
イントロダクション
図面は部品の必要な形状を指定します。しかし、材料の選択は加工性に影響を与えます。公差は必要な工作機械と切削工具を決定します。工作機械の加工能力は、達成可能な範囲を制限します。検査方法は、部品が仕様を満たしているかどうかを判断します。これらの要素はすべて相互に影響し合います。いずれか1つを変更すると、他の要素も変化します。
CNCプロトタイプ製造は、コンセプトと生産をつなぐ架け橋となります。高精度CNCプロトタイプは、設計が実現可能であることを実証し、材料の適合性を検証し、公差を満たせることを確認します。このプロセスは単に部品を製造するだけでなく、経験から学び、設計を繰り返し最適化していくことにあります。これこそが、CNCラピッドプロトタイピングの真価です。
CNCがなぜ ラピッドプロトタイピング にとって重要 カスタムパーツ製造?
量産前に設計を検証する
試作品は、図面では伝えきれない側面を示すことができる。三次元空間で初めて明らかになる設計上の欠陥を明らかにし、部品が適切に組み合わさらない場合に発生する組み立て上の問題を露呈させ、形状がずれている場合に生じる公差の問題を浮き彫りにする。
製造上の制約が明らかになる。設計図上では簡単に描ける形状でも、実際に機械加工しようとすると全く不可能な場合がある。重要度の低い表面に過度に厳しい公差を設定しても、コストが増加するだけで、何のメリットもない。CNCラピッドプロトタイピングは、こうした欠陥を早期に発見する。
開発コストと製造リスクを削減する
一つのシナリオ:生産が開始され、機械で部品が製造される。しかし、それらは組み立てることができず、検査に合格しない。設計上の欠陥が見落とされていたことが明らかになる。何千もの部品が廃棄され、時間と費用が無駄になり、予算を超過してしまう。
別のシナリオを考えてみましょう。まず、少量の試作品を製作します。エンジニアは部品をテストし、設計を調整し、製造工程を最適化してから、量産を開始します。その結果、部品は適切に組み立てられ、検査に合格し、無駄が最小限に抑えられます。
試作品のテストは、時間と材料を節約すると同時に、量産時の失敗リスクを低減します。CNCによる試作品製造は、量産における保険のようなものです。
エンジニアと製造業者間のコミュニケーションを改善する
設計図面には、必要な公差、表面粗さの要件、加工仕様などが記載されている。しかし、時には不要な項目が含まれていることもある。
不必要に厳しい公差は、機能性を向上させることなくコストを増加させる。表面粗さの要件が不適切だと、実際にはフライス加工で十分な場合でも、研磨加工が指定されることがある。非現実的な機械加工仕様では、製造が困難、あるいは不可能な形状の製造を要求される可能性がある。
熟練した高速CNC加工パートナーが設計をレビューします。彼らはDFM(製造性設計)に関するフィードバックを提供し、機能性を損なうことなくコストを削減するための変更案を提案します。プロトタイプ作成によってこれらの提案が検証され、コミュニケーションのループが閉じられ、設計が最適化されます。製造業者は設計意図を理解し、エンジニアは技術的な制約を把握することで、プロセス全体がよりスムーズに進行します。
CNCラピッドプロトタイピングプロセス:設計レビューから最終生産まで
ステップ1:要件分析とエンジニアリングコミュニケーション
使用環境は材料の選択と表面処理に影響を与えます。負荷要件は強度と疲労寿命を決定します。動作温度は熱膨張に関する考慮事項を左右します。化学物質への曝露または腐食リスクは、合金と保護コーティングの選択に影響を与えます。
重要な寸法と機能面を特定する必要があります。外観に関する要件は、仕上げ工程とコストに影響します。
具体的な例を挙げましょう。図面には、Ra 0.8のような表面仕上げ要件が記載されている場合があります。しかし、本当に必要でしょうか?表面が装飾的なものであれば、多少粗い仕上げでも許容されるかもしれません。不要な仕様を調整することで、加工コストを大幅に削減できます。設計が実際のニーズに合致すれば、高速CNC加工はより手頃な価格で実現できます。
ステップ2:技術図面のレビューとDFM分析
プロのCNCプロトタイプ製造パートナーが、加工前に設計をレビューします。評価される項目は4つです。
- 許容差分析
あらゆる公差にはコストが伴います。過度に厳しい公差は、加工時間と検査の手間を増大させます。平面度を0.005mmに要求すると、0.02mmの場合と比べてコストが2倍になる可能性があります。エンジニアと製造業者は、何が機能的で何が過剰であるかについて合意する必要があります。
- 加工の実現可能性
工具は対象物に到達しなければならない。小径の深穴は、工具の剛性とクーラント供給に課題をもたらす。治具の設計は、部品を歪みなく保持する必要がある。工具ホルダが部品または治具に接触すると、工具干渉が発生する。設計は、これらの現実的な制約に対応しなければならない。
- 材料の互換性
選定する材料は、用途と加工プロセスに適合している必要があります。合金の中には切削性に優れたものもあれば、粘着性があり構成刃先を形成するものもあります。また、加工硬化を起こす材料もあります。製造業者は、適切な工具と切削速度を選択するために、材料の特性を把握しておく必要があります。
- 検査の実現可能性
測定できない寸法は、制御できない寸法です。重要な特徴は、CMMプローブ、精密ゲージ、または特注の検査治具で測定可能でなければなりません。検査機能がなければ、部品の検証はできません。検証がなければ、製造プロセスは実証されていないことになります。
これら4つの側面は、DFMレビューの中核を成すものです。これらによって、部品の製造、測定、量産が可能であることが保証されます。CNCラピッドプロトタイピングでは、このレビューが標準的な手順として組み込まれており、高品質な部品を製造する上で重要な要素となっています。
CNCラピッドプロトタイピングのための材料選定
CNCラピッドプロトタイピングに一般的に使用される材料
| 材料 | 共通グレード | 優位性 | 代表的なアプリケーション |
| ステンレス鋼 | SUS304、SUS316L | 耐食性、強度 | 医療機器、食品機械 |
| アルミニウム合金 | 6061、5052 | 軽量、優れた加工性 | 電子機器、自動化部品 |
| 炭素鋼 | SPCC、08F | 低コスト、優れた成形性能 | 板金製ハウジング、ブラケット |
| 真鍮 | H62、H65 | 良好な導電性 | コネクタ、端子 |
| エンジニアリングプラスチックス | POM、PA66 | 耐摩耗性、自己潤滑性 | ギア、ブッシング |
これらの材料は、ほとんどの高速CNC加工用途に対応しています。選択は、機能、環境、およびコストによって異なります。
材料選定のミスを避ける
材料選定において、3つの一般的な問題点が見られる。
- 溶接要件を考慮せずに材料を選択するのは危険です。SUS304は一般的なステンレス鋼ですが、溶接すると耐食性が低下します。SUS304LやSUS316Lは炭素含有量が低く、溶接後の粒界腐食に強い耐性があります。基材は加工プロセスに適合している必要があります。
- 耐腐食性は考慮しない。試作品はクリーンな環境で試験されるかもしれないが、量産品は化学薬品、塩水噴霧、湿気にさらされる可能性がある。材料は試験条件だけでなく、実際の使用条件にも耐えなければならない。
- 機械加工に適さない材料の選択。合金の中には切削しやすいものもあれば、研磨性、粘着性、加工硬化性を持つものもある。工具寿命が短くなり、表面仕上げが劣化し、コストが増加する。材料の加工性は、CNCラピッドプロトタイピングの納期に合致していなければならない。
最適な材料とは、必ずしも最も強度が高いものや最も安価なものとは限りません。特定の用途において、特性、加工性、コストのバランスが取れた材料こそが最適な材料です。このバランスこそが、CNCプロトタイプ製造のコスト効率を高める要因なのです。
CNCラピッドプロトタイピング後の適切な製造プロセスの選択
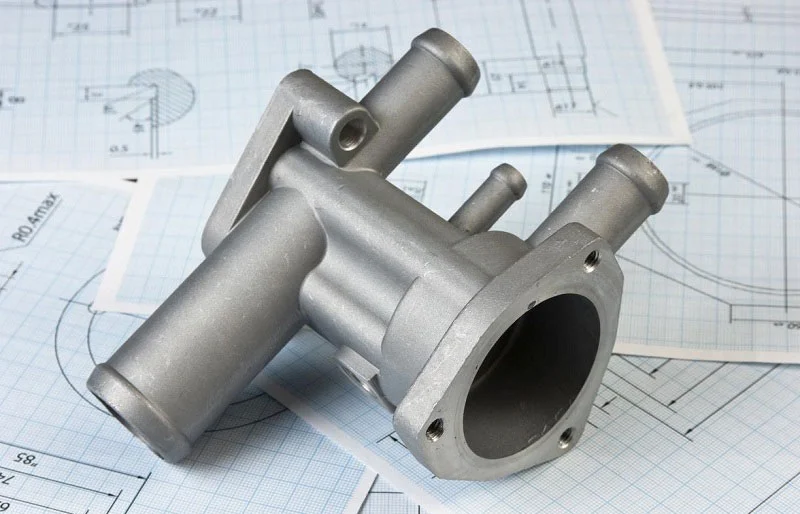
異なるプロセスは異なるコスト構造を生み出す
CNCラピッドプロトタイピングによって検証された設計であっても、生産戦略の策定は依然として必要です。同じ部品であっても、生産ロットサイズ、形状の複雑さ、材料使用量、表面仕上げ要件という4つの要素に基づいて、異なる生産経路をたどる可能性があります。
オプションA:完全CNC加工
利点:迅速なセットアップ。工具への投資は不要。試作品製作や小ロット生産に最適。
制約事項:部品1個あたりの加工時間が長い。材料利用率が低い(材料の大部分が切削屑として除去される)。
このオプションは、金型費用を回収できないような少量生産に適しています。数百個以下の少量生産であれば、高速CNC加工は依然として競争力があります。
オプションB:プレス加工+CNC仕上げ
プレス加工は、素地の迅速な成形を可能にします。材料利用率が高く、単位コストも低く抑えられます。CNC加工による仕上げにより、プレス加工だけでは実現できない精密な形状を作り出すことができます。
このオプションは、比較的単純な形状で、金型コストが妥当な大量生産に適しています。
オプションC:鋳造+CNC加工
鋳造によってニアネットシェイプの部品を製造できます。複雑な形状も可能になります。内部空洞、曲面、薄肉部などは、機械加工ではなく鋳造によって実現できます。CNC仕上げにより、厳密な公差が確保され、機能的な表面が作られます。
このオプションは、複雑な形状や中~大量生産に適しています。金型コストはプレス加工よりも高くなりますが、より幅広い形状に対応できます。
選択は部品の種類と数量によって決まりますが、プロトタイプ製作は意思決定の基礎となります。プロトタイプ製作によって、加工時間、材料特性、および機能の実現可能性に関するデータが得られます。これらのデータは、生産プロセスの選択に役立ちます。CNCプロトタイプ製作は最終目標ではなく、適切な生産方法を選択するための出発点なのです。
検討 表面処理 プロセス計画中
表面処理は製造計画の一部です。加工方法、検査方法、そして最終的な品質に影響を与えます。試作段階で表面処理の要件が無視されると、部品は初期検査には合格しても、コーティング後の最終検査で不合格になる可能性があります。
試作品は、量産部品と同じ製造工程に従うべきである。これにより、最終製品が要求仕様を満たすことが保証される。
CNCラピッドプロトタイピングから量産まで:一貫した品質の確保
完璧な試作品が完璧な製品を保証するわけではありません。試作品は通常、細心の注意を払って作られます。作業者は集中力を維持し、機械は最新の状態にセットアップされ、良好な状態で稼働します。しかし、生産はしばしば何時間も続きます。工具の摩耗、温度変化、工程のばらつきなどが発生する可能性があり、それが部品間の差異につながることがあります。
生産の成功は、試作品の精度だけでなく、工程の再現性にも左右される。製造工程全体を適切に管理する必要がある。
工程能力(Cpk)
Cpk値は製造プロセスの安定性を測定する指標です。Cpk値が1.33以上であれば、そのプロセスは許容範囲内の部品を安定して生産できることを示します。1.67以上であれば、優れたプロセス能力を表します。
試作品は目標要件を満たすかもしれないが、生産プロセスでは同じ目標を常に達成できなければならない。Cpkは、生産プロセスがこの能力を備えているかどうかを判断するのに役立つ。
SPC(統計的プロセス制御)
重要な寸法は継続的に監視する必要があります。測定データは記録され、傾向としてグラフ化されることで、潜在的な問題を早期に特定できます。
平均値の変動は通常、工程上の問題を示し、データのばらつきの拡大は工程変動の増加を示します。SPC(統計的工程管理)は、部品が規格外になる前にこれらの変化を検出します。
第一物品検査 (FAI)
最初の生産部品は徹底的に検査されます。すべての寸法と表面が測定・検査され、部品が設計図面の要件を満たしていることを確認します。
FAI(初回製品検査)は、製造工程が試作品の品質を再現できるかどうかを検証します。最初の製品が検査に合格すれば、量産に進むことができます。
工程内検査
工具の摩耗は切削条件を変化させ、表面品質や寸法精度の低下につながる。これらの変化を監視するために、工程内検査が用いられる。
工具は定期的に交換されます。表面品質は定期的にチェックされ、重要な寸法は定められた頻度で検証されます。
CNCラピッドプロトタイピングは、品質の基準値を確立する。プロトタイプによって目標とする標準が定義され、生産プロセスは常にその標準を満たさなければならない。この目標を達成するには、プロセス管理が鍵となる。
工程管理がなければ、試作品は単なる一回限りのサンプルに過ぎません。適切な工程管理を行うことで、量産部品は試作品と同等の品質を常に達成できるようになります。
CNCラピッドプロトタイピングサプライヤーを選ぶ際によくある間違い
間違いその1:単価だけを比較する
最も安い見積もりは、最終的にコスト増につながることが多い。品質問題によって不良部品が発生する可能性があり、納期遅延はプロジェクト全体の進行を遅らせる。手直し費用は、当初の節約分を帳消しにしてしまうこともある。
価格は数ある要素の一つに過ぎません。技術サポートも同様に重要です。信頼できるサプライヤーは設計を精査し、改善案を提示します。製造能力も重要です。サプライヤーは要求仕様を満たす部品を実際に製造できるでしょうか?ISO 9001やISO 13485などの品質認証は、サプライヤーが管理された製造プロセスを有していることを示しています。
CNCプロトタイプ製造パートナーは、部品単価以上の価値を提供します。品質と納期が重要な場合、最低価格が必ずしも最良の選択肢とは限りません。
間違いその2:不完全な図面を提供する
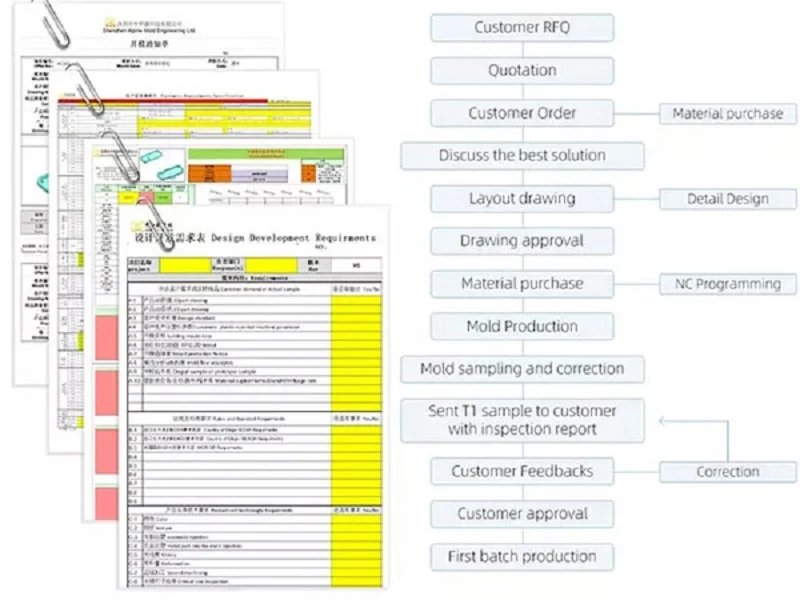
図面は製造工程における契約書のようなものです。重要な詳細が欠けていると、誤解が生じる可能性があります。
明確な公差は、部品の許容寸法範囲を定義します。材料仕様は、サプライヤーが使用すべき材料を指示します。表面仕上げ要件は、部品の外観と機能を規定します。検査基準は、部品の検証方法を定義します。
この情報がなければ、サプライヤーは推測に基づいて製造せざるを得ません。サプライヤーの解釈に基づいて部品が正しく製造されたとしても、お客様の実際の要求を満たさない可能性があります。意思疎通の不足は時間の浪費とコスト増につながります。
間違い3:プロトタイプの検証を省略する
試作品の検証は製造工程において不可欠なステップです。時間を節約するために検証を省略すると、後々より大きな問題を引き起こすことになります。
生産開始後に設計上の欠陥が発見された場合、大量の部品が廃棄される可能性がある。また、早期に発見されるべきだった製造上の問題が顕在化し、高額な設計変更につながる可能性もある。
CNCラピッドプロトタイピングは、問題が深刻化してコストがかさむ前に特定し解決するのに役立ちます。部品が製造され、寸法が測定され、機能テストが行われます。その後、結果に基づいて設計が改良され、より高い確信を持って生産を開始できるようになります。
NOBLEのCNCラピッドプロトタイピングサービス
包括的なCNCラピッドプロトタイピング機能
NOBLEは精密製造のパートナー企業です。その能力は多岐にわたります。CNC加工により複雑な金属部品やプラスチック部品を製造し、金属加工では構造アセンブリを製作します。プラスチック加工では射出成形やカスタム成形に対応しています。
少量生産は試作品や試作生産に対応します。量産は大量生産に対応します。組立サービスでは、部品を完成品に組み込みます。
CNCラピッドプロトタイピングがその中心に位置し、設計検証と生産を繋ぎます。このプロセスは製造ワークフロー全体に統合されており、1つのサプライヤーがプロトタイプから量産への移行を担います。これにより、引き継ぎ作業が削減され、プロジェクト管理が簡素化されます。
品質認証と製造信頼性
ISO 9001:2015は、一般的な品質管理を対象としています。一貫性のあるプロセス、文書化された管理、追跡可能な検査などが含まれます。
ISO 13485:2016は、医療機器に求められる厳格な基準を追加したものです。より厳格なトレーサビリティと、より厳密なプロセス検証が求められます。
CNCラピッドプロトタイピングに関するよくある質問
CNCラピッドプロトタイプの精度はどの程度ですか?
精度は4つの要因によって決まります。材料は熱安定性と工具摩耗に影響します。機械の性能は位置決め精度と再現性を決定します。部品の形状は、工具が部品に接触しやすくなるかどうかに影響します。公差要件は、許容誤差範囲を定義します。
一般的に、単純な形状のCNCラピッドプロトタイプでは±0.01mmの精度を達成できます。深い空洞や複雑な形状を持つ部品では、±0.05mm程度の精度が期待できます。サプライヤーは、達成可能な公差範囲を提示するために、部品の具体的な設計と要件を評価する必要があります。
CNCラピッドプロトタイピングにはどれくらい時間がかかりますか?
リードタイムはいくつかの要因によって左右されます。部品の複雑さは加工時間に影響します。材料の入手可能性は原材料の調達に影響します。数量は総加工時間に影響します。検査要件も検証のための時間を追加します。
シンプルな部品であれば、通常3~5日以内に納品可能です。複数回の段取り替えと徹底的な検査が必要な複雑な部品は、10~15日かかる場合があります。高速CNC加工は効率性を重視していますが、高品質な製造にはやはり十分な時間が必要です。
CNCラピッドプロトタイピングと 3D印刷?
| 因子 | CNCラピッドプロトタイピング | 3D印刷 |
| プロセス | 切削加工 | 積層造形 |
| 表面仕上げ | より良いです | 様々だが、多くの場合より荒っぽい |
| ジオメトリ | ツールアクセスによる制限 | 複雑な形状に最適 |
| 材料 | 金属とプラスチック | ほとんどがプラスチック製で、一部金属も使用 |
| 用途 | 機能金属部品 | コンセプトモデル、形態研究 |
| 精度 | より高い | 低くなる |
CNC加工では、実際の用途でテストや使用が可能な金属部品を製造できる一方、3Dプリンティングではコンセプトモデルを迅速に作成できます。どちらを選ぶべきかは、プロトタイプの目的に応じて異なります。
CNCラピッドプロトタイピングは機能検証に最適である一方、3Dプリンティングは視覚モデルやコンセプト検証により適している。






