
現代の工業生産・製造分野において、金属溶接技術は非常に重要な位置を占めています。これは、加熱、加圧、またはその両方を組み合わせることによって、2つ以上の金属部品を原子レベルで結合し、一体の固体を形成するプロセス方法です。
日常生活における金属装飾品の加工から、航空宇宙機器、船舶、橋梁の建設に至るまで、金属溶接技術の支援なしには成り立たない分野は数多く存在する。
 |
板金溶接とは何ですか?
金属溶接の基本的な原理は、熱または機械的な力を用いることです。これにより、金属片の接合部における原子間の結合が切断されます。切断された原子は拡散して混ざり合い、最終的に新たな金属結合を形成して恒久的な接合を実現します。
溶接作業中、金属の接合部は溶融状態、あるいは曲げやすい状態まで加熱されます。すると原子の動きが活発になり、異なる金属部品間の隙間を通して原子同士が結合できるようになります。冷却されると、強固な溶接結合部が形成されます。こうして、元々は別々の金属部品だったものが、しっかりと一体化した一つの部品へと変化するのです。
金属溶接は、機械的な接合方法とは全く異なります。ボルトやリベットなどの接合部は簡単に分解できます。接合部の金属原子は実際には混ざり合うことはありません。一方、溶接は永久的で分離不可能な結合を形成します。溶接された接合部は、元の金属自体と同等、あるいはそれ以上の強度を持つことがよくあります。この特性から、溶接は超高強度構造が必要とされる分野で広く用いられています。
板金溶接の利点と欠点
優位性
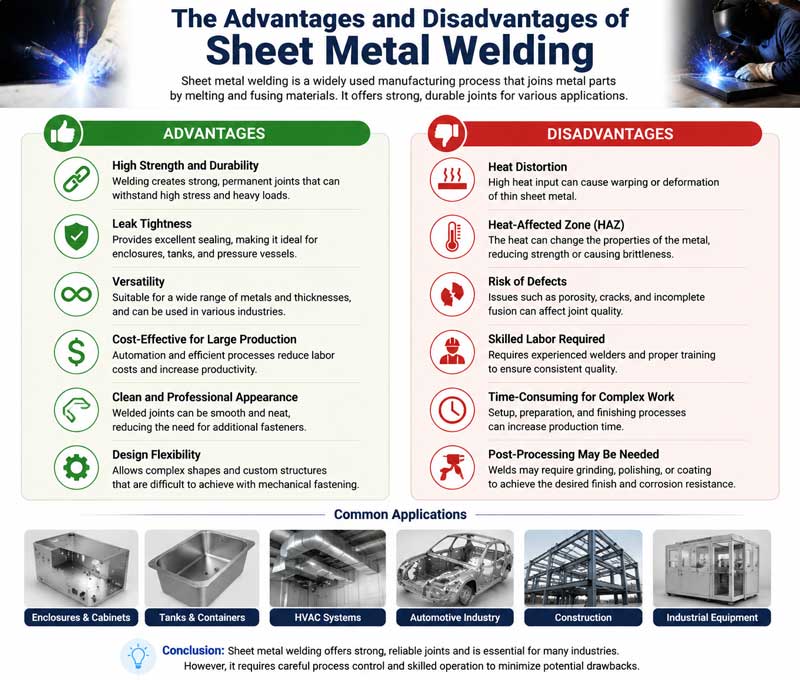
- 強い接続強度: 溶接継手は金属原子同士を結合させることができます。その強度は通常、元の金属と同等か、それ以上です。そのため、溶接構造は耐荷重性に優れています。重い荷重、強い衝撃、振動にも耐えることができます。
- 優れた密閉性: 溶接によって作られた接合部は、全体的に滑らかで頑丈です。ガスや液体の漏れを効果的に防ぐことができます。この特性により、溶接は非常に有用です。圧力タンク、パイプ、貯蔵容器の製造に最適です。
幅広い用途:
金属溶接は、ほぼすべての種類の金属材料に適用可能です。これらの材料には、炭素鋼、ステンレス鋼、アルミニウム合金、銅合金などが含まれます。
一方、この溶接技術は、形状やサイズの異なる金属部品を接合することができます。薄板の接合、厚板の突合せ溶接、複雑な構造物の溶接など、適切な溶接方法を選択することで、あらゆる接合が可能です。
- 材料費とコストの削減ボルトやリベットによる接合と比較して、溶接は追加の接続部品を必要としないため、金属材料を大幅に節約できます。また、溶接工程は比較的シンプルで生産効率が高く、製造サイクルを効果的に短縮し、生産コストを削減できます。大規模な工業生産においては、この利点により企業の経済的利益を大幅に向上させることができます。
デメリット
- 溶接部には応力と変形が生じます。溶接工程中、金属の局所的な領域が急速に加熱・冷却されます。この不均一な温度変化により、溶接部に溶接応力が発生します。応力が材料の許容範囲を超えると、溶接部の変形が生じ、ひいては亀裂につながることもあります。変形後の修正・補修作業は、生産コストと工程の増加を招きます。
- 高度な操作スキルが求められる:溶接の品質は、作業者の技術レベルに直接左右される。溶接工程では、溶接電流、電圧、溶接速度、電極角度などのパラメータを制御するために、豊富な経験と精密な操作が不可欠である。これらのパラメータが適切に設定されていないと、気孔、スラグ混入、溶け込み不足、亀裂などの溶接欠陥が発生しやすくなる。これらの欠陥は、溶接継手の性能に深刻な影響を与え、構造物の安全な使用を脅かすことになる。
- 溶接欠陥の検出は非常に困難です。内部気孔、スラグ介在物、微細亀裂などの溶接欠陥は肉眼では直接観察できず、専門的な検出装置の使用が必要です。これらの検出装置は高価であり、検出プロセスも複雑であるため、製造工程における品質管理コストが増加します。
板金溶接で一般的に使用される材料
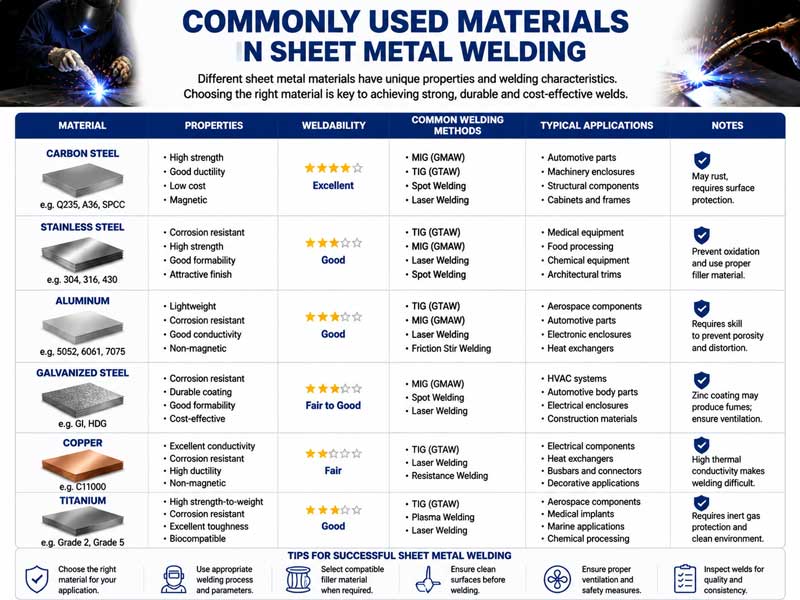
金属溶接に一般的に使用される材料は、主に2種類に分けられます。1つ目は母材で、溶接対象となる金属です。2つ目は充填材で、溶接時に接合部の間の隙間を埋める役割を果たします。フラックスやシールドガスなどの補助材料もあります。これらは金属を直接接合するものではありませんが、溶接の品質に大きな影響を与えます。
(1)基材
溶接用基材には数多くの種類があります。ほぼすべての金属および合金が溶接用基材として使用できます。一般的なものとしては、以下のカテゴリーが挙げられます。
1. 炭素鋼:炭素含有量の違いにより、低炭素鋼、中炭素鋼、高炭素鋼に分類できます。
低炭素鋼は溶接性能が最も優れており、塑性も良好で、溶接中に亀裂が発生しにくい。
- ステンレス鋼:ステンレス鋼は優れた耐食性と耐高温性を備えています。
ステンレス鋼は、その微細構造によって、オーステナイト系ステンレス鋼、フェライト系ステンレス鋼、マルテンサイト系ステンレス鋼に分類されます。オーステナイト系ステンレス鋼は溶接性に優れており、産業界で広く用いられているステンレス鋼です。フェライト系ステンレス鋼を溶接する場合、粗粒化が発生しやすく、溶接部の靭性に影響を及ぼします。マルテンサイト系ステンレス鋼は溶接性が悪く、溶接後に熱処理を施すことで性能を向上させる必要があります。
- 非鉄金属および合金:一般的なものとしては、アルミニウム合金、銅合金、チタン合金などがあります。
アルミニウム合金は軽量で強度が高く、耐食性にも優れています。溶接時にはアルゴンアーク溶接などの方法を採用し、酸化防止に注意を払う必要があります。
銅合金は熱伝導率が高い。溶接時には大量の熱入力が必要となるが、同時に気孔の発生を避ける必要がある。
チタン合金は、高強度、低密度、耐熱性などの特性を備えています。溶接は比較的難しく、不活性ガス雰囲気下で行う必要があります。航空宇宙分野でよく使用されています。
(2)充填材
充填材の機能は、溶接継手の隙間を埋め、溶融した母材と混合して溶接継ぎ目を形成し、継手の強度と密閉性能を確保することである。
一般的に使用される溶加材には、溶接棒、溶接ワイヤ、溶接ストリップなどがある。
- 電極:電極は、芯部と被覆部の2つの部分から構成されます。
コアとは、電極の金属芯であり、その組成は母材の組成と一致します。コアの主な機能は、溶接シームに金属充填材を提供することです。コーティングとは、コア溶接部の表面に塗布される層であり、鉱物粉末、フェロアロイ粉末、バインダーなどから構成されます。
溶接作業中、被覆材は保護のためにガスを発生させます。このガスは、溶融金属のプールに空気が混入するのを防ぎます。また、酸素、硫黄、リンなどの不要な元素を低減する効果もあります。これにより、溶接の品質が向上します。溶接棒は、用途に応じて様々な種類があります。例えば、構造用鋼、ステンレス鋼、鋳鉄用の溶接棒などがあります。
- ワイヤ:ワイヤは主に、ガスシールド溶接やサブマージアーク溶接などの溶接方法で使用されます。
組成が均一で不純物含有量が少ないため、溶接部の安定した性能を確保できます。溶接ワイヤは、材質の違いに基づいて、ソリッド溶接ワイヤとフラックス入り溶接ワイヤに分類されます。ソリッド溶接ワイヤは、シールドガスと併用する必要があります。
フラックス入りワイヤには粉末が含まれています。溶接中、この粉末が分解して保護ガスとスラグを生成し、溶融池を保護します。そのため、溶接効率が高く、良好な溶接形状が得られます。
- 溶接バンド:溶接バンドは、エレクトロスラグ溶接やサブマージアーク自動溶接などの溶接方法によく用いられます。厚板鋼板の溶接に適しており、溶接の要求に応じて幅や厚さを選択できます。溶接シームを均一に充填するのに役立ちます。
(3)補助材料
フラックス:フラックスは、サブマージアーク溶接やエレクトロスラグ溶接などの溶接工程で主に使用されます。溶接中にスラグを形成し、溶融金属プールを覆います。スラグは空気の侵入を防ぎ、金属の錆びを防止します。同時に、フラックスはプール内の不純物と化学反応を起こし、酸素、硫黄、リンを除去します。これにより、溶接部の仕上がりが大幅に向上します。
サブマージアーク溶接やエレクトロスラグ溶接などの溶接方法では、フラックスがよく使用されます。溶接中に、フラックスは溶融金属プールの表面を覆うスラグ層を形成します。このスラグは空気を遮断し、金属の酸化を防ぎます。同時に、フラックスはプール内の不要な物質とも反応し、酸素、硫黄、リンを除去するのに役立ちます。これにより、溶接品質が向上します。
フラックスは主にサブ溶接などの溶接技術に使用されます。
- シールドガス:シールドガスの機能は、溶接プロセス中にアークと溶融池を保護し、空気中の酸素や窒素などのガスが侵入するのを防ぎ、溶接シーム内の気孔やスラグ混入などの欠陥を回避することです。
一般的に使用される保護ガスには、アルゴン、ヘリウム、二酸化炭素などがあります。
アルゴンとヘリウムは、優れた保護効果を持つ不活性ガスであり、非鉄金属やステンレス鋼の溶接によく用いられる。
板金溶接に必要な工具は何ですか?
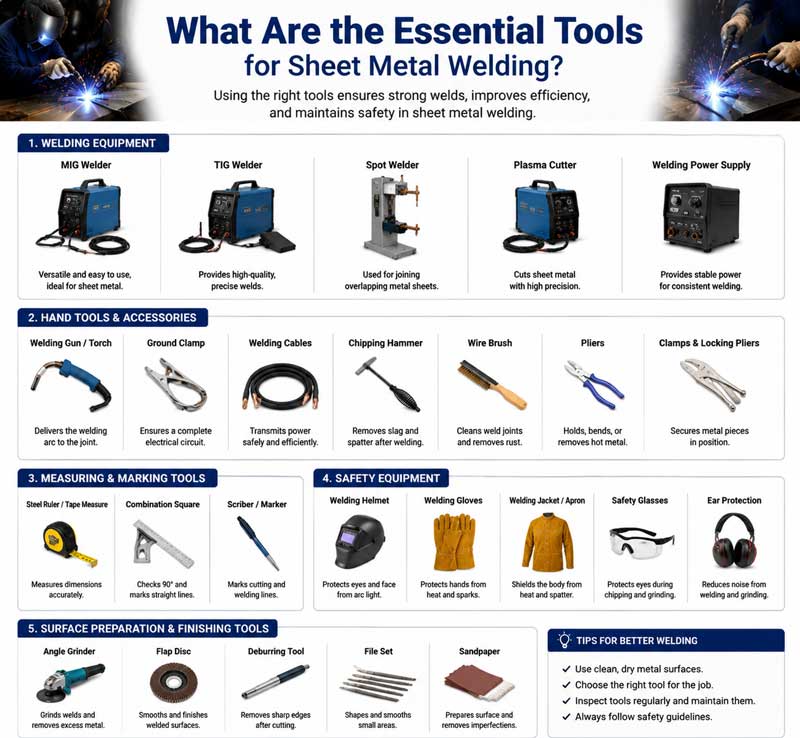
金属溶接には様々な種類の工具があります。必要な工具は溶接方法によって異なりますが、どの方法を選択するにしても、これらの必要な工具は必ず揃えておく必要があります。
(1)溶接電源
溶接電源装置は、溶接アークに必要な電気エネルギーを供給する装置であり、溶接作業の中核となるツールである。
- 交流アーク溶接機:交流アーク溶接機は、構造がシンプルで価格が安く、メンテナンスも容易です。主に手動アーク溶接に使用され、低炭素鋼などの溶接に適しています。
その出力電流は交流であり、アーク安定性は比較的低い。
- 直流アーク溶接機:直流アーク溶接機の出力電流は直流です。アークは安定しており、ステンレス鋼や非鉄金属など、さまざまな金属材料を溶接できます。
直流アーク溶接機は、さらに回転式直流アーク溶接機と整流式直流アーク溶接機に分類できる。
回転式直流アーク溶接機は、比較的サイズが大きく、騒音レベルも高い。
整流式直流アーク溶接機は、小型軽量で、高効率です。
- インバーター溶接機:インバーター溶接機は、新しいタイプの溶接電源です。インバーター技術を用いて、工業用周波数の交流電流を直流電流に変換し、さらにそれを高周波交流電流に逆変換し、最終的に整流して直流出力にします。
インバーター溶接機は、小型軽量、省エネルギー、高効率、アーク安定性に優れ、様々な溶接方法に対応できるという利点があります。
(2)溶接作業用工具
- 溶接トーチ:溶接トーチは主にガスシールド溶接で使用されます。その機能は、溶接ワイヤを保持し、電流を流し、シールドガスを供給することです。
溶接トーチはガス溶接に使用されます。可燃性ガスと酸素を混合し、ノズルから噴射します。点火後、炎が発生し、母材と溶加材を加熱します。
- 溶接ホルダー:溶接ホルダーは、手動アーク溶接に欠かせない工具です。電極をしっかりと固定し、溶接電流を伝導します。溶接ホルダーは、優れた導電性、耐熱性、絶縁性を備えている必要があります。溶接ホルダーは、溶接作業を安全かつ安定的に行うために不可欠です。
- 溶接マスクと安全装備:溶接マスクは、溶接作業者の顔と目を保護するための重要な道具です。溶接マスクには、手持ち式と頭部装着式の2種類があります。
(3)補助工具及び機器
- アングルグラインダー:アングルグラインダーには主に2つの用途があります。溶接前に母材を洗浄し、溶接後に溶接部を研磨します。溶接前には、金属表面の錆、油、酸化スケールなどの不純物を取り除きます。これにより、溶接部の品質が保証されます。溶接後には、溶接部を研磨します。溶接部を滑らかにし、溶接部品の外観を向上させます。
- 電極保管バケツ:電極保管バケツは溶接棒を保管するものです。溶接棒が湿気を帯びるのを防ぎます。アルカリ性溶接棒など、一部の溶接棒は水分を非常に吸収しやすい性質があります。水分を吸収すると、溶接中に気孔などの欠陥が発生する可能性があります。
溶接棒用断熱バケツは、溶接棒を加熱して乾燥させることで、使用時の性能を確保します。
- クランプとポジショナー:クランプは溶接が必要な部品を固定します。溶接中の正確な位置決めを確保し、部品の形状変化を防ぎます。ポジショナーは溶接部品をさまざまな位置や角度に移動させることができます。これにより溶接作業がスムーズになり、溶接効率と品質が向上します。特に大型で複雑な溶接部品においては、ポジショナーが重要な役割を果たします。
- 検査ツール:検査ツールは、溶接部の品質を検査するために使用されます。多くの場合、溶接部の外観が基準を満たしているかどうかを判断します。超音波探傷器やX線探傷器は、溶接部の内部欠陥を検出します。これらの欠陥には、穴、スラグの混入、亀裂などが含まれます。
金属板溶接はどのように機能するのか?
金属溶接の基本的な原理は、熱エネルギーまたは機械エネルギーの作用によって、溶接する金属の原子間の距離を金属結合が形成される範囲まで短縮し、それによって原子の結合を実現することである。
溶接工程中に母材が溶融するかどうかによって、溶接方法は大きく3つのカテゴリーに分類できる。すなわち、溶融溶接、加圧溶接、ろう付けである。
(1)溶融溶接の動作原理
溶融溶接は最も一般的に用いられる溶接方法です。その原理は、溶接する部分の母材を溶融状態まで加熱して溶融池を形成し、同時に溶加材も溶融して溶融池に混ざり合うというものです。
溶融プールが冷却・凝固すると、溶接継手が形成される。
一般的な溶融溶接方法には、手動アーク溶接、ガス溶接、アルゴンアーク溶接、二酸化炭素ガスシールド溶接などがあります。
1. 溶接電源の2つの極は、それぞれ溶接ペンチと溶接するワークピースに接続され、閉回路を形成します。
2. 作業者は電気溶接ペンチで溶接棒を持ち、溶接棒をワークピースに接触させ、その後すぐに少し引き離します。
この時点で、電極とワークピースの間にアーク放電が発生します。アークの温度は6000~8000℃に達し、電極の先端部と溶接対象のワークピース部分を瞬時に溶融させ、溶融池を形成します。
3. 高温になると、電極の被覆層が分解して保護ガスとスラグが生成されます。保護ガスはアークと溶融池を包み込み、空気を遮断します。
溶融金属の酸化を防ぐため、スラグは溶融プールの表面を覆う。
4. 溶接棒が動き続けると、新しい溶融池が絶えず形成され、古い溶融池は冷却・凝固し続けます。最終的に、連続した溶接継ぎ目が形成され、金属同士が接合されます。
(2)圧力溶接の動作原理
加圧溶接とは、溶接工程中に被溶接物に一定の圧力を加え、同時に加熱または非加熱によって、溶接される金属の接触面を塑性変形させ、それによって原子結合を実現する溶接方法である。
加圧溶接の特徴は、母材が一般的に溶融しないか、部分的にしか溶融しないことである。
一般的な圧力溶接方法には、抵抗溶接、摩擦溶接、鍛造溶接などがあります。
- 溶接する2つの部品を密着させ、電極を通して一定の圧力を加えることで、溶接部品の接触面が確実に密着するようにする。
- 電極に大きな電流が流れると、電流が溶接部品の接触面を通過する際に抵抗熱が発生する。
接触面における抵抗が比較的高いため、熱はそこに集中し、接触面の金属は塑性状態または部分的に溶融した状態まで加熱される。
継続的な圧力作用により、接触面の金属は塑性変形を起こし、原子同士が拡散して溶接接合部が形成される。
抵抗溶接は、溶接速度が速く、変形が少なく、溶加材が不要であるという利点があります。自動車の車体や家電製品の筐体など、薄板の溶接に広く用いられています。
(3)ろう付けの動作原理
ろう付けとは、母材よりも融点の低い溶加材を用いる接合方法です。溶加材と母材を一緒に加熱し、溶加材が溶ける温度まで達させますが、母材は溶けません。
溶融したはんだが毛細管現象によって母材間の隙間を埋め、母材と拡散し、冷却後に溶接継手を形成する溶接方法。
ろう付けは、ろう材の融点の違いに基づいて、硬質ろう付けと軟質ろう付けに分類される。
硬質ろう付けにおけるろう材は、融点が450℃以上であり、接合強度が比較的高い。機械部品の溶接によく用いられる。
軟ろう付けにおけるろう材の融点は450℃以下であり、接合強度は比較的低い。電子部品のはんだ付けによく用いられる。
ろう付けの利点は、溶接温度が低いこと、母材の微細構造や特性の変化が少ないこと、溶接部の変形が小さいこと、そして様々な種類の金属材料を溶接できることである。
しかし、ろう付け接合部の強度は一般的に溶融溶接や加圧溶接よりも低いため、強度に対する要求が高くない用途に適している。
|
|
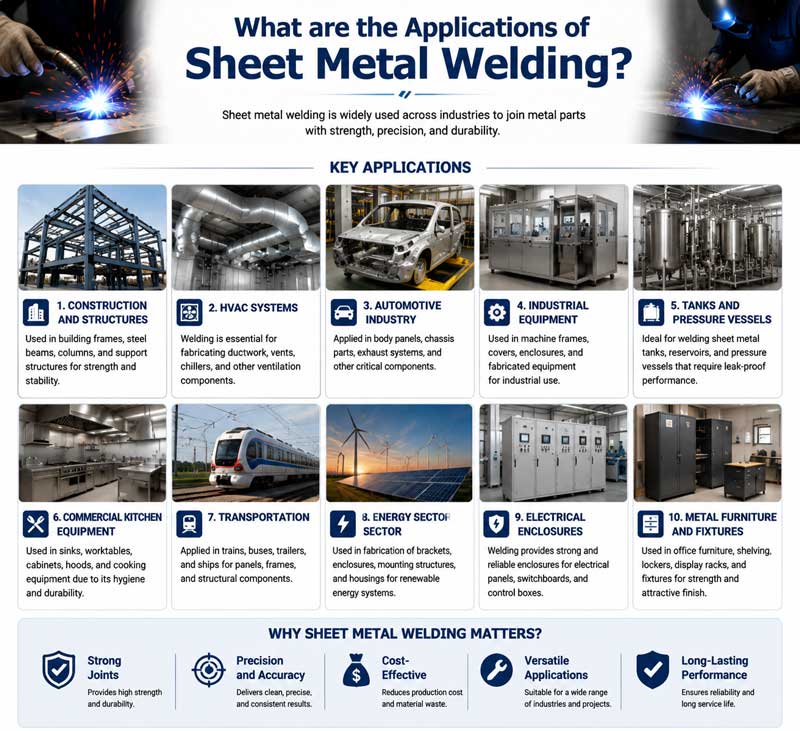
板金溶接の用途は何ですか?
金属溶接技術は、その独自の利点から、様々な産業や分野で幅広く応用されており、国民経済のほぼすべての側面を網羅している。
(1)機械製造業:
工作機械のベッドや支柱、掘削機のバケットやトラックフレーム、クレーンのブームなどは、すべて溶接工程によって製造される。
溶接技術を用いることで、これらの構造部品の強度と安定性を確保し、機器の耐用年数と動作信頼性を向上させることができる。
(2)運輸業:
- 自動車製造:車体、フレーム、シャーシといった自動車部品の製造には溶接技術が不可欠です。さらに、自動車エンジンやギアボックスなどの部品製造にも溶接技術が用いられています。
- 造船:船体、甲板、船室、その他の船体部分はすべて溶接によって接合する必要がある。
船舶溶接においては、厚板溶接や高強度鋼溶接といった技術的な課題に直面する。一般的に用いられる溶接方法としては、サブマージアーク溶接やガス・電気垂直溶接などがある。
- 航空宇宙産業:アルミニウム合金とチタン合金は高品質な材料です。これらは航空機の機体、翼、エンジン部品の製造に使用されます。これらの特殊材料の溶接には、精密な溶接技術が必要です。代表的な例としては、アルゴンアーク溶接、電子ビーム溶接、レーザー溶接などが挙げられます。
(3) 建設業:
鉄骨構造の建築物は、高層ビル、大スパンの工場、橋梁、その他のプロジェクトで広く利用されている。
例えば、鉄骨構造工場における鋼梁と柱の接合、および橋梁における鋼梁の接合は、いずれも溶接によって行われる必要がある。
(4)石油化学産業:
石油化学産業では、多数の圧力容器、パイプライン、貯蔵タンク、その他の設備が必要となる。これらの装置の製造と設置には、溶接技術が不可欠である。
(5)日常生活の分野において:
金属製のドアや窓の製造、自転車フレームの溶接、台所用品の加工など、すべて溶接技術の使用を必要とする。
さらに、銀や金の宝飾品など、一部の金属装飾品の製造においても、溶接技術を用いて異なる部品を接合し、精巧な形状を作り出している。
結論
金属溶接技術は、現代産業の中核となる工程の一つとして、伝統的な手作業による鍛造や溶接から、今日の自動化されたインテリジェントな溶接へと、長い発展過程を経てきた。
その利点は非常に大きい。高強度かつ高密閉性の金属接合を実現でき、様々な産業の生産ニーズを満たすことができる。
同時に、溶接時の応力や変形、高い操作要件、安全上の危険性といった問題も抱えており、これらは継続的な技術革新と工程改善によって解決していく必要がある。
材料科学、自動制御技術、人工知能などの分野における継続的な進歩に伴い、金属溶接技術もまた、高効率、高精度、環境負荷低減、そしてインテリジェント化へと発展している。
レーザー溶接、電子ビーム溶接、摩擦攪拌溶接といった新たな溶接技術が次々と登場することで、金属溶接に新たな発展の機会がもたらされている。
将来的には、金属溶接技術はより多くの分野でより重要な役割を果たすようになり、工業生産と社会発展をより強力に支えるようになるだろう。
金属溶接メーカーとしてNOBLEを選ぶ理由
NOBLEは、信頼できるワンストップのカスタム製造ソリューションを提供します。プロトタイプの設計から製造まで、豊富な製造リソース、適切な技術、効率的なプロセス、専門家による指導、そして厳格な品質検査プロセスにより、お客様のアイデアを現実のものにします。
当社の板金溶接サービスは、お客様の期待を超えるカスタムソリューションを競争力のある価格でご提供いたします。試作品製作から板金溶接製造まで、経験豊富なチームと最先端の生産設備により、高精度で安定した性能の板金溶接部品をお届けします。お見積もりは数分で、板金溶接部品は数日でお届けいたします!
NOBLEは、最新鋭の板金溶接設備と最先端技術を備えており、最も難易度の高い板金溶接作業にも容易に対応できます。高度なスキルと豊富な経験を持つ溶接工チームは、様々な溶接技術と工程に関する深い知識を有しています。複雑な金属加工、構造溶接、修理など、あらゆるプロジェクトにおいて、当社の専門家は比類のない職人技を発揮します。
FAQ
- 異なる種類の金属を溶接することはできますか?
はい、可能です。例えば、適切な方法を用いれば、鋼鉄と銅を溶接できます。ただし、適切な溶加材を選ぶ必要があります。
- 溶接された部品が曲がってしまうことがあるのはなぜですか?
溶接中の加熱と冷却の不均一性は応力を発生させる。この応力によって金属部品が曲がったり変形したりする。
- 溶接前に金属を洗浄する必要はありますか?
はい、そうです。錆、油、酸化スケールを除去する必要があります。表面をきれいにすることで、より強く、より密着した溶接が可能になります。







