
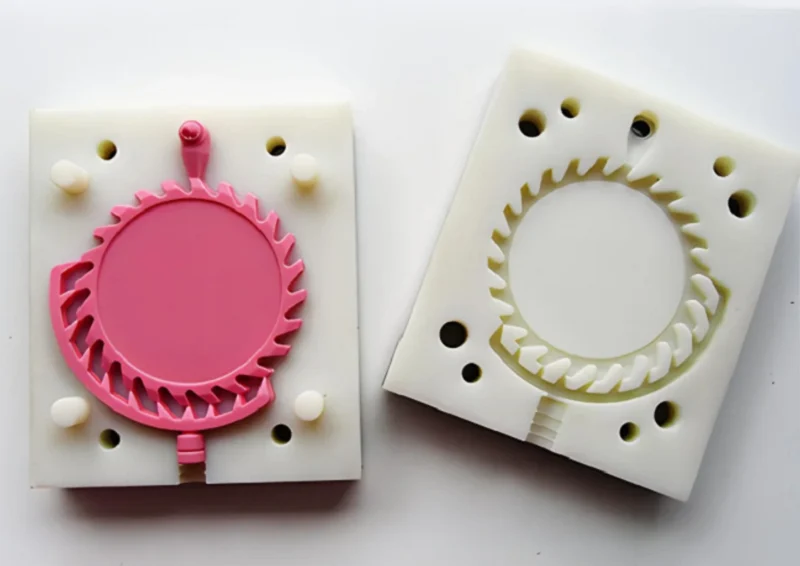
シリコーン真空鋳造は、少量のプラスチック部品を製造するための方法です。マスターパターンを箱に入れ、その上に液状のシリコーンを流し込みます。シリコーンは硬化して柔軟な型になります。マスターパターンを取り出し、樹脂を流し込みます。真空ポンプで空気を抜き、部品を硬化させます。こうして複製部品が完成します。
このプロセスは、試作品製作や少量生産で広く用いられています。その理由は?まず、迅速性です。金型はわずか数日で製作できます。次に、コストが安価です。これらの金型は鋼製金型よりも安価です。そして、品質が高いのです。最終製品の外観や質感は、大量生産された射出成形部品と見分けがつきません。
このガイドでは、全工程を網羅的に解説します。シリコン真空鋳造法を用いるべき場合と、他の方法を選択すべき場合を学ぶことができます。
シリコーン真空鋳造の定義
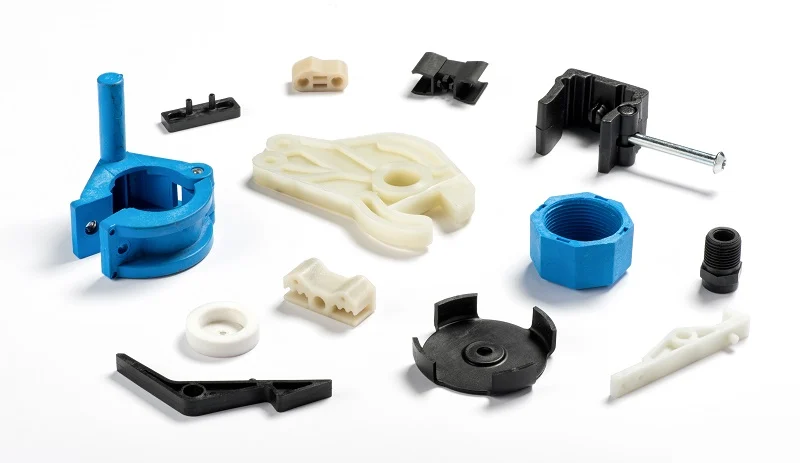
シリコーン真空鋳造は、柔軟なシリコーン型を用いてプラスチック部品を製造する方法です。マスターパターン(通常は3Dプリントまたは機械加工されたもの)を容器内に吊り下げ、その周囲に液状シリコーンを流し込みます。シリコーンが硬化したら、マスターパターンを取り除きます。こうしてできた空洞は、元の形状と全く同じ形状になります。
鋳造材料は異なります。ポリウレタン、エポキシ樹脂、または類似の樹脂をシリコーン型に流し込みます。真空ポンプで空気を抜き、樹脂を硬化させます。すると部品が取り出されます。シリコーンは柔軟性があり、アンダーカット部分も損傷なく取り外せます。
この違いは非常に重要です。型はシリコン製で、柔軟性があり、柔らかいため、鋳造が可能です。一方、鋳造される材料は硬質プラスチックで、硬く、耐久性があります。2つの異なる材料、2つの異なる機能。これらを繋ぐのは、1つのプロセスです。
これがシリコーン真空鋳造の核心です。剛性部品用の柔軟な金型。少量生産。高精度。短納期。
シリコーン真空鋳造プロセスの手順
ステップ 1: マスター モデルの作成
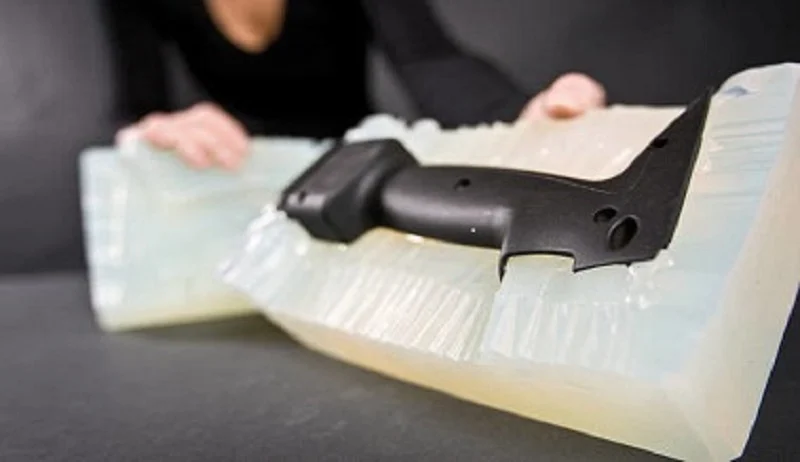
マスターは出発点です。鋳造部品はすべてマスターを模倣して作られます。マスターの欠陥はすべて複製部品にも現れます。傷、表面の粗さ、寸法誤差など、すべてがそのまま転写されます。
マスターは通常、3DプリントまたはCNC加工で作成されます。SLAプリントでは滑らかな表面が得られ、CNC加工では高い精度が得られます。どちらを選択するかは、部品の要件によって異なります。マスターはシリコンの注入に耐えなければなりません。液体の中に浸かり、取り出される際に変形してはいけません。
ステップ2:シリコンモールドの製造
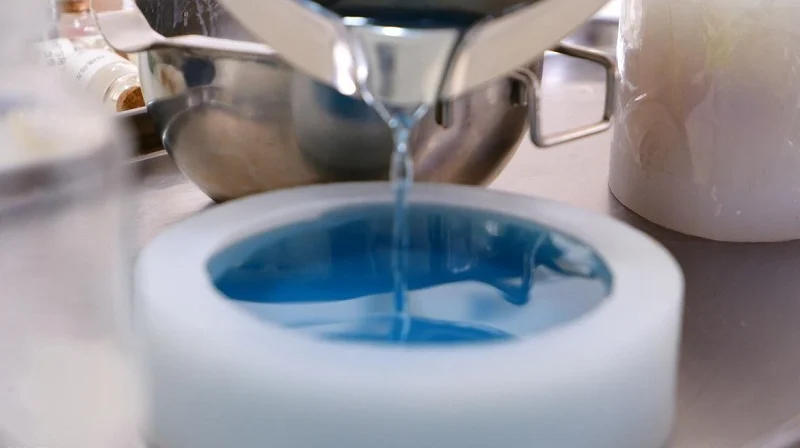
液体シリコーンが原型に流し込まれ、アンダーカット部分をすべて埋め尽くし、表面の細部まで忠実に再現される。硬化後、原型が引き抜かれる。こうしてできた空洞は、原型のネガティブ像となる。
金型材料は重要です。ショア硬度によって柔軟性が決まります。柔らかい金型は複雑なアンダーカットを容易に取り外せます。硬い金型はより厳しい公差を維持します。シリコーンは鋳造樹脂に耐えなければなりません。繰り返し注型しても膨張したり劣化したりしてはなりません。
ステップ3:真空脱気と樹脂注入
樹脂が混ざり合う。液体中に気泡が閉じ込められる。真空チャンバーがそれらを吸い出す。樹脂は濃密で透明になる。
次に、樹脂をシリコン型に流し込みます。チャンバーを閉じ、再び真空引きを行います。樹脂はすべての空洞に流れ込みます。空気の混入や空隙は一切ありません。シリコン真空鋳造では、この工程が安定した結果を得るために不可欠です。
ステップ4:硬化と脱型
樹脂は室温または低温オーブンで硬化します。硬化時間は樹脂の種類によって異なります。硬化が速いほど熱が発生し、硬化が遅いほど収縮が抑えられます。
型から取り出す作業は慎重を期す必要があります。シリコーンは柔軟に変形し、成形品は自然に外れます。無理な力を加えたり、こじ開けたりする必要はありません。型は破損することなく、再利用できます。適切な型外しは型の寿命を延ばします。破損した型は修復できません。
ステップ5:後処理と 表面処理
鋳造された部品は最終部品ではありません。注湯口の余分な材料を取り除く必要があります。表面の傷は研磨または磨き上げが必要です。塗装とテクスチャ加工が施されます。
部品によっては二次加工が必要となる場合があります。例えば、ねじ切り加工、インサートの接着、表面塗装などです。後処理工程によって、部品は最終的な形状と機能に仕上げられます。
これら5つのステップは、シリコーン真空鋳造のワークフローを定義するものです。各ステップは次のステップに影響を与えます。マスターによって部品の形状が決まり、金型によって細部の形状が決まり、真空によって密度が決まり、後処理によって仕上がりが決まります。これら5つのステップすべてを正しく実行する必要があります。
シリコーン真空鋳造に使用される材料
シリコンゴム 金型製作
型材はシリコーンです。柔軟性があり、耐久性にも優れています。表面の微細なディテールまで忠実に再現し、アンダーカット部分も損傷なく取り出すことができます。
シリコーンゴムはすべて同じではありません。ショア硬度は軟質(A20)から硬質(A60)まで幅広くあります。軟質の型は複雑なアンダーカットに対応でき、硬質の型はより精密な寸法保持に適しています。どちらを選ぶかは部品の形状によって異なります。シリコーンは鋳造樹脂にも耐性が必要です。樹脂によっては型を侵食するものもあります。不適切なシリコーンを使用すると、数回の注型で劣化してしまいます。
ポリウレタン鋳造樹脂
鋳造用樹脂はポリウレタンです。これは2液混合式です。混ぜて、流し込んで、硬化させます。機械的特性は配合によって決まります。
ABS樹脂に似た樹脂は、射出成形されたABS樹脂を模倣しています。剛性が高く、丈夫で、耐衝撃性に優れています。
PPライク樹脂はポリプロピレンを模倣した素材です。半柔軟性があり、耐薬品性に優れています。ヒンジなどの可動部品に適しています。
PCライク樹脂はポリカーボネートを模倣した樹脂です。高強度で、耐熱性にも優れています。構造部品に適しています。
ゴムのような樹脂は柔らかく、柔軟性があります。TPEやシリコーンに似ています。ガスケット、グリップ、シールなどに使用されます。
透明樹脂は透明です。光学的な透明度は様々で、非常に透明なものもあれば、わずかに黄色みを帯びたものもあります。レンズやライトガイドなどに使用されます。
難燃性材料はUL 94 V-0規格に適合しています。電気機器および自動車用途に使用されます。
樹脂の種類によって部品の性能が決まります。シリコーン真空鋳造プロジェクトに最適な樹脂を選びましょう。
着色と表面テクスチャのオプション
樹脂を成形する前に着色剤を添加してください。部品全体に均一な色が付くため、塗装の必要がありません。
表面の質感は試作品から再現されます。シリコーンはこの質感を精密に再現できます。マット仕上げ、光沢仕上げ、エンジニアリンググレードのテクスチャパターンなど、あらゆる質感を鋳造部品に完全に転写できます。出来上がった部品は、まるで量産品のように見えます。これこそがシリコーン真空鋳造の真価です。これは単なる試作品ではなく、量産前のサンプルです。その外観と手触りは、最終製品と見分けがつきません。
シリコーン真空鋳造の利点
低い工具コスト
金型はシリコーン製です。鋼鉄やアルミニウム製の金型とは異なり、シリコーンは安価で製造も迅速であり、金型コストは射出成形のほんの一部で済みます。試作品製作や少量生産においては、この方法は費用対効果が高く、多額の設備投資も必要ありません。
速いリードタイム
シリコーン型は数日で完成します。マスター型が完成し、シリコーンを流し込んだ後、一晩硬化させれば、翌日から生産を開始できます。これにより、市場投入までの時間を短縮し、設計の反復作業を加速させることができます。
優れた表面仕上げ
シリコンは原型を忠実に再現します。傷一つ一つ、質感一つ一つ、光沢一つ一つまで。鋳造部品は原型の表面と完全に一致します。滑らかで美しい表面が標準仕様です。
高精細な再現
細部まで忠実に再現。リブ、文字、微細な溝…シリコンがあらゆる凹みを埋め、樹脂が細部まで充填されるため、オリジナルに限りなく近い仕上がりとなります。
複雑な形状に対応する柔軟な金型設計
シリコーンは柔軟性があるため、面取り部分を損傷することなく金型から部品を取り出すことができます。金型が開くと、スライダーやエジェクターピンなどの補助工具を必要とせずに部品が排出されます。剛性の高い金型と比較して、シリコーン真空鋳造では複雑な形状の部品をより容易に製造できます。
対象デバイス 少量生産
3Dプリンティングの場合、生産量が極端に多い注文では印刷に数週間かかることがあり、単位あたりのコストも高すぎます。一方、射出成形では生産量が少なすぎて金型のコストを回収できません。シリコーン真空鋳造は、このギャップを埋める最適な方法です。適度な価格と適度な速度で製造できるため、適切な生産量に最適です。これがシリコーン真空鋳造の利点です。
シリコーン真空鋳造の限界
限定された金型寿命
シリコーン型は通常、20~30個の部品しか製造できません。形状が単純で樹脂の特性が穏やかな場合は、50個まで製造できることもあります。その後、型は劣化し始めます。表面は粗くなり、細部はぼやけ、寸法もずれてきます。シリコーン型はシリコーン真空鋳造で使用される消耗品であり、生産ツールではありません。
金属加工に比べて寸法安定性が低い
シリコーンは柔軟性があり、圧力を加えると曲がります。この曲がりによって寸法が変化し、結果として金型から取り出された部品は試作品とわずかに異なるものとなります。金型が経年劣化するにつれて、このずれは徐々に大きくなります。金属金型は曲がらず、寸法安定性を維持します。シリコーン真空鋳造は、速度とコスト面でのメリットと引き換えに、長期的な安定性を犠牲にするプロセスです。
射出成形プラスチックと比較した材料性能
これらの樹脂は、量産グレードのプラスチックの特性を模倣していますが、完全には同等ではありません。衝撃強度、熱変形温度、疲労寿命が劣ります。一部の樹脂システムはABS樹脂やポリプロピレンに匹敵する性能を発揮しますが、それらを完全に代替することはできません。これらの部品は試作品製作を目的としており、量産用ではありません。
生産量の制約
生産量は決定的な要素です。シリコーン真空鋳造は、10個から50個の少量生産に適しています。生産量が100個を超えると、経済的に採算が合わなくなります。金型が摩耗し、交換費用が増加するため、単位コストが高くなります。一定の数量を超える場合は射出成形の方が費用対効果が高く、その数量を下回る場合は3Dプリンティングの方が高速です。
シリコーン真空鋳造には、明確に定められた動作範囲があります。この範囲内でご使用ください。範囲を超えた場合は、別の方法を選択してください。これは故障ではなく、プロセスの限界です。
シリコーン真空鋳造 vs 射出成形
コスト比較
シリコーン型は安価で、わずか数千ドルで済みます。一方、射出成形型は高価で、数万ドル、場合によっては数十万ドルにもなります。単位コストを見ると状況は異なります。射出成形の単位コストは低く、シリコーン真空鋳造の単位コストは高くなります。総コストの損益分岐点は生産量によって異なります。50個生産する場合は真空鋳造の方が安価ですが、10,000万個生産する場合は射出成形の方がコスト面で有利になります。
生産速度
シリコーン型はわずか数日で製作できます。最初の部品ロットは1週間以内に生産可能です。一方、射出成形型は数ヶ月、通常は8週間から16週間かかります。その後、試作品製作、調整、そして最終的に量産へと進みます。まさにこの点が、市場投入までの時間の差を生み出すのです。シリコーン真空鋳造は開発プロセスを加速させる一方、射出成形はそれを遅らせます。
部品品質
シリコーン真空鋳造と射出成形はどちらも高品質な部品を製造できますが、品質指標は異なります。シリコーン真空鋳造は優れた表面仕上げを実現し、微細なディテールを再現できますが、射出成形は寸法安定性に優れ、数百万回の成形サイクル後も厳しい公差を維持します。また、両プロセスの材料特性も異なります。射出成形では工業用熱可塑性樹脂を使用するのに対し、真空鋳造ではポリウレタン樹脂を使用します。これら2種類の樹脂は似ていますが、全く同じではありません。
最高の生産量
生産量によって製造方法の選択が決まります。シリコーン真空成形:10~100個。射出成形:1,000個以上。この2つの中間の生産量の場合は、どちらを選ぶべきか判断が難しい場合があります。具体的な選択は、部品の複雑さ、材料要件、予算によって異なります。
どのプロセスを選択すべきでしょうか?
選択は開発段階によって異なります。開発初期段階であれば、シリコーン真空鋳造がスピードと柔軟性を提供します。検証段階で機能部品が必要な場合は、真空鋳造で対応できます。量産を目指す場合は、射出成形が最終目標となります。
評価プロセスはシンプルです。まず生産量を決定し、次にスケジュールを設定し、必要な材料を特定します。そうすれば、プロセスの選択は自然と決まります。真空鋳造は橋渡しとなるプロセスであり、射出成形は最終的な到達点です。
NOBLEについて:信頼できる製造パートナー
NOBLEは製造会社です。精密な金属およびプラスチック加工を事業の中核としています。顧客基盤は医療機器、産業機器、消費財など、多岐にわたる業界に及びます。迅速なプロトタイピングから大規模生産まで、幅広いサービスを提供しています。私たちの目標は、アイデアを高品質な製品へと変える、信頼性の高い製造ソリューションを提供することです。
総合的なものづくり力
当社のサービスはあらゆる分野を網羅しています。シリコン真空鋳造は試作品製作やパイロット生産に、CNC加工は厳しい公差要件を満たすために、プラスチック射出成形は大量生産部品に、板金加工は筐体やフレームに、精密金属加工は構造部品に、ラピッドプロトタイピングは設計検証に、そして特注部品製造は特殊なニーズに対応するために使用されています。
統合こそが当社の強みです。複数の製造工程を一つの拠点に集約し、外部委託や引き継ぎは一切行いません。あらゆるプロジェクトに対し、効率的かつ費用対効果の高いソリューションをご提供いたします。
認定品質管理
品質は検証可能です。ISO 9001:2015は一般的な品質管理を対象とし、ISO 13485:2016は医療機器の製造に特化した規格です。これらのシステムは、医療機器、産業機器、および消費財分野の厳しい要件を満たしています。
FAQ
シリコン真空鋳造とは何ですか?
マスターモールドから柔軟なシリコーンモールドを作製し、真空下で樹脂をモールドに流し込む。部品が硬化したら、モールドから取り出す。このプロセスは、高精度のプラスチック部品を少量生産するのに利用できる。
シリコーン真空鋳造にはどのような材料が使用できますか?
ポリウレタン樹脂は標準的な材料です。ABS樹脂、ポリプロピレン樹脂、ポリカーボネート樹脂、ゴム状材料などの特性を模倣できます。さらに、透明タイプや難燃性タイプも入手可能です。樹脂の選択によって、部品の機械的特性が決まります。
シリコン型 1 つでいくつの部品を製造できますか?
通常、部品数は20~30個です。形状が単純で樹脂の特性が穏やかな場合は、この数は50個に達することもあります。複雑なアンダーカットや、特性の強い樹脂を使用すると、金型の寿命が短くなります。
シリコーン真空鋳造は量産に適していますか?
これは、10個から100個程度の小ロット生産には当てはまります。しかし、大規模生産の場合はそうではありません。金型は摩耗し、単位あたりのコストが増加します。生産量が一定量を超えると、射出成形のコストは実際には低くなります。
シリコーン真空成形と射出成形の違いは何ですか?
シリコーン真空鋳造は、安価なシリコーン型を使用し、リードタイムが短いため、小ロット生産に適しています。一方、射出成形は、高価な鋼製金型を使用し、リードタイムが長いため、大量生産に適しています。
シリコン真空鋳造の精度はどの程度ですか?
精度は試作品によって異なります。シリコーンは試作品を忠実に再現できます。寸法公差は±0.1ミリメートルまで可能です。金型の柔軟性により、多少のずれが生じる場合があります。長期安定性は金属金型よりも劣ります。この精度は試作品や少量生産には十分です。高精度な生産には、射出成形または機械加工をお選びください。







