
イントロダクション
基本的な部品であれば、標準的な鋳造方法で十分対応できます。金属を型に流し込み、冷却してから部品を取り出すという手順です。この方法は多くの要件を満たしています。
しかし、材料の限界を超えると、真空鋳造は失敗に終わる。酸化が起こり、内部にガスが閉じ込められ、気孔が発生する。部品は負荷がかかる前に破損してしまう。問題は金属自体にあるのではなく、鋳造環境にあるのだ。
真空鋳造は、空気、水分、酸化といった環境要因を排除します。溶融金属は純粋なまま保たれ、得られる部品は高密度です。内部欠陥が許容されない部品にとって、これは最適なソリューションです。
このガイドでは、以下の3つの点について説明します。まず、このプロセスによって最も恩恵を受ける特定の合金。次に、その利点と欠点。そして、真空鋳造が選択肢ではなく必須となる実際の応用例です。
真空鋳造に使用できる合金はどれですか?
一部の金属は空気と反応して酸化やガス吸収を起こし、最終的に鋳造品の脆化や多孔質化につながります。真空鋳造は、反応性雰囲気を除去することでこの問題を解決します。以下は、真空鋳造の恩恵を最も受ける分野です。
反応性金属
チタン合金(標準組成はTi-6Al-4V)は酸素との親和性が非常に高い。表面には薄い酸化皮膜が形成される。これはそれ自体は問題ではない。しかし、酸素は材料内部にも溶解し、結晶構造を脆化させ、結果として疲労寿命を短縮させる。ジルコニウムも同様の挙動を示す。これらの材料は、例外なく真空または不活性雰囲気中で溶融・鋳造する必要がある。
これらの真空鋳造合金は、航空宇宙、医療用インプラント、高性能自動車部品など、重量と強度に対する要求が極めて高い分野で広く使用されています。これらの部品は酸素の侵入を許容できないため、その高コストは十分に正当化されます。
高温超合金
インコネル625、713C、718などのニッケル基合金は、極めて高温での使用を想定して設計されています。700℃以上の高温でも強度を維持しますが、溶融時にガスを吸収しやすいという欠点があります。酸素と窒素が結晶粒界に炭化物や窒化物を形成するため、合金は脆くなり、クリープ耐性が低下します。
コバルト基合金(ステライトなど)は、バルブ、バルブシート、切削刃などの耐摩耗性が求められる用途に使用されます。これらの合金は、硬度と耐食性を維持するために、高純度溶解プロセスを必要とします。
真空鋳造は、タービンブレード、エンジン部品、排気システムにとって不可欠です。真空保護がなければ、これらの合金は要求される機械的特性を満たすことができません。
高級鋼材
ステンレス鋼や低合金鋼はチタンほど反応性が高くありません。しかし、空気中で溶融すると水素を吸収します。この水素は溶融金属に溶け込み、凝固時に放出されるため、多孔質構造が生じます。さらに悪いことに、水素は金属組織を脆化させ、疲労寿命を著しく低下させます。
真空鋳造では、水素が問題となる前に除去します。溶融金属は真空環境下で脱ガスされるため、鋼の純度が保たれ、疲労寿命が向上します。これは、歯車、シャフト、着陸装置部品にとって非常に重要です。
アルミニウム合金
アルミニウムは真空溶解の最適な候補とは言えない。酸化しやすいが、酸化皮膜が保護膜の役割を果たす。本当の問題はガスの多孔性である。水素は溶融アルミニウムに容易に溶解し、凝固時にピンホールを形成する。その結果、機械的特性が損なわれる。
AlSi10Mg合金やアルミニウム・リチウム合金などの合金は、真空処理によって性能が向上します。溶融金属からガスが完全に除去され、鋳造品の密度が高まります。自動車用ダイカスト部品の場合、気孔があると圧力漏れや機械加工上の問題が生じますが、真空鋳造によってこれらの問題を解消できます。
金属真空鋳造で最も一般的に使用される金属は何ですか?
ニッケル基超合金、コバルト基超合金、チタン合金。これらは真空鋳造で最も頻繁に加工される材料である。安価だからではなく、特殊な加工プロセスを必要とするからだ。
決定的な要因
反応性が決定的な要因となる。これらの金属は酸素に対する親和性が非常に高い。チタンは酸素を積極的に吸収する。ニッケル合金は高温で反応する。コバルト系合金は酸化物を形成し、構造強度を低下させる。
反応性が決定的な要因となる。これらの金属は酸素に対する親和性が非常に高い。チタンは酸素を積極的に吸収する。ニッケル合金は高温で反応する。コバルト系合金は酸化物を形成し、構造強度を低下させる。
真空鋳造は、大気環境の影響を排除します。溶融金属は純粋な状態を保ち、固相構造も損なわれることなく維持されるため、冶金学的完全性が確保されます。これが、これらの合金がタービンブレード、ジェットエンジン部品、医療用インプラント、高性能自動車部品といった重要な用途で優れた性能を発揮できる唯一の理由です。
コストの正当化
これらの金属は高価です。真空鋳造プロセスはコストをさらに押し上げます。しかし、他の方法はさらに望ましくありません。空気中で鋳造した場合、不良率は50%から80%にも達します。これは製造とは言えず、材料の無駄遣いです。真空鋳造プロセスは不良率を最小限に抑え、歩留まりを向上させ、良品1個あたりのコストを許容できるレベルまで引き下げます。
そのため、ニッケル、コバルト、チタンは真空鋳造において最も一般的な選択肢となっています。真空鋳造は選択肢ではなく、これらの合金の信頼性の高い性能を保証する唯一の方法なのです。
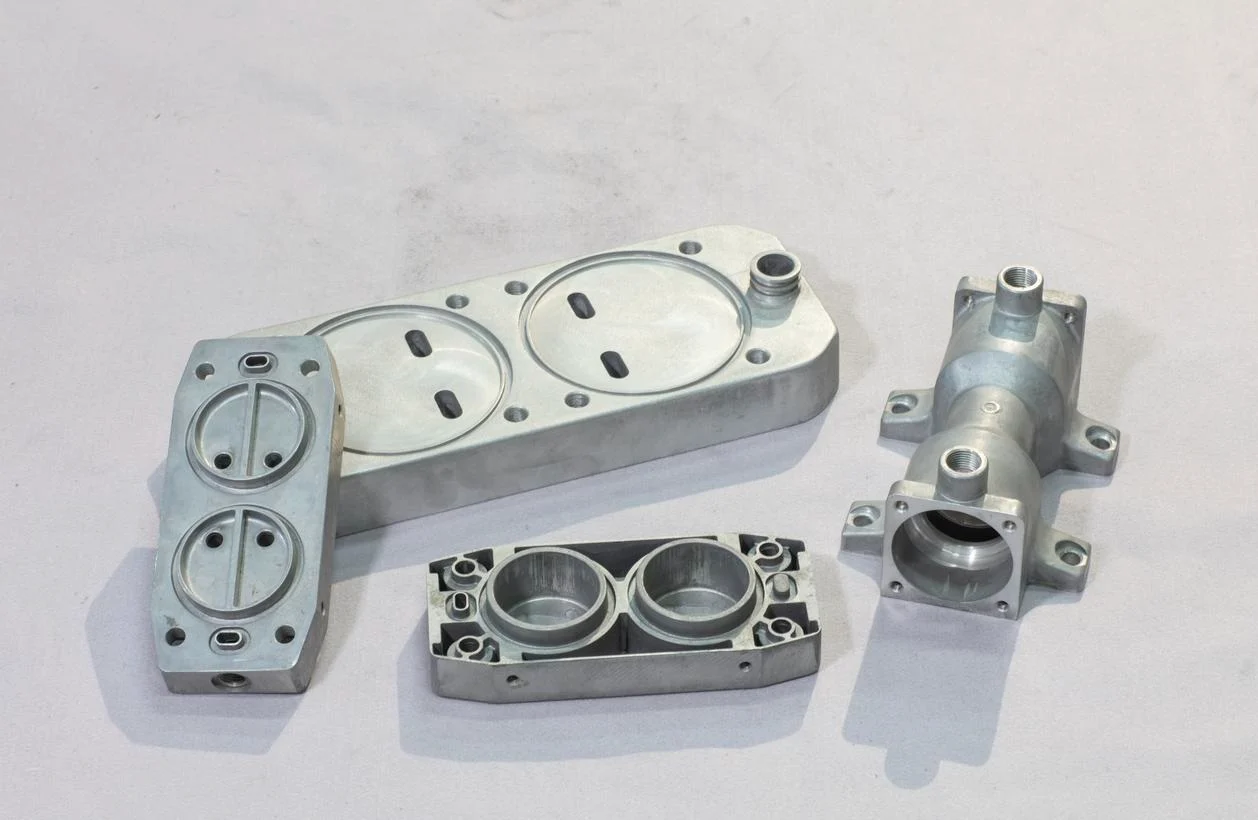
他のプロセスと比較した場合のメリットとデメリット
あらゆるプロセスにはトレードオフが伴う。真空鋳造も例外ではない。その利点は明白であり、同時にコストも明白である。以下では、両者のトレードオフについて概説する。
真空鋳造の利点
-
優れた純度
酸素も水分もガス介在物も存在しない。溶融物は純粋なままであり、固相は高密度なままである。データはこれを裏付けている。アルミニウム合金の場合、真空鋳造によって引張強度を6%以上、延性を25%向上させることができる。
-
優れた表面仕上げと精度
金型はきれいに充填されます。表面に酸化膜は形成されません。気泡による表面欠陥も発生しません。部品はより滑らかに仕上がります。公差はより厳しくなります。二次加工が削減され、場合によっては不要になります。
-
複雑な形状
薄肉部も充填される。複雑な断面形状も再現される。真空によって金属が鋳型に引き込まれる。残留空気が流れを妨げることはない。重力鋳造では製造不可能だった部品が、今ではごく一般的になっている。
-
環境への利点
砂型鋳造において、Vプロセスは真空を利用して砂粒子を結合させる。化学結合剤や有機溶剤を必要としないため、廃棄物が少なく、作業場環境もよりクリーンになる。
これらは、NOBLE社のエンジニアが真空鋳造を検討する際に考慮する主なメリットとデメリットです。メリットは非常に魅力的ですが、デメリットも同様に重要です。デメリットによって、特定の部品に対してこのプロセスが適切かどうかが決まるからです。
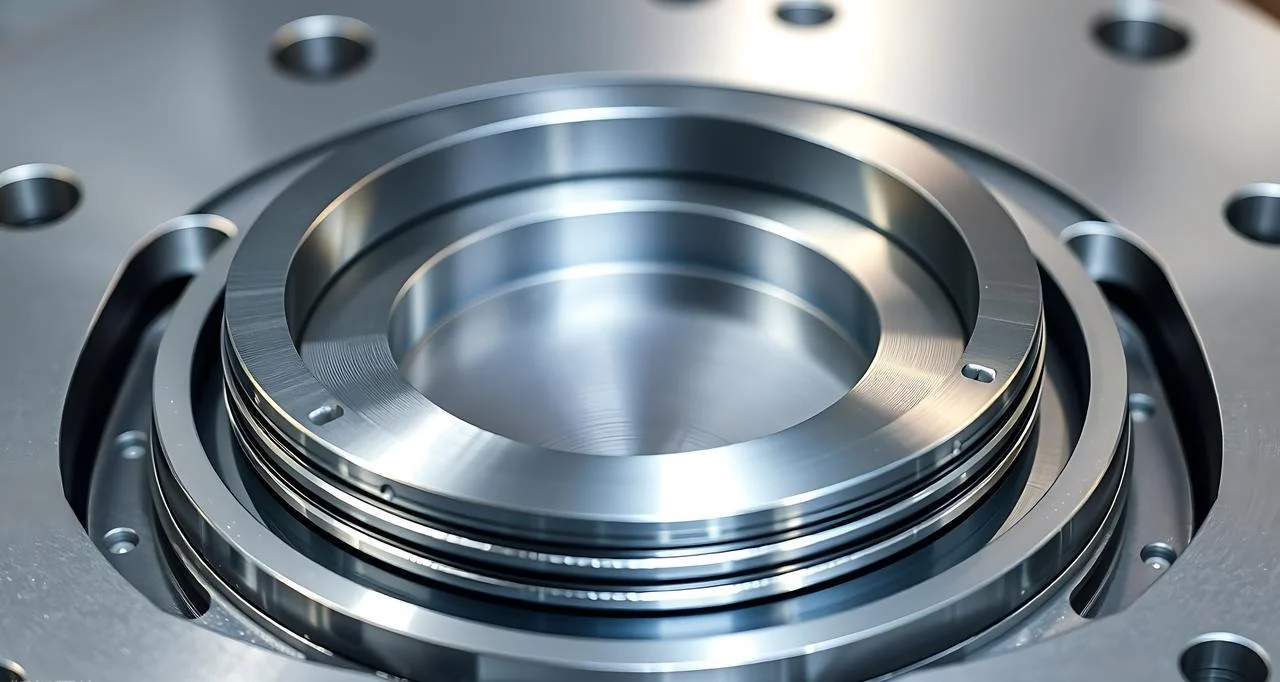
真空鋳造のデメリット
-
高コスト
真空鋳造装置は高価です。真空チャンバー、ポンプ、シールシステムなど、いずれも高額です。さらに、メンテナンス費用も運用予算に加算されます。ポンプはオーバーホールが必要で、シールも交換しなければなりません。設備投資額はかなりの額になります。
-
生産速度の低下
サイクルタイムは重力鋳造やダイカストよりも長い。チャンバー内は真空引きする必要があり、溶融金属は真空状態に保たなければならない。冷却速度も制御する必要がある。真空鋳造は大量生産には適しておらず、むしろ少量から中量生産に最適である。
- プロセスの制限
いくつかのバリエーションでは、形状上の制約が生じる。Vプロセスは、大きな板状の形状を扱うのに苦労する。大きな鋼塊では、「クラウン」と呼ばれる欠陥が発生する。これは、真空下での凝固が不均一なために中央部が盛り上がる現象である。これらは致命的な欠陥ではないが、設計エンジニアが尊重しなければならない制約事項である。
意思決定マトリックス:
適用シナリオが明確になれば、選択肢は自ずと明らかになる。
真空鋳造を選択する:航空宇宙分野や医療分野など、絶対に故障が許されない重要部品に最適です。タービンブレード、インプラント、機体構造部品など。これらの部品は決して故障してはならないため、コストに見合う価値があります。
従来型の鋳造を選択する:一定レベルの気孔率が許容される、大量生産・低コストの消費者向け部品に適しています。ブラケット、ハウジング、装飾部品など。気孔が少量であっても機能に影響しない場合は、コスト削減につながります。
上記は、生産の観点から見た真空鋳造の実際的な利点と欠点を概説したものです。真空鋳造はあらゆる場合において優れているわけではありませんが、適切な用途においては明確な利点をもたらします。意思決定マトリックスを用いることで、特定の部品に最適なプロセスを選択するのに役立ちます。
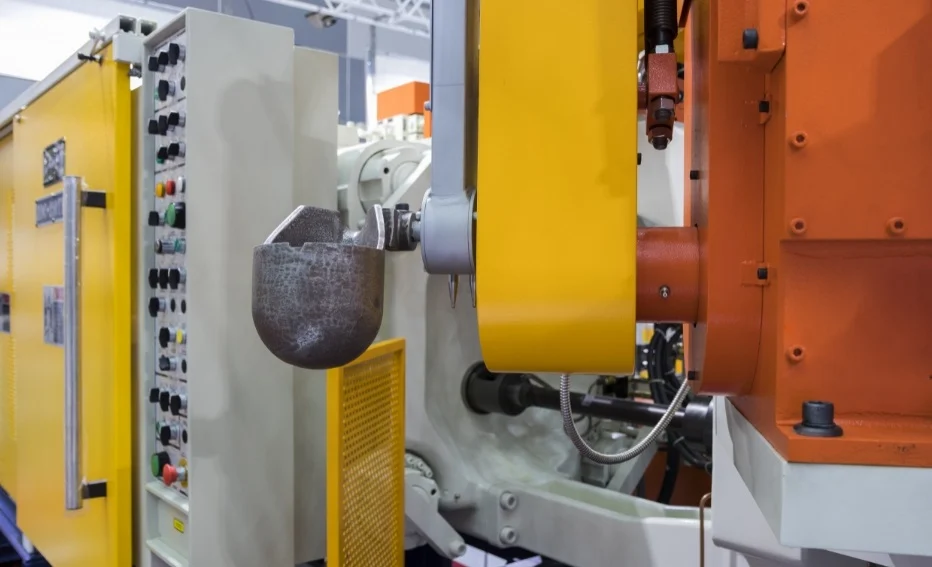
真空金属ダイカストの実用的応用
真空鋳造のあらゆる用途には共通の原則があります。それは、部品が絶対に故障してはならないということです。負荷がかかった状態でも、長期間使用しても、実際の稼働中でも、部品は決して故障してはならないのです。故障した場合の損失はあまりにも大きいからです。まさにこの理由から、真空金属鋳造は開発されました。
航空宇宙・防衛
ターボファンブレードは高速回転し、エンジン部品は極度の高温にさらされます。一方、構造部品は航空機全体の荷重を支えています。インコネルやワスパロイといったニッケル基超合金は、これらの用途に最適な材料です。これらの合金は700℃でも強度を維持します。しかし、その性能を最大限に引き出すには、真空処理が必要です。気孔があると破損の原因となり、酸化すると耐用年数が短くなります。真空鋳造は、これらの部品に必要な純粋な微細構造を実現します。
医療
インプラントは人体に挿入され、手術器具は切断や把持に使用されます。どちらも生体適合性があり、絶対的な清浄度が求められます。この分野ではチタン合金が主流です。少量生産のカスタマイズも非常に一般的です。医療機器業界では、欠陥のない、予測可能な機械的特性を持つ部品を製造できるため、真空鋳造の利用が拡大しています。気孔がないということは腐食箇所がないということであり、介在物がないということは疲労開始点がないということです。
自動車
軽量構造部品は燃料消費量を削減できる。ターボチャージャーのインペラは毎分最大150,000万回転の速度で回転する。これらの要因はいずれも強度と密度に高い要求を課す。アルミニウム・リチウム合金やチタンの使用はますます一般的になっている。真空鋳造は薄肉設計を可能にするが、従来の鋳造プロセスではそのような構造を確実に充填することはできない。
一般産業用
重機部品(ポンプハウジング、バルブ本体、高圧継手など)は、周期的な負荷や腐食性流体にさらされます。ステンレス鋼やニッケル合金が標準的に使用されています。真空鋳造により、これらの部品は漏れや亀裂の原因となる気孔がないことを保証します。
真空鋳造にNOBLEを選ぶ理由とは?
私たちのコア機能
金属加工は、精密機械加工、鋳造、仕上げ加工を網羅しています。プラスチック加工は、射出成形、CNC加工、カスタム製作を網羅しています。これらは別々の部門ではなく、統合された機能です。ある部品は鋳造と機械加工で製造され、別の部品は成形と組み立てで製造されます。工程間の移行はシームレスです。
フルサービスの提供
製造は、プロセス全体のほんの一部に過ぎません。設計レビュー、製造性設計(DFM)、プロトタイピングなど、プロセス全体ははるか以前から始まります。機械加工後、組み立て、仕上げ、梱包へとプロセスは続きます。NOBLEはエンドツーエンドのソリューションを提供します。これにより、当社は単なる製造業者ではなく、フルサービスの製造パートナーとなるのです。
信頼できる品質
ISO 9001:2015は、一般製造業における品質マネジメントシステムを対象としています。プロセスは一貫性があり、管理は文書化され、検査は追跡可能です。
ISO 13485:2016は、医療機器に必要な厳格な要件を追加しています。より厳格なトレーサビリティ、より厳密なプロセス検証、そして完全かつ徹底した文書化が求められます。この認証により、NOBLEはISO 13485認証取得メーカーとしての地位を確立し、規制の厳しい医療機器業界へのサービス提供資格を得ました。
NOBLEと提携する
超精密な5軸仕上げが必要な真空鋳造タービン部品、完璧な表面仕上げが求められる医療用インプラントハウジング、あるいは板金と機械加工部品を組み合わせた複雑なアセンブリなど、どのような製品であっても、NOBLEはワンストップソリューションを提供します。
FAQ
アルミニウムは真空鋳造できますか?
はい。AlSi10Mgのような合金は、一般的にこの方法で加工されます。真空処理によって溶解水素が除去され、気孔がなくなり、機械的特性が向上します。
チタンはなぜ真空中で鋳造されるのですか?
チタンは高温下では酸素や窒素と激しく反応する。真空処理によってこれらのガスが除去され、脆化を防ぎ、延性を維持することができる。
真空鋳造は高価ですか?
設備費と維持費は高額だが、高価で重要な部品であれば、歩留まりの向上と不良品の削減によって投資に見合うだけの価値がある。
真空鋳造とダイカストの違いは何ですか?
ダイカストは大量生産と高速生産が可能である。一方、真空鋳造は速度よりも品質を重視し、ダイカストでは避けられないガス欠陥を排除する。
真空鋳造によって最も恩恵を受ける産業はどれか?
航空宇宙、医療、自動車、防衛。これらの産業では、多孔性が許容されない重要な部品が使用されている。
NOBLEはデザインサービスを提供していますか?
はい。当社は製造だけでなく、設計から組み立てまでの包括的なソリューションを提供しています。DFM解析、プロトタイピング、組み立てはすべてサービスに含まれています。







