
イントロダクション
型に馴染みのない方にとっては、これは全く未知の概念のように思えるかもしれません。しかし実際には、型は産業分野だけでなく、日常生活においても広く使われています。例えば、アイスキャンディーやチョコレートの型では、溶かした材料を中空の型に流し込み、冷やして形を固めます。産業においても原理は同じですが、原料の代わりに溶融材料が使われる点が異なります。型は、射出成形、ブロー成形、押出成形、ダイカストなどで一般的に使用されています。
つまり、本当の疑問は実用的なものだ。プロジェクトにおいて、基本的な型が必要となるのはどのような場合か?より精密な型が必要となるのはどのような場合か?そして、これらの型は実際にはどのように作られているのか?
この記事では、それぞれの違いを分かりやすく解説します。使用事例と製造方法。読者は、自分の部品に最適な方法を明確に理解できるでしょう。無駄な情報は一切なし。現場で実際に効果のある方法だけを厳選してご紹介します。
シンプルな型とは?
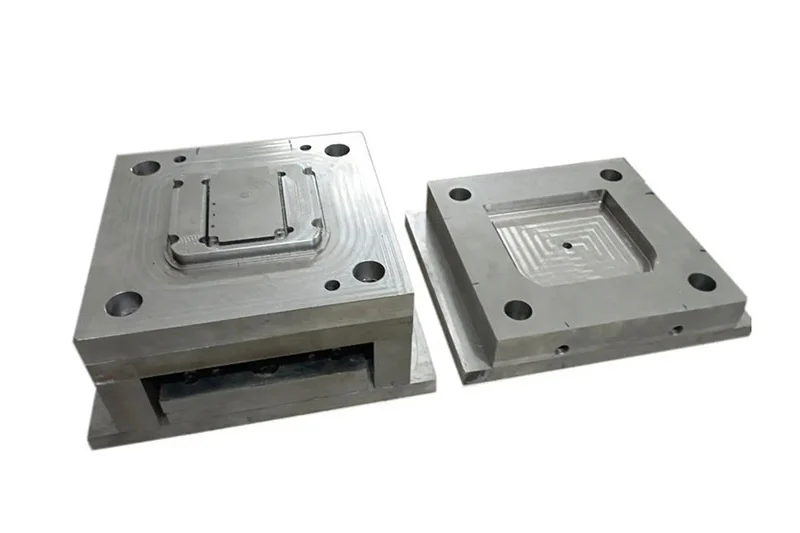
単純な金型は、その名の通り、部品を作るためのものです。何百万回も完璧な部品を作る必要はありません。ただ、一定期間機能すれば良いのです。
典型的な特性
シンプルな金型には、より柔らかい材料が使用されます。アルミニウムが一般的です。焼き入れ済みの鋼が使われることもあります。ごく少量生産の場合は、3Dプリントされた樹脂金型が使用されることもあります。リードタイムは短く、基本的なアルミニウム金型であれば、数週間ではなく数日で製作できます。設計がシンプルなため、コストも低く抑えられます。スライダーも、リフターも、複雑な冷却チャネルもありません。
許容範囲
シンプルな金型は、±0.1mmから±0.5mmの公差を維持します。これは多くの部品、例えばブラケット、ハウジング、重要度の低いカバーなどには十分です。しかし、精密な嵌合が求められる部品の場合、これらの数値では緩すぎます。そのような場合に、顧客は精密金型製造へと移行するのです。
材料
- 安価。加工が容易。数千発の射撃に耐える。
- 焼き入れ済み鋼。高価。アルミニウムよりも丈夫。長持ち。
- 3Dプリント樹脂。コストが最も低く、納期も最短。寿命は最短。ほぼプロトタイプの検証にのみ使用される。
寿命
その範囲は広い。樹脂製の金型は100ショット程度しか持たないかもしれない。丁寧に扱えば200ショットまで持つこともある。アルミニウム製の金型は、プラスチックの種類や部品の形状にもよるが、1,000ショットから10,000ショットまで持つ。焼き入れ済みの鋼鉄製金型は、摩耗が問題となるまでに50,000ショットまで耐えられる。
コスト範囲
シンプルな金型は1,000ドルから3,000ドル程度で製造できます。少量生産であれば手頃な価格帯です。スタートアップ企業であれば資金調達は可能です。
最適な
- 顧客は、生産用金型を製作する前に、形状や適合性をテストするための部品を必要としている。
- 少量生産。数百個から数千個の部品を生産する。
- 重要度の低い部品。0.1ミリメートル程度の誤差があっても問題にならない部品。
射出成形金型製作の工程において、シンプルな金型は重要な役割を果たします。これらは出発点であり、設計の妥当性を検証するものです。そして、大量生産や高精度が求められる場合、話は精密金型製造へと移ります。これは全く異なるレベルの話です。
精密金型とは何ですか?
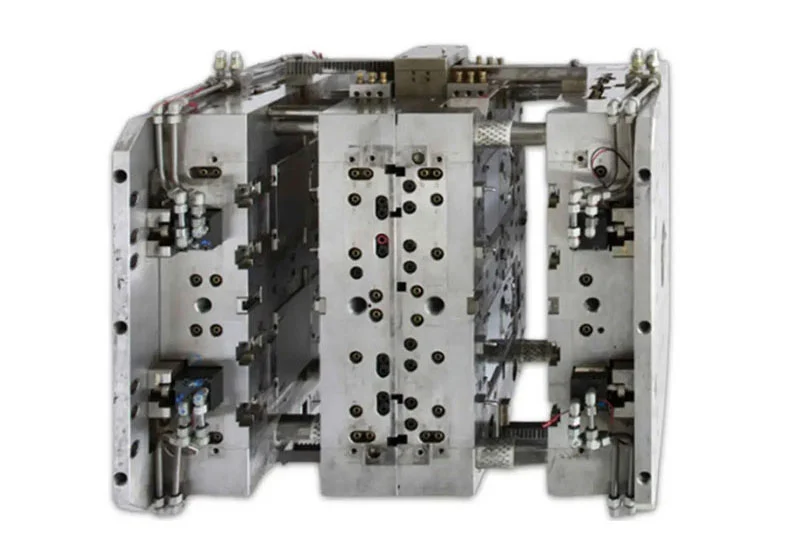
精密金型は、何百万回もの成形サイクルにわたって、ほぼ同一の部品をショットごとに作り出す。
定義と特徴
精密金型は、極めて高い耐久性と正確な再現性を実現するために設計されています。コストは高く、納期も長く、一切の妥協はありません。エンジニアはアルミニウムではなく、焼き入れされた工具鋼を使用し、摩耗を軽減し、離型性を向上させるためにコーティングを施します。設計には、熱とサイクルタイムを管理するための複雑な冷却チャネルが組み込まれています。あらゆる細部に至るまで計算されています。
これが、私たちが精密金型製造と呼ぶものの意味です。単に公差を厳しくするだけではありません。それは全く異なる哲学です。金型は使い捨ての治具ではなく、精密工作機械として扱われるのです。
許容範囲
精密金型は、±0.01mmから±0.001mmの公差を維持します。これは、単純な金型に比べて10倍から100倍も厳しい公差です。参考までに、人間の髪の毛の太さは約0.07mmです。これらの金型は、髪の毛よりもさらに小さな公差を、何百万個もの部品にわたって一貫して維持します。
材料
標準は高硬度工具鋼です。H13は高い耐熱性と耐摩耗性、S7は耐衝撃性、D2は研磨材に対応します。多くの精密金型には表面コーティングが施されます。チタンアルミニウム窒化物(TiAlN)、クロム窒化物、ダイヤモンドライクカーボン(DLC)などです。これらのコーティングは摩擦を低減し、腐食を防ぎ、工具寿命を延ばします。
寿命
精巧に作られた精密金型は、最低でも50万ショットの成形に耐えます。多くは100万ショットを超え、適切なメンテナンスを行えば1000万ショット以上も使用できるものもあります。だからこそ、初期費用は妥当なのです。1000万個の部品に分散すれば、部品1個あたりの金型コストはわずか数セントになります。
コスト範囲
精密金型の価格は20,000万ドルから100,000万ドルです。複雑な医療用金型や光学用金型はさらに高額になる場合もあります。価格には、鋼材の品質、加工時間、表面仕上げ、設計に必要なエンジニアリング時間などが反映されます。
最適な
- 医療機器。インプラント、手術器具、診断用部品。
- 内装パネル、ダクト、および構造ブラケット。
- エンジンルーム内の部品、センサーハウジング、トランスミッション部品。
- コネクタ、SIMカードトレイ、カメラハウジング。
- 光学部品。レンズ、導光管、ディスプレイ部品。
射出成形金型の世界において、精密金型は頂点に君臨する。シンプルな金型はコンセプトの有効性を証明し、精密金型は大量生産を可能にする。何百万個もの同一かつ高品質な部品を必要とする企業にとって、精密金型以外に選択肢はない。初期費用は高額だが、長期的な信頼性によってその価値は十分に得られる。
シンプルな型はどのような場合に使用されるのか?
シンプルな金型は、生産工程において明確な位置づけを持っています。顧客は、生産量が少ない場合、公差が緩い場合、または設計がまだ変更されている場合に、シンプルな金型を使用します。
少量生産(50,000万個未満)
これが主な要因です。50,000万ショット以下の生産量であれば、シンプルな金型の方が経済的に合理的です。金型コストは低く抑えられます。部品単価は精密金型よりも高くなりますが、総投資額は小さく抑えられます。1,000個または10,000個の生産量であれば、50,000ドルをかけて焼き入れ鋼製の金型を作るのは無駄です。5,000ドルのアルミ製金型で同じ仕事をより少ない費用でこなせます。
ラピッドプロトタイピング および設計検証
顧客は、生産用金型を製作する前に、実際の部品を必要とします。シンプルな金型を使えば、それらの部品を迅速かつ低コストで入手できます。チームは形状、適合性、機能性をテストし、問題を早期に発見できます。そして、必要に応じて設計を修正し、別のシンプルな金型を製作します。
許容誤差は緩めでも構いません
部品によっては、厳しい公差を必要としないものもあります。例えば、家電製品内部のブラケット、十分なクリアランスを確保してカチッと嵌まるカバー、±0.3mmの公差で済む使い捨て部品などです。これらの用途では、シンプルな金型で十分な公差を実現できます。
低価格部品または消耗部品
そもそも安価な部品について考えてみましょう。プラスチック製のクリップ、スペーサー、使い捨て容器などです。これらの部品1つあたりの利益率はごくわずかです。そこに精密金型の製造コストを加えると、事業として成り立たなくなってしまいます。シンプルな金型を使用することで、金型への投資を抑え、部品1つあたりの価格競争力を維持できるのです。
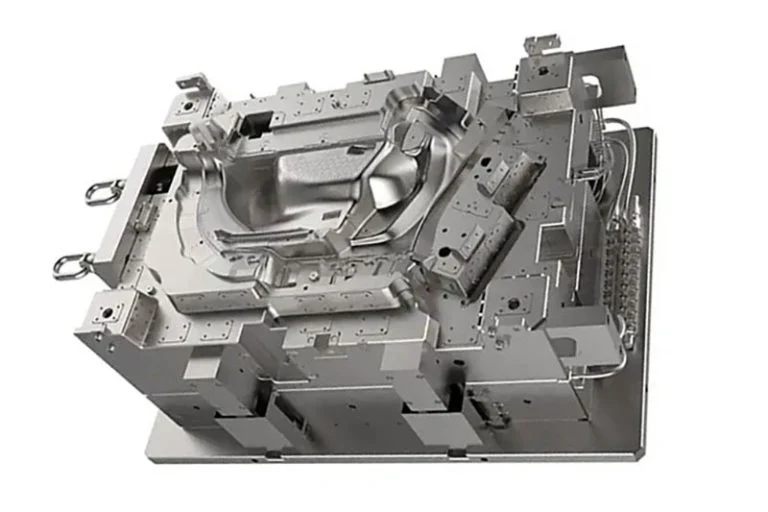
精密金型はどのような場合に使用されるのか?
単純な金型には限界がある。その限界を超えると、金型が破損する。部品の寸法精度が低下し、表面が劣化し、サイクルタイムが長くなる。こうした状況で、人々は精密金型製造に切り替えるのだ。
大量生産(100,000万個以上の部品)
生産量が決定要因となる。単純なアルミ製金型は5万ショット程度しか持たないかもしれない。しかし、それ以降はキャビティが摩耗し、公差が広がり、部品にバリやショートが発生するようになる。10万個以上の生産量では、単純な金型はむしろリスクとなる。一方、高硬度工具鋼で作られた精密金型は、数百万回のサイクルでも大きな摩耗なく稼働する。初期費用は高くなるが、生産期間全体で見ると部品1個あたりのコストは低くなる。
厳しい寸法公差(±0.05 mm未満)
部品によっては、ばらつきが許容できないものがあります。例えば、圧入式の医療機器部品、光学レンズマウント、ギアトレインハウジングなどです。これらの部品には、±0.05 mmよりも厳しい公差が求められます。多くの場合、±0.01 mm以下の精度が要求されます。単純な金型では、これらの数値を常に維持することはできません。アルミニウム製のコアはたわみ、温度も変動します。精密金型製造では、鋼材、高度な冷却システム、そして堅牢な機械構造を用いることで、ショットごとに厳しい公差を維持します。
厳格な外観または表面仕上げ要件(SPI Aレベル)
表面仕上げは、外観と機能の両方に重要です。SPI Aレベルの仕上げは鏡面仕上げです。工具痕、目に見えるフローライン、引っ掛かりの原因となるゲート痕は一切ありません。この仕上げを実現するには、精密な金型が必要です。キャビティは鏡面まで研磨されます。鋼材は、数百万回のサイクルを経てもその光沢を維持できるほど硬度が高い必要があります。アルミニウムや予備硬化鋼で作られた単純な金型では、SPI Aレベルの仕上げを維持することはできません。
難しい材料
一部のプラスチックは、通常の金型を損傷します。ガラス繊維強化ナイロンは研磨性があります。PEEKは高い融点を必要とします。液晶ポリマー(LCP)は流動性が高く、金型の空洞を摩耗させます。これらの材料には、精密な金型製造が求められます。工具鋼は硬く、耐摩耗性に優れている必要があります。コーティングは腐食と摩耗から保護する必要があります。
薄肉または深いリブ構造で、高い射出圧力が必要なもの
薄肉部品の充填には高圧が必要です。深いリブの充填にも高圧が必要です。高圧は金型に大きな負荷をかけます。キャビティがたわみ、コアが曲がり、パーティングラインにバリが発生します。精密金型製造では、金型構造を強化することでこの問題に対処します。より厚いプレート、サポートピラー、より硬い鋼材を使用します。金型は、単純なアルミニウム金型では割れたり変形したりするような射出圧力に耐えられるように設計されています。
規制された産業
医療用インプラント部品は故障が許されません。航空宇宙機の内装パネルは、難燃性と煙毒性に関する基準を満たさなければなりません。自動車の安全部品には完全なトレーサビリティが求められます。規制産業では、文書化されたプロセス管理が必須です。検証が求められ、サプライヤーの監査が行われます。精密金型製造は、これらの産業が必要とする一貫性と文書化を提供します。たとえ公差を維持できたとしても、単純な金型では厳密さが欠けています。
金型を作る際に一般的に用いられる方法はどのようなものですか?
金型製作は単一の工程ではありません。材料、複雑さ、必要な耐用年数に応じて、さまざまな方法が用いられます。それぞれの方法には長所があります。
CNC加工
これは射出成形の主力機械です。CNCフライス盤またはCNC旋盤が、鋼またはアルミニウムのブロックから直接金型キャビティを切削します。このプロセスは精密で再現性が高く、十分に理解されています。数百万個の部品を生産することを目的とした硬化鋼金型の場合、CNC加工が主要な方法です。荒削り工程で材料の大部分を除去し、仕上げ工程でキャビティを最終寸法に仕上げます。精密金型製造では、ワークピースの位置を変えることなく複雑な形状を実現するために、5軸CNCマシンが重要な役割を果たします。
放電加工(EDM)
フライス加工では加工が難しい形状もあります。鋭利な内角、深く狭いリブ、アスペクト比の高い複雑な空洞などです。このような場合は、放電加工(EDM)を使用します。グラファイトまたは銅製の電極を、加工したい形状のネガティブ形状に加工します。次に、電極を鋼製のワークピースに近づけます。電気火花によって材料が削り取られます。このプロセスは時間がかかりますが、非常に高い精度が得られます。EDMは、エンドミルでは実現できない鋭利な角を作り出すことができます。多くの精密金型では、同じ工具内にCNC加工とEDM加工の両方が施されています。
3Dプリント(ラピッドツーリング)
試作金型やごく少量生産の場合、3Dプリンティングは有効な選択肢となります。金型インサートは樹脂または金属粉末から直接プリントされます。リードタイムは数週間ではなく数日です。コストは機械加工鋼のほんの一部です。ただし、耐久性に難があります。プリントされた金型は、摩耗や熱による劣化で破損するまでに100~1,000ショット程度しか持ちません。当社では、この方法は設計検証に使用しており、量産には使用していません。
シンプルな金型と精密な金型の選び方
「では、シンプルな金型と精密金型、どちらを選べばいいのでしょうか?どちらが自分に合っているのでしょうか?」ここでは、ニーズに合った金型を迅速かつ簡単に選択できる意思決定ツリーをご紹介します。
| 質問1:必要な部品の数は?
├─ < 50,000 → 質問2 └─ > 50,000 → 質問3
質問2:±0.1mmよりも緩い公差ですか? ├─ はい → シンプルな型 └─ いいえ → 質問3
質問3:この材料はガラス繊維/炭素繊維を含んでいるか、または高温を必要としますか? ├─ はい → 精密金型製造 └─ いいえ → 質問4
質問4:その部品は規制対象ですか(医療/航空宇宙/自動車の安全性など)? ├─ はい → 精密金型が必要です └─ いいえ → 質問5
質問5:工具予算は10,000万ドル未満ですか? ├─ はい → シンプルな型(唯一実用的な選択肢) └─ いいえ → 精密金型製造(長期的な価値向上) |
最高の精密金型製造については、NOBLE社にお問い合わせください。
NOBLEはCNC加工と射出成形金型製作を専門としています。長年にわたりこの分野で実績を積み重ねてきました。試作品から量産まで、シンプルな金型から精密金型まで、あらゆる金型製作に対応いたします。
当社の処理能力
このセクションが重要なのは、この記事で単純金型と精密金型の違いについて説明したからです。私たちは実際に両方の金型を製造しています。その方法をご紹介します。
CNC加工能力
当社の加工フロアには、多種多様な設備が揃っています。基本的なキャビティ加工には3軸マシニングセンター、複雑な形状やアンダーカット加工には4軸および5軸加工機、そして焼き入れ状態の工具鋼の硬質フライス加工機などがあります。これらの機械は、当社の精密金型製造プロセスの基盤となっています。
当社が加工する材料には、試作金型用のアルミニウム、生産用精密金型用のH13、S7、D2などの高硬度工具鋼、耐腐食性工具用のステンレス鋼、特殊用途向けのエンジニアリングプラスチックなどがあります。
達成可能な公差は非常に厳密です。重要な金型部品については、±0.005 mm(±5ミクロン)の精度を維持しています。これは、精密金型製造に求められるレベルです。シンプルな金型では、公差はより緩くなります。当社は、要求に合わせてプロセスを調整します。
二次加工サービスには、表面仕上げ、SPIグレードへの研磨、フライス加工では届かない鋭角な内角部を加工するための放電加工(EDM)が含まれます。これらの工程はすべて、当社の射出成形金型製作ワークフローを支えています。
射出成形能力
製造可能な金型タイプ:試作品製作や少量生産向けのシンプルな金型。大量生産向けの精密金型。それらの中間的な役割を果たすブリッジ金型。
金型材料:少量生産用金型にはアルミニウムを使用。中量生産用ブリッジ金型にはプレ硬化鋼を使用。数百万ショットの射出成形を行う高精度生産金型には、コーティングを施した硬化工具鋼を使用。あらゆる射出成形金型製作プロジェクトにおいて、最適な材料をご提供します。
加工対象材料:一般部品向けのPP、ABS、PEなどの汎用樹脂。高度な用途向けのPC、ナイロン、PEEK、ガラス繊維強化樹脂などのエンジニアリング樹脂。医療機器やインプラント向けの医療グレード材料。
精密金型製造にノーブルを選ぶ理由
この記事では理論について説明しました。実際の違いは以下のとおりです。当社の精密金型製造プロセスは、一般的な工場とは一線を画しています。
当社では、シンプルな金型から精密金型まで幅広く製作しています。お客様のニーズに合わせて最適な金型を選定し、画一的なソリューションは提供しません。試作品にはシンプルなアルミ金型を、数百万回生産される医療機器部品には、専用の精密金型製造設備を用いて硬化鋼製の精密金型を製作します。いずれの場合も、お客様のコスト削減につながります。
医療機器および高信頼性部品の認証を取得しています。医療機器についてはISO 13485:2016、品質マネジメントシステムについてはISO 9001:2015の認証を取得しています。これらの認証は、規制対象業界において非常に重要です。お客様からお預かりする部品は、患者や航空機に使用される部品です。当社は、これらの用途に必要な文書化とトレーサビリティを提供します。射出成形プロセスはすべて文書化されています。
社内でCNC加工と射出成形を行っています。外部委託は一切行いません。CNC加工と射出成形はすべて同じ場所で行われるため、リードタイムが短縮されます。責任の所在も明確です。トラブルシューティングが必要な場合は、エンジニアが機械の現場に駆けつけます。電話のやり取りや責任のなすりつけ合いは一切ありません。このような統合体制は、精密金型製造に不可欠です。
透明性の高いDFMフィードバック。鋼材を切削する前に、部品設計をレビューします。部品をより良く、より安価に製造できるかどうかをお客様にお伝えします。小さな変更で金型の複雑さが半分になることもあります。図面通りには成形できない形状もあります。私たちはこれらの問題を早期に指摘します。これは射出成形金型製造では珍しいことです。
試作品から量産まで、シームレスに。プロジェクトは多くの場合、少量生産の検証用にシンプルなアルミ金型から始まります。その後、需要が増加すると、精密金型製造技術を用いて高品位鋼製の精密金型を製作し、大量生産に対応します。同じチーム、同じ品質システム、同じ担当者。移行に伴う煩わしさは一切ありません。
FAQ
単純金型と精密金型の違いは何ですか?
単純な金型はアルミニウムなどの柔らかい材料を使用し、公差は緩く(±0.1mm~±0.5mm)、100~50,000発の射出に耐えます。精密金型は焼き入れされた工具鋼を使用し、公差は厳しく(±0.01mm~±0.001mm)、500,000~10万発以上の射出に耐えます。
シンプルな型はどのような場合に使うべきですか?
50,000万個以下の生産ロットで、±0.1mm以下の公差が許容範囲内であり、ガラスフィラーを含まないABSやPPなどの標準的なプラスチックを使用する場合は、シンプルな金型を使用してください。
精密金型はどのような場合に使用すべきですか?
100,000万個以上の生産量、±0.05mm以下の厳しい公差、ガラス繊維強化ナイロンやPEEKなどの難加工材料、医療や航空宇宙などの規制の厳しい業界では、精密金型を使用してください。
単純な金型で複雑な部品を作ることは可能か?
はい。形状だけでは精密な金型は必ずしも必要ではありません。生産量が少なく、公差が緩ければ、単純なアルミニウム製の金型でも複雑な形状を成形できます。
型を作る最も安価な方法は何ですか?
3Dプリンターで作る樹脂型は数百ドル程度で、100~200回分の成形が可能なので、プロトタイプの検証には最も安価な選択肢となる。
Is 3D印刷 型作りに適していますか?
試作品用金型であれば、速くて安価という点で優れています。しかし、量産用金型となると話は別です。3Dプリント金型は数百回のショットで摩耗してしまい、機械加工された鋼製金型には到底及びません。







