
イントロダクション
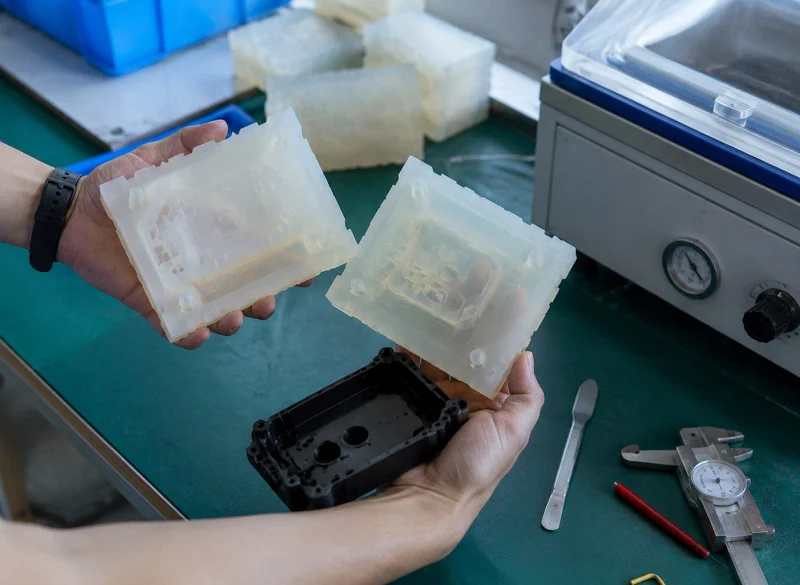
数十個の部品の試作が必要な設計があるとします。量産用の金型はコストが高すぎ、3Dプリンティングは時間がかかりすぎ、材料特性も不適切です。シリコンを用いたラピッドプロトタイピングは、こうした課題を解決する最適なソリューションです。
シリコンプロトタイピングは、特定のニーズを満たす技術です。外観と性能の両面で量産部品とほぼ同等の部品を複数製造できます。これらの部品は、テスト、検証、さらには少量生産にも使用可能です。この方法は、単体プロトタイピングと大規模生産の間のギャップを埋めるものです。それがシリコンプロトタイピングの目的であり、メーカーがこの技術を採用する理由でもあります。
ラピッドプロトタイピングにシリコーンが使用される理由とは?
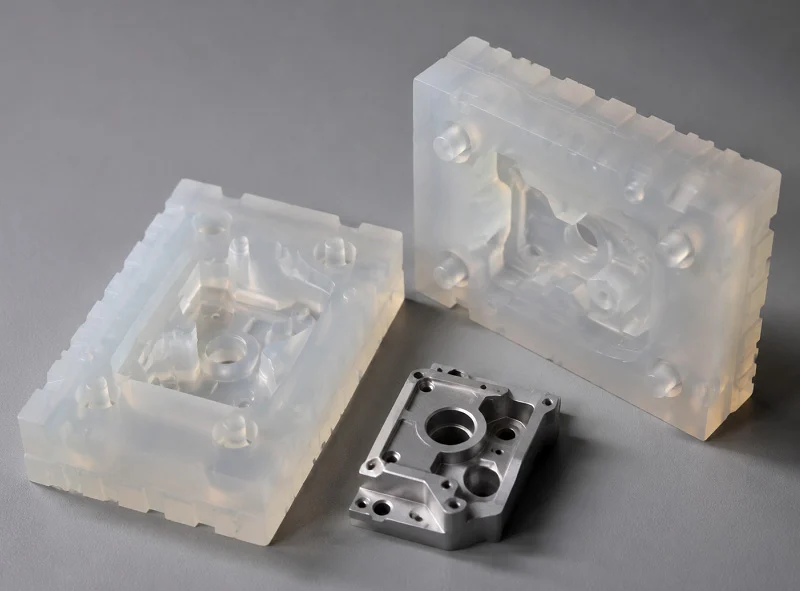
シリコーンは唯一の型材ではありませんが、特定の用途には最適です。その特性が製造工程に適しているのです。
細部まで見事に再現
シリコーンは、極めて微細なディテールまで正確に捉え、表面の形状を忠実に再現します。複雑な形状も、細部を損なうことなく再現可能です。原型に鋭いエッジ、細かい文字、あるいは複雑な模様があっても、出来上がった部品は原型と完全に一致します。
柔軟な成形特性
シリコーンの柔軟性は大きな利点です。面取りのある部品も容易に型から取り出すことができ、曲面部品も損傷なく取り外せます。硬い金型では詰まってしまうような複雑な形状も、シリコーン金型ならきれいに取り出すことができます。
型は柔軟性があるため、力を加えたり破れたりする心配なく、部品を自然に取り出すことができます。これにより、硬い素材では成形が不可能なデザインでも、シリコーンを使ったプロトタイプ製作が可能になります。
低コストの金型製作と迅速な生産
金属型は数万ドルもの費用がかかり、製作に数ヶ月を要する場合があります。一方、シリコン型はそれよりもはるかに安価で、わずか数日で製作可能です。型はマスター型から切り出すことも、鋳造することもできます。納期も短く、試作品製作や少量生産において、このコスト構造は大きなメリットとなります。
幅広い材料互換性
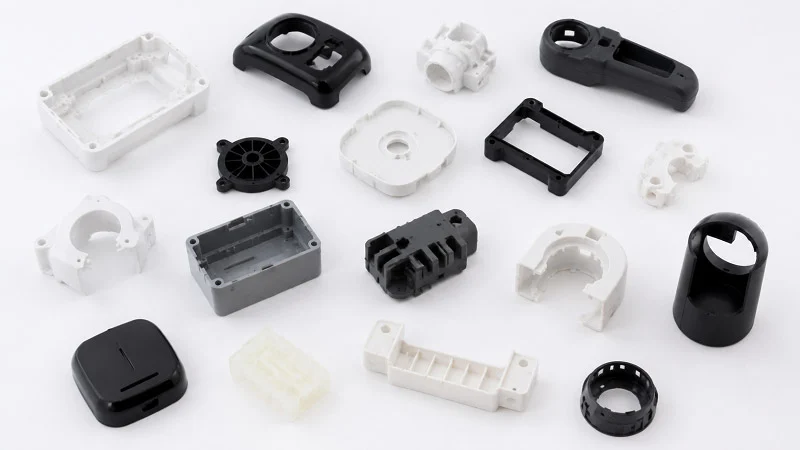
シリコーン型は、幅広い種類の材料に対応可能です。ポリウレタン樹脂は、硬質部品と軟質部品の両方の製造に一般的に使用されます。ゴム系材料は弾性特性を提供し、エンジニアリングプラスチックは構造的な性能を提供します。シリコーンエラストマーをシリコーン型に流し込むことで、皮膚接触に適した軟質部品を製造できます。このプロセスは、特定の用途に合わせて調整可能です。
これら4つの利点により、シリコーンはシリコーン製ラピッドプロトタイピングの標準材料となっています。高速でコスト効率が高く、微細なディテールを再現でき、複雑な形状にも対応可能です。これら4つの利点をすべて備えた金型材料は他にありません。だからこそ、シリコーンはこの分野で圧倒的な地位を築いているのです。
シリコンを用いたラピッドプロトタイピングはどのように機能するのでしょうか?
マスターモデルを作成する
マスターモールドは部品の形状を定義する。マスターモールドを作成する方法は3つある。
| CNC加工 | 固体材料から切削加工を行うため、高い精度と非常に滑らかな表面仕上げが得られます。 |
| SLA3D印刷 | 液体樹脂を使用することで、滑らかな表面と繊細なディテールを実現できます。 |
| SLS印刷 | 粉末材料を使用することで、SLAプロセスよりも高い強度が得られる。 |
他にも迅速なプロトタイピング技術は存在するが、これら3つはほとんどの応用シナリオを網羅している。
マスターモールドは、最終試作品の精度と表面品質の上限を決定する。
粗いマスターモールドからは粗い鋳造品が、研磨されたマスターモールドからは研磨された鋳造品が生まれます。マスターモールドの表面仕上げは、そのまま部品に転写されます。傷、積層痕、工具痕など、あらゆる痕跡が正確に再現されます。
金型を製造する前に、マスター金型を必要な規格に合わせて機械加工する必要がある。
シリコン型作り
技術者はマスターモールドを金型ボックスにセットし、液状シリコーンゴムを混合して脱気し、気泡を取り除きます。最後に、シリコーンをマスターモールドの周囲に流し込みます。シリコーンが硬化したら、マスターモールドを取り外し、金型が完成します。
その利点は明らかです。表面の細部を正確に再現でき、金型表面は滑らかで部品に完全に転写でき、アンダーカットや曲面を含む複雑な形状も再現できます。
シリコーン製の試作型は、通常20~50回の成形に耐えます。正確な回数は、成形材料、部品の形状、および脱型時の注意の度合いによって異なります。これは小ロット生産には十分です。大量生産の場合は、同じマスターモールドを使用して複数の金型を作成できます。
試作品鋳造
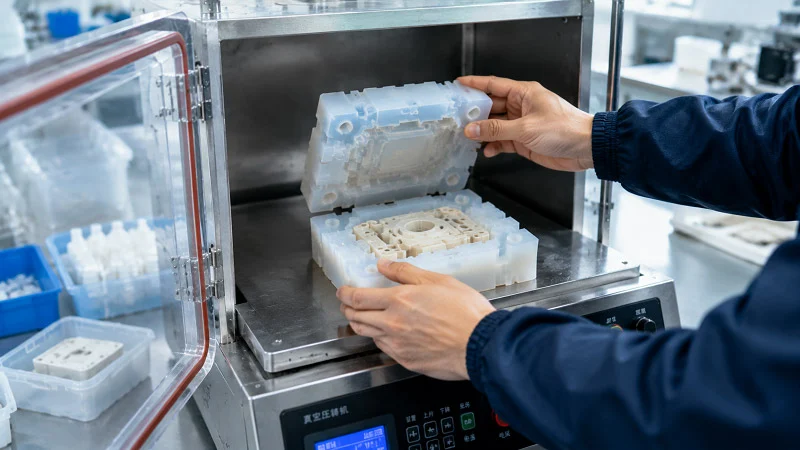
作業員は鋳造材料(樹脂またはシリコーン)を型に流し込みます。シリコーン真空鋳造では、注型前と注型中に気泡を除去します。真空環境により型が完全に充填され、気泡のない部品が完成します。部品が硬化したら型から取り出し、ゲートのトリミングや表面の洗浄といった後処理を行います。シリコーン製の試作品は、検査と試験の準備が整います。
この製法で製造された部品は、形状と表面仕上げにおいてマスター金型と完全に一致します。材料特性も量産部品と同等です。単位コストは射出成形よりも高くなりますが、金型コストは射出成形のほんの一部で済みます。20個から50個の少量生産であれば、これが最も費用対効果の高いソリューションとなります。これこそが、シリコーンを用いたラピッドプロトタイピングの価値提案です。
一般的なシリコーン製ラピッドプロトタイピングプロセス
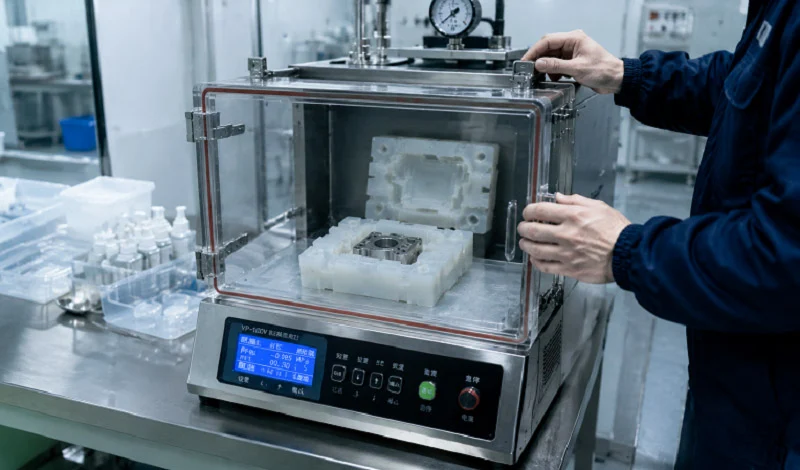
シリコン真空鋳造
まず、マスターモデルを作成し、それをもとにシリコン型を作ります。型を真空チャンバーに入れ、真空状態で樹脂またはシリコンを流し込み、気泡を取り除きます。部品が硬化したら、型を開けて完成品を取り出します。
優位性
金型は部品に直接高品質な表面仕上げを施し、最終製品の外観と完全に一致することを保証します。さらに、金型は鋼鉄ではなくシリコン製であるため、少量生産のコストを抑えることができます。
シリコーン真空鋳造法は、量産部品と外観や感触がそっくりなシリコーン試作品を製造できます。表面仕上げが美しく、細部まで鮮明でシャープな仕上がりです。材料特性も量産グレードのプラスチックやエラストマーに近いため、シリコーンを用いたラピッドプロトタイピングにおいて最も一般的な手法となっています。
用途
用途としては、民生用電子機器の筐体やボタン、自動車の内装部品やシール、生体適合性材料と滑らかな表面を必要とする医療機器の試作品などが挙げられます。このプロセスは、量産用金型に着手する前に、外観、感触、機能性を検証する必要があるあらゆる用途に適しています。
シリコーン圧縮成形
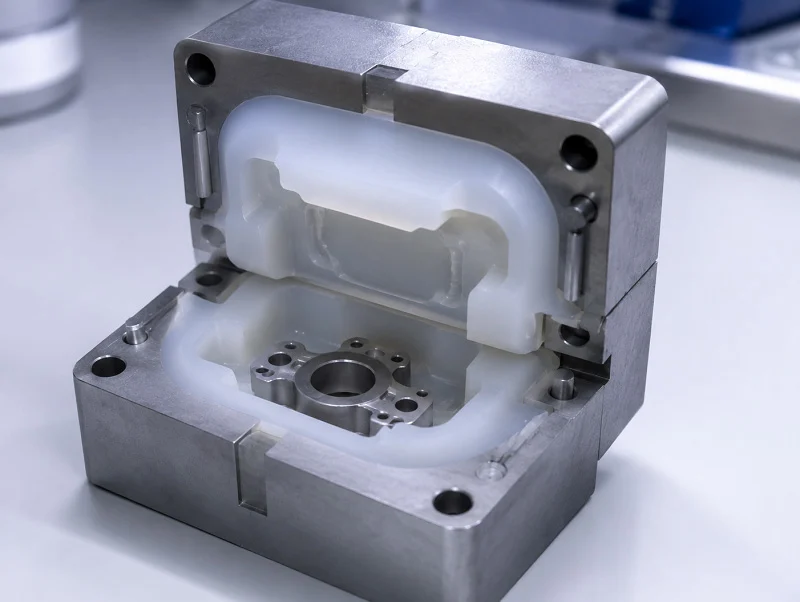
シリコーン材料を加熱された金型キャビティに流し込む。金型が閉じられる。熱と圧力によって材料がキャビティ内に流れ込み、そこで硬化する。金型が開き、成形品が取り出される。
圧縮成形法を用いたシリコーンの試作は、ゴム部品に最適です。シール、ガスケット、フレキシブル部品などが一般的な用途です。このプロセスは、規模は小さいものの量産と全く同じであるため、材料特性は量産基準を満たします。
少量生産の場合、圧縮成形は真空鋳造よりも時間がかかります。しかし、流動性の低い材料にも対応できます。高粘度シリコーン、フッ素シリコーン、充填剤入りコンパウンドは、真空鋳造よりも圧縮成形の方が成形しやすいです。この方法で製造されたシリコーンの試作品は、量産品と機能的に同一です。
トレードオフは時間にある。金型製作には数週間かかり、セットアップにも数時間を要する。少量生産のシリコーン製ラピッドプロトタイピングであれば、真空鋳造の方が通常は速い。しかし、量産品と全く同じ材料と工程を用いる必要がある部品の場合は、圧縮成形が最適である。具体的な選択は用途によって異なる。
液状シリコーンゴム (LSR) 射出成形
2種類の液体成分を混合する。機械が混合液を加熱された金型に注入し、金型内部でシリコーンが硬化する。その後、作業員が金型から完成品を取り出す。
優位性
一貫性とスピード。射出成形間のばらつきは最小限に抑えられ、サイクルタイムも短い。これは、大量生産されるシリコーン部品の製造プロセスである。また、部品形状が金型投資に見合う場合、少量生産のシリコーン部品の製造にも使用される。
LSR射出成形によるシリコーンの試作は稀である。金型コストが高く、デバッグプロセスも複雑である。少量生産の場合は、一般的に真空鋳造の方が経済的である。一方、大量生産の場合は、LSR射出成形が唯一の経済的な選択肢となる。両者の損益分岐点は、部品のサイズ、形状、および材料によって異なる。
シリコーンオーバーモールディング
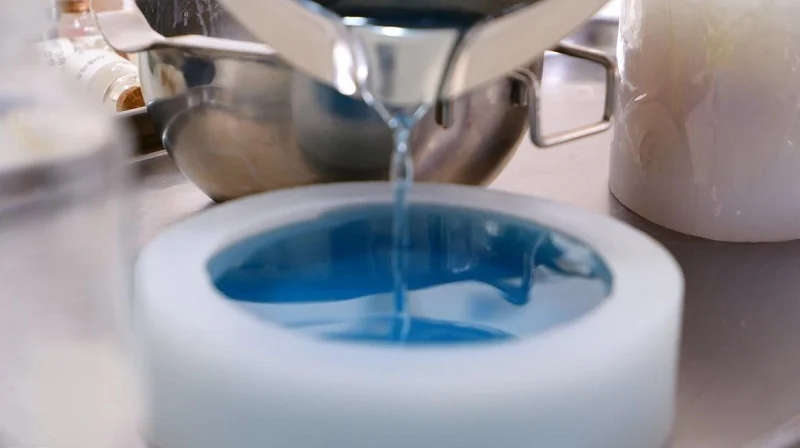
シリコーンは、プラスチック製のインサートや金属部品など、他の材料に直接成形することができます。硬化過程でシリコーンは化学結合を形成するため、接着剤は不要です。
用途
工具や電子機器用のソフトタッチグリップ、皮膚に接触する表面を持つウェアラブルデバイス、滑りにくい表面と清掃の容易さが求められる医療機器のハンドル。
シリコーンを用いたラピッドプロトタイピングにおいて、オーバーモールディングは難しい手法です。まずインサートを製造し、金型がそれらを収容できるものでなければなりません。セットアッププロセスは、単純な鋳造よりも複雑です。しかし、組み立てられた部品の機能テストにおいては、これが唯一の選択肢となる場合もあります。プロトタイプは最終製品と一貫した性能を発揮するため、量産用金型を製造する前に、感触、適合性、および性能を確認することができます。
NOBLEのシリコーンラピッドプロトタイピングサービス
NOBLEは、大手製造企業です。主な事業分野は、金属加工、プラスチック製造、ラピッドプロトタイピング、小ロット生産、カスタム部品製造です。当社は、製品開発サイクル全体を通してクライアントをサポートします。
NOBLEは、企業がコンセプトを機能的なプロトタイプや量産可能な部品へと具現化するのを支援します。プロトタイプ製作サービスのみを提供するサプライヤーとは異なり、NOBLEは設計支援から最終組み立てまで、ワンストップの製造ソリューションを提供します。
NOBLE社のシリコーン製ラピッドプロトタイピング技術
NOBLEのシリコーン製ラピッドプロトタイピングは、他のサービスと統合されています。設計サポートは製造プロセスに直接組み込まれ、CNC加工でマスター金型が製作されます。射出成形により量産ニーズに対応し、組み立てと表面仕上げで最終製品が完成します。この全工程は、単一のサプライヤーによって管理されます。
品質基準と認証
品質システムは認証を受けており、十分に文書化されている。
ISO 9001:2015は、一般的な品質管理を対象としています。製造工程管理は結果の再現性を保証し、検査手順は寸法と表面品質を検証します。
ISO 13485:2016は、医療機器の製造に必要なより厳格な要件、すなわち、より厳密なトレーサビリティとより厳格なプロセス検証を追加している。
シリコン製ラピッドプロトタイピングに関するよくある質問
シリコーンは試作品の材料として使用されるのか、それとも金型の材料として使用されるのか?
どちらにも使えます。シリコーンは両方の用途に利用できます。シリコーンを用いたラピッドプロトタイピングのほとんどの用途では、シリコーンは柔軟な金型を作るために使用されます。これらの金型に樹脂、ポリウレタン、またはシリコーン材料を流し込むことで、試作品部品が製造されます。
シリコン型はいくつの部品を製造できますか?
一般的なシリコーン型では、約20~50個の部品を成形できます。実際の耐用年数は、部品の形状、成形材料、金型設計、および使用条件によって異なります。形状が単純で低粘度樹脂を使用する場合は、より多くの部品を成形できます。逆に、形状が複雑で充填材を使用する場合は、成形できる部品の数は少なくなります。金型は摩耗します。これは当然のことです。
シリコン製の試作品部品の精度はどの程度ですか?
シリコーン真空鋳造は、優れたディテール再現性を実現します。精度は、マスターモールドの品質、シリコーン材料の選択、部品の寸法と形状、そして鋳造工程の制御によって決まります。研磨されたマスターモールドと安定したシリコーンモールドを組み合わせることで、設計要件と厳しい公差を満たす部品を製造できます。逆に、粗いマスターモールドと粗悪なモールドを組み合わせると、不良部品が発生します。
シリコーンを用いたラピッドプロトタイピングは、射出成形と比べてどう違うのでしょうか?
シリコーン製の試作金型は安価でセットアップ時間も短いため、少量生産に適しています。一方、射出成形金型は高価でセットアップ時間も長くなりますが、大量生産における単位あたりのコストが低くなるため、大規模生産や長期製造に適しています。
シリコンを用いたラピッドプロトタイピングは、どのような場合に選択すべきでしょうか?
10個から100個以上の試作品、柔軟性のある部品やゴム部品、迅速な設計検証、あるいは低コストの暫定生産が必要な場合は、シリコーンを用いたラピッドプロトタイピングをお選びください。このプロセスでは、生産用金型を必要とせずに、量産品に匹敵する品質の部品を製造できます。
NOBLEは、設計から製造まで、シリコーンを用いた迅速なプロトタイピングサービスを提供できますか?
もちろんです!NOBLEはエンドツーエンドのサポートを提供します。
設計レビューは、問題を早期に特定するのに役立ちます。プロトタイプ作成は、設計の妥当性を検証するために使用されます。シリコーン射出成形は、金型の作成に使用されます。プラスチックおよび金属加工は、その他の部品の加工に使用されます。表面仕上げは、部品に最終的な仕上げを施します。組み立ては、すべての部品を結合します。生産量の増加に応じて、生産サポートを柔軟に調整できます。






