
はじめに: なぜ ABSラピッドプロトタイピング 製品開発にとって重要です
ABS樹脂は至るところで使われています。丈夫で耐久性があり、形状保持性に優れ、加工しやすく、コスト効率も良いため、幅広い製品に広く利用されています。しかし、新しいABS部品の開発は、単に材料を選ぶだけでは済みません。設計テスト、組立検査、機能検証など、様々な工程が必要です。これらの工程はすべて、金型製造前に完了していなければなりません。
ABS樹脂を用いたラピッドプロトタイピングは、CADモデルと量産部品をつなぐ重要な技術です。デジタルファイルから実物部品を作成することができ、エンジニアはこれらの部品のテスト、組み立て、落下試験、寸法測定を行うことができます。問題点は早期に特定され、修正コストも比較的低く抑えられます。
このガイドでは、ABS樹脂製プロトタイプ部品の製造プロセスを概説し、その利点と応用例、そして単体印刷から少量生産まで、さまざまな製造オプションについて詳しく説明します。開発段階に応じて、エンジニアが適切な方法を選択できるよう支援することを目的としています。
ABSラピッドプロトタイピングとは何ですか?
ABSラピッドプロトタイピングの定義
ラピッドプロトタイピングは非常に簡単です。CADモデルを迅速に物理的な部品に変換できます。
ABSラピッドプロトタイピングは、この概念をABS素材に適用したものです。部品はABS樹脂またはABS類似素材で作られます。製造方法には、印刷、機械加工、鋳造など、さまざまな方法があります。完成した部品は、量産型のABS部品と同等の性能特性を持ち、完全に機能します。
試作品にABS樹脂を選ぶ理由とは?
ABS樹脂は、最適な素材となる特性を備えています。
機械的性質
高い耐衝撃性を持ち、落下試験にも耐えられます。優れた靭性を備え、破損する前に曲がります。機能試験に適しており、エンジニアは部品の早期破損を引き起こすことなく、実際の負荷をシミュレートできます。
製造上の利点
加工が容易で、ABS樹脂は滑らかな加工面を実現します。工具の寿命が長く、特別な冷却は不要です。射出成形が容易で、金型内での流動性も良好です。表面仕上げ性能に優れており、研磨、塗装、接着など、いずれも容易に行えます。
アプリケーションの利点
その性能は、多くの量産プラスチックと同等です。ABS試作品は最終製品と一貫した挙動を示します。組立試験の結果は正確かつ信頼性が高く、機能試験は有意義であり、開発リスクは低いと言えます。
ABS樹脂を用いた試作品製作には、様々な製造方法があります。具体的な選択は、生産量、納期、コストによって異なります。それぞれの方法には独自の利点があります。次のセクションでは、これらについて詳しく説明します。
一般的なABS樹脂を用いたラピッドプロトタイピングプロセス
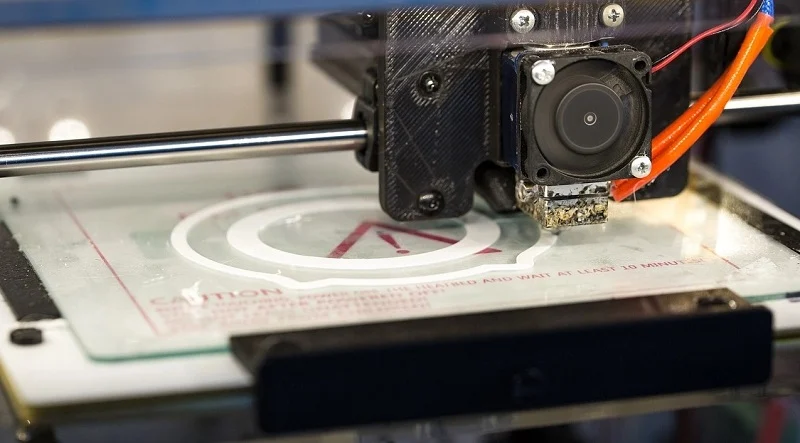
ABS樹脂を用いたFDM 3Dプリンティングによるラピッドプロトタイピング
仕組み
熱可塑性樹脂であるABSフィラメントは加熱されたノズルに供給され、そこで溶融される。機械は溶融した材料を層状に堆積させ、各層は下の層と融合する。こうして部品は下から上へと徐々に積み上げられていく。
優位性
短納期で、部品は数時間以内に完成します。低コストで、材料も手頃な価格です。設備は広く普及しているため、設計の反復に最適で、1日で複数のバージョンを生産できます。純正ABS素材を使用することで、完成品の性能は量産型ABSと同等になります。
製品制限
積層痕が目立ち、表面が十分に滑らかではありません。強度は印刷方向によって異なり、Z軸方向の強度はXY軸方向よりも弱くなっています。表面仕上げには、研磨、充填、またはコーティングが必要です。精度上の制約と表面粗さのため、これらの部品はまだ展示には適していません。
ベストアプリケーション
コンセプトのプロトタイプ作成、組み立てと適合性テスト、そして初期段階の製品開発。ABS樹脂製のプロトタイプを入手するには、ABS樹脂3Dプリンティングが最も速い方法だと言えるでしょう。
SLA3D印刷 ABS樹脂に似た樹脂を使用したABSラピッドプロトタイピング
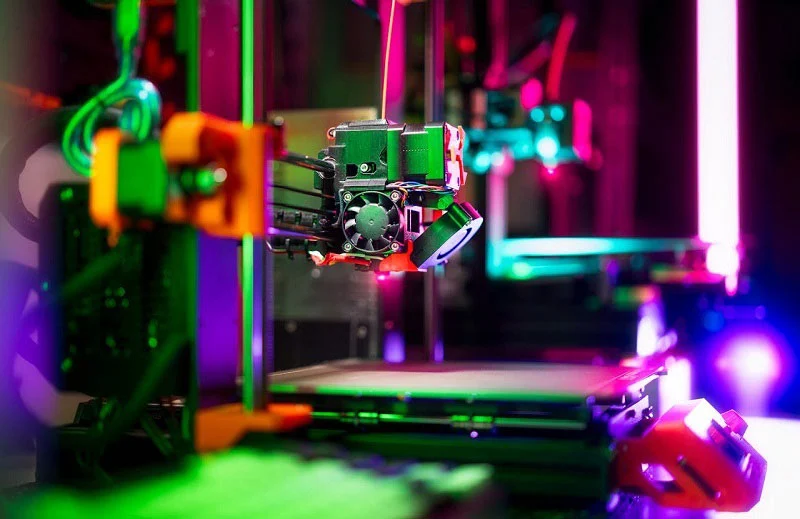
仕組み
作業員が液状の樹脂をタンクに注ぎ込む。紫外線レーザーが樹脂を層ごとに硬化させる。樹脂タンクの中で部品が徐々に形作られていく。
優位性
優れた表面品質 ― FDM 3Dプリントよりも滑らかで、積層痕が全く目立ちません。高い寸法精度と鮮明でシャープなディテール。微細な形状や細かい質感など、複雑な部品の造形に適しています。
製品制限
本物のABS樹脂ではありません。この樹脂はABS樹脂の外観を模倣しているだけで、機械的特性は異なります。靭性や耐衝撃性も異なります。部品はABS樹脂のように見えますが、性能特性はABS樹脂とは異なります。
ベストアプリケーション
外観プロトタイプ、消費者向け製品、および詳細なモデル。SLA技術は、機能性よりもプレゼンテーションを重視する場合に有利ですが、機能性が重要な場合は、純正ABS素材を使用したFDM技術の方が適しています。これは、ABSラピッドプロトタイピングにおける根本的なトレードオフです。
ABS樹脂を用いたラピッドプロトタイピング用真空鋳造によるABS類似部品
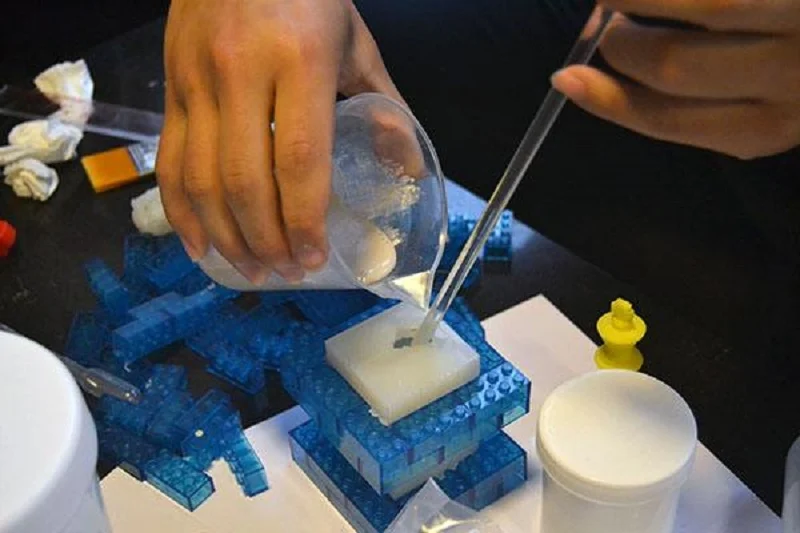
仕組み
まず、工場では基準となるマスターモールドを作成します。作業員はマスターモールドの周囲にシリコンを流し込みます。次にシリコンモールドを切り開き、マスターモールドを取り除きます。ABS樹脂の特性を模倣するように配合されたポリウレタン樹脂を真空状態でモールドに注入します。樹脂が硬化したら、完成品を取り出すことができます。
優位性
外観は量産品と見分けがつかず、表面は滑らかです。1つの金型で複数の複製を製造でき、シリコーン金型が劣化するまでに通常10~25個の部品を製造できます。このプロセスは、ABS樹脂を用いたラピッドプロトタイピングや少量生産に適しています。
製品制限
金型には寿命があります。使用される材料は通常、純正ABSではなく、ABSに似た樹脂です。機械的特性は似ていますが、同一ではありません。これらの部品は試験には適していますが、最終的な検証にはやはり純正ABSを使用する必要があります。
ベストアプリケーション
10個から100個の試作品。ABS樹脂と同等の性能で要件を満たす機能テスト用。量産品と同等の外観が求められるマーケティング用サンプル。ABS真空鋳造は、単体3Dプリント部品と少量生産のABS樹脂との間のギャップを埋める技術です。
CNC加工 ABS樹脂を用いたラピッドプロトタイピング
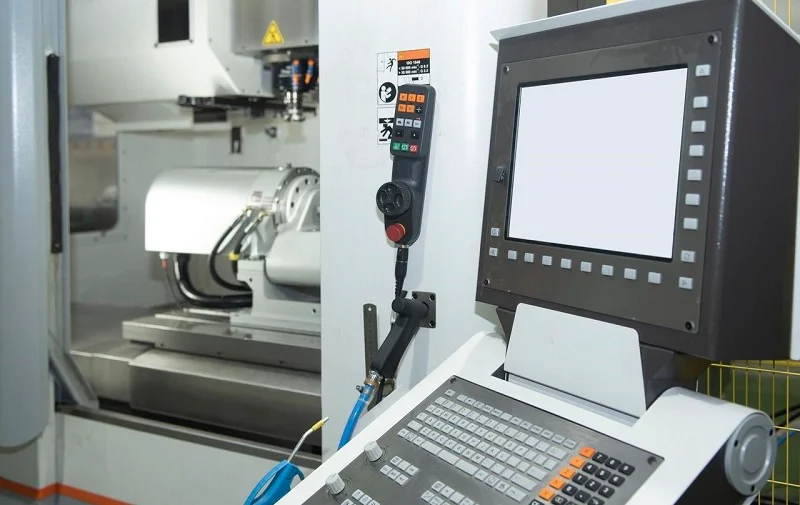
仕組み
ABS樹脂の塊またはシートを工作機械の作業台に固定する。作業者は回転する切削工具を用いて材料を除去する。こうして、ABS樹脂製のラピッドプロトタイピング部品が原型から機械加工される。
優位性
量産部品と同等の機械的特性を持つ純正ABS樹脂を使用。±0.05mmという高い精度を実現。優れた寸法管理により、完成品はCADファイルと完全に一致する。
製品制限
材料の無駄が非常に大きい。部品は大きなブロックから削り出されるため、削り取られた材料はスクラップとなる。非常に複雑な形状には適しておらず、深い内部空洞の加工は困難である。薄い壁は反りやすい。
ベストアプリケーション
ABS樹脂の真の性能が求められるエンジニアリングプロトタイプ。材料特性が極めて重要な機械的試験。厳しい公差が要求される精密部品。予算が許せば、ABS樹脂のCNC加工は、機能プロトタイプの製作における最良の選択肢です。
急速な 射出成形 ABS樹脂を用いたラピッドプロトタイピング
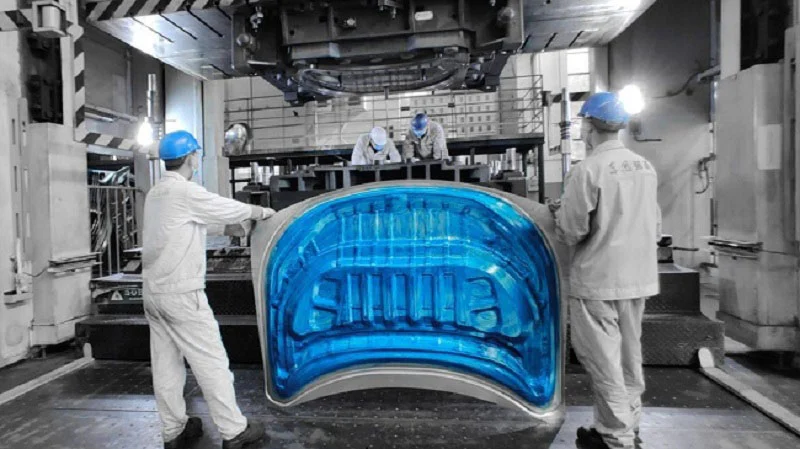
仕組み
工場ではまず金型を製造します。金型はアルミニウムまたは軟鋼製で、高硬度の工具鋼は使用しません。作業員は金型を標準的な射出成形機にセットし、ABS樹脂を溶融して射出します。するとすぐに完成品が出来上がります。これは大量生産品であり、大量生産設備と材料を用いて製造されます。
優位性
生産グレードのABS樹脂を使用。最終製品と同じ素材を使用。最終製造条件を再現。量産時と同じ圧力、温度、冷却速度で成形。本物と同等の強度、外観、寸法特性を実現。
製品制限
金型代は顧客負担となります。アルミ製の金型でさえ、3Dプリンティングや真空鋳造よりも高価です。ABS樹脂を用いたラピッドプロトタイピングの有効性が検証された後で使用するのが最適です。
ベストアプリケーション
試作段階。市場テスト用の少量ABS樹脂生産。最終製品と全く同じ性能が求められる試作段階のテストに最適です。ABS樹脂の高速射出成形は、従来の意味でのABS樹脂の試作ではなく、初期段階の生産です。部品も金型も実物です。唯一の違いは金型材料と生産量の少なさです。そのため、本格的な量産前の最終段階となります。
NOBLEについて:ABS樹脂を用いたラピッドプロトタイピングから量産まで
NOBLEは、金属およびプラスチック製造ソリューションを専門としています。当社のサービスは、製品設計段階から始まり、試作品開発、少量生産、最終組み立て、出荷までを網羅しています。
私たちの能力
- ABSラピッドプロトタイピング - FDM、 CNC加工真空鋳造オプションもございます。
- 真空鋳造 ABS系材料および生産グレード材料向け
- 金属およびプラスチックのCNC加工
- 量産射出成形
- 金属加工 ― 鋳造、機械加工、仕上げ
- 表面処理 ― 塗装、電気めっき、ショットブラスト
- 組立サービスサブアセンブリから完成品まで
品質認証
- ISO 9001:2015 一般的な品質管理
- ISO 13485:2016 医療機器製造向け
これらの基準は、当社の業務運営方法を規定し、文書化されたプロセス、追跡可能な検査、そして一貫した結果を保証するものです。
NOBLEのABS樹脂を用いたラピッドプロトタイピングは、多様な技術を網羅しています。FDM(熱溶解積層法)は初期段階の概念実証に適しており、CNC加工は機能部品に、真空鋳造は少量生産に、そしてラピッド射出成形は少量ABS樹脂生産に適しています。どの方法が選択されるかは、開発段階と必要な材料特性によって異なります。
NOBLEは単なる製造サービスにとどまりません。統合されたエンジニアリングと生産能力により、お客様のアイデアを信頼性の高い完成品へと実現するお手伝いをいたします。これにより、引き継ぎ工程の削減、リスクの低減、そして市場投入までの時間短縮を実現します。
よくある質問:ABS樹脂を用いたラピッドプロトタイピング
ABS樹脂はラピッドプロトタイピングに適していますか?
非常に適しています。高強度、高寸法精度を備え、加工や印刷も容易です。ABS製の試作品は量産部品と全く同じように機能するため、テストの意義が高まります。
3Dプリンターで本物のABS樹脂部品を製造できるのか?
もちろんです。FDM方式の3Dプリンターは純正のABSフィラメントを使用するため、印刷された部品はABS樹脂でできています。積層痕や方向性強度の制限といったトレードオフはありますが、素材自体は本物です。
ABS樹脂を用いた3Dプリンティングと射出成形の違いは何ですか?
ABS樹脂を用いた3Dプリンティングは、金型を必要とせず、フィラメントを用いて部品を層状に積層して造形します。一方、射出成形は、溶融したABS樹脂を金型キャビティに注入する方式です。金型にはコストがかかりますが、射出成形部品は強度が高く、生産速度も速いという利点があります。前者は試作品製作に適しており、後者は量産に適しています。
ABS樹脂を用いたラピッドプロトタイピングにはどれくらい時間がかかりますか?
3Dプリント部品1個の製造には数時間しかかかりません。CNC加工には数日かかります。真空鋳造には1~2週間、ABS樹脂の高速射出成形には2~4週間かかります。正確な所要時間は、加工方法と部品の複雑さによって異なります。
最も安価なABS樹脂の試作方法は?
最もコスト効率の良い方法をお探しなら、FDM方式の3Dプリンティングをお勧めします。材料費が安く、加工時間も短く、金型も不要です。ただし、表面仕上げと強度に関しては、トレードオフを考慮する必要があります。
試作品製作から射出成形に移行するタイミングはいつが良いでしょうか?
設計が安定している場合。必要な数量が100個から500個を超える場合。実際の成形条件下で生産グレードのABS樹脂から部品を製造する必要がある場合。このような場合、ABS樹脂の高速射出成形が論理的な次のステップとなります。







