
射出成形とは何ですか?
射出成形は、大量生産を可能にする広く普及した製造技術です。柔軟で効率的な技術であり、消費財、自動車、電子機器、包装など、さまざまな業界で広く利用されています。このプロセスでは、溶融した材料(通常は熱可塑性ポリマー)を高圧で金型キャビティに注入します。最終製品の形状と特性は、金型設計に反映されます。溶融材料が金型に注入されると、冷却・固化して金型キャビティを形成します。最後に、金型を開き、硬化した部品を取り出します。
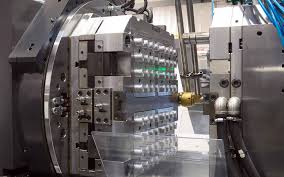
射出成形機の構造
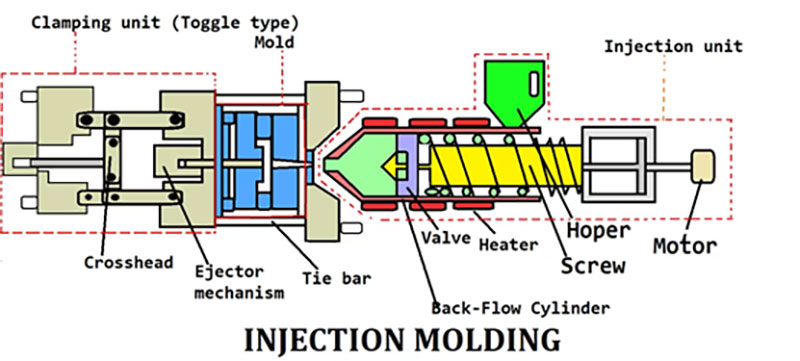
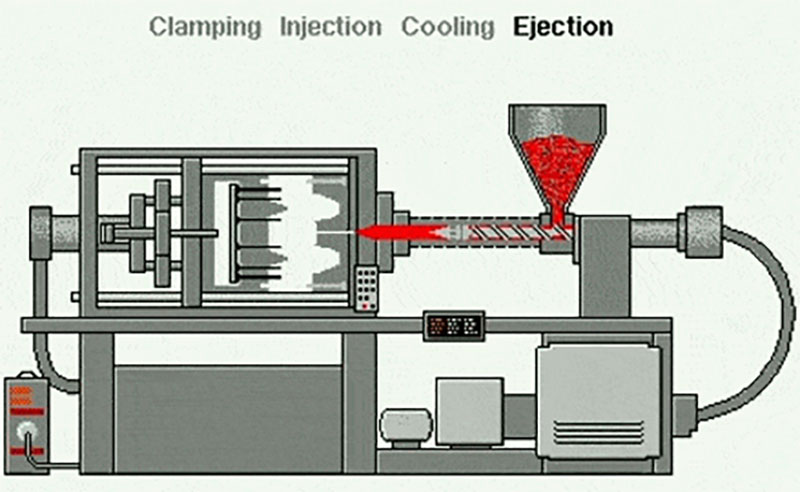
プラスチック製品を製造する射出成形工程で使用される機械は、射出成形機と呼ばれます。射出成形機は主に、型締めユニットと射出ユニットという2つの主要コンポーネントで構成されています。以下に、射出成形機の基本的な構成要素をいくつか示します。
クランプユニット:
クランプユニットは、射出成形工程中に金型を所定の位置に保持する役割を担います。これは、機械のフレームに取り付けられた固定プラテンと可動プラテンで構成されています。金型はこれら2つのプラテンの間に挟み込まれます。
注射ユニット:
射出成形装置は、溶融したプラスチック材料を金型キャビティに注入する役割を担います。一般的に、プラスチックペレットや顆粒を機械に供給するホッパー、プラスチック材料を溶融・注入するスクリューまたはプランジャー、そして材料を金型内に導くノズルで構成されています。
暖房および冷房システム:
射出成形機は、プラスチック材料を溶融させるための加熱システムと、成形品を固化させるための冷却システムを備えています。加熱システムは通常、バレルを加熱してプラスチックを溶融させるための電気ヒーターまたはオイルヒーターで構成されます。冷却システムには、金型と成形品を冷却するための水路または通気口が含まれる場合があります。
制御システム:
最新の射出成形機には、オペレーターが成形プロセスのさまざまなパラメータを設定および監視できる制御システムが搭載されています。この制御システムには通常、温度、圧力、射出速度、サイクルタイムなどの設定を調整するためのディスプレイ、ボタン、スイッチを備えたコントロールパネルが含まれています。
射出システム:
金型内でプラスチック部品が固まった後、金型キャビティから部品を取り出す必要があります。排出システムは、金型が開いたときに部品を金型から押し出すエジェクタピンまたはエジェクタプレートで構成されています。
3D プリントと射出成形の違いは何ですか?
3Dプリンティングと射出成形はどちらもプラスチック部品を製造するための技術です。3Dプリンティングは、材料を層状に積み重ねて物体を作成する積層造形プロセスです。一方、プラスチック射出成形は、溶融した材料を充填した金型を使用し、冷却・硬化させてから部品を製造します。射出成形と3Dプリンティングはどちらも試作品の作成に使用できますが、両者のプロセスにはいくつかの重要な違いがあります。主な違いは、材料の無駄が少ない大量生産の場合、射出成形が適しているということです。3Dプリンティングはセットアップに時間がかかりますが、複雑な設計に適しており、設計変更を迅速に行うことができます。
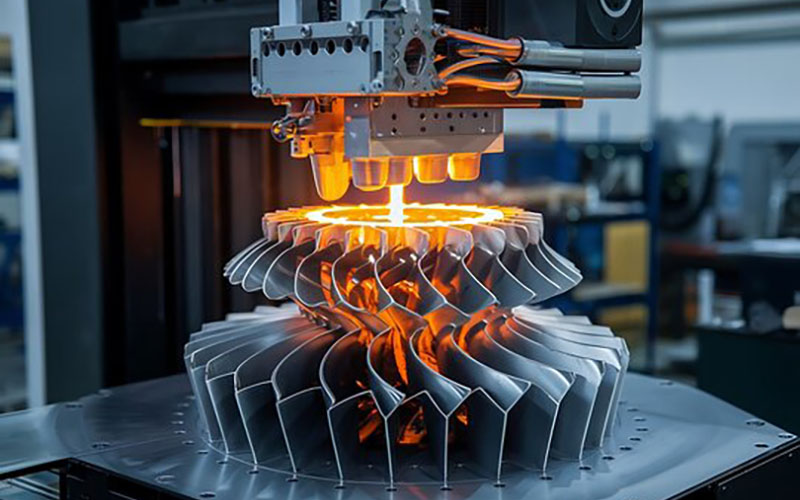
3Dプリンティング、すなわち積層造形は、1~2週間という短い納期を実現できるため、迅速なプロトタイピングや頻繁な変更が必要な設計に最適なソリューションです。さらに、このプロセスは小型のプラスチック部品や複雑なデザインの製造も可能です。ただし、100個を超えるような大量生産には、時間とコストの両面で高額になる可能性があるため、最適な選択肢とは言えません。しかし、少量生産には最適な選択肢です。
しかしながら、3Dプリンティングは製造速度が遅く、一度に製造できる部品数に限りがあります。印刷領域のサイズが限られているため、大型の部品の製造は困難です。印刷領域の端からはみ出した部品は不安定になるリスクがあるためです。つまり、大規模な3Dプリンティングは可能ですが、必ずしも最適な用途とは言えません。さらに、3Dプリントされた部品は、積層造形プロセスの特性上、ディテールのレベルに関わらず表面が粗くなります。滑らかな表面仕上げが必要な場合は、後処理が必要になります。
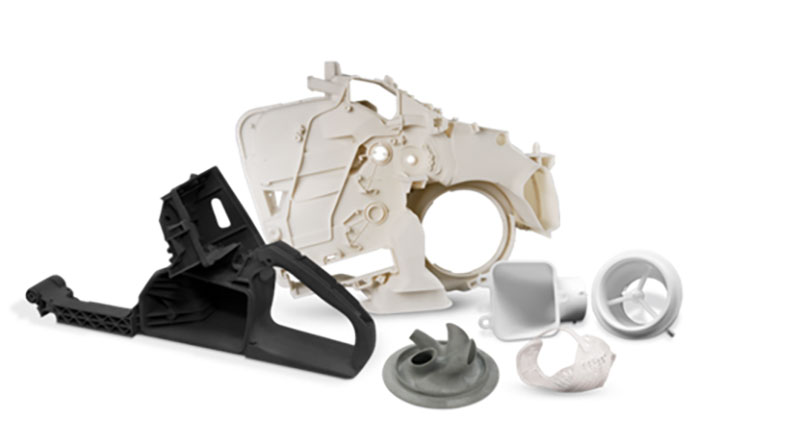
射出成形は、部品製造の準備に長い納期を要し、単純な部品でも5~7週間かかる場合があります。そのため、頻繁な設計変更には適していません。しかし、このような長い納期にもかかわらず、このプロセスは大量生産に最適で、1回の生産で1,000個以上の部品を製造できます。さらに、金型はサイズに関係なく、あらゆる複雑さの部品の製造に適しています。ただし、射出成形は、自立可能な複雑で繊細なデザインの製造には適していません。射出成形には長いセットアップ時間が必要なため、ミスを修正したり、デザインを変更したりするのは困難です。また、設計上のエラーを修正するには、費用と時間がかかります。問題を修正したりデザインを変更したりするために金型を修正するには、金型を完全に作り直す必要があり、その結果、製造したものはすべて廃棄され、追加費用が発生します。
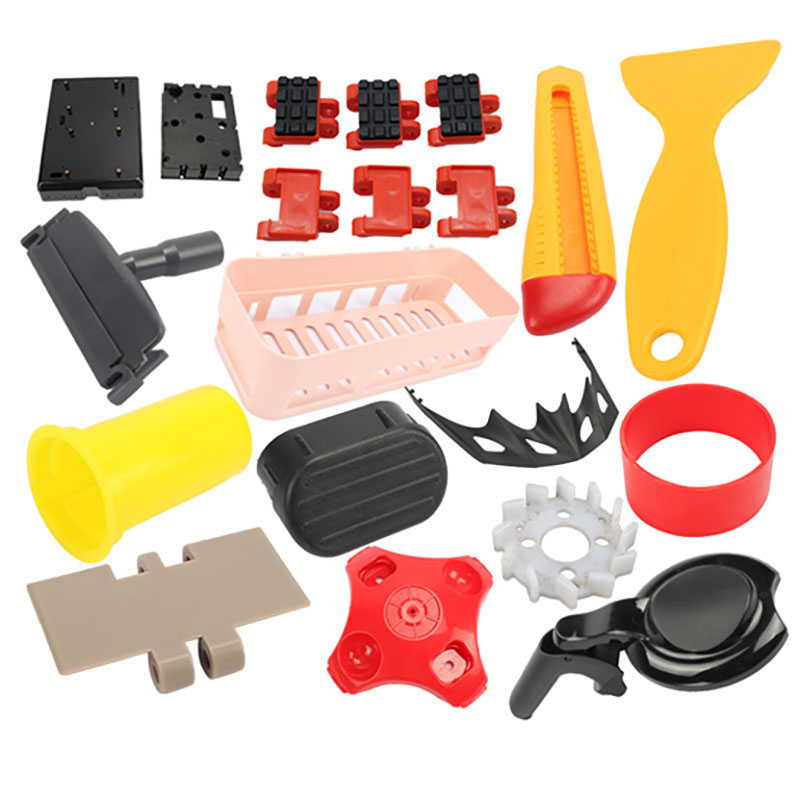
結論として、どちらのプロセスにもそれぞれ長所と短所があるため、競合する技術としてではなく、相互補完的な技術として捉えるべきです。3Dプリンティングは、頻繁な設計変更やカスタマイズが必要となる複雑な部品を少量生産する場合に適しています。一方、射出成形は、設計段階が既に完了している比較的単純な部品を大量生産する場合に適しています。
射出成形はどのように機能しますか?
射出成形は、プラスチック部品を製造する最も一般的な製造プロセスです。射出成形機は、原料となるプラスチックと様々な金型を用いて、大小さまざまな、耐久性のあるものから使い捨てのものまで、多くの産業や用途向けの多様な部品を製造できます。では、射出成形はどのように機能するのでしょうか?
1:適切な熱可塑性樹脂と金型の選択
成形に使用する熱可塑性材料の選択は、部品の性能と特性に直接影響を与えます。材料によって、強度、柔軟性、耐熱性、耐薬品性、電気特性など、さまざまな特性が異なります。適切な材料を選択することは、部品が要求仕様を満たし、優れた性能を発揮するために重要です。材料の選択と金型設計は、成形部品の品質、寸法、表面仕上げ、構造的完全性に影響を与えます。材料の流れ、収縮、反り、冷却などの要因は、部品の欠陥を決定づけるため、考慮する必要があります。適切な材料と金型の選択は、高品質の部品を安定して生産するのに役立ちます。
2:熱可塑性樹脂の供給と溶融
射出成形工程は、機械の射出ユニットから始まります。プラスチックペレットまたはペレットがホッパーに入れられ、加熱されたバレルに供給されます。その後、バレル内で材料が溶融されます。溶融は通常、スクリューの回転またはプランジャーの動きによって行われます。
3:プラスチックを金型に注入する
溶融したプラスチックは、ノズルとランナーシステムを通して、高圧で金型キャビティ内に射出される。
4:保持および冷却時間
金型キャビティに溶融プラスチックが充填されると、冷却プロセスが開始されます。金型には、冷却媒体(水や油など)が循環する流路が設けられています。冷却媒体は、プラスチック材料を金型キャビティの形状に素早く冷却・固化させるのに役立ちます。この冷却期間中は、材料の特性に応じて冷却時間を制御する必要があります。
5:排出および仕上げ工程
金型内でプラスチックが溶融・冷却されると、機械の型締め装置が開きます。金型の2つの部分が分離し、エジェクタピンやエジェクタプレートなどの排出システムを用いて、硬化した部品が金型キャビティから排出されます。その後、作業員が仕上げ工程を行い、成形品の最終的な外観、機能性、および全体的な品質を向上させます。最後に、製品は梱包され、顧客に届けられます。
射出成形の一般的な種類
プラスチック射出成形とは
プラスチック射出成形は、プラスチック部品を大量生産するための製造プロセスです。溶融したプラスチック材料を金型キャビティに注入し、冷却・固化させた後、完成品を金型から取り出す工程が含まれます。プラスチック射出成形は、その効率性、汎用性、そして複雑かつ精密な部品を製造できる能力から、自動車、電子機器、消費財、医療機器など、さまざまな産業で広く利用されています。
プラスチック射出成形はどのように行われるのですか?
プラスチック射出成形は、非常に効率的で汎用性の高い製造プロセスです。金型を作成し、プラスチック材料を溶融させて金型に注入し、冷却・固化させた後、完成品を金型から取り出すという工程から成ります。このプロセスは自動化され、制御されているため、複雑な部品を高精度かつ均一に製造することが可能です。プラスチック射出成形は、プラスチック部品を大量生産するための費用対効果の高い方法であり、様々な産業で広く利用されています。
プラスチック射出成形のコスト
射出成形における主なコスト要因は金型、すなわち工具コストです。このコストは、部品設計の複雑さ、材料の種類、生産量によって異なります。初期固定費は高額ですが、射出成形は安価な材料と先進的な自動化技術を用いることで変動費が低く抑えられ、必要な労働力も少なくて済みます。生産量が増加するにつれて部品あたりのコストは低下し、コスト分散によってプロセス効率が向上します。
射出成形に最適なプラスチックはどれですか?
射出成形工程のほぼすべての段階において、適切な材料の選択は不可欠です。そのため、製造サイクル全体を通して、製造業者とその顧客が下さなければならない最も重要な決定事項の一つとなることがよくあります。様々な特性と機能を持つ一般的なプラスチック射出成形材料が数多く使用されていますが、特定のプラスチック材料の種類やブランドが選ばれる理由については、時に秘密にされることがあります。プロジェクトに適した材料を選択する際には、設計・開発段階でいくつかの重要な材料特性を考慮する必要があります。生分解性材料の可能性についても検討することを忘れないでください。
プラスチック射出成形の利点
高効率
プラスチック射出成形は非常に効率的なプロセスであり、比較的短時間で大量の部品を生産できます。金型が一度セットアップされれば、実際の成形プロセスは高速で、1回のサイクルで複数の部品を同時に生産することが可能です。
高い費用対効果
大量生産を行う場合、射出成形は経済的に有利な製造技術となり得る。大量生産が可能で、材料の無駄が少なく、自動化も実現できるため、人件費の削減につながる。さらに、用途に応じて最も経済的で適切なプラスチック材料を選択すれば、材料の汎用性の高さからコスト削減につながる可能性もある。
複雑かつ精密な部品設計:射出成形は、他の製造プロセスでは困難または非現実的な、複雑で精巧な部品設計の製造を可能にします。射出成形で使用される金型は非常に精緻で、複雑な形状を忠実に再現できるため、高精度で一貫性のある部品生産が可能になります。
プラスチック射出成形における公差と規格
プラスチック射出成形における公差と規格は、要求仕様を満たす機能的で高品質な部品を実現するために不可欠です。これらは部品の互換性、機能性、適合性を確保し、一貫した品質に貢献し、コスト効率の高い生産を可能にします。設計および製造プロセス全体を通して公差を適切に考慮することは、プラスチック射出成形を成功させる上で不可欠です。
| 規格 | 詳細説明 |
| 最大部品サイズ | 1200×1000ミリメートル×500
47.2×39.4×19.7 |
| 最小部品サイズ | 1×1ミリメートル×1
0.039×0.039×0.039 |
| 部品間の再現性 | ±0.1 mm
±0.0039 in |
| 金型キャビティ公差 | ±0.05 mm
±0.002 インチ |
| 利用可能な金型の種類 | 鋼鉄およびアルミニウム製の工具。当社では、1000サイクル未満、5000サイクル未満、30,000サイクル未満、および100,000サイクル以上の生産グレードを提供しています。 |
| 利用可能な機械 | 単一キャビティ、複数キャビティ、およびファミリーモールド、
50~500プレストン |
| 二次操作 | 金型のテクスチャリング、パッド印刷、レーザー彫刻、ねじ込みインサート、および基本的な組み立て。 |
| 検査と認証のオプション | ほとんどの注文は15営業日以内、
24時間7日見積もり対応 |
| リードタイム | ほとんどの注文は15営業日以内、
24時間7日見積もり対応 |
表面仕上げ プラスチック射出成形
金型の表面処理は通常、製造工程中に完了します。射出成形が完了した後、お客様のご要望に応じて完成品に特定の表面処理を施します。
| 名前 | 詳細説明 | |
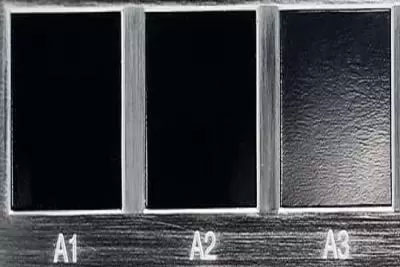 |
光沢のある | グレード仕上げは、ダイヤモンド バフ研磨プロセスを使用して行われ、射出成形部品に光沢のある光沢のある表面が得られます。 |
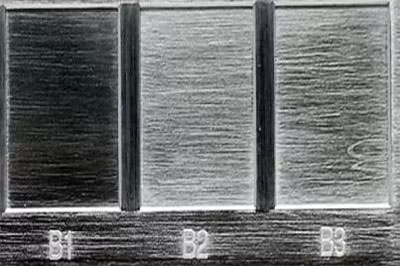 |
半光沢 | Bグレード仕上げでは、目の粗いサンドペーパーを使用して、Aグレードの部品よりもやや粗い表面仕上げの部品を製造します。Bグレード仕上げを施したカスタム成形プラスチック部品は、つや消しの表面質感になります。 |
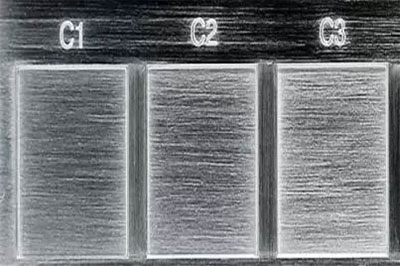 |
Cグレード仕上げでは、粗い研磨石を用いて表面を粗く、凹凸のある状態に仕上げます。Cグレード仕上げを施した射出成形プラスチック部品は、つや消しの表面質感になります。 | |
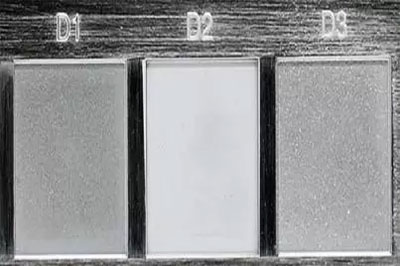 |
質感 | Dグレード仕上げは、研磨剤と乾燥ガラスビーズまたは酸化物を用いて、非常に粗い質感の表面を作り出します。使用する材料の種類によって、製品はつや消しまたはマットな仕上がりになります。 |
プラスチック射出成形プロセスでは、どのような装置が使用されますか?
プラスチック射出成形プロセスでは、様々な装置を用いてプラスチック部品を製造します。このプロセスで使用される主な装置には、射出成形機、金型、および補助装置が含まれます。
射出成形機
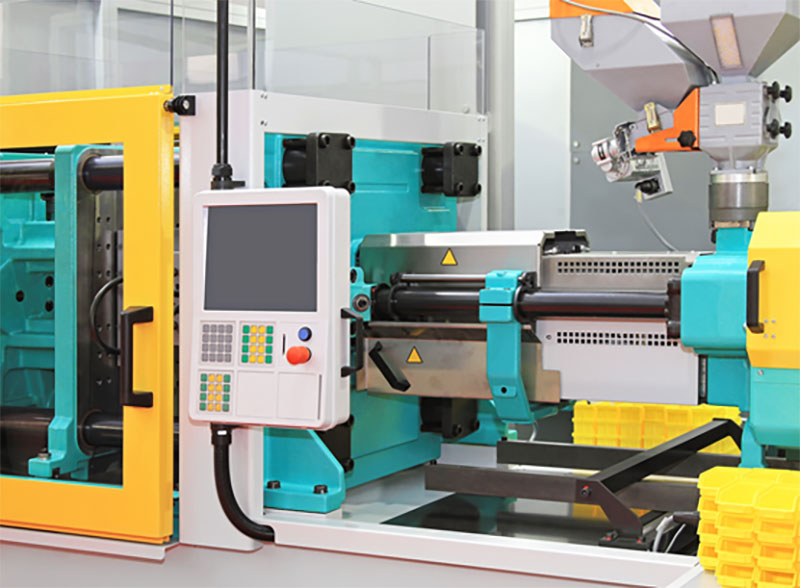
射出成形機は、プラスチック射出成形において最も主要な装置です。ホッパー、射出ユニット、型締めユニット、制御装置から構成されています。この機械はプラスチック材料を溶融させ、金型に射出し、冷却して所望の形状に成形します。
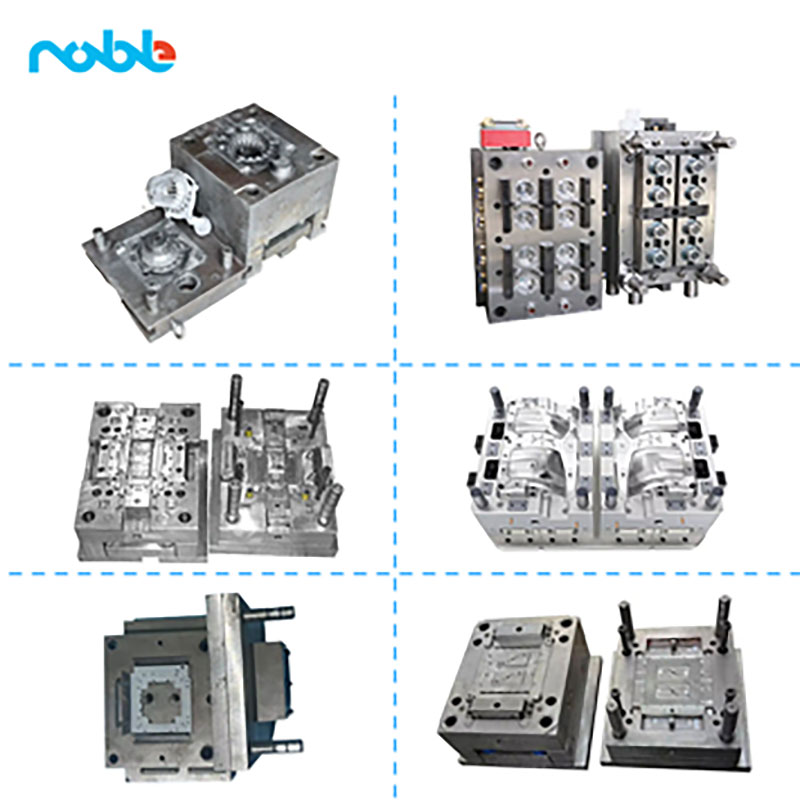
金型は、製造されるプラスチック部品の形状と特徴を規定する精密な工具です。通常は鋼鉄製で、キャビティとコアの2つの部分から構成されています。金型は射出成形機に取り付けられ、高圧と高温に耐えられるように設計されています。
付加装置
射出成形プロセスを支援するために、材料乾燥装置、材料搬送システム、廃プラスチックをリサイクルするための造粒機、部品の取り出しや搬送のためのロボットや自動化システムなどの追加設備が使用される場合がある。
プラスチック射出成形で使用される具体的な装置は、製造される部品のサイズや複雑さ、および製造工程の要件によって異なる場合があることに留意することが重要です。
3D プリントはプラスチック射出成形と同じですか?
3Dプリンティングとプラスチック射出成形は、同じプロセスではありません。どちらもプラスチック部品の製造に用いられますが、アプローチが異なり、それぞれに明確な利点と限界があります。3Dプリンティングとプラスチック射出成形はどちらもプラスチック部品の製造において有用なプロセスですが、それぞれ強みと用途が異なります。3Dプリンティングは試作品製作、カスタマイズ、少量生産に適している一方、プラスチック射出成形は大規模生産や、一貫性のある高品質な部品を費用対効果の高い方法で生産するのに最適です。
各種産業向けプラスチック射出成形
プラスチック射出成形は、さまざまな産業で活用されている汎用性の高い製造プロセスです。以下に、プラスチック射出成形を一般的に利用している産業の例をいくつか挙げます。
プラスチック射出成形 自動車産業
プラスチック射出成形は、自動車産業において、内装・外装トリム、ダッシュボード、ドアパネル、バンパー、通気口、エンジン部品など、幅広い部品の製造に広く用いられています。このプロセスにより、複雑な形状の部品や軽量部品を精密に製造することが可能となり、燃費向上に貢献します。
プラスチック射出成形 航空宇宙および防衛産業
プラスチック射出成形は、航空宇宙産業や防衛産業において、頑丈で軽量な部品の製造に広く用いられています。これには、制御盤、航空機内装部品、保護装置、コネクタ、電子システム用筐体などが含まれます。このプロセスにより、複雑な形状、高い耐久性、そして過酷な環境条件に対する耐性を備えた部品の製造が可能になります。
プラスチック射出成形 医療産業
プラスチック射出成形は、精度、清浄度、生体適合性が不可欠な医療・ヘルスケア業界において重要な役割を果たしています。注射器、カテーテル、手術器具、埋め込み型部品、薬剤投与システム、実験器具などの医療機器の製造に用いられています。このプロセスにより、厳密な公差、無菌生産、および規制基準への準拠が保証されます。
プラスチック射出成形 ロボット産業
プラスチック射出成形は、ロボット業界に高品質でカスタマイズ可能かつコスト効率の高い部品製造能力をもたらします。このプロセスは、設計の柔軟性、拡張性、複雑な形状の製造能力を備えており、性能、耐久性、機能性といったロボットシステムの特定の要件を満たします。一般的に、ロボットの筐体やエンクロージャー、グリッパーやエンドエフェクター、センサーハウジング、内部部品などに用いられます。
金属射出成形の特性:
金属射出成形とは何ですか?
金属射出成形(MIM)は、プラスチック射出成形と金属粉末を組み合わせることで、精密で複雑な金属部品を製造する技術です。汎用性が高い反面、プラスチック射出成形に比べて金型コストが高く、リードタイムも長くなります。しかしながら、高性能で複雑な金属部品の製造には非常に有効です。
金属射出成形の利点
複雑な設計
MIM(金属射出成形)は、複雑な形状や細部を持つ金属部品を大量生産できる製造プロセスです。このプロセスは、厳しい公差が求められる小型で精密な部品を大量生産するのに最適です。MIMは、追加の機械加工や製造工程を必要とせずに、内ねじ、外ねじ、アンダーカット、歯(歯車など)、溝、穴、フィン、マーキング、彫刻などを正確に製造できます。
高品質
MIM(金属射出成形)は多様な形状に対応でき、機械加工された鍛造合金に匹敵する強度と硬度を持つ部品を製造できます。MIMは複数の部品を一体成形することができ、優れた表面仕上げを実現します。
費用対効果の高い価格
MIMは、ステンレス鋼、炭素鋼、銅合金、ニッケル合金、タングステン合金、チタン合金、コバルト合金、鉄、炭化物、サーメットなど、幅広い金属に適用できます。金属射出成形(MIM)は、従来の機械加工プロセスと比較して廃棄物やスクラップの発生が少ないことで知られる製造プロセスです。これは、耐火材料、チタン合金、超合金、特殊金属などの高価な材料に特に有効です。MIMでは、材料の最大98%を使用可能な金属部品に変換できるため、効率的なプロセスです。さらに、MIMは、長時間の機械加工、精密鋳造、プレス加工に代わる費用対効果の高い選択肢です。
金属射出成形はどのように行われるのですか?
金属射出成形(MIM)は、プラスチック射出成形と金属粉末を組み合わせることで、複雑な金属部品を製造するプロセスです。このプロセスには、原料準備、射出成形、冷却・凝固、射出、脱脂、焼結、後処理が含まれます。MIMは、設計の柔軟性、コスト効率、そして優れた機械的特性を持つ高精度金属部品の製造能力を提供します。
金属射出成形品の表面仕上げ
表面仕上げは、金属射出成形(MIM)プロセスにおいて、最終的な金属部品の外観、機能性、性能を向上させるための重要な工程です。MIMでは、さまざまな表面仕上げ技術が用いられています。
CNC加工は、フライス加工、旋削加工、穴あけ加工、研削加工などと同様に、MIM部品に精密な寸法、滑らかな表面、および特定の形状を実現します。厳しい公差、重要な形状、および後処理による修正に使用されます。
2.研磨
研磨は、研磨材、バフ研磨ホイール、研磨剤を用いて、欠陥を取り除き、滑らかで光沢のある表面を作り出すことで、MIM部品の外観を向上させます。
3.電気めっき
電気めっきは、金属の薄膜をMIM部品に析出させることで、部品の品質を向上させる技術です。このプロセスでは、金属イオンを含む電解液に部品を浸し、電流を流します。電気めっきによく用いられる金属には、ニッケル、クロム、金、銀などがあります。
4.熱処理
熱処理は、制御された加熱および冷却サイクルをMIM部品に施すことで、その表面特性、外観、硬度、強度、および寸法安定性を変化させ、機械的特性を向上させる。
セラミック射出成形:
セラミック射出成形とは?
セラミック射出成形は、高品質の部品を大量生産するために使用される、精密かつ高度な技術です。セラミック部品は、プラスチックや鋼鉄部品よりも耐久性と弾力性に優れているため、多くの用途に最適です。セラミック射出成形(CIM)は、カスタムセラミック部品を製造するために使用されるプロセスです。これは、プラスチックに使用される射出成形プロセスと似ています。このプロセスでは、アルミナ粉末と特定のバインダーをペレット状に混合したものを予熱し、高圧でカスタムメイドの金型に押し込んで、顧客の特定の設計に従って部品を成形します。部品が金型から取り出された後、高温での焼結など、いくつかの追加プロセスが行われます。
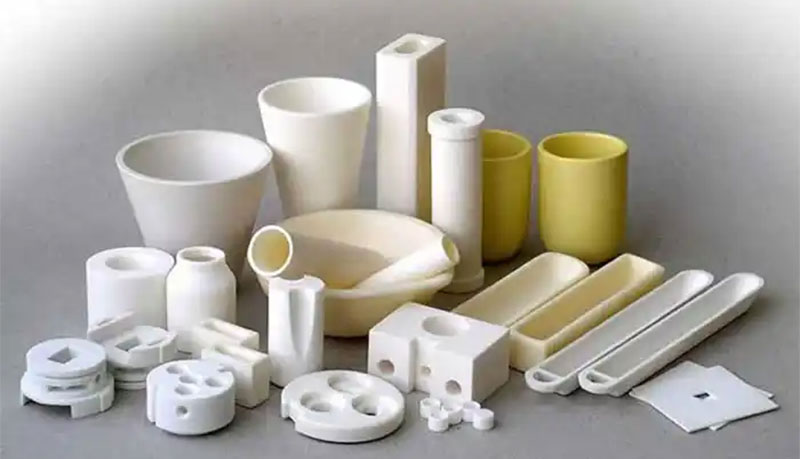
セラミック射出成形はどのように機能するのですか?
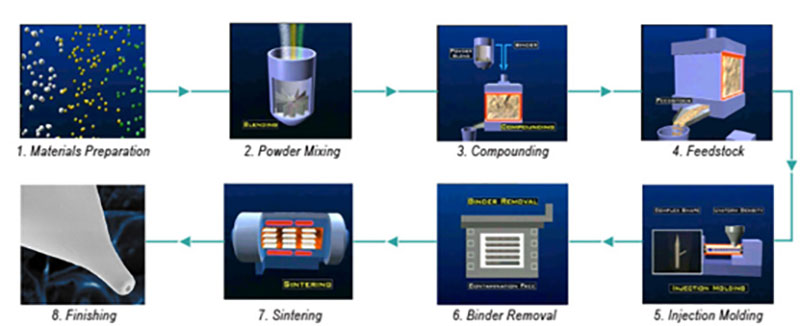
セラミック射出成形(CIM)プロセスは、射出成形と焼結技術を用いて固体材料を組み合わせ、従来の方法では製造が困難、高価、あるいは不可能な複雑な形状を硬質材料から製造するプロセスです。CIMプロセスは、以下のいくつかのステップから構成されます。
1. 射出成形金型
射出成形金型は、CAD/CAM技術を用いて設計・製造されており、セラミック部品がCAD図面に正確に従って製造されることを保証します。
2. 原料の準備
セラミック粉末は、粒度、形状、分布など、お客様のご要望に基づいて選定されます。特殊なバインダーと添加剤は、射出成形に適した混合物となるよう、厳重な管理下で粉末と混合されます。得られた原材料の特性は、品質管理およびバッチ追跡の一環として正確に記録されます。
3.射出成形
専用設計の射出成形機は、均一な品質を確保する完全自動化プロセスで金型に原材料を充填します。統計的プロセス管理(SPC)によってプロセスデータが収集されます。
4.制御
コスト削減と品質向上を実現する革新的なモニタリング技術により、成形中の不透明材料の内部特性をリアルタイムで監視することが可能になった。
5.熱処理
バインダーは蒸発と発熱反応によってプリフォームから除去され、ごく少量が残る。部品は酸化還元雰囲気または真空中で焼結される。射出成形部品は、密度と強度を高めるために熱間等方圧プレス(HIP)処理を受けることができる。
6。 表面処理
後処理法を用いることで、焼結よりも高い表面品質と精度を実現できるだけでなく、優れた公差を維持しながら経済的な価格を実現できる。
7.最終検査
設計段階において、NOBLEはお客様と協力して管理および評価基準を確立します。最先端の測定技術を活用し、製造された部品が技術仕様を満たしていることを保証します。
セラミック射出成形の利点
セラミック射出成形は、他の製造プロセスと同様に、長所と短所があります。このプロセスの大きな利点の1つは、複雑な形状を高精度で製造できることです。そのため、厳しい公差が求められる用途に最適です。さらに、射出成形で製造されたセラミック部品は、他の方法で製造されたものよりも頑丈で耐久性に優れている場合が多いです。
セラミック射出成形材料
セラミック射出成形では、通常、セラミック粉末と結合剤の混合物が使用されます。結合剤はセラミック粉末を結合させ、成形に必要な強度を与えます。ワックス、熱可塑性ポリマー、熱硬化性ポリマーなどが一般的な結合剤の例です。必要な強度、柔軟性、耐熱性など、製造する製品の特定のニーズによって、結合剤の選択が決まります。脱結合とは、成形後のセラミック部分から結合剤を除去し、純粋なセラミック部分だけを残す工程です。
セラミック射出成形表面仕上げ
特注セラミック射出成形部品には、さまざまな表面仕上げを施すことで、実用性能と美観の両方を向上させることができます。
| 表面仕上げ | ピクチャー | 過程説明 | 優位性 |
| PVD (物理蒸着) |  |
PVDとは、物理蒸着(Physical Vapor Deposition)の略です。真空環境下で、蒸発やスパッタリングなどの物理的な手段を用いて、基板上に薄膜状の材料を成膜するプロセスです。 | PVD法は、厚さと組成の均一性が非常に高い薄膜を生成できるため、精密なコーティングが求められる用途に適している。 |
| メッキ |  |
電気めっきとは、電気化学反応を利用して導電性表面に薄い金属層を析出させるプロセスである。 | 電気めっきは、基材を腐食やその他の損傷から保護する、非常に耐久性と耐摩耗性に優れたコーティングを形成する。 |
| 粉体塗装 |  |
粉体塗装とは、流動性の高い乾燥粉末を表面に吹き付けて塗布する塗装方法です。粉末は加熱して溶融させ、表面に密着させることで硬化します。 | 粉体塗装は耐久性に優れ、傷、欠け、色あせに強いのが特長です。過酷な気象条件、化学物質、紫外線にも耐えることができるため、屋外用途に最適です。 |
| ブラッシング |  |
ブラッシングとは、ブラシや研磨材を用いて金属表面に細い線や傷の模様を作り出す表面仕上げ工程のことである。 | ブラッシュ仕上げは非常に耐久性が高く、過酷な環境にも耐えることができるため、産業機器や建築部材などの用途で人気があります。 |
| 化学エッチング |  |
化学エッチング(化学研磨または光化学加工とも呼ばれる)は、化学薬品を用いて金属表面から選択的に材料を除去する表面仕上げプロセスである。 | 化学エッチングを用いることで、金属表面に数ミクロンという極めて低い精度で、非常に精密な模様や形状を刻み込むことが可能です。この高い精度は、複雑な形状や精緻なデザインの部品を製造するのに最適です。 |
| レーザーマーキング |  |
レーザー光線は材料の表面に反応を引き起こし、特定の設計要件に合わせてカスタマイズ可能な永久的なマーキングを形成する。 | レーザーマーキングは非常に耐久性が高く、摩耗、色あせ、その他の損傷に強い。そのため、ブランディング、識別、トレーサビリティなど、長期間のマーキングが必要な用途に最適である。 |
| 研磨 |  |
研磨とは、研磨材を用いて表面から少量の物質を除去することで、表面を滑らかにし、仕上げる工程のことである。 | 研磨の目的は、滑らかで光沢のある表面を作り出し、表面の外観を向上させ、耐摩耗性や耐腐食性を高めることである。 |
オーバーモールディングの特徴:
オーバーモールディングとは何ですか?
オーバーモールディングは、製造業で広く用いられているプロセスです。射出成形やウレタン鋳造を用いて、高品質な試作品を製作します。この技術は、2層以上の材料を一体成形するのに適しており、プラスチックやゴムのオーバーモールディングに特に有効です。工業機械部品の試作品を迅速に製造したり、プラスチックやゴムに金属などの他の材料を重ね合わせることでカスタム部品を製作したりするのに非常に役立ちます。
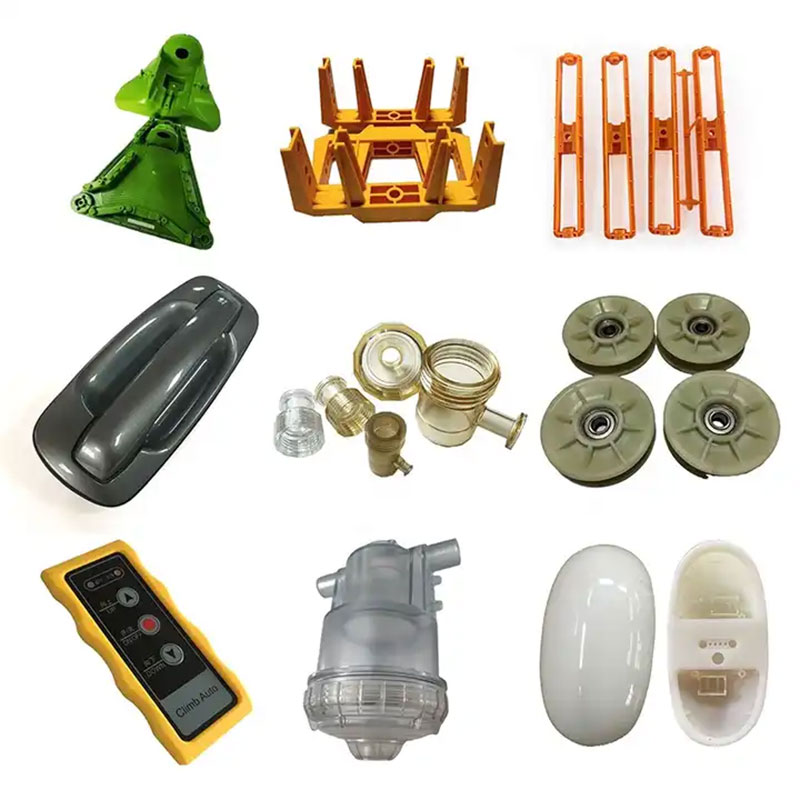
オーバーモールディングの仕組みとは?
オーバーモールディングとは、2つ以上の材料を接合して単一の機械部品またはコンポーネントを作成するプロセスです。最初のコンポーネントは基材(ベース材料)であり、2番目のコンポーネントはオーバーモールド(基材の上に成形される二次材料)です。最終製品によっては、複数のオーバーモールドを使用することもできます。
オーバーモールディング材
これらは、当社射出成形サービスで提供している一般的な成形プラスチックです。一般的なグレード、ブランド、利点、欠点といった材料の基本を理解した上で、用途要件に合った適切な射出成形材料をお選びください。
工具材料:
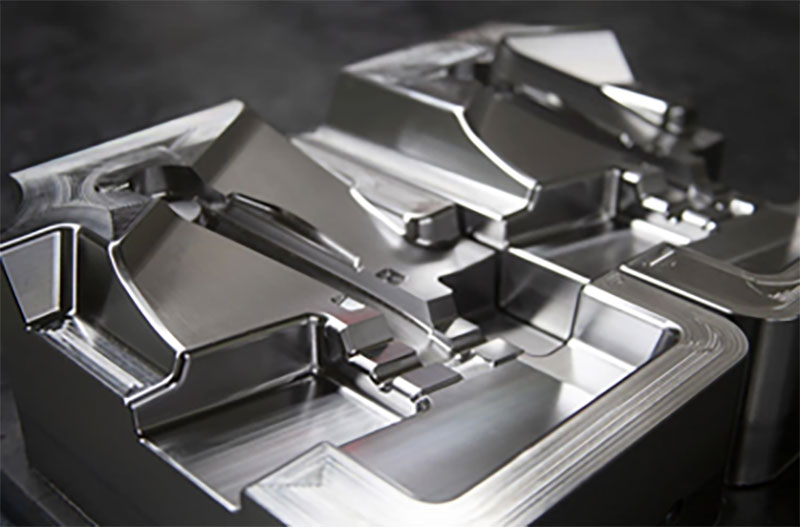
射出成形工程を開始する前に、少量生産でも大量生産でも、高精度なCNC加工金型が必要です。最も一般的に使用される材料は以下のとおりです。
| 工具鋼: | P20、H13、S7、NAK80、S136、S136H、718、718H、738 |
| ステンレス鋼: | 420、NAK80、S136、316L、316、301、303、304 |
| アルミニウム: | 6061、5052、7075 |
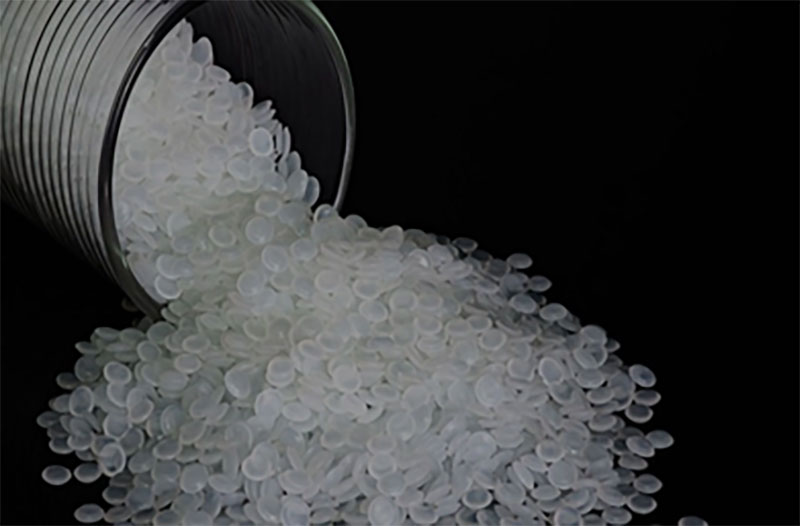
プラスチック材料:
プラスチック射出成形サービスには、衝撃強度、剛性、耐熱性、耐薬品性など、さまざまな特性を持つさまざまな材料が付属しています。
| ABS | ナイロン(PA) | PC | PVC |
| PU | PMMA | PP | asfasdf |
| PE | HDPE | PS | POM |

添加物と繊維:
標準的なプラスチック材料では、カスタム射出成形部品の要件を満たせない場合があります。そのような場合、添加剤や繊維を添加することで、外観や機能性を向上させ、射出成形部品に新たな特性を持たせることができます。
| UV | 吸収体 | 着色剤 |
| 炎 | 難燃剤 | ガラス繊維 |
| 可塑剤 |
オーバーモールドの利点
オーバーモールド部品は、密着性が高く、湿気や埃から部品を保護することで、信頼性の高い製品性能を実現します。複数の材料の優れた特性を一つに組み合わせることで、オーバーモールド部品はより優れた性能を発揮します。
さらに、オーバーモールディングは複数の部品を1つにまとめることで、組み立ての必要性をなくし、時間と労力を節約できるため、製造コスト全体の削減に役立ちます。
さらに、オーバーモールディングは、異なる材料を重ね合わせることでデザイン性と美観を向上させます。これにより、様々な設計最適化や表面加工の改善が可能になります。
用途 オーバーモールディングについて:
医療機器におけるオーバーモールディング:
オーバーモールディングは、医療機器における精度と安全性、高度な耐久性、そして長期保管への対応において非常に重要です。オーバーモールディングは、プラスチックと金属を一体化して製品化する技術です。注射器、拡張器、ソフトタッチ製品など、外科手術器具に広く用いられています。
ハードウェアツールにおけるオーバーモールディング:
オーバーモールディング技術は、工具のグリップ力を向上させ、より安全で人間工学に基づいた製品へと進化させました。ドライバー、ペンチ、レンチ、刃物などがその好例です。
自動車内装におけるオーバーモールディング:
オーバーモールディングの美的利点は、車のトリムへの応用において最大限に発揮されます。例えば、ドアエッジ、サイドボディ、フェンダー、バンパー、ホイールなどです。これらは車の軽量化に貢献するだけでなく、車体の多様なカラーバリエーションを容易にします。
家庭用品におけるオーバーモールディング:
オーバーモールド成形は、製品のグリップ力、清潔さ、耐薬品性などを向上させることができます。オーバーモールド成形された製品は、消費者の生活の質も向上させます。使いやすく、お手入れも簡単で、製品の寿命も長くなります。例えば、キッチン用品、マルチポート充電器、歯ブラシなどが挙げられます。
の特徴 インサート射出成形
インサート成形プロセスとは何ですか?
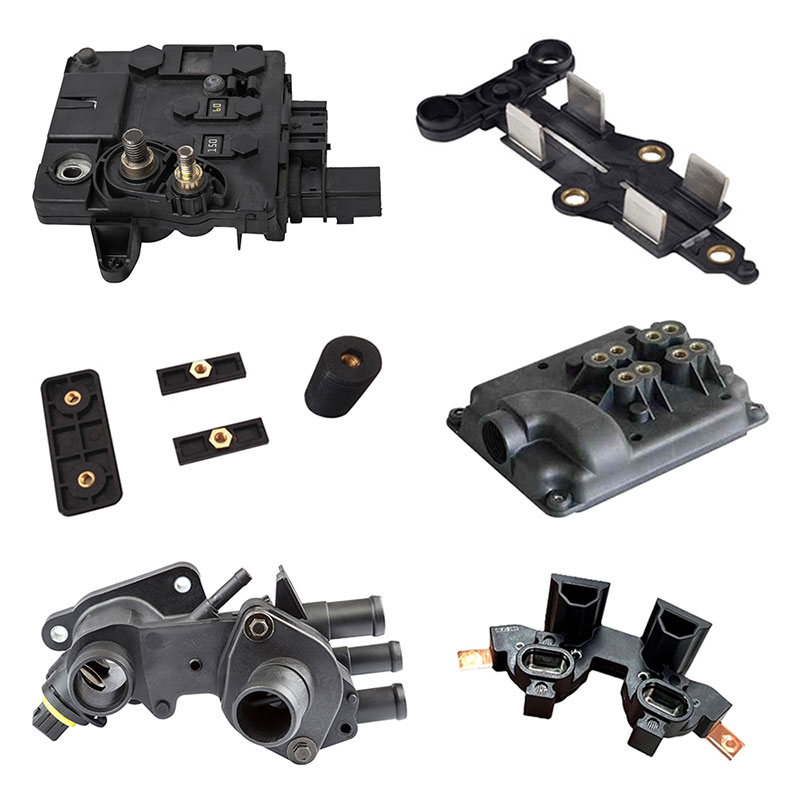
インサート成形とは、既存の部品の周囲にプラスチック材料を注入して新しい部品を成形するプロセスです。通常、挿入される部品は金属またはプラスチックでできています。インサート成形では、インサートをあらかじめ金型に挿入し、その後、加工者が熱可塑性樹脂を用いて金型の空洞にプラスチックを注入します。部品は冷却後、梱包され、顧客に出荷されます。
インサート射出成形はどのように機能するのですか?
インサート成形は、従来の射出成形と非常によく似たプロセスです。このプロセスでは、溶融した原材料またはプラスチックを溶融し、金型に射出します。使用される材料は、従来のプラスチック成形で使用されるものと同じです。従来の射出成形とインサート成形の主な違いは、後者では成形プロセス中に金型にインサートが追加される点です。
のための材料 インサート射出成形:
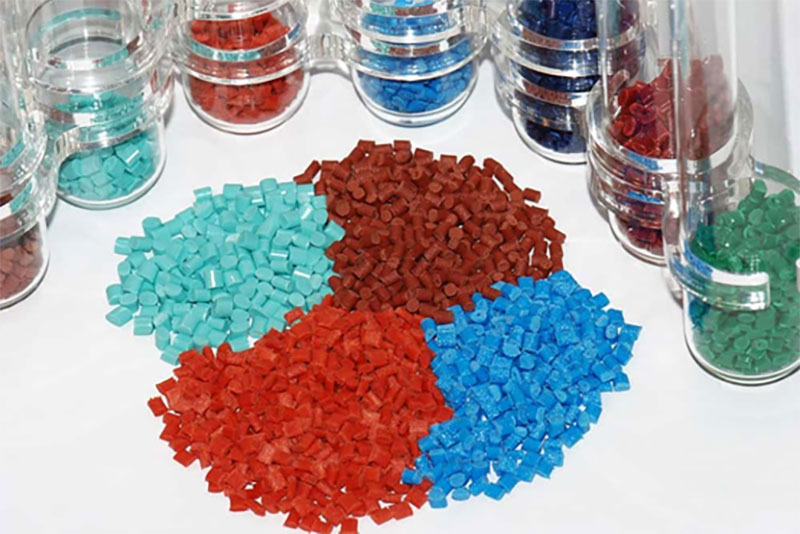
熱可塑性プラスチック
再利用可能で耐薬品性に優れたこれらの材料は、環境に優しく、インサート成形でバリエーションと光沢を実現するのに理想的です。熱可塑性樹脂の種類には、
ポリスチレン
ポリスチレンは、軽量で透明な熱可塑性樹脂であり、融点が低いのが特徴です。酸や塩基に対する耐性が高いため、医療機器や消費財など、幅広い用途に適しています。
ポリエチレン
この熱可塑性ポリマーの一種は、通常軽量で高い靭性を持ち、耐薬品性にも優れています。また、誘電性と不透過性も備えています。一般的なポリエチレン系熱可塑性材料には、LDPE、HDPE、MDPEなどがあります。
ナイロン
この丈夫な熱可塑性ポリマーは、耐薬品性、耐摩耗性に優れています。融点が高いため、多くの用途で金属の代替品として最適です。重工業や採掘製品に幅広く使用されています。
熱硬化性樹脂はリサイクル不可能なプラスチックポリマーであり、熱可塑性樹脂に比べて環境負荷やコスト効率が劣ります。そのため、製造業者は熱硬化性樹脂の使用を避ける傾向があります。熱硬化性樹脂の例としては、以下のようなものがあります。
エポキシ
これは、融点を持たずに加工後に永久に硬化/固化する熱硬化性樹脂の一種です。 したがって、難しい用途に非常に適しています。 密着性に優れ、耐薬品性、耐熱性にも優れています。
フェノール
フェノール樹脂は、耐薬品性および耐電気性に優れた熱硬化性材料です。耐熱性、硬度、寸法安定性にも優れています。フェノール樹脂は、電気機器、回路基板などの製造に適しています。
インサート成形プロセスの利点:
インサート成形とは、金属とプラスチックなど様々な材料を組み合わせて単一の部品を製造するプロセスです。その結果得られる製品は、機械的特性が向上し、耐久性も高まります。インサート成形には、以下のような利点があります。
組み立て不要:
組み立て不要:成形工程で材料が一体化されるため、追加の組み立て作業は不要です。これにより、生産工程が迅速化され、人件費が削減されます。
効率の向上:
組み立て工程がないことも、生産効率の向上に貢献している。
耐久性の向上:
インサート成形において部品の周囲に注入されるプラスチックは、エンジニアリングプラスチックの強度を高め、耐摩耗性を向上させます。また、金属材料の強度と導電性も活用されるため、最終部品の特性が向上します。
軽量化:
最終部品にプラスチックと金属を組み合わせることで、腐食する金属部品に比べて軽量化が実現する。
用途 インサート射出成形について:
医療機器への射出成形の導入
生体適合性プラスチックは、医療機器の製造におけるインサート成形に広く用いられている。
航空宇宙および自動車分野におけるインサート射出成形
インサート成形部品の耐久性は、トラックのシフトレバー、ダイヤル、ノブなどの携帯機器に適しています。
ハードウェアツールに射出成形を挿入する
オーバーモールディング技術は、工具のグリップ力を向上させ、より安全で人間工学に基づいた製品へと進化させました。ドライバー、ペンチ、レンチ、刃物などがその好例です。
消費者向け製品への射出成形の導入
インサート成形は、消費者向け製品において、機能性と美観の両面でメリットのある新製品を設計・開発する上で有効な方法です。
射出成形 ツーリング
インサート射出成形金型とは何ですか?
射出成形金型製作とは、射出成形に使用される金型の設計および製造工程のことです。金型は、コアとキャビティという2つの部分から構成され、これらが精密に嵌合します。溶融したプラスチックがキャビティに射出され、そこで冷却・固化して最終製品が成形されます。
射出成形金型はどのように機能するのか?
射出成形金型は、射出成形プロセスにおいて非常に重要な部分です。金型はプラスチック部品の成形と製造を担います。金型製作プロセスは、金型の3D CADモデルを作成する設計・エンジニアリングから始まります。この段階では、部品形状、材料の流れ、冷却チャネル、金型構造などの要素が考慮されます。射出成形金型製作プロセスには、金型の設計・エンジニアリング、構成部品の製造、金型の組み立て・仕上げ、そして試験・検証が含まれます。金型ベースは構造的なサポートを提供し、コアとキャビティは部品の形状を形成します。冷却チャネルは温度を調整し、射出・排出システムは材料の射出と部品の取り出しを容易にします。金型製作の成功には専門知識とメンテナンスが不可欠であり、それが最終的に射出成形プロセスの品質と効率に影響を与えます。
射出成形金型の材料
金型材料の選択は、金型の寿命と射出成形品の品質を大きく左右します。NOBLEは、製品開発の様々な段階に対応できる多様な材料グレードを取り揃えています。また、最適な寸法精度と美しい仕上がりを実現するために、金型材料の選定に関する専門的なアドバイスも提供しています。
工具鋼
少量生産でも大量生産でも、射出成形プロセスを開始する前に、高精度なCNC加工金型が必要となる。このような場合、工具鋼が最も一般的に使用される材料である。
| タイプ: | P20、H13、S7、NAK80、S136、S136H、718、718H、738 |
ステンレス鋼
射出成形金型の製造には主に鋼鉄とステンレス鋼が用いられるが、製造コストが非常に高い。そのため、これらの金型は一般的に大規模生産向けに用いられる。
| タイプ: | 420、NAK80、S136、316L、316、301、303、3 |
アルミ
アルミニウム製金型は、従来の鋼製および炭素鋼製射出成形金型に比べてコスト効率に優れた代替品です。コストが低いだけでなく、サイクルタイムと納期も短縮できるため、特に市場テストにおいて非常に有効です。
| タイプ: | 6061、5052、7075 |

射出成形金型の利点
金型は、材料の安定性向上、ロス削減、製品品質の確保のために、製造工程で広く使用されています。多くの産業が金型の汎用性から恩恵を受けており、射出成形金型には数々の利点があります。以下に、射出成形金型を使用する利点をいくつかご紹介します。
Cost Effective
様々な産業で使用する金型を選定する際には、十分な情報に基づいた選択が不可欠です。射出成形金型の加工コストは、金型製造材料を慎重に選定することで効果的に管理できます。プラスチックは射出成形金型の製造に使用される原材料であり、多くの製品の製造工程を支えています。射出成形金型を使用することで材料の無駄を最小限に抑えることができ、結果として製造コストの着実な削減につながります。
高品質
射出成形金型は、その高品質ゆえに広く用いられています。製造工程はシンプルで複雑な操作を伴わないため、内部応力が発生せず、使用中の製品の品質と堅牢性が保証されます。また、製品の構造がより安定しているため、使用時の安全性も確保されます。
柔軟性
射出成形用金型は、その構造設計の汎用性が高く、構造上のニーズが異なる様々な業界に適しています。単一の金型セットで、材料の種類と製品の色の両方を変更することが可能です。
環境にやさしいです
持続可能性は常に社会の関心事であり、製品開発においては環境保護が考慮される。射出成形は効率的なだけでなく、試験用部品や廃棄部品をリサイクルできるため、環境にも優しい。
射出成形金型の応用例
自動車産業における射出成形金型
プラスチック射出成形部品は、柔軟な設計、高い耐久性、長寿命といった特長を持ち、自動車業界ではミラーハウジング、カップホルダー、バンパー、さらにはダッシュボード全体など、様々な部品に広く使用されています。
医療業界における射出成形金型
医療・製薬分野向けに製造されるプラスチック部品は、より厳格な基準に従う必要があります。これらの基準を満たすためには、製造業者はFDAまたは医療グレードの樹脂を使用し、ISO認証に準拠した部品を製造しなければなりません。医療部品には、高い引張強度や耐熱性など、さまざまな化学的特性が求められます。射出成形部品として一般的に使用されるものには、検査キット、手術準備用品、歯科用X線装置部品などがあります。
航空宇宙産業における射出成形金型
当社の精密製造サービスは、卓越した耐久性と精度を提供し、航空宇宙産業の様々な段階における高度な要求を満たします。
ロボット産業における射出成形金型
当社は、産業レベルでのロボット部品の試作および製造において最高水準のサービスを提供し、ロボット産業の継続的な発展を支援しています。
液体シリコーンゴム成形
何ですか 液体シリコーンゴム成形?
液体シリコーンを原料として、射出成形機を用いて金型に注入し、加熱・冷却などの工程を経て最終製品が製造されます。固体シリコーンと比較して、液体シリコーンは無臭で安全、かつ環境に優しいという利点があります。液体シリコーンゴムとも呼ばれます。液体シリコーン射出成形はシンプルなプロセスであり、固体シリコーンの加工工程で必要となる計量、精製、切断、レイアウトといった手作業による工程は不要です。これらの工程では、製品の取り扱いや、人手を介さない完全自動化された生産ラインが必要となります。
液状シリコーンゴム成形はどのように機能するのですか?
LSR部品は金型から手作業で取り出されるため、エジェクタピンは組み込まれていません。金型は高温耐性を確保するため、CNC加工で製造されます。その後、顧客の要求に合わせて手作業で研磨され、6種類の表面仕上げが選択可能です。金型は、均一な部品を確保するために精密に調整された、LSR専用の高度な射出成形機にセットされます。LSRは熱硬化性ポリマーであるため、一度成形すると再び溶融することはできません。部品は製造後すぐに箱詰めされ、出荷されます。

液状シリコーンゴム成形材料
標準シリコーン(硬度30、40、50、60、70デュロメーター)
医療グレードのシリコン
光学グレードのシリコン
フッ素シリコーン(燃料および油に耐性あり)
のメリット 液体シリコーンゴム成形
高精度
LSRは流動特性に優れているため、他の材料に比べて、複雑で小型かつ厳しい公差が求められる部品の成形に最適です。
もっと見る
LSRの独特な分子構造は、様々な用途において非常に高い汎用性を発揮します。他の材料とは異なり、LSRは副生成物を一切発生させません。また、シリコン原子と酸素原子の結合が強いため、他の熱可塑性樹脂のように容易にリサイクルや分解を行うことはできません。この強度により、LSRは高温下でも劣化することなく耐えることができます。その純度と化学的不活性、そして滅菌処理への耐性から、医療機器、食品、ベビーケア製品などへの応用にも最適な素材です。
もっと効率的
プラスチックと比較して、LSRの成形サイクル時間ははるかに短く、多くの場合、数分ではなく数秒で計測されます。このため、LSRは大量注文を迅速に処理するのに適した選択肢となります。
環境に優しい
LSR(液状シリコーンゴム)の製造工程では、材料は密閉されたシステム内に封入されるため、作業者が材料に接触したり、環境にさらされたりすることはありません。これにより、環境汚染を効果的に防止できます。
アプリケーション 液体シリコーンゴム成形
液状シリコーンゴムは、様々な産業で使用される汎用性の高い素材です。自動車産業では、エンジン部品、ワイパーブレード、エアコンの換気マットなどに使用されています。医療産業では、バイオテクノロジー関連部品、カテーテル、呼吸用マスクなどに使用されています。航空宇宙産業では、コックピットや着陸モジュールのシール、高高度撮影モジュールのシール、酸素マスクなどに使用されています。一般消費財産業では、台所用品、シャワーヘッド、電子機器、ボトルディスペンサーなどに使用されています。
射出成形材料
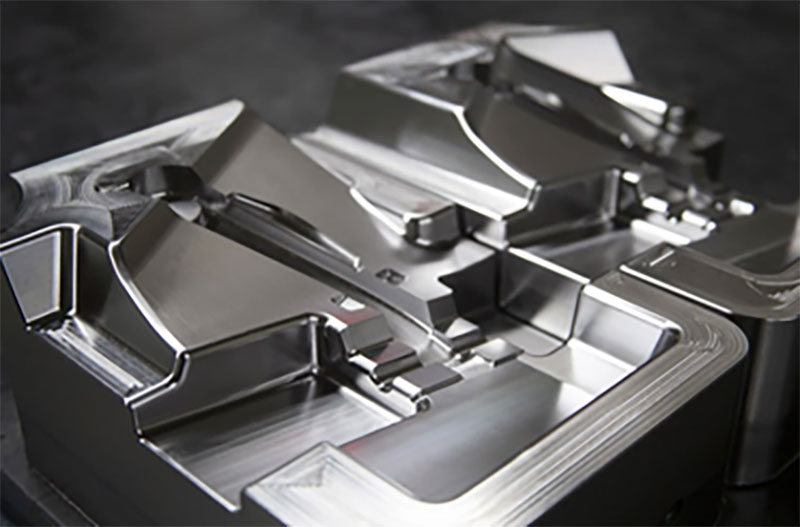
工具材料:
射出成形工程を開始する前に、少量生産でも大量生産でも、高精度なCNC加工金型が必要です。最も一般的に使用される材料は以下のとおりです。
| 工具鋼: | P20、H13、S7、NAK80、S136、S136H、718、718H、738 |
| ステンレス鋼: | 420、NAK80、S136、316L、316、301、303、304 |
| アルミニウム: | 6061、5052、7075 |
プラスチック材料:
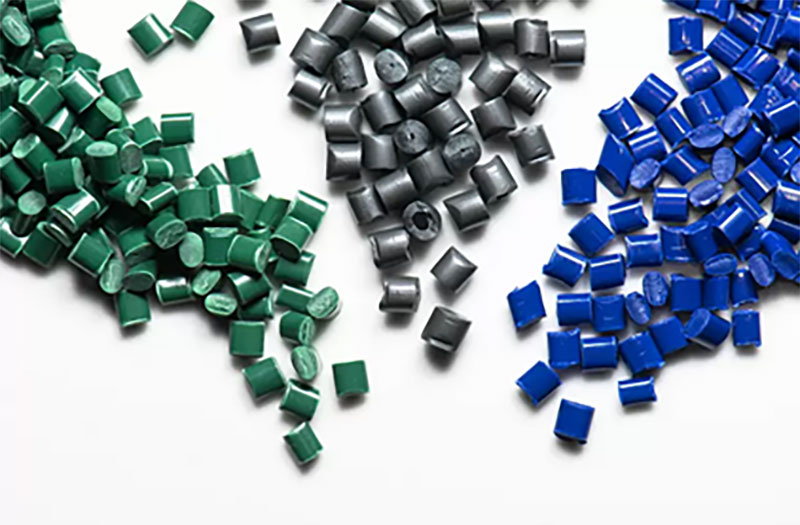
プラスチック射出成形サービスには、衝撃強度、剛性、耐熱性、耐薬品性など、さまざまな特性を持つさまざまな材料が付属しています。
| ABS | ナイロン(PA) | PC | PVC |
| PU | PMMA | PP | asfasdf |
| PE | HDPE | PS | POM |
添加物と繊維:
標準的なプラスチック材料では、カスタム射出成形部品の要件を満たせない場合があります。そのような場合、添加剤や繊維を添加することで、外観や機能性を向上させ、射出成形部品に新たな特性を持たせることができます。
| UV | 吸収体 | 着色剤 |
| 炎 | 難燃剤 | ガラス繊維 |
| 可塑剤 |
射出成形の表面仕上げ
射出成形には、射出成形金型、プラスチック射出成形などが含まれます。金型の表面処理は通常、製造工程中に行われます。射出成形が完了した後、お客様のご要望に応じて完成品に特定の表面処理を施します。
| ピック | 名前 | 詳細説明 |
 |
光沢のある | グレード仕上げは、ダイヤモンド バフ研磨プロセスを使用して行われ、射出成形部品に光沢のある光沢のある表面が得られます。 |
 |
半光沢 | Bグレード仕上げでは、目の粗いサンドペーパーを使用して、Aグレードの部品よりもやや粗い表面仕上げの部品を製造します。Bグレード仕上げを施したカスタム成形プラスチック部品は、つや消しの表面質感になります。 |
 |
Cグレード仕上げは、粗い研磨石を用いて表面を粗く、凹凸のある状態に仕上げる。Cグレード仕上げを施した射出成形プラスチック部品は、つや消しの表面質感を持つ。 | |
 |
質感 | Dグレード仕上げは、研磨剤と乾燥ガラスビーズまたは酸化物を用いて、非常に粗い質感の表面を作り出します。使用する材料の種類によって、製品はつや消しまたはマットな仕上がりになります。 |
射出成形の利点
射出成形は、プラスチック部品の大量生産において最も優れた選択肢として広く認識されています。精密部品の製造が可能であることから、世界中の製造企業で広く採用されています。NOBLE社のエンジニアは、射出成形技術を使用する6つの主要な利点を特定しました。
効率化
射出成形プロセスは非常に効率的であり、大量注文にも迅速に対応できる。
優れたディテール
射出成形は、特に大量生産において、部品を大量に製造する最も費用対効果の高い方法の一つです。金型の設計と製作には時間がかかる場合もありますが、その後の工程は非常に低コストかつ効率的になります。
高精度
射出成形技術は、部品製造における高い精度を保証します。
値ごろ感
迅速かつ効率的な生産により部品あたりのコストを低く抑えることができ、大量生産によってさらなる規模の経済効果が得られます。コスト効率が高く入手しやすいアルミニウムは、射出成形金型に使用することでコスト削減に貢献します。
さまざまな材料オプション
射出成形では、引張強度を向上させる充填剤を含む材料など、さまざまな材料を使用することができます。
大量生産
鋼製金型を用いた射出成形は、数百万個規模の部品生産を容易にする。
すぐに使える仕上げ
適切な処理を施せば、射出成形部品は金型から滑らかな表面仕上げで取り出され、それ以上の仕上げ加工は不要です。
射出成形の欠点は何ですか?
射出成形には、考慮すべきいくつかの欠点があります。まず、カスタム金型のコストが高いため、初期投資がかなり必要となり、中小企業にとっては負担となる可能性があります。次に、製造リードタイムが長いため、迅速な生産が必要な場合には不利になります。さらに、射出成形は設計の柔軟性が限られており、特に複雑な部品では追加の金型機能が必要になる場合があります。また、使用できる材料は主に熱可塑性樹脂に限られ、特殊な材料は高価になる可能性があります。射出成形は大量生産に最も適しており、少量生産にはあまり適していません。最後に、このプロセスでは廃棄物が発生し、環境面での配慮が必要です。これらの欠点をプロジェクトの具体的な要件と照らし合わせて慎重に評価し、最適な製造方法を決定することが重要です。
NOBLEは射出成形をどのように材料節約に活用しているのかl?
射出成形は、特定の戦略と手法を導入することで、材料の節約を最適化することができます。以下に、射出成形を利用して材料を節約する方法をいくつかご紹介します。
- 設計の最適化:部品の設計を慎重に行うことで、材料の無駄を減らすことができます。均一な肉厚で、余分な材料を必要とする部分を最小限に抑えた部品を設計することを検討してください。材料使用量を増やす可能性のある、不必要な厚みのある部分や過剰なフィレットは避けてください。リブやガセットなどの形状を活用することで、余分な材料を追加することなく強度を高めることができます。
- 金型充填解析:シミュレーションソフトウェアを用いた金型充填解析は、金型設計とプロセスパラメータの最適化に役立ちます。この解析により、充填不足や過剰な圧力といった潜在的な問題点を特定し、材料の流れを最適化して材料の無駄を削減するための調整が可能になります。
- ゲートとランナーの設計:適切なゲートとランナーの設計は、材料効率にとって非常に重要です。適切なゲート位置とサイズを使用することで、効率的な材料の流れを確保しつつ、ゲート跡を最小限に抑えることができます。ランナーのレイアウトを最適化することで、ランナー内に滞留する材料の量を減らし、無駄を最小限に抑えることができます。
- 再生材の利用:再生材システムを導入することで、射出成形工程で発生するプラスチック廃棄物のリサイクルと再利用が可能になります。再生材はバージン材と適切な割合で混合できるため、材料全体の消費量を削減できます。
- プロセス最適化:射出成形プロセスのパラメータを微調整することで、最適な材料使用量を実現できます。射出速度、圧力、温度などのパラメータを調整することで、材料の無駄を最小限に抑え、部品の品質を向上させることができます。
- 適切なメンテナンス:金型や設備の定期的なメンテナンスは、安定した効率的な操業を確保するために不可欠です。適切にメンテナンスされた金型は、過剰なバリや部品の欠陥など、材料の無駄につながる問題を回避するのに役立ちます。
- 材料選定:用途に最適な材料を選ぶことで、材料費の削減にもつながります。強度対重量比の高い材料、または軽量用途向けに特別に設計された材料を選びましょう。
これらの戦略を実行することで、射出成形は材料の節約、廃棄物の削減、製造プロセス全体の持続可能性の向上に活用できます。設計段階でこれらの要素を考慮し、材料効率を最大限に高めるために射出成形プロセスを継続的に監視・最適化することが重要です。
射出成形用途
射出成形は、プラスチック部品や製品の製造に広く用いられている製造プロセスです。溶融したプラスチック材料を金型キャビティに注入し、冷却・固化させることで、所望の形状を成形します。射出成形には、高い生産効率、再現性、複雑な形状の成形が可能であることなど、多くの利点があります。
射出成形は様々な産業分野で数多くの用途があります。一般的な例としては、以下のようなものがあります。
自動車産業における射出成形:
射出成形は、自動車分野において、内装パネル、ダッシュボード部品、ドアハンドル、バンパー、その他様々なプラスチック部品の製造に広く用いられている。
航空宇宙産業における射出成形
射出成形は、航空宇宙分野において、内装トリム、ブラケット、ノブ、ハウジングなどの軽量で耐久性のある部品を製造するために利用されている。
医療・ヘルスケア分野における射出成形
射出成形は、注射器、バイアル、点滴用部品、手術器具、使い捨て製品などの医療機器や器具の製造において重要な役割を果たしている。
消費財における射出成形
電子機器の筐体、家電製品の部品、包装容器、玩具、台所用品など、多くの消費財は射出成形を用いて製造されている。
電子産業における射出成形
電子機器、コネクタ、スイッチ、その他の電子部品用のプラスチック製筐体は、射出成形によって製造されることが多い。
産業機器における射出成形
ギア、ハンドル、ハウジング、機械部品など、さまざまな工業部品は射出成形によって製造されます。
カスタム射出成形サービスに当社を選ぶ理由
NOBLEは、政府から「国家ハイテク企業」として認定された中英合弁企業です。当社は、独立した研究開発、生産、販売能力を備えた総合企業です。
10年以上にわたるプロフェッショナルなCNC加工とラピッドプロトタイピングの経験を有しています。精密部品の加工・製造を含むプロジェクトサポートサービスを提供しています。お客様の設計最適化、適切なプロセスの選択、コスト削減、迅速な量産化を支援いたします。当社のプロジェクトサポートサービスは、医療、自動車、ロボット工学などの分野に特化しており、部品加工・製造を含むプロジェクトサポートサービスをお客様に提供しています。
当社の射出成形サービスは、お客様に以下のようなメリットをもたらします。
生産性の向上
同一の金型を使用すれば、部品を無制限に製造できる。材料を変更することで、同じ形状でありながら独自の特性と用途を持つ部品を実現できる。
一貫性と高品質
認証を受けた工場を使用し、製造工程内での検査と製造後の寸法検証を実施することで、複雑な形状であっても、カスタム成形部品の品質が一貫しており、高精度であることを保証します。
比較的安価な生産
射出成形を用いることで、低コストで製品を製造できます。全工程が自動化されているため、人的介入はほとんど必要ありません。したがって、企業や起業家は、当社の手頃な価格のサービスを活用することで、スタートアップや事業の成長を促進できます。
高効率
認定された国内工場と強力なサプライ チェーン システムにより、製品開発サイクルを加速し、オーバーモールド パーツの生産を可能な限り迅速に橋渡しします。






