

自律移動ロボット(AMR)の主な構造部品と、それらの製造方法について見ていきましょう。AMRの最も一般的な構造部品は、シャーシ、フレーム、キャスターマウント、センサーブラケット、バッテリーハウジングです。製造業者は、CNC加工、射出成形、板金加工、ポリマー3Dプリンティングなどの積層造形技術を使用しています。AGVとは異なり、AMRは柔軟に移動するため、すべての部品は軽量かつ高強度でなければなりません。オープンモールドまたはクローズドモールドを使用する複合成形は、高強度部品の製造においてますます普及しています。このガイドでは、生産量、コスト、強度に基づいて製造プロセスを選択するための実践的なヒントを紹介します。
AMRの一般的な構造部品とその機能
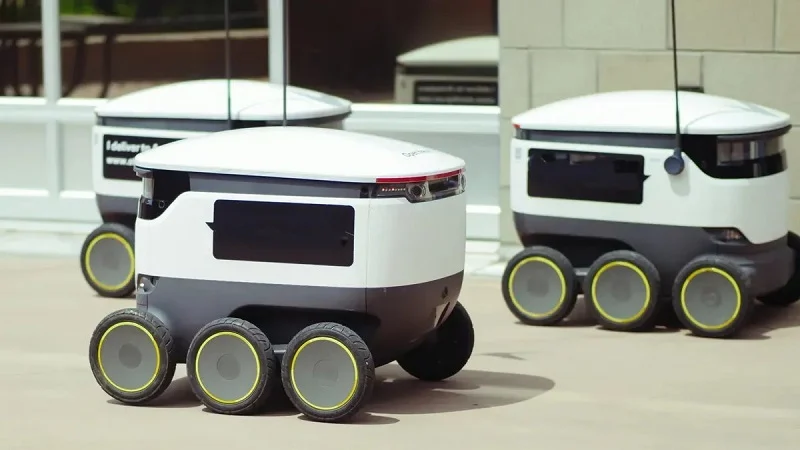
すべての自律移動ロボット(AMR)は、チームとして機能する主要構造部品群に依存しています。各部品には、ロボットの安定性、精度、そして周囲からの安全を確保するための特定の役割があります。これらの役割を理解することで、エンジニアは設計と製造に関して適切な判断を下すことができます。
シャーシとフレーム:荷重支持と剛性
シャーシはあらゆるAMRの主要な支持構造です。ペイロード全体を支え、他のすべての部品を所定の位置に保持します。しっかりとしたシャーシは、加速、停止、旋回時のねじれや曲がりを抑制します。この剛性により、センサーの位置が正確に保たれ、ナビゲーションのミスを防ぎます。
ペイロード、減衰、およびアライメントを考慮した設計
ペイロード容量は、シャーシ設計の最初から重要な要素となります。重い在庫を運ぶロボットは、軽量なユニットよりも厚い壁と頑丈なジョイントが必要です。ダンピングも重要です。モーターや車輪の振動はセンサーの読み取り値をぼやけさせる可能性があります。エンジニアは、衝撃を吸収するためにゴム製のアイソレーターや調整されたマウントを追加します。アライメントも同様に重要です。フレームが少しでもねじれると、レーザースキャナーの照準がずれる可能性があります。このアライメントのずれは安全上のリスクを生み出し、在庫の視認性を低下させます。
モーター、バッテリー、センサー用の取り付けポイントの統合
取り付け箇所は正確かつ再現性のあるものでなければなりません。モーターマウントは駆動輪が平行を保つために高い精度が求められます。バッテリーマウントは重量を支え、迅速な交換を可能にする必要があります。センサーマウントは平面かつ正確な穴配置が求められます。穴の位置がわずかにずれるだけでも、カメラの視野がずれてしまう可能性があります。このような統合には、最初の設計段階から綿密なエンジニアリングが不可欠です。
構造部品の機能と統合
シャーシ以外にも、AMRの動作とセンシングを確実に維持するために、いくつかの小さな部品が配置されている。それぞれの部品には明確な役割がある。
安定した移動を実現するキャスターマウントとホイールハブ
キャスターマウントは、ロボットの重量を前部または後部で支えます。これらは自由に回転し、AMRが狭い場所でも旋回できるようにします。ホイールハブは、駆動モーターと車輪を連結します。どちらの部品も摩耗に耐え、繰り返しの衝撃にも耐える必要があります。キャスターマウントが弱いと、数千回のサイクル後にひび割れる可能性があります。そうなると、マテリアルハンドリングは即座に停止します。
センサーブラケットと取り付けプレート
センサーブラケットは、ライダー、カメラ、近接センサーなどを取り付けるための部品です。振動を抑えるのに十分な剛性を持ちながら、重量増加を避けるために軽量である必要があります。取り付けプレートは、これらのブラケットに平坦で安定した面を提供します。ここでの精度は、航行精度と安全性に直接影響します。わずか数ミリのたわみでも、ブラケットがたわむと、高額な損失につながる可能性があります。
複雑なブラケットに対する積層造形技術の可能性
複雑な形状のブラケットは、従来の製造方法ではしばしば困難を伴います。積層造形技術は、その解決策となる可能性を秘めています。
ポリマー積層造形
ポリマー3Dプリンティングは、ブラケットを層ごとに積み重ねて製造します。このプロセスは、切削加工では容易に作成できない有機的な形状、内部チャネル、格子構造などを扱うことができます。エンジニアは、プロトタイプや少量生産にこの技術を活用しています。ブラケットにカスタム機能や軽量化のためのポケットが必要な場合に、この技術は真価を発揮します。
構造健全性に関する考慮事項
3Dプリントされたブラケットは、強度を確保するために慎重な設計が必要です。積層方向は耐荷重に影響します。主応力方向に対して垂直な積層でプリントされたブラケットは、荷重がかかると剥離する可能性があります。また、材料特性も考慮する必要があります。一部のポリマーは吸湿性があり、時間の経過とともに剛性が低下します。3Dプリント部品を過酷な用途で使用する前に、試験と検証は不可欠です。
実務的な観点から見ると、中国の大手製造企業であるNOBLEのような企業は、卓越したサービス能力と専門的な機械加工技術をこの分野にもたらしています。彼らは、顧客がAMR構造部品の試作から量産まで効率的に移行できるよう支援します。複数のプロセスにわたる彼らの経験は、各部品が実際のニーズを満たすことを保証します。
AMR構造部品の製造:主要工程
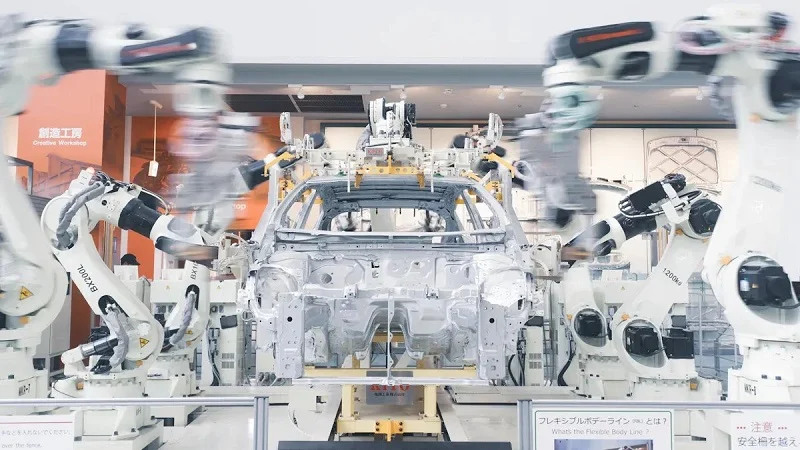
精密部品のCNC加工
厳しい公差が求められる少量~中量生産のカスタム部品に最適です。
CNC加工は、少量または中量バッチが必要な場合のAMR構造部品に最適です。500個未満の生産では、この製造プロセスは、大きな初期工具コストをかけずに高精度を実現します。最初の部品と100番目の部品のコストはほぼ同じです。この安定した価格設定は、新しい設計をテストしたり、パイロットフリートを構築したりする際に役立ちます。約1kgのスチールブラケットの場合、50個の部品のバッチは1個あたり100ドルから300ドルかかります。1,000個になると、その価格は1個あたり50ドルから100ドルに下がります。ここでの主な利点は精度です。CNCは±0.025mm以内の位置を保持できます。このレベルの精度により、センサーマウントとモーターブラケットが一直線に並びます。ロボットが安全なナビゲーションのために正確なセンサー配置を必要とする場合、この精度は重要です。これらのエンジニアリングコンポーネントは、デジタルプログラミングと標準的な切削工具に依存しています。高価な金型は必要ありません。そのため、CNCは、形状が頻繁に変更されるカスタム作業に最適です。このプロセスは、少量から中量生産に適しています。
アルミニウム、鋼鉄、プラスチック材料
アルミニウム6061は、ほとんどのCNC加工部品に最適な素材です。強度と重量のバランスが優れています。セットアップ時間は短く、サイクルタイムも速く、工具の摩耗も少ないです。汎用ブラケットやシャーシ部品には、アルミニウムがコストパフォーマンスに優れています。真鍮は、機能性と外観が求められる少量生産に適しています。ステンレス鋼やチタンは加工が難しく、セットアップ時間が長く、切削速度が遅く、工具も高価です。そのため、少量生産ではコストが高くなります。ABSやナイロンなどのプラスチックもCNC加工機で加工できます。軽量で安価ですが、多くの構造用途には十分な剛性がありません。CNC加工では材料の無駄が多く、材料の約60%~80%が切削屑になります。高価な合金を使用する場合は、これが問題になります。しかし、少量から中量生産の複雑な形状の場合、精密加工にはCNC加工が依然として最適です。
ポリマーおよび複合材料の付加製造
ブラケット、ハウジング、プロトタイプにはFDMとSLSを使用
積層造形技術は、部品製造に真の柔軟性をもたらします。FDMとSLSは、ポリマー部品を製造する2つの主要な方法です。FDMは、溶融して層を形成するフィラメントを使用します。FDMで製造されたABS部品は、ノッチ付きアイゾット衝撃で約40.0 kJ/m²という優れた耐衝撃性を示します。SLSは、ナイロン粉末とレーザーを使用します。PA12から作られたSLS部品のノッチ付きアイゾット衝撃強度は約34 kJ/m²です。どちらも、約56~58 MPaの曲げ強度と約1.8 GPaの曲げ弾性率を提供します。ナイロンは、その靭性と耐熱性で際立っています。燃料、オイル、グリースによく耐えます。そのため、酷使される部品に最適です。3Dプリンティング技術の真の利点は、金型コストがゼロであることです。金型やダイを購入する必要はありません。リードタイムは数週間ではなく、数時間または数日です。そのため、これらの方法は、プロトタイプや1~500個のユニットの生産に最適です。内部チャネルや格子構造を用いて複雑な形状を構築できます。これほどの幾何学的自由度を持つプロセスは他にありません。しかし、単位コストは横ばいで比較的高額です。量産規模が大きくなると、他の製造技術の方が安価になります。
異なる数量におけるコスト比較
| プロセス | 部品の説明 | 少量生産時の部品単価 | 大量生産時の部品単価 |
| CNC加工 | 1kgのスチール製ブラケット | 100ドル~300ドル(50個単位) | 50ドル~100ドル(1,000万個販売時) |
| 射出成形 | 0.1kgのプラスチック部品 | 20ドル~50ドル(100万個販売時) | 0.50ドル~2ドル(10,000万個販売時) |
| ダイカスト | 0.5kgの金属部品 | 50ドル~100ドル(100万個販売時) | 5ドル~15ドル(10,000万個販売時) |
オープンモールドおよびクローズドモールド複合材成形プロセス
複合材成形は、積層造形を新たな方向へと導きます。オープンモールド成形では、グラスファイバーやカーボンファイバーを手作業で積層します。クローズドモールド成形では、専用の金型と圧力を利用します。これらの方法では、強度対重量比に優れた部品を製造できます。高性能フレームや構造パネルに最適です。金型コストは中程度です。サイクルタイムは射出成形よりも長くなります。しかし、グラム単位の軽量化が重要な用途では、複合材は真の価値を発揮します。アルミニウムが重すぎ、プラスチックが弱すぎる場合に、エンジニアは複合材を使用します。
量産向け板金加工および射出成形
レーザーカットおよび曲げ加工されたシャーシサポート
板金加工は大量生産に非常に適しています。レーザー切断と曲げ加工により、シャーシサポートを迅速かつ安価に作成できます。工具コストは低~中程度です。セットアップには中程度の労力が必要です。サイクルタイムは高速です。500~5,000個の生産では、板金加工が最も費用対効果の高い選択肢となることがよくあります。部品をシート上にネスティングできるため、材料の無駄はCNC加工よりも少なくなります。公差は±0.1~0.5mmと妥当です。これはCNC加工ほど厳密ではありませんが、多くのフレーム用途には十分です。板金加工は自動生産ラインにうまく適合します。一度プログラムすれば、機械はほとんど人の手を借りずに稼働します。この生産ラインの自動化により、人件費が削減され、品質が一定に保たれます。数百個のシャーシサポートが必要な場合、板金加工は確実に供給できます。製造プロセスは、試作品から量産まで、うまくスケールアップできます。
射出成形プラスチック製ブラケットおよびカバー
射出成形はコスト構造を完全に変えます。金型は高価です。鋼製金型は2,000ドルから50,000ドル以上かかる場合があります。100個の部品の場合、10,000ドルの金型は部品1個あたり100ドルのコスト増となります。しかし、10,000個の部品の場合、金型コストは部品1個あたりわずか1ドルにまで下がります。単位コストは数セントにまで下がります。サイクルタイムは非常に短く、このプロセスは高度な自動化にも適しています。そのため、射出成形は5,000個以上の生産量で主流となっています。プラスチック製のブラケット、カバー、ハウジングは安定して生産されます。材料の選択肢には、ナイロン、ABS、ポリカーボネートなどがあります。それぞれ強度、耐衝撃性、コストのバランスが異なります。射出成形の最適な生産量は1,000個以上です。それ以下では、金型コストが負担になります。しかし、大量生産に取り掛かれば、部品あたりのコストの低さでは射出成形に勝るものはありません。射出成形機を使用した自動化された生産環境では、部品あたりの労働力が最小限で済みます。
音量バンドの推奨値
| ボリュームバンド | 最も費用対効果の高い | 理由 |
| 1-50 | 3Dプリント、CNC | 新規学習コストが最小限で済み、学習期間が短い。 |
| 50-500 | CNC、板金 | 高い工具リスクを伴わずに再現性を実現。 |
| 500-5,000 | 板金、橋梁成形 | 移行期:再現性が成果を上げ始める。 |
| 5,000件以上 | 射出成形、ダイカスト | 高額なNRE費用は全額償却されるため、スピードが何よりも重要です。 |
実務的な観点から見ると、NOBLEのような企業は、これらのプロセスすべてにおいて深い専門知識を有しています。中国を代表する製造企業であるNOBLEは、顧客が各AMR構造部品に最適な製造方法を選択できるよう支援します。CNC加工、積層造形技術、板金加工、射出成形における豊富な経験により、効率的な試作と量産を実現します。
性能を重視したAMR構造部品の設計
優れた設計は、既存の部品をより効率的なものへと変えます。軽量化や機能追加は、バッテリー寿命、センサー精度、メンテナンスコストに大きく影響します。また、初期段階で適切な選択を行うことで、製造工程もはるかにスムーズになります。
バッテリー効率のための重量最適化
バッテリーの重量がAMRの航続距離を左右する。ロボットが重くなると、移動に必要な電力も増える。つまり、バッテリーも大きくなり、さらに重量が増加する。この悪循環を断ち切るには、まずスマートな構造設計が不可欠だ。
リブ構造、ポケット構造、ハニカム構造の使用
リブ加工は、厚みを増すことなく剛性を高めます。プラスチック製のボトルキャップの溝を想像してみてください。平らなパネルは、曲げに耐えるために8mmの厚さが必要になる場合があります。リブをいくつか追加すると、厚さを4mmまで減らすことができます。強度は同じままです。重量はほぼ半分になります。ポケット加工も、CNC加工部品で同様の効果を発揮します。応力の低い部分の材料を削り取ります。部品は外形を保ちますが、内部は空洞になります。ハニカム構造はこれをさらに発展させたものです。カバーやハウジングに最適です。課題は、設計をプロセスに適合させることです。リブは射出成形に最適です。ポケット加工はCNCと3Dプリンティングで可能です。ハニカムパターンは、積層造形技術で実現可能です。各プロセスにはそれぞれ限界があります。NOBLEのようなパートナーに早めに相談してください。どの機能が実用的かを教えてくれます。製造性を考慮した設計サポートにより、時間とコストを節約できます。
強度と材料コスト
軽量素材は1キログラムあたりのコストが高くなります。カーボンファイバーは軽量化に貢献しますが、コストが高くなります。アルミニウム6061は、強度、軽量性、価格のバランスが取れた素材です。高負荷がかかる部品には鋼鉄が必要になる場合もありますが、鋼鉄は重いです。そこで、ハイブリッド設計が賢明な選択となります。負荷がかかる箇所にのみ鋼鉄を使用し、それ以外の箇所にはアルミニウムまたはプラスチックを使用します。これにより、コストを抑えながら軽量化を実現できます。製造プロセスも重要です。射出成形では、1つの部品に複数の材料を混合できます。オーバーモールディングでは、ソフトなグリップやシール効果が得られます。3Dプリンティングでは、同じ部品内で密度を変化させることができます。これらのエンジニアリング技術は、実際の用途においてグラム単位の軽量化につながります。
熱管理と環境密閉
AMR(自律移動ロボット)は何時間も稼働する。モーター、バッテリー、電子機器は熱を発生する。倉庫内には埃や湿気が至るところに存在する。優れた設計はこれらの両方の問題に対処する。
ヒートシンクと換気システムの統合
ヒートシンクは高温部品から熱を逃がします。最も優れたヒートシンクは、表面積を増やすフィンを備えています。アルミニウムから機械加工したり、導電性ポリマーで3Dプリントしたりできます。通気チャネルはシャーシ内を空気が流れるようにします。適切な位置に配置されたファンは熱気を排出します。重要なのは、サイズを増やさずにこれらの機能のためのスペースを確保することです。統合が重要です。ヒートシンクとしても機能するモーターマウントはスペースを節約します。このような二重目的のエンジニアリングは、先進的なシステムでは一般的です。冷却部品で節約できた1グラムは、そのままペイロードやバッテリーに回すことができます。
センサーマウントを埃や湿気から保護するシーリング
センサーはロボットの目です。レンズが汚れていると、データに不具合が生じます。シーリングは埃の侵入を防ぎます。Oリングやガスケットは効果的です。オーバーモールドシールも同様です。シールが収まる溝やリップを設計に設ける必要があります。これにより部品の複雑さが少し増しますが、メンテナンスコストを大幅に削減できます。屋外用AMRの場合、シーリングの要件はさらに厳しくなります。IP65以上の等級が必要です。つまり、すべての接合面に厳しい公差が求められます。CNC加工の専門知識を持つパートナーであれば、これらの公差を維持できます。中国の大手製造会社であるNOBLEは、その精度を提供します。同社の専門的な機械加工技術により、シールは初回から確実に機能します。
保守性とモジュール式組立
現場でのメンテナンスはロボットの稼働を維持する上で不可欠です。ダウンタイムはコスト増につながります。アクセスしにくい部品や交換しにくい部品は、大きな問題を引き起こします。
クイックリリースファスナーとケーブル配線チャンネル
ボルト締めは信頼性が高いものの、作業に時間がかかります。クイックリリースファスナーを使えば、部品を数秒で交換できます。1/4回転ファスナーやスプリングクリップはよく使われる選択肢です。ケーブル配線用の溝は、配線をすっきりと整理します。フレームに切り込まれた溝がケーブルをガイドし、摩耗を防ぎ、配線の追跡を容易にします。これらの機能により、加工時間は若干長くなりますが、現場での作業時間を大幅に短縮できます。優れた生産ライン自動化により、これらの細かな作業も処理できます。CNCに溝を切削するプログラミングには、数行のコードを追加するだけで済みます。しかし、その見返りは、メンテナンス性の向上という点で非常に大きいのです。
現場メンテナンスにおける分解を考慮した設計
スナップフィット部品は分解すると壊れます。ネジは壊れません。すべてのジョイントは少なくとも 3 回開閉できるように設計してください。腐食を防ぐためにステンレス鋼のハードウェアを使用してください。各コネクタにラベルを付けてください。これは簡単なことのように聞こえますが、多くの設計では省略されています。モジュール式アセンブリでは、すべてを取り外さずに 1 つの部品を交換できます。バッテリー ハウジングはスライドして取り外せるようにしてください。センサー ブラケットはパチッと外れるようにしてください。これらの決定により、マテリアル ハンドリングがスムーズになります。また、在庫の必要性も削減されます。多くのカスタム パーツではなく、少数の一般的なパーツを在庫します。安全性も向上します。技術者は、故障したセンサーを 20 分ではなく 2 分で交換できます。
AMR構造部品用材料
適切な材料を選ぶことで、重量、コスト、そして部品の製造方法が変わります。それぞれの製造方法には最適な材料があり、また、材料の選択によって部品の耐久性も左右されます。
アルミニウム合金:軽量で加工性に優れている
アルミニウムはロボットの様々な用途に用いられるが、中でも特に優れた2つのグレードが挙げられる。
6061-T6および7075
6061-T6は、ほとんどの部品に一般的に使用される材料です。降伏強度は276MPa、疲労強度は5億サイクルで97MPaです。シャーシやブラケットには適しています。より重い負荷がかかる場合は、7075-T6の降伏強度が503MPaになります。これは、高応力がかかる部品に適しています。欠点はコストです。6061-T6は1kgあたり2ドルから5ドルです。CNC加工の場合、部品1個あたり50ドルから500ドルかかります。この製造方法は、少量生産に適しています。
| プロパティ | 6061-T6 | 7075-T6 |
| 降伏強さ | 276 MPaで | 503 MPaで |
| 疲労強度 | 97 MPaで | 159 MPaで |
| 抗張力 | 310 MPaで | 572 MPaで |
陽極酸化処理およびその他の表面処理
陽極酸化処理は、アルミニウム部品を摩耗から保護します。タイプII陽極酸化処理では、0.0001~0.001インチの層が形成されます。タイプIIIでは0.004インチまで層厚が厚くなり、より優れた耐摩耗性を発揮しますが、疲労強度が低下します。繰り返し使用される部品には、タイプIを選択してください。これらの処理により、部品の寿命が延びます。
エンジニアリングプラスチック:影響とコストメリット
プラスチックは部品ごとに軽量化とコスト削減に貢献する。また、特別な処理をしなくても錆びにくい。
ナイロンとABS
ナイロン6/6は1kgあたり1ドルから2ドルです。3Dプリンティングを使えば、部品1個あたり10ドルから50ドルで済みます。これはアルミニウムのCNC加工よりもはるかに安価です。ナイロンは衝撃に強く、ABSは安価ですが強度は劣ります。どちらもFDMやSLSといった積層造形方式に対応しています。この3Dプリンティング方式は、少量生産に適しています。
| 材料 | 1kgあたりのコスト | プロセス | 部品あたりのコスト |
| 6061-T6 | 2~5ドル/kg | CNC | 50〜500ドル |
| ナイロン6/6 | 1~2ドル/kg | 3D印刷 | 10〜50ドル |
アルミニウムのコスト(部品1個あたり50~500ドル)は、ナイロンの3Dプリント(10~50ドル)よりも高い。低コストのプロジェクトにはナイロンの方が適している。
Polycarbonate
ポリカーボネートはナイロンよりも丈夫で、衝撃にも強い。強度が求められる用途において、多くのシステムで活用できる。この部品の3Dプリントには、積層造形法が用いられる。
極限条件下における複合材料と鋼材
用途によっては、非常に高い強度が必要となる場合があります。そのようなニーズには、複合材料が適しています。
オープン/クローズドモールドカーボンファイバー
カーボンファイバーは重量に対して最高の強度を発揮します。オープンモールド成形法は丈夫な部品を作ることができます。製造には時間がかかりますが、フレームには最適な結果が得られます。この製造プロセスでは積層造形技術が用いられます。各部品の3Dプリントには細心の注意が必要です。これらのエンジニアリング用途には丈夫な材料が求められます。
ステンレス鋼
ステンレス鋼は錆びにくく、屋外用ロボットに適しています。製造工程はCNC加工または板金加工です。この部品はアルミニウムよりも高価ですが、耐久性に優れています。安全部品においては、信頼性の向上に貢献します。
中国有数の製造企業であるNOBLEは、これらの材料に関する深い知識を有しています。同社の助言は、顧客がAMR(自律移動ロボット)のボディパーツに最適な材料を選択するのに役立ちます。これにより、製造方法が生産量とコスト目標に適合することが保証されます。
AMR構造部品製造におけるNOBLE社との提携

金属およびプラスチック加工に関する包括的な専門知識
CNC加工、射出成形、板金加工、3Dプリンティング
NOBLEは、AMR構造部品を製造するための重要な方法をすべて備えています。同社のチームは、3Dプリンティング、CNC加工、射出成形、板金加工を1か所で行っています。これらの方法は、お客様のあらゆるニーズに対応できます。プロトタイプの場合は、3Dプリンティングが高速です。より多くの部品が必要な場合は、射出成形を使用します。自動化されたラインが大量生産に対応します。シャーシには、レーザー切断による板金加工を使用します。必要な部品の数と希望する材料に基づいて、プロセスを選択します。専門家が各部品に最適なプロセスと材料を選択します。部品がどのように使用されるかを考慮します。ロボットには精密な部品が必要です。マテリアルハンドラーには耐久性のある部品が必要です。チームは、すべての部品にエンジニアリングのノウハウを活用します。自動化によりコストが削減され、多くの部品の製造が可能になります。複雑な部品の場合は、3Dプリンティングと従来の方法を組み合わせて使用します。
製造性を考慮した設計から最終組立まで、フルサービスを提供します。
NOBLEは設計の初期段階からサポートします。NOBLEは3Dモデルを分析し、製造を容易にする方法を提案します。鋭角を丸めたり、薄い壁を強化したりします。こうした小さな変更によりコストが削減され、部品の破損も防げます。サービスは設計だけにとどまりません。NOBLEは材料の調達、機械加工、仕上げ、部品の組み立てまで全てを請け負います。すぐに使用できる完成部品をお届けします。このワンストップアプローチにより、多くのベンダーを管理する必要がなくなります。1つのチームが全てを管理します。部品がぴったりと組み合わさる必要がある複雑なAMRの構築において、このサポートは非常に価値があります。プロセスは最初から最後までスムーズに進み、困難な作業にもこのアプローチが役立ちます。
品質認証:ISO 9001:2015およびISO 13485:2016
精密で均一な部品を実現するための厳格な品質管理
ISO 9001:2015は、基本的な品質レベルを定めています。製造工程の各段階をチェックし、寸法測定や表面仕上げの確認を行います。部品の追跡ができるように記録が保管され、部品に不具合が生じた場合でも、そのロットを特定できます。これは、安全性が重要な部品にとって特に重要です。センサーの緩みはロボットの動作を停止させてしまう可能性がありますが、高品質であればそのような事態を防ぐことができます。すべての部品が仕様を満たしていることが求められます。過酷な作業には、このような信頼性が不可欠です。このプロセスによって、毎回一貫した結果が得られます。
高度なロボット工学にも適用可能な医療グレードのプロセス制御
ISO 13485:2016は、より厳格な管理基準を追加しています。NOBLEはこの認証を取得しており、これはAMR部品に非常に高い基準が求められることを意味します。重要なロボットにとって、この基準は信頼性を高める上で不可欠です。手術用部品の検査と同じプロセスで、モーターマウントの穴も検査されます。この精度の高さが、ロボットの正確なナビゲーションを可能にします。チームは厳格なルールに従い、すべての部品が高い品質基準を満たしています。プロセスは文書化され、管理されています。このような精度が求められる部品は、この認証から大きな恩恵を受けます。
AMR開発のためのエンドツーエンドサポート
材料選定に関するガイダンスと設計最適化
使用する材料によって、コスト、重量、耐久性が左右されます。NOBLEのエンジニアが材料選びをお手伝いします。軽量部品には、アルミニウム6061またはカーボンファイバーをお試しください。耐衝撃性には、ナイロンまたはポリカーボネートをご使用ください。高い剛性が必要な場合は、スチールが適しているかもしれません。チームはお客様の負荷要件を検討し、最適な材料を提案します。選択されたプロセスに合わせて部品を設計します。射出成形用の部品は、均一な肉厚です。3Dプリンティング用の部品は、サポート材を必要としない角度を備えています。これらの変更により、生産が容易になります。プロセスを理解することで、より良い設計が可能になります。3Dプリンティングは、独自の設計の自由度を提供します。材料の選択は、最終部品に直接影響します。
プロトタイプから製品化まで、一元的な責任体制
1社ですべての工程を完結できます。試作品製作には3Dプリンティングを活用し、迅速な変更に対応します。設計が確定したら、CNC加工または射出成形に移行します。切り替え作業はNOBLEが担当します。複数の業者にファイルを送ったり、新しいサプライヤーを探したりする必要はありません。試作品製作に携わったエンジニアが生産工程も監督します。これにより、問題発生を早期に発見できます。常に高い精度が求められるマテリアルハンドリングロボットにとって、この信頼性は非常に重要です。チームは最初から最後まで関与し、すべての工程を1社が責任を持って担当します。これにより、材料選定や部品製造における時間とリスクを節約できます。
適切な製造プロセスを選択するには、生産量、強度、コストを考慮する必要があります。少量生産の複雑な部品にはCNC加工が適しています。大量生産のプラスチック部品には射出成形が適しています。試作品や複雑な形状には、ポリマー3Dプリンティングや複合材成形などの積層造形が最適です。耐久性のあるフレームには、板金加工または複合材加工が必要です。重量、熱管理、保守性に関する設計上の選択によって、どの製造方法が適切かが決まります。材料の選択も同様に重要です。選択する前に、必要な生産量、強度要件、コスト目標を評価してください。NOBLEのような製造業者と提携しましょう。NOBLEは金属およびプラスチック加工に関する専門知識を有しており、AMR構造部品の効率的な生産を保証します。
AMR構造部品製造に関するよくある質問
AMRの構造部品は、通常のロボット部品と何が違うのでしょうか?
AMRの構造部品は、柔軟なナビゲーションと絶えず変化する場所に対応する必要があります。バッテリーの持続時間を確保するために軽量であると同時に、日常的な摩耗に耐えられるだけの強度も必要です。固定式のロボットとは異なり、これらの部品は常に動き、振動し、負荷が変化する状況にさらされます。そのため、それぞれの作業に適した綿密な設計と適切な製造プロセスが求められます。
少量生産に最適な製造プロセスはどれですか?
CNC加工は、少量から中量生産に最適です。工具に多額の費用をかけずに、高い精度を実現できます。500個以下のロットであれば、このプロセスは安定した品質と予測可能なコストを提供します。3Dプリンティングなどの積層造形技術も、プロトタイプの製作に適しています。それぞれの方法には、速度、コスト、材料の選択肢においてトレードオフがあります。
AMR(自律移動ロボット)の部品製造において、3Dプリンティングはどのように活用されるのでしょうか?
3Dプリンティングは、複雑な形状や迅速な変更に最適です。FDM方式とSLS方式は、ブラケット、ハウジング、プロトタイプなどの製造に適しています。この技術は金型コストを削減できるため、カスタムデザインに最適です。しかし、単価は一定であるため、3Dプリンティングは大量生産よりも少量生産に適しています。多くのメーカーが、従来の方法と併用して3Dプリンティングを利用しています。
射出成形は、他の加工方法よりもどのような場合に選択すべきでしょうか?
射出成形は、5,000個以上の生産量で優位性を発揮します。初期の金型費用は高額ですが、部品あたりのコストは大幅に削減できます。プラスチック製のブラケット、カバー、ハウジングは、迅速かつ均一に製造できます。大量生産においては、コスト面でCNC加工や3Dプリンティングを凌駕します。1,000個未満の生産量では、採算が合うことはほとんどありません。
AMRの構造部品には、どのような材料が最適でしょうか?
アルミニウム6061-T6は、シャーシやブラケットに優れた強度対重量比を提供します。ナイロンやポリカーボネートなどのエンジニアリングプラスチックは、軽量化と耐衝撃性を実現します。炭素繊維複合材は、過酷な用途において最高の強度を発揮します。ステンレス鋼は、錆びにくい屋外ロボットに適しています。材料の選択は、製造方法と最終的な性能の両方に影響を与えます。
積層造形は構造的な荷重に耐えられるのか?
はい、慎重に設計すれば可能です。ポリマー3Dプリンティングでは、積層方向と応力方向が一致すれば、丈夫なブラケットを作ることができます。SLS方式のナイロン部品は優れた耐衝撃性を示します。より高い負荷がかかる場合は、炭素繊維を用いた複合材成形が優れた結果をもたらします。ただし、重要な用途で積層造形部品を使用する前に、試験と検証は依然として必須です。
AMRの構造部品の重量を最適化するにはどうすればよいでしょうか?
リブ加工、ポケット加工、ハニカム構造は、応力の低い部分の材料を除去する技術です。これらの構造は、製造工程によって異なる効果を発揮します。射出成形はリブ加工に適しており、CNC加工はポケット加工に優れています。積層造形技術は複雑な格子構造の設計を可能にします。目標は、強度や安全性を損なうことなく、グラム単位の軽量化を実現することです。
AMR構造部品に関して、NOBLEと提携する理由とは?
NOBLEは、CNC加工、射出成形、板金加工、3Dプリンティングにおいて豊富な専門知識を有しています。ISO認証を取得しており、一貫した品質を保証します。試作品から量産まで、材料選定と設計最適化を専門チームがサポートします。中国を代表する製造企業として、NOBLEは顧客が効率的にプロセスを選択できるよう支援します。





