

AIロボットの筐体には、製造プロセスの選択が必要です。ロボット自動化システムでは、射出成形、CNC加工、3Dプリンティング、または板金加工が使用されます。これらのロボット自動化システムは、アルミニウム、ABS、ポリカーボネート、カーボンファイバー、ステンレス鋼などの材料で動作します。製造材料は、ロボットシステムのAIシステムとセンサー統合に影響を与えます。これらのAIロボットシステムには、ロボットセンサーの熱管理とEMIシールドが必要です。製造プロセスは、ロボットシステムと自動化システムのロボットの重量と構造剛性に影響を与えます。では、どのロボット設計プロセスが、ロボットの生産自動化システムに最適な設計をロボットシステムにもたらすのでしょうか?生産コスト、量、ロボットの耐久性が、AIロボット生産システムの選択を左右します。人工知能は、ロボットシステムと設計の生産自動化システムを改善するのに役立ちます。
AIロボット筐体用材料:金属および合金
金属は、プラスチックでは実現できない特性をAIロボットの筐体にもたらす。金属は、密集した電子機器から熱を逃がし、電磁干渉を防ぎ、精密部品の厳しい公差を維持する。そのため、多くのロボットプラットフォームはアルミニウム、ステンレス鋼、チタン、マグネシウムに依存している。
アルミニウム合金
プロパティと利点
アルミニウムはロボットのフレームや筐体の主要材料です。密度が2.7 g/cm³と軽量で、熱伝導率も120~180 W/m・Kと熱伝導性に優れています。また、機械加工されたアルミニウム製の筐体は、10 kHz~40 GHzの周波数帯で約80~100 dBという強力なEMIシールド効果を発揮します。これらの特性は、センサー、基板、モーターなどを狭いスペースに収めるAIシステムにとって非常に重要です。
グレードの選択はすべてを左右します。下の表は、2つの一般的な合金を比較したものです。
| プロパティ | 7075-T6 | 6061-T6 |
| 究極の引張強さ | 〜570 MPa | 〜310 MPa |
| 降伏強度 | 〜500 MPa | 〜275 MPa |
両合金とも弾性率は69~72GPaとほぼ同じです。違いは剛性ではなく強度です。7075グレードは安全マージンを維持しながら肉厚を薄くできるため、軽量設計の目標達成に役立ちます。一方、溶接性やコストが軽量化よりも重要な場合は、6061グレードが優れています。
制限事項と費用
アルミニウムはプラスチックよりも高価です。棒材は1キログラムあたり約6.6~11ドルです。また、機械加工や鋳造が必要となるため、工具や人件費もかさみます。しかし、アルミニウムの利点は加工性が非常に優れていることです。ステンレス鋼よりも2~4倍速く切削でき、工具の摩耗も少なく、必要な治具もそれほど頑丈ではありません。多くのロボット部品においては、この加工速度が材料費の高さを補って余りあるメリットとなります。
代表的なアプリケーション
アルミニウムは、構造フレーム、放熱パネル、屋外ロボットの本体などに使用されています。SiC、Al2O3、フライアッシュで強化されたAl6061ハイブリッド複合材に関する研究では、各添加剤を5%ずつ配合した混合物が、優れた機械的特性とXバンドでの優れたEMIシールド性能を示すことが分かりました。標準的な6061にはシールド性能は備わっていませんが、複合材バージョンではシールド性能を獲得できます。
ステンレス鋼
17-4 PH およびその他のグレード
ステンレス鋼は非常に高い強度を誇ります。グレード17-4 PHは、引張強度が約190~200 ksiに達し、75~90 ksiの304や316をはるかに凌駕します。焼きなまし状態(コンディションA)でも良好な機械加工性を持ち、その後熱処理を施すことも可能です。また、CNC加工やDMLS金属3Dプリントにも対応しているため、複雑な形状の筐体も製作できます。
強度と耐食性
腐食挙動によってグレードが区別されます。下の表にその概要を示します。
| 学年 | 概算引張強度(ksi) | 耐食性 |
| 17-4PH | 190-200 | グッド |
| 316 SS | 75-90 | 素晴らしい |
| 304 SS | 75-90 | グッド |
| 416 SS | 75-95 | フェア |
| チタン(グレード5) | 130-150 | 素晴らしい |
17-4 PHは多くの点で304と同等の性能を発揮し、416を大きく凌駕します。大気、淡水、軽度の化学薬品に対しては優れた耐性を示します。ただし、停滞した海水は弱点です。塩化物濃度が高い環境では隙間腐食が発生する可能性があり、そのような場合は316またはチタンの方が適しています。
産業用ユースケース
工場ロボットは屋内で稼働することが多いため、17-4 PHが適しています。この鋼材は高い強度と十分な耐食性を兼ね備えています。一方、洗浄ステーションや化学プラントでは、代わりに316が好まれます。ステンレス鋼は7.8 g/cm³と重いため、重量に敏感なロボットには適さない場合があります。また、熱伝導率が15~25 W/m・Kと低いため、熱の拡散が抑制されます。
チタンとマグネシウム
Ti-6Al-4Vの特性
Ti-6Al-4V、すなわちグレード5チタンは、高い強度と優れた耐食性を兼ね備えています。引張強度は130~150ksiです。密度は4.5g/cm³で、鋼鉄よりは軽いものの、アルミニウムよりは重いです。熱伝導率は7~22W/m・Kと低めです。加工が難しく、入手した資料にはコストデータがなかったため、プレミアムオプションとして扱うべきでしょう。
マグネシウム:超軽量オプション
マグネシウムは最も軽量な構造用金属です。電磁干渉(EMI)を遮断し、大幅な軽量化を実現します。しかし、難点は可燃性です。微細な切削屑や粉塵が引火する可能性があるため、製造現場では特別な取り扱いが必要です。このリスクのため、一部のAIロボット筐体設計ではマグネシウムの使用が見送られています。
航空宇宙およびプレミアムロボット
チタンは、重量が1グラムでも重要となる航空宇宙分野や高性能ロボットに用いられています。マグネシウムも一部の軽量構造物に使用されています。しかし、どちらもコストと加工の複雑さを増大させます。ほとんどのAIロボットの設計においては、アルミニウムまたはステンレス鋼が依然として実用的な選択肢となっています。
AIロボット筐体の材料:ポリマーとプラスチック
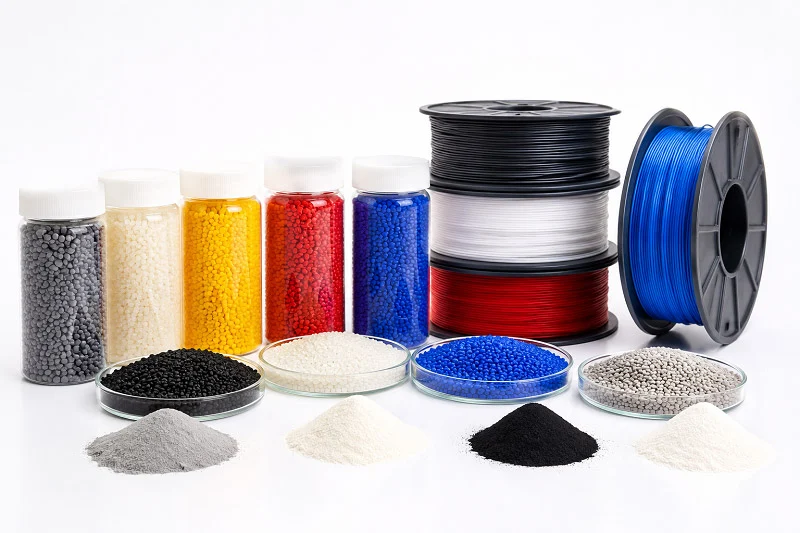
ポリマーはロボットシステムにおいて金属とは異なる働きをする。軽量化とコスト削減に貢献し、錆びにくい。しかし、熱伝導率や電磁干渉(EMI)の遮断性能は金属に劣る。AIロボットの筐体には、用途に合った適切な材料を選ぶ必要がある。
ABS
コストと成形性
ABS樹脂は、ロボット本体に使用されるほとんどの材料よりも安価です。金型への流れが良く、金型コストも低く抑えられます。サイクルタイムが短いため、大量生産に適しています。そのため、家庭用ロボット部品にはABS樹脂が最適な選択肢となります。軽量ロボット部品の多くはABS樹脂を使用しており、全体の重量増加もほとんどありません。また、塗装や表面加工も容易に行えます。
ABS樹脂は屋内のロボットシステムに最適です。屋内では温度が安定しているため、軽量構造物やロボット部品に適しています。加工前に特別な乾燥処理は不要で、生産時間の短縮につながります。
熱および紫外線の限界
ABS樹脂には明確な限界がある。約100℃で軟化し、屋外では紫外線によって表面が劣化する。日光に数週間さらされるとひび割れが生じる。屋外用ロボットの本体にABS樹脂だけを使用することはできない。ロボット内部の高温部分も問題を引き起こす。ABS樹脂を用いた設計には、必ず熱制御が必要となる。
紫外線による問題はすぐに現れます。表面が黄色に変色し、その後脆くなります。コーティングは効果がありますが、コストがかさみます。屋内用家庭用ロボットの筐体であれば問題ありませんが、屋外用ロボットシステムでは、本体部品に異なる素材が必要になります。
消費者向けロボットアプリケーション
家庭用アシスタントロボットにはABS樹脂がよく使われます。掃除ロボットの本体にもABS樹脂が使用されています。この素材は軽量でコストを抑えることができます。成形性に優れているため、設計者は曲線やスナップフィットを自由に設計できます。組み立て時間も短縮されます。これらの軽量なロボット本体は、消費者のニーズを十分に満たしています。また、屋内での使用には十分な強度を備えています。
Polycarbonate
衝撃の強さと明瞭さ
ポリカーボネートはロボットシステムに強靭性をもたらします。UL 94 V-0の難燃性評価、600 J/mを超えるアイゾット衝撃強度を基準にしてください。これらの数値はロボット設計において重要です。衝撃強度は600~850 J/mです。可視光域全体で優れた透明度を維持します。そのため、ロボット部品に最適な透明エンジニアリング熱可塑性フィルムと言えます。
PCパネルの耐衝撃性評価:UL 94 V-0の難燃性評価と、600 J/mを超えるアイゾット衝撃値を確認してください。「ポリカーボネート使用」というだけでは不十分です。
画像処理システムのカバーにはこの素材が必要です。ロボットセンサーのカバーにも必要です。アクリルよりも衝撃に強く、筐体内部の電子部品に必要な難燃性も満たしています。
応力亀裂のリスク
ポリカーボネートには弱点が一つあります。それは応力亀裂です。溶剤はロボット本体の応力が集中した部分を侵食し、ネジ穴周辺に亀裂が生じます。設計者は設計段階で応力集中箇所を緩和する必要があります。焼きなまし処理も有効です。コーティングは軽量部品への化学攻撃を防ぎます。
この素材はガラスよりも傷がつきやすい。硬質コーティングを施せばその問題は解決する。ロボットのセンサーカバーには、コーティングされたシートが適している。透明度を保ち、損傷にも強い。
センサーカバーおよびパネル
ロボットシステムには、センサーカバー用の透明な素材が必要です。ポリカーボネートはまさにうってつけです。LIDARハウジングやカメラの窓にも使用されています。耐衝撃性に優れているため、高価なセンサーを保護できます。また、軽量なのでロボットシステムへの負荷も最小限に抑えられます。
自動運転AIシステムにとって、これらのカバーは重要です。ロボットはカバーを通して周囲を見渡すため、傷がつくと性能が低下します。硬質コーティングを施したポリカーボネートは、この問題を解決します。耐衝撃性と表面耐久性を兼ね備えているからです。
ナイロンおよびガラス繊維強化ポリマー
強度と耐摩耗性
ナイロンはロボット部品に高い強度と耐摩耗性をもたらします。ガラス繊維強化ナイロンは剛性をさらに高めます。繊維が荷重を支え、ナイロンマトリックスがそれらを保持します。これらが一体となって、丈夫なロボット部品を作り出します。ギアやベアリングなどの軽量部品には、ガラス繊維強化ナイロンが使用されています。
強度対重量比は多くの金属を凌駕します。ガラス繊維強化ナイロン製の部品は、アルミニウム製の部品と同等の剛性を保ちながら、大幅に軽量化できます。これは、ロボットシステムの軽量化設計に役立ちます。また、この素材は振動を吸収する効果もあります。これらの部品を使用することで、ロボットシステムはよりスムーズに動作します。
吸湿性の問題
ナイロンは吸水する。構造部品の特性が変化する。強度が低下し、寸法がずれる。乾燥した部品はぴったりと嵌まるが、濡れた部品は膨張する。これは、AIシステムにおける精密ロボット部品にとって問題となる。
設計者はこの点を考慮する必要があります。成形前に乾燥させることは有効です。最終部品を密封することも効果的です。屋内ロボットシステムは湿気にさらされる機会が少ないですが、屋外ロボットシステムでは密封処理や部品の材質変更が必要です。
構造コンポーネント
ロボットの構造部品には、ガラス繊維強化ナイロンがよく使用されます。この素材は剛性と強度に優れ、可動部品による摩耗にも強いです。また、金属よりも安価です。中量生産においては、これらの軽量部品は非常に有効です。
ロボットアームやフレームに使用されています。この素材は強度を損なうことなく軽量化を実現します。ロボットの効率が向上し、モーターの消費電力も削減されます。ロボット用途におけるシステム全体の性能が向上します。
AIロボット筐体用材料:複合材料と新たな選択肢
炭素繊維複合材料
強度対重量比
炭素繊維を用いることで、ロボットの筐体を非常に軽量かつ高強度にすることができます。炭素繊維は、あらゆる素材の中で最高の剛性対重量比を誇ります。高弾性率の炭素繊維は、負荷がかかった際に部品が曲がるのを防ぎます。ロボットアームなどの重要な部分の動きを抑制します。高速かつ高精度な動作が求められるロボットには、この剛性が不可欠です。炭素繊維は金属よりもはるかに軽量です。炭素繊維製の部品は鋼鉄と同等の剛性を持ちながら、重量ははるかに軽くなります。これにより、エンジニアはあらゆるロボットの軽量設計目標を達成することができます。これらの軽量部品によって、ロボットはより高速に動作し、消費電力も削減できます。
コストと製造上の課題
炭素繊維の主な問題点は、その高コストです。炭素繊維は最も高価な素材です。複雑な製造工程が価格を押し上げ、良品の生産量も減少させます。金型は特殊で高価です。積層と硬化には多くの時間を要します。少量生産の高性能ロボットであれば、コストは許容範囲内ですが、大量生産製品では通常許容範囲を超えます。下の表は、炭素繊維とガラス繊維強化複合材料の比較を示しています。
| 属性 | 炭素繊維 | ガラス繊維強化複合材料 |
| 剛性 | 最高レベル。高弾性率により、部品の安定性が維持されます。 | 適度な硬さ。負荷がかかるとより柔軟になる。 |
| 減量 | 最高の剛性対重量比。軽量構造を実現。 | 炭素繊維よりも重い。 |
| 1kgあたりのコスト | 最も高価。 | 最もコスト効率が高い。 |
高性能アプリケーション
カーボンファイバーは、ドローン、レーシングロボット、航空宇宙システムなどに使用されています。性能と軽量化が密接に関係するあらゆるシステムで活用されています。また、この素材は振動を軽減する効果もあります。構造が揺れない方がセンサーの性能は向上します。軽量なロボットアームや飛行プラットフォームには、カーボンファイバーが最適な選択肢です。これらの高性能素材は、他の素材では実現できない用途にも使用できます。強度と軽量性を兼ね備えた部品によって、こうした用途が可能になるのです。その理由は、強度対重量比の優位性にあります。
ガラス繊維強化複合材料
剛性と熱安定性
ガラス繊維強化複合材は、より安価な選択肢です。炭素繊維ほど剛性は高くありませんが、平均的な剛性です。同じ荷重がかかった場合、炭素繊維よりも曲がりやすいですが、耐熱性に優れています。ガラス繊維は温度上昇時にも形状を維持します。これは、モーターや電子機器の近くにあるロボット部品にとって重要な特性です。また、この材料は炭素繊維よりもはるかに安価です。多くの産業用途において十分な強度を備えています。ロボットにとって、性能とコストのバランスに優れた材料と言えるでしょう。
工具摩耗および衝撃限界
標準的なガラス繊維含有量は重量の30~50%です。これらの繊維は金型を傷つけ、未充填プラスチックよりも金型の摩耗を早めます。金型にはより硬い鋼材が必要となり、金型コストと加工時間が増加します。耐衝撃性も重要です。ガラス繊維は応力集中点を作り出し、急激な負荷がかかると部品が割れやすくなります。ガラス繊維含有量が増えるほど表面仕上げも悪化します。落下に耐える必要がある軽量設計の場合は、これらのトレードオフを慎重に検討する必要があります。
産業用ハウジング
産業用筐体には、ガラス繊維強化ナイロンがよく使用されます。ロボットアーム、ベース、その他の構造部品は、この素材の恩恵を受けています。軽量化効果は、炭素繊維ほどではないにしても、確かに存在します。予算的に炭素繊維が使えない場合、ガラス繊維強化複合材はロボットにとって優れた性能を発揮します。多くのAI搭載型工場ロボットは、こうした高強度素材を使用しています。
新興材料
EMIシールド用導電性プラスチック
新しい導電性プラスチックにより、AIシステムは筐体を従来とは異なる方法で設計できるようになりました。これらの材料は、標準的な熱可塑性樹脂に導電性充填剤を混合したものです。金属層を別途設けることなく電磁干渉を遮断できるため、部品にシールド機能を構造自体に組み込むことが可能になります。その結果、ロボット筐体はよりシンプルで軽量になります。センサーを多数搭載するAIシステムにとって、これは非常に重要です。これらの材料は、重い金属シールドを軽量な部品に置き換えることができるのです。
人間とのインタラクションのためのソフトマテリアル
現在、多くのロボット設計に軟質素材が用いられています。シリコーンや熱可塑性エラストマーは、人が触れるロボットの表面を覆っています。これらの素材によって、ロボットの安全性と快適性が向上します。人と協働するロボットには、柔らかく柔軟な部分が必要です。設計上の課題は、これらの軟質素材を下部の硬い構造に取り付けることです。優れた設計は、人間とロボットの相互作用をより安全で自然なものにします。
将来の材料トレンド
この分野における材料科学は急速に進化しています。今後、ハイブリッド材料の登場がますます増えるでしょう。電磁干渉対策のための導電性プラスチック、安全な触感を実現するソフトスキン、カーボンファイバーとプリントエレクトロニクスを組み合わせた軽量構造などです。目標は、単に部品を保護するだけでなく、ロボット本体の機能の一部となるようなロボット筐体を実現することです。こうした軽量部品によって、ロボットはより少ないエネルギーでより多くのことを実現できるようになります。ロボット工学の未来は、こうしたスマートな材料とスマートな設計にかかっています。
AIロボット筐体向け積層造形
積層造形は、部品を層状に積み重ねて製造します。金型や切削工具は不要です。この自由度の高さが、AIロボットの筐体開発プログラムの迅速な推進に役立ちます。エンジニアは、高額な金型費用をかけずに新しい形状をテストできます。このプロセスは、試作品製作や少量生産に最適です。
FDM
低コストのプロトタイピング
FDM方式は最も安価な3Dプリント方式です。溶融したプラスチックをノズルから押し出して造形します。一般的な材料としては、ABS、PETG、PLAなどがあります。これらのプラスチックは安価です。チームであれば、筐体全体を一晩でプリントできます。このスピードは、設計の初期レビューに役立ちます。金属に費用をかける前に、部品を手に取って適合性を確認し、間違いを修正できるのです。
表面仕上げと強度限界
FDM成形品には積層痕が目立ち、表面はざらざらしている。Z軸方向の強度が弱く、その方向では積層間の接着が不十分である。落下試験では部品に亀裂が入ることが多い。これらの制約から、FDMはロボットの最終部品には使用できない。適合性の確認には適しているが、荷重を支える外装部品には不向きである。
内部固定具およびブラケット
ロボット内部はスペースが限られています。FDM方式は、内部ブラケットやケーブルガイドの製作に最適です。これらの部品は軽量な荷重を支え、センサーを取り付け、配線を通します。カスタムマウントも数時間でプリントできます。この柔軟性により、自動化チームは迅速な反復開発が可能になります。センサーの位置が変わっても、新しいブラケットを用意するだけで済み、新しい金型を作る必要はありません。
SLAとDLP
高解像度で滑らかな仕上がり
SLAとDLPは光を使って樹脂を硬化させます。非常に細かいディテールまで再現でき、積層ピッチも極めて低く抑えられます。表面は滑らかに仕上がり、まるで成形プラスチックのような仕上がりになります。視覚的なプロトタイプにおいては、これは非常に重要です。滑らかな表面は、関係者にデザインの魅力を伝える上で大きな役割を果たします。
脆性と後硬化
樹脂製の部品は脆く、衝撃を受けると割れやすい。後硬化処理によって硬度は増すが、同時に脆さも増す。この工程は紫外線照射と時間によって制御される。衝撃を受けるロボットの筐体には、より丈夫な材料が必要となる。SLA方式は展示用モデルには最適だが、過酷な現場での使用には適さない。
視覚プロトタイプとセンサーハウジング
SLA方式は複雑な形状の造形を容易にします。センサーハウジングには、湾曲した窓や狭いポケットなどがあることがよくありますが、SLA方式ならこれらの形状を一体成型で造形できます。カメラカバーやLIDARマウントなどにもこの方式は有効です。滑らかな表面は光学的な透明度の向上にも貢献します。センサーを多数搭載したAIシステムにとって、このプロセスはすっきりとした外観と精密なフィット感を実現します。
SLSとDMLS
強力な機能部品
SLSはナイロン粉末を焼結して丈夫な部品を成形します。サポート構造は不要です。DMLSは金属粉末で同様の成形を行います。ステンレス鋼17-4 PHに対応しており、これらの金属は実際の用途向け筐体の製造に使用されます。これらの部品は耐熱性と耐荷重性に優れ、電磁干渉(EMI)も効果的に遮断します。
表面仕上げとコスト
SLS成形品は表面がざらざらしている。DMLS成形品も同様にざらざらしている。どちらも滑らかな仕上がりにするには仕上げ加工が必要だ。金属粉末はプラスチックよりも高価である。また、DMLSは成形速度も遅い。トレードオフは明らかだ。強度と耐熱性を得るためには、より高いコストを支払う必要がある。
最終用途部品および小ロット生産
DMLSは、少量生産の金属製筐体に適しています。造形範囲は140mm×140mm×100mmです。支持壁の最小肉厚は1.0mmで、多くのロボット部品に対応できます。少量生産のロボット製造において、DMLSは金型コストを削減します。金型を待つことなく、エンジニアは金属製のAIロボット筐体を3Dプリントできます。
AIロボットハウジングのための切削加工および成形加工プロセス
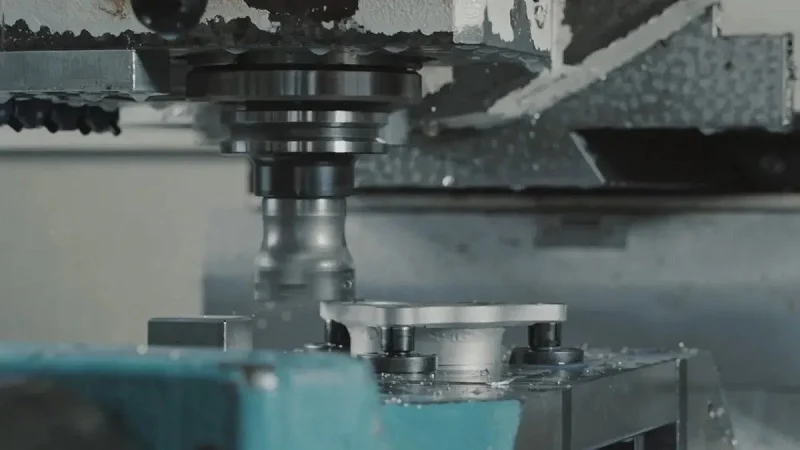
CNC加工
精度と表面仕上げ
CNC加工では、固体ブロックから最終形状に切削加工を行います。切削工具はコンピュータで設定された経路に沿って切削します。これにより、ロボットハウジングの公差が非常に厳密になります。加工後の表面は滑らかで、部品のサイズは数ミクロン以内に収まります。この再現性は、あらゆるAIシステムにおける精密部品にとって非常に重要です。このプロセスは、アルミニウム、ステンレス鋼、チタンに対応しています。それぞれの金属によって切削特性は若干異なりますが、結果は高い精度を維持します。NOBLEのようなCNC加工工場では、複雑な形状を一度のセットアップで加工できます。これにより、時間の節約とインターフェースの正確な位置合わせが可能になります。
コストと材料の無駄
CNC加工のコスト構造は一目瞭然です。工具コストは低く抑えられ、高価な金型も必要ありません。しかし、材料の無駄が積み重なります。複雑な部品の場合、ブロックの70%以上が切削屑となる可能性があります。この無駄が単位あたりの価格を押し上げます。下の表は、CNC加工と射出成形のコストを比較したものです。
| コストファクター | CNC加工 | 射出成形 |
| 材料の利用 | 複雑な部品では30%未満、70~90%は廃棄。 | 効率97%以上 |
| 工具・セットアップ費用 | セットアップコストの削減 | 初期金型費用が高額(10,000万ドル~50,000万ドル) |
| 単位当たりのコスト行動 | 単位当たりのコストは上昇するが、ほぼ横ばい状態が続く。 | ボリュームが増加すると急激に減少する |
| 経済的な転換点 | シンプルな形状または低ボリューム | 10,000ユニット以上は理にかなっている |
50~500個の少量生産であれば、CNC加工は最適な選択肢です。1個あたりのコストは一定で、セットアップ費用はバッチ生産量全体に分散されます。これは、少量生産や初期段階のロボット技術開発に適しています。
金属製ハウジングおよびインターフェース
CNC加工された金属製ハウジングは、ロボット内部の負荷を支える役割を果たします。モーター、センサー、基板などを収容し、平坦な表面と精密な穴によって組み立てがスムーズに行えます。また、機械加工された部品は電子機器から熱を効率的に放散します。軽量設計を目指す場合、アルミニウム7075は最適な選択肢です。この素材は強度を損なうことなく薄肉化を実現できます。EMIシールドが必要なロボットシステムでは、機械加工された金属製シェルが一体となってその役割を果たします。
板金製作
レーザー切断と曲げ加工
板金は平らな素材から始まります。レーザーで輪郭をカットし、プレスブレーキで端を曲げます。この一連の工程で、多くのロボットシステムのメインフレームが作られます。このプロセスは高速で、シャーシ1台をカットから折り曲げまで数時間で完成させることができます。レーザーカットはきれいなエッジを残し、曲げ加工は重量を増やすことなく剛性を高めます。これは、自動化システムの軽量構造に役立ちます。NOBLEの板金チームは、カットと曲げ加工の両方を社内で行っているため、納期を短縮できます。
溶接と組立
曲げ加工された部品は溶接によって接合されます。溶接された継ぎ目は強度が高く、永続的です。構造フレームの場合、溶接は耐荷重においてファスナーよりも優れています。組み立て工程では、ブラケット、スタッド、ねじ込みインサートが追加されます。これらの機能により、筐体は内部部品を保持できます。板金構造は、重いペイロードを運搬するロボットに適しています。フレームが負荷を受け止め、外側のパネルが電子機器を保護します。
構造フレームとシャーシ
多くのロボットは板金製の骨格構造を採用しています。この設計により、優れた強度対重量比を実現しています。材料の選択によって結果は大きく変わります。鋼鉄は高い強度を、アルミニウムは軽量性をもたらします。産業オートメーションにおいては、鋼鉄製のフレームは長年の使用に耐えることができます。移動ロボットにおいては、アルミニウムはバッテリーの消費を抑えることができます。下の表は、生産量別のプロセス選択を示しています。
| ボリュームバンド | 最も費用対効果の高いプロセス | 理由 |
| 1-50 | 3Dプリント、CNC | 低いNRE(新規学習コスト);学習速度が速い |
| 50-500 | CNC、板金 | 高度な工具を必要とせずに再現可能 |
| 技法 | 板金、橋梁成形 | 移行ゾーン:再現性が報われる |
| ハイ | 射出成形、ダイカスト | 高額なNRE償却費;スピードが勝負を決める |
板金加工コストは、生産量が増えるにつれて緩やかに低下します。セットアップコストはより多くのユニットに分散されるためです。中量生産においては、堅実な選択肢と言えるでしょう。
射出成形と真空鋳造
量産射出成形
射出成形は、溶融したプラスチックを鋼鉄製の金型に押し込む成形方法です。サイクルタイムはわずか数秒。1つの金型で数百万個の部品を製造できます。大量生産される民生用ロボット筐体においては、このプロセスが主流です。生産量が増えるにつれて、1個あたりのコストは急速に低下します。初期の金型投資額は1万ドルから5万ドルです。この投資に見合うだけの生産量を得るには、少なくとも5,000個の生産が必要です。1万個を超えると、射出成形が最も安価な選択肢となります。
材料効率は97%以上。余剰原料はリサイクルされます。このプロセスにより、すべてのショットで一貫した品質が実現します。大量販売されるロボット本体には、射出成形が標準となっています。
橋梁製造における真空鋳造
真空鋳造は、試作品と量産の中間段階に位置する技術です。シリコン製の型を用いて、マスターパターンから形状を再現します。型代は鋼鉄製の金型に比べてはるかに安価です。納期は数週間ではなく数日で済みます。金型が摩耗するまでに製造できる部品の数は限られています。少量のロボット筐体であれば、真空鋳造を用いることで、金型代を大幅に削減しながら、実際の成形部品を製造できます。
これらの材料は、製造用プラスチックを模倣しており、剛性や色も類似しています。そのため、エンジニアは鋼製金型を購入する前に、適合性や機能性をテストできます。真空鋳造は、橋梁の製造と市場検証に有効です。
金型費用とリードタイム
加工方法の選択は、金型コストによって左右されます。CNC加工では部品専用の金型は不要です。板金加工ではシンプルな金型が必要ですが、射出成形では高価な金型が必要になります。リードタイムも同様です。CNC加工部品は数日で出荷されますが、機械加工金型は数週間、鋼製射出成形金型は数ヶ月かかります。スケジュールがタイトなロボット企業にとって、この納期は非常に重要です。最適な加工方法は、生産量とスピードによって決まります。NOBLEは、試作品から量産まで、お客様を丁寧にサポートし、不必要な遅延なく生産量に合わせた加工方法を提供します。
AIロボット筐体の仕上げ工程
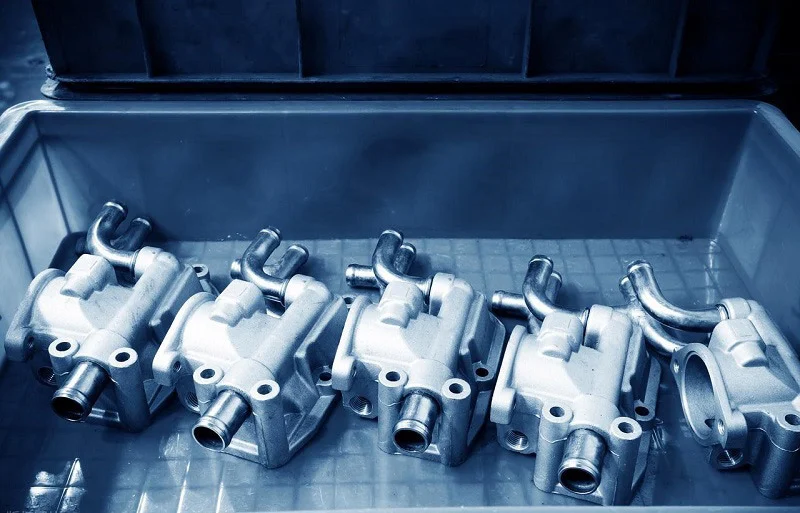
塗装とコーティング
美観と腐食防止
塗装は、AIロボットの筐体を美しく見せるだけでなく、表面を覆って湿気や化学物質の侵入を防ぎます。粉体塗装や電着塗装は、錆を防ぐ強力な層を形成します。屋外で使用されるロボットにとって、この層は非常に重要です。雨や塩分から下地の金属を保護してくれるからです。
色と光沢もブランディングにおいて重要です。滑らかで均一な仕上がりは、顧客に高品質を印象づけます。製造工程では、自動塗装ラインによってすべての製品の塗装が均一に保たれます。この均一性によって、大規模生産が円滑に行われます。
着用および環境に関する規則
すべてのコーティングが過酷な環境に耐えられるわけではありません。紫外線は時間の経過とともに塗料を劣化させます。繰り返し接触することで薄い層が摩耗します。屋外で稼働するロボットには、紫外線に強いトップコートが必須です。屋内のAIシステムはそれほどストレスを受けないため、基本的なコーティングで十分です。
環境規制も製造工程に影響を与えます。一部の溶剤は法律で使用が制限されています。水性塗料はより安全な選択肢です。コストはやや高くなりますが、大気汚染防止基準を満たしています。製造チームは、耐久性、コスト、そして規制遵守のバランスを取る必要があります。
ブランド品および屋外用ハウジング
ブランドロボットは、多くの場合、カスタムカラーやロゴを使用します。丈夫なコーティングは、長年の使用後もその美しい外観を維持します。屋外用AIロボットの筐体には、多層構造が最適です。下地塗料が金属に密着し、カラーコートで外観を仕上げ、透明なトップコートで全体を密封します。
テクスチャリング
グリップ力と傷隠し効果
表面にテクスチャを施すことで、ロボットの手触りが向上します。細かい粒状のテクスチャは、人間の手にとってグリップ力を高めます。また、小さな傷や指紋も目立ちにくくなります。これにより、AIロボットの筐体をより長く新品同様の状態に保つことができます。成形時にテクスチャを施す場合でも、大量生産であれば追加コストはかかりません。
プロセスの制限
すべての形状にすべてのテクスチャが適しているわけではありません。深い模様は汚れが溜まりやすく、鋭角な部分は均一に充填されない可能性があります。製造においては、テクスチャを考慮して金型を設計する必要があります。そのため、金型製作の時間とコストが増加します。設計チームは、手戻りを避けるためにも、早い段階でテクスチャを選定すべきです。
人間と対話する表面
人々の近くで作業するロボットには、触り心地の良い部分が必要です。表面に凹凸があると、より温かみのある、機械的な印象が軽減されます。また、人がロボットをつかんだ際の滑りも防ぎます。家庭や病院で使用されるロボットにとって、こうした細やかな配慮は信頼感を高める上で非常に重要です。
金属メッキ
EMIシールドと導電性
金属メッキを施すことで、プラスチック製のAIロボット筐体を遮蔽シールドに変えることができます。無電解ニッケルと銅の層は電磁干渉を遮断します。下の表は、メッキと導電性塗料の性能を比較したものです。
| コーティングシステム | 厚さ | 30 MHz | 100 MHz | 1 GHz | 10 GHz |
| 全面銅/ニッケルメッキ | 1.0〜2.5 µm | 90 dB | 108 dB | 120 dB | 87 dB |
| 選択的銅/ニッケルめっき | 2.0〜2.5 µm | 77 dB | 73 dB | 71 dB | 63 dB |
| 銀メッキ銅塗料 | 0.025〜0.375 mm | 65 dB | 63 dB | 70 dB | 63 dB |
| シルバーペイント | 0.0125〜0.025 mm | 70 dB | 71 dB | 62 dB | 70 dB |
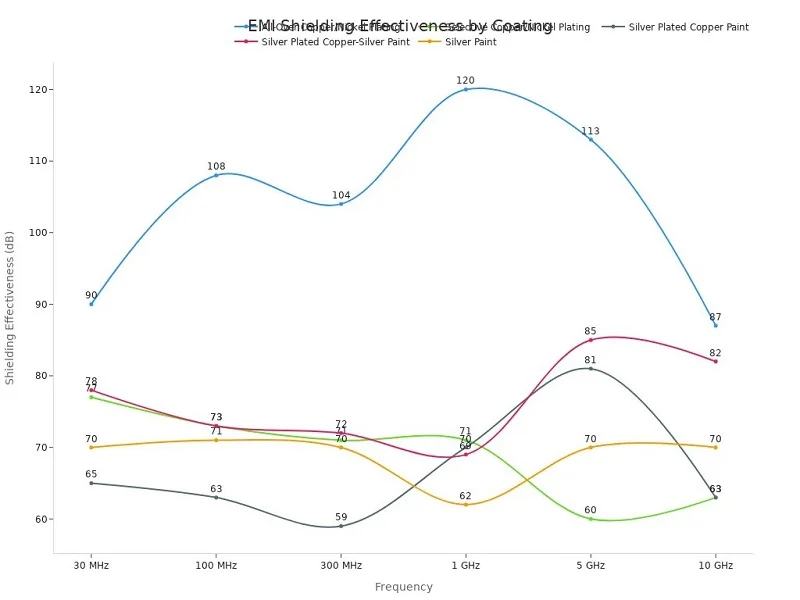
実際のアプリケーションでは、回路の感度や放射制限に応じて、通常40~80dBの減衰が必要となります。
接着性と環境問題
めっきは、洗浄・エッチング処理を施したプラスチックに最もよく密着します。油分や埃が付着すると、接着が損なわれます。また、めっき工程では取り扱いに細心の注意が必要な薬品を使用します。廃液処理にはコストがかかります。生産においては、これらの工程を管理されたラインで実施する必要があります。
EMIに敏感なハウジング
センサーを多数搭載したAIシステムには、強力な遮蔽が必要です。メッキ加工された筐体は、重金属を使用せずにそのニーズを満たします。放射能試験に合格しなければならないロボットの場合、全面銅/ニッケルメッキが全帯域で最高の数値を実現します。
AIロボット筐体の設計上の考慮事項
人型ロボットは、その筐体内部に多数の部品をぎっしりと詰め込んでいる。機械加工部品、ベアリング、電子機器、センサー、ケーブル、そして熱管理システムなど、あらゆる部品が限られたスペースを奪い合っている。AIロボットの筐体は、これらの部品をしっかりと固定し、冷却、静音、そして安全性を確保する必要がある。設計上の難しい選択のほとんどは、主に3つの領域によって左右される。
熱管理
材料の熱伝導率
金属はポリマーや複合材料よりもはるかに優れた熱伝導性を持つ。アルミニウムの熱伝導率は120~180 W/m・K、ステンレス鋼は15~25 W/m・K、チタンはさらに低く7~22 W/m・Kである。プラスチックや炭素繊維複合材料は断熱材として機能し、電子機器付近の熱を閉じ込める。高密度基板を備えたAIシステムでは、金属製の筐体が表面全体に熱を拡散させる。プラスチック製の筐体では、ファンやヒートパイプによる放熱が必要となる。
形状と気流
形状は素材と同じくらい重要です。上部付近の通気口は熱気を逃がし、部品間の通路は高温部分を冷却します。密閉されたAIロボットの筐体は熱を閉じ込め、部品の寿命を縮めます。設計者は空気の流れを確保するための空間を設けるべきです。また、ケーブルは空気の流れを妨げないように配置する必要があります。
アクティブ冷却統合
受動冷却だけでは不十分な場合もあります。ファン、ヒートシンク、ヒートパイプといった能動冷却装置を追加することで冷却効果を高めます。筐体はこれらの部品を収容し、通気性を確保する必要があります。ファンを取り付ける箇所は、振動を抑えるために頑丈な壁が必要です。金属フレームはそのような剛性を提供し、さらにファンモーター自体から熱を奪う効果もあります。
EMIシールド
導電性材料およびコーティング
電磁干渉はセンサーや無線リンクに悪影響を及ぼします。金属製のAIロボット筐体は自然に電磁干渉を遮断します。プラスチック製の筐体には導電層が必要です。無電解銅めっきやニッケルめっきは効果的です。導電性塗料やガスケットも選択肢の一つです。それぞれの選択肢によってコストと重量が変わります。
シールド効果
全面銅めっきおよびニッケルめっきでは、30 MHzで90 dB、1 GHzで120 dBの遮蔽値が得られます。選択的めっきでは71~77 dBに低下します。銀めっきでは約62~71 dBとなります。実際の用途では40~80 dBが必要です。適切なレベルは、回路の感度と放射制限によって異なります。
接地とボンディング
シールドは、適切な接地があって初めて効果を発揮します。導電性パネルはすべてシャーシにしっかりと接続する必要があります。継ぎ目の隙間はガスケットで埋めます。ケーブルや通気口の開口部は小さく保つ必要があります。開口部が大きいとEMIが急速に漏れてしまいます。設計者は、すべての継ぎ目を潜在的な漏洩箇所として扱うべきです。
構造的完全性と重量
耐荷重要件
AIロボットの筐体は、実際の負荷を支える。モーター、アーム、ペイロードがフレームを押し引きし、関節部には繰り返し応力がかかる。構造体は負荷がかかった状態でも形状を維持しなければならない。アルミニウム7075-T6は、約570MPaの引張強度を持つ。この強度により、薄い壁でも重い部品を支えることができる。
減量戦略
軽量設計により消費電力が削減され、速度が向上します。アルミニウムとカーボンファイバーは、最高の強度対重量比を実現します。軽量構造は慣性も低減します。これにより、協働ロボットは迅速かつ安全に停止できます。1グラムでも軽量化することで、システム全体の性能向上につながります。
耐衝撃性
ロボットは物にぶつかる。工具を落としたり、壁にぶつかったりすると、外装にひびが入ることがある。ポリカーボネートはABS樹脂よりも衝撃吸収性に優れている。金属はへこむことはあっても、割れることはめったにない。人間とロボットの協働においては、柔らかい外装が衝撃を吸収する。また、周囲の人々を保護する役割も果たす。
AIロボット筐体の選定基準
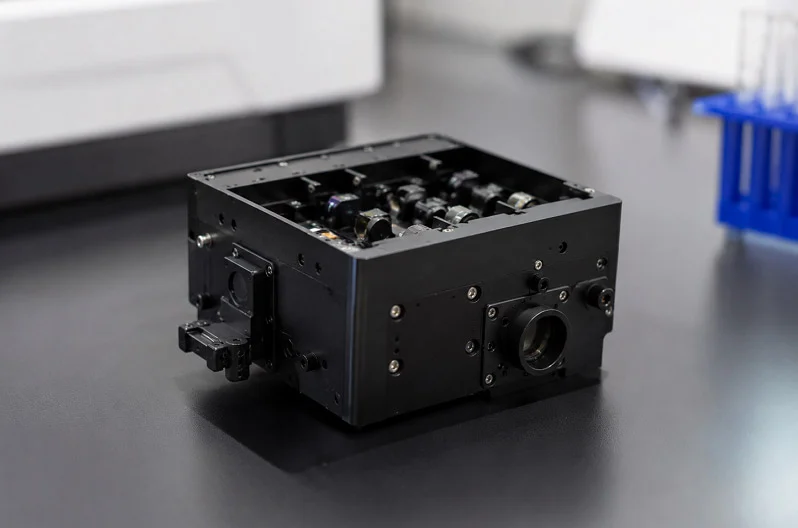
AIロボットの筐体に適した材料と製造プロセスを選ぶには、必要なユニット数、部品に求められる機能、そして予算の3つの要素を考慮する必要があります。これらを誤ると、無駄な出費をしたり、不良品を出荷してしまうことになります。
コストと生産量
少量オプション
少量生産の場合、CNC加工、3Dプリンティング、真空鋳造が最適です。CNC加工は金型費用が最小限で済み、生産量に関わらず単価が一定です。最初の部品の納期は1~5日です。3Dプリンティングは金型費用が一切かからず、1~10個の試作品製作に適しています。ウレタン鋳造は低価格帯から中価格帯に位置し、金型費用は中程度で、少量生産に適しています。
中容量オプション
中量生産には、ブリッジツーリング、SLS、ソフトツーリング射出成形が適しています。これらの方法は、再現性と妥当な金型投資のバランスが取れています。板金加工もこの範囲に該当します。金型コストは中程度で、少量生産にも大量生産にも対応できます。プロトタイプから市場投入へと移行するロボットチームにとって、この段階こそがプロセスに関する意思決定が最も重要になる段階です。
大量注文オプション
大量生産には、射出成形、ダイカスト、自動組立が用いられます。射出成形金型には多額の投資が必要ですが、生産量が増えるにつれて単位当たりのコストは大幅に低下します。ダイカスト金型にも多額の投資が必要で、10,000万個以上の生産量で初めて採算が取れます。リードタイムは数週間から数ヶ月に及ぶ場合があります。消費者向けロボット製品の場合、これが標準的な生産方法です。
性能要件
強度と剛性
荷重を支える構造物には、アルミニウム、チタン、鋼鉄などの高強度金属合金が必要です。これらの材料は、耐久性、耐腐食性、寸法安定性に優れています。ロボットアームや関節部には、強度対重量比が高いCFRPなどの軽量複合材料がよく使用されます。
熱およびEMIに関する要件
金属は電子機器から熱を奪い、ポリマーや複合材料は熱を閉じ込めます。高密度基板を備えたAIシステムでは、金属製の筐体が熱を拡散させます。EMIシールドには導電性材料またはコーティングが必要です。銅とニッケルの全面メッキは、30MHzで90dBの遮蔽効果を発揮します。
環境耐性
屋外ロボットは紫外線、雨、塩分にさらされます。筐体や保護カバーには、耐薬品性とコスト効率に優れた先進的なポリマーやプラスチックが用いられます。ステンレス鋼316は、17-4 PHよりも洗浄や化学薬品に対する耐性に優れています。
比較および意思決定ツール
材料対プロセスマトリックス
| 材料カテゴリー | キーのプロパティ | ロボットハウジングへの応用 |
| 軽量複合材料(CFRP、FRP) | 高い強度対重量比、軽量化、積載能力の向上 | ロボットアーム、関節、フレーム |
| 高強度金属合金 | 耐久性、耐腐食性、寸法安定性 | 耐荷重構造 |
| 先進ポリマー&プラスチック | 耐薬品性、製造の容易さ、費用対効果、設計の柔軟性 | 筐体、保護カバー、非構造部品 |
| 特殊素材 | 低摩擦性、耐摩耗性、熱安定性 | ジョイント、アクチュエータ部品 |
| ハイブリッド材料システム | 材料を組み合わせることで性能を最適化 | 強度、重量、コストのバランスを考慮した戦略的な配置 |
コスト、スピード、スケーラビリティ
| プロセス | ツーリングコスト | 単位コスト | 最適な音量範囲 | リードタイム(第一部) |
| CNC加工 | 最小/なし | ボリューム全体にわたって平坦 | 低~中(1~10,000) | 1〜5日 |
| 射出成形 | ハイ | 規模が非常に小さい | 高(10,000以上) | 数週間から数ヶ月 |
| 3D印刷 | なし | 実行時間/素材によって決定されます | プロトタイピング(1~10) | 1〜5日 |
| 板金製作 | 穏健派 | 適合 | 低から高 | 1~5日(工具不要) |
選択のための決定木
まずは生産量から考えましょう。10個未満なら3Dプリンティング、10個から10,000個ならCNC加工か板金加工、10,000個以上なら射出成形かダイカストが適しています。次に性能要件を確認しましょう。耐熱性やEMI対策が重要な場合は金属、重量が最優先なら複合材料を選びましょう。最後に予算と納期を確認してください。
材料選定に関するより詳しいガイダンスについては、弊社のMaterials.AIをお試しください。
NOBLE:AIロボット筐体製造パートナー

NOBLE社は、AIロボットの筐体向け金属・プラスチック加工を手掛けています。同社は、AI搭載ロボットが溶接、塗装、組み立て、選別、品質管理などを行う業界を支援しています。ロボット工学と製造業の両方に精通したパートナーが必要な場合、こうした実績は非常に役立ちます。
金属およびプラスチック加工
CNC 加工と射出成形
NOBLE社は、金属製筐体のCNC加工とプラスチック部品の射出成形を行っています。CNC加工はアルミニウム、ステンレス鋼、チタンに対応し、精密部品の厳しい公差を維持します。射出成形は、民生用ロボット筐体の大量生産に対応します。どちらの工程も同じ品質管理システムを採用しています。
積層造形と板金加工
積層造形には、FDM、SLA、SLS、DMLSなどがあります。DMLSは、ステンレス鋼17-4 PHで金属部品を造形します。板金加工は、構造フレームやシャーシを製作します。レーザー切断、曲げ加工、溶接は、強固な骨格を必要とするロボットシステムの構築に活用されます。
素材の種類と専門知識
取り扱い材料は、アルミニウム合金、ステンレス鋼、チタン、マグネシウム、ABS樹脂、ポリカーボネート、ナイロン、炭素繊維複合材など多岐にわたります。この幅広い選択肢により、NOBLEは用途に最適な材料を選定できます。協働ロボットアームには炭素繊維が、工場自動化システムには鋼鉄が必要となる場合もあります。チームはそれぞれの特性とメリット・デメリットを熟知しています。
認証と品質
品質マネジメント認証
品質マネジメント認証は、品質マネジメントシステムを対象としています。これにより、すべての生産工程においてプロセス管理が一貫していることが保証されます。AIロボット筐体の購入者にとって、この認証は信頼性の高い生産能力を示すものとなります。
医療機器品質基準
医療機器の品質基準は、NOBLEが厳しい規制要件を満たすことができることを証明しています。医療現場や人間とロボットの協働のためのロボットシステムは、この分野のノウハウから恩恵を受けています。
品質保証プロセス
品質保証は、入荷資材の検査、工程内検査、最終試験を通じて行われます。すべてのバッチは仕様に基づいて測定されます。システムは部品が出荷される前に欠陥を検出します。この厳格な管理体制により、協働ロボットの安全性と信頼性が確保されます。
フルサービス機能
設計サポートとプロトタイピング
NOBLEは、製造性を考慮した設計を支援します。エンジニアは、肉厚、抜き勾配、公差の積み重ねなどを精査します。プロトタイプは、3Dプリンティング、CNC加工、または真空鋳造によって製作されます。迅速な納期により、チームは早期に適合性や機能性をテストできます。
生産と組み立て
生産規模は、少量生産のCNC加工から大量生産の射出成形まで対応可能です。組立サービスには、ブラケットの取り付け、インサートの挿入、サブシステムの統合などが含まれます。自動化システムは、生産量に関わらず柔軟に対応します。
エンドツーエンドソリューション
NOBLEは、設計から組み立てまでの全工程を網羅しています。つまり、試作、金型製作、生産、仕上げまで、すべて1つのパートナーで完結できるということです。協働ロボットと産業オートメーションシステムは、このワンストップソリューションによって大きなメリットを得られます。プロセスはシンプルに保たれ、緊密な連携が維持されます。
部品に求められる機能に合わせて材料を選びます。必要なユニット数、予算、納期に基づいてプロセスを選択します。仕上げ、熱管理、EMIシールドは必ず含めます。金属3Dプリンティング(DMLS)でカスタムAIロボットハウジングを作成します。導電性ポリマーでシールドを追加します。ソフトマテリアルで人間とロボットの協働をより安全にします。これらの生産トレンドはロボット生産を変えています。協働ロボットの場合、プロトタイプ作成で生産ツールに費用をかける前に選択肢をテストします。協働自動化チームは、フィット感、熱、シールドを早期にチェックします。このロボット生産ステップでコストを削減できます。協働設計によりロボット自動化が加速します。すべてのロボット生産実行には、実証済みのプロトタイプが必要です。まずアプリケーションを評価します。それからコミットします。材料科学とロボット製造は融合し続け、生産自動化全体で協働生産とチームワークの新たな選択肢が開かれます。
AIロボットハウジングに関するよくある質問
強力なEMIシールドが必要なAIロボットの筐体には、どの素材が最適でしょうか?
金属製の筐体は自然に干渉を遮断します。アルミニウムは約80~100dBの遮蔽効果を発揮します。プラスチック製の筐体は補強が必要です。無電解銅めっきとニッケルめっきは30MHzで90dBの遮蔽効果が得られます。全面めっきは、ほとんどの周波数において選択的めっきや銀塗料よりも優れた性能を発揮します。
AIロボットの筐体に射出成形が適しているのはどのような場合でしょうか?
射出成形は1万個以上の生産量で採算が取れる。金型費用は1万ドルから5万ドル。この生産量になると、1個あたりのコストは急速に低下する。5,000個未満の場合は、CNC加工や板金加工の方がコストを抑えられる。採算ラインは部品の複雑さや材料によって異なる。
最終的なAIロボットの筐体に3Dプリンターを使用することは可能ですか?
はい、ただし適切なプロセスを選択してください。DMLSはステンレス鋼17-4 PHで金属部品を造形します。これらは最終用途の筐体として機能します。FDMとSLAはプロトタイプのみに適しています。SLSナイロンは少量生産の機能部品に適しています。
ポリカーボネート製ロボット筐体に応力亀裂が発生する原因は何ですか?
溶剤は応力のかかる部分を侵食します。ネジ穴や狭い角の周囲に亀裂が生じやすくなります。設計者は応力集中箇所を緩和し、部品を焼きなまし処理する必要があります。硬質コーティングは化学物質による侵食を防ぎます。センサーカバーには、コーティングされたポリカーボネートシートが適しており、透明性を保ち、損傷にも強いです。
ロボットフレームの材質として、アルミニウム6061と7075のどちらを選べば良いでしょうか?
7075-T6グレードの引張強度は約570MPaです。6061-T6グレードは約310MPaです。両者とも剛性は69~72GPaとほぼ同じです。薄肉で重荷重を支える必要がある場合は7075グレードを、溶接性やコストを重視する場合は6061グレードを選択してください。
CNC加工と射出成形の経済的な分岐点はどこにあるのでしょうか?
CNC加工は、少量から中量生産の場合、コスト効率に優れています。単位あたりのコストは、バッチ全体に関わらず一定です。射出成形は、初期投資として高額な金型が必要となります。10,000個を超えると、射出成形の方が安価な選択肢となります。それ以下の数量では、CNC加工または板金加工の方が有利です。
AIロボットの筐体設計において、熱管理がそれほど重要な理由は何ですか?
AIシステムは、狭いスペースに高密度な電子機器を詰め込んでいます。金属は熱伝導性に優れており、アルミニウムの熱伝導率は120~180W/m・Kです。一方、プラスチックや複合材料は部品付近に熱を閉じ込めてしまいます。密閉された筐体は部品の寿命を縮めます。自然冷却だけでは不十分な場合、通気口、ヒートパイプ、ファンなどが役立ちます。
生産量は、真空鋳造と射出成形の選択にどのように影響するのでしょうか?
真空鋳造では、シリコン型から限られた数の複製を作製します。リードタイムは数日です。射出成形では鋼製の金型が必要で、リードタイムは数週間かかります。橋梁の製造や市場検証において、真空鋳造は金型費用をかけずに実際の成形部品を作製できるため、非常に有効です。ロボットチームは、鋼材を使用する前に真空鋳造を利用しています。







