
マイクロ流体実験では、繊細なチップを実際の機器に接続するという共通の課題に直面します。カスタム設計のマイクロ流体チップ固定具は、このチップと機器間の接続問題を解決します。デバイスをしっかりと固定しながら、液漏れのない流体アクセスを実現します。成功の鍵は、要件分析、設計エンジニアリング、材料科学、そして製造・組み立てという4つの要素にあります。
漏れ、位置ずれ、デッドボリュームがマイクロ流体設計に悪影響を与えていませんか?この実践的なガイドでは、研究用プロトタイプから量産システムまで、これらの課題に対処します。マイクロ流体設計の各要素について、エンジニアリングの観点からアドバイスを提供します。NOBLE社のような企業は、マイクロ流体チップ治具のプロトタイプ製作と量産に必要な製造技術を提供しています。同社の精密加工技術は、マイクロ流体チップの構想段階から実用化までをサポートします。さあ、始めましょう。
マイクロ流体チップ固定具 要件
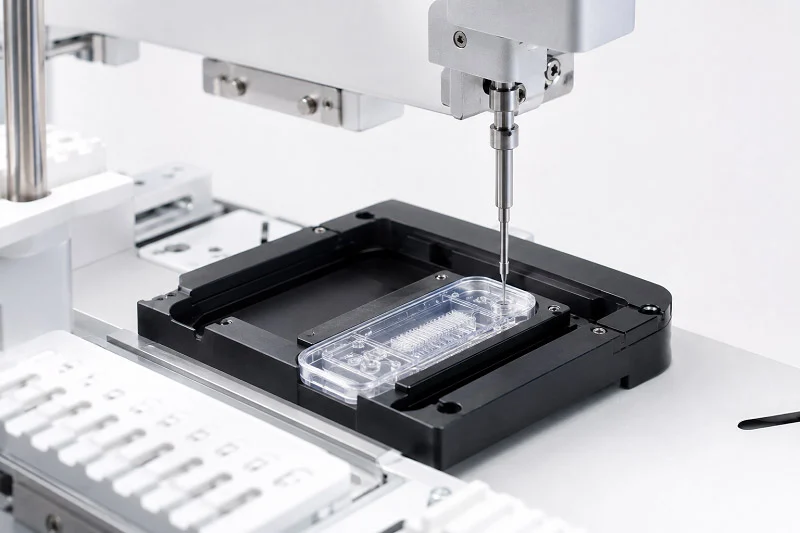
CADソフトウェアを開いたり材料を購入したりする前に、チップに必要な仕様を正確に把握しておく必要があります。治具はチップの材質(PDMS、ガラス、熱可塑性樹脂など)に適合し、その材質の製造方法と一致するものでなければなりません。ガラスに接着されたPDMSチップは、成形された熱可塑性樹脂部品とはサイズや形状が異なります。こうした履歴を把握しておくことで、後々の高額な設計変更を回避できます。
マイクロ流体チップ治具には2つの役割があります。1つ目は、接合時にチップ層の位置合わせを行うことです。2つ目は、流体接続のために完成したデバイスを保持することです。どちらの役割にも同じレベルの精度が求められます。まずは、チップのデータシート、CADファイル、および製造に関するメモをすべて収集してください。このリストが設計の基礎となります。
チップの寸法と形状の分析
重要な許容誤差の測定
チップのサイズは、ほとんどの研究者が予想する以上に変化します。ソフトリソグラフィーでは、PDMSが硬化する際に収縮が生じます。ガラスエッチングでは、各パターン間で深さの差が生じます。CADの数値だけでなく、実際のチップを測定してください。この作業には、校正済みの顕微鏡または三次元測定機を使用してください。
マイクロ流体チップ治具の標準サイズ公差は10μm以下です。これを実現するには、±0.1℃に温度制御された室内で装置を使用する必要があります。温度変化だけでも許容範囲を超える可能性があります。研究室にこのような設備がない場合は、公差計画にその旨を記載してください。NOBLEのエンジニアリングスキルは、チップサイズを検討し、マイクロ流体チップ治具に最適な接続を選択するのに役立ちます。
港の位置とピッチを特定する
ポートの配置によって、マイクロ流体チップ固定具がチップのどの部分に接触する必要があるかが決まります。隣接するポート間の中心間距離を測定してください。このピッチがマニホールドの設計の指針となります。また、ポートの直径と深さも記録しておきましょう。チップ表面より下にあるポートは、表面と同じ高さにあるポートとは異なるシール方法が必要です。
これらの数値を表に記録してください。各測定値の許容誤差も記載してください。マイクロ流体チップ治具を設計する際には、すべての穴とチャネルにこれらの数値が使用されます。ここでの小さなミスが、アセンブリ全体に影響を及ぼす可能性があります。
流体インターフェースのニーズの決定
コネクタタイプの選択(ルアーコネクタ、フェルールコネクタなど)
コネクタの選択は、使用圧力とチューブの仕様によって異なります。以下の表に一般的なオプションを示します。
| コネクタ タイプ | 圧力定格 | 追加のコンテキスト |
| 毛細管界面 | 最大1000psi(70 bar) | 高圧液体クロマトグラフィー用に設計されており、過酷なマイクロ流体用途にも適しています。 |
| ルアーコネクタ(ISO規格準拠) | 43.5 psi(300 kPa) | 正しくセットアップした場合、ISO 80369-7 に従ってテスト済み |
| バーブアダプター付きルアー | 43.5 psiより低い場合がある | 作動圧力は、軟質エラストマーチューブとの組み合わせによるバーブ/チューブの組み合わせによって決まります。 |
実験に必要な圧力に合わせてコネクタを選定してください。過剰な圧力はコスト増につながり、圧力不足は漏れの原因となります。
デッドボリューム制約の計算
デッドボリューム(チップとチューブの間に溜まる液体)は、サンプルを希釈し、ピークを広げます。複雑な試験プロトコルでは、これは非常に重要です。流路を短くし、内径を小さくすることで、デッドボリュームを減らしてください。治具内の各チャンネルセクションの容量を計算し、これらの値を合計します。合計値を、アッセイのサンプル拡散制限値と比較してください。
アプリケーション固有の制約を評価する
温度と圧力の範囲
実験条件に適した治具を使用する必要があります。高温で反応を行う場合は、マイクロ流体チップ治具の材質がチップの熱膨張率と一致している必要があります。そうでない場合、温度上昇に伴いシールが破損します。同様に、圧力サイクルによって材料は徐々に摩耗します。材料を選ぶ前に、最大使用圧力と温度を記録しておいてください。
イメージングと検出のための光学的アクセス
多くのマイクロ流体実験には顕微鏡が必要です。マイクロ流体チップの固定具は光路を遮ってはなりません。設計の初期段階で観察窓や透明な部分を設ける計画を立ててください。透過光の場合は、切り欠きのある金属製の固定具が適しています。蛍光検出の場合は、レンズの作動距離を考慮してください。固定具の厚さはこの設定に直接影響します。
カスタムマイクロ流体デバイスの設計原理
設計段階では、2つの課題を同時に解決する必要があります。PDMSとガラスの接合時に層の位置合わせを行うなど、チップの製造プロセスをサポートすると同時に、実際の実験でも問題なく動作しなければなりません。どちらかの段階で不具合が生じると、マイクロ流体チップ治具に問題が発生します。NOBLEは、マイクロ流体チップ治具の設計レビューおよび最適化サービスを提供し、これらの問題を早期に発見できるよう支援します。重要なのは、接合時に均一な圧力がかかるように設計し、加工や成形が困難な形状を避けることです。
CADモデリングと公差積み上げ
公差の積み重ねは、マイクロ流体デバイスのあらゆる部分に影響を与えます。チップ寸法のわずかな誤差が積み重なって大きな問題となります。硬化中に1%収縮したPDMSチップは、標準サイズ用に作られたポケットに収まるかもしれませんが、同じ1%のずれに加えてポートの位置ずれが0.2mmあると、漏れの原因となります。公差の積み重ね解析は、早い段階で実行してください。この解析では、各寸法を層ごとにチェックします。
Ascentialでは、DFM解析、公差積み上げ、プロセス開発を製品設計と組み合わせることで、プロトタイプから臨床生産、商業生産に至るまで、精度、スループット、信頼性を維持した機器を実現しています。
少量生産のテストでは問題なく動作するチップでも、量産時には以下のような理由で不具合が生じる可能性があります。接合部のばらつき、材料のロット間の不均一性、金型の経年劣化、組み立て公差の累積、表面処理の不安定性、保管または輸送後の熱変形などです。
これらの引用は、なぜ公差が重要なのかを示しています。設計においては、完璧なCAD数値だけでなく、現実世界のばらつきも考慮に入れる必要があります。
プレスフィットとスリップフィットの設計
圧入式はチップをしっかりと固定します。チップの寸法が非常に均一な場合に有効です。スリップフィット式はチップが動くための余裕を持たせます。チップのサイズにばらつきがある場合に適しています。ほとんどのマイクロ流体治具は、わずかな隙間のあるスリップフィット式を採用しています。両側に0.1mm~0.2mmの隙間を設けることで、チップにストレスがかからずに収まります。その後、位置合わせ機能によってチップが所定の位置に誘導されます。
材料の熱膨張を考慮する
異なる材料はそれぞれ異なる膨張率を示します。PDMSはガラスよりも膨張率が高く、アルミニウムはPEEKよりも膨張率が高いです。治具とチップの膨張率が異なると、温度変化時にシールが破損する可能性があります。使用温度範囲における熱膨張率を計算してください。チップポケットとシール面が低温時と高温時の両方で正しく位置合わせされていることを確認してください。
位置合わせ機能の実装
アライメント機能により、チップは毎回正しい位置に確実に配置されます。アライメント機能がない場合、ポートの位置合わせはセットアップごとに変化し、リークや結果のばらつきの原因となります。
ダボピンと位置決め溝の使用
ダウエルピンは固定された基準点を提供します。チップポケットの一方の端に2本のピンを配置します。チップを挿入すると、両方のピンに接触します。反対側の端にある位置合わせスロットにより、チップが座屈することなく膨張できます。この構成により、治具を使用するたびにチップがポートの中心に正確に配置されます。
チップの巣またはポケットを作る
チップネストは、チップの形状に合わせた凹状のポケットです。チップの厚さよりもわずかに深く加工してください。これにより、チップのエッジが保護され、上面が水平に保たれます。チップ表面から0.5mm~1mmの深さが最適です。ポケットの壁面は、組み立て時にチップを所定の位置に誘導します。
シール機構の設計
シール機構こそが、設計の成否を分ける鍵となります。シールが不十分であれば漏れが発生し、シールが良好であれば信頼性の高い結果が得られます。
Oリングのグランド深さの設計
グランドの深さは、Oリングの圧縮量を制御します。圧縮量が多すぎると、Oリングがマイクロ流体チャネル内に膨らんでしまいます。逆に、浅すぎるとシールが機能しません。標準的な断面1.78mmのOリングの場合、グランドの深さを1.3mm~1.4mmにすると、20%~25%の圧縮率が得られます。この範囲は、ほとんどの用途に適しています。設計を最終決定する前に、実際のチップを使用してグランドの深さをテストしてください。
クランプ力分布の計算
均一な圧力をかけることで漏れを防ぎます。Oリングを圧縮するのに十分な力が必要ですが、チップが割れるほど強く押してはいけません。各シールに必要な力の合計として、総締め付け力を計算します。複数のネジを使用して、この力を治具全体に分散させます。締め付け圧力を均一に保つために、各ポートの近くにネジを配置してください。
設計におけるデッドボリュームの最小化
デッドボリュームとは、チップとチューブの間に溜まる液体のことです。これはサンプルを希釈し、ピークを広げます。マイクロ流体工学における慎重な選択によって、デッドボリュームを低減することができます。
まず、凹型ポケットを作成します。深さ0.8mm~1.2mm、直径がチャネル出口と0.05mm以内で一致するポケットを機械加工します。これにより、外部デッドボリュームギャップを解消する入れ子状の遷移チャンバーが作成されます。ポケットの中心から外縁まで放射状のマイクログルーブを追加します。幅は100~150ミクロン、深さは50~80ミクロンにします。中心の周囲に8~12本のグルーブを均等に配置します。これにより、流体抵抗を増加させることなく、流体が表面全体に広がります。出口がポケット内に面一になるように3D層を接着します。垂直方向の位置合わせは0.1mm以内に保ってください。この構成により、デッドボリュームは5%未満になります。
マイクロ流体チップの設計には、他にも役立つ原則があります。チューブの内径をポートの直径に合わせましょう。すべてのチューブが完全に装着され、しっかりと締め付けられていることを確認してください。デッドボリュームの少ない部品を使用しましょう。チップ内部の掃引体積を減らすように流路を設計しましょう。
マイクロ流体チップ固定具の材料選定
マイクロ流体フィクスチャに使用する材料によって、テストの性能が大きく左右されます。水での使用に適したフィクスチャでも、有機溶剤ではすぐに劣化してしまう可能性があります。適切な材料は、化学物質に強く、温度変化にも強く、何度も挿入してもチップを傷つけません。
化学的適合性の評価
溶剤および酸に対する耐性
溶剤は、チップ材料と同様に、治具材料にも損傷を与えます。PDMSは有機溶剤中で膨張しますが、治具自体が劣化する可能性もあります。材料を選ぶ前に、治具に接触するすべての化学物質を確認してください。
一般的な固定用ポリマーに関する簡単なガイドを以下に示します。
| 材料 | 互換性 | |
| asfasdf | アセトン | 耐性(R) |
| asfasdf | 王水 | 耐性なし(N) |
| asfasdf | エタノール | 耐性(R) |
| asfasdf | 塩酸 | 耐性(R) |
| PTFE | 王水 | 耐性(R) |
| PTFE | クロロホルム | 耐性(R) |
| PTFE | ジメチルスルホキシド(DMSO) | 耐性(R) |
| アクリル(PMMA) | アセトン | 耐性なし(N) |
| アクリル(PMMA) | 酢酸エチル | 耐性なし(N) |
| アクリル(PMMA) | メタノール(100%) | 耐性なし(N) |
PEEKは一般的な溶剤のほとんどによく適合します。PTFEはさらに優れており、王水を含むほぼすべての溶剤に耐性があります。アクリルは水性液体には適していますが、多くの有機溶剤ではひび割れたり溶解したりします。「優れた耐薬品性」という漠然とした謳い文句ではなく、実際に使用する溶剤に合わせて材料を選びましょう。
浸出物と抽出物の回避
耐薬品性だけが考慮すべき点ではありません。一部の材料は、時間の経過とともに液体中に化合物を溶出させます。これらの溶出物は、高感度な検査を台無しにし、マイクロ流体チップ上の細胞培養を死滅させます。PTFEとPEEKは、化合物の溶出が少ないことで知られています。アクリルは、特に新品の場合、モノマーを溶出させる可能性があります。生細胞を用いた検査や微量分析を行う場合は、溶出が少ないことが実証されている材料を選択してください。
熱特性と機械的特性を考慮すると
熱膨張係数(CTE)の一致
温度変化に伴い、治具とチップの膨張率は異なります。多くのマイクロ流体システムでは、アルミニウム製のマイクロ流体チップ治具にガラスチップを取り付けると、加熱時にシール部分に応力が発生します。動作温度範囲全体における膨張率の差を計算してください。室温から60℃までの温度範囲でテストを行う場合、この差によってポートが数十ミクロンずれる可能性があります。このずれはシールの破損や接続部のずれを引き起こします。
剛性と脆さのバランス
剛性の高い治具は、厳しい公差を維持できます。しかし、剛性が高すぎると、ネジを締め付ける際に脆いガラスチップが割れてしまう可能性があります。ポリマーはわずかにたわみ、不均一な圧力を吸収します。金属は形状を維持しますが、力をそのまま伝えます。金属製のマイクロ流体チップ治具と脆いチップの間に、柔らかいガスケット層を追加することを検討してください。これにより、締め付け力が分散され、応力による亀裂を防ぐことができます。
金属とポリマーの選択
アルミニウムまたはステンレス鋼を使用するタイミング
アルミニウムは試作マニホールドに最適です。加工が速く、軽量で、陽極酸化処理によって表面を硬くすることができます。そのため、テストと再設計を頻繁に行うような、設計サイクルの速い環境に最適です。一方、ステンレス鋼は、ねじ込み継手、摩耗面、繰り返し洗浄される部品に最適です。過酷な洗浄サイクルは、陽極酸化処理されたアルミニウムを徐々に摩耗させてしまいます。
PEEK、PTFE、またはアクリルを使用するタイミング
PEEKは、ポリマー製治具において強度と耐薬品性のバランスが最も優れています。加工性も良く、高い精度を維持します。PTFEは最高の耐薬品性を備えていますが、柔らかく、締め付け圧力で曲がる可能性があります。アクリルは安価で透明ですが、使用前に溶剤との適合性を確認する必要があります。
NOBLEは、お客様の特定の溶媒や作業条件に最適な治具材料を選定するための材料サポートを提供しています。同社のエンジニアがお客様の用途を分析し、マイクロ流体システムにおいて信頼性が高く、漏れのない性能を発揮する最適な金属またはポリマーをご提案します。
マイクロ流体チップ固定具の製造方法
マイクロ流体チップ治具の製作方法を選ぶ際には、スピードと精度のどちらを優先するかを決めなければなりません。CNC加工では、非常に厳しい公差と滑らかな表面が得られます。一方、3Dプリンティングでは、より少ないコストで数時間で部品を製作できます。どちらを選ぶかは、開発のどの段階にあるかによって異なります。マイクロ流体チップの初期バージョンでは、3Dプリンティングは時間とコストを節約できます。しっかりと密閉する必要のある最終段階のマイクロ流体チップ治具には、CNC加工が一般的に選ばれます。多くのチームは両方の方法を組み合わせて使用しています。治具の製作方法によって、使用できる材料、表面の滑らかさ、製作時間などが左右されます。また、選択する製造方法によって、コストや追加製作の容易さも変わります。それぞれの方法を見ていきましょう。
CNC加工 高精度用
CNC加工は、コンピューター制御の工具を用いて固体ブロックから材料を切削する加工方法です。この方法により、最高の精度と表面仕上げが得られます。治具がOリングに対して密閉性を確保する必要がある場合や、重要な寸法を保持する必要がある場合は、CNC加工が最適です。NOBLEの精密加工サービスでは、優れた性能に必要な厳しい公差を満たすマイクロ流体チップ治具を製作できます。
金属加工における厳しい公差の実現
金属製治具には極めて厳しい精度が求められます。マイクロ流体ポートやシール面では、わずかな誤差でも漏れの原因となります。マイクロCNC加工では、寸法精度を±0.0005インチ(±0.0127 mm)以内に抑えることができます。この精度は、治具のシール性能に直接影響します。さらに小さな形状の場合、マイクロCNC穴あけ加工では±1ミクロンの精度を実現できます。これらの数値は、実際の生産経験に基づいています。アルミニウムやステンレス鋼を加工する場合、毎回同じ結果が得られます。マイクロ流体チップ治具は、多くの組み立てサイクルを経ても形状を維持します。
プラスチックにおける複雑な形状の機械加工
プラスチック製の治具は金属製のものより軽量で、場合によっては安価です。しかし、プラスチックの加工には、金属製とは異なる速度と送り速度が必要です。主な問題は熱です。工具の回転速度が速すぎると、プラスチックが溶けてしまいます。適切な設定を行えば、CNC加工によってPEEK、アクリル、ポリカーボネートにきれいな形状を加工できます。精度基準は金属製のものと同じです。プラスチックでも±0.0005インチの精度を維持できます。
3Dプリント ラピッドプロトタイピング
3Dプリンティングは、部品を層ごとに積み重ねて造形します。この方法は、初期設計段階において迅速かつ低コストで実現できます。治具をテストし、問題点を見つけて、その日のうちに新しいバージョンをプリントすることも可能です。しかし、プリントされた部品には限界があります。表面仕上げは機械加工された部品よりも粗く、積層痕から漏れが生じる可能性があります。プリントされた部品は、適合性や機能を確認するのに最適であり、加圧下での最終使用には適していません。NOBLEは、迅速なプロトタイピングのための3Dプリンティングサービスも提供しています。
細部を再現するためのステレオリソグラフィー(SLA)
SLAは、レーザーを用いて液状樹脂を硬化させて固体プラスチックにする技術です。積層高さは25ミクロンまで小さくできるため、滑らかな表面と微細なディテールを実現できます。SLAは、微細な構造や複雑な形状を持つマイクロ流体チップの治具に適しています。しかし、樹脂は脆いため、クランプ時の圧力でひび割れる可能性があります。SLAで製造された部品は、目視検査や低圧試験のみに使用してください。
概念試験のための溶融堆積モデリング(FDM)
FDM方式は、プラスチックフィラメントを溶融させ、層状に積層していく方式です。最も安価で高速な3Dプリント方式です。FDMで造形された部品は、取り扱いや組み立て検査には十分な強度を備えています。しかし、表面は粗く、積層痕が漏れの原因となることがあります。FDMは、マイクロ流体チップ治具の全体形状のテストには適していますが、圧力テストには使用しないでください。
表面処理 および後処理
治具の表面仕上げは、シール性能を左右します。Oリング接触面の場合、32 RMS以上の表面粗さが必要です。機械加工部品と3Dプリント部品の両方とも、追加工程によって表面粗さを向上させることができます。
光学的透明性のための研磨
マイクロ流体実験でチップをはっきりと観察する必要がある場合は、固定具の材質が透明でなければなりません。アクリルとポリカーボネートが一般的な選択肢です。光学的な透明度を得るには、2つの方法があります。
| 技術 | 他社とのちがい | 適用範囲 | 光学的透明度 |
| ファイアポリッシュ | 熱を利用して表面層をリフローさせる | 外側の縁と表面のみ | ガラスのように透明で、93%以上の光が透過します。 |
| 蒸気研磨 | 溶剤蒸気を用いて表面を滑らかにする | 内部チャネルと複雑な空洞 | 内部表面は透明で、光の散乱は非常に少ない。 |
蒸気研磨は、マイクロ流体実験において特に有効です。火炎研磨では届かない内部チャネルまで研磨することができます。
摩擦低減のためのコーティングの適用
コーティングを施すことで、マイクロ流体チップ治具の寿命を延ばすことができます。アルミニウムに硬質陽極酸化処理を施すと、耐摩耗性に優れた表面が得られます。PTFEコーティングは摩擦を低減し、耐薬品性を向上させます。ステンレス鋼の場合、電解研磨によって表面の突起が除去され、滑らかな仕上がりになります。これらの処理により、治具は繰り返し使用しても固着したり錆びたりすることなく、長持ちします。
治具の組み立て、テスト、および検証
流体コンポーネントの統合
継手とチューブの取り付け
マイクロ流体チップ治具に触れる前から、適切な接続を確立することが重要です。マクロスケールのポンプとマイクロスケールのチャネル間のインターフェースには、細心の注意が必要です。システムとして連携して動作するコネクタとポンプを選択してください。これにより、マイクロ流体実験中に流量と圧力を安定させる堅牢な接続が実現します。
適切なプライミングを行うことで、チップへの気泡の侵入を防ぐことができます。気泡は流れを阻害し、結果を損ないます。クリーンな接続を実現するには、以下の手順に従ってください。
- 接続する前に、注射器とチューブに液体を満たしてください。
- チューブ内に閉じ込められた空気を完全に除去するため、チューブを完全に満たしてください。
- 少量の液体が漏れ出る状態で、チューブをチップポートに接続してください。これにより、空気の混入がない接続が確保されます。
この技術は練習が必要ですが、安定したデータが得られるというメリットがあります。インターフェースに閉じ込められた気泡は、チャネルネットワーク全体を遮断する可能性があります。
マイクロ流体チップの取り付け
チップをそっと所定の位置に挿入します。位置決めピンがチップの位置をガイドします。表面全体に均等に圧力をかけます。車のホイールのラグナットのように、星形にネジを締めます。これにより締め付け力が均等に分散され、応力による亀裂を防ぎます。
まず、すべてのネジに軽く圧力をかけます。次に、それぞれのネジを少しずつ締めていきます。チップが平らに収まり、ぐらつかないことを確認してください。チップがぐらつく場合は、圧力が均一ではなく、漏れの原因となっている可能性があります。
漏洩試験および圧力チェックの実施
テスト装置のセットアップ
試験装置は、実際の実験条件を模倣する必要があります。組み立てた治具を圧力源に接続してください。実際の実験で使用する予定のチューブと継手を使用してください。低圧から始め、気泡や液だれがないか確認してください。
SiO2/GaAs基板に接合されたPDMSベースのマイクロ流体チップの漏洩試験において、研究者らはシステムに徐々に圧力を加えました。実験装置の最大圧力は8.5バール(8500ミリバール)に達しました。この圧力限界においても、チップは接合界面からの漏洩もなく、損傷を受けませんでした。これにより、この圧力レベルまでは漏洩のない性能であることが確認されました。
マイクロ流体チップ治具も同様の厳密な検査に耐える必要があります。通常の動作範囲だけでなく、最大動作圧力でテストしてください。
漏洩箇所の特定と修復
漏れは予測可能な場所で発生します。Oリングの押し出しは、グランドの深さが浅すぎる場合に発生します。ゴムが圧力によって押し出されてしまうのです。ねじ山の破損は、継手を締め付けすぎると発生します。どちらの問題も簡単に解決できます。
Oリングに問題がある場合は、設計仕様書に基づいてグランドの深さを確認してください。ねじ山が破損している場合は、継手を交換し、次回はトルクレンチを使用してください。漏れとその解決策はすべて記録しておきましょう。この記録は、今後の設計改善に役立ちます。
性能と再現性の検証
アライメントの一貫性のテスト
チップを数回取り付け、取り外します。各サイクル後、ポートが正しく位置合わせされていることを確認してください。位置合わせの確認には顕微鏡を使用してください。毎回同じポート位置を測定してください。結果が一貫していれば、位置合わせ機能が正しく動作していることを意味します。
同じロットの複数のチップを使用してこのテストを実行してください。チップ間のばらつきによって位置合わせが変わることはありません。もし変わる場合は、ポケットの許容誤差が厳しすぎるか緩すぎる可能性があります。
流体流量の検証
流量検証では、装置が流体の流れを制限したり変化させたりしていないことを確認します。既知の量の流体を一定の圧力でシステムに送り込みます。吐出量と時間を測定します。これらの数値を想定流量と比較します。
このテストを数日間、様々な温度で繰り返してください。これにより、温度サイクル後や長時間使用後にのみ発生する問題を検出できます。複雑なアッセイプロトコルでは、一定の流量がさらに重要になります。小さな変動でも、長時間の実験では累積的に影響します。
すべての試験結果を文書化してください。漏れ箇所、圧力測定値、流量測定値の写真を含めてください。この文書は品質保証を支え、今後の設計反復の指針となります。NOBLEは、生産規模拡大前に信頼性を確保するために、マイクロ流体チップ治具の組み立てと検証を支援いたします。
NOBLEと提携して マイクロ流体チップ治具の製造

信頼性の高いマイクロ流体チップ治具を製作するには、金属ブロックを削るだけでは不十分です。高度なエンジニアリング、材料に関する知識、そして信頼できる品質管理システムが必要です。NOBLEはこれらすべてをワンストップで提供します。同社のチームは、アルミニウム、ステンレス鋼、PEEK、PTFE、アクリルなど、さまざまな治具材料に対応しており、お客様の具体的なニーズに合わせた的確なアドバイスを提供します。
設計から組み立てまで、フルサービスを提供
治具最適化のためのエンジニアリングサポート
NOBLEは単に部品を加工するだけではありません。同社のエンジニアは、生産開始前に設計を徹底的にチェックします。公差の問題、シール不良、そして後々の故障につながる可能性のある製造上の懸念事項などを洗い出します。この設計レビューによって、小さなミスを早期に発見し、修正コストを抑えることができます。材料に関するアドバイスもサービスの一環です。PEEKとステンレス鋼のどちらが使用する溶剤に適しているか分からない場合は、NOBLEのチームが実際の作業環境に基づいて最適な材料選びをサポートします。
組み立て支援は、加工現場にとどまりません。NOBLEは、フィッティングの追加、チップの取り付け、そして治具全体のテストまで行います。自社で加工ツールを持たない研究チームにとって、このフルサービス方式は大きな障壁を取り除きます。チップの仕様をお送りいただければ、テスト済みですぐに使用できるマイクロ流体チップ治具をお届けします。
精密機械加工および仕上げサービス
NOBLEの精密機械加工サービスは、金属部品とプラスチック部品の両方に対応しています。同社のCNC装置は、重要なシール面において±0.0005インチ(±0.0127mm)以内の公差を維持します。表面仕上げは、Oリング接触面の32 RMS要件を満たしています。また、アルミニウムの陽極酸化処理、摩擦を低減するPTFEコーティング、ステンレス鋼の電解研磨といった後処理オプションも提供しています。これらの仕上げ工程により、マイクロ流体チップ治具の寿命が延び、繰り返し取り付けサイクルにおいても優れた性能を発揮します。
認証と品質保証
ISO 9001:2015 認証プロセス
ISO 9001:2015認証は、NOBLEが文書化された品質管理手順に従っていることを意味します。すべての治具は、購入、製造、検査において管理された手順を経ています。この規格により、ロット間の一貫性が保証されます。マイクロ流体チップ治具を10個注文しても、100個注文しても、すべて同じ仕様を満たしています。
医療機器に関するISO 13485:2016準拠
診断や臨床用途で使用されるマイクロ流体チップの場合、ISO 13485:2016への準拠が重要となります。この規格は、医療機器製造に関するより厳格な規則を定めています。以下の表は、主要な要件と、それらが治具製造にどのように適用されるかを示しています。
| 要件領域 | 治具製造におけるISO 13485:2016の主要要求事項 |
| デザイン&開発 | 機器が設計入力で定義されたとおりに動作することを検証する。代表的な機器で検証を行う。 |
| 購買 | 要件を満たす能力に基づいたサプライヤー選定。定期的なパフォーマンス評価。 |
| 識別と追跡 | 全段階における固有の製品識別情報。トレーサビリティを維持するための文書化された手順。 |
| 是正措置および予防措置(CAPA) | 不適合の原因を特定するためのプロセス分析、および再発防止策 |
プロセス検証も重要な要素です。製造工程が検査のみでは完全に確認できない場合、NOBLEは生産前に検証を行います。これには、設備の設置適格性確認(IQ)、稼働適格性確認(OQ)、性能適格性確認(PQ)が含まれます。スタッフのトレーニングと文書化手順は、これらの検証済みプロセスをサポートします。再検証基準は変更管理の下で定義されるため、プロセスに変更があった場合は、新たなレビューが実施されます。
マイクロ流体プロジェクトにNOBLEを選ぶ理由
サプライチェーンの合理化
パートナーを1社に絞ることで、プロジェクト全体が簡素化されます。NOBLEは、設計レビュー、材料調達、機械加工、仕上げ、組み立てまでを包括的に担当します。複数のベンダーとの調整や、異なるサプライヤー間での品質管理といった手間が省けます。この効率的なアプローチにより、リードタイムが短縮され、コミュニケーションエラーも減少します。試作品から量産へと移行する企業にとって、責任を負ってくれるパートナーが1社だけというのは、スムーズな移行を可能にします。
高品質で機能的な備品を確保する
NOBLEの品質保証は、認証取得だけにとどまりません。すべての治具は出荷前に検査を受けます。寸法チェックで重要な特性を確認し、表面仕上げ測定でシール面が仕様を満たしていることを確認します。機能テストでは、寸法検査では見逃される可能性のある問題を検出します。このような細部へのこだわりにより、マイクロ流体実験は初回使用時から確実に実行されます。研究において漏れのない接続と正確な位置合わせが不可欠な場合、この信頼性はNOBLEとのパートナーシップに値します。
優れたマイクロ流体チップ治具を製作するには、単に部品を切断するだけでは不十分です。チップサイズの測定から最終的なセットアップのテストまで、あらゆる段階で綿密な計画が必要です。それぞれの選択が次の選択に影響を与えます。使用する材料によって密閉性が変わり、設計によって製作の容易さが左右されます。そして、どのように製作するかによって、実験の成否が決まります。
この段階的なアプローチにより、リスクを低減し、開発を迅速化できます。高額な設計変更や厄介な漏れを回避でき、マイクロ流体試験から信頼性の高い安定したデータが得られます。
プロセスは難しそうに見えるかもしれませんが、すべてのステップを一人で学ぶ必要はありません。NOBLEと提携することで、マイクロ流体チップに関する専門的なサポートを受けることができます。NOBLEのエンジニアは、設計チェック、精密加工、組み立てまでを担当します。彼らは、あなたのマイクロ流体に関するアイデアを迅速かつ効果的に実現できるよう支援します。このパートナーシップにより、あなたはハードウェアの問題ではなく、科学研究に集中することができます。
マイクロ流体チップ治具製造に関するよくある質問
マイクロ流体チップ治具における漏れの主な原因は何ですか?
ほとんどの漏れは、シール面が粗すぎるか、Oリング溝の深さが適切でないために発生します。表面粗さが32 RMS以上であれば、漏れ経路を遮断できます。溝の深さは、Oリングを20~25%押し込む程度にすることで、良好なシールが得られます。
金属製とポリマー製のどちらの器具素材を選べば良いですか?
使用する溶剤や圧力に応じて材料を選択してください。アルミニウムは加工が速く、試作品に適しています。PEEKはほとんどの化学薬品に耐性があります。PTFEはほぼあらゆるものに対応できますが、圧力下で曲がります。アクリルは水系マイクロ流体試験にのみ適しています。
圧力試験用のマイクロ流体チップ治具を3Dプリントすることはできますか?
3Dプリント部品は、適合性の確認には適していますが、圧力試験には適していません。積層痕が漏れの原因となります。SLA樹脂は、クランプすると脆くなります。Oリングとの密着性を確保する必要がある治具には、CNC加工を使用してください。
Oリングにはどのような表面仕上げが必要ですか?
Oリングの接触面は32 RMS以上の精度が必要です。機械加工部品は通常この基準を満たしますが、3Dプリント部品は、シールする前に積層痕を滑らかにするために蒸気研磨などの追加工程が必要です。
マイクロ流体チップ固定具のネジはどのくらいの強さで締めれば良いですか?
星形パターンで少しずつ締め付けてください。最初はすべてのネジを軽く締め、徐々に締め付けていきます。ガラス片が揺れていないか、つまり圧力が均一でない状態になっていないかを確認してください。締め付けすぎると、もろいガラス片が割れてしまいます。
なぜ私のPDMSチップはポケットに収まらないのですか?
PDMSは硬化時に収縮します。ソフトリソグラフィーでは、製造ロットによってサイズ変化が異なります。ポケットを設計する前に、実際のマイクロ流体チップを測定してください。スリップフィット取り付けのために、両側に0.1mm~0.2mmのスペースを追加してください。
どのデッドボリュームをターゲットにすべきでしょうか?
ほとんどのアッセイでは、値が低いほど良い。チューブの内径をポートの内径に合わせる。外側の隙間を取り除くために、放射状の微細溝を備えた凹状のポケットを機械加工する。これにより、デッドボリュームを5%未満に抑えることができる。







