
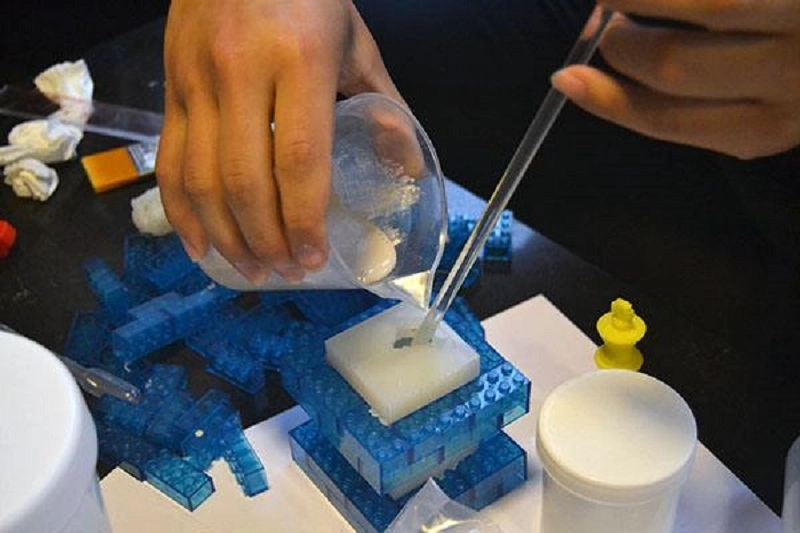
シリコーン真空鋳造は、迅速な試作や少量生産に適した、現代で一般的なプロセスです。部品は迅速に型から取り出すことができ、表面仕上げも優れており、材料特性は量産グレードのシリコーンと同等です。
しかし、気泡、充填不足、表面の不完全さ、反りなどの欠陥は避けられません。この工程は比較的デリケートであり、材料、金型、真空度などのわずかな変化でも深刻な問題を引き起こす可能性があります。
よくある欠陥 シリコン真空鋳造
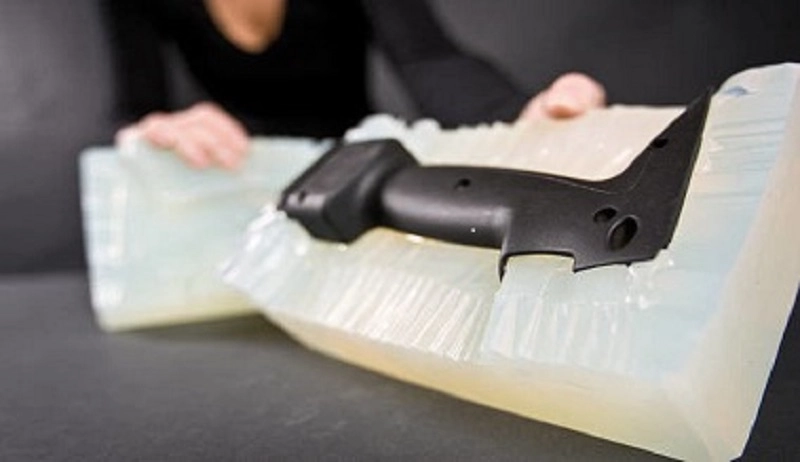
シリコーン真空成形において、欠陥に遭遇したことはありますか?例えば、気泡、表面粗さ、バリなどが挙げられます。これらの欠陥は、外観、寸法、機械的特性、あるいは生産効率に影響を与える可能性があります。これらの欠陥を理解することが、欠陥を解消するための第一歩となります。
気泡(空隙)
閉じ込められた空気は空隙を形成します。内部の気孔は部品の強度を低下させ、表面のピンホールは表面仕上げを損ないます。原因としては、脱ガス不足、真空保持時間の不足、金型通気路の設計不良などが挙げられます。
予防措置としては、適切な脱気処理が挙げられます。樹脂は真空下で十分な時間静置する必要があります。樹脂充填工程中に空気を逃がすため、金型には通気孔を設ける必要があります。真空度は材料の要件を満たさなければなりません。
ショートショット
金型を開けてみると、樹脂が充填されておらず、部品が不完全で、細部の再現性も悪い。原因は単純だ。樹脂の粘度が高すぎるか、材料の注入量が不足している可能性がある。あるいは、キャビティが完全に充填される前に混合物が硬化し始めてしまったのかもしれない。
充填不良を解消するには、工程調整が必要です。材料量を増やす、予熱によって樹脂の粘度を下げる、混合から射出までの時間間隔を短縮するなどの対策が考えられます。
フラッシュ
パーティングラインに沿って薄い樹脂層が滲み出ている。部品のエッジが不均一で、バリが過剰に発生している。金型の摩耗が漏れの原因となることがある。位置ずれが樹脂の溢れ出しにつながることがある。射出圧力が高すぎると樹脂が溢れ出すことがある。
バリは症状の一つです。金型のメンテナンスが必要です。アライメントを確認し、射出圧力を材料と形状に合わせて調整する必要があります。
反り
成形品は脱型後に変形する。特に大きくて薄い部分は変形しやすい。平らな部品は反り返り、長い部品は弓なりになる。原因は硬化または冷却時の応力差である。ある部分が他の部分よりも速く硬化し、内部応力によって部品が変形してしまう。
予防策としては、均一な硬化が重要です。オーブンの温度を調整し、熱が均一に伝わるようにしてください。また、部品の形状を変更して、厚みの移行部分を減らすことも有効です。
表面欠陥
傷、凹み、ざらつきがあります。表面が滑らかではありません。原型に欠陥がある場合があります。金型表面が損傷している場合があります。樹脂自体がざらざらした表面を形成している場合があります。
解決策は、あらゆる段階での品質管理です。マスターパターンを検査し、金型表面を保護し、樹脂の状態を管理してください。
寸法の不正確さ
部品の寸法公差が許容範囲外です。穴の位置が合っていません。接合部が嵌合していません。この問題は、以下の3つの要因によって引き起こされます。シリコーン型収縮、樹脂収縮、硬化中の温度変化。
補正には実測データが必要です。金型と樹脂の収縮を測定し、それに応じてマスターパターンの寸法を調整します。硬化温度を制御します。
不完全な治癒
部品が柔らかく、べたつき、機械的強度が不足している。原因は単純で、樹脂の架橋が不十分だった。混合比率が間違っている、混合が不十分、硬化条件が悪い、離型剤による汚染などが考えられる。
解決策は工程管理の徹底です。樹脂の配合比率を確認し、混合時間を延長し、オーブンの温度を一定に保ち、サイクルごとに金型を洗浄してください。
カラーバリエーション
同じロットの部品でも見た目が異なります。片方は明るく、もう片方は暗い。顔料の混合が均一ではないためです。樹脂のロットによってばらつきがあります。硬化条件によって色が変わります。
標準化は効果的です。あらかじめ計量された顔料パックを使用してください。混合装置を校正してください。硬化サイクルを制御してください。
これら8つの欠陥は、シリコーン真空鋳造におけるほとんどの問題を網羅しています。それぞれに原因があり、それぞれに解決策があります。次のセクションでは、それらの解決策の実施方法を示します。
真空鋳造における欠陥の原因
欠陥は単なる症状であり、真の原因はより深いレベルに存在します。表面的な問題だけを解決しても、問題は再発します。根本原因を特定することによってのみ、問題を完全に解決できるのです。以下の5つのカテゴリーは、シリコーン真空鋳造における故障原因の大部分を網羅しています。
重要課題
樹脂は全工程の鍵となる。質の悪い樹脂を使うと、品質の劣る部品しか作れない。
使用期限切れの樹脂は反応性を失い、硬化が不完全になり、部品が柔らかいままになる。
混合比率が不適切だと、化学量論的な不均衡が生じる可能性があります。ベースが多すぎると部品がべたつき、硬化剤が多すぎると部品が脆くなります。
湿気による汚染は、湿度の高い保管環境が原因で発生します。水が樹脂と反応して気泡が発生し、機械的特性が低下します。
保管条件が悪いと(高温、光への曝露、空気への曝露など)、材料が金型に入る前であっても、その特性が劣化する可能性があります。
材料の不適合は、層間または挿入物間の剥離や接着不良につながる可能性があります。
まず最初に、材料を検査する必要があります。樹脂の品質が悪い場合、他のどんな対策も効果はありません。
金型設計上の問題点
金型は部品の形状を決定する。設計が不適切であれば、必然的に部品の品質低下につながる。
ゲートの位置は溶融材料の流れを決定します。ゲートの位置が不適切だと乱流が発生する可能性があります。乱流は空気を閉じ込め、気泡の形成につながります。
通気口が不十分だと空気が逃げられません。逃げられない圧縮空気が部品に吹き抜け穴を生じさせます。
パーティングラインの設計が不適切だと、離型時にバリが発生したり、部品が裂けたりする可能性があります。
金型設計が不十分だと、樹脂が均一に流れず、充填不足となり、結果として部品の反りにつながる可能性がある。
金型は生産ツールであり、その設計は製造工程の要件を満たさなければならない。
プロセスパラメータエラー
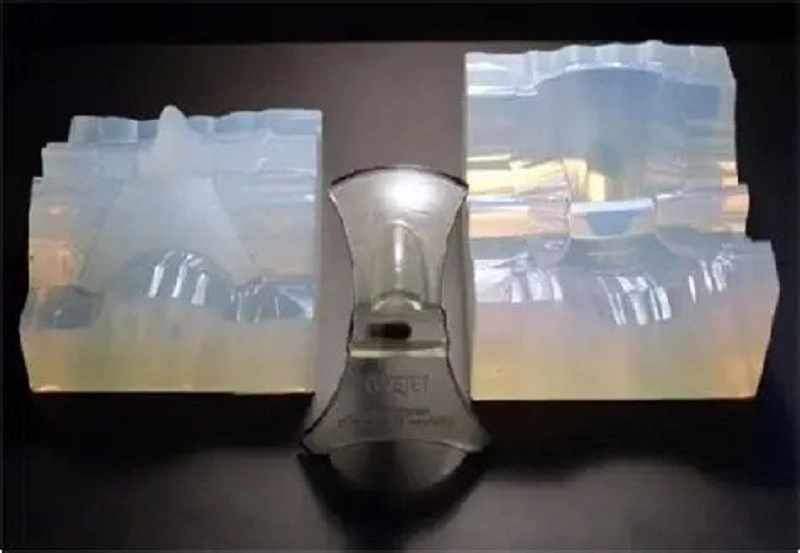
本機は取扱説明書に厳密に従って動作します。設定を誤ると、誤った結果が生じます。
真空度が低すぎませんか?樹脂の中に空気が閉じ込められると、気泡が発生します。
注ぎ込み速度が速すぎますか?乱流によって空気が混入します。注ぎ込み速度が遅すぎますか?樹脂が型に充填される前に硬化してしまいます。
硬化温度が低すぎると反応が不完全になり、高すぎると部品が焼けてしまう。
硬化時間が短すぎると部品が十分に硬化せず、長すぎると金型が劣化する。
部品を型から取り出すのが早すぎると破れてしまい、遅すぎると型に張り付いてしまう。
各パラメータには最適な範囲があります。この範囲内に収まっている限り、部品の品質は良好ですが、この範囲を超えると欠陥が発生します。
オペレータエラー
シリコーン真空成形プロセスは自動化できるが、オペレーターの役割は依然として非常に重要である。
手作業による操作が一定でない場合、機械は毎回異なる状態から開始することになります。その結果、最終製品の品質にばらつきが生じます。
樹脂の量を正確でないと、混合比率が狂い、期待通りの硬化結果が得られません。
樹脂が適切に混合されていないと、未混合の樹脂が容器の底に残ります。この未混合の樹脂が金型に流れ込むと、成形品が適切に硬化しません。
よくある取り扱いミスとしては、皮脂による汚染、離型剤の過剰使用、工具の落下などが挙げられます。
これらの問題を回避する最善の方法は、適切な研修、標準作業手順、そして綿密な監督を行うことです。
金型の摩耗
シリコン型は消耗品です。鋳造を繰り返すたびに、多少の摩耗が生じます。
最初の兆候は閃光です。パーティングラインが摩耗し始め、樹脂が金型から漏れ始めます。次に寸法変化が現れます。金型が柔らかくなり、伸び始めます。重要な寸法が変化し始めます。
金型表面が摩耗すると、部品表面が粗くなり、細かいディテールが徐々に失われます。部品の均一性も低下します。最初の数個は通常良好ですが、最後の数個は不良品になる可能性があります。
これらの問題を回避するには、金型の寿命を把握し、適切な時期に金型を交換してください。耐用年数を過ぎて使用しないでください。
これら5つのカテゴリーは、シリコーン真空鋳造における欠陥の主な根本原因を網羅しています。これらの問題を体系的に発見し解決することで、欠陥率を低減し、歩留まりを向上させ、生産をより円滑に進めることができます。
シリコーン真空鋳造における欠陥を防ぐ方法
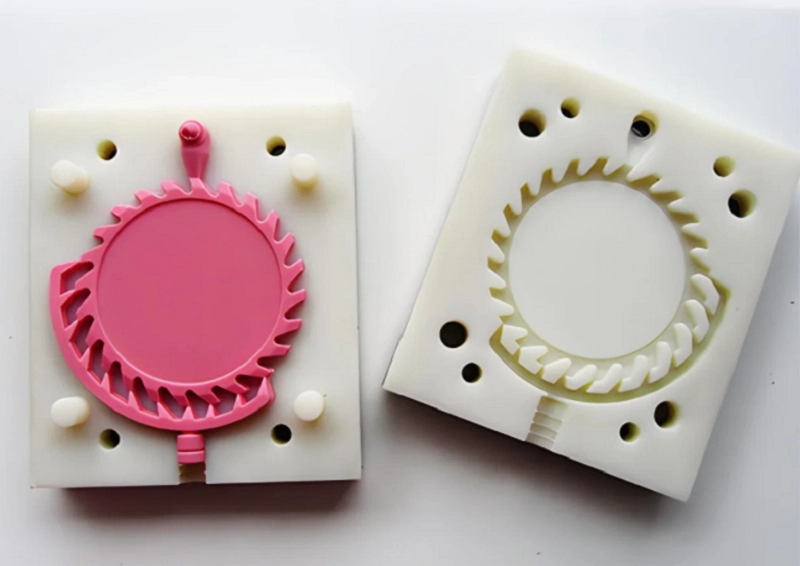
予防は手直しよりもはるかにコストがかかりません。欠陥の根本原因を体系的に解決することで、歩留まりを向上させることができます。以下の9つの分野では、シリコーン真空鋳造において効果が実証されている実践的な方法を取り上げます。
マスターパターンの品質を向上させる
マスターパターンがすべてを決定づける。その表面仕上げが最終製品の表面仕上げとなり、その寸法精度が最終公差を決定する。質の悪いマスターパターンは、必ず質の悪い製品を生み出す。
原型を丁寧に仕上げてください。表面を研磨し、傷をすべて取り除いてください。
原型を徹底的に清掃してください。ほこりや指紋がシリコン型に付着すると、これらの欠陥が鋳造されたすべての部品に反映されます。
寸法精度を確認してください。重要な部分を測定し、マスターパターンが設計要件に合致していることを確認してください。これは製造工程における最初の品質チェックポイントです。決して軽視しないでください。
HPCワークフローの最適化 金型設計
金型は全工程の基盤となるものです。適切に設計された金型は生産を円滑にしますが、設計が不十分な金型は不良品の繰り返しにつながります。
樹脂がスムーズに流れ、気泡の原因となる乱流を避けるため、ゲートを適切な位置に配置してください。
十分な通気口を設けてください。樹脂が型に充填される際、空気はスムーズに排出されなければなりません。通気口が不十分であったり、塞がれていたりすると、空気が閉じ込められ、空隙や気泡が発生します。
パーティングラインは慎重に設計してください。パーティングラインの位置が悪いと、バリが発生し、離型が難しくなります。
優れた金型設計とは、樹脂の流れに逆らうのではなく、樹脂の自然な流れに沿うように設計することである。
樹脂を正しく準備する
樹脂の準備は、安定した生産結果を確保するための重要なステップです。
正確な計量のために秤を使用してください。正しい混合比率を厳守してください。
よく混ぜてください。容器の側面と底をこそげ取り、すべての材料が均一に混ざるようにしてください。混ぜ方が不十分だと、一部が硬化しないままになることがあります。
真空脱気を行ってください。樹脂に溶解した空気を除去するのに十分な時間、樹脂を真空状態に保ってください。表面の気泡を除去するだけでは不十分です。樹脂内部の気泡も除去する必要があります。
材料は慎重に取り扱ってください。油分、水分、または古い樹脂による汚染は、バッチ全体に損傷を与える可能性があります。
真空状態の制御
真空は脱気のためだけでなく、樹脂が金型に充填されるのを助けるためにも使用される。
適切な真空度を設定してください。真空度が低すぎると空気が閉じ込められ、高すぎると樹脂が沸騰して新たな欠陥が生じる可能性があります。
真空引き時間を制御してください。樹脂は脱気中と注型中の両方で真空状態を維持する必要があります。樹脂を流し込む前に、金型内の空気を完全に抜いてください。
適切な硬化条件を維持する
硬化とは、液体状の樹脂を固体状に変化させるプロセスです。硬化条件が適切に管理されていない場合、部品が完全に硬化しなかったり、変形したりする可能性があります。
オーブンの温度を適切に管理してください。わずか数度の温度差でも硬化速度が変わることがあります。オーブン内部の温度が均一でないと、部品の仕上がりにばらつきが生じる可能性があります。
適切な硬化時間を設定してください。硬化時間が短い部分は柔らかく弱くなり、硬化時間が長すぎる部分は脆くなる可能性があります。
環境条件を監視してください。湿度と空気の流れは硬化結果に影響を与える可能性があります。
シリコンモールドは丁寧に扱ってください
シリコン型は比較的壊れやすいものです。不適切な使用は型の摩耗を早めます。
型から取り出す際は、優しく行ってください。無理に押し出さないでください。空気圧を利用するか、型から慎重に部品をはがしてください。
金型を洗浄する際は、研磨剤入りの工具の使用は避けてください。過酷な洗浄方法は、金型キャビティの表面を損傷する可能性があります。
型は平らにして清潔な状態で保管してください。光、高温、圧力から保護してください。
金型は定期的に点検してください。破れ、パーティングラインの摩耗、表面の経年劣化がないか確認してください。不良品が生産される前に金型を交換してください。
製造性を考慮した部品設計
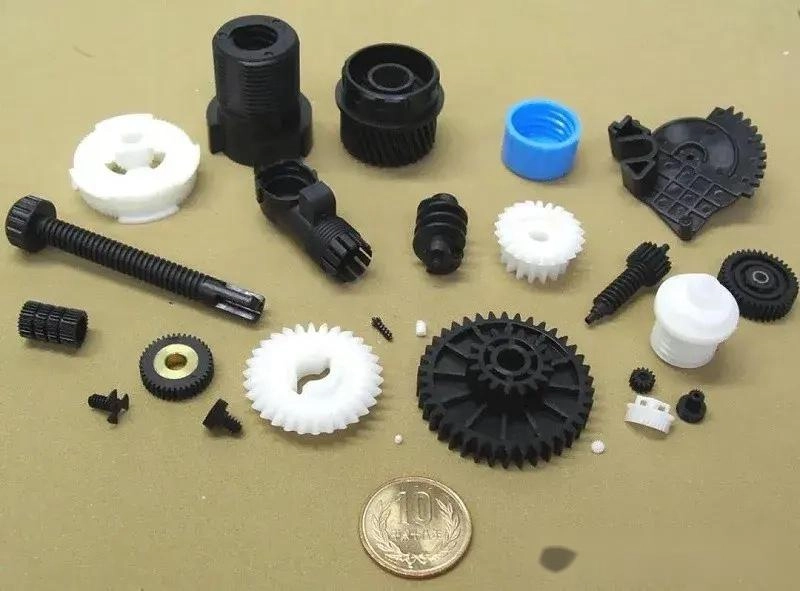
壁の厚さを均一に保ってください。厚い部分は収縮が不均一になる可能性があり、薄い部分は適切に充填されない可能性があります。
アンダーカットを減らしてください。アンダーカットが深すぎると、脱型時に金型にかかるストレスが増大し、破損の原因となる可能性があります。
角を丸くしましょう。鋭角な角は応力集中点となり、空気が溜まる原因にもなります。
流路を改善してください。樹脂はキャビティの隅々まで行き渡る必要があります。設計によって樹脂の流れが妨げられないようにしてください。
運用手順の標準化
樹脂の準備、脱気、注型、硬化、脱型、検査など、すべての工程を記録してください。
運転士の皆様へ。全員が同じ操作手順に従わなければなりません。操作方法の違いは、部品の品質にばらつきを生じさせる可能性があります。
プロセス制御を活用しましょう。プロセスパラメータを設定し、継続的に監視し、変動があった場合は調整を行います。
定期的な品質検査を実施する
点検は問題を早期に発見するのに役立ちます。問題が早く発見されればされるほど、解決は容易になります。
| 外観検査 | 表面の欠陥は、ひび割れ、凹み、バリ、色の違いなど、通常は直接目視できる。 |
| 寸法測定 | 重要な寸法は許容範囲内に収まらなければならない。 |
| 重量比較 | 内部に空洞のある部品は、内部に空洞のある部品よりも軽量である。 |
| アセンブリテスト | 部品は正しく組み合わさらなければなりません。もし組み合わさらない場合は、工程の変更を示している可能性があります。 |
| 機能テスト | 部品は実際の使用要件を満たし、想定される条件下で試験されなければならない。 |
これら9つの予防策は、シリコーン真空鋳造工程全体を網羅しています。これらの対策を体系的に適用することで、不良率を低減し、歩留まりを向上させ、生産の安定性と予測可能性を高めることができます。
シリコーン真空鋳造ソリューションならNOBLEと提携しましょう
NOBLEは金属およびプラスチック加工を専門としています。私たちの仕事は単に部品を作るだけではありません。包括的なソリューションを提供することです。信頼性が高く高品質な部品やアセンブリを必要とするお客様は、私たちを選んでくださいます。
当社は、設計支援、試作、製造、仕上げ、組み立てなど、プロジェクトの初期段階からサポートいたします。すべての工程を社内で完結できます。
当社の高度なエンジニアリング技術、先進的な加工能力、そして厳格な品質管理が連携し、プロセス全体を円滑に進めます。NOBLEは、お客様のアイデアを効率的に量産可能な製品へと実現するお手伝いをいたします。
設計から組み立てまで、包括的な製造能力を備えています。
単一のサプライヤーが生産チェーン全体を担うことができるため、複数の製造パートナーとの調整が不要になる。
設計支援と技術支援は、製品設計の最適化、製造性の向上、材料選定に関するガイダンスの提供に役立ち、生産効率を高めます。
プロトタイプ開発は迅速な検証を可能にします。本格的な量産に移行する前に、少量生産ソリューションを使用して設計をテストし、改善することができます。
金属加工には、CNC加工、板金加工、表面仕上げが含まれます。これらの能力により、複雑な構造や厳しい公差にも対応可能です。
プラスチック加工には、シリコーン真空成形や射出成形など、複数の製造技術が含まれます。最適なプラスチック製造方法は、製品の用途に基づいて選択されます。
表面仕上げや二次加工は、コーティング、質感、その他の後処理工程を含め、製品の外観と性能をさらに向上させる。
組み立てと最終製品の統合により、完全な納品を実現します。個々の部品だけでなく、すぐに使用できる完成品をお届けします。
国際規格に準拠した品質管理認証
ISO 9001:2015は、プロセス管理、継続的改善、顧客満足管理を含む、一貫性のある品質管理システムを実証するものです。
ISO 13485:2016は、管理されたプロセス、文書化、トレーサビリティ、および厳格な品質要件によって医療機器の製造を支援します。
これらの認証は、NOBLEの日常業務における基準を定めたものです。要求水準の高い業界のお客様は、信頼性の高い品質保証のためにこれらのシステムを頼りにしています。
FAQ
シリコン型は通常、いくつの部品を製造できますか?
シリコーン型は通常、20~30個の部品を成形できます。単純な部品であれば、40個程度になる場合もあります。複雑な形状の部品や、脱型時に摩耗しやすい部品は、型の寿命を縮める原因となります。
金型の寿命は、樹脂の温度、硬化条件、取り扱い方法にも左右されます。金型の性能を定期的に確認し、不具合が頻繁に発生する前に金型を交換してください。
真空鋳造で気泡が発生する原因は何ですか?
気泡は通常、脱気不足が原因で発生します。樹脂は溶解した空気を放出するために、十分な時間真空状態に保つ必要があります。
金型内部に空気が閉じ込められることもよくある原因です。通気不良は空気の排出を妨げます。また、樹脂の注入方法が不適切だと、樹脂移送中に空気が混入することもあります。
真空鋳造で歪んだ部品は修理できますか?
変形した部分の中には修復可能なものもあります。軽度の歪みであれば、適切な加熱と固定具を用いることで修正できます。
しかし、複雑な曲線を持つ部品や著しい変形のある部品は、通常修復できません。修復よりも予防が重要です。硬化温度を適切に管理し、厚い部分と薄い部分の急激な変化を避けてください。
シリコン真空鋳造の精度はどの程度ですか?
一般的な寸法公差は±0.10mm~±0.30mmです。マスターパターンの品質によって、達成可能な最大精度が決まります。樹脂の収縮は寸法変化を引き起こし、金型の摩耗は時間の経過とともに公差を拡大させます。
シリコン型はなぜ摩耗するのでしょうか?
シリコン型は、様々な要因により徐々に劣化します。
成形サイクルを繰り返すと機械的疲労が生じます。脱型時の応力は金型キャビティ表面を損傷する可能性があります。樹脂中の化学物質はシリコーンの性能に徐々に影響を与え、高温は金型の劣化を加速させます。







