
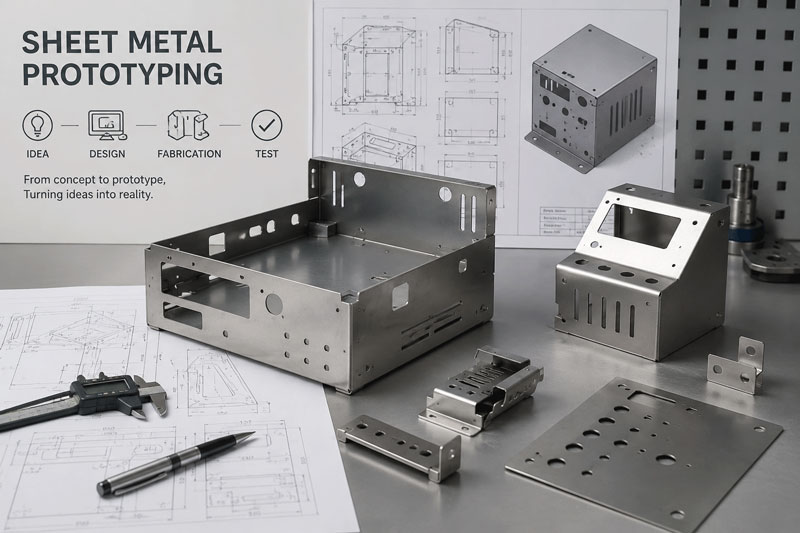
はじめに:ハードウェアイノベーションへの入り口
画期的な製品コンセプトを初めて手に取った時のことを想像してみてください。その重さを感じ、機構をテストし、投資家にプレゼンテーションを行い、実際の使用環境でその性能を試す。デジタルデザインが物理的な現実となるこの変革の瞬間は、板金プロトタイプ製作によって実現します。今日の目まぐるしく変化するハードウェア開発環境において、機能的なプロトタイプを迅速かつ正確に製作できる能力は、単なる利点ではなく、生き残り、成功するための必須条件なのです。
板金プロトタイプ製作は、コンセプト設計と量産をつなぐ重要な架け橋であり、航空宇宙スタートアップから医療機器開発企業まで、あらゆる業界のイノベーターが、高額な生産設備に投資する前に、設計を検証、改良、完成させることを可能にします。この包括的なガイドでは、板金プロトタイプ製作のあらゆる側面を網羅的に解説し、製品開発におけるこの重要な段階を成功裏に進めるために必要な知識を提供します。
第1章:板金プロトタイピングの理解
板金試作品製作とは何ですか?
板金試作品製作とは、設計検証、試験、市場評価のために、機能的で寸法精度の高い板金部品やアセンブリを少量生産する特殊なプロセスを指します。専用工具や大量生産の最適化に依存する大量生産方式とは異なり、試作品製作は少量生産におけるスピード、柔軟性、精度を重視します。
試作品製作の主要特性:
- 低音量フォーカス通常1~100個
- 迅速なターンアラウンド: 月ではなく、日または週単位
- 設計の柔軟性デザイン変更への対応が容易
- 費用対効果の高いツール: ハードツールへの投資は最小限、もしくは不要
- 高精度検証目的で厳しい許容範囲を満たす
製品開発におけるプロトタイピングの重要な役割
物理的検証によるリスク軽減
研究によると、機能プロトタイプで検証された製品は、製造中の設計関連の問題が67%少なく、市場での受け入れ率が82%高いことが示されています。プロトタイピングによって以下のことが可能になります。
- 金型投資前に設計上の欠陥を特定し、解決する
- 製造可能性と組立工程の検証
- 材料選定および性能特性の検証
- 利害関係者および投資家への製品機能の実演
コスト削減の必要性
試作品の製作には投資が必要ですが、それは以下の潜在的なコストに比べれば微々たるものです。
- 生産用金型の変更(通常、試作品の変更よりも5~15倍の費用がかかる)
- 生産遅延と市場投入機会の逸失
- 未発見の設計上の欠陥による製品リコール
- 市場参入の遅れによる競争優位性の喪失
第2章:試作品製作方法と技術
試作品製作のためのレーザー切断
テクノロジーの概要:
レーザー切断は、集束されたレーザービームを用いて材料を溶融、燃焼、または蒸発させることで、極めて高い精度を実現します。最新のファイバーレーザーシステムは、試作品製作において優れた速度と品質を提供します。
プロトタイプ特有の利点:
- ツールコストゼロ: 物理的な道具は不要です
- 究極の柔軟性工具の変更なしで迅速な設計変更が可能
- 優れた精度公差は±0.004インチ(0.1mm)と非常に厳しい。
- 複雑な形状複雑な形状や細かいディテールも簡単に実現できます
- 素材の多様性ステンレス鋼、アルミニウム、銅など、さまざまな金属を切断します。
代表的なアプリケーション:
- 複雑な平面パターンとプロファイル
- 換気グリルと装飾要素
- 複雑な切り抜き加工が施された構造部品
- ブラケットと取り付けプレート
- 筐体パネルおよびカバー
技術仕様:
- 最大厚み素材によっては最大1インチ(25mm)まで
- 位置決め精度: ±0.001インチ (0.025mm)
- 最小フィーチャーサイズ切削幅:0.004インチ(0.1mm)
- エッジ品質熱影響部が最小限で、非常に優れています。
試作品製造のためのCNCパンチング加工
テクノロジーの概要:
CNCパンチングは、プログラム可能なタレットプレスを使用して、機械的な力によって板金に穴、形状、および構造を作り出す加工法です。
試作品にパンチング加工を選択するタイミング:
- 標準機能部品に一般的な穴のサイズと形状が含まれている場合
- 成形作業ルーバー、皿穴、エンボス加工部分用
- 中量ニーズレーザー加工のセットアップ時間が非効率になる10~50個の部品
- コスト効率標準工具を効果的に活用できる場合
プロトタイピングの利点:
- 一体成形: 同じ操作で成形フィーチャーを作成します
- ツールライブラリへのアクセス: 豊富な標準ツールが利用可能
- エッジ品質が良いバリが最小限で、エッジがきれいです。
- 適度なスピード特定のパターンではレーザーよりも高速
制限事項:
- ツールに関する制約: 利用可能な工具のサイズと形状によって制限される
- セットアップ要件各作業に必要なツール設定
- 幾何学的制約レーザーに比べて複雑な輪郭への対応力は劣る
CNCプレスブレーキ成形
テクノロジーの概要:
最新のCNCプレスブレーキは、コンピューター制御のバックゲージとラム位置決め機能を用いて、板金部品に精密な曲げ加工を施す。
プロトタイプ固有の機能:
- クイックセットアップデジタルツールのセットアップとプログラムの読み込み
- 高精度角度公差は±0.5°まで達成可能です。
- 柔軟なツーリング様々な素材や厚みに合わせて調整可能
- 複雑な曲げ加工: 1つのセットアップで複数の曲げ加工が可能
試作品の曲げ加工における重要な考慮事項:
- 材料のスプリングバック異なる材料に対する補償計算
- 曲げシーケンスの最適化アクセシビリティと正確性を考慮した計画
- ツールの選択: 材料と半径の要件に合ったツール
- プロトタイプ特有の課題少量生産の場合は、一貫性を保つために特別な注意が必要です。
プロトタイプ向けの高度な機能:
- 3D 曲げ: 複雑な多平面曲げ
- 自動工具交換: 多様なプロトタイプ要件に対応
- レーザー角度測定リアルタイム角度検証
- 衝突回避: 複雑な部品のソフトウェア保護
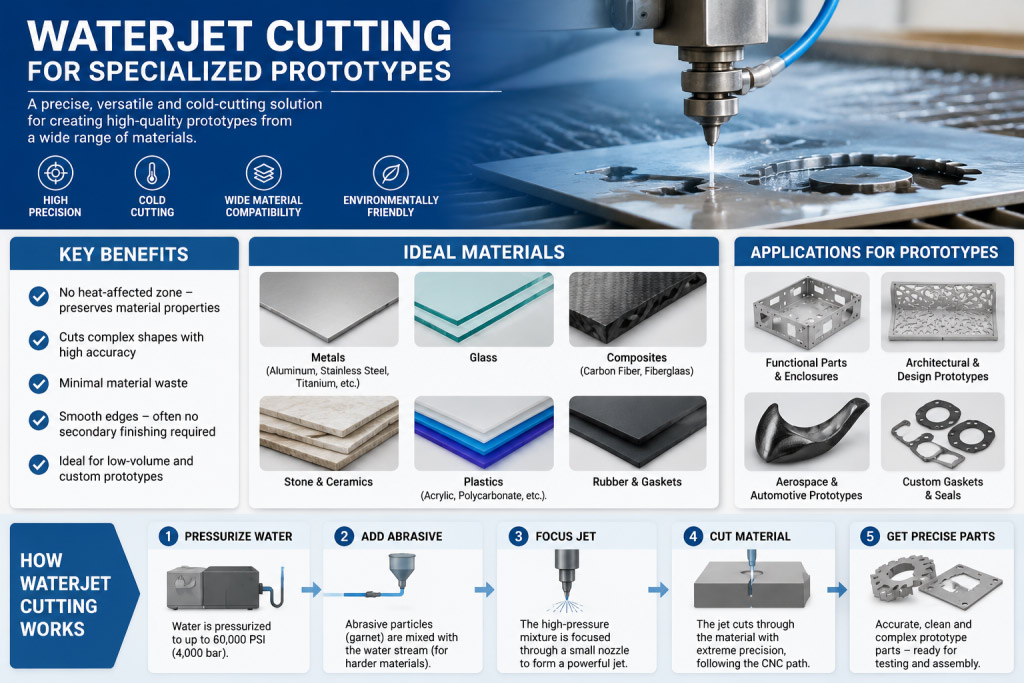
ウォータージェット切断 特殊プロトタイプ向け
テクノロジーの概要:
ウォータージェット切断は、高圧の水に研磨粒子を混ぜて使用し、熱を加えることなく材料を切断する技術です。
プロトタイプアプリケーション:
- 熱に弱い素材熱による歪みを避ける必要がある場合
- 厚い素材厚さ最大6インチ(150mm)まで対応可能
- 複合材料: 混合材料の切断
- 繊細な部品締め付け力が問題となる場合
Advantages:
- 熱影響を受けないゾーン特定の材料や用途にとって重要
- 素材の多様性金属、複合材、ガラス、石材を切断します。
- 環境への利点有毒ガスや熱による歪みはありません
- 精密能力: ほとんどのプロトタイプのニーズに対して十分な精度
積層造形の統合
ハイブリッドアプローチ:
板金試作において、3Dプリンティングがますます活用されるようになっている。
- 複雑なブラケットとマウント板金加工が実用的でない場合
- 組立治具および固定具試作品組立用のカスタムツール
- 非構造コンポーネント装飾的または低ストレス要素
- 迅速な反復金属加工なしで迅速な設計変更が可能
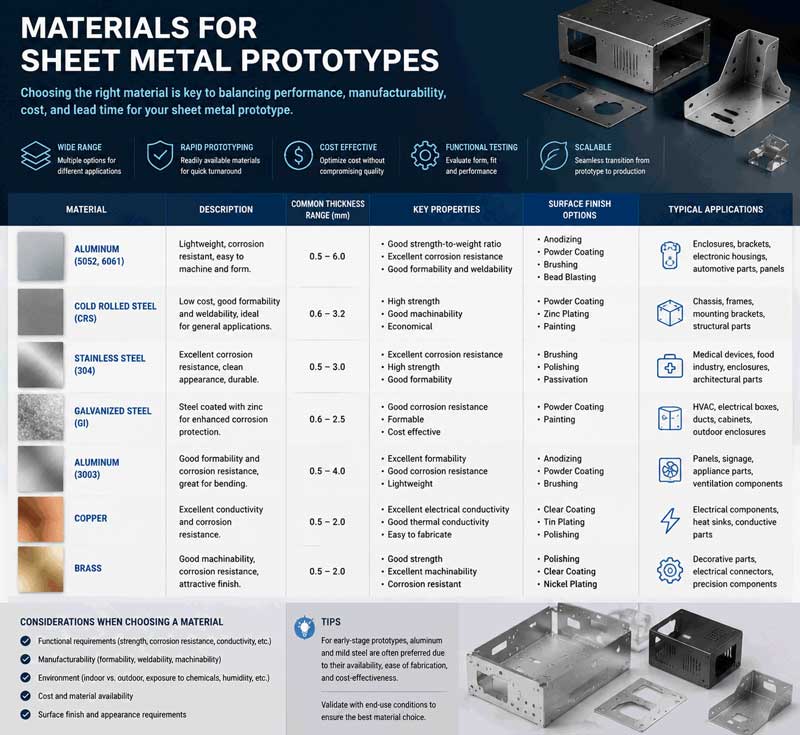
第3章:板金試作品の材料
一般的に使用される材料
アルミニウム合金:
- 5052-H32優れた耐食性、良好な成形性
- 6061-T6強度対重量比が高く、加工性に優れている。
- 3003優れた成形性、良好な溶接性
- プロトタイプの考慮事項切削抵抗が低く、鋼材よりも成形しやすい。
ステンレス鋼:
- 304: 最も一般的で、耐食性と成形性に優れている
- 316優れた耐腐食性、海洋および化学用途
- 430磁性、成形性良好、低コスト
- 17-4PH析出硬化、熱処理後の高強度
冷間圧延鋼板:
- 1018汎用性、優れた溶接性、および機械加工性
- CRSの成績様々な焼き戻しと表面仕上げが利用可能
- プロトタイプの利点低コスト、入手しやすい、扱いやすい
銅と真鍮:
- 銅C110優れた電気伝導性と熱伝導性
- 真鍮260: 優れた耐食性、装飾的な外観
- 特別なアプリケーション電気部品、装飾要素、熱交換器
特殊素材:
- ばね鋼クリップや保持機能用
- メッキ済み材料亜鉛メッキ、亜鉛めっきオプション
- 高強度合金: 要求の厳しいアプリケーション向け
- エキゾチック合金チタン、特殊試作品用にはインコネルを使用
試作品の材料選定ガイドライン
パフォーマンス重視の選考:
- 強度要件降伏強度と引張強度が必要です
- 耐食性環境曝露に関する考慮事項
- 重量制限密度と強度対重量比
- 熱特性導電率と膨張係数
製造上の考慮事項:
- 成形性最小曲げ半径と伸び特性
- 溶接性計画されている接合方法との互換性
- 表面仕上げ外観および後処理に関する要件
- 利用状況リードタイムと最小注文数量
コスト最適化戦略:
- 標準ゲージ: 入手しやすい厚さを使用する
- 一般的な合金可能な限り、特殊な素材の使用を避ける。
- サイズの最適化ネスト化によるスクラップの最小化
- 代替材料類似の特性を持つ代替品を検討する
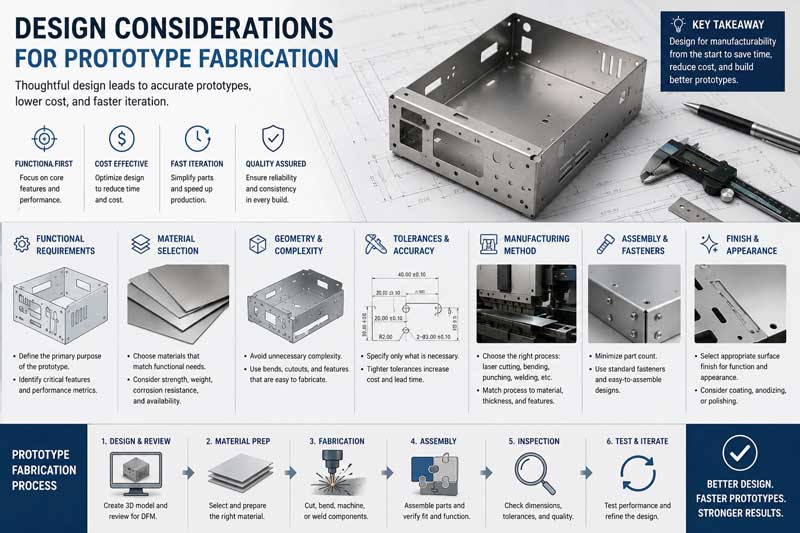
第4章:試作品製作における設計上の考慮事項
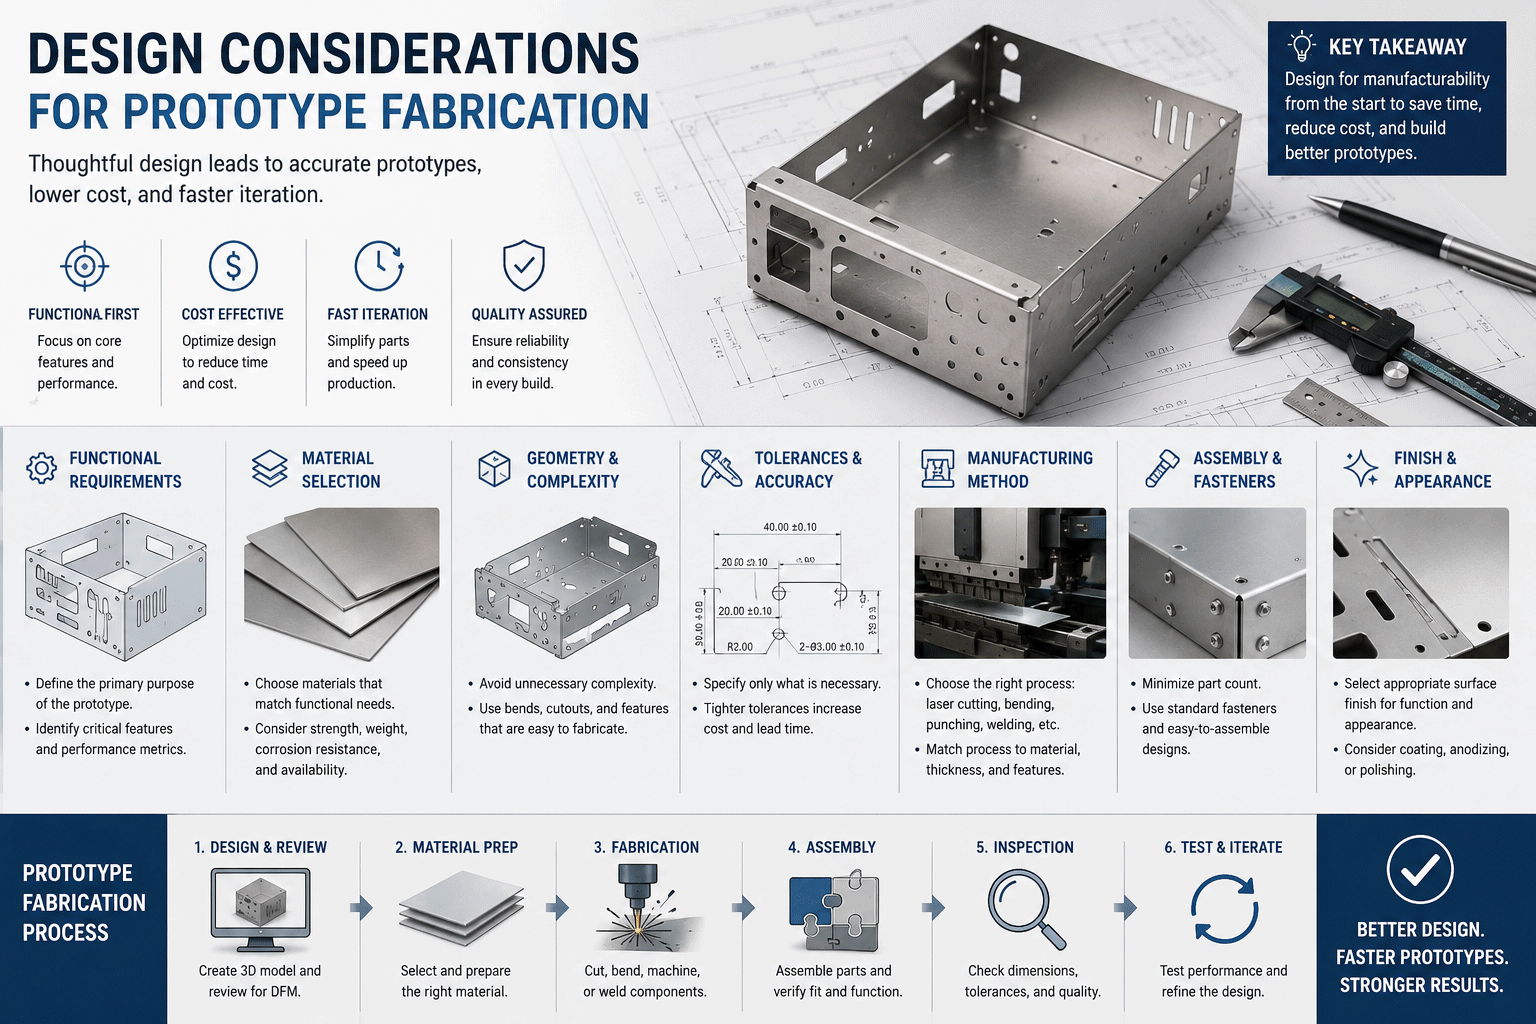
製造性を考慮した設計(DFM)の原則
DFMの主要ガイドライン:
- 機能を標準化する
- 一般的な穴のサイズと曲げ半径を使用してください
- 可能な限り材料の厚さを標準化する
- 利用可能なツールと機能を考慮して設計する
2.プロトタイププロセスを最適化する
- 頻繁な変更が予想される場合は、レーザー切断用に設計してください。
- 標準的な機能のパンチングを中規模で検討する
- プレスブレーキへのアクセスと手順を計画する
- 複雑さを最小限に抑える
- 固有部品の数を減らす
- 組み立て要件を簡素化する
- ファスナーと金具を標準化する
重要な設計要素:
曲げ設計に関する考慮事項
- 最小曲げ半径通常、鋼材の場合は材料厚さの1倍、アルミニウムの場合は1.5倍です。
- ベンドレリーフ: 裂け目を防ぐための適切な逃げ切り
- フランジ長さ材料の厚さの4倍に曲げ半径を加えた値以上
- 木目方向異方性材料に関する考察
穴と切り抜きのデザイン
- 最小穴サイズ直径は材料の厚さと等しい(実用的な最小値は0.040インチ)
- エッジ距離穴から端まで、材料の厚さの最低2倍の間隔が必要です。
- スロット寸法幅は材料の厚さと等しい
- ネスティング効率最適な材料利用を目指した設計
成形フィーチャーデザイン
- ルーバーとリブ: 工具のための適切なクリアランス
- 皿穴加工とエンボス加工標準サイズと奥行き
- 裾と縫い目のデザイン適切な許可と承認
- 特集製造可能性を早期に検討する
許容差および仕様に関するガイドライン
標準試作品公差:
- 直線寸法ほとんどの機能において±0.010インチ(0.25mm)
- 穴の位置:±0.005インチ(0.13mm)精密用途向け
- 曲げ角度標準曲げの場合:±1°
- 平坦: 1インチあたり0.010インチ (25mmあたり0.25mm)
重要な機能仕様:
- 表面仕上げの要件: 重要かどうか指定してください
- バリコントロール方向と最大許容バリ
- エッジ条件バリ取りの要件と方法
- 化粧面特別な取り扱いが必要なエリア
第5章:試作品製作プロセス
段階的なワークフロー
フェーズ1:設計レビューと準備
- 初期設計評価
- CADモデルと図面のレビュー
- DFM分析と推奨事項
- 材料選択ガイド
- プロセス選択の最適化
2.技術文書
- 製作図面の作成
- 製造手順の開発
- 品質要件文書
- 特殊工程仕様
フェーズ2:プログラミングとセットアップ
- CAD/CAMプログラミング
- 材料効率のためのネスト最適化
- ツールパスの生成と最適化
- 機械語の生成と検証
- シミュレーションと衝突チェック
- 機械のセットアップ
- 材料の選択と準備
- 工具の設置と校正
- プログラムのロードと検証
- 最初の記事のセットアップ手順
フェーズ3:製造工程
- 切断作業
- レーザー切断またはパンチング加工
- 切断時の品質検証
- 資材の取り扱いと管理
- スクラップの管理と統制
2. 成形作業
- プレスブレーキのセットアップとプログラミング
- 曲げシーケンスの実行
- 工程内検査および調整
- 二次成形加工
フェーズ4:二次作戦
- バリ取りとエッジ処理
- 手動または自動バリ取り
- 角を滑らかにする
- 仕上げのための表面処理
- 品質検証
2.接合と組み立て
- 溶接の準備と実施
- ファスナーの取り付け
- 必要に応じて接着剤で接合する
- サブアセンブリの作成
3.表面仕上げ
- 清掃と準備
- 塗装または粉体塗装
- メッキまたは陽極酸化処理
- 特殊コーティングと処理
フェーズ5:品質保証と納品
- 検査と試験
- 寸法検証
- 機能テスト
- 材料認証
- ドキュメントの完成
- 梱包と配送
- 保護包装設計
- 文書化
- 出荷準備
- 追跡と配送調整
第6章:試作品製作における品質管理
検査方法
第一物品検査 (FAI)
- 寸法検証の完全実施: 測定および文書化されたすべての機能
- 材料検証材料仕様の確認
- プロセス検証製造工程の検証
- ドキュメント包括的な検査報告書
工程内品質管理
- セットアップの検証機械設定の確認
- プロセス監視: リアルタイム品質パラメータ追跡
- サンプル検査生産中の定期的な部品検査
- 統計的プロセス管理: より大規模な試作品バッチの場合
最終検査プロトコル
- 外観検査表面品質および外観評価
- 機能テスト組み立ておよび動作検証
- ドキュメントレビュー記録の確認を完了する
- 顧客承認サンプル審査および承認プロセス
測定機器および測定技術
標準測定ツール:
- ノギスとマイクロメータ: 線形寸法の場合
- ハイトゲージ垂直方向の測定の場合
- 定盤: 平面性と平行性のために
- ゲージブロックとピン穴の確認用
高度な計測システム:
- 三次元測定機(CMM): 複雑な形状の場合
- 光学コンパレータプロフィール確認のため
- レーザースキャナー:自由曲面の場合
- ポータブルCMM: 大きな部品や扱いにくい部品の場合
専門的なプロトタイプ測定:
- 3Dスキャンリバースエンジニアリングと検証のため
- デジタル分度器角度測定用
- 表面粗さ計: 完了確認用
- 硬度計材料特性の検証用
第 7 章: 業界を超えたアプリケーション
航空宇宙・防衛
プロトタイプの要件:
- エクストリームプレシジョン厳しい公差と厳格な基準
- 材料に関する専門知識特殊合金および複合材料
- ドキュメント完全なトレーサビリティと認証
- テスト厳格な性能検証
代表的なアプリケーション:
- 構造用ブラケットとマウント
- 航空電子機器用筐体およびラック
- 遮熱板および熱管理部品
- 試験治具および地上支援機器
医療機器開発
特別な考慮事項:
- 生体適合性材料FDA承認済みの材料と仕上げ
- 清潔さの要件特別な取り扱いと処理
- 企業コンプライアンスFDA申請のための文書
- 滅菌の互換性滅菌方法の設計
一般的なプロトタイプ:
- 手術器具部品
- 機器の筐体およびフレーム
- インプラントトライアルコンポーネント
- 診断機器部品
家電
プロトタイプに必要なもの:
- 審美的な品質: 優れた表面仕上げ
- フィットして仕上げる: 精密な組み立て要件
- 熱管理放熱に関する考慮事項
- EMI / RFIシールド電気的性能要件
用途:
- デバイスの筐体およびシャーシ
- ヒートシンクと熱対策ソリューション
- ブラケットと内部マウント
- コネクタパネルおよびインターフェース
自動車開発
プロトタイプ作成の要件:
- 耐久性試験: テストおよび検証用コンポーネント
- フォームとフィット: 車体パネルおよび構造部材
- 材料の検証: 新しい材料とプロセスのテスト
- 組立検証生産プロセス開発
代表的なアプリケーション:
- ブラケットと取り付け金具
- テスト治具とプロトタイプ
- コンセプトカーのコンポーネント
- カスタムアクセサリーと改造
産業機器
プロトタイプに関する考慮事項:
- 機能性重視パフォーマンス重視
- 耐久性の要件: 実環境下でのテスト
- コスト最適化パフォーマンスとコストのバランスを取る
- 製造可能性最終的な生産を見据えた設計
用途:
- 機械ガードおよび安全装置
- 特注ブラケットとサポート
- 試験装置のコンポーネント
- 試作機械部品
第8章:コスト管理と最適化
コスト構造分析
直接費:
- 材料費原材料の購入と加工
- 人件費プログラミング、セットアップ、および操作時間
- マシンタイム設備稼働率と減価償却
- 工具のコスト特別な工具や治具が必要です
間接コスト:
- エンジニアリング時間: 設計レビューと準備
- 品質管理検査および試験
- 管理オーバーヘッドプロジェクト管理および調整
- 施設費スペース、設備、メンテナンス
隠れたコスト:
- 修正と再作業: デザインの変更と修正
- 配送と物流: 送料および手数料
- 通信オーバーヘッド: 顧客とのミーティングおよび調整
- リスクマネジメント予期せぬ問題への対応策
コスト最適化戦略
設計の最適化:
- 素材の選定費用対効果が高く、適切な材料を選択する
- 設計の簡素化機能を損なうことなく複雑さを軽減する
- 標準化: 共通の特徴と寸法を使用する
- ネスティング効率材料利用率の最大化
プロセスの最適化:
- テクノロジーの選択最も効率的な製造方法を選択する
- バッチ最適化類似の操作をグループ化する
- セットアップの最小化: 切り替え時間の短縮
- オートメーション有益な場合には自動化プロセスを導入する
プロジェクト管理戦略:
- 明確な仕様曖昧さと手戻りを減らす
- 効率的なコミュニケーション情報フローの効率化
- 適切な計画各段階に十分な時間を確保する
- 不測事態管理予想される課題への対策
第9章:タイムラインとプロジェクト管理
典型的なプロジェクトタイムライン
標準プロトタイプ製作スケジュール:
- 単純な部品:3〜5営業日
- 中程度の複雑さ:5〜10営業日
- 複雑なアセンブリ:10〜20営業日
- 非常に複雑なプロジェクト:3〜4週間
優先サービス:
- ラッシュプロトタイピング24~48時間以内の納期が可能です
- 優先スケジューリング優先的に順番待ちの列に並ぶ
- 残業業務: 長時間労働および週末勤務
- 並列処理可能な限り同時操作を行う
クリティカルパス活動
設計段階(1~3日間):
- 設計レビューとDFM分析
- CADの準備と最適化
- 材料選定と調達計画
- プロセス選定と計画
製造段階(2~10日間):
- プログラミングとセットアップ
- 切断操作
- 成形作業
- 二次的な操作
仕上げと組み立て(1~5日):
- 表面処理
- コンポーネントの組み立て
- 品質検査
- 包装と準備
加速戦略
設計段階の加速化:
- 完全かつ正確な初期設計
- DFMの推奨事項に迅速に対応
- デジタル承認プロセス
- 明確なコミュニケーションチャネル
製造工程の加速化:
- 高度なスケジュール設定と計画
- 並行作業の調整
- 効率的な材料処理
- 積極的な品質管理
事務手続きの迅速化:
- 合理化された承認プロセス
- 電子文書
- 積極的なコミュニケーション
- 効率的な物流計画
第10章:表面仕上げと処理
機械的仕上げ
標準仕上げ:
- ミルフィニッシュ製造時の表面状態
- ブラッシング仕上げ: 均一な方向性のある木目模様
- ビーズブラスト均一なマットな質感
- 洗練された光沢と滑らかさのレベルが様々
プロトタイプ固有の考慮事項:
- コストと見た目美的要件と予算のバランスを取る
- プロセスの選択適切な仕上げ方法の選択
- リードタイムの影響仕上げ工程の所要時間を考慮すると
- 機能要件: パフォーマンスニーズを満たす
化学処理
化成コーティング:
- リン酸塩コーティング塗料の密着性と耐腐食性を高めるため
- クロム酸塩変換アルミニウムの腐食防止用
- 陽極酸化装飾および保護用アルミニウム仕上げ
- 化学フィルム一時的な腐食防止
プロトタイプに関する考慮事項:
- 最低購入数量要件多くのプロセスには最小バッチサイズがあります
- 納期化学プロセスの所要時間
- カラーマッチングバッチ間の一貫性
- 環境規制コンプライアンス要件
塗料と粉体塗装
プロトタイプ塗装:
- スプレー塗装少量生産にも対応可能
- カラーマッチング: カスタムカラー開発
- 多段階仕上げプライマーおよびトップコートシステム
- マスキング要件選択的コーティング用途向け
試作品用粉体塗装:
- 耐久性のある仕上げ優れた耐摩耗性と耐薬品性
- 色の選択: 幅広い標準色
- 環境上の利点: 低VOC排出量
- 最小注文数量の柔軟性試作品には、一部のウェットペイントよりも適している。
特殊コーティング
機能性コーティング:
- テフロン加工/ノンスティック加工: 放出特性について
- 導電性コーティングEMI/RFIシールド用
- 耐摩耗コーティング高摩耗用途向け
- 熱コーティング熱管理のため
装飾仕上げ:
- 質感のある仕上げ: カスタム表面パターン
- メタリック効果: 金属のような外観を再現
- カスタムグラフィックロゴおよび識別マーク
- 特殊効果: 独特の視覚的特徴
第11章:組み立てと統合
プロトタイプの結合方法
機械的固定:
- ねじ締め: プロトタイプで最もよく使われる
- リベットの取り付け永久的な関節の場合
- 特殊ファスナー: カスタムシステムまたは独自システム
- プレスフィット精密組立用
溶接プロセス:
- TIG溶接最高品質、最も制御しやすい
- MIG溶接: より速く、厚みのある素材に適しています
- スポット溶接シート同士の接合用
- レーザー溶接: 歪みを最小限に抑えた精密接合
接着剤による接合:
- 構造用接着剤高強度結合用
- シーラント環境保護のため
- 導電性接着剤電気接続用
- 短期債券組み立てとテスト用
試作品の組み立てに関する考慮事項
組み立て設計:
- ユーザー補助: 工具のクリアランスと作業者のアクセス
- シーケンスプランニング論理アセンブリ順序
- 許容範囲の積み重ね累積的な変動の管理
- エラー防止: 誤組立を防止するための設計上の特徴
組立における品質:
- 適合検証: コンポーネントの互換性を確認しています
- トルク制御適切なファスナーの締め付け
- アライメントの検証: 部品の適切な位置決めを確保する
- 機能テストアセンブリ動作の検証
特別な組立要件
クリーンルーム組立:
- 医療または電子機器用途向け
- 制御された環境の要件
- 特別な取り扱い手順
- 文書化と検証
テストおよび検証用アセンブリ:
- 計測機器の統合
- テストポイントのアクセシビリティ
- 構成変更に対応できるモジュール設計
- テスト構成のドキュメント
第 12 章: 将来のトレンドとイノベーション
技術の進歩
デジタル製造技術:
- AI駆動型設計最適化自動DFM解析
- デジタルツイン統合仮想プロトタイピングと検証
- クラウドベースのコラボレーションリアルタイムでのデザイン共有とフィードバック
- 高度なシミュレーション: より正確なプロセスモデリング
高度な製造技術:
- ハイブリッド製造加法プロセスと減法プロセスを組み合わせる
- スマートツール適応型治具およびツーリングシステム
- ロボットオートメーション試作品製作工場における自動化の強化
- IoT統合接続された機器とプロセス
材料の革新:
- 先進合金特性が向上した新素材
- スマートマテリアル応答特性を持つ材料
- 持続可能な材料: 環境に優しいオプション
- 複合統合: 複合材料加工
業界動向
開発サイクルの加速:
- より迅速なプロトタイピングに対する需要の高まり
- ジャストインタイム開発手法
- アジャイルなハードウェア開発手法
- 迅速な反復機能
持続可能性への焦点:
- 材料効率と廃棄物の削減
- エネルギー効率の高いプロセス
- リサイクル可能で持続可能な素材
- 環境影響評価
プロトタイピングの民主化:
- 低価格のエントリーポイント
- スタートアップ企業にとってのアクセス性の向上
- 教育およびメイカームーブメントの影響
- クラウドファンディングを活用した開発
戦略的意味合い
競争優位性:
- 市場投入までのスピードが主な差別化要因
- 品質と精度の要求は高まっている
- コスト圧力が効率化イノベーションを推進
- カスタマイズとパーソナライゼーションのトレンド
パートナーシップモデル:
- デザイナーと製造業者間のより緊密な連携
- 設計と製造を統合したチーム
- 長期的なパートナーシップのアプローチ
- 共同開発とリスク共有モデル
第13章:試作品製作パートナーの選定
評価基準
技術的能力:
- 利用可能な製造技術の範囲
- 材料に関する専門知識と加工に関する知識
- 品質管理システムと能力
- エンジニアリングサポートと設計支援
ビジネス要因:
- 類似のプロジェクトや業界での経験
- 時間通りの納品実績
- 透明な価格設定とコミュニケーション
- 将来のニーズに対応できる拡張性と容量
戦略的提携:
- あなたの開発目標の理解
- 単に供給するだけでなく、パートナーシップを築く意欲
- 変化に対応できる柔軟性
- 長期的な関係の可能性
パートナーシップ開発
最初のエンゲージメント:
- 技術的能力評価
- プロジェクトレビューと実現可能性分析
- 照会確認とポートフォリオレビュー
- パイロットプロジェクトの検討
関係構築:
- 明確なコミュニケーションプロトコル
- パフォーマンス指標の設定
- 継続的な改善のための協働
- 戦略計画の整合性
結論:アイデアを現実に変える
板金プロトタイプの製作は、ハードウェア製品開発において最も重要な段階の一つです。抽象的な概念が具体的な製品となり、設計が実際の要件に基づいて検証され、革新的な製品が市場での成功に向けて第一歩を踏み出す瞬間です。今日の競争の激しい市場環境において、機能的なプロトタイプを迅速かつ効果的に製作できる能力は、どの製品が成功し、どの製品が市場に出回らないかを決定づける重要な要素となります。
試作品製作技術の進化は、可能性を広げ続けています。複雑な部品を数時間で製作できるレーザー切断システムから、金型を使わずに精密な部品を製作できる高度な成形技術まで、今日の試作品製作者は、製品開発を支援する上でかつてない能力を備えています。これらの技術革新は、デジタル設計やコラボレーションツールと相まって、コンセプトから実物試作品に至るまでの時間とコストを劇的に削減しました。
プロトタイプ製作を成功させるには、技術力だけでなく、パートナーシップ、明確なコミュニケーション、そして戦略的思考が不可欠です。最も効果的な関係とは、顧客の製品ビジョンと市場知識を、製作者の製造技術とプロセス知識と融合させたものです。両者が協力することで、プロトタイプ開発における様々な課題を克服し、スピード、コスト、品質、機能性のバランスを取りながら、最適なソリューションを生み出すことができるのです。
将来を見据えると、プロトタイプ製作戦略を成功に導くためのいくつかの重要な原則が重要となるでしょう。
初期のコラボレーション
設計プロセスの初期段階から製造パートナーを関与させることで、大きなメリットが得られます。彼らの製造に関する専門知識は、設計上の意思決定に役立ち、コストのかかるミスを防ぎ、試作品製作と最終的な量産の両方において設計を最適化することができます。
反復アプローチ
プロトタイピングを反復的な学習プロセスとして捉えましょう。各プロトタイプバージョンは貴重な洞察を提供し、それが次のイテレーションにおける改善に役立ち、最終的にはより優れた最終製品へと繋がります。
全体論的思考
プロトタイプ製作は、設計、検証、テスト、そして生産準備を含む統合的な製品開発戦略の一部として捉えるべきです。各段階は互いに情報を提供し合い、最適化を図ります。
戦略的投資
試作品製作を単なる費用ではなく、製品の成功に向けた戦略的な投資と捉えましょう。徹底的な試作にかかる比較的わずかな費用で、生産段階や、さらに悪いことに市場における、はるかに高額な問題を未然に防ぐことができるのです。
ハードウェア開発を加速させたい企業にとって、板金プロトタイプ製作は、コンセプトから実現までを着実に進めるための実績ある道筋を提供します。スピード、精度、柔軟性を兼ね備えることで、リスクを管理しながらイノベーションを可能にします。これは、今日の変化の激しい競争市場において不可欠な要素です。
アイデアから製品化までの道のりは、かつてないほど刺激的で身近なものになりました。適切なプロトタイプ製作パートナーとアプローチがあれば、あらゆる規模の企業が革新的なアイデアを実現し、実環境でテストし、具体的なフィードバックに基づいて改良を重ね、自信を持って生産と市場投入へと進むことができます。
あなたの製品コンセプトを現実のものに変える準備はできていますか?
お客様に最適なプロトタイプ製作ソリューションをご用意しております。スピード、品質、数量、予算といったお客様のニーズをバランス良く満たし、生産と市場での成功への道を切り開くソリューションです。次なるイノベーションは、構想から実現まで、専門家とのパートナーシップがあってこそ真価を発揮します。
NOBLEは、独立した研究開発、生産、販売を行うことができる中英合弁企業です。
当社には「ケア製品」と「スマートマニュファクチャリング」という2つの主要な事業分野があります。
「ケア製品」事業は、美容、健康、高齢者介護に重点を置き、インテリジェントなケア製品とサービスのリーディングプロバイダーとなることを目指しています。現在、当社は主にIPL脱毛製品を販売しています。
当社は板金加工において豊富な経験を有しております。設計、製造、組立、検査・試験、梱包など、お客様の新規プロジェクトをサポートする包括的なサービスをご提供いたします。ご要望がございましたら、お気軽にお問い合わせください。いつでも喜んでお手伝いさせていただきます。3D図面と2D図面を含む図面をお送りください。







