
イントロダクション
機械工場を歩いてみれば、次々と出てくる部品を目にするでしょう。完璧にフィットするものもあれば、スクラップ箱行きになるものもあります。その違いは、多くの場合、作業者や機械の性能にあるのではなく、加工物を固定するシンプルな工具にあるのです。その金属片やピンの塊が、すべてを左右するのです。
人々はこれらの用語をしょっちゅう混同します。ジグと呼ぶ人もいれば、フィクスチャと呼ぶ人もいます。日常会話では、どちらでも構わないように思えますが、エンジニアリングの世界では、非常に重要な違いがあります。これらは同じものではありません。要点を一言でまとめると、ジグは切削工具をガイドするものであり、フィクスチャはワークピースを所定の位置に固定するものです。これが両者の決定的な違いです。
さらに詳しく解説していきます。それぞれの特徴、比較方法、設計の基本ルール、製造現場で見られる様々なタイプ、そして現代の自動化された製造現場での活用方法について学びます。
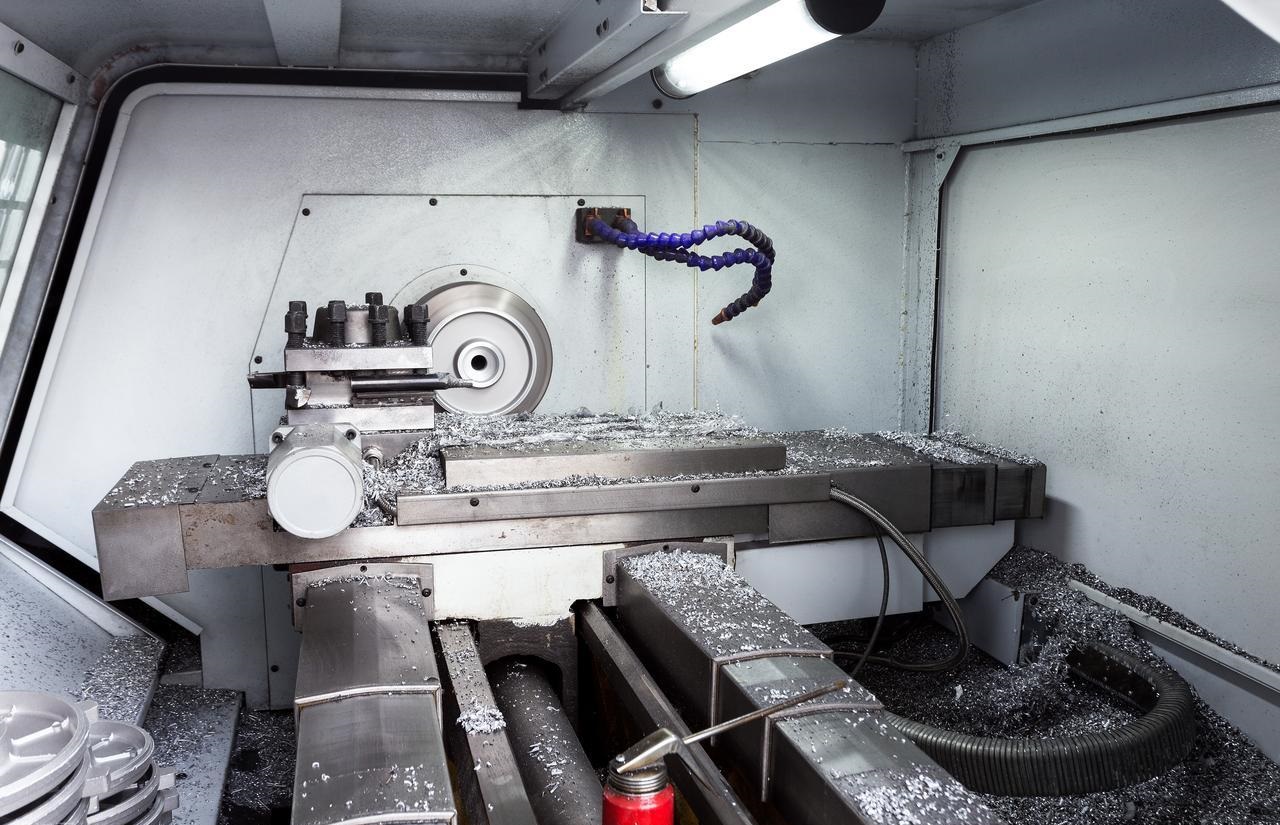
ジグとは何か?(工具をガイドする装置)
治具の本質は制御にある。部品を制御するのではなく、手に持った工具、あるいはスピンドルに取り付けられた工具を制御するのだ。
定義:ジグとは、切削工具の動きを制御する装置のことです。つまり、切削工具の方向を誘導する装置です。
手作業で穴を開けることを想像してみてください。ドリルビットが滑ってしまい、金属の上を転がってしまいます。結果として、穴の位置がずれたり、ビットが折れたりしてしまいます。ジグを使えば、この問題を解決できます。ジグの主な機能は、精度と再現性です。ジグは、工具をワークピース上の正確な位置に毎回正確に誘導します。1つ目の部品も100つ目の部品も、同じ場所に穴が開きます。
重要なポイントはブッシングです。これは、治具に圧入された硬化鋼製のスリーブです。ドリルビットはこのブッシングを通過します。摩耗は治具本体ではなくブッシングが受けます。ブッシングはドリルビットのガイド穴のような役割を果たし、材料にドリルビットが進入する際のずれを防ぎます。
治具は、穴あけ作業で最もよく使用されます。また、穴を正確なサイズにリーマ加工する場合や、ねじ切り加工にも使用されます。手工具や回転カッターで同じ箇所を繰り返し加工する必要があるあらゆる作業に用いられます。
治具は通常、固定具よりも軽量です。持ち上げて持ち運ぶことができ、作業場内を移動させることもできます。治具を部品に固定する場合もあれば、部品を治具の中に固定する場合もあります。治具は工具と一緒に移動します。
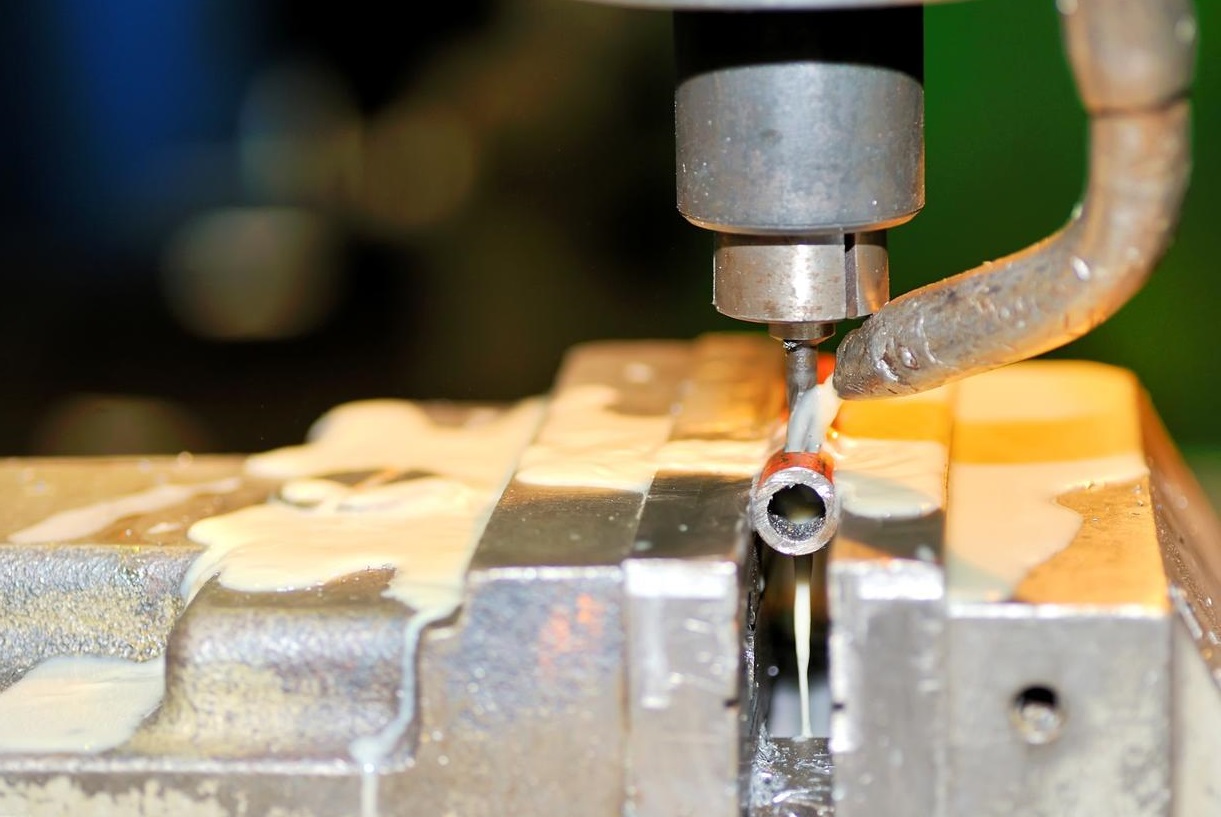
治具とは何か?(ワークを保持する装置)
治具は概念的には単純だが、実際に製作するのは難しい。それは作業物を保持するだけのものだ。それだけだ。
定義:治具とは、加工対象物を所定の位置に固定し、支持する装置のことです。加工対象物が動かないようにするだけのものです。それ以上でもそれ以下でもありません。
主な役割は、機械の力に対抗することです。切削力は非常に強力です。フライス盤の刃は、弱いクランプでは部品を簡単に引き抜いてしまう可能性があります。治具はそれに耐えなければなりません。治具は、これらの力に対して部品をしっかりと固定する役割を担います。
ジグとの決定的な違いはここにあります。治具は工具を全くガイドしません。ガイドは機械が行います。手動フライス盤では、オペレーターがテーブルを動かします。CNCフライス盤では、コンピューターが軸を動かします。治具はただそこに固定され、動かず、しっかりとした土台を提供するだけです。その役割は、部品を正確に位置決めし、しっかりと固定することにあります。
治具は至るところで見かけます。フライス盤で使われ、溶接機では部品を固定するために使われ、組立ラインでは作業員やロボットのために部品を位置決めするために使われ、研削加工でも使われ、検査ラボでは部品をセンサーや三次元測定機のプローブに当てるために使われます。
治具は頑丈に作られています。質量と剛性が必要だからです。治具は機械テーブルに直接ボルトで固定されます。動くことはありません。加工物が治具に運ばれてくると、治具がそれをしっかりと固定します。
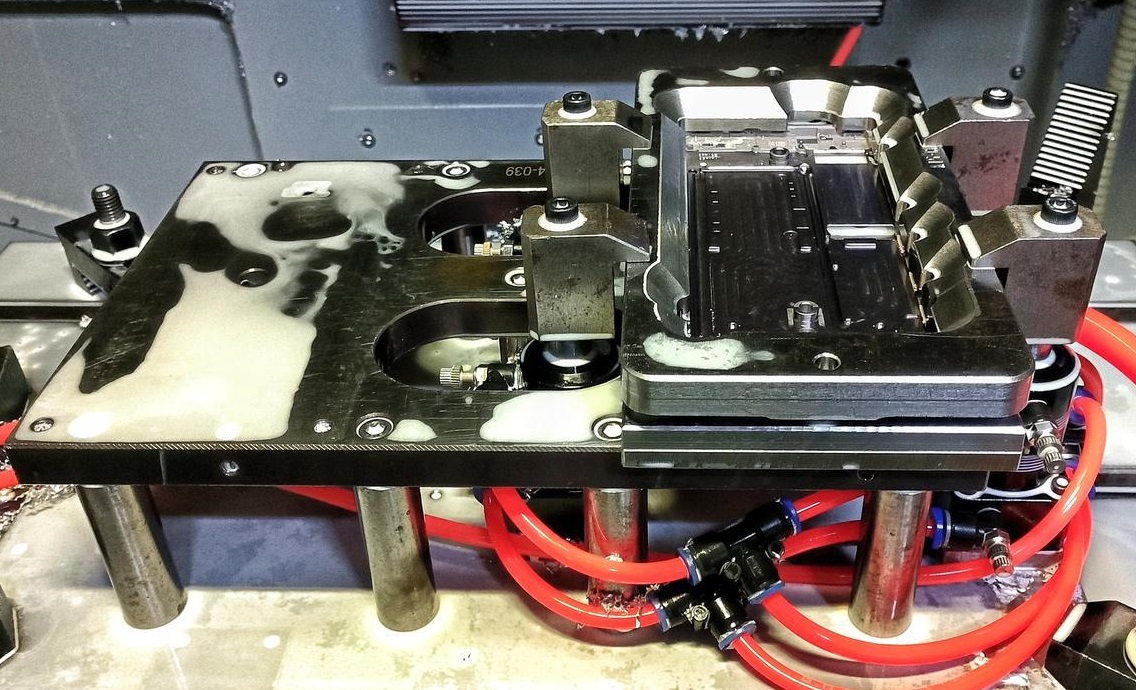
ジグと治具:並べて比較する
それらを並べてみれば、その違いは明らかになる。
| 機能 | ジグ | フィクスチャー |
| 演算 | 切削工具をガイドする。 | ワークをしっかりと保持します。 |
| ツールコンタクト | 工具は(ブッシングを介して)治具に接触する。 | 工具は治具に一切触れない。 |
| 構築 | 軽量化設計、強化ブッシュを採用。 | 安定性を高めるための、重厚で頑丈な構造。 |
| 典型的な操作 | 穴あけ、ねじ切り、リーマ加工。 | CNCフライス加工、溶接、組立、研削。 |
覚えるための簡単なコツはこれです。たった2つの単語です。
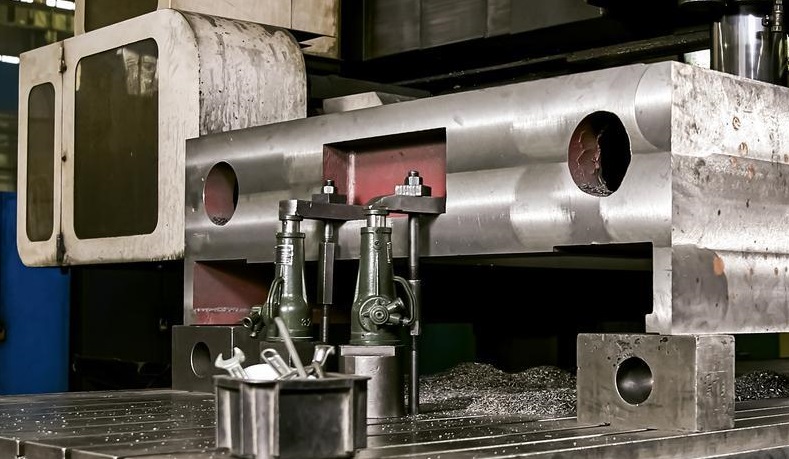
治具ガイド。固定具保持具。
以上です。工具をガイドするものは治具、部品を固定するものは固定具です。名前を見れば、その役割がわかります。
さらに詳しく:立地における「3-2-1」の原則
さらに詳しく見ていきましょう。3-2-1ルールは単なる提案ではありません。あらゆる優れた治具・固定具設計の基礎となるものです。これを間違えると、部品の再現性が損なわれてしまいます。
宇宙空間にあるすべてのワークピースは動きたがる。その動き方は9通りある。直線的な動きは上下左右前後だ。残りの6通りは?待てよ、計算が間違っている。訂正しよう。
部品には実際には6つの自由度があります。3つの並進運動:X、Y、Z軸に沿った移動。3つの回転運動:X、Y、Z軸を中心とした回転。合計6つです。3-2-1方式は、6つの接点を使用してこれら6つの自由度すべてを制御します。
内訳
3つの(主要基準点)
底面に3つの点を配置します。これが平面です。これにより、下方向への移動(Z軸方向の移動)と、X軸およびY軸周りの回転という3つの動きが停止します。部品は揺れることができません。3つの点によって、3つの動きが停止します。
2(二次データム)
片側に2つの点を配置します。これが線になります。これにより、横方向の動き(X軸方向の移動)とZ軸周りの回転という2つの動きが阻止されます。部品はその方向に滑ったり、テーブル上で回転したりすることはできません。2つの点によって、2つの動きが阻止されるのです。
ザ・ワン(三次基準)
隣接する面に1点を接触させます。これが1回の接触です。これにより、最後の動作、つまり前後方向への移動(Y軸方向の移動)が停止します。1点、1回の動きが停止します。
このパターンが重要な理由
3+2+1=6。あなたはちょうど6つの点を使って、6つの自由度すべてを制限しました。
ここに落とし穴があります。7つ目の点を間違った場所に追加すると、部品が過剰に拘束されてしまいます。例えば、3つ目の面に1点ではなく2点を追加したとしましょう。部品の表面が完全に直角で平らでない場合(実際には決してそうではありません)、2つ目の点が部品に圧力をかけます。その結果、部品が基本基準面から持ち上がったり、わずかに曲がったりします。こうなると、位置決めが再現できなくなります。部品ごとに取り付け方が異なるからです。
3-2-1方式は、部品自体の不完全さに左右されることなく、再現性のある安定した位置決めを実現します。これが目標です。すべての部品が同じ方法で挿入され、同じ位置に収まり、同じ方法で加工されます。
さまざまな種類の治具と固定具を探る
治具や固定具には様々な形状があります。それぞれの種類は、製造現場における特定の問題を解決するために設計されています。ここでは、よく見かける一般的な治具や固定具について解説します。
ジグ
治具の設計は、部品のどの部分を覆う必要があるかによって変わる。
- テンプレート治具使い方は簡単です。適切な場所に穴が開いたプレートを用意するだけです。それを部品の上に置いて、穴を通してドリルで穴を開けます。基本的な作業には、速くて安価で効果的です。
- プレート治具テンプレートよりもワンランク上の製品です。部品を載せるための脚が一体化したプレートが付いています。ブッシングはプレートに直接取り付けられています。自己完結型で、すぐに使用できます。
- ボックスジグこれらは部品を完全に覆います。開く箱を想像してみてください。部品を箱の中に入れ、しっかりと閉じ、複数の側面にあるブッシングに穴を開けます。これにより、治具の位置を変えることなく、さまざまな面を加工できます。
- インデックスジグ円形部品用に設計されています。フランジまたは円形部品を取り付け、1組の穴を開けた後、治具を正確な位置まで回転させて次の穴を開けます。これにより、毎回完璧な円形パターンが得られます。
備品
治具は、それが接続する機械や、その役割にちなんで名付けられます。
- CNCフライス 備品ここでは剛性がすべてです。フライス加工は激しい切削作業です。振動を吸収し、ビビリを防ぐためには、治具は頑丈で、テーブルにしっかりと固定する必要があります。
- CNC旋盤 または旋盤治具これらは回転するスピンドルに取り付けられます。バランスが非常に重要になります。高速回転時にバランスの崩れた治具は、機械をバラバラにしてしまう可能性があります。これらは正確に回転するように設計されなければなりません。
- 板金溶接 備品熱は天敵です。これらは溶接中に部品の位置を固定する役割を果たします。多くの場合、銅製の部品が使用されています。銅は耐熱性に優れており、溶接部が治具自体に溶着するのを防ぐためです。
- アセンブリ 備品よりシンプルな装置。作業員が2つ以上の部品をねじ込んだり、押し込んだり、はめ込んだりする際に、それらを正しい位置に保持する。スピードと容易な積載が目標である。
- 検査器具品質管理に使用されます。部品を正確な向きに保持し、ゲージやCMMプローブで重要な寸法を検査できるようにします。切断作業は一切行いません。単に検査員に部品を提示するだけです。
材料:硬質工具と軟質工具
治具や固定具に使用する材料を選ぶ際に重要なのは、耐久性です。これが、硬質工具と軟質工具の違いです。
ハードツーリング
硬質工具とは、鋼鉄または鋳鉄製の工具のことです。長期間にわたる作業、数千個、場合によっては数百万個の部品を扱う場合に使用します。工具はそのような過酷な環境に耐えなければなりません。
鋼鉄製の治具は、激しい切断作業にも耐え、摩耗しません。ブッシングは交換可能ですが、本体の形状は変わりません。鋳鉄製の治具も人気があります。重量があるため振動を吸収し、長期間にわたって形状を維持します。
ソフトツーリング
ソフトツーリングとは、アルミニウム、エポキシ樹脂、または3Dプリントされたプラスチックなどを指します。少量生産や試作品製作に使用されます。例えば、必要な部品が50個程度だったり、設計がまだ最終決定されていない場合などに用いられます。
アルミニウムは一般的です。加工が速く、安価です。しかし、摩耗します。ブッシュは時間の経過とともに緩む可能性があります。少量生産であれば問題ありません。
3Dプリントされたプラスチックは今や非常に人気が高い。複雑な治具を設計し、一晩でプリントアウトして、翌日には使用できる。永久に使えるわけではないが、その必要もない。必要な作業はこなせれば、あとは先に進むだけだ。
「犠牲の道具」に関する注記
これは特殊なケースです。航空宇宙分野でよく見られる現象です。薄いアルミニウム板は脆く、加工中に振動したりたわんだりします。そのため、歪みなくしっかりと固定することはできません。
そこで、犠牲治具を作ります。多くの場合、エポキシ樹脂のブロックや柔らかい素材で作ります。部品の形状に合わせて、治具にポケットを加工します。部品はその特製のポケットに収まります。そして、部品を貫通して治具まで加工します。部品ではなく、治具が損傷します。治具は一度使用したら廃棄します。これがトレードオフです。高価な部品を守るために、工具を犠牲にするのです。
現代のトレンド:自動化とモジュール化
製造現場は変化している。そこで使われる工具も同様だ。治具や固定具も自動化の波から逃れられない。これが現代の製造業の現状だ。
ゼロポイントクランプシステム
これが最大の変化です。機械テーブルの受入装置を想像してみてください。ロック機構を備えた、精密な穴のグリッドです。治具には、それに適合するカプラーが付いています。
治具をレシーバーに載せ、レバーを引くかボタンを押すだけで、数秒で固定されます。精度はミクロン単位。交換時間は10分から1分未満に短縮されます。治具を取り外し、新しい治具を取り付けて、すぐに作業を再開できます。表示も不要。スキャンも不要。ただセットして、すぐに作業開始です。
油圧/空気圧クランプ
T型レンチはもう必要ありません。現代の固定具はパワークランプを使用します。
油圧クランプは、強力かつ一定の力を加えます。スイッチを入れるだけで、部品をしっかりと掴みます。作業者の疲労も発生せず、締め付け具合を推測する必要もありません。
空気圧式クランプは、パワーは劣るものの、動作は速い。部品を固定する必要があるが、高度な機械加工を必要としない組立治具などに最適である。
さらに良いことに、これらは機械のサイクルと連動します。CNCはクランプの開閉を自動的に指示できます。オペレーターは部品をセットするだけで、あとは機械がすべて処理します。
モジュラー固定具
これは組み立てキット方式です。ベースプレート、位置決めブロック、クランプ、ライザー、ピンといった標準的な部品がセットになったキットを購入します。
新しい部品の治具が必要ですか?キットから組み立てて、試作に使用します。その後、分解して同じ部品を次の作業に再利用できます。
高価な特注加工は不要。棚にいつまでも置いておく専用治具も不要。どんな注文にも対応できる再利用可能な部品で済みます。コストとスペースの節約になります。少量生産や受注生産には、これ以上の選択肢はなかなかありません。
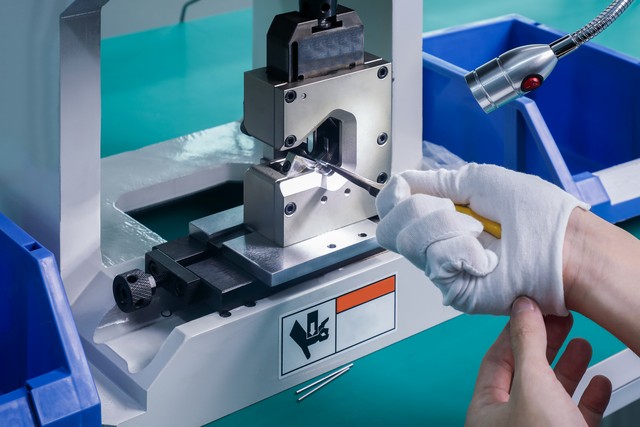
経済的な観点から:なぜ優れた工具にこだわる必要があるのか?
コスト削減と時間短縮の比較
照明器具の値札を見て、購入をためらうかもしれません。金属の塊にクランプが付いているだけで1500ドル?高すぎるように思えるでしょう。しかし、実際に床に置いてみると、計算が変わってきます。
簡単な作業を例に計算してみましょう。部品が1,000個。治具を使わない場合、部品1個のセットアップと位置合わせに10分かかります。合計10,000分。時給50ドルで計算すると、約167時間の作業時間になります。総人件費は8,350ドルです。
次に治具を追加します。初期費用は1500ドルです。しかし、セットアップ時間は部品1個あたり1分に短縮されます。合計で1,000分、約17時間です。人件費は850ドルです。
その人件費に治具代を加えると、合計2,350ドルになります。治具なしの場合は8,350ドルかかるのに比べると、治具を使うことで1回の作業で6,000ドルも節約できる計算になります。しかも、その治具は次の仕事でも使えます。
それが経済的な理由だ。
品質管理
治具を使用することで、作業者は精度確認のループから解放されます。エッジを目視で確認する必要も、各部品に印を付ける必要もありません。部品を治具にセットし、治具を機械に取り付けるだけで完了です。
最初の部分は正しい。100番目の部分は同一。1000番目の部分は両方に一致する。互換性は希望ではなく、設計段階から組み込まれている。不良品は減り、手直しはなくなる。顧客の信頼は高まる。
安全性
これはお金よりも大切なことだ。良質な照明器具は、手を危険から守ってくれる。
毎分10,000回転で回転するフライス盤の刃を想像してみてください。絶対に近づきたくないですよね。油圧式または空圧式のクランプを備えた治具を使えば、部品をセットして後ろに下がり、サイクルボタンを押すだけで済みます。あとは機械がすべてやってくれます。手で部品を支える必要も、危険区域に手を伸ばす必要もありません。
溶接治具についても同様です。高温の表面、火花、ヒューム。治具がすべてを所定の位置に固定するので、作業者の手は安全な状態を保てます。
挟み込み箇所は設計段階で排除され、鋭利なエッジも避けられています。この治具は、生産ツールであると同時に安全装置としても機能します。それだけでも、価格に見合う価値があります。
結論
これらすべてをまとめてみましょう。その区別は単純ですが、絶対的なものです。
治具は工具をガイドし、固定具は部品を保持する。この一つの概念が、ワーク保持の二つの世界を分ける。
基本事項を網羅しました。3-2-1位置決め原理は、部品を過度に拘束することなく、部品の動きを抑制します。テンプレート、プレート、ボックス、インデックスなど、さまざまなタイプの治具は、さまざまな穴あけ加工の課題に対応します。フライス加工、旋削加工、溶接、組立、検査など、さまざまな機械に対応するさまざまな治具があります。材料の選択は生産量によって決まります。長尺生産には硬鋼、短尺生産には軟質アルミニウムまたはプリントプラスチックが使用されます。
現代のトレンドは、それらの使用方法を変えます。ゼロポイントシステムにより、治具の交換が数秒で完了します。油圧クランプは作業者の疲労を軽減します。モジュール式コンポーネントにより、特注加工なしで組み立てや再構築が可能です。
経済的なメリットは明白だ。優れた治具は、たった1回の生産で元が取れる。人的ミスをなくし、部品の互換性を保証し、作業員の安全を守る。
最後に、重要な点をお伝えします。機械加工、製造エンジニアリング、製品設計に携わっている方は、このことを理解しておく必要があります。適切なツーリング設計は、単なる細部ではありません。それは近道であり、収益性と精度への直接的な道筋です。ツーリングを正しく設計すれば、他のすべては自然とついてきます。
NOBLEを選ぶ理由 精密加工 ニーズ
これで理論は理解できたでしょう。治具がガイドとして機能し、固定具が保持する理由も分かったはずです。適切なワーク保持が精度と利益につながることも理解できたでしょう。次の質問は実践的なものです。部品は誰が製造するのでしょうか?
そこでNOBLEの出番です。私たちはここで議論した概念を、日々の現場で実践しています。複雑な形状、厳しい公差、扱いの難しい材料。私たちはそれらすべてに対応します。
私たちのコア機能
当社は、高度な加工技術が求められる業界向けの精密CNC加工を専門としています。多軸フライス加工、スイス型旋盤加工、複雑な部品形状など、お客様の設計を形にするための設備と経験を備えています。試作品から量産まで、あらゆるニーズにお応えします。
品質認証
認証は重要です。単なる壁飾りではありません。認証は、プロセスを証明するものです。
ISO 9001:2015は当社の基盤です。これは、当社が機能する品質管理システムを有していることを意味します。当社はあらゆるプロセスを追跡し、継続的に改善しています。産業用途においては、これにより、すべての出荷品が規格を満たしているという安心感をお客様に提供できます。
ISO 13485:2016はさらに一歩進んだ規格です。これは医療機器の規格であり、規制業界に関する深い理解に基づいています。トレーサビリティは絶対的なものであり、リスク管理はあらゆる工程に組み込まれています。もしあなたの製品が患者に使用されるのであれば、この認証は非常に重要です。
ノーブルの優位性
当社が他社と一線を画す点は、高度な技術知識と精密な作業遂行能力を兼ね備えていることです。先ほど学んだワーク保持、位置決め、クランプに関する原理は、当社では日々実践しています。治具の設計、製作、そしてそれらを用いてお客様の部品を正確に製造します。
理論も大切ですが、実行こそがすべてです。NOBLEでは、その両方を提供します。
よくあるご質問
治具と固定具の両方の役割を果たす装置はあり得るか?
稀ではありますが、確かに存在します。ボックスジグはその典型的な例です。部品を囲み、治具のようにしっかりと固定します。さらに、複数の面を通してドリルをガイドするためのブッシングも備えています。つまり、両方の役割を果たします。ほとんどの治具は一つの役割に特化していますが、ボックスジグは例外であり、その法則を証明しています。
照明器具が必要ですか? 3D印刷?
プリンター本体に関しては問題ありません。この機械は切削力を加えることなく、部品を層ごとに積み重ねていきます。何かを固定する必要もありません。
しかし、後処理について考えてみましょう。プリント部品に穴を開けたり、機械加工を施したりする必要がある場合は、治具が必要になります。プリント部品は複雑な形状をしていることがあります。専用の治具なしで二次加工を行うために部品を保持するのは、手間がかかり、精度も低下します。
治具とテンプレートの違いは何ですか?
テンプレートは最もシンプルな治具です。穴や縁が刻まれた板状のもので、加工対象物の上に置いて、なぞったり穴を開けたりして使用します。
治具はより高度なものです。部品の上に立てるための脚があり、工具を正確にガイドするためのブッシングが付いています。また、治具自体を所定の位置に固定するためのクランプが付いている場合もあります。テンプレートはガイドとして機能しますが、治具はガイド機能に加え、多くの場合、位置決めも自動で行います。
ソフトと ハードツーリング?
量と時間軸を見てください。
部品を迅速に製作する必要がある場合は、アルミニウム、3Dプリントプラスチック、エポキシなどのソフトツーリングを選択してください。試作品、少量生産、設計の反復などに最適です。安価で迅速です。摩耗はしますが、長期間使用する必要はありません。
生産量が数千個規模になる場合、設計が確定している場合、治具を長期間使用する必要がある場合は、鋼鉄や鋳鉄などの硬質治具を選択してください。初期費用は高くなりますが、耐久性と精度という点で長期的に見れば費用対効果に優れています。







