
イントロダクション
エンジニアは部品設計図を完成させ、画面上では素晴らしい出来栄えだった。しかし問題は、実際にどうやってこれを製造するかだ。
大きく分けて2つの方法があります。1つは積層造形です。これはラピッドプロトタイピング、つまりデジタルファイルから直接、部品を層ごとに構築していく方法です。もう1つは成形です。これは従来の成形方法で、硬い工具を使って材料を成形していく方法です。一見似ているように見えますが、実際はそうではありません。その違いは根深いのです。
重要なのはここです。万能な方法など存在しません。それは落とし穴です。本当に重要なのは、どの方法があなたのプロジェクトに最適かということです。量も重要です。納期も重要です。デザインの複雑さも重要です。そして何よりも、あなたのビジネス目標が重要です。
何ですか ラピッドプロトタイピング?
まず、ラピッドプロトタイピングとは何かを定義しましょう。これは一連の積層造形プロセスです。エンジニアはCADファイルから始め、機械が材料を層状に積み重ねて部品を製造します。金型も工具も必要ありません。必要なのはデジタル設計と機械だけです。
この傘下には、いくつかの共通技術があります。
- FDM(溶融堆積モデリング)。ノズルから押し出されるプラスチックフィラメントを想像してください。シンプルで安価、基本的なモデルに適しています。
- SLA(光造形法)。レーザーを用いて液体樹脂を硬化させる。表面が非常に滑らかで、ディテールも優れている。
- SLS(選択的レーザー焼結)レーザーを用いてナイロン粉末を溶融させる。支持構造は不要。丈夫で機能的な部品が製造できる。
- DMLS/SLM(直接金属レーザー焼結)同じ原理だが、金属粉末を用いる。チタン、アルミニウム、ステンレス鋼など。金属部品の製造に用いられる。
この製法を従来の製造方法と区別する重要な特徴は、金型を何週間も待つ必要がないことです。デジタルファイルから直接、実物の部品が製造されます。設計が変更された場合は、印刷ボタンを押すだけで済みます。これは反復的な作業に最適です。試して、失敗して、修正して、また試す、という繰り返し作業が可能です。
では、これはどのような場面で役立つのでしょうか?ラピッドプロトタイピングは、設計の検証、形状や適合性の確認、機能テスト、そして少量生産(ごく少数の部品しか必要としない場合)に最適です。何千個もの製品を作るためのものではありません。本格的な金型製作に着手する前に、設計を完璧に仕上げるためのものです。
従来型金型とは何ですか?
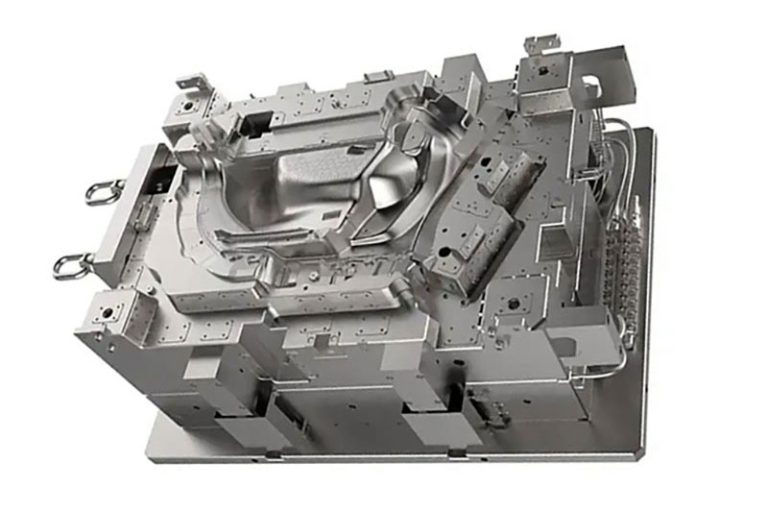
では、反対側を見てみましょう。従来の金型は、硬質な工具です。鋼鉄やアルミニウムから機械加工して金型を作ります。それは物理的で永久的な空洞です。一度作られたら、それは固定されます。
このカテゴリに該当する一般的なプロセス:
- 射出成形 プラスチック製造における主力製品。溶融プラスチックを鋼鉄製の空洞に噴射し、冷却後、排出する。
- ダイカスト 金属加工用。溶融金属を金型に注入する。高速かつ高精度で、アルミニウムや亜鉛の加工に適している。
- 圧縮成形 複合材料の場合。予熱した材料を加熱した金型に押し込む。熱硬化性樹脂や繊維強化材の成形によく用いられる。
- 金属射出成形 (MIM)粉末冶金と プラスチック射出成形 複雑な小型金属部品向け。
ここでは経済原理が完全に逆転します。初期費用は高額です。金型代がかかりますし、鋼材費もかかります。加工にも時間がかかります。しかし、一度金型が完成すれば、単位あたりのコストはほぼゼロになります。数千個、あるいは数百万個の部品を、1個あたりわずか数セントで生産できるのです。
しかし、トレードオフも存在する。金型は設計に規律を強いる。抜き勾配を適切に設定して部品がスムーズに取り出せるようにしたり、ヒケを防ぐための均一な肉厚を確保したり、ゲートの位置を適切に設定したりといったルールに従って設計しなければならない。どんな形状でも作れるわけではない。金型が設計を決定づけるのだ。
では、これはどのような場合に使うべきでしょうか?従来型の金型は、大量生産に最適です。厳しい公差、生産グレードの材料、そして予測可能で再現性の高いプロセスが必要な場合に、この金型が選択肢となります。10万個を生産するのであれば、この方法が最適です。初期費用はかかりますが、長期的には大きなメリットが得られます。
直接比較
この2つのアプローチを並べて見てみましょう。その違いは些細なものではありません。あなたのあらゆる意思決定に影響を与えるのです。
コスト構造
ラピッドプロトタイピングは初期費用がほとんどかかりません。機械の使用時間と材料費を支払うだけです。しかし、部品1個あたりのコストはほぼ同じです。規模の経済は働きません。
従来の金型は、初期費用がかさむ。金型自体が高価だし、鋼材の加工には時間と技術が必要だ。しかし、一度加工が終われば、追加部品のコストはごくわずかになる。
損益分岐点は通常500個から1,000個の間です。それ以下の数量では、総コストの面でラピッドプロトタイピングの方が有利です。それ以上の数量では、金型費用はすぐに回収できます。
リードタイム
ラピッドプロトタイピングなら、設計図から部品まで数時間から数日で完成します。金型製作を待つ必要も、金型加工の順番待ちもありません。
従来の金型製作には数週間から数ヶ月かかる。金型は設計、プログラミング、加工、そしてテストを行う必要がある。品質を損なうリスクを冒さずに急ぐことはできない。
設計自由度
まさにラピッドプロトタイピングの真価が発揮される場面です。設計上の制約は一切ありません。内部に格子構造を構築したり、ねじれたり曲がったりする溝を印刷したりすることも可能です。アンダーカットも問題ありません。機械があなたの描いたものをそのまま形にしてくれます。
従来の金型には厳しい制約がある。抜き勾配が必須であり、肉厚は均一でなければならない。アンダーカットには高価なサイドアクションやリフターが必要となる。金型自体が成形可能な形状を決定づけるのだ。
材料特性
ラピッドプロトタイピング材料は大きく進歩したが、依然として弱点がある。部品は異方性を持つため、積層線に沿った方向の強度は、積層線に垂直な方向の強度よりも高い。そのため、積層間の接着は常に潜在的な破損箇所となる。
従来の金型は、実際の生産材料を使用しています。これらの材料は等方性であり、どの方向でも強度は均一です。材料認証は標準化されており、どのような製品が手に入るのかを正確に把握できます。
表面仕上げ 許容誤差
ラピッドプロトタイピングでは、良好な表面が得られます。SLAなどの一部の技術は非常に滑らかですが、ほとんどの技術では、生産品質に達するために、研磨、艶出し、コーティングなどの後処理が必要です。公差は良好ですが、機械や材料によって異なります。
従来型の金型では、金型から取り出した時点で金型品質の表面が得られます。表面の質感は均一で、公差は厳しく、数千回の成形サイクルにわたって再現性があります。
ボリューム機能
ラピッドプロトタイピングは少量生産向けです。1個から100個が一般的です。複数のプリンターを稼働させるプリントファームを使えば、1000個まで生産できますが、それはあくまでも無理な量です。
従来の金型は、1,000個から数百万個まで生産される。しかし、一度金型が完成すれば、生産量は制約にならない。機械はひたすら生産を続けるだけだ。
では、実用的なポイントをまとめましょう。ラピッドプロトタイピングは、設計の検討、初期テスト、少量生産といった開発の初期段階に適しています。一方、従来の金型は、生産規模、再現性、認証済み材料といった開発の後工程に適しています。どちらが優れているかという選択ではなく、開発サイクルのどの段階にいるかによって決まるのです。
中間地点: ラピッドツーリング &ブリッジツール
両極端は明らかだ。ラピッドプロトタイピングは部品を迅速に入手できるが、単位あたりのコストは高いまま。従来の金型は単位あたりのコストは低いが、多額の初期投資と時間を要する。しかし、その中間的な選択肢も存在する。検討する価値はあるだろう。
ここでラピッドツーリングとブリッジツーリングの出番です。その考え方はシンプルです。本格的な量産用鋼製金型よりも速く、安価に金型を製作します。永久に使えるわけではありませんが、重要な工程を乗り切るには十分な期間稼働します。
一般的なアプローチは以下のとおりです。
アルミ製の金型。アルミは鋼鉄よりも加工速度が速い。ただし、鋼鉄よりも柔らかいため、金型の寿命は短い。それでも、1,000個から10,000個の部品を成形できる。多くの製品にとって、これは鋼鉄製の金型を製作している間に、製品を市場に投入し、市場性を検証し、収益を上げるのに十分な量である。
3Dプリント金型。金型のコアとキャビティを直接プリントします。高圧射出成形には向きませんが、ウレタン鋳造(真空鋳造)には適しています。細部まで精巧な部品を少量生産できます。
ソフトツーリング。シリコン型はその典型的な例です。マスター型を鋳造し、シリコン製のネガティブ型を作り、ポリウレタン樹脂を流し込みます。1つの型から10個から50個の部品が生産できます。低コストで、納期も短いのが特徴です。
では、この中間的な立場はどのような場合に使うべきでしょうか?
市場検証はその一つです。販売代理店に見せたり、顧客とテストしたりするには、実際の部品が必要です。何千個も必要ありません。せいぜい50個程度で十分です。ブリッジツーリングを使えば、鋼材を待つことなく、それが可能になります。
試作生産もその一つです。組立ラインを稼働させ、作業員を訓練し、工程を確立したい場合、ハードツーリングはまだ準備できていません。ブリッジツーリングがそのギャップを埋めます。
発売前の在庫確保は非常に重要です。発売には在庫が必要です。金型は現在加工中です。待っている時間はありません。ブリッジツーリングを使用すれば、今すぐ在庫を確保し、後で生産用金型に切り替えることができます。
実務上は、これを製造におけるラピッドプロトタイピングと呼びます。高速な金型製作方法を用いて、実質的に量産レベルの部品を少量生産するのです。これは移行戦略であり、発売時期を逃すか、あるいは成功させるかの分かれ目となることが多いのです。
業界固有のアプリケーション例
この理論は有用です。しかし、実際の意思決定は特定の業界でどのように行われるかを見ていく必要があります。ここでは、さまざまな業界がこれらの方法の中から実際にどのように選択しているかを見ていきましょう。
医療&ヘルスケア
| 用途 | 方法 | 理由 |
| 外科ガイド | ラピッドプロトタイピング | 患者固有の形状。使い捨て。工具は不要。 |
| カスタム補聴器 | ラピッドプロトタイピング | マス・カスタマイゼーション。各ユニットはそれぞれ固有のものです。デジタルワークフローを採用しています。 |
| 注射器、バイアル | 従来の金型 | 超大量生産。厳しい公差。滅菌要件。 |
| 整形外科用インプラント | 両方 | 骨組織の成長を促す格子構造には添加剤が必要である。大量生産される部品は依然として成形加工が用いられている。 |
医療業界は二分されている。患者個々のニーズに合わせた医療機器は積層造形技術で製造される一方、大量生産される使い捨て医療機器は従来型の金型で製造される。
自動車
| 用途 | 方法 | 理由 |
| コンセプトカーのインテリア | ラピッドプロトタイピング | 1~2個。美観重視。耐久性は不要。 |
| 試作エンジンブラケット | ラピッドプロトタイピング | ツール開発に着手する前に、機能テストを実施する。 |
| ドアハンドル、トリム | 従来の金型 | クラスAの表面仕上げが必要です。紫外線耐性が重要です。 |
| ボンネット下のコンポーネント | 従来の金型 | 大量生産。熱的要件。耐薬品性。 |
自動車業界では、開発サイクルの初期段階でラピッドプロトタイピングが用いられる。しかし、量産部品はほぼ例外なく従来型の金型で製造される。生産量が膨大であるため、それ以外の方法が採算に合わないのだ。
航空宇宙・防衛
| 用途 | 方法 | 理由 |
| 旧型航空機部品 | ラピッドプロトタイピング | 従来の金型は時代遅れで、需要も低い。そこで、積層造形がそのギャップを埋める。 |
| インベストメント鋳造パターン | ラピッドプロトタイピング | タービンブレード内の複雑な冷却チャネル。印刷されたパターンによって形状が実現される。 |
| 内装部品 | 従来の金型 | 厳格な燃焼性認証が必要です。材料は認定基準を満たしている必要があります。 |
航空宇宙産業は保守的だ。認証取得が選択を左右する。しかし、既存システムのサポートや複雑な形状においては、ラピッドプロトタイピングが重要な役割を担うようになっている。
家電
| 用途 | 方法 | 理由 |
| プロトタイプケース | ラピッドプロトタイピング | 人間工学的テスト。外観と使用感の検証。 |
| 生産開始 | ラピッドツーリング | 市場投入までのスピードアップ。ブリッジツーリングによって在庫準備が整う間に、ハードツーリングが完成します。 |
| 構造用ブラケット | 従来の金型 | 強度要件。EMIシールドの必要性。 |
| 防水エンクロージャ | 従来の金型 | 100ミクロン以下の公差。シールは常に安定して機能しなければならない。 |
家電業界はスピードが命だ。ここではブリッジツーリングが一般的だ。スマホケースを発売するのに、鋼材の納入を何ヶ月も待つわけにはいかない。
重機・産業機械
| 用途 | 方法 | 理由 |
| 組立治具、固定具 | ラピッドプロトタイピング | オンデマンド。迅速な対応。ストレスフリー。 |
| 油圧マニホールド | 両方 | 複雑な内部構造は積層造形によって実現される。標準的な設計は引き続き機械加工または成形によって行われる。 |
| 大型機器パネル | 従来の金型 | サイズがコストを左右する。生産量がツールの導入を正当化する。 |
産業機器は両方の方法を採用している。治具や固定具はラピッドプロトタイピングに最適である。生産部品は、形状上の制約がない限り、従来の方法で製造される。
そのパターンは一貫している。初期段階(試作品、患者固有の部品、需要の少ない既存製品のサポートなど)では、ラピッドプロトタイピングとラピッドツーリングが主流となる。量産、認証、表面仕上げが主要な推進力となると、従来型の金型が主流となる。中間的な位置づけであるブリッジツーリングは、品質と同様にスピードが重要な製品発売において、しばしば賢明な選択肢となる。
意思決定フレームワーク:選択方法
3つの重要な質問
ここから始めましょう。この3つの質問が、あなたを正しい道へと導いてくれるでしょう。
必要な容量はどれくらいですか?
これが最大のてこだ。
100個未満なら、ラピッドプロトタイピングを検討しましょう。この数量では金型製作は採算が合いません。計算が合わないのです。
100個から5,000個の間ですか?それはグレーゾーンです。この範囲では、ラピッドツーリングやブリッジツーリングが活用されます。アルミ金型、シリコン金型、3Dプリント金型など、具体的なアプローチは数量によって決まります。
5,000個を超えると、従来型の金型が理にかなうようになります。初期費用が十分に分散され、1個あたりのコスト削減が実現します。
その形状は成形可能ですか?
従来の型では作れない形状もある。
ねじれた内部チャネル、複雑な側面加工を必要とする深いアンダーカット、骨の成長を促す有機的な格子構造などを考えてみてください。これらの形状は、たとえ大量生産であっても、積層造形を余儀なくさせる可能性があります。ツールが複雑すぎたり、製造が不可能だったりするからです。ラピッドプロトタイピングは、単なる試作方法ではなく、生産方法となるのです。
必要な材料は何ですか?
材料は重要です。この点において、従来型の金型は大きな優位性を持っています。
難燃性に関する認証が必要ですか?生体適合性に関する文書が必要ですか?完全なトレーサビリティを備えた特定の機械的特性が必要ですか?従来の金型は、認定、試験、認証済みの材料を使用しています。製造プロセスは検証済みです。
ラピッドプロトタイピング材料は改良が進んでいるものの、重要な用途における認証や一貫性の面ではまだ遅れをとっている。
避けるべき一般的な間違い
人々がつまずくのはまさにここです。これらの失敗から学びましょう。
金型製作を早すぎると、設計が検証される前に鋼製金型を製作してしまうことになり、後から欠陥が見つかることがあります。そうなると、高価な金型を修正または交換する必要が生じ、身動きが取れなくなってしまいます。まずは設計を検証し、それから金型を製作しましょう。
大量生産にラピッドプロトタイピングを利用すると、そのスピードに慣れてしまい、3Dプリンターで部品を注文し続けるようになります。しかし、単位あたりのコスト分析を怠ってしまうのです。1000個生産した時点で、金型製作費用をはるかに上回る費用がかかっている可能性があります。損益分岐点を把握することが重要です。
スケールを考慮せずに3Dプリント用に設計する。積層造形に最適化する。複雑な内部構造。抜き勾配なし。その後、体積が大きくなる。成形に移行する必要がある。部品は成形できない。ゼロから再設計しなければならない。常に自問自答する:これが量産になったらどうなるか?
従来型金型のリードタイムを過小評価している。鋼製金型は数週間から数ヶ月かかる。人々はこのことを忘れがちだ。金型製作期間を考慮せずに発売日を計画し、慌てふためくことになる。ブリッジツーリングはこの問題を解決するために存在するが、そのためには事前に計画を立てておく必要がある。
意思決定の枠組みは構造的には単純だが、実行は難しい。まず、体積に関する質問をする。次に、形状に関する質問をする。そして、自分の進むべき道を選び、よくある落とし穴に注意する。そうすることで、時間とお金を無駄にせずに済む。
NOBLEについて — 信頼できるパートナー 精密製造
NOBLEとはどのような会社で、どのような事業を行っているのか、率直にご説明しましょう。デザインをお持ちで、それを製品化したいとお考えですか?試作品から製品化までの道のりは、決して平坦ではありません。私たちは、お客様と共にその道のりを歩んでいくお手伝いをいたします。
Tsunagu について
NOBLEはCNC加工と精密製造を専門とする企業です。しかし、その説明だけでは本質を捉えきれません。試作品のみを製作する3Dプリンティング会社や、量産のみを行う金型メーカーとは異なり、私たちはその中間に位置します。試作品から量産まで、あらゆる工程を網羅しています。エンジニアの方々が私たちに依頼し、製品設計者が私たちを頼りにし、医療機器のイノベーターの方々が私たちを信頼しています。私たちは、最初のコンセプト段階から本格的な量産まで、そして多くの企業が見過ごしがちな重要な工程であるラピッドツーリングを通して、お客様をサポートします。
私たちのコア機能
| 機能 | Details |
| CNC加工 | 3軸、4軸、5軸フライス加工。 CNC旋盤スイス式機械加工 |
| 加工材料 | エンジニアリングプラスチック(ABS、PEEK、ウルテム、ナイロン)、アルミニウム、ステンレス鋼、チタン、真鍮、特殊合金 |
| ラピッドツーリング | 橋梁製造用アルミニウムおよび軟鋼製金型(1,000~10,000個) |
| プロトタイピング | 機能テストおよび設計検証用の高精度機械加工プロトタイプ |
| 生産量 | 少量から中量(50~50,000個以上)で、安定した再現性を実現 |
品質認証
品質は私たちにとって単なるチェック項目ではありません。それは私たちの基盤です。
ISO 9001:2015 ― これは基準となる規格です。一貫したプロセス、継続的な改善、そしてあらゆる業界における顧客満足度を実現します。
ISO 13485:2016 ― これは医療機器の規格です。より厳格で、より要求水準が高い規格です。これは、当社が検証済みのプロセスに従い、完全なトレーサビリティを維持し、リスク管理を行っていることを意味します。医療機器メーカーにとって、この認証はサプライヤー認定までの期間を短縮し、規制要件が満たされているという確信を与えてくれます。
NOBLEと提携する理由とは?
プロセス全体にわたる技術的専門知識
私たちは単に機械を稼働させるだけではありません。お客様にとって最適なプロセスを決定するお手伝いをいたします。当社のエンジニアリングチームがお客様の設計を精査し、製造上のリスクを特定します。そして、生産量、納期、材料ニーズに基づいて、最も費用対効果の高い方法をご提案します。お客様は単なるベンダーではなく、真のパートナーを得ることができます。
プロトタイプから生産へのシームレスな移行
プロトタイプ製作に長けた企業もあれば、量産化に苦戦する企業もあります。また、量産は得意でも小ロット生産は引き受けない企業もあります。当社は両方に対応できます。最初の5つのプロトタイプを製作したエンジニアリングチームは、最初の5万個の量産まで対応できるよう調整されています。引き継ぎも、予期せぬ問題も一切ありません。
医療グレードの品質基準
当社が取得したISO 13485:2016認証は、単なる肩書きではありません。これは、当社のプロセスが検証済みであり、使用する材料のトレーサビリティが確保され、品質記録が文書化され、変更管理が厳格に行われていることを意味します。医療機器メーカーにとって、これは重要なことです。つまり、サプライヤーの選定に費やす時間を減らし、規制当局への申請準備により多くの時間を割くことができるようになるということです。
妥協のない迅速な対応
当社は、高度なCNC機器と効率的なワークフローを組み合わせることで、積層造形と従来生産の中間のリードタイムを実現しています。数日で機械加工プロトタイプが必要ですか?お任せください。数週間でアルミ製金型が必要ですか?それも承ります。スピードと精度を両立させています。
継続的改善への取り組み
私たちは継続的に投資を行っています。最新鋭の機械の導入、従業員研修、業務プロセスの自動化など、お客様の製品要件が高度化するにつれて、当社の能力も進化していきます。
Industries We Serve
| 業種 | 代表的な部品 |
| 医療・整形外科 | 外科用器具、インプラント試験、カスタムツール、クラスI/II医療機器部品 |
| 自動車 | 機能プロトタイプ、治具、固定具、少量生産部品 |
| 家電 | 筐体、ヒートシンク、精密ブラケット |
| 産業機器 | 油圧部品、機械部品、組立工具 |
CADファイルをお送りください。プロジェクトについてお聞かせください。当社のエンジニアリングチームが内容を確認し、お客様の目標に合わせた製造に関する推奨事項をご提案いたします。準備が整い次第、いつでも対応いたします。
FAQ
最終製品に3Dプリント部品を使用しても構いませんか?
はい、特定のケースでは可能です。少量生産、患者個別のインプラント、成形が不可能な複雑な形状などです。しかし、大量生産や認証済みの材料を使用する場合は、従来型の成形が依然として標準です。
ラピッドツーリングは従来型ツーリングと同等の性能を持つのか?
用途によっては、アルミニウム金型は適しています。アルミニウム金型は1,000~10,000サイクルまで良好な部品を製造できます。鋼鉄製金型ほど長持ちはしませんが、コストが安く、加工速度も速いです。劣っているわけではなく、単に異なるだけです。金型は生産量に合わせて選びましょう。
アルミ金型と鋼製金型では、納期はそれぞれどれくらい違いますか?
アルミ製の金型は通常2~4週間で完成します。鋼製の金型は8~16週間かかります。この差は、機械加工時間と熱処理時間の違いによるものです。それに応じて計画を立ててください。
どちらがより環境に優しいでしょうか?
単純な答えはありません。積層造形は部品あたりのエネルギー消費量は多いものの、廃棄物は少なくなります。成形は大量生産の場合、部品あたりの廃棄物は非常に少ないですが、金型にエネルギーが蓄積されます。最も環境に優しい選択肢は、生産量と製造方法を一致させることです。過剰生産や過剰な金型は、いずれにしても無駄になります。







