
何ですか 自動車射出成形?
自動車用射出成形は、自動車に必要なプラスチック部品の大量生産に主に用いられる効率的な製造プロセスです。このプロセスでは、熱可塑性樹脂または熱硬化性樹脂を加熱・溶融し、高圧で精密に設計された金型キャビティに射出します。冷却・固化後、特定の形状の部品に成形され、最後に金型から取り出されます。
自動車分野において、射出成形技術は、軽量で高強度、複雑な形状、そして優れた外観を持つ部品を製造できるため、極めて重要である。
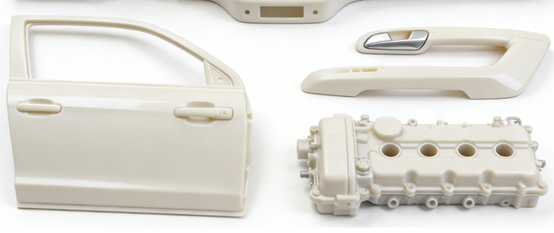
射出成形で作られる一般的な自動車部品
| 内装部品 | 外装トリムパーツ | エンジン吸気マニホールド |
| ダッシュボード | 吸気グリル | エンジンフード |
| シート部品 | ホイールブロウ | 冷却ファン |
| 空調システムの構成部品 | ランプのかさ | エアフィルターハウジング |
| 内側ドアパネル | バックミラーハウジング | 電子および電気部品 |
インストルメント・パネル
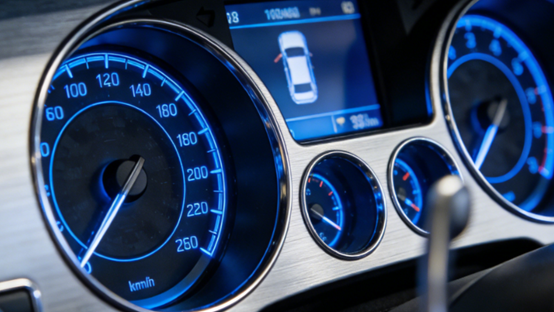
インストルメントパネルは、自動車の内装の中核を成す部品であり、運転体験と安全性に直接関係します。インストルメントパネルは通常、改質ポリプロピレンなどの材料から大型射出成形機によって一体成形されます。射出成形は、複雑な構造と高い統合性を備えた大型部品の製造を可能にし、内部には精密な取り付けポイントが確保されています。
エアインテークグリル
エアインテークグリルは、車両のフロントフェイスにおいて、外観と機能の両面で重要な部品です。エアインテークグリルは通常、ABS樹脂やASA樹脂など、耐候性に優れたエンジニアリングプラスチックを射出成形して作られます。これらの素材は、紫外線、温度、湿度の変化に長期間耐え、劣化や色あせを起こしにくいという特長があります。
ドア内側パネル
車のドアの内側パネルは、ドア内部を構成する主要な構造部品です。車のドアの内側パネルは、軽量性を維持するために、長繊維強化ポリプロピレンなどの材料から射出成形されることがほとんどです。この材料は、手すり、スイッチボード、オーディオシステム、さらにはサイドエアバッグなどの部品を支えるのに十分な強度と剛性を備えています。
自動車用ランプハウジング
自動車用ランプシェードは、光学性能と耐候性に関して極めて高い要求が課せられます。通常、高透明度かつ耐熱性に優れたポリカーボネート(PC)素材を精密射出成形によって製造されます。
射出成形は、ランプシェード内部に微細な構造を直接形成し、自動車用ランプ内部のリフレクターボウルなどの部品に正確に接着できるため、水や埃の侵入を効果的に防ぐことができます。
エンジンインテークマニホールド
エンジンの吸気マニホールドは、エンジンの主要構成部品の一つです。現代の自動車では、射出成形プロセスによる製造にガラス繊維強化ナイロン(PA+GF)が広く使用されています。
従来の金属製マニホールドと比較して、プラスチック製マニホールドは軽量で、内壁が滑らかであるため吸気効率が向上し、設計の自由度も高い。
センターコンソール
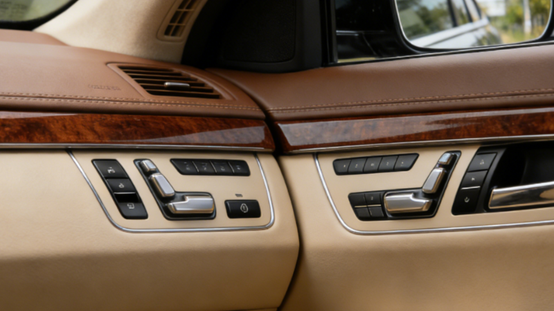
センターコンソールは、機能性と装飾性を融合させた重要な内装部品です。そのメインフレームと収納ボックスは、ポリプロピレン(PP)またはABS樹脂で射出成形されることが多いです。
射出成形は、複雑な内部仕切り、カップホルダー形状、ヒンジ取り付け位置、ケーブル管理チャネルなどを備えた構造物を効率的に製造できる。
その 射出成形 自動車製造プロセス
金型設計
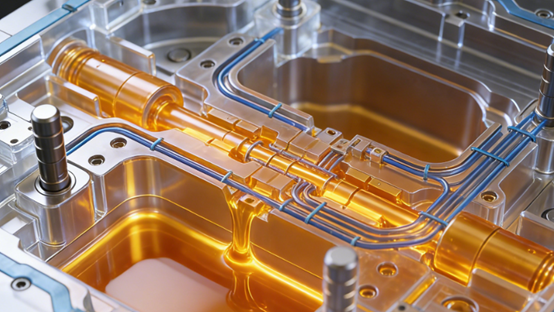
エンジニアは、部品の3Dデジタルモデルに基づいて、キャビティとコアからなる精密な鋼製金型を設計します。金型内部には、冷却水路、射出システム、複雑なランナーシステムが備えられています。金型の品質は、最終製品の精度と外観に直接影響します。
金型クランプ
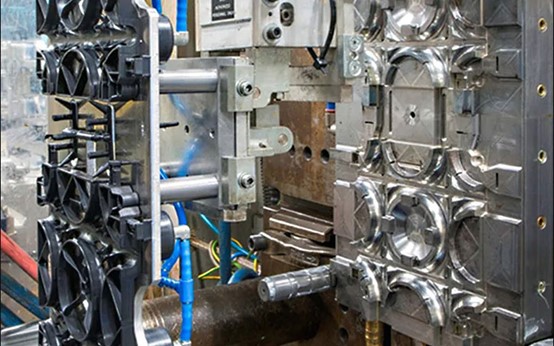
成形サイクルの開始時、射出成形機の型締め機構は金型の2つの半分をしっかりと閉じ、高圧をかけて所定の位置に固定します。これにより、その後の射出時に発生する巨大な内部圧力に抵抗し、プラスチックの漏れを防ぎ、部品の寸法安定性を確保します。
注射
プラスチックペレットはバレル内で溶融状態になるまで加熱される。射出成形機のスクリューまたはプランジャーが、正確に計量された溶融プラスチックを、高速かつ高圧で閉じた金型キャビティ内に注入する。
射出成形が完了した後、スクリューは一定の圧力を維持します。プラスチックの冷却と収縮の影響を打ち消すために、キャビティ内に材料を供給し続け、部品に収縮痕や寸法不足が生じるのを防ぎます。
冷却固化
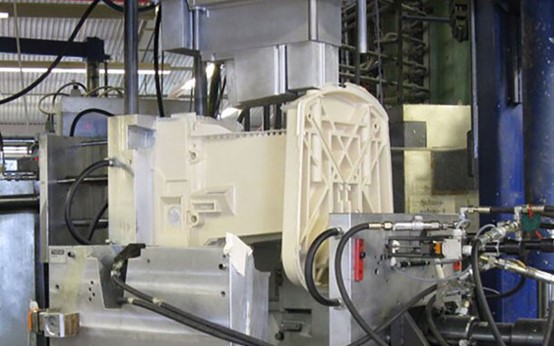
溶融したプラスチックは金型内で冷却され始め、徐々に固化して形状を形成します。冷却時間は、部品の肉厚、材料の種類、冷却システムの効率によって異なります。サイクルタイムの短縮、生産効率の向上、部品の変形抑制には、効率的な冷却水路の設計が不可欠です。
排出
冷却が完了すると、金型閉鎖機構が金型を開きます。金型に内蔵された排出システムが作動し、成形されたプラスチック部品を金型キャビティからスムーズに押し出し、金型から分離させます。
品質検査
射出成形された部品は、ゲートやランナーシステムの余分な材料のヘッドをトリミングしたり、バリ取り処理を行ったり、スプレー塗装や電気めっきなどの表面装飾を施したりするなど、後処理として機械加工が必要になる場合があります。
部品は、自動車業界の厳しい基準への適合性を確保するため、寸法測定、外観検査、機能テストなどを含む厳格な品質検査を受ける必要がある。
自動車部品における射出成形の利点
優れた生産効率
射出成形技術は、高度な自動化と、単一部品の生産サイクルが数十秒から数分と短いという特長を備えています。特に自動車産業の大規模かつ大量生産のニーズに適しています。金型開発が完了すれば、部品1個あたりの生産コストを大幅に削減できます。
設計自由度
射出成形技術は、他の多くの加工方法では実現が難しい、極めて複雑な形状と微細構造を持つ部品の製造を可能にします。また、「インサート成形」や複雑な金型設計によって、従来は複数の部品を組み立てる必要があった機能部品を、一体成形によって単一の部品に統合できます。これにより、組み立て工程が削減され、軽量化と構造全体の信頼性向上につながります。
卓越した寸法精度
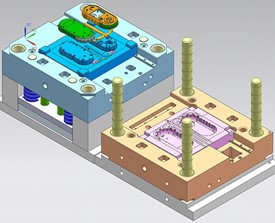
精密な金型とコンピューター制御による精密な加工パラメータにより、製造される数万個の部品は、寸法と形状において極めて高い均一性を実現します。この安定性と再現精度は、精密な連携が求められる自動車組立ラインにおいて、組立品質と互換性を確保するために不可欠です。
優れた材料性能
射出成形に使用できるエンジニアリングプラスチックや複合材料は多種多様であり、自動車部品の多様な性能要件を満たすことができる。例えば、ガラス繊維強化材料を使用することで、高強度と高剛性を実現できる。
エンジンルームには耐熱性の高い材料を使用できます。エラストマー材料を使用することで、ソフトタッチの部品を製造できます。材料の配合は、特定の要件に合わせて柔軟に調整可能です。
優れた表面品質
射出成形部品は通常、優れた表面仕上げが可能で、滑らかな表面や複雑な質感効果を直接実現できるため、後工程の機械加工を削減できます。また、プラスチック部品の密度は金属よりもはるかに低いため、自動車の軽量化を実現し、エネルギー消費量を削減して航続距離を伸ばすための重要な手段の一つとなります。さらに、操縦性や燃費の向上にも貢献します。
後処理
部品が成形された後は、通常はゲートの簡単なトリミングのみが必要であり、多くの部品は二次加工を必要としません。製造工程で発生する廃棄物は、容易にリサイクル、粉砕、再利用できるため、材料利用率が向上し、現代製造業の持続可能な開発コンセプトに合致しています。
電気自動車生産における射出成形の役割
軽量化目標
- 車両全体の重量を軽減する: 射出成形されたプラスチックおよび複合材料部品は、より重い金属部品を大幅に代替することができ、軽量化を実現するための主要な手段の一つである。
- 材料の革新的な応用: 従来のエンジニアリングプラスチックに加え、炭素繊維強化プラスチックなどの高性能複合材料を射出成形によって使用することで、構造強度要件を満たすだけでなく、極めて軽量な主要部品を製造することが可能となる。
電子部品製造
- バッテリーシステムの構成要素: これは、EV分野における射出成形の最も急速に成長している用途の1つです。以下の製品の製造に使用されます。
- バッテリーモジュールハウジングとフレーム: 断熱、保護、構造的サポートを提供する。
- バッテリーパックの上部カバーと下部シェル: それらは、高い剛性、軽量性、難燃性(V0等級)、および優れた密閉性能を備えていることが求められる。
- モーターおよび電子制御部品: これらは、モーターのエンドカバー、コネクタ、およびパワーエレクトロニクスユニットの筐体や絶縁部品の製造に使用されます。これらの部品には、耐熱性と絶縁性に優れた特殊なエンジニアリングプラスチックの使用がしばしば求められます。
- 充電システム構成部品: 優れた電気的安全性と耐久性が求められる充電ガンのハンドル、ソケットシェルなどの製造。
インテリア·デザイン
- インテリジェントなインテリア統合: 電気自動車の内装は、シンプルさ、インテリジェンス、そして統合性へと向かう傾向にある。大型の継ぎ目のない射出成形内装部品が主流になりつつある。
- 新しい機能コンポーネント: ユーザーの技術志向に応えるため、光を透過する装飾部品やスマートサーフェスの応用もますます広まっている。
熱管理の最適化
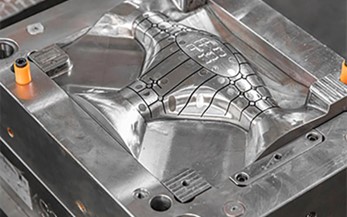
- 冷却システム配管: 複雑な形状の冷却管は射出成形によって一体成形することができ、漏洩のリスクを低減し、システムの信頼性を向上させることができる。
- 空力部品: 空気抵抗を低減し、航続距離を伸ばすため、電気自動車は空力設計に特に力を入れている。射出成形は、様々な軽量外装部品を経済的に製造できる。
コスト効率の向上
- 高度に統合されたコンポーネント: 「多成分射出成形」などの技術を用いることで、複数の機能や材料を一つの製造工程に統合することができ、部品点数の削減、サプライチェーンの簡素化、組み立て工程の効率化につながる。
- スケールと一貫性: 電気自動車のその他の部品は、依然として高品質かつ低コストで大量生産される必要がある。射出成形の持つ高効率性と高い均一性という本来の利点は、引き続き活用できるだろう。
自動車用射出成形におけるコストに関する考慮事項
金型コスト
自動車部品の金型は、通常、高強度ダイス鋼を精密なCNC加工、放電加工、研磨によって製造されます。複雑な構造を持ち、スライダー、冷却システム、排気システムなどが含まれます。
中型内装部品用金型一式にかかる費用は、数十万元から数百万元に達することがあります。金型の寿命と、高品質な部品を生産できる能力が、この投資に対する収益を直接左右します。設計を最適化することで、長期的な生産コストを大幅に削減できます。
材料費
持続可能性を実現する上で、材料費は主要なコスト要因となります。自動車部品には、PP、ABS、PAなどのエンジニアリングプラスチックや、それらの改質材料が幅広く使用されています。材料を選ぶ際には、性能とコストのバランスを取ることが重要です。さらに、材料利用率も極めて重要です。
流路設計を最適化し、肉厚を薄くすることで、各部品の材料消費量を削減できます。さらに、製造工程におけるスプルー材のリサイクル・再利用が可能かどうかは、材料コストに直接影響します。
生産コスト
サイクルタイムが短いほど、単位時間当たりの生産量が増え、機械および人件費の配分が削減されます。サイクルタイムは、部品の肉厚、金型の冷却効率、射出速度などの要因によって制限されます。
冷却性能を向上させるために高性能金型鋼を使用すること、および複数の部品を同時に生産するために多キャビティ金型を採用することは、いずれも生産効率を高め、部品あたりのコストを削減するための重要な対策である。
部品の複雑さ
部品の設計は、前述のすべてのコストに直接影響します。構造が過度に複雑であったり、肉厚が不均一であったり、抜き勾配が不十分であったり、特殊な表面加工を必要とする設計は、金型製造の難易度とコストを増加させ、生産サイクルを長期化させ、不良品の発生率を高める可能性があります。
後処理
コストは、部品が型から取り出された後に発生します。これには、ゲートのトリミング、バリ取り、塗装、電気めっき、金属インサートなどの他の部品との組み立てなどが含まれます。工程が増えるごとに、人件費、設備費、スペース費、品質管理費が増加します。
品質管理
部品が自動車業界の厳格な安全基準と性能基準を満たしていることを保証するためには、相当な試験費用を投資する必要がある。
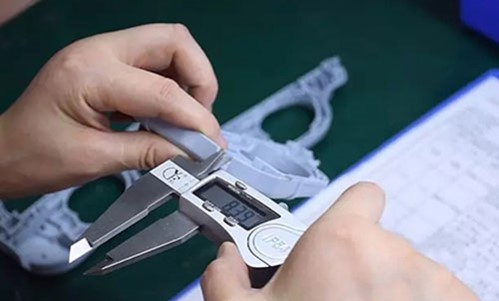
試験内容は、初期の金型試作とデバッグ、製造工程中の工程内検査、定期的な第三者機関による材料性能試験、および必要な実物大の三次元測定機による検査から構成される。
自動車用射出成形部品の設計に関するヒント
均一な肉厚
部品の肉厚は、一部の部品が厚すぎたり薄すぎたりする状況を避けるため、できる限り均一に保つべきである。
壁の厚さが不均一だと冷却速度に差が生じ、厚肉部では収縮痕や凹みが発生し、薄肉部と厚肉部の接合部では内部応力が集中し、部品の反り、変形、さらには亀裂につながる可能性がある。
適切なドラフト角度
冷却後に金型から部品をスムーズに取り出すためには、パーティング面に垂直なすべての側面に十分な抜き勾配を設ける必要があります。一般的には、内外部品の平滑面は、各側面に1.5°~2°の傾斜をつけることが推奨されます。
エッチング加工された表面の場合、脱型時に表面の凹凸が傷つくのを防ぐため、凹凸の深さに応じて傾斜を大きくする必要があります。
最適化されたリブ設計
補強リブは、全体の肉厚を大幅に増やすことなく、部品の剛性と強度を高めるために使用されます。リブの厚さは、裏面に収縮痕が生じるのを防ぐため、主肉厚の50~60%にする必要があります。
リブの高さは高すぎないようにし、通常は主壁の厚さの3倍を超えないようにする。リブの根元には応力分散のためのフィレットを設け、上部にもフィレットを設ける必要がある。
半径遷移
内側と外側の角はどちらも丸みを帯びた滑らかな形状にする必要があります。フィレットは応力集中を大幅に軽減し、部品の構造強度と耐衝撃性を向上させると同時に、金型キャビティ内の溶融プラスチックの流れを改善し、充填をよりスムーズにします。
角を丸くすることは、金型の機械加工や熱処理にも有利であり、それによって金型の耐用年数を延ばすことができる。
NOBLE社の自動車部品射出成形
プラスチック射出成形は、少量から大量まで、あらゆる量のプラスチック部品をコスト効率よく製造できる方法です。NOBLEは、お客様のプロジェクトに包括的な製造ソリューションを提供する世界トップクラスのプラスチック射出成形会社です。当社は顧客満足を最優先に考え、オンデマンドの試作から量産まで、お客様のご要望に応じたカスタムプラスチック射出成形サービスを提供しています。サイズや複雑さに関わらず、最高品質の射出成形部品をお届けいたします。
NOBLEのカスタム射出成形サービスは、プラスチックの試作から量産成形まで、競争力のある価格と優れた品質の成形部品を短納期で製造するのに最適です。高性能で精密な機械を備えた大規模な製造施設により、互換性のある部品を製造するために同じ金型が使用されます。さらに、射出成形のご注文ごとに、金型設計のアドバイス、最終用途に応じた材料と仕上げの選定、配送方法など、専門家による無料コンサルティングを提供しています。
- 最新設備とコストパフォーマンスに優れた価格
- 10年以上にわたるプラスチック部品射出成形の経験
- ISO 9001およびISO 13485認証取得工場
- プラスチック射出成形の即時見積もり
- プラスチック射出成形、最短2週間
- 12時間以内に無料のDFMレポートを提供します
FAQ
自動車用射出成形とは何ですか?
自動車用射出成形は、熱可塑性樹脂または熱硬化性樹脂を溶融し、高圧で精密な金型に射出成形して自動車用プラスチック部品を製造する特殊な製造プロセスです。このプロセスは、小さな内装ボタンやコネクタから、バンパーやダッシュボードパネルなどの大きな外装部品まで、幅広い部品の製造に用いられています。
自動車の射出成形では、どのような種類のプラスチック材料が一般的に使用されていますか?
一般的な材料としては、ポリプロピレン(PP)、アクリロニトリルブタジエンスチレン(ABS)、ポリアミド(ナイロン、PA)、ポリカーボネート(PC)、ポリエチレン(PE)などが挙げられる。また、強度、耐熱性、寸法安定性が特に求められる部品には、ガラス繊維強化ナイロンなどのエンジニアリングプラスチックや複合材料も広く用いられている。
自動車部品における射出成形の主な利点は何ですか?
主な利点は、高い生産効率、優れた再現性と部品の一貫性、厳しい公差で複雑な形状を製造できる能力、そして大量生産における部品あたりのコスト効率の高さです。
射出成形で作られる自動車部品の例をいくつか教えてください。
例としては、計器盤、ドアパネル、カップホルダー、通気口などの内装部品が挙げられます。外装部品には、バンパー、グリル、ライトハウジング、ホイールカバーなどがあります。また、液体リザーバー、吸気マニホールド、コネクターハウジング、各種ブラケットなど、エンジンルーム内の機能部品にもこのプロセスが用いられています。
射出成形は、車両の軽量化にどのように貢献するのでしょうか?
射出成形技術を用いることで、より重い金属部品に代わる、薄肉で強度に優れたプラスチック部品の設計・製造が可能になります。これにより車両重量が直接的に軽減され、電気自動車の燃費効率と航続距離が向上します。






