
何ですか 押出成形?
押出成形は、効率的で広く用いられている製造プロセスです。その基本原理は、加熱・軟化・溶融させた原料を機械のホッパーに投入することです。原料は回転するスクリューによって押出機のバレル内で強力に押し出されます。この過程で、外部加熱とスクリューによるせん断によって発生する熱により、原料は完全に可塑化・溶融します。
均一に溶融した材料は、スクリューの圧力によって特定の開口形状を持つ金型を通過するように押し出されます。ダイヘッドから連続的に押し出された材料は、歯磨き粉がチューブから押し出されるのと同様に、金型の開口形状に沿った一定の断面形状になります。押し出されたプロファイルは冷却・成形され、牽引装置によって矯正された後、所定の長さに切断され、最終的に一定の断面形状を持つ連続製品が得られます。
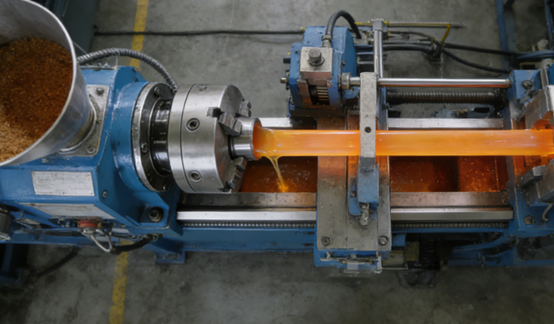
押出成形はどのように機能するのですか?
材料を追加する
プラスチックペレットまたは粉末は押出機のホッパーに投入され、押出機バレルに連続的かつ安定的に供給されます。重力の影響で原料はバレル内に落下し、回転するスクリューによって捕捉されます。スクリューの回転は、原料を前方に搬送するだけでなく、初期段階で圧縮および予熱を開始し、その後の溶融工程に備えます。
材料を溶かす
スクリューによって材料がバレル内で前方に押し出されると、激しい加熱とせん断作用を受ける。熱は、バレルの外側に巻き付けられた電熱コイルから発生し、バレルを材料の融点以上の正確な温度まで加熱する。
材料自体は、きつく締め付けられたねじ山とバレル壁との間の膨大なせん断力と摩擦力にさらされます。これらの機械的エネルギーは熱に変換され、材料は内部から完全に均一に溶融して粘性のある流体になります。このプロセスは「可塑化」と呼ばれます。
加圧
溶融材料はスクリューの圧力によって急速に圧縮されます。この工程の目的は、溶融物中の気泡を除去し、存在する可能性のある顔料や添加剤を混合し、溶融物の粘度、温度、圧力が金型を通過する前に完全に均一で安定した状態になるようにすることで、高品質な押出成形のための基礎を築くことです。
整形
完全に均質化された高温溶融物は、スクリューによって連続的に加えられる強力な圧力により、バレル前端に設置された金型を通して押し出される。金型内部の流路は精密に設計・研磨されており、その開口部の形状が最終製品の断面形状を決定する。
円形の管状物であれ、複雑な中空形状であれ、平らなシート状物であれ、溶融物が金型内を流れる際に、金型の内穴の形状を正確に再現し、非晶質の溶融物から特定の形状への変形を完了させる。
冷却
金型から押し出されたプロファイルは、直ちに冷却・固化させる必要があります。製品によって冷却方法は異なります。パイプやプロファイルは、冷水を満たした水槽で冷却されることが多く、シート材の場合は、コールドロールを使用する場合があります。
冷却システムは効率的かつ均一である必要があり、それによって製品が迅速に成形され、たるみやねじれを防ぎ、正確な寸法と形状を維持することができる。
切断
成形品が冷却・固化したら、一定速度で金型開口部から引き離す必要があり、この作業は牽引装置によって行われる。
牽引装置は通常、1組または複数組のレールまたはローラーで構成され、製品を優しくかつしっかりと保持し、スムーズな牽引力を提供します。この牽引力は、製品の蓄積や過度の伸長を防ぐため、スクリューの押出速度と完全に同期している必要があります。最後に、連続的に押出された製品は切断ステーションに送られ、そこで鋸刃または切断機によって所定の長さに自動的に切断され、最終製品が得られます。
押出成形で一般的に使用される材料は何ですか?
ポリエチレン(PE)
ポリエチレンは最も一般的に使用されている押出成形プラスチックの一つであり、主に高密度ポリエチレンと低密度ポリエチレンに分類される。
高密度ポリエチレンは強度と耐薬品性に優れており、水道管、ガス管、大型容器などの製造によく用いられます。低密度ポリエチレンはより柔らかく透明度が高く、フィルム、ビニール袋、電線絶縁層などの製造によく用いられます。流動性と加工安定性に優れているため、高速押出成形にも非常に適しています。
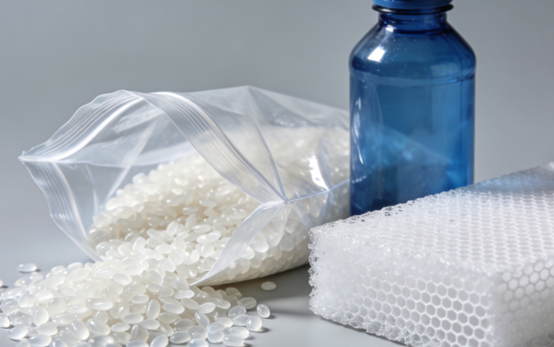
ポリ塩化ビニル(PVC)
ポリ塩化ビニルは多機能材料であり、添加剤によって硬度を調整することができる。
硬質ポリ塩化ビニルは強度と耐腐食性に優れ、建設業界ではドアや窓のプロファイル、パイプ、床材などに広く使用されています。軟質ポリ塩化ビニルは柔軟性があり、電線やケーブルの被覆、ホース、防水膜などによく使用されます。
ポリ塩化ビニルは、分解や有害ガスの発生を防ぐため、加工時に精密な温度制御が必要となる。
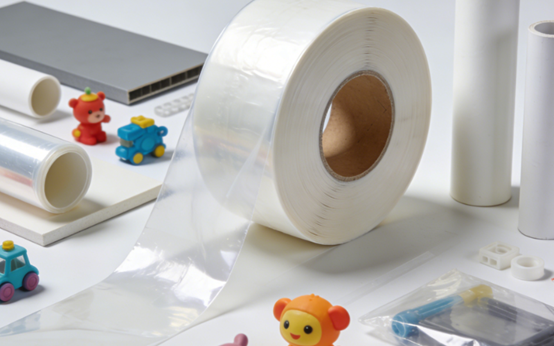
ポリプロピレン(PP)
ポリプロピレンは耐熱性と化学的安定性に優れ、密度も比較的低い。そのため、食品包装容器、自動車部品、収納ボックスや食器などの家庭用品の製造によく用いられる。
ポリプロピレンの押出成形プロセスでは比較的高い溶融温度が必要ですが、収縮率も比較的高いため、冷却および成形段階における寸法安定性と変形制御に特に注意を払う必要があります。
ポリスチレン(PS)
ポリスチレンは、汎用ポリスチレンと高耐衝撃性ポリスチレンに分けられます。汎用ポリスチレンは透明で比較的脆く、使い捨て食器、CDケース、陳列台などによく使用されます。高耐衝撃性ポリスチレンは、その優れた靭性から、冷蔵庫の内張りや玩具の外装などによく使用されます。
ポリスチレンを押し出す際には、その溶融強度が比較的低いため、厚肉形状や複雑な中空形状の製造には適さないことに留意する必要がある。
アクリロニトリルブタジエンスチレン(ABS)
ABS樹脂は、強度、靭性、表面光沢を兼ね備えたエンジニアリングプラスチックです。自動車の計器盤などの部品、家電製品の筐体、レゴブロックなど、幅広い用途で使用されています。
ABS樹脂を押し出し成形する際、その強い吸湿性のため、乾燥条件を厳密に管理する必要がある。残留水分は、機械加工時に製品表面に気泡や銀色の筋を発生させ、最終製品の品質に影響を与える可能性がある。
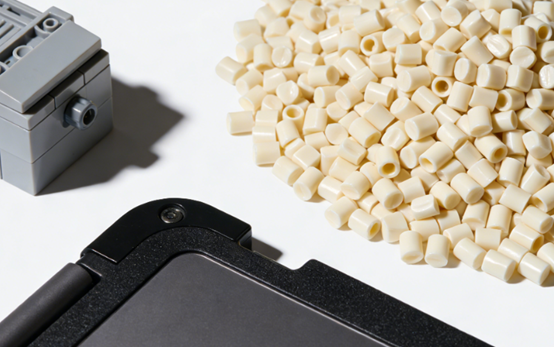
熱可塑性エラストマー(TPE)
熱可塑性エラストマーは、ゴムの弾性とプラスチックの加工性を兼ね備え、加硫処理なしで押出成形が可能です。シール材、ホース、グリップ、スポーツ用品などに広く使用されています。
熱可塑性エラストマー材料は、押出成形時の温度変化に敏感です。過度に高温になると劣化を引き起こし、過度に低温になると流動性に影響を及ぼします。そのため、製品性能を確保するには、正確な温度制御システムが必要です。
押出成形の利点は何ですか?
高効率
押出成形は、24時間連続生産が可能で、原材料の投入から最終製品の切断まで全工程が完全に自動化されており、生産効率が非常に高い。特に長尺のプロファイル、パイプ、プレートなどの製造に適している。射出成形とは異なり、金型の開閉を繰り返す必要がないため、単位時間当たりの生産量が多く、大規模な標準化製品の生産に適している。
低い製造コスト
押出成形は生産速度が速い連続プロセスであり、設備とエネルギーの単位消費量を削減できます。金型構造は比較的単純で、金型コストは射出成形などの他のプロセスに比べて大幅に低く抑えられます。また、原材料の利用率が高く、廃棄物を粉砕して直接リサイクル・再利用できるため、材料コストをさらに削減できます。
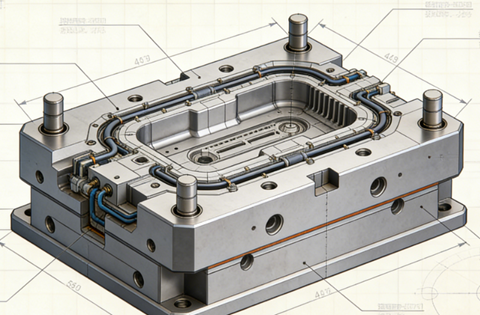
高い形状柔軟性
押出成形では、金型の開口部の種類を変えることで、中空、多空洞、特殊形状など、さまざまな複雑形状や一定断面形状の連続成形品を製造できます。製品の厚さ、幅、形状は、金型と後続の補助機械に合わせて調整するだけで済むため、非常に柔軟性に優れています。
幅広い材料互換性
押出成形は、大部分の熱可塑性樹脂に適用可能であり、一部の熱硬化性プラスチック、ゴム、食品原料、金属などにも使用できます。プロセスパラメータを調整することで、レオロジー特性の異なる材料にも対応できます。
一貫した製品品質
押出成形は、安定したプロセス条件下で、長さ方向に沿って寸法と物性が非常に均一な製品を製造できます。押出成形プロセスでは、溶融樹脂が徹底的に混合、圧縮、均質化されるため、製品の内部構造が緻密になり、継ぎ目がなく、信頼性の高い性能が得られます。
高度なプロセス統合
押出成形生産ラインは、複数の後続工程を容易に統合し、「ワンライン成形」を実現できます。例えば、押出成形中にオンライン印刷、エンボス加工、ラミネート加工を同時に行うことができ、また、下流の成形・溶接装置に直接接続することで、中間工程や二次加工の必要性を低減できます。
限界と課題 押出成形
製品形状の制限
押出成形では、基本的に断面形状が一定の連続した形状の製品しか製造できません。長さ方向に断面形状が変化する製品や、複雑な三次元構造を持つ製品を製造することは不可能です。このような製品の製造には、射出成形などの他のプロセスが必要です。
寸法精度の課題
材料は溶融状態から冷却・成形に至るまで熱膨張・収縮を繰り返し、冷却均一性や引張安定性など複数の要因の影響を受ける。そのため、製品の全長にわたって高い寸法精度と形状安定性を維持することは非常に難しく、工程制御と金型設計に対する要求は極めて厳しい。
高い材料要件
押出成形では、材料の熱安定性、溶融強度、流動性に関して一定の要件があります。例えば、高温に弱い材料は、バレル内に留まっている間に劣化する可能性があります。溶融強度の低い材料は、金型から取り出した後に形状を維持できず、垂れ下がったり破損したりしやすい傾向があります。
初期投資
押出成形における金型1セットあたりのコストは比較的低いものの、押出成形生産ライン全体の初期投資額は比較的高額である。さらに、製品や金型を変更するたびに、時間のかかる工程パラメータの調整と材料の無駄が生じるため、小ロット生産は経済的に成り立たない。
高度なプロセス制御の複雑性
押出成形は、連続的な動的平衡プロセスです。温度、圧力、スクリュー回転速度など、多くのパラメータが相互に関連しており、精密な調整が必要です。いずれかのパラメータにわずかな変動が生じるだけでも、最終製品のサイズ、外観、機械的特性に影響を与える可能性があるため、オペレーターの経験と自動制御システムの要求水準は極めて高いものとなります。
表面品質
押出成形品の表面には、流動痕、波状模様、光沢ムラなどの欠陥が生じやすい。これらの欠陥は通常、金型ランナーの設計、溶融割れ、冷却ムラ、または材料固有の特性に起因する。高品質な表面を得るには、極めて精密な金型加工と工程管理が不可欠である。
押し出し成形と射出成形
| 側面 | 押出成形 | 射出成形 |
| プロセス原理 | 溶融した材料を金型を通して連続的に押し出し、一定の断面形状を形成する。 | 溶融した材料を閉じた金型キャビティに注入し、冷却して個別の部品を成形する。 |
| 金型(ダイス) | 比較的シンプルな金型で、コストも低い。 | 複雑な2分割金型を使用するため、コストが高くなる。 |
| 生産効率 | 長尺で均一な製品に適した高出力。連続運転が可能。 | 同一部品の大量生産、周期的な操業に適している。 |
| 素材の柔軟性 | 幅広い熱可塑性樹脂およびその他の材料に適しています。 | 非常に幅広い種類の熱可塑性樹脂、熱硬化性樹脂、およびエラストマーを取り扱っています。 |
| 設計の柔軟性 | 断面積が一定の場合に限る。 | 高い精度。複雑な3D形状、アンダーカット、および微細なディテールを表現できます。 |
| 初期投資 | 金型費用は削減できるが、生産ライン全体となるとかなりの費用がかかる可能性がある。 | 金型コストは高くなるが、大量生産すれば部品1個あたりのコストは下がる。 |
| 代表的なアプリケーション | パイプ、窓枠、フィルム、棒、シート。 | 電子機器の筐体、自動車部品、玩具、ボトルキャップ。 |
押出成形機のメンテナンスに関するヒント
定期清掃
機械の停止後や材料交換後は、材料の残留物や炭化を防ぐため、ホッパー、スクリュー、バレルを徹底的に清掃する必要があります。特にPVCなどの熱に弱い材料を加工した後は、直ちに清掃してください。金型ランナーは、傷がつかないよう専用の銅ブラシまたは柔らかい工具で清掃してください。また、放熱効率を確保するため、加熱コイルと冷却ファンに付着した粉塵も定期的に清掃する必要があります。
温度制御
各温度ゾーンの熱電対とヒーターは毎月校正し、実測温度が表示値と一致していることを確認してください。加熱コイルの密着性を確認し、接触不良による局所的な過熱を防いでください。冷却水路は常に詰まりのない状態に保ってください。冷却効率への影響を防ぐため、フィルターは定期的に清掃してください。
潤滑システムのメンテナンス
減速機の潤滑油は適時に交換し、油面レベルは毎日確認してください。ベアリングやガイドレールなどの可動部には、規定のグリースを規定の間隔で塗布してください。ベルトやカップリングの張力とアライメントを定期的に点検し、異常な振動を防いでください。
安全チェック
モーター電流が安定しているか定期的に確認し、電気キャビネット内の埃を清掃し、端子台をしっかりと締め付けてください。緊急停止ボタン、安全ドアスイッチ、過負荷保護装置などの安全装置が信頼性が高く効果的であるかをテストし、安全な生産の要件を満たしていることを確認してください。
金型保管庫
機械を停止し、金型を取り外した後は、機械内に残った溶融材料を直ちに除去し、防錆処理を施した後、乾燥した恒温専用ラックに保管してください。再設置前に、加熱ロッドと流路の表面に損傷や錆がないことを確認してください。
押出成形の応用例
構築
ドアや窓枠、装飾ラインなど、建築に使用される多くのプラスチックプロファイルは、押出成形によって製造されます。金型設計により複雑な断面構造を実現でき、強度、断熱性、美観といった要求を満たします。また、押出成形プロセスは多室構造や共押出技術にも対応しており、材料使用量の削減と総合的な性能向上に貢献します。
ワイヤーとケーブル
電線・ケーブルの製造において、押出成形は、金属導体の周囲にPVC、XLPE、TPUなどの材料を用いた絶縁層やシースを形成するために用いられます。このプロセスにより、連続的かつ均一なコーティングが可能となり、安定した電気的性能が確保されます。また、耐摩耗性、難燃性、耐環境劣化性にも優れているため、電力、通信、自動車用ワイヤーハーネスなどの分野において重要なプロセスとなっています。
医療産業
輸液チューブや呼吸チューブなどの使い捨てまたは長期使用の医療消耗品は、押出成形によって製造されることが多い。この製法は、内径と肉厚の均一性が高く、厳格な衛生基準と生体適合性要件を満たし、クリーンな環境での連続生産に適している。
プラスチックパイプ
押出成形の最も代表的な用途の一つは、PVCやPPパイプなどの各種プラスチックパイプです。これらは、給排水、ガス輸送、農業灌漑、電力・通信保護など、幅広い分野で利用されています。このプロセスでは、均一な肉厚、安定した寸法、高い生産効率を備えた長尺パイプを連続的に製造でき、配合調整によって耐圧性、耐腐食性、耐老化性など、さまざまな使用要件に容易に対応できます。
NOBLE'押出成形サービス
NOBLEへようこそ。当社は、精密押出成形ソリューションを提供する信頼できるパートナーです。当社は、原材料のプラスチック樹脂を、多様な業界の厳しい要求を満たす高性能な連続成形品へと加工することに特化しています。
主な能力と強み:
- 幅広い材料の専門知識: 当社では、PVC、PE、PP、ABS、PS、TPE、およびエンジニアリンググレードを含む、幅広い種類の熱可塑性樹脂を加工しています。
- カスタムプロファイルデザイン: 当社は、シンプルなチューブやロッドから、多室構造の中空設計まで、複雑なカスタム形状の製品製造に長けています。
- 本格生産: 当社は、プロトタイプ作成から少量生産まで、幅広いプロジェクトをサポートしています。
- 精度と一貫性: 当社独自の厳格な製造工程と徹底した品質チェックにより、お客様のプロファイルのあらゆる部分が、寸法、強度、仕上げに関する厳密な仕様を満たしていることを保証します。
- 付加価値サービス: 当社では、切断、穴あけ、打ち抜き、印刷、組み立てなどの二次加工を行い、完成部品をお届けします。
FAQ
押出成形用金型の主な種類は何ですか?
パイプダイは、マンドレルを使用して内径を形成し、中空の管を成形します。平板ダイは、幅広のスリット状の開口部を持つ、幅広で薄いシートを成形します。プロファイルダイは、窓枠やデッキなどのカスタム形状を製造するための複雑な開口部を備えています。電線被覆ダイは、移動する電線芯に同心円状の絶縁層を直接塗布します。ブローフィルムダイは、プラスチックフィルムを製造するために使用される、円形の開口部を持つ直立した円筒です。
押出成形用金型は、一般的にどのような材料で作られていますか?
金型は、高圧、高温、および研磨性の高いプラスチックに耐えられるよう、高強度で耐摩耗性に優れた金属で作られています。一般的な材料としては、汎用工具鋼、特定の材料に対する耐食性を備えたステンレス鋼、および硬化合金などがあります。重要な表面は、硬度を高め、摩擦を低減し、材料の付着を防ぐために、クロムメッキまたは窒化処理が施されることが多く、これにより製品表面の滑らかさと金型の長寿命化が実現します。
押出成形金型の一般的なメンテナンス方法にはどのようなものがありますか?
保管前に防錆コーティングを施すことで錆を防ぐことができます。重要な表面の摩耗、傷、腐食を定期的に点検する必要があります。金型は乾燥した管理された環境で保管する必要があります。適切な取り扱いにより、精密な金型に傷やへこみが生じるのを防ぎます。
押出成形用金型は通常どのくらいの期間使用できますか?
金型の寿命は、加工する材料、生産量、メンテナンスの質、金型材料自体によって大きく異なります。LDPEやHDPEなどの非研磨性樹脂を加工する金型は、適切にメンテナンスされていれば、何年、場合によっては何十年も連続生産に耐えることができます。一方、木材プラスチック複合材(WPC)や特定のPVC化合物などの研磨性材料を加工する場合は、寿命が大幅に短くなり、より早期に改修または交換が必要になります。
「ダイライン」とは何ですか?また、どのようにすれば最小限に抑えることができますか?
ダイラインとは、押出成形品の表面に機械の方向に沿って走る、微細で連続した垂直線または痕跡のことです。これらは、ダイの縁やランド部分に小さな傷、欠陥、または残留物が付着することによって発生することがよくあります。ダイラインを最小限に抑えるには、ダイを丁寧に洗浄し、研磨することが重要です。







