
表面処理は多くの場合、最終的かつ重要なステップです。見た目だけの問題ではありません。部品の組み立て時の密着性を高めたり、錆や腐食を完全に防いだりするために用いられます。金属処理が最も多く用いられており、市場の60%以上を占めています。これは自動車や工場でよく見られます。プラスチックは電子機器や医療機器でますます多く使用されています。プラズマ処理や樹脂プレコーティングによって、接着性を最大57%向上させることができます。一般的な方法を比較してみましょう。
| 方法 | 粘着力 | 改善 |
| チタン酸塩カップリング | 39.56 MPaで | + 50% |
| プラズマ処理 | + 50% | 無し |
| 樹脂プレコーティング | + 57% | 無し |
製造業のあらゆる場面でこれを目にするでしょう。これらは、製品を完璧な状態に仕上げるためのカスタム加工に使用されます。医療機器や重要な自動車部品は、フライス盤や旋盤から出てきた時点で完成品ではありません。ほとんどの場合、表面処理が施されます。
表面処理が重要な理由
接着性および腐食防止
表面処理の目的は、性能と耐久性を向上させることです。部品の強度自体を変えるのではなく、プラスチックや金属の最外層の特性を変化させます。表面の原子は内部とは異なる挙動を示すため、塗料、接着剤、コーティング剤の密着性が向上します。プラズマ処理はプラスチックの最上層を変化させ、接着剤がしっかりと密着する表面を作り出します。最大の利点は、強力で危険な化学薬品浴が不要なことです。よりクリーンで安全なプロセスと言えるでしょう。
治療法がどのように役立つか見ていきましょう。
| 治療の種類 | 接着への影響 | 耐食性への影響 |
| プラズマ処理 | 化学プライマーは不要です | 表面を洗浄・活性化することで金属の錆びを防ぎます |
| グリーン表面コーティング | 詳細な説明はありません | 金属表面を覆うことで錆びを防ぐのに役立ちます |
こうした利点は、機械工場や工場でよく見られます。アルミニウムのような材料の場合、化学エッチングやプラズマ処理によって、金属表面が微細なレベルで変化します。このプロセスによって、表面に独特の質感が生まれ、表面の化学反応が活性化されます。まるで材料のグリップ力が向上するようなものです。これは、医療機器のカスタム部品にとって非常に重要です。単純な組み立てを、安全で永続的な接続へと変えることができるのです。
耐久性とパフォーマンス
その機能は単なる接着にとどまりません。表面処理の本質は、性能向上と寿命延長にあります。精密加工においては、部品は実際の使用環境で耐久性が求められます。摩耗に強く、錆びを防ぐ必要があります。陽極酸化処理や粉体塗装といったプロセスは、部品表面に保護膜を形成します。この保護膜は、水、酸素、腐食性化学物質を効果的に遮断します。
- 耐腐食性は非常に重要です。エンジン内部や、滅菌された医療用洗浄槽など、過酷な環境にさらされた際に部品が劣化するのを防ぎます。
- 密着性の向上は、最も重要な成果です。塗料や最終コーティングが永久的に密着し、剥がれたりひび割れたりすることがなくなります。
- 耐久性が向上すれば、自動車や病院など、過酷な使用環境下でも部品の耐久性が高まります。表面処理を施すことで部品の硬度が増し、摩耗しにくくなります。これは、自動車のサスペンションから再利用可能な手術器具まで、要求の厳しい用途において非常に重要です。
最後に、表面処理によって表面硬度が上昇することがよくあります。これにより、摩耗や損傷が直接的に軽減されます。そのため、自動車メーカーや医療機器メーカーはこれらの方法を採用しています。部品が負荷のかかる状況下でも長持ちするようになるのです。
産業用アプリケーション
表面処理は多くの産業で利用されています。自動車部品、医療機器、電子機器などの工場で使われているのを目にするでしょう。表面処理の仕組みは以下のとおりです。
| 商品説明 | 詳細説明 |
| コンポーネントの寿命の延長 | 表面を強化するため、部品の修理頻度が減り、性能が向上します。 |
| 耐食性の向上 | 錆を防ぎ、過酷な場所でも部品を安全に保ちます。 |
| 耐摩耗性の向上 | 摩擦と摩耗を軽減するため、機械の稼働時間が長くなります。 |
| エネルギー効率の向上 | 材料の強度を維持するため、機械のエネルギー消費量が長期的に減少します。 |
| 持続可能性とコンプライアンス | 環境に配慮した選択肢を採用することで、汚染や廃棄物を削減しています。 |
その利点は、部品そのものに表れています。標準的なCNC加工はもちろん、プラスチックや金属のカスタム加工においても同様です。例えば、自動車の陽極酸化アルミニウムを見てください。見た目を美しくするだけではありません。この層が下地の金属を保護し、部品の正常な機能と新品同様の外観を長年にわたって維持するのです。
さあ、病院に行ってみましょう。手術器具のコーティングは必須です。患者にとって安全な表面を作り出し、繰り返し行われる強力な滅菌にも耐えられるようにします。また、器具を徹底的に洗浄しやすくする効果もあります。
表面処理方法の概要
表面処理は、性能を左右する最後の砦です。プラスチックでも金属でも、表面処理方法を変えることで、より良い結果が得られます。それぞれの表面処理方法は、CNC加工や工場生産において、より良い結果をもたらします。ここでは、一般的な処理方法を詳しく見ていきましょう。これにより、現場でのニーズに合った処理方法を選択できるようになります。
プラスチック技術
プラスチックは医療機器、自動車の内装、電子機器の筐体など、あらゆる場所に存在します。しかし、多くの場合、未加工のプラスチック表面はそのままでは加工できません。表面が滑らかすぎたり、化学的に不活性だったりするからです。強度を高めたり、接着性を向上させたり、コーティングの耐久性を確保したりするために、表面処理が必要になります。
炎処理
プラスチック部品を精密に制御された炎に通します。これにより、2つの効果が得られます。まず、微細な汚染物質が焼き切られます。さらに重要なのは、表面層が酸化され、化学的に活性化されることです。この新しい表面は、接着剤や塗料の密着性が格段に向上します。大型でシンプルな部品であれば、非常に短時間で処理できます。自動車のバンパーや内装パネルなど、大量生産される製品に工場で利用されています。
プラズマ処理
プラズマ処理は、表面を分子レベルで徹底的に洗浄すると同時に活性化させます。洗浄と下地処理がワンステップで完了するプロセスです。その結果、非常に清浄で接着準備の整った表面が得られます。プラズマ処理は、医療機器や電子機器の製造において広く用いられています。
コロナ処理
コロナ処理は、高電圧の電気を用いて表面を変化させる処理です。この放電によって表面エネルギーが変化し、ポリプロピレン(PP)やポリエチレン(PE)など、従来は接着が困難だったプラスチックに、インク、塗料、接着剤が付着しやすくなります。これらのプラスチックは、包装材や自動車などに使用されています。
化学エッチング
プラスチックを化学薬品の溶液に浸します。化学薬品によって表面が粗くなります。これは、永久的な医療用インプラントや航空宇宙構造部品など、非常に強力で耐久性のある接着が必要な場合に使用されます。
アクリルバインダーコーティング
プラスチック表面にアクリル系バインダーを薄く塗布します。これにより、扱いにくいプラスチック表面に、均一で接着剤がつきやすい表面が形成されます。これは、プラスチック本来の特性を変えることなく、塗料や接着剤を扱いにくい素材に確実に接着させるための実用的な解決策です。
| 技術 | 有効性 | 用途 |
| コロナ処理 | 表面の接着性を変化させ、接着や印刷を容易にします。 | ポリプロピレン、ポリエチレン、包装、自動車 |
| 炎処理 | 汚れた表面をきれいにします | 広い表面積、高い生産性、自動車、医療 |
| プラズマ処理 | 接着剤やコーティング剤を塗布しやすい状態に表面を整えます。 | 医療機器、電子機器、精密製造 |
金属加工技術
金属はほぼ必ず表面処理が必要です。その目的は明確です。腐食を防ぎ、外観を向上させ、コーティングを永続的に保持する表面を作り出すことです。工場やカスタム加工でよく見られる主な表面処理を以下に挙げます。
電気めっき
電気を用いて金属表面に別の金属の薄い層を被せることで、光沢のある装飾的な仕上がりと優れた耐腐食性を実現します。自動車の内装材や、滑らかで清掃しやすい表面が必要な手術器具などに用いられています。
粉体塗装
乾燥した粉末状のポリマーを、電気的に接地された金属部品に吹き付けます。その後、部品を焼き付けます。粉末は溶融・硬化し、均一で厚みのある、非常に耐久性の高い層を形成します。欠け、傷、色あせに強く、自動車のフレーム、農業機械、産業機械の筐体などに広く使用されています。
陽極酸化
電気を使ってアルミニウムなどの金属表面に保護層を形成します。これにより、金属自体から厚く硬く多孔質の酸化皮膜が生成されます。その結果、優れた耐食性、表面硬度の向上、そして色褪せしにくい仕上がりになります。自動車部品や家電製品にとって不可欠な技術です。
リン酸塩
金属をリン酸塩溶液に浸します。これは塗料や油の優れた下地となり、密着性を向上させ、二次的な防錆層を形成します。工場では、自動車や機械の塗装前にリン酸塩処理を行います。
パッシベーション
ステンレス鋼は、鉄分を除去するために酸処理されます。これにより、鋼本来の酸化クロム層が回復し、本来の耐食性が最大限に高まります。不動態化処理は、医療器具や食品機器などに用いられます。
無電解めっき
これは電気的なプロセスではなく、化学的なプロセスです。ニッケル・リン合金が自己触媒反応によって部品全体に均一に析出します。このコーティングは、深い穴や内面のある複雑な形状でも均一です。精密製造における複雑な形状に適しています。
| 表面処理方法 | 優位性 | 製品制限 |
| 電気めっき | 錆を防ぎ、電気を通し、見た目も良い | すべての素材に使えるわけではなく、廃棄物の取り扱いには注意が必要です。 |
| 粉体塗装 | 環境に優しく、丈夫で、欠けにくい | 設置費用が高く、非常に薄いコーティングには適さない。 |
| 陽極酸化 | 硬くて錆びにくく、見た目も良い | 一部の金属のみ傷が |
| プラズマ処理 | 接着剤の接着を助け、多くの素材に使用できます。 | 特別な道具とスキルが必要 |
工場では、レーザー洗浄、研磨ブラスト、化学エッチングなど、他の方法も用いられています。どの方法を選択するかは、金属の種類、部品の機能、そして部品が耐えなければならない環境によって決まります。それぞれの方法は、部品が設計どおりに耐用年数全体にわたって機能することを保証するための手段です。
火炎表面処理
プロセスの概要
火炎処理は、直接的な物理的プロセスです。プラスチックまたは場合によっては金属の部品を、精密に制御された炎に通します。まず、強烈な熱が即座に洗浄効果を発揮します。油分、埃、その他の微細な汚染物質を焼き尽くし、よりきれいな表面が得られます。さらに、表面に新たな化学基が付加されます。炎はイオンとラジカルを表面に送り込みます。これらの微粒子が部品の表面を粗くし、付着しやすい箇所を増やします。さらに重要なのは、空気中の酸素を表面層に導入することです。これにより、部品の外側の分子に新たな極性化学基が生成されます。
なぜそれが重要なのでしょうか?これらの極性基は、接着剤、塗料、コーティング剤にとって磁石のような役割を果たします。そして、強力な化学結合を形成します。接着剤はもはやプラスチックの上にただ乗っているだけではなく、これらの新しい結合部位に積極的に付着するのです。
| メカニズム | 詳細説明 |
| 酸素の紹介 | 炎によって表面に酸素が供給される。これにより接着剤の密着性が向上する。 |
| 表面クリーニング | 汚れや油分が燃焼して除去され、部品はきれいな状態になります。 |
| マイクロエッチング | 帯電粒子によって表面が粗くなる。これにより、結合する場所が増える。 |
| 機能化 | 炎は化学結合を切断し、物質をくっつけるのに役立つ官能基を付加する。 |
この処理により、本来は不活性な材料が、永続的な接合に適した状態になります。迅速かつ効果的で、大量生産ラインを流れる大型でシンプルな部品に最適です。
長所と短所
火炎表面処理には長所と短所があります。生産ラインで火炎処理を選択する際に生じる明確なトレードオフについて見ていきましょう。
メリット:
- スピードと規模の大きさが最大の利点です。コンベアで搬送される大型部品や大量の製品を迅速に処理できます。大規模な作業に効率的です。
- ポリプロピレン(PP)やポリエチレン(PE)といった、接着が難しい一般的なプラスチックに非常に効果的で、塗装や接着に適した状態にします。
- その結果、塗料、インク、コーティング剤をより確実に密着させる表面が得られます。また、濡れ性も向上するため、接着剤などの液体が玉状になることなく均一に広がります。
- 自動車のバンパーや、大量生産される医療機器部品など、耐久消費財の分野で実績のある選択肢です。
デメリット:
- 最大の欠点は精度が低いことです。これは大まかな方法であり、細かく調整できるプラズマ処理に比べて精度や制御性に劣ります。
- 安全は常に重要な課題です。工場で裸火を使用する場合は、火災を防ぐため、厳格な手順、特殊な設備、そして絶え間ない警戒が必要です。
- 材質の適合性には制限があります。熱に弱いプラスチックや融点の低いプラスチックには使用できません。部品が変形したり劣化したりする可能性があります。
- 工程管理は非常に重要です。過度の熱を加えると、部品の表面が損傷したり、内部構造が弱くなったりする可能性があります。
- 環境面および健康面への配慮が必要です。燃焼過程で発生する排出物は、適切な換気システムやろ過システムによって管理する必要があります。
| 側面 | 炎処理 | プラズマ処理 |
| 有効性 | 接着しにくいプラスチックに適しています | より多くの種類の素材に対応 |
| 速度 | 非常に高速 | 遅いが、より制御されている |
| 精度 | いつも同じではない | 非常に正確 |
| 安全性 | 火災リスク | より安全な |
| 環境影響 | 排出物を引き起こす可能性があります | クリーナー |
ヒント:迅速な作業が必要で、丈夫なプラスチックを扱う場合は、火炎表面処理が適しています。より穏やかな処理が必要な場合や、壊れやすいものを扱う場合は、プラズマ処理を検討する価値があるでしょう。
用途
火炎表面処理は多くの産業で利用されています。自動車工場では、TPO樹脂製のバンパーや内装部品に使用されています。医療機器メーカーは、耐久性のあるプラスチック製の筐体や部品に使用しています。電子機器メーカーは、接着性を向上させるために使用しています。包装や印刷においては不可欠です。また、光学分野では、レンズへのコーティングの定着性を高めるために使用されています。
実際に動作している場所:
- 自動車工場では、TPO製のプラスチック製バンパーや内装トリムにこの処理を施すのが一般的です。この簡単な工程によって、後々の塗装の剥がれを防ぐことができます。
- 医療機器メーカーは、耐久性のあるプラスチック製の筐体や部品にこの処理を施しています。この処理により、最終的な保護コーティングや抗菌コーティングが永久的に密着し、滅菌処理中に剥がれることもありません。
- 電子機器向けには、プラスチック製の筐体やコネクタを準備します。これにより、接着剤やシールドコーティングが適切に密着することが保証され、性能と耐久性の両方にとって非常に重要です。
- 包装や印刷の分野では、これは不可欠です。この工程では、インクや接着剤を塗布する直前に、プラスチックフィルムやラベルを炎に通します。これにより、インクが適切に接着し、ラベルが容器から剥がれるのを防ぎます。
- 光学やエネルギー分野でも利用されている。レンズ、ディスプレイ、太陽電池パネルなどに、反射防止コーティング、保護コーティング、導電性コーティングを施すための下地処理として用いられる。
CNC加工または特注製作されたプラスチック部品に塗装、コーティング、接着などの仕上げ加工を行う場合、火炎処理は信頼性が高く迅速な選択肢となります。これは、機械加工と最終組み立ての間のギャップを埋めるものです。多忙な工場にとって、火炎処理は接着という根本的な問題を解決することで、より高品質で長持ちする製品に直接つながるシンプルな工程です。
プラズマ表面処理
プロセスの概要
プラズマ処理は複雑そうに聞こえるかもしれませんが、その概念は単純明快です。部品の最表面層を精密にドライクリーニングおよび活性化するプロセスだと考えてください。このガスは材料の表面を変化させますが、内部は変化しません。表面は接着剤やコーティング剤の密着性が向上します。
チャンバー内部では次のようなことが起こります。プラズマによって荷電粒子が生成されます。これらの粒子が表面に衝突し、油分や埃を除去します。表面には新たな化学基が形成されます。主な利点は明らかです。これはドライプロセスです。強力な化学溶剤や大量の水は必要ありません。化学廃棄物も発生しません。また、材料全体の温度が低いため、炎のように熱による部品の変形も起こりません。
工場現場では、非常に効率的です。サイクルタイムが短く、CNC加工部品やカスタム部品の生産ラインにシームレスに統合できるため、次の組み立て工程やコーティング工程に向けて完璧な状態で準備できます。
長所と短所
プラズマ表面処理には多くの利点がありますが、欠点もいくつかあります。他の方法と比較して見ていきましょう。
| 側面 | プラズマ表面処理 | プラズマ洗浄 |
| 費用対効果 | 化学エッチングやサンドブラストよりも費用対効果が高い | 最初は安価に見えるが、長期的には人件費が高くなる |
| 環境影響 | より環境に優しく、資源の使用量が少なく、有害な化学物質を含んでいません。 | 適切に管理されないと環境に害を及ぼす可能性のある強力な化学物質を使用する |
| 精度 | 材料処理の精度が向上し、高精度部品の製造が可能になる。 | プラズマ表面処理と比較して精度が低い |
| 結果の寿命 | 非接触式で浸透力が高いため、効果が長持ちします。 | 洗浄後に追加の処理工程が必要になる場合があります。 |
メリット:
- プラズマのガス混合比、出力、照射時間を微調整することで、特定の材料をターゲットにし、正確な表面状態を実現できます。
- これは、作業者にとって本質的に清潔で安全なプロセスです。
- 洗浄やエッチングに危険な化学薬品を使用しないため、有害物質の保管、取り扱い、廃棄が不要になります。
- 表面改質は単なる洗浄ではなく、安定した化学変化です。つまり、その効果は持続的です。
- その精度の高さから、CNC加工や特注加工との相性が非常に高い。
デメリット:
- 最大の障壁は設備です。専用の真空チャンバー、ガス供給システム、そして発電機が必要です。
- 一部の材料、特にガス放出量が多い、あるいは表面エネルギーが非常に低い特定のプラスチックの場合、最適な結果を得るためには、前処理洗浄工程や特定のガス組成が必要になる場合があります。
- これが初期費用につながります。高性能なプラズマシステムの設備投資額は、火炎処理装置や化学浴装置に比べて大幅に高くなります。
用途
プラズマ表面処理は、多くの産業で利用されています。自動車、医療機器、包装材、電子機器など、様々な分野で目にすることができます。ここでは、プラズマ表面処理がどのような場面で使われているのかを、より分かりやすく見ていきましょう。
| アプリケーションエリア | 詳細説明 |
| プラスチック | 自動車の内装、医療機器の筐体、包装フィルム、製品の組み立てなどに広く用いられています。この処理により、ポリプロピレンなどのプラスチックはインク、塗料、接着剤の塗布に適した状態になります。 |
| インク印刷接着 | 様々な印刷方法における密着性を向上させ、インクの塗布を成功させるために不可欠です。 |
| フレキシブル包装 | ポリエステルやその他のプラスチックフィルムに使用されます。ラベルや包装材へのインクの密着性を向上させ、より鮮明な画像と、取り扱いによる損傷を受けにくい耐久性の高い印刷を実現します。 |
| 自動車部品の接着 | 溶剤系プライマーを使用せずにバンパー、トリム、内装プラスチック部品の塗装および接着準備を行うため、廃棄物とコストを削減できます。 |
| 電線・ケーブルのマーキング | 電線やケーブルの絶縁体を処理し、識別用の印刷マーキングがしっかりと接着するようにする。 |
| 折りたたみカートン | 段ボールや厚紙の表面を処理します。素材を洗浄・活性化することで、接着剤の接着力を高め、より短時間で、より少ない量の接着剤で強力な接着を実現します。 |
| 繊維の機能化 | 合成繊維に塗布することで、繊維の表面エネルギーを高め、濡れ性を向上させます。これにより、染料の吸収性が向上し、発色がより鮮やかになり、プリントデザインの密着性も強化されます。 |
| バッテリー技術 | セパレーターの親水性を高めることで、電池セルの効率を向上させます。 |
| 太陽電池薄膜セルの製造 | 太陽電池層の製造工程において、表面を洗浄・活性化します。これにより、後続の材料層間の密着性が向上します。 |
| フレキシブル/リジッドフレキシブル回路 | 製造工程で残った微細な汚染物質や油分を除去し、コーティングやラミネートが確実に密着するようにします。 |
| プリント基板と金属の洗浄 | コンフォーマルコーティングやはんだ付けを行う前の重要な洗浄工程です。銅配線や金属接点から酸化物や有機残留物を除去します。 |
| RFIDタグ | これにより表面が機能化され、粘着ラベルが永久的に接着するようになり、チップとアンテナ間の電気的接続が改善される。 |
| 泡 | ポリウレタンやその他のフォームにラミネート加工やコーティングを施す前に使用します。フォームの表面張力を高め、接着剤が均一に広がり、しっかりと接着します。 |
プラズマ処理は、医療機器のカスタム加工において用いられています。この分野では、完全に清浄な表面を作り出し、恒久的な接着を実現することが絶対条件です。自動車工場では、塗装やコーティング剤をバンパーやダッシュボードに密着させるためにプラズマ処理が使用されています。精密製造においては、プラズマ処理は二重の役割を果たします。信頼性の高い接着シールなどの機能性を確保すると同時に、外観を向上させるのです。
要するに、プラズマ表面処理は製品性能を向上させる実績のある手法です。最高品質で信頼性の高い製品を製造することが目標であれば、このプロセスを導入することは、その目標達成に向けた戦略的な一歩となります。
コロナ表面処理
プロセスの概要
コロナ表面処理は、強力な電流を用いてプラスチックや一部の金属の表面を改質する技術です。フィルム、シート、成形品などの被処理物を電極に近づけると、強力な電界が発生します。この電界のエネルギーによって周囲の空気がイオン化され、反応性プラズマが生成されます。このプラズマガスは空気中の酸素を分解し、酸素が表面に付着することで表面の活性を高めます。こうして、インク、接着剤、コーティング剤などが強固で永続的な接着を形成できるようになります。
- これは、接着が困難な低エネルギープラスチックへの接着という根本的な問題を解決する。
- 連続高速運転向けに設計されています。フィルムロール全体や大型シートを処理できるため、包装ラインや印刷ラインに最適です。
- そのスピードは、生産ラインの停止がコストのかかる大量生産工場環境に最適です。
機械加工工場やカスタム製造業者にとって、これは印刷、塗装、接着が必要なプラスチック部品の仕上げ作業を行う際に遭遇する問題です。処理された部品はインクをしっかりと保持し、未処理の部品では接着がうまくいかないような箇所でも、永久的な接着結合を形成します。
注:コロナ処理は、包装、医療、自動車産業におけるプラスチック加工で広く用いられています。溶剤や液体化学薬品を使用せずに、強力で信頼性の高い接着を実現します。
長所と短所
コロナ表面処理には良い点もありますが、問題点もあります。以下に簡単にまとめます。
| 側面 | コロナ表面処理 | その他の方法(例:血漿) |
| 表面エネルギーの増加 | 酸素を加えることで表面の活性を高める。 | 表面の変化の仕方をより細かく制御できるようになります。 |
| 治療効率 | それほど強力ではないが、大規模で迅速な作業には適している。 | 性能が向上し、工場の生産ラインにも容易に組み込める。 |
| 化学の制御 | 空気と様々な種類の粒子を使用するため、制御性が低い。 | 特殊な照明を使用することで、変化をより細かく制御できます。 |
| 運用上の問題 | 静電気を発生させ、ほこりを引き寄せ、危険な場合があります。 | これらの問題はなく、より清潔です。 |
| 材料の互換性 | 柔らかい素材に最適で、様々なサイズに対応します。 | 治療できる対象に、より多くの制限がある。 |
| 投資要件 | 初期費用が安いので、一部の仕事には適している。 | 初期費用は高いが、後々より良い結果が得られる。 |
コロナ治療は大量投与に有効な治療法ですが、事前に計画しておくべき特定の制約事項があります。プラズマ治療ほど細かく制御することはできません。
- 主な制約は、制御性と均一性である。放電が不安定な場合、処理ムラが生じる可能性がある。
- このプロセスでは静電気が発生し、それが塵や微粒子を表面に引き寄せる可能性がある。
- デリケートな素材には刺激が強すぎる場合があります。
- 表面改質はプラズマ処理に比べて比較的浅く、経時的な安定性も低い。
ヒント:広範囲を迅速かつ安価に治療する必要がある場合は、コロナ治療が賢明な選択肢です。
用途
コロナ放電表面処理は様々な場所で見られます。その用途は、特殊な材料を使うことよりも、一般的な材料の機能性を高めることにあります。
- 最も広く利用されているのは、包装業界と印刷業界である。
- 自動車製造においては、内装および外装のプラスチック製トリムに使用されます。
- 医療機器においては、プラスチックチューブ、輸液バッグ、および機器筐体の表面処理に用いられる。
- 家電製品(冷蔵庫や洗濯機のパネルなど)や電子機器の製造現場でも見られます。
- もしあなたの工場がプラスチック部品のカスタム加工やCNC加工を行っているなら、コロナ処理は貴重な後処理工程となるでしょう。
医療機器の筐体や自動車の内装部品にとって、接合強度は単なる品質の問題ではなく、安全性と信頼性の要件です。コロナ処理は、迅速かつ拡張性の高い方法でその要件を満たし、完成品がこれらの業界の高い基準を満たすのに役立ちます。
覚えておいてください。コロナ表面処理は、大規模な工場でも小規模な工場でも、部品を次の工程に備えるための迅速かつ簡単な方法です。
化学エッチング
プロセスの概要
化学エッチングは、熱や力を使わずに金属やプラスチックを成形する技術です。まず、残したい部分をフォトレジストマスクで覆います。次に、その部分を化学溶液に浸します。化学薬品がマスクの開口部を腐食させ、目的の形状を作り出します。塩酸や塩化第二鉄などの化学薬品を使用できますが、使用する化学薬品の種類は材料によって異なります。
工程管理がすべてです。温度はエッチング速度を直接制御します。高温の浴はエッチング速度を速めますが、マスクを損傷したり、アンダーカットを引き起こしたりする可能性があります。攪拌(撹拌または噴霧)は、新鮮なエッチング液が表面に届き、溶解した物質を洗い流すことで、より均一な結果をもたらします。
長所と短所
化学エッチングは、精度と柔軟性に優れていることで知られています。材料を曲げることなく複雑な形状を加工できるため、工場や精密加工工場で好まれています。しかし、導入を決定する前に、メリットとデメリットを理解しておくことが重要です。
| 化学エッチングの利点 | 化学エッチングの欠点 |
| 高精度(許容誤差±0.025mm) | 溶解物質による物質廃棄物 |
| 材料の柔軟性(様々な金属や合金に対応) | 化学物質の廃棄に関する環境上の懸念 |
| 工具コストの削減(光化学マスクのみが必要) | 材料の厚さに制限があります(0.025mm~1.5mmが最適)。 |
| 設計の柔軟性(複雑な形状を作成可能) | 表面仕上げの制約により、追加の加工が必要になる場合があります。 |
| 材料への応力は発生しない(機械的な力や熱は使用しない) | 非金属材料には適していません(金属および合金のみ)。 |
- 化学エッチングは、シャープなエッジと綺麗なラインを得るのに最適です。ウォータージェット切断ではエッジがぼやけてしまうことがありますが、エッチングならシャープなエッジを維持できます。
- 道具に大金をかける必要はありません。マスクと薬品さえあれば十分です。
- 念のためお伝えしておきますが、この製品は厚みのある部品には適していません。また、化学薬品は安全に取り扱う必要があります。
- 時には、すべてがきちんと仕上がるように、もう一段階手順を追加する必要がある。
用途
化学エッチングは、他の方法が苦戦する分野で独自の地位を確立している。それは力任せの加工ではなく、精密さと材料の完全性を維持することにある。
- 自動車および航空宇宙分野では、燃料フィルターやインジェクターフィルターといった重要なろ過部品を製造している。
- 医療業界はこれに大きく依存している。手術用メス、血管ステント、ラボオンチップデバイスの微細なチャネルなどがその典型的な例である。
- 電子機器分野では、電磁シールド(EMI/RFIガスケット)やフレキシブル回路に使用されます。
- 一般的な精密製造においては、完璧なシム、スペーサー、ワッシャーを製造するための定番のツールです。
- それは装飾的および建築的な目的を果たす。
- エネルギー産業や重工業においては、熱交換器のプレートやタービン部品などに用いられる。
プロジェクトで薄い材料、極めて微細な形状、あるいは脆い金属や加工が難しい金属を扱う場合、化学エッチングは強力な代替手段となります。医療機器メーカーや自動車メーカーは、厳しい基準を満たす必要のある部品にこの技術を採用しています。優れた仕上がりと豊富な設計選択肢が得られます。
アクリルバインダーコーティング
プロセスの概要
アクリル系バインダーコーティングは、基本的にプライマー層です。表面に薄いアクリル系バインダー層を塗布します。バインダーは両面テープのようなものだと考えてください。片面は、ポリプロピレンのような滑らかなプラスチックやむき出しの金属など、扱いにくい基材に強力に接着します。アクリル系バインダーには様々な種類があり、中には硬化や光沢を高めるものもあります。
主なバインダーの種類とその機能を示す表を以下に示します。
| バインダータイプ | 他社とのちがい | 用途 |
| スチレンアクリル | 硬度、光沢、耐薬品性、および接着性の向上 | 塗料、接着剤、建築材料 |
| 純アクリル | 紫外線耐性、耐久性、柔軟性 | 屋外用塗料、シーラント、および石材用塗料 |
| コアシェルアクリル | カスタムの機械的特性、強化された接着性、および耐薬品性 | コーティング剤、接着剤、カスタムソリューション |
新しい処方は、過去の限界に直接対処するものです。高性能かつ環境への配慮を重視して設計されており、多くの場合、APEO(アルキルフェノールエトキシレート)や亜鉛などの重金属といった化合物を排除しています。
- それらの保護性能は優れている。
- 最も重要なのは、それらの接着力が強く、広範囲に及ぶことである。
- このプロセスはオペレーターにとっても使いやすい。
長所と短所
アクリル系バインダーコーティングには多くの利点があるが、いくつかの問題点もある。
| 優位性 | デメリット |
| 高い費用対効果 | 溜まった水 |
| 紫外線保護 | 低温用途 |
| インストールが簡単 | ミル厚の減少 |
メリット:
- プラズマチャンバーのような特殊な装置への巨額の設備投資は不要です。
- その紫外線防御機能は、重要な機能的利点の一つです。
- スプレー、ローラー、浸漬などの塗布方法は簡単です。
デメリット:
- 湿気に対する感受性は既知の問題であり、特に古い製品や品質の低い製品で顕著である。
- 低温または高湿度の条件下でコーティング剤を塗布すると、適切な硬化が妨げられる可能性があります。
- 層が均一でなかったり、薄すぎたりすると、十分な被覆力と保護効果が得られません。
用途
アクリル系バインダーコーティングは、様々な場所で使用されています。その普及の理由は、ほぼあらゆる素材に均一で接着性に優れた表面を作り出すという、一般的で実用的なニーズを満たすからです。これは高度な技術による改質というよりも、信頼性の高い下地処理と言えるでしょう。
| アプリケーションタイプ | 詳細説明 |
| 塗料およびコーティング | 金属およびプラスチック用装飾塗料および工業用塗料 |
| 織物産業 | 布地コーティングと繊維印刷 |
| 建設資材 | 防水コーティング剤およびコンクリートシーラント |
- コンクリートや石材の防水剤およびシーラーとして、また外断熱仕上げシステム(EIFS)の接着層として使用されます。
- アクリル系バインダーは、インクやラミネート用接着剤の主要成分である。
- 繊維や紙においては、コーティング剤の結合剤として機能します。
医療機器においては、アクリル系コーティング剤を用いて、工具や機器の筐体表面に滑らかで耐薬品性に優れ、洗浄しやすい表面を作り出す。これにより、繰り返し洗浄しても滅菌状態と耐久性が維持される。
電気めっき
プロセスの概要
電気めっきは、汎用性の高い表面処理プロセスです。基材金属を改質するのではなく、全く異なる表面で被覆するのが特徴です。電気を使って金属イオンを対象物に移動させます。最初のステップは、洗浄と準備です。これが非常に重要です。次に、準備された対象物を電解液(コーティング金属の溶解塩を含む浴)に浸します。対象物は電源のマイナス側に接続され、添加する金属はプラス側に接続されます。電源を入れると、金属イオンが液体中を移動します。複雑な形状であっても、ミクロン単位の薄さで完全に均一な層を堆積させることができます。
長所と短所
電気めっきは強力な技術だが、厳しい要求と明確なトレードオフを伴うプロセスである。
メリット:
- 主な利点は、機能的な保護です。
- 見た目に優れた仕上がりを実現します。
- 電気伝導率を大幅に向上させる。
- 大きな利点は、投球力だ。
- その素材としての汎用性は広い。
デメリット:
- 最大の危険は接着不良です。
- この工程には危険な化学物質が使用される。
- 環境への影響と廃棄物処理は、大きな懸念事項である。
- 適切な洗浄、すすぎ、めっき、および後処理を行うための準備時間とサイクル時間は相当なものである。
- どんな金属でも、どんな金属にもメッキできるわけではありません。
| 商品説明 | 詳細説明 |
| 耐食性 | 錆びを防ぎ、自動車部品や医療機器部品に最適です。 |
| 装飾仕上げ | 部品を光沢にし、車の内装に使用されます。 |
| 電気伝導性 | 電子機器や医療機器のコネクタに役立ちます |
| 耐摩耗性 | 工具や機械部品の寿命を延ばします |
用途
電気めっきは、複数の問題を一度に解決できるため、基礎的な工業プロセスと言えます。単なる表面処理ではなく、部品の表面に直接施される機能性の向上技術なのです。
- バンパー、グリル、トリムに施されたクロムメッキは、腐食や路上の破片による摩耗に強い、硬く光沢のある仕上がりを実現します。
- 手術器具にニッケルメッキを施すと、硬度が増して切れ味が持続し、より滑らかな仕上がりになります。
- コネクタおよび回路基板のエッジフィンガー部分には、金メッキと銀メッキが施されています。
- 航空宇宙および防衛分野では、ファスナーや構造部品にカドミウムや亜鉛ニッケルなどの特殊なめっきが用いられる。
- 卑金属に金やロジウムのメッキを施すことで、純貴金属の数分の一のコストで、高級感のある外観と変色防止効果を実現できます。
この工程によって、機械加工されたステンレス鋼製の外科用器具はオートクレーブ滅菌が可能になり、耐摩耗性も向上します。また、銅製の電気接点は、この工程によって半田付けが可能になり、長寿命化されます。メッキ処理によって、部品は最終用途業界の技術仕様および規制基準を満たすことができるようになります。
粉体塗装
プロセスの概要
粉体塗装は、金属部品に丈夫で色鮮やかな仕上がりをもたらします。特に機械加工部品の場合、洗浄と前処理は必須の最初のステップです。次に、乾燥した微粉末状の顔料とポリマー樹脂(エポキシ、ポリエステル、ポリウレタン)をホッパー内で流動化させ、静電ガンで噴霧します。この静電気の引力により、粉体は部品の端を包み込み、裏面をある程度均一にコーティングします。コーティングされた部品をオーブンに入れます。これにより、粘着性のある溶融物が硬く、不活性で耐久性のある熱硬化性プラスチックコーティングに変化します。その後、部品を冷却します。
自動車のホイールや建築用アルミニウムから医療機器や屋外家具まで、堅牢で高品質かつ均一な保護仕上げが求められる金属部品にとって、粉体塗装は精密製造において最適な、費用対効果の高い選択肢となることが非常に多い。見た目の美しさだけでなく、耐久性にも優れた仕上がりを実現する。
長所と短所
次に、粉体塗装がなぜ最適なソリューションなのか、そしてその限界についても説明します。
メリット:
- 硬化後の熱硬化性塗料は非常に丈夫です。衝撃、摩耗、化学薬品、紫外線に対する耐性は、ほとんどの液体塗料よりもはるかに優れています。
- 特に適切な前処理(リン酸亜鉛など)と組み合わせることで、優れた防錆効果を発揮します。
- 美的観点と機能性の両面から見て、その範囲は非常に広い。
- 作業効率は重要な要素です。静電塗装方式を採用することで、材料の無駄がほとんどなくなります。
- 大量生産において非常に効率的です。
デメリット:
- 設備投資額は相当な額である。
- 幾何学的な制約が存在する。
- ほとんどのプラスチック、木材、複合材料は、標準的な方法では粉体塗装することができません。
- 段取り替え時間は、生産において真剣に考慮すべき事項である。
| 機能 | 粉体塗装 | 液体ペイント |
| 耐久性 | ハイ | 低くなる |
| 色の選択 | その他にもたくさんのグーグルの | その他にもたくさんのグーグルの |
| 環境影響 | 低濃度(溶剤不使用) | より高濃度(溶剤を使用) |
| アプリケーション速度 | 大量処理も高速 | もっとゆっくり |
| 表面被覆率 | 厚くて均一 | 滴り落ちたり、流れ出たりする |
用途
粉体塗装は至るところで見かけます。その用途一覧は、金属が現実世界と接し、生き残るために必要とされる場所を網羅した地図と言えるでしょう。
- ホイール、バンパー、ブラケット、シャーシ部品には、飛び石、融雪剤、ブレーキダスト、紫外線にさらされても劣化しない仕上げが施されています。
- 医療分野では、日常的な厳しい化学洗浄や摩耗に耐えなければならない機器に、この素材が不可欠である。
- 機械のフレーム、筐体パネル、ロボットアームは粉体塗装されている。
- 自転車のフレーム、屋外用家具、照明器具、遊具には、天候、紫外線による劣化、物理的な衝撃に耐える仕上げが必要です。
CNC加工やカスタム板金加工を行う工場にとって、粉体塗装は論理的な最終工程です。これは、未加工の金属部品と完成品との間のギャップを埋める役割を果たします。環境への保護、ブランドや識別のための着色、そして部品の耐用年数に必要な耐摩耗性を提供します。
陽極酸化
プロセスの概要
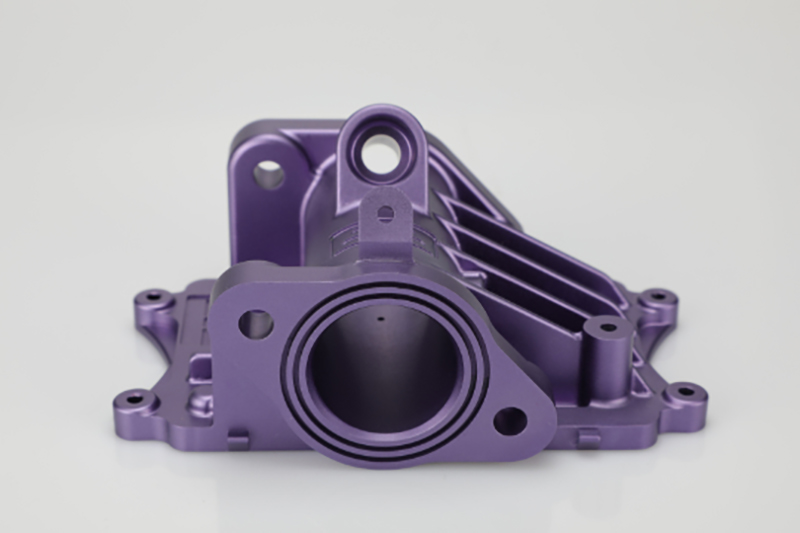
陽極酸化処理がどのように行われるのか疑問に思うかもしれません。この表面処理は電気と酸を使用します。まず、アルミニウムなどの部品を丁寧に洗浄し、エッチングして均一な表面を作ります。次に、金属部品を酸浴に入れます。そして、電源に接続します。電気を流すと、表面に酸素が発生します。この酸素が金属と反応します。直流電流を流すと、電解液中の酸素イオンが表面のアルミニウム原子と反応し、成長し続ける酸化アルミニウムの層が形成されます。
アルミニウム加工を行うCNC加工工場やカスタムショップにとって、陽極酸化処理は重要な付加価値サービスです。部品を機械加工した後、陽極酸化処理を施すことで、必要な硬度、耐食性、色を実現します。酸化皮膜は剥がれたり欠けたりすることはありません。
長所と短所
陽極酸化処理には多くの利点があるが、欠点もいくつかある。
メリット:
- 陽極酸化層は非常に硬く(サファイアに匹敵する)、腐食や摩耗に対する優れた耐性を備えている。
- 美的品質が高い。
- その材料が重要産業に適していることは実証済みである。
- これは再現性が高く効率的なバッチ処理プロセスであり、大量生産においてコスト効率に優れています。
デメリット:
- これはほぼアルミニウム、チタン、そしてその他いくつかの非鉄金属にのみ適用される。
- これは、多くの工程を要する作業です。
- 酸化層は硬い一方で、脆い性質も持っている。
- 初期投資額と最低費用は高額になる可能性がある。
| 機能 | 陽極酸化 | 電気めっき |
| 耐久性 | ハイ | 技法 |
| カラーオプション | 多く(染料入り) | その他にもたくさんのグーグルの |
| 防錆 | 素晴らしい | グッド |
| 材料の互換性 | 主にアルミニウム | 多くの金属 |
| 環境影響 | 低(重金属不使用) | より高濃度(化学物質を使用) |
用途
陽極酸化処理は様々な場所で見られます。アルミニウムを単なるアルミニウム以上のものにしたい場合、陽極酸化処理はあらゆる場面で用いられています。その用途は、耐久性、清浄性、そして美観という独自の組み合わせによって定義されます。
指定された仕上げの場所:
- 自動車のホイール、内装部品、エンジン部品などは、その耐腐食性の恩恵を受ける。
- 手術器具、器具トレイ、および機器筐体は陽極酸化処理が施されている。
- 家電製品においては、それは高級感のある仕上がりを意味する。
- 建築および建設分野では、陽極酸化アルミニウムはカーテンウォール、窓枠、パネルなどに使用されます。
CNC加工や精密機械加工を行う工場にとって、陽極酸化処理は不可欠な後処理工程です。アルミニウムから部品を正確な公差で加工した後、陽極酸化処理によって表面特性が変化しつつも、寸法変化は最小限に抑えられることが分かっています。
リン酸塩
プロセスの概要
リン酸塩処理は最終仕上げではなく、重要な下地処理層です。塗装の下地であり、腐食に対する犠牲バリアのようなものと考えてください。金属をリン酸塩溶液に浸すと、表面で化学反応が起こります。リン酸塩処理は、自動車部品や医療機器を製造する工場で広く用いられています。溶液中の酸が金属を穏やかにエッチングし、リン酸塩結晶が溶液から成長してエッチングされた表面にしっかりと結合します。部品の形状は変化しないため、精密製造において厳しい公差を維持することができます。
ご存知でしたか?塗装、粉体塗装、あるいは単に保管するだけの鋼製部品の仕上げ処理を行う場合、リン酸塩処理は非常に効果的で経済的な前処理工程です。これにより、最終仕上げが意図したとおりに機能し、下地の部品も保護されます。
長所と短所
リン酸塩処理にはいくつかの利点がありますが、欠点も知っておくべきです。
| メリット | デメリット |
| 錆や腐食を防ぐ | 化学物質の取り扱いには注意が必要です |
| 塗料の密着性が向上します | アルミニウムや非鉄金属には使用しないでください。 |
| 大量処理でも高速に動作します | 廃水は処理する必要がある |
| 大型部品の低コスト | その層は時間の経過とともに摩耗する可能性がある |
| CNC加工作業に適しています | 他のコーティングほど装飾性はない |
- その最大の利点は、理想的な接着面を作り出すことである。
- これは高速で拡張性の高いバッチ処理です。
- 他の化成皮膜処理やめっきプロセスと比較して、特に大量生産の場合、非常に費用対効果が高い。
- この工程には化学物質の取り扱いと廃棄物処理が伴います。
- このコーティングは、上塗り塗料の下地としては優れた密着性と耐腐食性を発揮するが、単体での仕上げとしては耐摩耗性に限界がある。
ヒント:カスタム加工や精密製造において、鋼鉄部品を簡単に保護したい場合は、リン酸塩処理が賢明な選択肢です。
用途
リン酸塩処理は多くの産業で用いられています。自動車メーカーは、ボディパネル、フレーム、エンジン部品などに使用しています。医療機器メーカーは、手術器具やトレイの錆を防ぐためにリン酸塩処理を施しています。工場では、金属部品の塗装やコーティングの前にリン酸塩処理を行っています。カスタム機械加工工場では、強力な接着力と長寿命が求められる部品にリン酸塩処理を施しています。
リン酸塩処理の一般的な用途:
- 車のフレームとボディパネル
- エンジンブロックとギア
- 手術用トレイおよび医療器具
- ボルト、ナット、留め具
- 精密製造における機械部品
- 金属製の家具と棚
リン酸塩処理は、工場での信頼性の高い結果を得るのに役立ちます。より長持ちし、厳しい基準を満たす部品を製造できます。ただし、直接的な機械的摩耗を受ける部品や、化学廃棄物の処理が困難な小規模工場には、最終仕上げとしてはあまり適していません。そのような用途には、めっきのようなより硬い仕上げ、またはリン酸塩処理の上に粉体塗装のようなより厚いコーティングを施すことが最適な解決策となるでしょう。
パッシベーション
プロセスの概要
不動態化処理は、新たな層を追加するのではなく、金属本来の保護能力を最適化するものです。酸が表面の鉄分や汚れを取り除きます。表面が浄化されると、合金中のクロムが空気中または水中の酸素と瞬時に反応し、均一で完全に不動態化された新しい酸化クロム層を形成します。これにより、早期の錆び(錆び)の発生を防ぎ、部品が規制産業の厳格な清浄度および材料基準を満たすことが保証されます。
長所と短所
不動態化処理には長所と短所があります。以下に簡単にまとめます。
| メリット | デメリット |
| 錆や腐食を防ぐ | 特定の金属にのみ作用します |
| 表面を清潔に保ちます | 化学物質の取り扱いには注意が必要です |
| 部品形状に変更なし | 装飾的な仕上げではありません |
| 複雑な形状にも対応 | 廃水は処理する必要がある |
| CNC加工作業に適しています | 繰り返し治療が必要になる場合があります |
錆びにくい、きれいな表面が得られます。不動態化処理は、装飾的なものではなく、機能的な処理です。その価値は、材料の完全性と長期的な性能を確保することにあります。複雑な形状に対しても、その効果は絶大です。酸浴は、接触するすべての表面を均一に処理し、他のコーティングでは届かない内部通路や盲穴も処理します。
用途
不動態化処理は多くの産業で利用されています。医療機器メーカーは手術器具やインプラントにこの処理を施しています。これらの部品は清潔で錆びない状態を保つ必要があります。自動車工場では、エンジン部品やボルトに錆止め処理を施しています。腐食の発生が許容されないステンレス鋼部品には、この処理が標準的に用いられています。
- 医療 & 食べ物: 絶対的な清潔さと物質の不活性性が譲れない条件となる場所。
- 航空宇宙 & 自動車: 腐食による部品の故障は、壊滅的な事態を招く可能性がある。
- エレクトロニクス: 導電性腐食生成物が敏感な部品上に形成されるのを防ぐため。
目に見えない静かな腐食の脅威を確実に阻止しなければならないプロジェクトにおいては、不動態化処理は単なる選択肢ではなく、ステンレス鋼部品にとって不可欠な仕様です。それは、過酷な環境下における耐久性の基準となるものです。
無電解めっき
プロセスの概要
部品は入念に洗浄された後、金属塩、還元剤、安定剤を含む水溶液に浸されます。電気めっきとは異なり、外部からの電流は印加されません。化学物質が金属表面と反応します。無電解めっきの最大の利点は、その独自の均一なコーティング能力、つまり部品の形状に関係なく完全に均一なコーティングを形成できる能力にあります。
長所と短所
無電解めっきには多くの利点がありますが、いくつかの欠点もあります。以下に簡単にまとめます。
| メリット | デメリット |
| すべての表面に均一なコーティングを施す | 化学廃棄物は慎重に取り扱う必要がある。 |
| 複雑な形状や穴に対応 | 電気めっきよりも遅い |
| 電気は不要 | 入浴用薬品は高価になることがある |
| 金属や一部のプラスチックに適しています | 他のコーティングほど厚くはない |
| 耐腐食性と耐摩耗性を向上させます。 | 浴槽内の化学組成を厳密に管理する必要がある |
用途
無電解めっきは、形状が複雑すぎて通常のめっきでは対応できない場合や、性能要件が高すぎて単純なコーティングでは不十分な場合に頼るべき専門技術です。病院では、手術器具やインプラントに使用されています。滑らかな表面仕上げにより洗浄が容易になり、厄介な細菌の繁殖を防ぎます。
一般的な使用例を以下に示します。
- 燃料噴射装置、トランスミッションギア、ブレーキシステム部品などがその代表例です。
- 手術器具の場合、このコーティングは硬く滑らかで化学的に不活性な表面を提供し、繰り返しの滅菌にも耐えることができます。
- 特定のインプラントや器具においては、無電解めっきは生体適合性と耐腐食性を備えたバリアを提供する。
- 電子機器分野では、プリント基板(PCB)のスルーホールや複雑なコネクタに使用されます。
- ポンプ、バルブ、油圧部品などの流体処理システムにおいて、無電解ニッケルめっきは、内部の穴、ねじ山、シール面を腐食や浸食から保護し、耐用年数を大幅に延長します。
無電解めっきの強みは、複雑な形状における均一性と信頼性です。部品の機能が、内外を問わずあらゆる場所で一貫した表面特性に依存し、かつ環境が過酷な場合(化学薬品、研磨剤、または無菌環境など)、無電解めっきは多くの場合、最良のエンジニアリング上の選択肢となります。これは、見た目だけでなく、性能を重視して選ばれる仕上げ方法です。
表面処理方法の比較
有効性
表面処理の種類によって、その効果は異なります。表面処理の効果は普遍的なものではなく、特定の課題に対する特定の解決策です。中には、接着性を高めるためだけに存在する処理もあれば、長年にわたり摩耗や腐食を防ぐための処理もあります。
実務的な観点から言えば、使用する材料と部品の最終用途に合わせて方法を選択する必要があります。唯一の正解というものはありません。
それでは、詳しく見ていきましょう。
| 表面処理方法 | 材料タイプ | 何が効果的なのか |
| 溶射法 | 金属 | 表面の粗さを増して接着性を向上させる |
| 化学蒸着 | 金属 | 清潔で滑らかな表面が必要です |
| 物理蒸着 | 金属 | 平らな面で使用すると最も効果的です。 |
| 機械的処理 | チタン合金 | 強度を高めるために微細構造を変化させる |
| 電気化学処理 | チタン合金 | 摩擦と摩耗に対する耐性を向上させます。 |
まずは、耐久性の高いオプションを検討してみましょう。溶射と蒸着は別格です。これらは厚く、非常に耐久性の高いコーティングを形成します。ジェットエンジンのタービンブレードや医療用インプラントのベアリング面など、重要な表面にこれらのコーティングが施されています。コーティング自体が部品の機能の一部となるのです。
さて、プラスチックの場合、状況は一変します。多くの場合、目標は接着力です。プラズマ処理や火炎処理が標準的な手法です。これにより、最大57%も接着強度を高めることができます。これは、車のエンブレムが剥がれ落ちるか、それともしっかりと貼り付くかの違いです。医療機器の筐体を永久的に密閉できるのも、この技術のおかげです。
- ナノメートルスケールでコーティングを設計することで、より少ない材料で驚異的な硬度と耐食性を実現している。
- 表面処理は非常に重要です。これを怠ると、コーティングがうまく機能しない可能性があります。
- 最終的な選択は、常にあなたが最初に手にする素材と、その役にどのような人生を歩ませたいかという期待に立ち返る。
安全性
表面処理を行う際には、安全対策が非常に重要です。部品の表面を改質するプロセスは強力であり、加工対象物と作業者の皮膚を区別しません。工具には十分注意してください。
覚えておくべき点は次のとおりです。
- 洗浄やエッチングには強酸や溶剤を使用します。手袋、ゴーグル、防じんマスクは必須装備です。これらは作業におけるあなたの主要な接点となります。
- 火炎処理装置は制御された火炎を使用する。プラズマシステムは高電圧と潜在的に危険なガスを伴う。
- 換気は工学的な問題であり、快適性の問題ではない。
- 要点は、常に保護具を着用することです。
「簡単」な仕事こそ、最も危険な仕事だ。慣れて、何百回も繰り返した時こそ、手順を一つ飛ばしてしまう可能性がある。まさにその時、そのプロセスが本来の姿を思い出させてくれるのだ。安全とは、手順が完璧に進むことではない。避けられない、何かがうまくいかなかった時に、身を守るための備えなのだ。
環境影響
工場やカスタムショップでは、環境への配慮が重要です。表面処理の環境への影響は、今や選定プロセスの中核を成す要素となっています。もはや単なる副次的効果ではなく、直接的なコストであり、法令遵守上の問題でもあるのです。
これらの方法は大きく2つのグループに分けられます。1つは主に廃棄物処理問題を引き起こすもの、もう1つはエネルギー消費と特殊な処理に負担を転嫁するものです。
- 粉体塗装を見てみましょう。その最大の環境上の利点は、溶剤を一切使用しないことです。溶剤を使用しないため、大気汚染が少なくなります。
- プラズマ処理とコロナ処理は興味深い。どちらも乾燥処理であり、電気と特殊なガスを使用するが、化学廃棄物の発生は最小限に抑えられる。
- 化学エッチングと電気めっきは、その廃液によって特徴づけられる。廃液は、重金属、酸、その他の規制対象化学物質が濃縮された混合物である。この廃水を排水基準に適合させるための処理は、複雑かつ高コストである。
- 同様に、不動態化処理やリン酸塩処理にも酸が使用されます。環境リスクとしては、流出事故や不適切な廃棄が発生した場合に水質汚染が発生する可能性が挙げられます。
医療や自動車など、注目されている業界では、いわゆる「環境に優しい」選択肢へと積極的に移行が進んでいる。溶剤系プライマーの代わりにプラズマ処理を選択し、湿式塗料の代わりに粉体塗装を採用しているのだ。
選択肢はますます明確になってきている。廃液を最小限に抑え、規制対象の化学物質の使用を避けるプロセスは、環境に優しいだけでなく、現代の工場においては、よりシンプルで安全、かつ予測可能な運用が可能となる場合が多い。
| 方法 | 環境に優しい? | 廃棄物の発生 | 特別な廃棄処理が必要ですか? |
| 粉体塗装 | はい | 最小限の | いいえ |
| プラズマ処理 | はい | ほんの少し | いいえ |
| 化学エッチング | いいえ | 危険な化学物質 | はい |
| 電気めっき | いいえ | 重金属 | はい |
| パッシベーション | 幾分 | 酸性廃棄物 | はい |
費用
表面処理方法を選ぶ際には、コストが重要な要素となります。性能は必要ですが、それに見合った費用を支払う必要があります。価格には、薬品浴や粉末剤の費用だけでなく、システム全体の費用も含まれます。つまり、材料の準備、エネルギー、システムを稼働させる熟練した作業員の人件費、そして残渣の処理費用などです。
いくつかの仕上げ方法の費用を見てみましょう。
| 仕上げタイプ | 主な制限事項 |
| 粉体塗装 | 電気を通さない |
| 亜鉛メッキ | 限られた色のオプション |
| 陽極酸化 | アルミニウムのみ、カラーバリエーションは少なめ |
| 亜鉛ニッケルメッキ | コストが高く、プロセスが複雑 |
| 無電解ニッケル | 導電性の低下 |
製造現場の視点から考えてみましょう。最も安価な方法は粉体塗装であることが多いです。陽極酸化処理や亜鉛ニッケルめっきはコストが高くなります。なぜでしょうか?化学反応を厳密に制御する必要があるからです。陽極酸化処理用の電気システムは精密です。無電解ニッケルめっきは、特に複雑な部品の場合、さらに高価になります。薬品が高価で、めっき液の監視も常に必要です。めっきに電気代を払っているのではなく、高度で自動的な化学反応にお金を払っているのです。その価値は、不可能な形状の部品に完璧で均一なコーティングを施すことにあります。その精度には相応のコストがかかるのです。
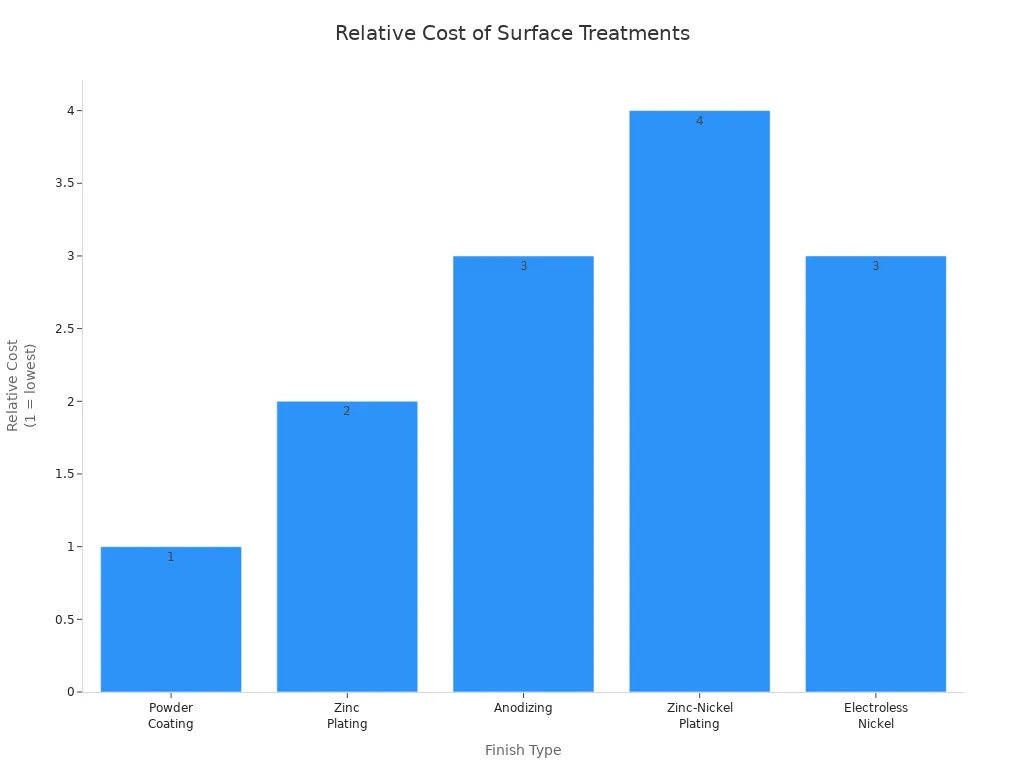
これらの費用を示す簡単なグラフを以下に示します。
工場での大量生産は部品1個あたりのコストが低くなります。一方、少量の特注品はコストが高くなります。部品の形状はコストを大きく左右する要因です。単純な平らなブラケットは、ラックに載せて均一にコーティングするのが容易です。しかし、深い穴、内部通路、鋭利なエッジのある部品は、すべてを複雑にします。環境規制によって、特に化学エッチングや電気めっきの場合、廃棄物処理に余分なコストがかかることがあります。
材料の互換性
それが核心です。素材は単なる白紙のキャンバスではありません。素材自体がルールを定めるのです。プラスチックや金属に間違った処理方法を選ぶと、必ず失敗します。素材の化学的性質に逆らうのではなく、それに合わせて作業を進めなければなりません。
実際には、材料と加工プロセスの組み合わせは次のように展開する。
プラスチックの場合:重要なのは表面エネルギーと耐熱性です。不活性な表面を、形状を損なうことなく化学的に活性化させる必要があるのです。
- プラズマ処理真空プラズマは、繊細で重要な作業に適しています。カテーテルハブやセンサーハウジングといった複雑で微細な部品を処理するための、制御された環境を提供します。
- コロナ処理プラスチックへの印刷やコーティングに最適です。表面のみを改質するため、ポリエチレンやポリプロピレンを熱による歪みなくインクやラミネート加工に適した状態にするのに最適です。
- 炎処理ポリプロピレン(PP)のような、丈夫なオレフィン系プラスチック向けです。
金属(および一部の高密度プラスチック)の場合:目標は、材料の除去、徹底的な洗浄、または新しい層の追加へと移行します。
- 化学エッチングこれは、燃料電池プレート用のステンレス鋼に微細な構造を作製したり、回路を定義したりするために使用します。
- 蒸気脱脂:溶剤蒸気を用いて、機械加工後に残った油やワックスを溶解します。
- レーザーアブレーション表面の洗浄や活性化に適しています。一点にエネルギーを集中させすぎると、洗浄するだけでなく、溶かしたり蒸発させたりします。
CNC加工工場で働いていると、医療機器のプラスチックにプラズマ処理や火炎処理が施されているのを目にするでしょう。自動車工場では、アルミホイールに陽極酸化処理、スチールフレームに粉体塗装が用いられています。
最適な結果を得るには、使用する材料と作業内容に合わせてプロセスを調整することが重要です。これにより、医療業界や自動車業界における厳しい規制を満たす製品を開発することができます。
ノーブルを選ぶ
キーファクタ
表面処理を選ぶ際には、それがプロジェクトに最適であることを確認する必要があります。まるで実際に部品を手に取ったかのように、重要な要素を一つずつ見ていきましょう。
- 材質タイプ: 部品はプラスチック製ですか、それとも金属製ですか?処理方法によっては、プラスチック製の方が金属製よりも効果的な場合があります。
- アプリケーション環境: 部品が熱、湿気、または化学物質にさらされる可能性はありますか?使用場所をよく考えてみてください。
- 性能要件は以下のとおりです。 部品に防錆性、耐久性、または重荷重への耐性が必要ですか?強度を高める処理方法をお選びください。
- 費用について考慮すべき事項: 費用をかけすぎずに良い結果を得たいですよね。治療法によっては、他の治療法よりも費用がかかるものもあります。
- 外観要件: 光沢のある仕上がりや特定の色が必要ですか?いくつかの処理を施すことで、パーツの見栄えを良くすることができます。
- あなたのパートはどのくらいの長さで終わるべきですか? それが私たちがお伝えしたいことです。長期的に効果を維持できる方法を選んでください。
- 環境に関して考えるべきこと: 治療法によっては強力な化学物質を使用するものもあれば、作業者や自然環境に安全なものもある。
信頼できる表面処理業者を選びましょう
表面処理でお困りの際は、お客様のニーズを理解してくれるパートナーが必要です。仕様の背景にある理由を理解してくれるパートナーが求められます。NOBLEは中国有数のメーカーです。私たちは単なるサプライヤーではなく、真のパートナーです。
NOBLEは、CNC加工とカスタム加工において長年の経験を有しています。当社は、長年にわたりCNC加工とカスタム加工の厳しい現場を経験したメーカーです。新しい医療機器の試作品が必要な場合、NOBLEは迅速な完成をお手伝いいたします。工場で高品質のコーティングを施した自動車部品を大量に必要とする場合、NOBLEは大量注文を容易に処理いたします。
当社のサービス内容を、実用的な観点から見てみましょう。
- 表面処理に関する専門知識表面処理における当社の専門性とは、プラズマ処理室、粉末処理ライン、陽極酸化槽といった設備を自社で保有していることを意味します。これは単なるカタログ上の説明ではなく、プロセスを直接管理できることを意味します。外部委託しないからこそ、一貫した品質を実現できるのです。
- ラピッドプロトタイピングイノベーションには、迅速なプロトタイピングが不可欠です。それは、反復開発能力を意味します。NOBLEのチームは、アイデアから製品化までを迅速に進めるお手伝いをします。
- 効率的な量産優れたパートナーは、こうした課題に対応するためのシステムを備えています。例えば、コーティングラインにおける統計的プロセス管理、自動ラックシステム、そして遅延や損傷を引き起こさない物流システムなどです。
- サービスとサポートNOBLEのチームは、お客様に最適な表面処理方法の選択をお手伝いし、納期通りに納品いたします。
- 業界の経験私たちは、外科用器具がオートクレーブ滅菌を500回繰り返した後に腐食する原因を突き止めました。そして、自動車メーカーが丈夫で錆びにくい部品を開発できるよう支援しています。
表面処理を最終工程としてではなく、部品の性能に不可欠な要素として捉える人材が必要です。それが真の選択です。NOBLEは、規模の大小を問わず、あらゆる仕事においてお客様に安心感を提供します。
NOBLEが提供する内容を示す表を以下に示します。
| ノーブル・アドバンテージ | あなたは何を手に入れますか? | 応用例 |
| 表面処理に関するノウハウ | プラスチックや金属向けの、丈夫で長持ちする仕上げ剤 | 医療機器コーティング |
| カスタム加工 | 迅速で柔軟なプロトタイピングと設計変更 | 自動車部品サンプル |
| 精密製造 | 厳しい公差と一貫した品質 | 工場での大量生産 |
| 迅速な対応 | 迅速な回答と専門家のアドバイス | 運用環境でのトラブルシューティング |
仕事を委託する際、サプライヤーの問題に対処するのは避けたいものです。納期の遅延や品質問題は、単なる頭痛の種にとどまらず、生産ラインを麻痺させ、信頼関係を損なう原因となります。NOBLEは、こうした懸念を解消します。NOBLEのチームは、お客様と協力して問題を解決し、優れた成果をお届けします。その鍵となるのは、資材、予算、納期という3つの優先事項を一致させることです。
次のプロジェクトをよりスムーズに進めたいなら、NOBLEにご連絡ください。単に塗料を購入するだけでなく、それに伴う安心感も手に入れることができます。そうすることで、プロジェクトはより容易になるのです。
FAQ
CNC加工において表面処理を用いる主な理由は何ですか?
表面処理の主な目的は、単なる追加工程ではありません。それは最終的な機能要件なのです。CNC加工機は完璧な寸法を持つ部品を製造しますが、その部品はしばしば不完全な状態です。未処理の表面は腐食したり、塗料がはみ出したり、早期に摩耗したりする可能性があります。表面処理によって、部品は実環境で使用できる状態になるのです。
プラスチックのカスタム加工において、どの表面処理が最適でしょうか?
プラズマ処理はプラスチックに優れた効果を発揮します。プラスチックを素早く洗浄し、加工可能な状態にします。医療機器工場や自動車のダッシュボードなどでプラズマ処理が使われているのを目にするでしょう。プラズマ処理は、強力な化学薬品を使わずに接着剤やコーティング剤をしっかりと密着させるのに役立ちます。
プラスチック部品に粉体塗装を施すことはできますか?
まれです。この工程では、部品が約200℃(400°F)のオーブン温度に耐える必要があります。これは、ほとんどのエンジニアリングプラスチックを変形、溶解、または弱化させます。間違った工具を使用しています。
金属部品の処理方法として、陽極酸化処理と電気めっきのどちらを選ぶべきでしょうか?
必要なものを考えてみましょう。陽極酸化処理はアルミニウムに適しており、丈夫で色鮮やかな仕上がりになります。電気めっきは多くの金属に光沢のある層を形成します。自動車のホイールには陽極酸化処理が用いられています。医療用コネクタには、電気伝導性を向上させるために電気めっきが用いられています。
医療機器の表面処理は安全ですか?
医療機器の安全性は、単なる「かもしれない」問題ではなく、認証された必須要件です。ステンレス鋼の不動態化処理やアルミニウムの特定の陽極酸化処理といった処理は、安全であるだけでなく、必須です。これらの処理によって、生体適合性、洗浄性、耐腐食性に優れた表面が実現します。重要なのは検証です。単に部品を浴槽に通すだけではいけません。化学物質の濃度、時間、温度など、プロセス全体がISO 13485やASTM規格などの厳格な基準を満たしていることを文書化する必要があります。安全性は、化学処理だけでなく、管理され再現可能な手順によって確保されるのです。
工場にとって最も環境に優しい表面処理方法は何ですか?
プラズマ塗装と粉体塗装は、最も環境に優しい塗装方法です。使用する化学薬品が少なく、廃棄物も少なくて済みます。多くのCNC加工工場や製造工場は、特に自動車分野において、厳しい環境規制を満たすためにこれらの方法を採用しています。
自分の部品に表面処理が必要かどうかは、どうすればわかりますか?
部品が自動車のフレーム、手術器具、回路基板の筐体などであれば、ほぼ間違いなく「はい」と答えるでしょう。環境がそれを要求するからです。迷った場合は、早めに加工パートナーに相談してください。優秀なエンジニアは、単にCADファイルを要求するだけでなく、部品が耐久性を維持するために何が必要かを尋ねます。彼らの仕事は、完璧な試作品と耐久性のある製品との間のギャップを埋める手助けをすることです。







