
CNC加工における研磨工程とは何ですか?
CNC加工における研磨工程は、加工対象物の表面に対する最終加工方法であり、機械的、化学的、または電気化学的な手段を用いて微細な表面の凹凸を除去し、表面仕上げや光沢を向上させたり、鏡面のような効果を得たりすることを目的としています。
研磨工程は、一般的に、フライス加工や旋削加工などの前工程で生じた工具痕、バリ、または軽微な欠陥を除去するために用いられ、同時に加工物の耐食性、美観、または機能性を向上させる。
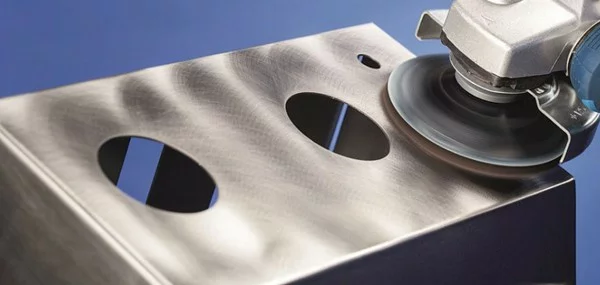
研磨は、機械研磨(サンドペーパーや研磨ホイールの使用など)、化学研磨(化学試薬による表面の腐食)、電解研磨(電気化学的溶解による表面の平滑化)など、さまざまな方法に分類されます。研磨工程は、精密部品、金型、医療機器、装飾部品の製造において広く用いられています。適切な方法は、材料特性と要求される精度に基づいて選択する必要があります。
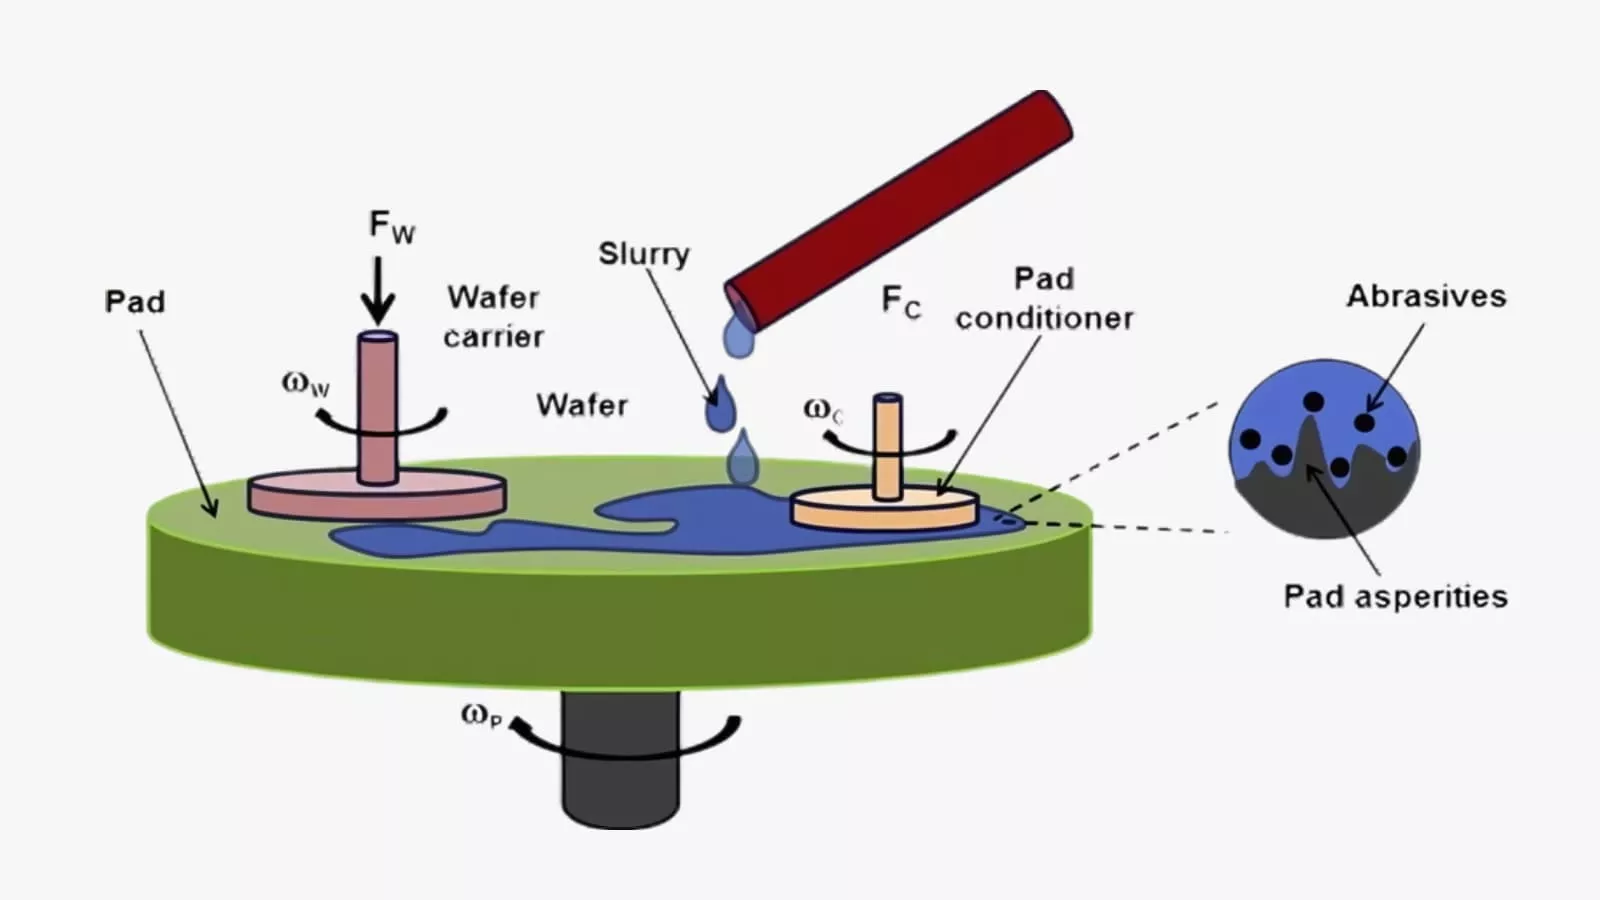
研磨工程はどのように行われるのですか?
バリ取り
バリ取りは研磨の最初の工程であり、主な目的は、機械加工後にワークピースの表面に残る目立つ工具痕、バリ、大きな表面欠陥を除去することです。
粗研磨には通常、粗粒の硬質研磨ホイールまたは研磨ベルトと、炭化ケイ素や粗粒ダイヤモンド研磨ペーストなどの強力な切削力を持つ研磨材を組み合わせて使用する。
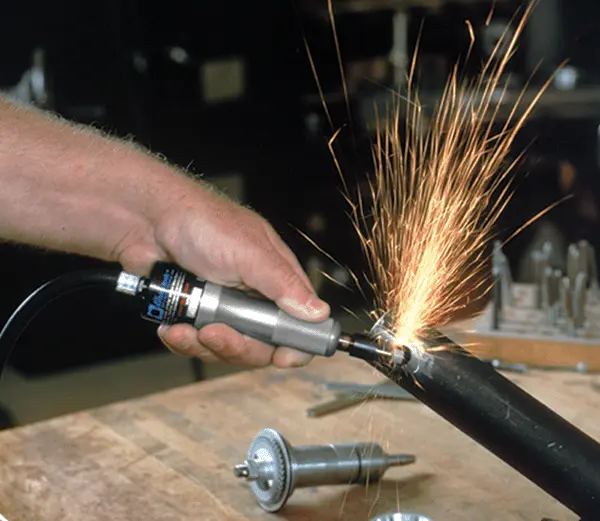
粗研磨の核心は、基本形状を迅速かつ効果的に平滑化し、その後の精密加工の基礎を築くことにある。そのため、高い材料除去効率と引き換えに、表面の仕上げ品質は犠牲になる。
半仕上げ研磨
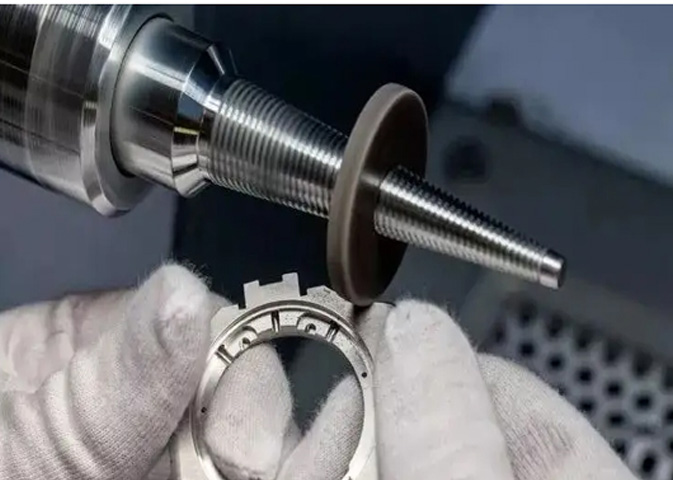
粗研磨をベースに、中程度の精密研磨は、粗研磨工程で生じた新たな傷や摩耗痕を取り除き、表面をより滑らかにすることを目的としています。
中程度の研磨作業を行う場合は、より目の細かい研磨ホイールと研磨材(例えば、中粒ダイヤモンド石膏や研磨液など)を使用します。この工程は過渡的な段階であり、表面の粗さを徐々に低減させ、元々深かった傷をより細かく密度の高い浅い傷に置き換えることで、最終的な光沢仕上げへの準備を整え、鏡面のような効果を実現するための重要な基礎となります。
精密研磨
精密研磨は、高光沢や鏡面仕上げを実現するための重要な工程です。この段階では、ベルベットや極細繊維で作られた非常に柔らかい研磨ホイールと、ミクロンサイズのダイヤモンド石膏や酸化セリウムなどの極めて微粒子の研磨ペーストが使用されます。
精密研磨の目的は、もはや目立つ傷を取り除くことではなく、極めて微細な研削と塑性流動によって、中程度の精密研磨で残った微細な欠陥を埋めて除去し、表面の微細な凹凸の高さの差を最小限に抑えることで、高い光沢と反射の透明度を生み出すことにある。
クリーニングと検査
研磨工程がすべて完了したら、ワークピースの表面や隙間に付着した研磨ペースト、研磨粒子、金属くずなどをすべて除去するために、徹底的に洗浄する必要があります。通常、目的の効果を得るには、超音波洗浄機と専用の洗浄剤を併用する必要があります。
洗浄後、加工物は十分な照明の下で拡大鏡またはプロ仕様の表面粗さ計を用いて厳密な検査を受けなければなりません。これにより、加工物の表面仕上げ、平面度、外観が設計仕様を満たしていることが確認され、最終製品の品質を保証する上で不可欠な工程となります。

CNC加工金属部品の一般的な研磨方法
機械研磨
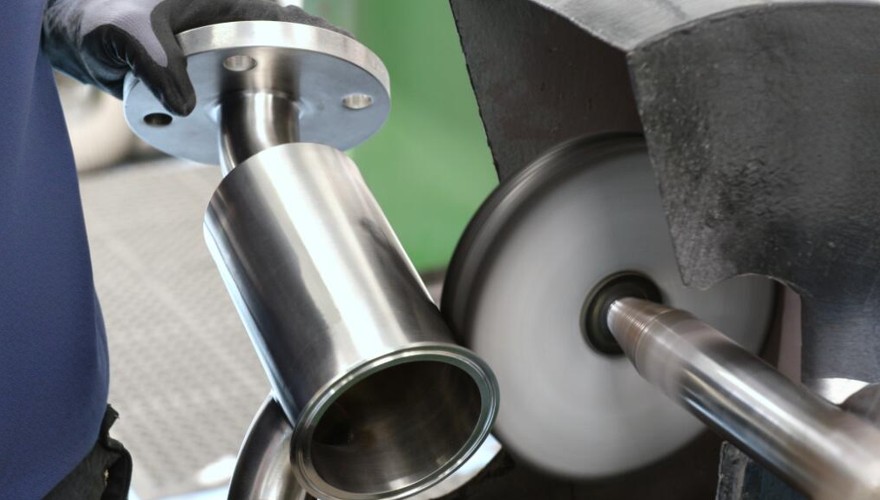
機械研磨は現在最も広く用いられている研磨技術である。これは、回転する軟質研磨ホイールまたは研磨ベルトと、微細な研磨粒子を含む研磨ペーストを組み合わせて、物理的な摩擦によってワークピースの表面を切削および塑性加工するものである。
高速回転する研磨ホイールが、研磨ペーストを加工対象物の表面に押し付けます。マイクロツールなどの研磨材を使用することで、材料表面の微細な突起や傷が徐々に除去され、表面粗さが継続的に低減され、最終的に滑らかで鏡面のような仕上がりになります。この方法は、作業者の技術と経験に大きく依存します。
メリット:
- 高い表面品質
- 幅広い材料適用性
- 柔軟なプロセス制御
デメリット:
- スキルに応じた結果
- 効率が低く、コストが高い
- 表面欠陥の可能性

化学研磨
化学研磨は、外部の電気エネルギーを使用せずに、加工対象物を特定の化学溶液に浸漬し、選択的な化学溶解によって表面を平滑化する手法です。表面積が大きく化学活性が高い微細な表面突起部は、凹面部よりも速く溶解します。そのため、連続的な反応によって表面の凹凸が徐々に除去され、比較的滑らかで光沢のある表面が形成されます。
化学研磨は、複雑な形状のワークピースの加工に適しており、非常に効率的です。しかし、工程制御が非常に難しい、廃液が発生しやすい、表面仕上げが電解研磨ほど良くないといった欠点があります。
メリット:
- 複雑な形状に最適
- 高効率、特殊機器不要
- 機械的ストレスなし
デメリット:
- 表面品質が比較的低い
- 困難なプロセス制御
- 限定的な材料適用範囲
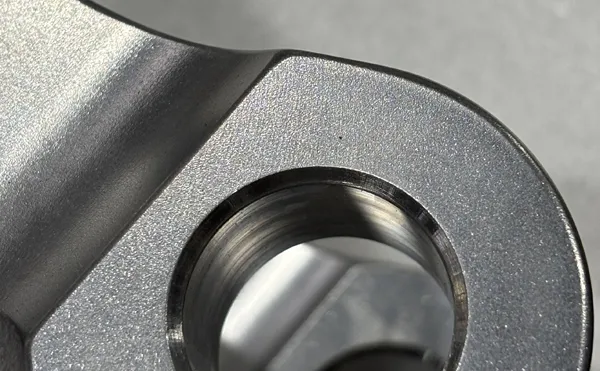
電解研磨
電解研磨は、加工対象物を陽極とし、特定の電解液中で電流を流す電気化学プロセスです。金属表面の原子がイオン化して粘性のある膜を形成します。この膜は微細な突起部では薄く、電流密度が高く、急速に溶解します。一方、凹面部は厚く、溶解速度は遅くなります。
この選択的溶解により、加工物の表面は迅速に平滑化され、高い光沢と優れた耐食性を実現します。特にステンレス鋼などの硬質金属の複雑な構造部品に適しています。
メリット:
- 卓越した総合的なパフォーマンス
- 高効率かつ優れた一貫性
- 物理的な損傷やバリはありません
デメリット:
- 初期投資とコストが高い
- 複雑なプロセス制御
- 限定的な適用性
研磨工程の利点と欠点
優位性
1. 表面品質の向上
研磨は、製品表面の微細な凹凸、傷、バリ、酸化層を効果的に除去し、表面を滑らかで平坦かつ均一にすることで、鏡面のような効果を実現します。
滑らかな表面は、製品の外観、美しさ、質感を大幅に向上させるだけでなく、表面の摩擦係数と摩耗も低減します。ベアリングや金型など、高い滑り接触または転がり接触が求められる精密部品においては、耐用年数を効果的に延ばし、動作の滑らかさを向上させることができます。
2. 耐食性の向上
研磨処理、特に電解研磨処理を施した加工物は、微細な凹みや隆起が除去され、表面積が減少します。これにより、汚染物質、水分、腐食性物質が付着・蓄積しにくくなります。同時に、研磨工程自体が、表面汚染の潜在的な原因を数多く除去します。
医療機器、食品加工装置、化学部品などにおいて、この滑らかで緻密な表面は洗浄・消毒が容易であり、耐腐食性を大幅に向上させ、製品の衛生安全性と環境耐久性を確保します。
3. 信頼性の高い機能と安全性
研磨によって、材料表面の微細な亀裂やバリを除去することができます。これらは、応力下で疲労亀裂の原因となる可能性があります。研磨によってこれらの潜在的なリスクを排除することで、部品の疲労強度と全体的な信頼性を向上させることができます。
高い密閉性能が求められる接合部の表面、光学部品の反射面、そして極めて高い清浄度が要求される半導体ウェハーなどにおいては、研磨工程はそれらの機能を実現するために不可欠なステップである。
デメリット
1. コストと効率に関する懸念
研磨、特に高精度機械研磨は、熟練した作業員の技術力と経験に大きく依存する、一般的に労働集約的な工程であり、人件費が高額になる。同時に、研磨工程自体も時間がかかり、特に粗仕上げから精密仕上げまで複数の段階を経る場合は、全体的な生産効率が低下する。
電解研磨および化学研磨に必要な特殊な研磨装置、消耗品、および浴液の維持管理費用が、生産コストの大部分を占めている。
2. 寸法誤差の可能性
研磨は材料を除去する工程です。一度に除去される量は少量ですが、高い平滑性を追求すると、累積的な除去量が高精度部品の寸法公差に影響を与え、寸法公差外となる可能性があります。
さらに重要なことに、軟質材料や複雑な表面の場合、操作が不適切であったり、圧力が不均一であったりすると、研磨力によって容易にエッジやコーナーが丸くなったり、平面が崩壊したり、幾何学的輪郭が歪んだりして、ワークピースの本来の設計精度が損なわれてしまう可能性があります。
3. 環境と安全の課題
化学研磨や電解研磨では、重金属イオンや化学試薬を含む廃液や排ガスが発生するため、厳格かつ費用のかかる環境保護処理が必要となる。機械研磨では、粉塵や騒音による公害が発生する。
研磨効果の一貫性を保証することは困難です。ロットによって、あるいは同じワークピースの異なる部分でも、ばらつきが生じる可能性があります。主な原因は、手作業による研磨の不安定性です。複雑な部品において、完全自動化されたインテリジェント研磨を実現することは、依然として技術的な課題となっています。

CNC加工における研磨が表面仕上げを向上させる仕組み
物理的な切断作用
研磨工具や微細な研磨剤が加工対象物の表面に高速で擦れると、加工対象物よりもはるかに硬いこれらの研磨粒子が、無数の小さな切削工具のように作用する。
せん断と引っ掻きによって、表面輪郭上の微細な突起を優先的に除去します。連続的な加工により、これらの突起は徐々に除去され、表面の山と谷の高さの差が効果的に低減されます。その結果、表面はより滑らかになります。
表面塑性流動
研磨工程では、摩擦によって局所的に高温高圧が発生し、加工対象物の表面材料がわずかに溶融状態または高度に塑性化した状態になります。この状態では、材料は単に除去されるだけでなく、塑性変形と流動を起こし、突出部から押し出されて隣接する微細な凹部に充填されます。
この「山削りと谷埋め」効果により、表面の凹凸が物理的に軽減され、滑らかさが向上し、その後の精密研磨のための滑らかな下地が作られます。
選択的溶解レベリング
選択的溶解平滑化は、化学研磨および電解研磨の主要原理である。これは、表面の微細な突起がより高い化学活性と大きな表面積を持つという特性を利用したものである。
化学研磨では、突起部分が溶液とより密接に接触し、より速やかに反応します。電解研磨では、突起部分の電流密度が高くなります。これらのいずれの場合も、突起部分の金属原子が溶液または電解液に優先的に、かつより速やかに溶解します。このような分化的かつ選択的な溶解によって、最終的に全体としてより平坦で滑らかな表面が形成されます。
総合的な仕上げ
超音波研磨や研磨材流動研磨などの高度な研磨方法は、高周波の微小衝撃または流動する研磨材によって、ワークピースの表面を全面的に均一に微細研削します。
研削加工は、微細な凹凸やバリを除去するだけでなく、鋭利な結晶粒界や微細な亀裂を丸めることで、表面の質感をより均一で滑らかにします。このようにして、表面形態が微細レベルで最適化され、滑らかさが向上するだけでなく、部品の耐疲労性や耐食性も向上します。
研磨工程のヒント CNC加工
プログラム制御による機械研磨
プログラム制御による機械研磨とは、CNC工作機械上でソフトツールを使用し、研磨専用のプログラムを作成することを指します。CNC経路に沿って研磨ツールの圧力、経路、速度を精密に制御することで、複雑な曲面を均一かつ繰り返し研磨することが可能です。
プログラム制御による機械研磨は、手作業による研磨で発生する角部の崩壊問題を効果的に軽減し、仕上がりの均一性を大幅に向上させ、熟練技術者への依存度を低減します。高品質な表面仕上げと高効率な生産を両立させる最適な選択肢と言えるでしょう。
磁気研磨仕上げ
磁気研削は、磁場を利用して磁気研削針を制御し、ワークピースの表面をブラッシングする加工法です。特に、CNCフライス加工や放電加工後に発生する微細なバリや白濁層の除去に適しています。
研磨フロー研磨
研磨材の流れによって半流動性の研磨材がワークピースの内部空洞と流路に押し込まれ、接触面全体を均一に研磨できます。この方法は、手作業では届きにくい交差穴や複雑な流路にも効率的に対応できます。微細な凹凸を除去しながらも、ワークピースの寸法精度をほとんど損なうことはありません。
振動研磨およびバレル研磨
ワークピースは、研磨剤や添加剤とともに振動槽またはドラム内に設置されます。連続的かつ低速な回転と摩擦により、部品のすべての外面が均一かつ微細に研磨されます。この方法は、数万個もの微細部品を効率的に処理し、均一な研磨効果を実現できます。ただし、部品同士の衝突による新たな傷を防ぐため、時間と研磨剤の比率を適切に制御する必要があります。
ツーリング設計
工具設計と電流分布を最適化することで、電解研磨効果を高めます。複雑なCNC部品の場合、均一な電流密度を確保するために専用の治具を設計し、深い穴や狭いスリットなどの箇所には補助電極を追加して、「遮蔽効果」による研磨ムラを防ぐ必要があります。
電解条件を精密に制御することで、機械的ストレスを発生させることなく表面を迅速に平滑化し、耐腐食性の不動態皮膜を形成することができる。
経路計画
自動化が進んでいるにもかかわらず、高級製品の最終的な仕上げ作業は、依然として経験に頼ることが多い。
オペレーターは、CNCマシンによって残されたツールパスのテクスチャに基づいて、特定の角度でクロスポリッシングパスを計画し、元の痕跡を効果的に覆い隠す必要があります。
同時に、「オレンジの皮」状の欠陥や過熱を防ぐためには、力と温度を手作業で正確に制御する技術を習得する必要がある。これは、表面の仕上がりを「良い」から「素晴らしい」へと高めるための重要なステップであり、経験の継承に大きく依存する。
ハイブリッドプロセスの逐次適用
最も効率的な技術は、単一の方法に頼るのではなく、科学的な組み合わせに基づいています。例えば、まずプログラム制御された機械研磨で工具痕の大部分を迅速に除去し、次に磁気研削でバリを取り除き、最後に短時間の振動研磨または電解研磨を加えて、均一なマット仕上げまたは鏡面仕上げを実現します。この組み合わせにより、それぞれの長所を最大限に活かすことができ、品質を確保しながら全体的な効率を最大化できます。
研磨部品の表面を維持する方法
徹底的な清掃
研磨後は、研磨剤、研磨粒子、グリース残留物などの痕跡をすべて除去するため、中性洗剤と脱イオン水、または高純度有機溶剤を用いて、部品を直ちに徹底的に洗浄する必要があります。
部品は、水滴の跡や二次汚染を防ぐため、糸くずの出ない布または圧縮空気で速やかに乾燥させる必要があります。これは、その後の部分的な腐食や汚れを防ぐ上で非常に重要です。
保護コーティングの適用
用途に応じて、洗浄した表面に保護コーティングを施すことは、最も効果的な方法の一つです。
- 不動態化処理: ステンレス鋼などの金属の場合、不動態化処理液は表面にクロムを豊富に含む酸化皮膜を形成し、耐食性を大幅に向上させる。
- 防錆油/防錆剤の塗布:前 短期保管または輸送の場合、薄く均一な防錆油または指紋防止剤を塗布することで、表面を空気や湿気から効果的に遮断できます。
- 機能性コーティングの成膜: 高性能部品の場合、表面の外観を維持しながら、超硬質で耐摩耗性に優れた膜(例えば、ダイヤモンドライクカーボンコーティング)を形成するために、物理蒸着(PVD)や化学蒸着(CVD)などの手法が用いられることがある。
分離ストレージ
研磨済みの部品と未研磨の部品、または異なる金属材料で作られた部品を一緒に保管することは固く禁じられています。各ワークピースは、仕切り、発泡材、プチプチ、または糸くずの出ない紙などを用いて個別に隔離し、硬い物体との接触や相互の傷つきを防がなければなりません。
専用ツールの使用
研磨された部品の取り扱いおよび取り付けを行う際は、作業者は清潔な白い綿手袋またはニトリル手袋を着用しなければなりません。素手で直接触れると、汗や指紋が付着し、局所的な腐食の原因となる可能性があります。金属同士の直接接触を避けるため、専用のクランプまたは非金属製の工具を使用してください。
定期点検・整備
定期的な点検体制を確立し、初期段階の腐食箇所、摩耗、または軽微な傷を速やかに特定して対処してください。保護コーティングが施された部品については、長期的な保護を維持するために、耐用年数に応じて再コーティングまたは再不動態化処理を行う必要があります。
CNC加工における研磨プロセスの応用
金型製造業
金型業界は、研磨加工が最も広く適用され、最も高い要求水準が求められる分野です。プラスチック射出成形金型であれ、ダイカスト金型であれ、キャビティ表面の滑らかさは、製品の外観品質と離型性を直接左右します。高度な研磨加工は、成形抵抗を大幅に低減し、製品の傷や金型への付着といった欠陥を防ぎます。金型の耐用年数と生産効率を確保するための重要な要素です。
医療機器製造
医療機器は、表面品質に関して極めて厳しい要件が課せられています。例えば、手術ロボット、整形外科用インプラント、内視鏡部品などは、完璧な研磨処理を受けなければなりません。これは、摩擦抵抗を低減するだけでなく、微細な欠陥や細菌の潜伏場所を除去し、生体適合性、体液腐食に対する耐性を確保し、厳格な洗浄・消毒を容易にするためでもあります。
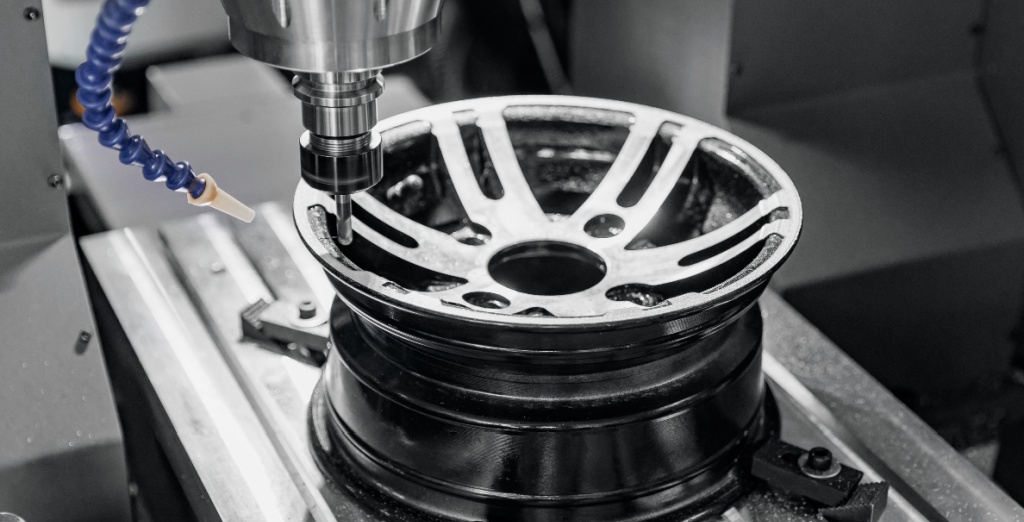
自動車産業
自動車および航空宇宙分野において、研磨は機能性と安全性を両立させる重要な工程です。研磨後、エンジン、燃料系統部品、油圧系統などの主要部品は、流体抵抗を大幅に低減し、シール性能を向上させ、応力集中箇所を解消することで、効率と信頼性を高めることができます。さらに重要なのは、高品質な表面処理によって、高圧および高負荷条件下での主要部品の疲労寿命を大幅に延ばすことができる点です。
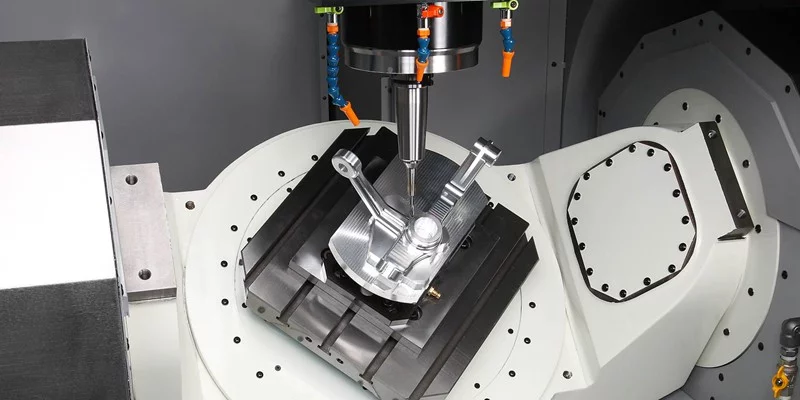
半導体およびエレクトロニクス
微視的なレベルでは、研磨は回路製造の基盤となります。チップ基板、リードフレーム、RFデバイス、コネクタなどにおいて、超平滑な表面は回路の完全性、信号伝送品質、およびデバイスの信頼性を確保するための必須条件です。わずかな微細な凹凸でも、回路の短絡や信号減衰を引き起こす可能性があります。
包装機械産業
食品と直接的または間接的に接触する機器のすべての表面は、高水準の研磨処理を受けなければなりません。滑らかで継ぎ目のない表面は、残留物や細菌の増殖を効果的に防止し、厳格な食品衛生および安全規制を満たします。同時に、徹底的な洗浄が容易になり、食品の安全性を確保します。
NOBLE'CNC加工における研磨工程
NOBLE社は高度な研磨表面処理を専門としており、機械研磨、電解研磨、研磨流体加工など、幅広い技術を提供することで、多様な産業ニーズに対応しています。
当社では、粗削りや半仕上げから精密研磨、最終洗浄に至るまで、多段階の工程を綿密に実行し、欠陥を完全に除去し、優れた表面仕上げを実現しています。この厳格なアプローチにより、部品の美観、耐腐食性、そして全体的な機能性が大幅に向上します。
当社は、専門知識と最先端の設備を活用することで、製品寿命と性能を向上させる、一貫して高品質で信頼性の高い結果を提供し、お客様の最も高度な精密製造ニーズを満たす信頼できるパートナーとなります。
よくあるご質問
CNC加工部品に使用される主な研磨方法にはどのようなものがありますか?
最も一般的な研磨方法は、機械研磨(研磨ホイールや研磨ペーストを用いて光沢のある仕上がりを実現する)、電解研磨(ステンレス鋼に最適な電気化学プロセスで、材料を均一に除去し、バリ取りと耐腐食性を備えた表面を実現する)、および研磨流体加工(複雑な内部通路や形状を研磨する)です。どの方法を選択するかは、材料、部品の形状、および求められる最終的な表面品質によって異なります。
研磨はCNC加工部品の寸法精度に影響を与える可能性がありますか?
はい、可能です。研磨は材料を除去する工程です。除去量はごくわずか(多くの場合、数ミクロン程度)ですが、特に厳しい公差が求められる部品の場合、設計および加工段階で慎重に考慮する必要があります。熟練した製造業者は、研磨前の寸法を計画し、最終的に研磨された部品が指定されたすべての寸法公差および幾何公差を満たすようにします。
電解研磨に最適な材料はどれですか?
電解研磨は導電性金属に最も効果的で、オーステナイト系ステンレス鋼(304や316など)が最も一般的で優れた結果が得られます。アルミニウム、チタン、銅合金、一部の工具鋼にも有効です。プラスチックや複合材料などの非導電性材料には適していません。
マット、サテン、ミラー仕上げのポリッシュの違いは何ですか?
これらの用語は反射率のレベルを表しています。マット仕上げは反射率が低く、均一で方向性のない質感です。サテン(またはブラッシュ)仕上げは、柔らかな光沢があり、細かい方向性のある粒子が特徴です。鏡面仕上げは最も光沢が高く、鮮明で歪みのない反射を生み出します。この仕上げは、研磨工程で徐々に細かい研磨剤を使用することで実現されます。
研磨作業は手作業ですか、それとも自動化されたプロセスですか?
どちらの方法も用いられています。手作業による研磨は、複雑な形状や少量多品種生産の場合に熟練した技術者に頼ることになります。一方、自動研磨(ロボットアームや専用機を使用)は、均一な部品を大量生産する場合に好まれ、再現性の向上、部品あたりのコスト削減、人的要因の低減といった利点があります。多くの工場では、両方の方法を組み合わせたハイブリッド方式を採用しています。






