
何ですか CNC Gリンディング?
CNC研削は、CNCによる精密加工方法の一つです。事前にプログラムされたコンピュータシステムによって研削盤の動きと動作を精密に制御し、主にワークピースの高精度な表面加工に用いられます。
CNC研削は、焼入れ鋼、超硬合金、セラミックなどの様々な硬質材料の加工に適しており、ねじ、歯車、金型キャビティなどの複雑な形状の加工を実現できます。
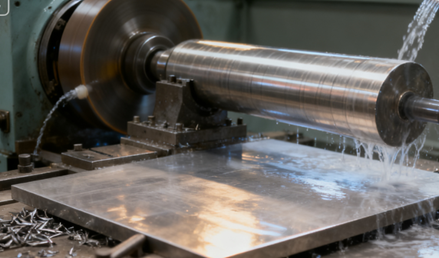
HCNC研削はどのように機能するのですか?
プログラムプログラミング
エンジニアは、加工対象物の図面と技術仕様に基づいて、専用のコンピュータ支援製造ソフトウェアを使用してプログラミングを行う必要がある。
このプログラムには、研削加工中のすべての重要な情報が含まれています。例えば、ワークピースに対する研削砥石の移動軌跡、主軸の回転速度、送り速度、切削深さ、クーラントの作動・停止のタイミングなどです。
記述されたプログラムは一般的にGコードと呼ばれ、データ伝送インターフェースまたはネットワークを介してCNC研削盤の制御システムに入力され、加工手順全体に対する正確な指示を提供する。
ワーククランプ
プログラムを実行する前に、加工対象物を工作機械の作業台にしっかりと固定する必要があります。正確な位置決めを確保するため、通常は万力や専用治具などの精密な固定具が使用されます。
続いて、重要な工具設定作業が行われます。作業者は専用のプローブまたは工具を使用して、研削砥石と工作物の基準点との正確な相対位置を特定し、この位置データを機械座標系の原点として設定します。
研削作業
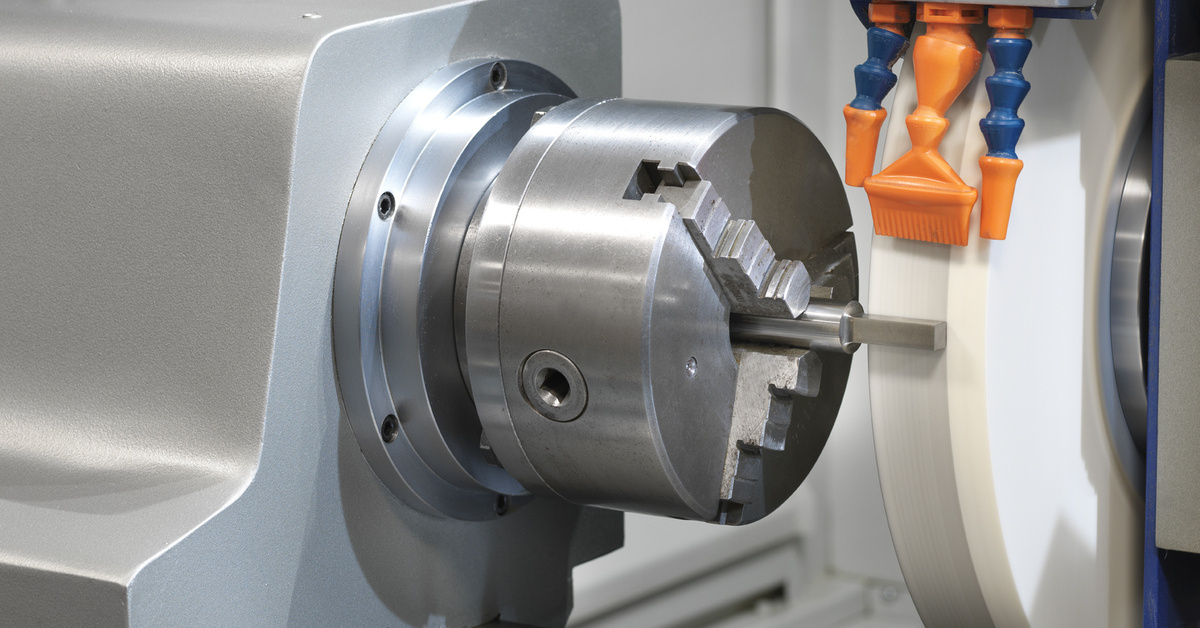
準備が完了すると、オペレーターはCNCシステム上で加工プログラムを開始します。工作機械の制御ユニットは、Gコード命令を1行ずつ解釈し、サーボ駆動システムを介して複数の軸の動きを正確に制御します。これらの軸は通常、X、Y、Zの直線軸で構成され、場合によっては回転軸が追加されます。
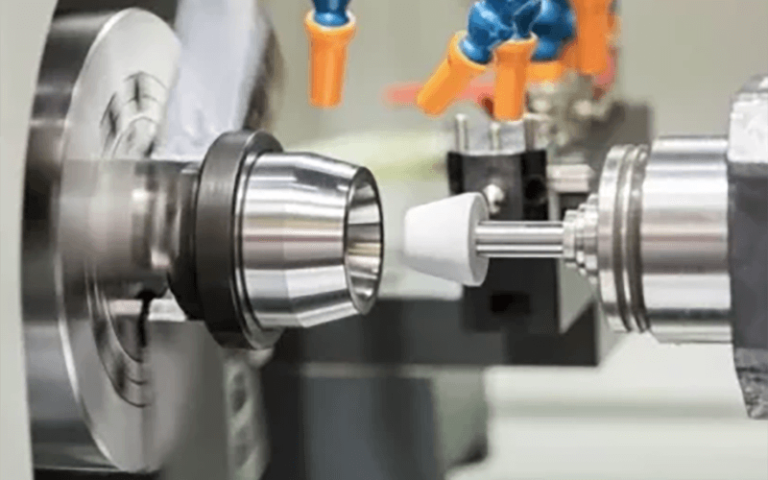
研削砥石は、あらかじめ定められた経路に沿って高速回転し、ワークピースの表面を研削します。一方、ワークテーブルはワークピースを正確な位置決めと送りで移動させます。砥石のドレッシングやクーラントの噴霧を含む全工程は、手動操作なしで完全に自動で行われます。
工程内検査
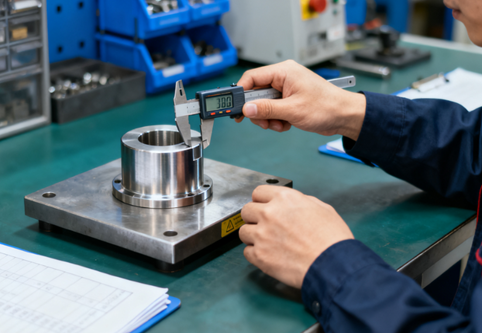
ハイエンドのCNC研削盤には、プローブやレーザーゲージなどのオンライン測定システムが標準装備されているのが一般的です。これらの測定装置は、加工中または加工間隔ごとに、ワークピースの重要な寸法をリアルタイムで自動的に検査します。
試験結果と理論値との間にわずかなずれが生じた場合、制御システムは直ちに自動的にずれ値に基づいて補正指示を計算して発行し、研削砥石の送り速度を微調整することで、後続の加工工程における誤差を修正します。
部品の荷降ろし
プログラムがすべての命令を実行すると、工作機械の主軸とクーラントは自動的に停止します。作業台は通常、作業しやすい位置に移動され、作業者は加工済みの部品を治具から取り外します。
自動積載・荷降ろしシステムを備えた最新の生産ラインでは、荷降ろしと新材料の供給プロセスも機械式アームや自動システムによって完全に実行され、非常に効率的な連続生産が実現されます。最後に、部品がすべての品質要件を完全に満たしていることを確認するために、最終洗浄とオフラインでの精密検査を実施する必要がある場合もあります。
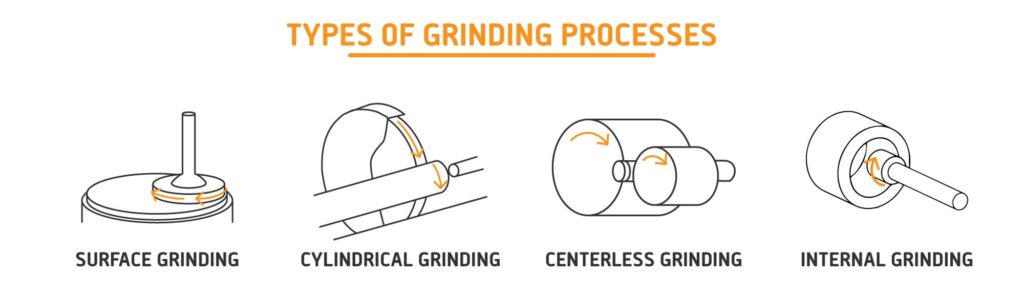
TCNC研削加工の種類
表面 Gリンディング
平面研削は、主に平面加工に用いられる。加工対象物は通常、作業台に取り付けられた磁気式または機械式の固定具に固定され、作業台は往復運動または回転運動を行う。機械の種類によっては、研削砥石の主軸が垂直方向に送り運動を行う場合もある。
平面研削は、板材やブロック材の精密平面加工に非常に適しており、極めて高い平面度と表面仕上げを実現できます。金型ベースプレート、摩擦板、各種機械部品の精密平面加工に広く用いられています。
円筒研削加工
円筒研削は、円筒形または円錐形の外面を加工するために使用されるプロセスです。ワークピースは通常、主軸台と心押し台で固定され、回転します。研削砥石は高速で回転し、ワークピースに沿って半径方向と軸方向に移動することで、精密な直径と形状を研削します。
円筒研削は、シャフトやピン部品を効率的に加工できます。極めて高い寸法精度と真円度を実現するだけでなく、数値制御補間機能により、多段シャフトや円弧面などの複雑な輪郭形状も研削できます。
内部研削
円筒研削とは異なり、内面研削は工作物に円筒形または円錐形の穴を加工するために特化して設計されています。研削砥石の直径は穴の直径よりも小さくなければならないため、通常、主軸回転速度は非常に高速になります。研削砥石は、工作物の内部に伸びる細長い研削砥石棒に取り付けられ、高速回転と半径方向の送り動作を行いながら、工作物または研削砥石が軸方向に往復運動します。
内面円筒研削は、ベアリングリング、ギア穴、油圧バルブ本体などの部品の精密な内穴加工に非常に適しており、穴の真円度、円筒度、位置精度を確保する上で非常に重要です。
心なし研削
センタレス研削は、独特な研削方法です。加工中、工作物はセンタやチャックによって位置決めされるのではなく、支持板とガイドホイールの間で自由に支持されます。ガイドホイールは工作物を回転させ、送り速度を制御する役割を担い、研削砥石は工作物の外周を研削します。
センタレス研削は、クランプが不要で生産効率が非常に高く、完全自動化された連続生産を容易に実現できるため、ベアリングローラーやピンなどの小型でシンプルな回転部品の量産に特に適しています。
CNC研削に使用できる材料
アルミ
- メリット: アルミニウムは柔らかく加工しやすいが、極めて高い平面度、平行度、または超滑らかな表面が求められる場合は、研削加工が必要となる。
- デメリット: 研削砥石を非常に容易に詰まらせるため、専用の研削砥石と潤滑性の高いクーラントを使用する必要があります。
ステンレス鋼
- メリット: マルテンサイト系ステンレス鋼は、焼入れ後、あるいは耐摩耗性に優れたオーステナイト系ステンレス鋼は、研削加工によって高精度かつ耐食性に優れた表面を実現することが多い。
- デメリット: 加工硬化傾向が強い場合、研削力が不適切な場合、および熱制御が不十分な場合、表面品質と部品寿命に影響を与える可能性があります。
銅
- 長所:銅電気伝導性と熱伝導性に優れているため、電気部品やヒートシンクなどによく使用されます。
- デメリット: 銅の高い延性により、研削砥石に切削屑がすぐに付着する現象(凝着摩耗)が発生する。これは研削力の増加と加工物の表面品質の低下につながる。
チタン
- メリット: チタン合金は、優れた強度対重量比、生体適合性、耐腐食性で知られており、航空宇宙分野や医療用インプラント分野で広く使用されている。
- デメリット: チタンは熱伝導率が低いため、研削時の熱が加工物の表面に容易に集中し、加工硬化、表面焼け、有害な残留応力の発生につながる。
Acrylic
- メリット: アクリル研磨の目的は、通常、正確な寸法と滑らかで透明なエッジを得ることである。
- デメリット: アクリルを研磨する際の難しさは、その融点の低さにある。研磨時の熱でアクリルが溶けやすく、砥石に付着して表面に傷や曇りが生じる。透明な仕上がりを得るには、切れ味の良い砥石、低い送り速度、そして十分な冷却が必要となる。
ガラスと石
- メリット: ガラスは、光学部品、半導体製造装置、実験用容器、窓などに使用できます。
- デメリット: ガラスや石は典型的な硬くて脆い材料であるため、研削加工は本質的に脆性破壊の除去作業である。そのため、ダイヤモンド砥石が必要となり、極めて高い精度が求められる。
炭素繊維複合材料
- メリット: 研削加工は、炭素繊維材料、特に繊維と樹脂を含む複合材料の加工において効果的な方法であり、従来の切削加工で発生するバリや剥離を回避できる。
- デメリット: 炭素繊維のCNC研削における課題は、材料の異方性と不均一な硬度にあり、引き裂きや糸引きなどの欠陥が発生しやすい点にある。繊維やマトリックス構造への損傷を最小限に抑えつつ材料を除去するには、極めて鋭利な研磨粒子と最適化されたパラメータが必要となる。
CNC研削のメリット
優れた精度と再現性
CNC研削加工の全工程はコンピュータプログラムによって精密に制御されるため、手動操作に伴う不安定性や誤差が排除されます。CNC研削加工は、ミクロンレベルの寸法精度、極めて高い幾何学的精度、そして均一な表面仕上げを安定して実現できます。
プログラムが検証されれば、CNC研削加工を無制限に繰り返すことができ、量産されるすべての部品が同じ精密な寸法を持つことが保証されます。これは、航空宇宙や自動車エンジンといった高度な精度が求められる分野にとって非常に重要です。

優れた表面品質
CNC研削は、形状やサイズだけでなく、優れた表面品質も実現できます。研削砥石の回転速度と送り速度を精密に制御し、微細な砥粒の砥石を使用することで、極めて低い表面粗さ値を達成できます。
適切な研削パラメータと十分な冷却を行うことで、ワークピースの表面焼け、微細亀裂、その他の損傷を防ぎ、部品の表面完全性を向上させ、耐摩耗性、疲労強度、耐腐食性を大幅に高め、耐用年数を延ばすことができます。
複雑形状加工
単純な平面や円筒面しか加工できない従来の研削盤とは異なり、多軸連動型CNC研削盤は、プログラミングによって研削砥石と工作物との間の複雑な相対運動を生成することができる。
CNC研削加工は、複雑な輪郭曲線、非円形断面、円錐形状、およびエンジンタービンブレードの根元にあるほぞ歯、精密な金型キャビティ、複雑な工具刃先形状など、従来の研削方法では困難または不可能な様々な成形面を容易に加工できます。
高生産性自動化
CNC研削加工は、複数の加工工程を1台の機械に統合することで、異なる工作機械間でのワークピースの受け渡し、クランプ、調整時間を短縮します。自動測定、自動補正、自動工具交換などの自動化プロセスにより、個々の製品の加工時間とオペレーターの技能への依存度を大幅に低減します。
CNC研削と自動積載・荷降ろしシステムの組み合わせにより、長期的な「無人」生産が可能となり、特に大規模生産に適しており、生産効率全体を大幅に向上させることができる。
高硬度材の加工
CNC研削は、焼入れ鋼、超硬合金、セラミックス、超合金などの超硬材料の仕上げ加工において、最も好ましい、そして多くの場合唯一効果的な方法です。これらの材料の硬度は、従来の旋削工具やフライス工具の加工能力を一般的に超えています。
しかし、研削加工では、より硬度の高い研磨粒子を用いて効果的な材料除去を行い、最終的に高精度な部品を製造します。このプロセスは、現代の工具製造、金型製造、およびハイエンド機器製造において不可欠です。
CNC研削加工のコストに影響を与える要因
工具のコスト
研削砥石はCNC研削加工における主要な「切削工具」であり、そのコストは決して軽視できません。加工する材料によって必要な砥石の組成は異なり、例えば超硬合金の加工には高価なダイヤモンド砥石が必要ですが、高温合金の加工には特殊なセラミック結合剤を用いたCBN砥石が求められます。
研削砥石は、摩耗や鈍化のため、定期的なドレッシングと交換が必要です。その耐用年数、ドレッシング頻度、および単価は、工具の継続的な消耗コストを構成し、特に高硬度材料の加工時に顕著になります。
材料費
加工対象材料のコストは、直接的な原材料費を構成する。さらに重要なのは、材料の「加工性」が全体のコストに大きな影響を与えることである。
超硬合金、セラミックス、高温合金などの加工が困難な材料は、研削砥石の摩耗を加速させ、研削効率を低下させ、消費電力を増加させ、より頻繁な砥石のドレッシングとクーラントの交換を必要とする。
プログラミング
量産開始前には、工程計画、コンピュータプログラミング、そして工作機械の準備作業が大量に必要となる。これには、治具の設置と校正、研削砥石の設置と精密なドレッシング、最初の製品の加工と検査などが含まれる。これらの非生産的な作業は熟練したエンジニアや技術者によって行われる必要があり、人件費が非常に高額になる。
小ロットかつ多品種生産方式の場合、単位コストに占める準備コストの割合が非常に高くなり、経済的利益に直接影響を与える。
人件費
CNC研削盤の操作には、高度なスキルを持つオペレーターが必要です。熟練技術者の給与水準は比較的高いものの、工程の最適化、問題の予測と対処能力によって、不良率の低減、設備稼働率の向上、生産効率の向上を効果的に実現できます。長期的には、コスト削減にもつながります。経験の浅いオペレーターは、高額な加工ミスを引き起こす可能性があります。
品質要件
部品の精度と表面品質の要求は、コストを決定する重要な要素です。公差要求が±0.01mmから±0.001mmに、表面粗さ要求がRa0.8ミクロンからRa0.1ミクロンに引き上げられると、コストは指数関数的に増加します。
より精密な工作機械、より細かい粒度の砥石、より多くの精密研削工程、オンライン計測・補正システムの採用により、加工時間は大幅に長くなり、環境安定性や操作スキルに対する要求もより厳しくなる。
補助費用
研削工程で使用される冷却液は、継続的に発生する消耗品であり、コストがかかる。さらに、ろ過、精製、劣化防止、最終的な環境保護処理といった冷却液の管理には、すべて専用の設備と費用が必要となる。
研削時に発生する金属片、使用済みの研削砥石、冷却液混合物はすべて産業廃棄物に分類されます。これらの収集、分類、および無害化処理は、環境保護規制を遵守する必要があり、それに伴う廃棄物処理費用が発生します。
CNC研削加工のヒント
プロセス計画の最適化
プログラミングを行う前に、加工対象物の材料特性、熱処理状態、最終精度要件を徹底的に分析することが不可欠です。この情報に基づいて、粗研削、中微研削、精密研削の加工代配分と加工パラメータを合理的に計画し、「万能」な加工戦略を避ける必要があります。これにより、効率と精度を効果的にバランスさせ、変形や焼けを防ぐことができます。
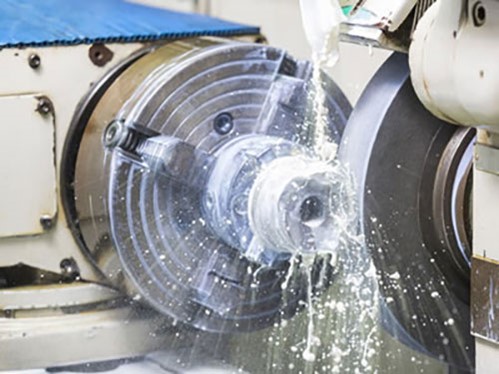
ホイールドレッシング技術
研削砥石の状態は、研削効果に直接影響します。研削砥石は、加工要件に応じて定期的にドレッシングする必要があります。
ドレッシングパラメータの最適化は極めて重要である。鋭利で形状の良い研削砥石は、研削効率を大幅に向上させ、表面品質を改善し、研削力を低減することができる。
シミュレーションと検証
正式な機械加工を行う前に、特に複雑な部品や高価な部品の場合は、工作機械のシミュレーションソフトウェアを使用して加工プログラムをシミュレーションおよび検証することを強くお勧めします。これにより、プログラムエラーによる衝突や過剰切削などの重大な事故を効果的に防止でき、高額な試行錯誤のコストと時間を節約できます。
予防保守の実施
CNC研削盤は精密機器であり、定期的な予防保守計画を厳守する必要があります。これには、ガイドレール、送りねじ、ベアリングなどの主要な可動部品の清掃、潤滑、精密検査が含まれ、工作機械が常に最適な動作状態にあることを確保し、加工精度の長期的な安定性を保証します。
精密工具への投資
ワークピースを安定して固定することは、精密研削の基本です。高精度治具、磁気テーブル、または専用治具に投資して使用し、それらが清潔で良好な状態であることを確認する必要があります。
ワークピースをクランプするたびに、ワークピースの基準位置を慎重に補正する必要があります。これは、累積誤差を回避し、位置精度を確保するための最初にして最も重要なステップです。
プロセス内監視制御
工作機械に搭載されたオンライン計測システムを積極的に活用し、加工中または加工間隔ごとに重要な寸法をリアルタイムで検査します。計測結果に基づき、システムは自動的に補正調整を行い、「検査→フィードバック→補正」という閉ループ制御システムを構築します。これにより、バッチ生産における一貫性が大幅に向上し、不良率も低減されます。
冷却水管理システム
クーラントは、冷却性能や潤滑性能に影響を与えるだけでなく、研削砥石の寿命や加工物の表面品質にも影響を及ぼします。クーラントの濃度、pH値、清浄度を定期的に点検し、必要に応じて交換やシステム洗浄を行う必要があります。
適切な冷却液管理は、加工対象物への熱損傷を防ぎ、工作機械内部の清浄度を維持するために不可欠です。
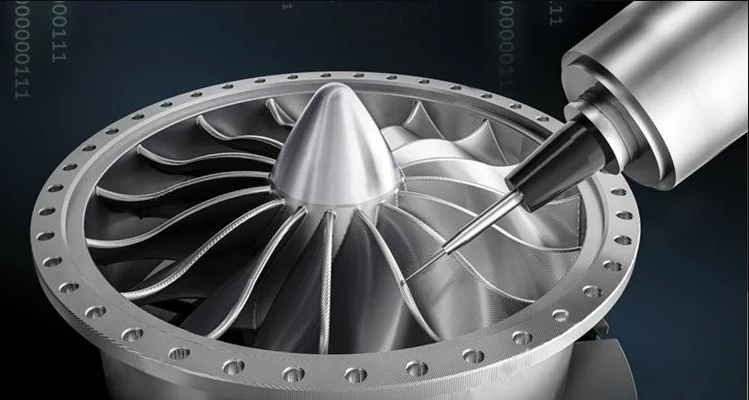
CNC研削加工の応用産業
航空宇宙
CNC研削加工は、タービンブレードの歯、ロータージャーナルシャフト、航空機着陸装置のアクチュエータシリンダーなど、エンジンの重要な部品の加工に用いられます。これらの部品は通常、非常に厳しい寸法公差が求められる、加工が難しい高強度合金またはチタン合金から製造されます。
CNC研削加工は、複雑な輪郭形状を正確に再現できるだけでなく、高い表面精度を実現できるため、極めて高温高圧の環境下でも部品の優れた疲労強度と長寿命を保証することができます。
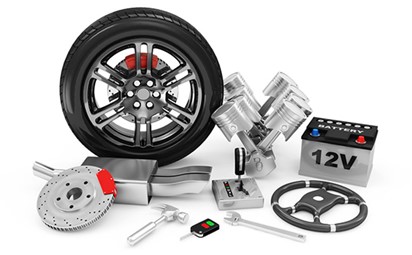
自動車産業
高性能エンジンから精密なトランスミッションシステムまで、CNC研削加工はあらゆる分野で活用されています。エンジンのクランクシャフト、カムシャフト、ピストンリング、そしてギアボックス内のギアやドライブシャフトの仕上げ加工は、CNC研削加工によって行われます。
研削加工により、これらの重要な可動部品はマイクロメートルレベルの寸法精度と極めて低い表面粗さを実現します。これにより、摩擦、摩耗、および作動音が大幅に低減され、エンジンの出力密度と伝達効率が向上します。最終的に、燃費の向上、耐用年数の延長、および車両の信頼性の向上につながります。
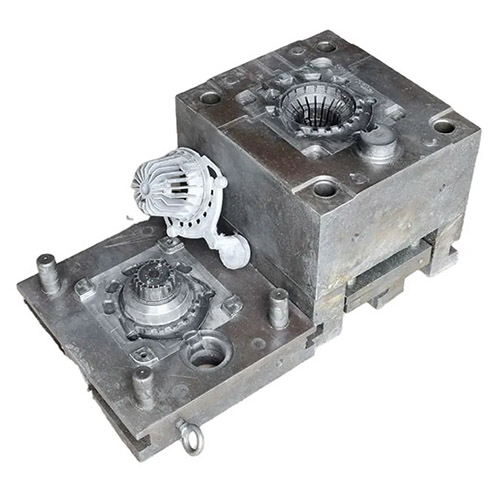
工具と金型製作
CNC研削加工は、各種精密プレス金型、射出成形金型、ダイカスト金型のキャビティやコアの製造に用いられる。
CNC研削、特にCNC成形研削は、金型の複雑な輪郭、微細な質感、そして極めて高い表面仕上げを効率的かつ高精度に加工できます。これにより、金型自体の長寿命化はもちろんのこと、製品の寸法精度と外観品質も直接的に保証されます。家電製品、家庭用電化製品、自動車部品などの業界において、CNC研削は製造工程の根幹を成す重要な工程です。
精密計測機器用油圧機器
CNC研削加工は、油圧サーボバルブのバルブコアやバルブスリーブ、精密測定機器のスピンドルやガイドレール、ハイエンド油圧ポンプの分配板などの加工に広く用いられています。
精密機器の部品には、極めて低い内部漏れ、高感度な応答性、そして極めて滑らかな動作を実現するために、ミクロンレベルの公差と鏡面のような表面品質が求められるのが一般的です。CNC研削は、これらの性能指標を達成するための究極の加工方法です。
工作機械製造
CNC研削は、ベッドガイドレール、スピンドル、リードスクリュー支持座など、工作機械本体の基本コア部品の精密加工に使用できます。
研削加工によって得られる高い真直度、高い平面度、高い表面硬度は、工作機械の全体的な幾何学的精度、長期安定性、および保持性を確保するための基礎となります。精密な研削加工なしには、高精度工作機械を製造することは不可能です。
新エネルギー産業
エネルギー分野では、CNC研削加工はガスタービンブレードや原子力発電所ポンプのシール面といった主要部品の加工に用いられています。医療分野では、手術用ロボット、精密な関節アーム、人工膝関節や人工股関節などのインプラントの製造に用いられています。
医療産業
医療分野で使用される部品は、通常、特殊な生体適合性材料または高強度材料を使用し、表面の清浄度、非損傷層、複雑な生物学的形状などに関して厳しい要件が課せられます。CNC研削は、これらの厳しい基準を満たすための信頼できる選択肢です。
NOBLE'CNC研削 Service
NOBLEは、最先端のCNC工作機械と高精度な試験装置を多数保有しています。熟練した専門家チームの指導のもと、ISO 9001認証企業として、最初から最後まで妥協のない品質基準を維持しています。
NOBLEは、航空機部品をはじめ、様々な産業で使用される各種部品向けに、精密研削サービスを提供するトップ企業です。直径0.2mmから20mmまでの小型円筒形部品の研削加工を専門としており、複雑な形状や形状、極めて厳しい公差や表面研磨精度が求められる加工にも対応しています。
品質は当社にとって最優先事項です。製造工程全体を通して厳格な試験と品質管理を実施し、すべての試作品がお客様のご期待に沿うよう努めています。
よくあるご質問
CNC研削とは何ですか?
CNC研削は、コンピューター制御の機械を用いて、高速回転する研削砥石でワークピースから材料を除去する精密加工プロセスです。硬い材料や繊細な材料に対して、厳しい公差、優れた表面仕上げ、複雑な形状を実現するために広く用いられています。
CNC研削加工で加工できる材料は何ですか?
CNC研削は、以下のような幅広い材料に適しています。
- 硬化鋼および工具鋼
- ステンレス鋼、アルミニウム、チタン合金
- 炭化タングステンとセラミックス
- プラスチックおよび複合材料(特定用途向け)
CNC研削と CNCフライス盤?
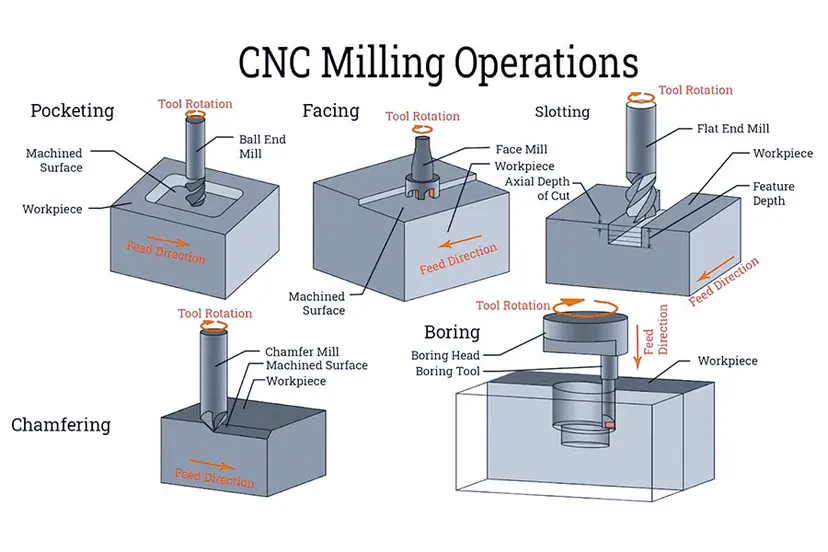
どちらも切削加工の一種ですが、CNC研削は研磨ホイールを用いて摩擦によって材料を除去するため、硬い材料を高精度で仕上げるのに最適です。一方、CNCフライス加工は回転する切削工具を用いて材料をせん断除去するため、より高速な材料除去や軟らかい材料に適しています。
CNC研削加工の一般的な種類にはどのようなものがありますか?
一般的なタイプは次のとおりです。
- 表面 研削 平らな面用
- 円筒形 研削 外側/内側の円形形状
- センターレス 研削 固定センターのない円筒形部品用
- 工具とカッター 研削 切削工具を研ぐ
- クリープフィード 研削 一度の切削で深い切削が可能
CNC研削盤の主要構成要素は何ですか?
一般的なCNC研削盤は、安定性を確保するための機械ベッド、研削砥石を回転させる高精度スピンドル、動作制御のための軸駆動装置(リニアモーターやボールねじなど)、頭脳となるCNCコントローラ、熱を管理し切削屑を除去するための冷却システム、そして多くの場合、砥石の形状と切れ味を維持するための自動砥石ドレッシング装置など、いくつかの重要な構成要素から成り立っています。






