
何ですか S暑い Mエタル島 Bエンディング プロセス?
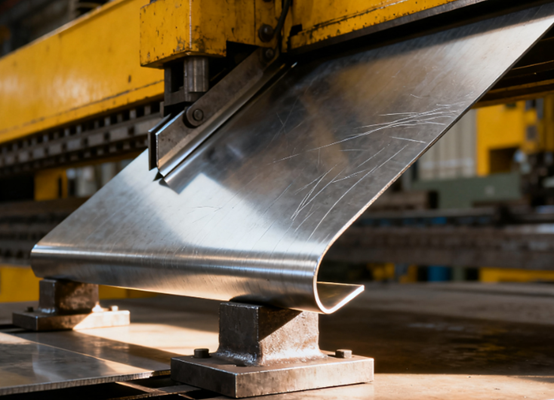
板金曲げ加工は、主に曲げ加工機を用いて金属板に圧力を加え、特定の箇所で塑性変形を起こさせることで、予め定められた角度や形状の部品を得る金属加工技術である。
板金曲げ加工は通常、上型(パンチ)と下型(V字溝)からなる金型を用いて行われ、板金は下型の開口部に圧力をかけられて曲げられます。曲げ加工技術は、箱、ブラケット、キャビネットなど、さまざまな金属構造部品の製造に広く用いられています。高効率、高精度、そして高い適応性を特徴とし、板金加工における重要な工程です。
板金曲げ加工はどのように行われるのですか?
板金曲げ加工の核心は、あらかじめ定められた位置に外力を加えて金属板に塑性変形を起こさせ、特定の角度や形状を成形することにある。この工程は主に曲げ加工機と専用の金型に依存する。
板金曲げ加工に使用される金属材料
冷間圧延鋼板
冷間圧延鋼板は、室温で圧延された炭素鋼板です。冷間圧延鋼板は優れた強度と加工性を備えているため、精密な曲げ加工、プレス加工、溶接に最適です。
冷間圧延鋼板は通常、錆除去などの前処理を必要とせず、直接電気めっきや塗装を行うことができる。
ステンレス鋼
ステンレス鋼は、その含有するクロム元素が表面に緻密な酸化クロムの不動態皮膜を形成するため、優れた耐食性で知られています。
304ステンレス鋼は総合性能に優れ、様々な環境に適しています。316ステンレス鋼はモリブデンが添加されているため、塩化物腐食に対する耐性がより強くなっています。
| 304L | 溶接に適しています。優れた耐腐食性を備えています。 |
| 321 | チタン含有;優れた耐腐食性 |
| 301 | 比較的高い硬度;優れた強度 |
アルミ
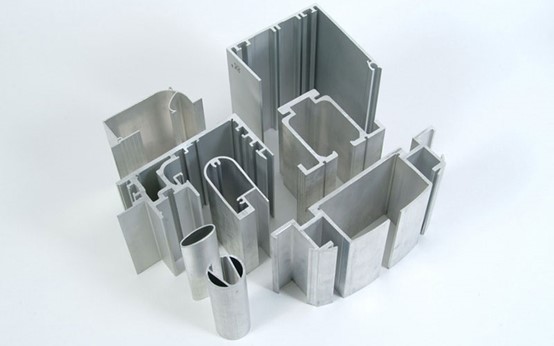
アルミニウムは軽量金属であり、密度は鋼鉄の約3分の1であるため、軽量化が求められる用途において非常に重要である。
アルミニウム材料は、優れた耐食性と熱伝導性、電気伝導性も備えています。さらに、アルミニウムは優れた可塑性を持ち、容易に曲げたり伸ばしたりして様々な形状に加工できます。
亜鉛メッキ鋼板
亜鉛メッキ鋼板は、冷間圧延または熱間圧延された鋼板の表面に亜鉛の層をコーティングすることによって作られ、亜鉛層を通して内部の鋼材を保護し、鋼板の錆びを効果的に防ぐことを目的としています。
- 電気亜鉛めっき鋼板: 表面はきめ細かく均一なので、スプレー塗装に適している。
- 溶融亜鉛めっき鋼: 亜鉛めっきは比較的厚く、耐食性も高いが、表面には亜鉛の花状の模様が見られる。
真鍮
真鍮は銅と亜鉛の合金です。非常に美しい黄金色をしており、装飾部品によく用いられます。真鍮は見た目の美しさだけでなく、優れた電気伝導性、熱伝導性、そして卓越した抗菌性も備えています。
加工性に関して言えば、真鍮は柔らかく延性に優れているため、複雑なプレス加工や鍛造加工に非常に適している。
熱間圧延鋼板
熱間圧延鋼板は、炭素鋼板を高温で圧延したものです。冷間圧延鋼板と比較すると、表面に酸化皮膜が形成され、比較的粗く、寸法精度も若干劣ります。
熱間圧延鋼板の利点は、価格が比較的安いことに加え、より厚い板材と高い構造強度を提供できる点にある。
板金曲げ加工の種類
折り曲げ
折り曲げ加工は、ワークピースの端に沿ってビームを上下に折り曲げることによって行われ、箱型やシェル型の部品によく用いられます。
メリット:
- 金型跡のない曲げ加工: 表面コーティングや装飾層を傷つけません。
- 高精度で再現性も良好。
- 大きめの皿に適しています。 特にアルミ板、薄いステンレス鋼板など。
デメリット:
- 低効率: 中・小ロット生産に適しています。
- 複雑な構造: 折りたたみ機構の維持費は高額である。
- 厚板加工には適していません。
ロールベンディング
ロール曲げとは、3本ロールまたは多本ロールの板金曲げ機を用いて、板金を複数回曲げることで、円弧状、円筒状、または円錐状の部品に徐々に成形する加工方法です。
メリット:
- 大きな曲率の曲げ加工に適しています。 連続的に大きな半径の部品や完全な円形部品を成形することができる。
- 均一変形: 一度の曲げによって生じる応力集中を避ける。
- 厚板や大型部品の加工が可能です。
デメリット:
- 角度制御は難しい。 ローラー間の距離は複数回調整する必要がある。
- 小さな曲率や鋭角を実現するのは容易ではない。
- 設備投資コストが高い。
コイニング
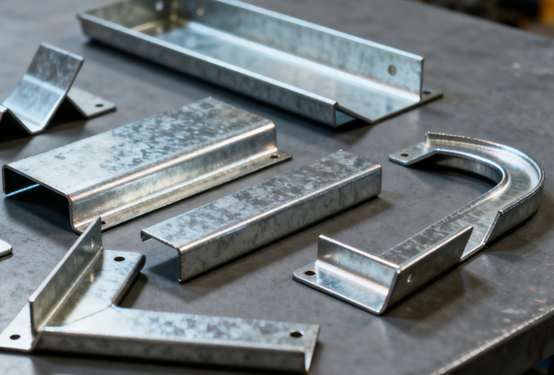
パンチは板金を下型に極めて高い圧力で押し付け、材料に徹底的な塑性変形を起こさせる。角度はほぼ完全に金型によって決定される。
メリット:
- 極めて高い寸法精度と角度精度: ほとんど反撃は見られない。
- 鋭い角や特徴的な縁: 精密部品加工に適しています。
- 良好な成形一貫性: 角度は金型によって完全に制御されます。
デメリット:
- 高度な設備要件: 高トン数プレス機が必要です。
- 金型の深刻な摩耗: 高圧、金型材料に対する高い要求、そして熱処理。
- 高コスト: 金型の製造および維持管理コストは高額である。
エアベンディング
空気圧で曲げられたワークピースは、上型先端と下型V溝の両側面にのみ接触します。パンチが下方に押し下げられると、金属は接触点で弾塑性変形を起こし、必要な角度が形成されます。
角度はパンチストロークの深さによって制御されます。
メリット:
- 強力な角度調整機能: 曲げ角度はパンチのストロークを制御することで変更でき、高い柔軟性を実現しています。
- 金型摩耗が少ない: 上下金型の接触面積が小さいため、金型の寿命が長くなります。
- 優れた適応性: 同じ金型セットで、角度や板厚の異なる部品を加工できる。
デメリット:
- 低角度での精度: これは反発の影響を大きく受けるため、経験的な修正が必要となる。
- より大きな曲げ力: 他の方法と比較すると、装置の処理能力に対する要求が高い。
ボトムング
パンチはシートを下型V溝の底に押し込み、シートを金型に完全に密着させて成形する。変形領域では、明らかな塑性流動や、場合によっては型押し痕が生じる。
メリット:
- 高精度な角度測定: 反発はほとんどなく、曲げ角度も安定している。
- 優れた再現性: 高い一貫性が求められる部品の量産に適しています。
- 優れた表面品質: はっきりとした折り目と整った縁。
デメリット:
- 金型摩耗: 接触面積が大きく、摩擦が大きく、応力集中が見られる。
- 頻繁な金型交換: 板厚や角度が異なる場合は、金型を交換する必要があります。
- 高いエネルギー消費量:A より大きな押圧力が必要です。
板金曲げ加工工程の機械加工ステップ
プロセス分析
曲げ加工を行う前に、部品図面を注意深く分析し、曲げ角度、曲げ半径、展開サイズ、方向を確認し、曲げ手順が適切かどうかを確認してください。
部品図面を分析する目的は、不適切な設計によって引き起こされる寸法誤差やワークピースの干渉問題を回避することである。
素材を選択
曲げ角度と板厚に基づいて展開寸法を計算し、曲げ補正係数を考慮して材料を準備します。この工程は、原材料の寸法精度を確保し、その後の曲げ加工の基礎を築くために行われます。
金型の準備
曲げ加工する部品の形状、角度、厚さに応じて、適切な上型、下型、および曲げ加工機のトン数を選定し、設置および試運転を実施する。
金型の選定は、曲げ精度と表面品質に直接影響します。板厚が異なると、それに合わせてV溝のサイズも異なってきます。
ポジショニング
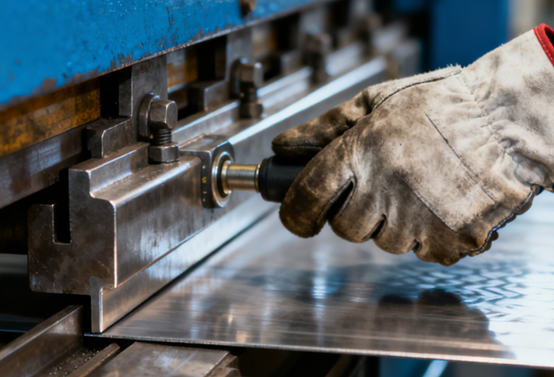
作業者は、曲げ加工機の作業台に加工対象物を置き、ストッパーと位置決め装置を用いて正しい位置に固定し、曲げ線に合わせます。この工程は、曲げ角度と寸法の均一性に大きな影響を与えるため、位置決め精度を維持する必要があります。
曲げ加工
曲げ加工機を起動します。パンチが押し下げられ、板金が下型に押し込まれて所定の角度に成形されます。オペレーターは、板金がひっくり返ったり、過度に跳ね返ったりしないように、押し下げる深さ(ストローク)を制御する必要があります。
曲げ加工の際には、材料にかかる力の方向と、圧痕の制御に注意を払う必要がある。
寸法検査
部品の曲げ加工が完了した後、分度器、ノギス、または三次元測定装置を使用して測定を行い、角度、辺の長さ、および平面度が設計要件を満たしているかどうかを確認します。
検査後に製品に不具合が見つかった場合は、ストロークや金型クリアランスを微調整することで修正できます。
二次曲げおよび複合曲げ
複雑な部品の場合、複数回の曲げ加工や異なる方向への曲げ加工が必要となることがあります。二次曲げ加工を行う前に、前の工程の曲げ角度が正しいかどうかを確認し、成形された部品が金型に干渉しないように注意する必要があります。
バリ取り
加工後のワークピースは、バリを除去し、面取りを行い、表面処理を行う必要があります。これは、鋭利なエッジが組み立てや使用に悪影響を及ぼさないようにするためです。溶接、粉体塗装、陽極酸化処理などを後工程で行う場合は、外観品質を確保するためにバリ取り工程が特に重要になります。
最終検査
最終的には、加工物の寸法、角度、平面度、外観について、全体または抜き取り検査を行う必要があります。図面の要件を満たしていることを確認してから初めて、保護包装を行うことができます。
曲げ加工された部品が輸送中および組み立て中に損傷しないようにし、納品される完成品の品質を保証する。
板金曲げ加工の利点
板金曲げ加工は、板金加工において最も広く用いられている成形加工法の一つであり、多くの利点がある。構造強度を確保できるだけでなく、生産効率やコスト管理にも貢献できる。
高精度
最新のCNC曲げ加工装置は、曲げ角度、位置、圧力を精密に制御できます。曲げ誤差は通常±0.5°以内に抑えられ、部品のサイズと形状の一貫性を確保し、精密組立の要求を満たします。
高い生産効率
板金曲げ加工は操作が容易で、サイクルタイムも短い。特にCNC曲げ加工機を使用すれば、プログラム制御によって複数の連続曲げ加工が可能となり、生産効率を大幅に向上させることができる。大量生産にも少量生産にも適している。
柔軟性
板金曲げ加工では、金型を交換したり、ストロークパラメータを調整したりすることで、形状、角度、板厚の異なる部品を加工できます。同じ装置で複数の製品に対応でき、多品種少量生産のカスタマイズ生産方式に適しています。
高い材料利用率
曲げ加工は主に塑性変形によって形状変化を実現するため、大量の切断屑が発生しず、材料利用率が高く、原材料費を節約でき、グリーン製造の理念にも合致する。
高い表面品質
曲げ加工中、材料表面に目立った損傷はなく、良好な平滑性を維持します。そのため、後続の塗装、陽極酸化処理、溶接工程に直接進むことができ、手直し工程を削減できます。
幅広いアプリケーション
曲げ加工技術は、炭素鋼、ステンレス鋼、アルミニウム、銅など、あらゆる種類の金属板に適用でき、電子機器、電気製品、自動車、機械設備、建設などの産業で幅広く利用されています。
板金曲げ加工の欠点
材料特性の制限
異なる金属の延性、強度、および弾性は大きく異なり、曲げ角度や寸法精度に容易に影響を与える可能性があります。
例えば、高強度鋼や硬質アルミニウムは曲げるとひび割れしやすい一方、軟質金属は過度の変形や不均一な折り目が生じる可能性がある。
スプリングバック効果
金属は曲げた後に弾性回復現象を起こすため、実際の角度が大きすぎたり小さすぎたりすることがある。
特に高強度材料や大きな曲げ半径の場合、スプリングバックの制御はさらに難しくなり、経験や補正プロセスによって修正する必要がある。
複雑な曲げ加工
板厚が大きい場合や曲げ角度が複雑な場合、成形に必要な力が大幅に増加し、金型や装置のトン数も高くする必要があり、曲げ線のずれ、亀裂、へこみなどの問題が発生しやすくなり、成形プロセスがより困難になる。
高いスキル要件
曲げ角度の制御、金型の選定、および順序付けには、オペレーターの豊富な経験が不可欠です。そうでなければ、不均一な変形、角度のずれ、ワークピースの干渉などの問題が発生する可能性があります。
板金曲げ加工の応用例
エレクトロニクス産業
板金は、シャーシ、サーバー筐体、配電ボックスなどの製品製造に広く用いられています。これらの製品は、寸法精度と放熱性能に高い要求が課せられます。板金構造は内部の電子部品を効果的に保護し、メンテナンスや設置も容易です。
- ネットワークキャビネット
- 産業用コンピュータ筐体
- 配電ボックス
- 遮蔽カバー
通信機器
板金加工は、5G通信基地局の筐体、ネットワークラック、ルーター筐体などの製造に利用できます。
板金構造は優れた電磁シールド性能を有し、通信機器の防塵、防湿、および耐干渉に関する要件を満たすことができる。
自動車産業
板金は、車体パネル、シャーシブラケット、オートバイや電気自動車の外装などの製造に使用されます。板金の曲げ加工と溶接加工により、高強度かつ軽量な構造設計を実現できます。
- 車のドア、ボンネット、トランクの蓋
- フレームおよびシャーシ部品
- バッテリートレイ
家電
板金加工は、冷蔵庫、洗濯機、エアコンなどの製品の筐体や内部ブラケットに広く用いられている。
板金部品は、優れた放熱性と保護特性を備えながら、精密な外観と高い組み立て精度を実現できます。
- 冷蔵庫の側面パネル
- 洗濯機ケース
- エアコン室外機の外装ケース
NOBLE:信頼できる板金加工サービスプロバイダー
お客様の期待を超えるカスタム板金曲げ加工サービスを、競争力のある価格でご提供いたします。試作品設計から板金曲げ加工の製造まで、経験豊富なチームと最先端の生産設備を駆使し、高精度で安定した性能の板金曲げ加工部品をお届けします。お見積もりは数分で、板金曲げ加工部品は数日以内にお届けいたします。
ISO 9001:2015およびISO13485-2016の認証を取得しているNOBLEは、お客様に高品質な試作品と量産部品を提供することを保証します。成熟した先進的な金属曲げ加工機と熟練した技術者により、迅速な試作と量産のための正確で高品質な金属曲げ加工サービスを提供します。
よくあるご質問
板金曲げ加工におけるスプリングバックはどのように制御されるのか?
スプリングバックは、曲げ力の増加、ボトミング加工やコイニング加工、金型角度の調整、またはCNCプログラミングによる補正によって最小限に抑えることができます。材料の選択もスプリングバック挙動に重要な役割を果たします。
板金曲げ加工における一般的な課題は何ですか?
多段階曲げ加工における典型的な問題点としては、スプリングバック、曲げ線での亀裂、工具摩耗、寸法精度誤差などが挙げられます。適切な工具、材料準備、角度補正を行うことで、これらの問題を回避できます。
板金曲げ加工は、どのような業界で一般的に使用されていますか?
このプロセスは、自動車、電子機器、家電製品、通信機器、航空宇宙、産業機械などの分野で広く応用されており、主に筐体、ブラケット、ハウジング、構造部品などに用いられています。
板金を簡単に曲げるにはどうすればいいですか?
板金を簡単に曲げるには、曲げ線をマークし、しっかりと固定して、曲げブレーキまたは万力で一定の圧力を加えます。厚みのある部品や精密な部品の場合は、角度と半径を正確に制御できるCNCプレスブレーキを使用してください。
板金曲げ加工の主な方法にはどのようなものがありますか?
最も一般的な加工方法には、エアベンディング、ボトミング、コイニング、フォールディング、ロールベンディングなどがあります。それぞれの方法は、工具のセットアップ、曲げ精度、必要な力などが異なるため、メーカーは材料の厚さや設計の複雑さに基づいて最適な方法を選択できます。







