
何ですか S暑い Mエタル島 C切る?
板金切断技術は、金属板を分離・加工するための一般的な技術です。主に機械的、熱的、または特殊な手段を用いて、板全体を必要な形状とサイズの部品に切断します。従来の一般的な方法としては、せん断や打ち抜きなどがありますが、現代の加工法では、レーザー切断、プラズマ切断、ウォータージェット切断などの高精度技術が広く採用されており、様々な厚さや材質の金属を効率的に加工できます。
板金切断技術の核心は、材料特性と生産要件に基づいて適切な方法を選択することにある。例えば、レーザー切断は複雑な形状や滑らかな切断面に適しており、プラズマ切断は厚板に適しており、ウォータージェット切断は熱の影響を回避できる。板金加工の最初の工程として、後続の曲げ加工、溶接などの工程に必要な精密なブランク材を提供し、機械設備、自動車製造、航空宇宙などの分野で幅広く利用されている。
Sの歴史暑い Mエタル島 Cやる
板金切断の歴史は、伝統的な手作業と機械による方法から始まった。初期の職人は、ハサミやノミなどの道具を使って手作業で切断を行っていた。産業革命後、機械式シャーリングマシンやプレス機が登場し、物理的な型と圧力によって切断を行うようになった。これにより効率は大幅に向上したが、柔軟性と精度には限界があった。
現代の切断技術の革命は20世紀半ばに始まった。酸素切断やプラズマ切断技術の登場により、厚い金属板の切断という課題が解決された。その後、高精度と柔軟性に優れたレーザー切断技術が主流となり、ウォータージェット切断は熱の影響を受けない低温切断ソリューションを提供するようになった。
Sはどのように暑い Mエタル島 Cやる 作業?
図面分析
エンジニアは、部品図面を綿密に分析し、その幾何学的形状、寸法公差、技術要件、およびその後の加工ニーズを正確に理解する必要があります。これに基づいて、切削経路を計画し、最適な切削プロセスを選択し、材料利用率を最大化するための板材の配置計画を決定し、詳細な加工プログラムを作成します。
材料の準備
図面の要件に従って適切な金属板を選定し、材質、厚さ、表面状態が規格を満たしているかを確認します。その後、金属板を作業台に正確に置き、治具、磁気吸盤、真空吸着テーブルなどの装置を用いてしっかりと固定します。
機器のセットアップ
本格的な切断作業を行う前に、切断装置の微調整を行う必要があります。これには、適切な切断ヘッドの取り付けと校正、補助ガス圧が規格を満たしているかの確認、材料の種類と厚さに応じた出力、速度、周波数などの最適なコアパラメータの設定が含まれます。
レーザー切断の場合、焦点位置の調整も必要です。プラズマ切断の場合は、適切な電流値と切断ノズルの高さを決定する必要があります。
カットの実行
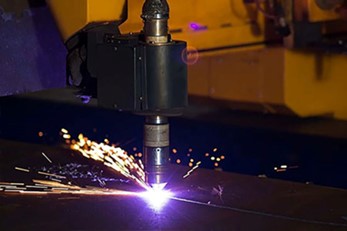
材料と装置の準備が整ったら、装置を起動し、あらかじめ設定された加工プログラムを実行します。この間、作業者は切削状態を注意深く監視し、火花の形状やスラグの排出が正常かどうかを確認し、装置の動作中に異常な音がないか注意深く聞き取る必要があります。
最新の自動化装置は通常、リアルタイム監視システムを備えており、穿孔が成功したかどうか、衝突の危険性があるかどうかを自動的に検知し、状況に応じて切断パラメータを微調整することができる。
後処理
切削加工が完了したら、ワークピースは次の加工エリアに移されます。まず、ワークピース上のバリ、スラグ、その他の物質を除去します。必要に応じて、研削を行い、エッジを滑らかで平坦にします。次に、ノギス、プロジェクター、三次元測定機などの工具を使用して、ワークピースの主要寸法、輪郭精度、表面品質を厳密に検査し、図面の要求事項に完全に準拠していることを確認します。
検査に合格した良品のみが、曲げ加工や溶接などの次の製造工程に進むことができる。これは最終製品の品質を保証するための重要なチェックポイントである。
Sで使用される金属材料暑い Mエタル島 Cやる
ステンレス鋼
ステンレス鋼は、優れた耐食性、耐久性、そして美しい表面仕上げのため、板金切断において最も人気のある材料の一つです。
用途:
医療機器、キッチン家電、自動車内装材、建築パネルなどに使用される。
軟鋼
炭素鋼は、強度、硬度、そしてコスト効率の良さで知られています。加工が容易で、構造部品に適しています。
用途:
機械、自動車フレーム、建設、産業機器などに幅広く使用されています。
アルミ
アルミニウムは軽量で耐腐食性に優れ、熱伝導率と電気伝導率も非常に高い。しかし、反射率が高いため、精密な切断には特定のレーザー波長が必要となる。
用途:
航空宇宙部品、電子機器筐体、自動車パネル、および民生用電子機器に使用されます。
銅
銅は優れた電気伝導性と熱伝導性を備えているため、電気部品に不可欠な素材です。しかし、反射率が高く、レーザー切断が難しいという難点があります。
用途:
電気コネクタ、バスバー、熱交換器、装飾パネルなどに使用されます。
真鍮
真鍮は銅と亜鉛の合金で、優れた加工性、耐食性、そして魅力的な金色の外観を備えている。
用途:
装飾部品、銘板、計器、建築金物などに最適です。
亜鉛めっき鋼
亜鉛メッキ鋼は、錆や腐食を防ぐ亜鉛コーティングが施されています。耐久性と比較的低コストを兼ね備えています。
用途:
空調ダクト、自動車部品、家庭用電化製品などでよく見られる。
チタン
チタンは、優れた強度対重量比、高い耐食性、そして優れた生体適合性を備えています。価格は高めですが、重要な用途には理想的な素材です。
用途:
航空宇宙、医療用インプラント、高性能機械などに使用されます。
| 材料 | 主な切断方法 | 主な利点 |
| ステンレス鋼 | レーザー、ウォータージェット | 耐食性、強度 |
| 炭素鋼 | レーザー、プラズマ | 丈夫で手頃な価格 |
| アルミ | レーザー、ウォータージェット | 軽量、導電性 |
| 銅 | ウォータージェット、ファイバーレーザー | 導電性があり、耐久性がある |
| 真鍮 | レーザー、ウォータージェット | 美観に優れ、機械加工が可能 |
| 亜鉛めっき鋼 | レーザー、プラズマ | 防錆性、低コスト |
| チタン | ウォータージェット、レーザー | 高強度、生体適合性 |
板金切断加工の種類
板金レーザー切断
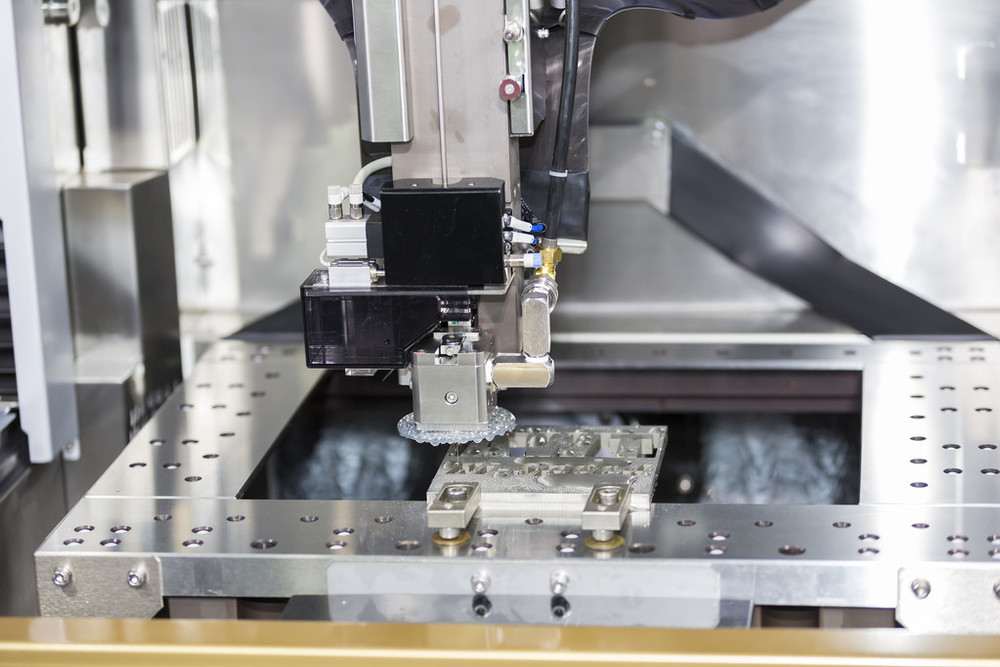
レーザー切断は、高エネルギー密度の集束レーザービームを熱源として、材料を溶融、蒸発、または発火させることで切断を行う加工法です。高精度かつ柔軟性に優れた非接触加工法であり、複雑な形状や微細部品の加工に特に適しています。切断速度が速く、熱影響部が小さく、断面品質も非常に滑らかです。
レーザーの種類によって、主にファイバーレーザー切断とCO2レーザー切断に分けられます。レーザー切断はほぼすべての金属板に適用でき、特に中薄板の分野で優れた性能を発揮します。
板金 プラズマ切断
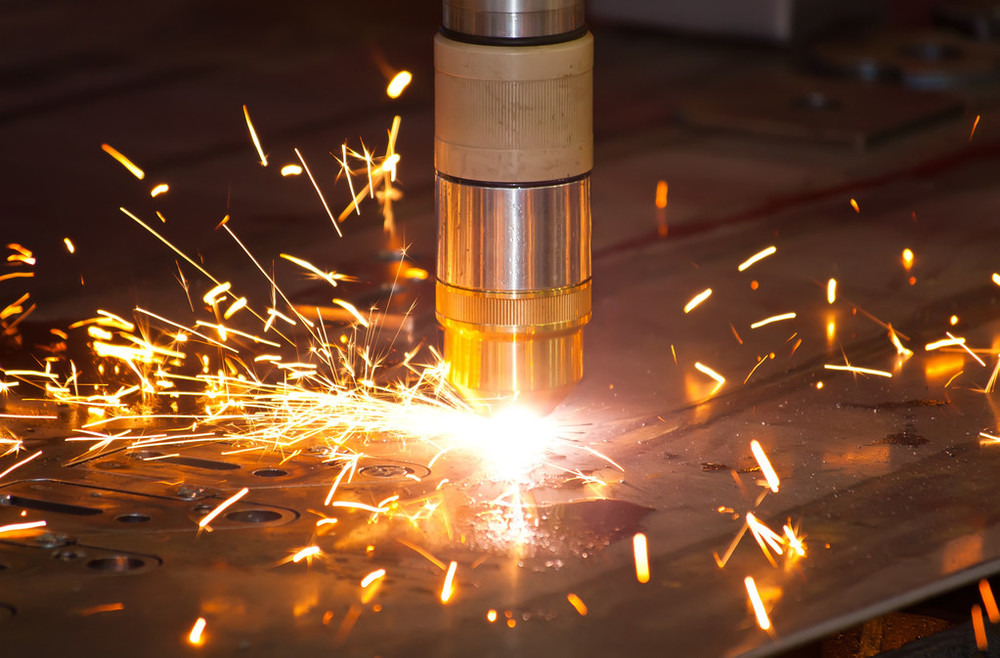
プラズマ切断は、圧縮されたプラズマアークによって材料を溶融させ、高速ガス流で溶融金属を吹き飛ばして切断面を形成する。プラズマ切断の主な利点は、中厚板や高導電性金属を非常に高速で効率的に切断できる点にある。しかし、切断精度や断面の滑らかさはレーザー切断ほど優れておらず、熱影響部も大きくなる傾向がある。
プラズマ切断技術は、重機械、造船、鉄骨構造物などの分野で幅広く応用されており、厚板加工において経済的かつ効率的なソリューションである。
板金 ウォータージェット切断
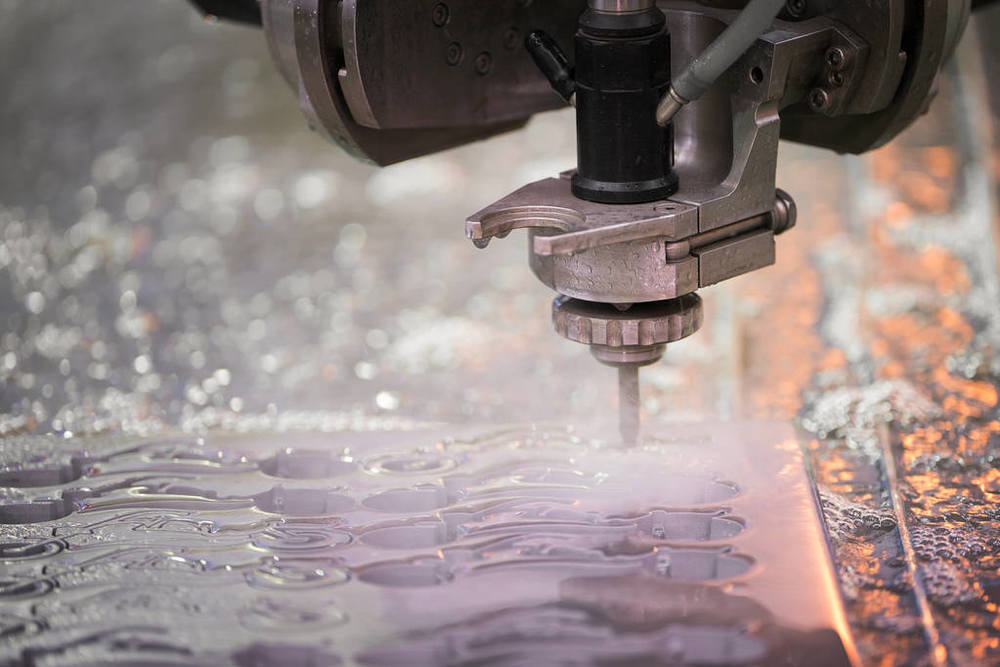
ウォータージェット切断は、冷間切断プロセスです。超高圧の水流、または研磨材を混合した水流を用いて材料を侵食し、切断を行います。最大の利点は、切断プロセス中に熱が発生しないため、熱影響部、熱変形、材料の組織変化が全く生じないことです。
ウォータージェット切断は、金属や石材からガラスや複合材料まで、あらゆる材料を切断でき、切断開始位置も自由度が高く、非常に柔軟性に優れています。欠点としては、切断速度が比較的遅く、装置の運用コストが高いことが挙げられます。熱に弱い材料や、質感の異なる複合材料の加工によく用いられます。
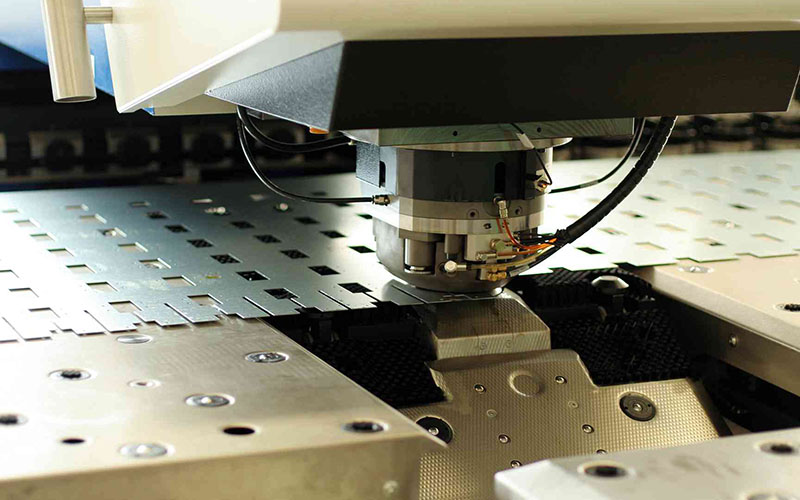
板金 打ち抜き
打ち抜き加工は、プレス機に取り付けられた金型を用いて、強い機械的圧力で金属板をせん断、打ち抜き、またはブランク化する伝統的な機械加工方法です。比較的標準化された形状の部品を大量生産するのに適しています。加工速度が非常に速く、一度のプレス加工で成形できます。金型のコストは比較的高いですが、部品1個あたりの加工コストは非常に低く抑えられます。
シャーシ筐体や電気部品など、多数の標準的な穴や単純な形状を必要とする部品の場合、プレス加工は依然として最も効率的で経済的な選択肢である。
優位性 Sの暑い Mエタル島 Cやる
高精度
現代の板金切断技術、特にレーザー切断技術は、極めて高い寸法精度を実現でき、公差は±0.1ミリメートル、あるいはそれ以下に容易に制御可能です。これは、加工された部品が精密な寸法を持ち、高い互換性を備えていることを意味します。
優れた再現性
デジタルプログラミング制御を採用したことで、一度プログラムを設定すれば、同じ部品を同じ回数生産することが可能となり、大規模生産における品質の安定性と一貫性が確保され、その後の自動組立のための強固な基盤が築かれる。
優れた柔軟性
板金切断、特にレーザーやウォータージェットなどの非接触加工法は、比類のない柔軟性を提供します。高価な金型を作る必要はありません。コンピュータの図面やプログラムを修正するだけで、形状やサイズの異なる部品を迅速に切り替えて加工することが可能で、少量多品種生産やラピッドプロトタイピングに最適です。
さらに、これらの加工法は、炭素鋼、ステンレス鋼、アルミニウム、銅、チタン合金といった幅広い金属材料はもちろん、非金属材料にも対応可能です。ウォータージェット切断は、ほぼあらゆる材料に対応でき、あらゆる産業の材料要件を満たします。
高効率
従来の手動または機械加工と比較して、自動切断は非常に高速であり、特に薄板のレーザー切断においては、生産サイクルを大幅に短縮できる。
材料の利用
板金切断は、コンピューター最適化されたインテリジェントレイアウトシステムによって行われ、部品を板金上に最もコンパクトかつ合理的な方法で配置することで、角部の無駄を最小限に抑え、板金の利用率を大幅に向上させることができます。これにより原材料費が直接削減され、特に大規模生産においては、その節約効果は驚異的です。
ハイ 高品質カット
多くの高度な切断技術は、非常に滑らかで垂直な切断面を直接実現できる。レーザー切断は断面の平滑度が非常に高く、ウォータージェット切断は材料本来の特性を維持できる。
切断後、部品は二次的な研削や仕上げ工程が不要な場合が多く、あるいはごくわずかな工程で済むため、直接曲げ加工、溶接、組み立て工程に進むことができます。これにより、時間と労力を節約できるだけでなく、二次加工によって生じる可能性のある寸法誤差や表面損傷も回避でき、製造効率と品質の向上につながります。
Sにおける課題暑い Mエタル島 Cやる
重要な課題
材料の種類によって、その特性が異なるため、それぞれに合った切断方法が必要です。例えば、アルミニウムや銅のような反射性の高い金属は、レーザーエネルギーをほとんど吸収しません。そのため、切断が困難です。また、光を反射してレーザー装置を損傷する可能性もあります。一方、特殊合金鋼やチタン合金のような硬い材料は、切断速度を低下させます。さらに、刃や消耗品の摩耗も早くなります。
表面の状態も重要です。コーティング、錆、油汚れなどは切断を妨げる可能性があります。その結果、切断面が不均一になったり、スラグが残ったりすることがよくあります。各材料に適した切断パラメータを設定することは、依然として重要な課題です。
熱による歪みの問題
レーザー切断やプラズマ切断などの熱切断プロセスでは、必然的に材料に大量の熱が加えられます。パラメータが適切に制御されないと、熱が過剰に蓄積され、切断領域外の材料にも拡散し、局所的な応力や熱変形を引き起こし、部品の寸法ずれや形状の歪みにつながります。これは特に薄板加工において顕著です。
熱影響部を制御し、変形を最小限に抑えるためには、出力、速度、空気圧などのパラメータを精密に調整し、熱を分散させるための適切な切断経路設計を採用する必要がある。これは、オペレーターの経験と装置の安定性に高い要求を課す。
厚みと精度
切断方法には必ず限界がある。厚い材料を切断すると、精度は低下する。例えば、レーザー切断は薄い板材の切断には非常に高い精度を発揮する。しかし、厚い板材になると、切断幅が広くなり、切断面も粗くなる。プラズマ切断は厚い板材の切断に適しているが、切断品質は劣る。
速度を落とすと品質は向上するが効率は低下する。速度を上げると切断が不完全になったり、スラグが発生したりする可能性もある。板厚ごとに最適な方法を見つけ、速度、精度、品質のバランスを取ることが重要な課題となる。
コスト効率のバランス
板金切断のコスト構造は複雑で、設備、エネルギー、ガス、部品交換、人件費などが含まれる。例えば、レーザー切断は高い精度を実現するが、高額な投資、メンテナンス費用、そして継続的なガスコストがかかる。
したがって、収益性は綿密な最適化にかかっています。これには、より効率的なネスティングによる材料利用効率の向上、最適なパラメータによる部品寿命の延長、スマートな生産スケジューリングによる設備効率の向上などが含まれます。こうした対策は、全体的な収益性を高めるために不可欠です。
板金切断におけるコスト要因 ― 価格に影響を与えるものは何か?
材料費
原材料調達コストは総コストの基礎となる。金属板の材質や仕様によって価格は大きく異なる。さらに重要なのは材料利用率、つまり一枚の板に部品をどのように配置するかである。
レイアウトを最適化し、可能な限り多くの有用な部品を切り出し、端や角の無駄を減らすことで、各部品に割り当てられる材料費を直接的に削減できます。これはコスト管理において最も効果的な方法です。
プロセスの選択
さまざまな切断プロセスの運用コスト構成は大きく異なります。レーザー切断は、電気、補助ガス、レンズなどの消耗部品に依存します。プラズマ切断は電極とノズルを消耗し、ウォータージェット切断は高圧シールと切断ヘッドを摩耗させます。
プロセスの選択は、エネルギー消費量、ガス消費量、および消耗部品の交換頻度に直接影響を与える。
労働力と業務効率
加工時間は、人件費と機械コストに直接関係します。加工時間は、切削経路の最適化度、送り速度と切削速度、そして装置の無負荷運転時間によって決まります。作業員の技能レベルも非常に重要です。
経験豊富なオペレーターは、プログラミング、材料の固定、予期せぬ故障への対応をより迅速に行うことができ、それによって機器全体の効率が向上し、ダウンタイムが削減され、間接的に製品単位あたりの人件費が削減される。

後処理
切断完了後に発生するコストも無視できません。切断品質が高く、断面が滑らかで、スラグの付着がなければ、研削や仕上げなどの二次加工に必要な人員と時間を節約または削減できます。
板金切断における公差と精度基準
試作品や部品の加工性および精度を確保するため、当社のカスタム板金切断サービス基準は以下のとおりです。
| 寸法詳細 | 公差 |
| 端から端まで、単一表面 | +/- 0.010インチ |
| 端から穴まで、単一面 | +/- 0.010インチ |
| 穴から穴まで、単一面 | +/- 0.010インチ |
| 穴径、片面 | +/- 0.010インチ |
| エッジからフィーチャー、複数のサーフェス | +/- 0.030インチ |
| 過形成部品、複数の表面 | +/- 0.030インチ |
| 曲げ角度 | +/- 1度 |
Sのヒント暑い Mエタル島 Cやる
PPEを着用する
板金切断作業を行う際は、作業工程全体を通して、定められた方法で、完全な保護具一式を着用することが不可欠です。
高品質のゴーグルや保護フェイスシールドは、高速で飛散する金属片や火花を効果的に遮断します。丈夫で耐久性のある作業用保護手袋は、板材の鋭利なエッジによる切り傷や、加工中の高温による火傷から手を保護します。
多くの切断装置は作動中に非常に高い騒音レベルを発生するため、永久的な聴覚障害を防ぐためには、専門的な聴覚保護具を着用することが不可欠です。
換気を確保する
切断工程、特にレーザー切断、プラズマ切断、火炎切断では、大量の有毒な金属ヒューム、有害ガス、浮遊粒子状物質が発生します。そのため、作業は強力な排気・集塵システムを備えた作業場で行い、空気循環を確保し、有害な煙を速やかに屋外に排出する必要があります。
ツールのメンテナンス
手動工具であれ、自動化機器の消耗品であれ、刃先の切れ味を維持することは、効率と安全性を確保するための基本となる。
切れ味の鈍い切削工具は切削抵抗を著しく増加させ、より大きな力が必要となるだけでなく、疲労の原因となり、滑りや跳ね返りなどの制御不能な状況が発生しやすくなり、重大な事故につながる可能性が高くなります。さらに、摩耗した切削工具は切削面の質を低下させ、その後の加工を困難にします。
安全な素材
切断作業を開始する前に、ベンチプライヤー、C型プライヤー、専用治具、マグネットチャックなどの工具を使用して、金属板を作業台にしっかりと固定する必要があります。この手順により、切断力が加わった際に金属板がずれたり、振動したり、反転したりするのを完全に防ぎ、切断寸法の精度を確保できます。
さらに重要なことに、安定したクランプは、シートの急激な動きによって引き起こされる工具経路のずれやワークピースの飛び出しといった危険を効果的に防止し、多くの潜在的な機械的損傷リスクを根本的に排除することができます。
機器を正しく操作する
電動工具およびCNC機器はすべて、常に細心の注意を払って取り扱う必要があります。機器を始動する前に、電源コード、スイッチ、保護カバーが破損していないか確認してください。操作中は、常に集中力を保ち、操作手順を厳守してください。
可動部や切断ヘッドには手を近づけないでください。作業を完了する前、または調整や清掃を行う前に、機器が完全に停止し、作動していないことを確認してください。
NOBLEの板金切断サービスを選ぶ理由とは?
長年にわたる豊富な板金切断経験を持つNOBLEは、比類のない高精度板金切断部品をお客様に提供します。お見積もりは数分で、部品は数日でお届けします。
NOBLEの板金切断サービスは、レーザーとウォータージェット技術を用いて、ほぼあらゆる素材を切断できます。NOBLEは、あらゆるプロジェクトに対応するワンストップソリューションを提供し、即時見積もり、豊富な素材、そして多様な板金切断プロセスオプションをご用意しています。
NOBLEは、プロトタイプの設計から製造まで、信頼できるワンストップのカスタム製造ソリューションを提供します。豊富な製造リソース、適切な技術、効率的なプロセス、専門家による指導、そして完璧な品質検査プロセスにより、お客様のアイデアを現実のものにします。
よくあるご質問
最も精度の高い板金切断方法はどれですか?
レーザー切断、特にファイバーレーザー切断は、板金加工において最も高精度な方法として広く認識されています。±0.1mmという厳しい公差を実現でき、熱影響部を最小限に抑えつつ、極めてきれいでバリのない切断面が得られます。そのため、高い精度が求められる複雑な形状や精巧なデザインの加工に最適です。
レーザーカッターはどのくらいの厚さの金属板を切断できますか?
最大切断厚さは、レーザーの出力と材料の種類によって異なります。一般的な高出力産業用ファイバーレーザーは、軟鋼を約25mm、ステンレス鋼を20mm、アルミニウムを12mmまで切断できます。ただし、15~20mm以下の薄い材料を最適な速度と品質で切断するには、レーザーはプラズマ切断や火炎切断よりもはるかに効果的です。
レーザー切断はプラズマ切断よりも高価ですか?
用途によります。レーザー切断は初期設備費用が高く、ガス代やメンテナンス費用のため、時間当たりの運用コストも高くなる場合があります。しかし、薄板から中厚板の材料であれば、その優れた速度、精度、そして二次加工の必要性の低減により、全体的にコスト効率が高くなる可能性があります。一方、プラズマ切断は、極めて高い精度が求められない厚板構造用鋼の切断において、一般的にコスト効率の良い選択肢となります。
ウォータージェットでアルミニウムを切断できますか?
もちろんです。ウォータージェット切断はアルミニウムの切断に最適な方法です。冷間切断プロセスであるため、熱が発生しません。つまり、熱の影響を受けた領域が発生せず、材料の特性が変化したり、特に熱に弱いアルミニウム合金で歪みが生じたりする心配がありません。市販されているあらゆる厚さのアルミニウムをきれいに切断できます。
レーザーカッターが処理できる最大厚さはどれくらいですか?
最大厚さはレーザーの出力と材料によって異なります。高出力の産業用ファイバーレーザーは通常、以下のものを切断できます。
- 軟鋼:最大25~30mm
- ステンレス鋼:最大20~25mm
- アルミニウム:最大12~15mm
これら以上の厚さの場合、プラズマ切断やウォータージェット切断の方が効率的かつ効果的な場合が多い。







