
低圧とは何か I注入 M老い?
低圧射出成形は、比較的低い圧力を利用して溶融したホットメルト接着剤を金型内に射出し、内部部品を包み込んで保護するプラスチック加工技術である。
従来の射出成形と比較して、低圧射出成形は圧力と温度が低く、主に精密で繊細な電子部品や医療機器の包装に適しています。
低圧射出成形の利点としては、部品損傷のリスク低減、シール性能と保護効果の向上、加工サイクルの短縮、エネルギー消費量の削減などが挙げられる。
低圧で使用される材料 射出成形
PA
ポリアミド(PA)、特にPA12シリーズは、低圧射出成形において最も一般的に使用される材料である。これはバイオ由来のヒマシ油から精製される。
この材料には大きな利点があります。それは、溶融時の粘度が極めて低いことです。加熱すると水のようにサラサラになり、優れた流動性を発揮します。
その結果、非常に低い圧力で金型の微細な部分まで充填することが可能です。また、繊細な部品を動かすことなく完璧に封入することもできます。
- 優れた機械的強度
- 優れた耐熱性
- 化学腐食に対する優れた耐性
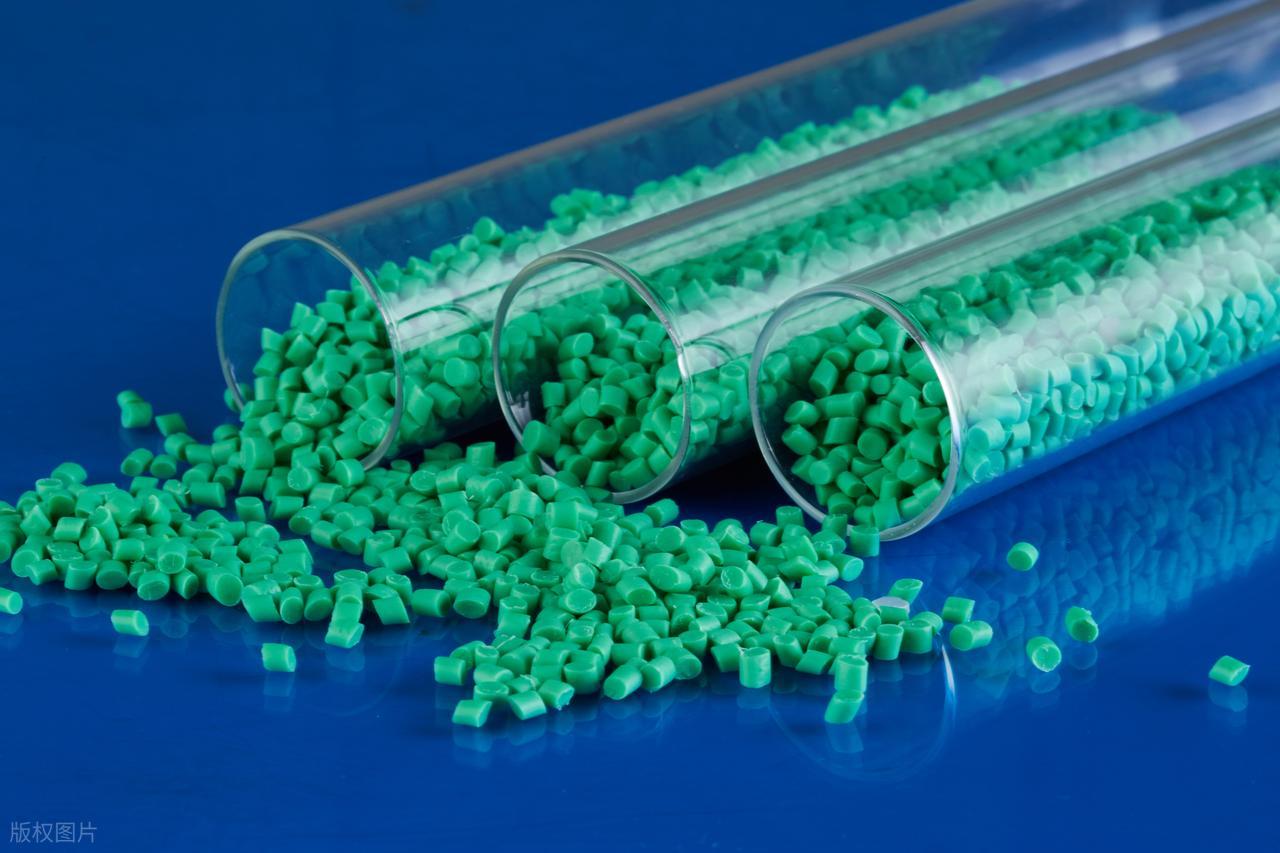
TPU
TPUを低圧射出成形に用いる主な利点は、その優れた弾性、耐摩耗性、および耐低温性にある。
ポリアミドと比較して、TPUはより柔軟な封止材を提供できるため、ケーブルコネクタやウェアラブルデバイスのフレキシブル回路など、頻繁に曲げたり機械的ストレスを受けたりする必要のある部品によく使用されます。
TPUは優れた耐衝撃性と衝撃吸収効果を持ち、表面は適度な接着性があり、より繊細な感触です。
- 優れた防水シーリング性能
- 高い摩擦係数
- 優れた耐衝撃効果
ポリオレフィン共重合体
ポリオレフィン共重合体は、ポリエチレンまたはポリプロピレンを改質したホットメルト接着剤です。その最も注目すべき特徴は、高いコスト効率に加え、優れた電気絶縁性能と耐加水分解性です。
ポリオレフィン材料は、硬化後の硬度が半硬質から柔軟まで幅広く変化するが、耐熱性や接着強度は一般的にポリアミドやTPUほど優れていない。
- 優れた電気絶縁性能
- 優れた加水分解耐性
低圧射出成形はどのように機能するのですか?
原材料の前処理
低圧射出成形に使用される特殊なポリアミド(PA)またはホットメルト顆粒は、水分に非常に敏感であるため、製造工程に入る前に厳密な乾燥処理を経る必要があります。通常、ゴム顆粒は除湿乾燥機に入れられ、微量の水分を除去するために特定の温度で数時間焼成されます。
注意:
- 乾燥温度と時間を厳密に管理する
- 原材料は湿気の吸収や再汚染を防ぐため、密閉容器に入れて保管してください。
挿入固定
インサートと金型準備は重要な工程です。まず、プリント基板やセンサーなどの繊細な電子部品を下型に配置して固定します。固定具は自動式でも手動式でも構いません。次に、上型を閉じてしっかりと締め付けます。この強力な締め付け力により、射出成形中に金型が密閉され、材料の漏れを防ぎます。
注意:
- インサートが正確かつしっかりと配置されていることを確認してください。
- 接着効果を確保するためには、金型の表面は清潔で、残留物が付着していない状態である必要があります。
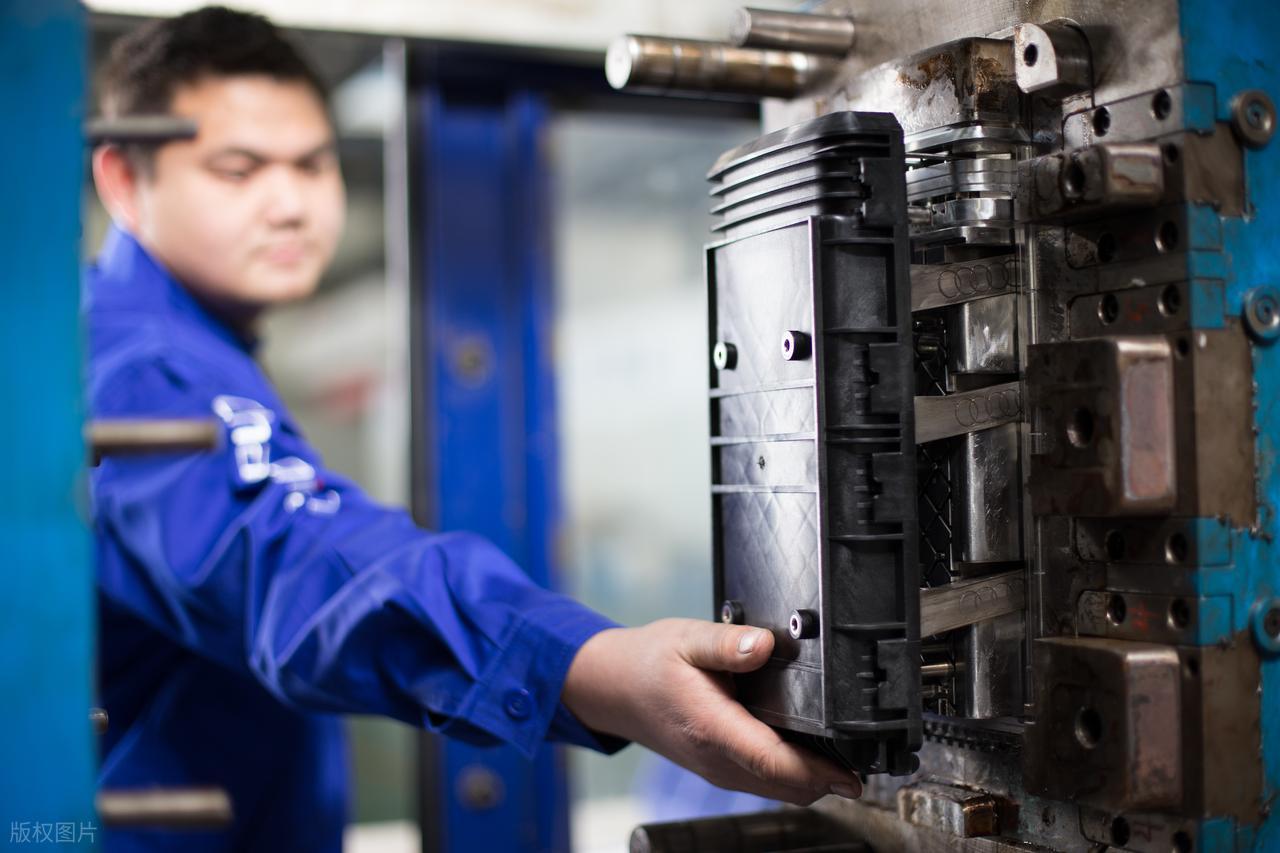
メルトインジェクション
金型を準備している間に、乾燥させたプラスチックペレットが射出成形機のバレルに送られます。バレル内では、精密に制御されたヒーターによって材料が融点以上に加熱され、極めて粘度の低い溶融状態へと変化します。
射出成形機は、スクリューまたはピストンを通して、溶融したゴム化合物を非常に低い圧力で、閉じた金型キャビティ内にゆっくりと着実に注入する。
注意:
- 噴射温度と速度を制御する
- スムーズな流れ経路を確保する
保圧
金型キャビティへの充填が完了すると、システムは加圧保持段階に入ります。この段階では、低い圧力が継続的に加えられます。この圧力によって、プラスチックが冷却される際の収縮を補うために、より多くの材料が押し込まれます。これにより、最終製品の寸法精度、表面の滑らかさ、そして内部部品との確実な接合が保証されます。
次に、成形品は金型内で冷却されます。自然冷却の場合もあれば、金型内の水路によってより速く冷却される場合もあります。冷却は、成形品が固まり、損傷なく取り出せるほど十分な強度になるまで続きます。
注意:
- 圧力保持時間は適度であるべきである
- 均一な冷却速度
- 局所的な温度を正確に調整する
排出
部品が冷却・固化したことが確認されると、射出成形機はテンプレートを移動させて金型を開きます。その後すぐに、エジェクタピンやトッププレートなどの金型内蔵の排出システムが作動し、成形済みのパッケージを金型キャビティからスムーズに押し出します。
注意:
- 一定の金型開口速度を維持する
- 射出装置にかかる力を均衡させる
- 型に付着したり、型からうまく外れなかったりする箇所がないか、早めに確認してください。
検査
突出部には、ゲートや小さな注ぎ口などの補助構造物が少量付いている場合があり、これらは通常、手作業または簡単な治具を使って取り外す必要があります。
その後、完成品の外観が損なわれていないか、包装が完全か、材料の欠落や気泡などの欠陥がないかなどを確認するため、完成品の総合的な検査を行い、各製品の品質が要件を満たしていることを確認する必要があります。
注意:
- 流路内の残留物やバリを取り除く
- 製品の外観と機能を確認してください
- 包装された製品に対して、防水性、防塵性、または電気的性能のテストを実施する。
低圧射出成形の利点
優れたコンポーネント保護
低圧射出成形の核心的な特徴は、極めて低い射出圧力を使用することであり、これにより、プリント基板、センサー、精密コネクタなどの壊れやすい部品をパッケージングする際に、高圧の衝撃によって部品がずれたり、変形したり、損傷したりすることがなくなります。
低圧射出成形に使用される材料は、硬化後に強固な外殻を形成することができ、製品に優れた耐水性、防塵性、耐薬品性を与え、過酷な環境下における製品の信頼性と耐用年数を総合的に向上させる。
高いプロセス効率
低圧射出成形プロセスは非常に高速です。金型の閉鎖、射出成形、冷却、脱型までの全工程は通常数十秒しかかからず、従来のポッティングやシェルアセンブリ方式よりもはるかに高速です。
低圧射出成形の高い効率性は、大規模連続生産に非常に適しており、生産能力を大幅に向上させ、現代の製造業における生産効率に関する厳しい要求を満たすことができるため、企業が単位時間当たりの生産コストを削減するのに役立ちます。
高い構造統合性
低圧射出成形は、回路基板、コネクタ、ケーブルなど、複数の別々の部品を1つの固体部品に一度に成形できる技術です。これにより、従来のようにまず筐体を作り、その後組み立てて密封するという、より複雑な方法が不要になります。
低圧射出成形は、製造工程と必要な部品点数の両方を削減します。また、組み立てミスを回避し、サプライチェーンと在庫管理を簡素化します。
優れたカプセル化品質
成形されたパッケージは優れた密閉性と絶縁性を備えており、湿気や有害ガスの侵入を効果的に防ぎ、電子部品の長期にわたる安定した動作を保証します。
この材料自体は、耐高温性、耐低温性、優れた電気絶縁性能、耐衝撃性を備えているため、最終製品は自動車や産業機器などの分野における複雑な作業条件に容易に対応できる。
卓越したコスト効率
低圧射出成形用特殊ゴムコンパウンドの1キログラムあたりのコストは、通常のプラスチックよりも高くなる場合があります。しかし、製造工程の簡素化によって、組み立て時間の短縮、人件費の削減、不良率の低下、廃棄率の低下といった利点が得られるため、製品の総合的な製造コストは効果的に抑制されることが多いです。
低圧射出成形の課題
厳格な材料要件
低圧成形用のホットメルト接着剤は、空気中の水分を容易に吸収します。吸収された水分は加工中に加水分解を引き起こし、材料の分子構造を破壊します。
これにより、粘度の変化や、最終製品における気泡、銀色の筋、焦げ付きなどの欠陥が生じます。さらに深刻なことに、部品の密閉性、強度、電気絶縁性を損なうことになります。
したがって、厳格な保管および乾燥手順が不可欠です。材料は使用前に完全に乾燥させ、製造中も水分の再吸収を防ぐために乾燥状態を維持する必要があります。
挑戦 金型設計
低圧射出成形では、溶融粘度と流動性が低く、射出圧力も低い。
- 精密なフィット感: 金型は精密に加工され、しっかりと密閉されている必要があります。これにより、流体材料の漏れを防ぎ、部品にバリが発生するのを防止できます。
- 効率的な換気: 金型には適切に設計された排気システムが必要です。そうでないと、閉じ込められた空気によってショートショット(未充填部分)や材料の焦げ付きが発生する可能性があります。
- 最適化されたフロー: ランナーとゲートは、溶融金属がキャビティ内を均一かつ穏やかに満たすように導く必要があります。これにより、繊細な内部部品の損傷を防ぐことができます。
正確な挿入位置決め
射出成形工程において、溶融樹脂の流れはインサートに一定の力を及ぼします。インサートが金型内で正確に位置決めされていない、あるいはしっかりと固定されていない場合、圧力によって浮いたり、ずれたり、変形したりして、最終製品の品質が低下する可能性があります。そのため、金型は精密な位置決め機構と信頼性の高い固定装置を備えて設計され、各生産サイクルにおいてインサートが正しく配置されるようにする必要があります。
初期費用が高い
安定した低圧射出成形には、専用の機械、高精度金型、補助乾燥装置などを含む専用の設備が必要となり、従来の方法よりも初期費用が高くなる。
さらに、適切な材料は、低粘度で速硬化性を示す特定のポリアミドとTPUに限られる。これらの材料は従来のプラスチックよりも高価で種類も少ないため、この技術の応用範囲はやや制限される。
低圧射出成形と高圧射出成形
| Item | 低圧射出成形 | 高圧射出成形 |
| 射出圧力 | 低圧(約2~5MPa) | 高圧(通常50~150MPa) |
| 主要材料 | ホットメルトポリアミド(PA)、EVA、ポリオレフィン、TPUなど | ABS、PC、PP、PE、PA、POMなどの各種熱可塑性樹脂 |
| 金型構造 | シンプルな構造。アルミニウム製または軟質の型を使用できます。 | 長寿命の複雑な鋼製金型 |
| 金型コスト | 低コストで製造サイクルが短い | 高コストと長い製造サイクル |
| インサートへの圧力の影響 | インサートや内部部品に優しい | 高圧によりインサートが変形または応力を受ける可能性があります |
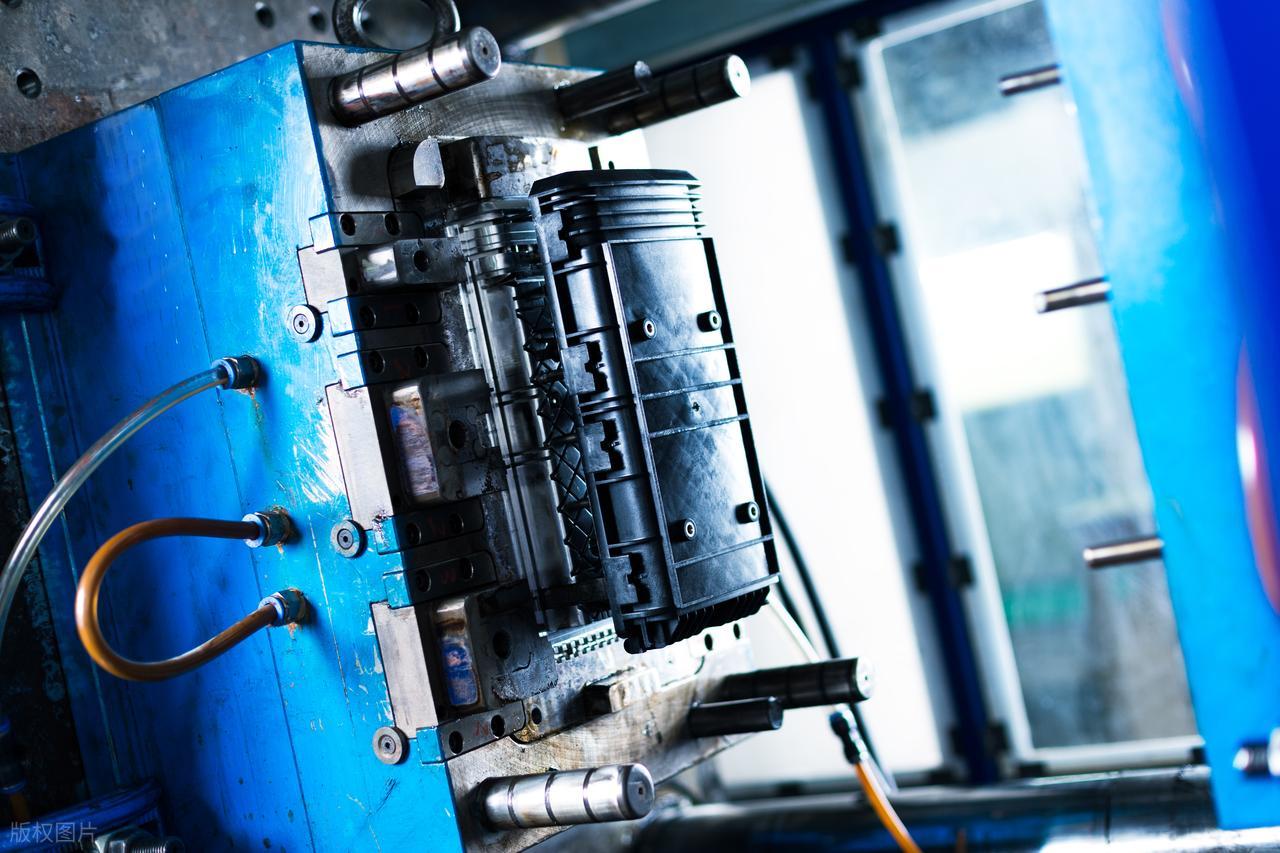
低圧射出成形の応用例
車載エレクトロニクス
- エンジン制御ユニット
- アンチロックブレーキシステムにおけるホイールスピードセンサー
- エアバッグセンサー
自動車分野では、低圧射出成形は各種電子制御ユニットやセンサーのパッケージングに広く用いられています。これらの自動車部品は、振動、油汚れ、高温多湿、化学腐食といった過酷な環境下でも高い信頼性を維持する必要があります。
低圧射出成形技術は、自動車部品に強固で密閉性の高い保護シェルを提供し、湿気、塩水噴霧、ガソリンの侵入を効果的に防ぎ、車両の主要な電子システムの長期的な安定動作を確保し、運転の安全性を大幅に向上させることができます。
家電
低圧射出成形は、特に精密部品の保護において、民生用電子機器を主要な応用分野の一つとしている。
電子製品の内部部品は繊細で、高い清浄度が求められます。低圧射出成形を用いることで、これらの部品を極めて低い圧力で安全に封止することができ、成形工程中の損傷を防ぎます。形成された保護層は、日常使用における汗、埃、軽微な衝撃から効果的に保護します。
医療機器
医療業界では、機器の信頼性、密閉性能、生体適合性に関して非常に高い要求が課せられている。
このプロセスによって形成されるカプセル化層は、完全な密閉性を実現します。化学消毒剤による繰り返し洗浄に耐え、高温高圧滅菌にも耐えることができます。これにより、液体や細菌が機器内部に侵入するのを防ぐことができます。
使用される材料は、人体にとって安全で無毒であることを保証するために、厳格な医療認証に合格しなければなりません。
- 内視鏡内の回路基板とセンサー
- 補聴器
- ポータブル診断装置
工業用センサー
産業オートメーションの分野では、多数のセンサー、近接スイッチ、エンコーダー、PLCコネクタが、粉塵、湿度、腐食性ガス、または強い機械的振動のある工場環境で動作する必要がある。
低圧射出成形は、これらの工業用部品を包括的に保護することができます。堅牢なパッケージ構造は物理的な衝撃や振動に耐え、優れた密閉性能により、内部の精密回路が埃や湿気によって損傷するのを防ぎます。
スマートホームデバイス
- スマートドアロック
- 環境センサー
- スマート水道メーター/スマート電気メーター
モノのインターネット(IoT)の普及に伴い、スマートデバイスが家庭や都市にますます多く導入されるようになった。これらのデバイスは、多くの場合、無人の屋外または半屋外環境に設置されている。
低圧射出成形技術を採用することで、コアとなる制御モジュールと通信モジュールを保護し、四季を通じた温度変化、雨、紫外線といった自然劣化の影響に効果的に対処しています。
この統合パッケージング方式は、製品の環境耐性を向上させるだけでなく、構造をよりコンパクトで耐久性のあるものにするため、IoT端末機器の大規模展開に非常に適しています。
ノーブル: 低圧射出成形サービスを提供するプロフェッショナル企業
NOBLEは、繊細な電子部品を封止・保護するための実績あるプロセスである低圧射出成形(LPM)を専門としています。高度な設備、専門的なエンジニアリング技術、そして厳格な品質管理により、機能的な保護と優れた外観の両方を保証する信頼性の高い成形ソリューションを提供します。
当社が選ばれる理由
- 精密成形製造における10年以上の経験
- 小ロットまたは中ロット生産向けのカスタマイズソリューション
- 迅速なリードタイムと柔軟なプロジェクトサポート
- RoHS指令、REACH規則、およびISO 9001品質基準に準拠
当社は低圧射出成形に関する専門知識を活かし、お客様が電子部品において優れた保護性能、より洗練された製品設計、そしてより長い耐用年数を実現できるよう支援します。
のFAQ 圧力射出成形
低圧射出成形とは何ですか?
低圧射出成形(LPM)は、低圧のホットメルト材料を用いて繊細な電子部品を封止・保護するプロセスです。優れた密閉性、絶縁性、機械的保護性能を備えながら、デリケートな部品を損傷することなく保護します。
低圧射出成形ではどのような材料が使用されますか?
一般的な材料としては、ホットメルトポリアミド(PA)、EVA、ポリオレフィン、TPUなどが挙げられる。これらの材料は融点が低く、接着性に優れ、水、化学薬品、温度変化に対する耐性も非常に高い。
低圧射出成形の利点は何ですか?
LPMには多くの利点があります。繊細な部品への優しい加工、優れた密閉性と防水性、簡素化された製品設計、そしてポッティングや高圧成形と比較して製造コスト全体の削減などが挙げられます。
低圧射出成形はどのような業界で使用されていますか?
耐久性と保護性能が特に重要な自動車用電子機器、民生用電子機器、医療機器、産業用センサー、スマートホーム製品などで幅広く使用されています。
低圧射出成形は高圧射出成形とどのように異なるのですか?
LPMは、はるかに低い圧力(2~5MPa)と温度で動作し、構造強度よりも保護と密閉性を重視します。一方、高圧成形は、精密な形状の硬質プラスチック部品を大量生産する際に使用されます。







