

リハビリ用外骨格部品の最も一般的な製造方法は、CNC加工、3Dプリンティング、射出成形、板金加工、複合材成形です。身体に接触する部品には、アルミニウム合金、チタン、ステンレス鋼、PEEK、シリコーンなどの材料がよく使用されます。これらの選択は、部品の強度、重量、生体適合性、製造コスト、リードタイムに影響を与えます。関節ハウジングには厳しい公差が求められます。カスタムカフには生体適合性のある表面が必要です。フレームプレートは強度と軽量性を兼ね備えている必要があります。各製造方法には、特定の部品に適した明確な利点があります。この記事では、各プロセスと材料について詳しく見ていきます。また、設計上の考慮事項、規制基準、製造パートナーの選定に関するヒントについても解説します。
リハビリテーション用外骨格ロボット部品の一般的な製造方法の概要
リハビリテーション用外骨格ロボットの部品は、大きくいくつかのグループに分類されます。関節アセンブリと駆動コネクタは、すべての装置の中心となる部分です。支持フレームと構造ブラケットが、これらの部品をしっかりと固定します。これらの装置は人間の体重を支え、装着者と共に一日中動き続けるため、各グループには高い機械的特性が求められます。
リハビリテーション用外骨格ロボットの主要構成要素
ジョイントアセンブリおよびドライブコネクタ
関節は動きが生じる場所です。股関節、膝関節、指関節などは、スムーズに動き、繰り返しかかる負荷に耐えなければなりません。駆動コネクタはモーターとこれらの関節を接続するため、トルクがかかっても位置がずれないようにする必要があります。これらの部品に緩みがあると、動きがぎこちなくなり、患者に違和感を与えます。
支持フレームおよび構造ブラケット
フレームは、身体から地面への荷重伝達経路を担います。ブラケットは、アクチュエータ、センサー、ストラップを一体の強固なユニットにまとめます。これらの部品には剛性が必要ですが、同時に軽量であることも重要です。重いフレームは装着者の疲労を早めてしまいます。
用途によって加工方法や材料の選択が変わることに留意すべきである。上肢用デバイスと下肢用デバイスでは必要な材料が異なる。手の外骨格には軟質材料がよく用いられる一方、剛性の高い設計では金属が用いられる。実用的な観点から、本稿で取り上げる5つの加工方法は、CNC加工、3Dプリンティング、射出成形、板金加工、複合材またはシリコーン成形である。
プロセス選択がリハビリテーション外骨格ロボット部品に与える影響
形状、公差、および生産量
形状が最初の決定要因となります。複雑な曲線形状の場合は、5軸CNC加工や積層造形が適しています。シンプルな平板は板金加工に適しています。生産量が2番目の決定要因となります。一点もののカスタムカフは3Dプリントに適していますが、数千個の同一カバーは射出成形の方が適しています。
公差は3つ目の要素であり、特に接合部において重要です。下の表は、接合部ハウジングにおけるCNC加工と3Dプリンティングの比較を示しています。
| 基準 | CNC加工 | 3D印刷 |
| 精度 / 許容差 | 5軸チタンジョイントで±0.005mmの精度を実現 | 試作品製作には適しているが、量産グレードの最終用途部品には適さない。 |
| 表面仕上げ | Ra値0.8以上を実現 | 滅菌グレードの仕上げ要件を満たしているとは明記されていない |
| 材料の互換性 | グレード5チタンやPEEKを含むほぼすべての医療材料 | 高強度医療材料に関しては、CNC加工に比べて限界がある。 |
| 共同住宅における役割 | 重要なエンドエフェクタおよびリンク機構に最適 | 試作品製作に使用。量産部品は依然としてCNC加工に依存している。 |
球関節式の股関節を見れば、なぜこれが重要なのかがよくわかります。球はソケットにほとんど遊びなく収まる必要があります。CNC加工なら、その球を数マイクロメートル以内の精度で切削でき、ソケットもそれに合わせてぴったりと嵌合します。このレベルの精度は、3Dプリントだけでは実現が難しいのです。
コスト、速度、精度のトレードオフ
スピードとコストは相反する要素です。CNC加工は高い精度を実現しますが、セットアップに時間がかかります。3Dプリンティングは金型が不要なため、反復作業が迅速に行えます。射出成形は金型の初期費用が高額ですが、量産化に伴い単価は大幅に低下します。板金加工は、平面部品の曲げ加工や打ち抜き加工を迅速に行うことができます。最も先進的な方法を選ぶのではなく、許容誤差と生産量に合った加工方法を選択してください。
材料の選択がリハビリ用外骨格部品に与える影響
強度対重量比と疲労寿命
材質によって性能の上限が決まります。チタン5級(Ti-6Al-4V)は優れた強度対重量比と生体適合性を備えていますが、加工が難しく、アルミニウムに比べて部品価格が40~60%高くなる可能性があります。一方、アルミニウム6061-T6は降伏強度が310MPaで、低コストで容易に加工できます。低荷重部材や二次構造に適しています。
埋め込みや滅菌処理を伴わない構造フレームの場合、アルミニウムは優れた強度対重量比を持ち、材料費と加工費も低く抑えられます。硬質アルマイト処理されたアルミニウムは、耐摩耗性に優れたガイドやハウジングとしても使用できます。
硬性リハビリ用外骨格は、しばしば複数の素材を組み合わせて作られる。一般的な構成としては、アルミニウム製のフレームとステンレス鋼またはチタン製の関節部を組み合わせる。これにより、全体の重量を軽減しつつ、負荷が集中する部分の強度を高めることができる。
生体適合性と皮膚接触
皮膚に触れる表面はすべて、適切なケアが必要です。シリコンは柔らかく肌に優しいため、カフ、パッド、ライナーなどに適しています。身体の近くで使用される金属は、腐食に強く、洗浄しやすいものでなければなりません。材料証明書とトレーサビリティはこれを裏付けており、ISO 13485に基づく医療用外骨格ロボットの製造においては特に重要です。同様の規律は医療用ロボット部品の製造にも適用され、すべてのバッチを文書化する必要があります。
材料と製造工程を適切に選択することで、重量、快適性、コスト、安全性が左右されます。この組み合わせがうまくいけば、外骨格ロボット部品の製造工程全体が自然と円滑に進みます。
リハビリテーション用外骨格部品のCNC精密加工
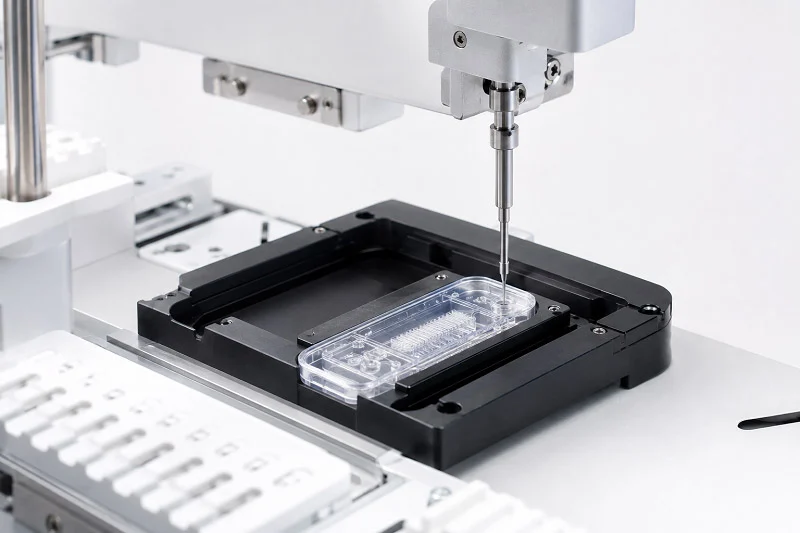
CNC精密加工では、3軸、4軸、5軸のフライス盤が使用されます。3軸加工機は、単純な形状を一方向から切削します。5軸加工機は、工具と加工対象物を同時に傾けることができます。これにより、1回のセットアップで複雑な曲線形状に対応できます。この可動範囲は、リハビリテーション用外骨格ロボットの部品にとって非常に重要です。関節は、平面切削工具では追従できないような曲線形状をしているからです。
リハビリテーション用外骨格部品への応用
ジョイントハウジングおよび構造ブラケット
関節ハウジングは、外骨格システムにおいて非常に複雑かつ精密な部品です。ユーザーの体重と歩行時の衝撃を支えるだけでなく、ベアリング、減速機、エンコーダ、トルクセンサーなどの正確な取り付け位置も提供します。ベアリング用の穴は、動作精度を維持するために0.1mm以内の精度でなければなりません。壁厚は通常2~3mmですが、軽量化のために1.5mm程度に薄く加工されている箇所もあります。そのため、切削加工中に変形するリスクが高くなります。すべての面を一度のセットアップで加工することで、部品の移動による誤差を回避できます。
| アプリケーションエリア | 部品例 | 材料 | 後処理 |
| ジョイントハウジング | 股関節モーターハウジング、ベアリングアセンブリ、位置決めシャフト、ブレーキインターフェース、チェーンロックブロック | 6061/7075アルミニウム合金(ハイエンドモデルはチタン) | サンドブラスト処理+陽極酸化処理、硬質陽極酸化処理 |
| 動作精度部品 | シャフト、ブレーキの位置決め | 303/304ステンレス鋼、42CrMo4鋼 | 電解研磨、亜鉛メッキ |
| 摩擦/絶縁部品 | コネクタおよび関連するジョイント部品 | POM、ナイロン、ABS | 現状渡し |
アクチュエータマウントおよび高精度インターフェース
モーターおよびセンサー取り付けブラケットは、電動アクチュエータ、トルクセンサー、ロータリーエンコーダの精密な取り付け部として機能します。多くの場合、ケーブル配線用の溝と取り付けボスが内蔵されています。位置決めシャフトとロボットジョイントハウジングは、通常、±0.01 mm以内の同心度が必要です。これにより、ベアリングがスムーズに装着され、摩耗が防止されます。カスタム加工された外骨格ステータマウントも同様の原理に基づいています。単純な穴が開いた平らなブラケットには3軸加工を使用します。マウントがアクチュエータを包み込む場合や、角度のついた面がある場合は、5軸加工に切り替えます。
リハビリテーション用外骨格部品の利点
厳しい公差と再現性
CNC加工は、金属加工において印刷や成形では実現できない精度を実現します。すべてのサイクルで同じツールパスが繰り返されるため、部品1と部品1000は正確に位置合わせされます。FreeGaitアクティブ外骨格は、さまざまな体型に合わせて太ももとすねの長さ、および腰幅を調整します。各コネクタの精度は、装着時の快適さに直接影響します。この調整の信頼性は、再現性によって決まります。
表面仕上げと後処理
機械加工された表面は、工具から取り出した時点で滑らかです。二次加工によってさらに滑らかになります。陽極酸化処理、研磨、コーティングによって耐腐食性が向上します。アルミニウム製の筐体には、サンドブラストと陽極酸化処理を組み合わせたものが一般的です。ステンレス鋼には電解研磨が効果的です。これらの仕上げは、洗浄も容易にします。これは、皮膚に近い部品にとって重要な点です。
リハビリ用外骨格部品に用いられる代表的なCNC加工材料
アルミニウム合金(6061、7075)
アルミニウム合金は、ダイナミックな動作と長時間の使用に適した理想的な強度対重量比を備えています。加工速度が速く、コストも抑えられます。特注加工された外骨格では、基本構造としてアルミニウム合金製のフレームやマウントがよく使用されます。股関節、膝関節、肩関節の組み立てにもアルミニウム合金が用いられています。
チタン(グレード5 Ti-6Al-4V)およびステンレス鋼(316L)
チタンは生体適合性、軽量性、耐腐食性に優れています。ハイエンドモデルに最適です。ステンレス鋼は耐摩耗性に優れ、滅菌処理にも対応しています。どちらの素材もアルミニウムよりも高価で、切削速度も遅いため、負荷のかかる関節部や精密機械部品に使用してください。RoboGaitシステムは、機械部品の約90%を外部サプライヤーから調達しています。これには、CNCフライス加工、旋削加工、レーザー切断、曲げ加工、溶接が含まれます。これは、CNC加工部品が実際のリハビリテーション用外骨格部品プログラムの基盤となっていることを示しています。
リハビリ用外骨格部品の3Dプリント
3Dプリンターを使えば、さまざまな外骨格ロボット部品を製造できます。これには、コネクタ、ブレースサポート、バッテリーパック内部部品などが含まれます。この技術は、形状が複雑な場合や、必要な部品が少量の場合に最も効果を発揮します。リハビリ用外骨格ロボット部品の場合、3Dプリントは従来の方法では容易に実現できないスピードと設計の自由度をもたらします。
リハビリテーション用外骨格部品への応用
カスタムフィットのカフと四肢インターフェース
患者一人ひとりの体型は異なります。ある人にはぴったり合うカフでも、別の人には褥瘡の原因となることがあります。3Dプリンティングは、スキャンデータから直接カフを製作することでこの問題を解決します。患者の四肢の形状をスキャンし、CADでインターフェースを設計し、一体成型でプリントアウトします。その結果、装着後すぐに快適な、個々の患者に合わせた外骨格パーツが完成します。
試作と少量生産
3Dプリンティングの真価が発揮されるのは、プロトタイピングの分野です。新しいジョイントデザインをテストしたり、壁の厚さを変更したり、一晩で再プリントしたりすることができます。金型費用も最低注文数量もありません。少量生産の場合、数百個以下のユニットであれば、3Dプリンティングは費用対効果に優れています。また、間接的なデジタル製造にも対応しています。例えば、ソフトハンド外骨格アクチュエータ用の再利用可能な金型を3Dプリントし、その金型からシリコン部品を鋳造することができます。
リハビリテーション用外骨格部品の利点
設計の自由度と格子構造
3Dプリントは、多くの設計上の制約を取り除きます。内部チャネル、有機的な形状、格子構造など、あらゆる形状が可能になります。格子状の充填構造は、強度を維持しながら軽量化を実現します。これは、1グラムでも軽量化が重要なウェアラブルデバイスにとって大きなメリットとなります。
迅速な反復と患者固有の形状
3Dプリントなら、設計変更も迅速に行えます。CADファイルを変更して再度プリントするだけで、新しい金型を待つ必要はありません。このスピードは、患者個々の形状に合わせた造形を可能にし、小児用医療機器やカスタム装具にとって非常に重要です。
一般的な3Dプリント材料
SLSおよびMJF用ナイロンPA12およびPA11
ナイロンPA12は、SLSおよびMJFプロセスにおける標準的な材料です。均一な機械的特性、耐薬品性、およびヒンジ機能を備えています。PA11はPA12と似ていますが、植物由来です。どちらも、カフ、ハウジング、および非構造用ブラケットに適しています。
DMLSおよびSLM用チタンおよびステンレス鋼
金属3Dプリンティングには、DMLSまたはSLMプロセスが使用されます。チタン(Ti-6Al-4V、グレード5)は人体に安全で、耐腐食性に優れています。ステンレス鋼316Lも良好な造形性を持ち、滅菌処理にも対応しています。これらの材料は、荷重のかかるインプラントや高負荷がかかる関節に適しています。以下の表は、主要な特性を比較したものです。
| プロパティ | ナイロンPA12 | チタン Ti-6Al-4V (グレード 5) |
| 材質カテゴリー | ナイロン | 金属 |
| 抗張力 | 48 MPaで | 950 MPaで |
| 密度 | 1.01 g /cm³ | 4.43 g /cm³ |
| ガラス転移温度 | 175°C | 1650°C |
| 伸長 | 20.0% | 14.0% |
| 一般的な3Dプリントプロセス | SLS、MJF | CNC-3、CNC-5、DMLS |
ナイロンと金属のどちらを選ぶかは、負荷要件によって異なります。ナイロンは身体に接触する部品や軽量構造部品に適しています。チタンとステンレス鋼は、高負荷や繰り返しの応力サイクルに対応できます。どちらの材料も、さまざまなタイプのリハビリ用外骨格部品の製造に適しています。
リハビリテーション用外骨格部品の射出成形
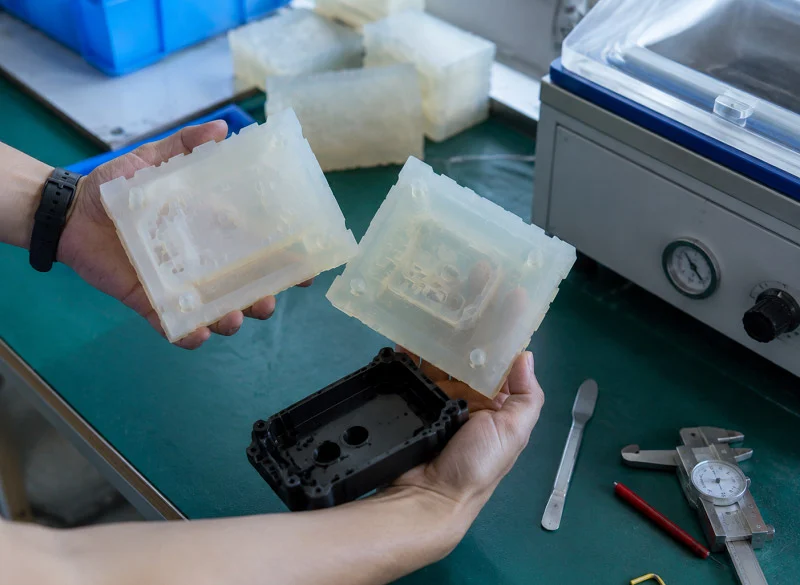
射出成形は、数千個の同一のプラスチック部品が必要な場合に最適です。このプロセスでは、溶融したプラスチックを鋼鉄製の金型に押し込みます。その後、金型が冷却され、開いて完成品が取り出されます。リハビリ用外骨格ロボットの部品の場合、この方法はカバー、ハウジング、ケーブルクリップなどを大量生産するのに適しています。
リハビリテーション用外骨格部品への応用
カバー、ハウジング、およびケーブル管理
外骨格には必ず保護シェルが必要です。モーターカバーは埃の侵入を防ぎ、コントロールボックスのハウジングは回路基板を保護し、ケーブル管理クリップはフレームに沿って配線を整理します。これらの部品には共通点があります。それは、複雑な形状をしているものの、重い荷重を支えないということです。射出成形は、これらの部品をうまく組み合わせるのに適しています。滑らかな表面、一体成型されたスナップフィット、そして均一な肉厚を、一度の成形サイクルで実現できます。
大量生産向けコネクタおよびファスナー
小型のコネクタや留め具は、積み重なるとあっという間に高額になる。外骨格1つに、数十個のクリップ、プラグ、取り付けタブが使われることもある。これらの部品を成形することで、生産速度が上がれば単位コストを低く抑えることができる。また、このプロセスは寸法精度も高く保つことができる。コネクタを何千回もカチッと嵌め込む必要がある場合、これは非常に重要だ。
リハビリテーション用外骨格部品の利点
大規模でも低い単価
射出成形用の金型は初期費用がかかります。鋼製金型は数千ドルかかる場合もあります。しかし、その費用は製造するすべての部品に分散されます。少量生産の場合は、CNC加工や3Dプリンティングが有利です。大量生産になると、成形加工が明らかに最適な選択肢となります。損益分岐点は、部品のサイズと金型の複雑さによって異なります。小型のカバーやクリップの場合、数千個を超えると、成形加工の方がCNC加工よりも有利になることがよくあります。
一貫した素材特性とカラーバリエーション
成形部品は毎回同じ仕上がりになります。同じ樹脂、同じ温度、同じ圧力で成形するため、強度と適合性は予測可能です。色のマッチングも簡単です。樹脂に顔料を加えるだけで済み、塗装やコーティングは不要です。これにより、時間の節約と欠けの防止につながります。
代表的な射出成形材料
高強度用途向けPEEKおよびPEI
医療グレードのPEEKは、高温や繰り返しの滅菌処理に耐えることができます。また、耐薬品性や耐摩耗性にも優れています。PEIも同様の利点を持ちながら、より低コストです。どちらの素材も、構造カバーや耐荷重ハウジングに適しています。一般的なプラスチックよりも高価ですが、過酷な環境下でも長持ちします。
柔軟性または耐衝撃性部品には、ABS、PC、TPUを使用します。
ABS樹脂は丈夫で成形しやすい。PC樹脂は耐衝撃性と透明度を高める。TPU樹脂はグリップやソフトタッチポイントに柔軟性をもたらす。これらの材料は、ロボット外骨格の非重要部品の大部分をカバーしている。以下の表は、それぞれの主な特性を比較したものである。
| 材料 | キーのプロパティ | 一般的な使用 |
| ABS | 丈夫で成形しやすい | カバー、ハウジング |
| PC | 高い衝撃強度 | 保護シェル |
| TPU | 柔軟で柔らかい | グリップ、パッド |
適切な樹脂を選ぶには、荷重、滅菌の必要性、およびコスト目標を考慮する必要があります。多くのリハビリ用外骨格部品においては、標準的なプラスチックで十分な性能を発揮します。
リハビリテーション用外骨格部品の板金加工
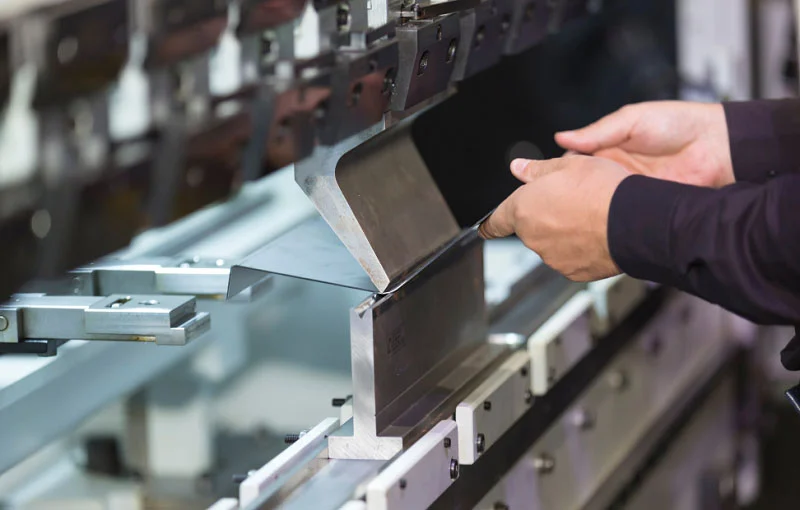
板金加工は、平らな金属板を強度と軽量性を兼ね備えた部品へと加工する技術です。まず金属を切断し、次に曲げ加工や打ち抜き加工を行います。CAMを用いた板金曲げ加工は、この工程における重要なステップです。外骨格ロボットの手のような複雑な部品を、正確な角度と曲線で成形することができます。リハビリテーション用外骨格ロボットの部品として、この方法を用いることで、フレームプレート、センサーブラケット、取り付けプレートなどを低コストで製造することが可能です。
リハビリテーション用外骨格部品への応用
フレームプレートおよび構造支持部材
フレームプレートは、多くの外骨格設計の根幹を成す部品です。関節を接続し、荷重を支え、全体の位置を正確に保ちます。一般的なフレームプレートの厚さは数ミリメートル程度です。剛性を高めるために、溝状またはL字型に曲げられます。これらの部品は、下肢装具において主要な荷重を支える役割を担うことが多いです。
センサーブラケットおよび取り付けプレート
センサーを取り付けるには、安定した設置場所が必要です。わずかなずれでも、角度の読み取りや力の測定に誤差が生じる可能性があります。板金製のブラケットは、エンコーダー、IMU、力センサーを所定の位置に固定します。また、取り付けプレートには、制御ボックスやバッテリーパックも取り付けられます。これらの外骨格ロボット部品は、形状は単純ですが、システムの精度にとって非常に重要です。
リハビリテーション用外骨格部品の利点
薄くて平らな形状にはコスト効率が良い
板金加工は、部品が薄くて平らな場合に最も効果的です。切断や曲げ加工は、無垢材をCNCフライス加工するよりもはるかにコストが安く済みます。また、材料の無駄も少なくなります。大型のフレームプレートの場合、この価格差は急速に拡大します。プレス加工やレーザーカットされたプレートは、機械加工されたもののほんの一部で済む場合もあります。
試作品や少量生産品の迅速な納期対応
板金加工ならプロトタイプ製作が迅速に行えます。レーザーカットで数時間でデザインをカットし、曲げ加工を行い、その日のうちに適合性をテストできます。少量生産であれば金型も不要です。このスピードのおかげで、チームは金型や鋳造品を何週間も待つことなく、フレーム形状の改良を進めることができます。
代表的な板金材料
アルミニウムおよびステンレス鋼板
5052や6061などのアルミニウム合金板は、優れた強度対重量比を実現します。錆びにくく、曲げ加工も容易です。ステンレス鋼板は、さらに強度が高く、耐摩耗性にも優れています。304や316グレードが一般的な選択肢です。ステンレス鋼は高価ですが、過酷な洗浄や滅菌にも耐えられます。以下の表は、主な特性を比較したものです。
| 材料 | キーのプロパティ | 一般的な使用 |
| アルミニウム合金 | 軽量で錆びにくい | フレームプレート、ブラケット |
| ステンレス鋼 | 丈夫で摩耗に強い | センサーマウント、ロードプレート |
耐摩耗性および防錆性を高めるための表面処理
アルミニウム部品は保護のために陽極酸化処理されることが多い。外骨格フレームプレートの場合、特に注目すべき2つの方法がある。
- マイクロアーク酸化(MAO)と硬質陽極酸化処理により、複雑な形状の表面に緻密で密着性の高いセラミックコーティングが形成される。
- 密閉された硬質アルマイト処理またはMAOコーティングされた表面は、腐食による穴あきを起こすことなく、長時間の塩水噴霧試験に耐えることができます。また、表面を完全に密閉することで、湿気の多い環境や屋外での応力腐食割れを防ぎます。
これらの処理により、部品の寿命が延び、機器を日常的に安全に使用できるようになります。リハビリ用外骨格部品に適切な素材と仕上げを選ぶことは、耐久性と使用者の快適性の向上につながります。
リハビリ用外骨格部品のための複合材およびシリコーン成形
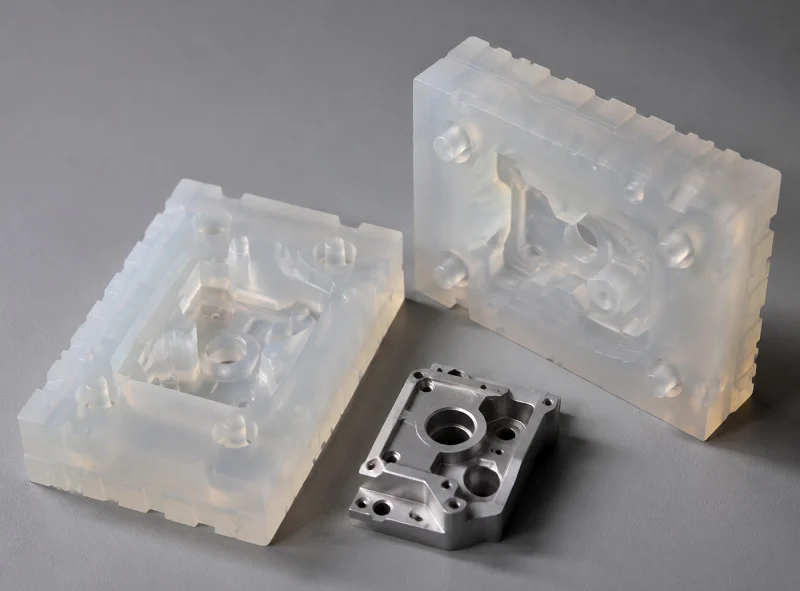
複合材部品は強度が高く、重量も非常に軽い。炭素繊維とグラスファイバーの積層構造は、同じ重量の金属では実現できない剛性を提供する。シリコン部品は、デバイスが皮膚に触れる部分で柔らかさを保つ。これら2種類の材料はそれぞれ異なる役割を担う。どちらも現代の外骨格ロボット部品には不可欠である。
リハビリテーション用外骨格部品のための複合材料製造プロセス
積層成形技術と圧縮成形
積層成形は、繊維シートから始まります。シートを一層ずつ型に敷き詰めていきます。エポキシ樹脂が繊維を結合します。圧縮成形では、繊維を2つの型の間に挟みます。油圧成形テーブルは高圧と熱を利用します。これにより、部品を成形し、硬化させる工程が一度に行われます。このプロセスは効率的で、寸法精度が高く、コストも低く抑えられます。安定した特性を持つ高品質の完成部品を製造できます。フレームプレートや構造シェルはこの方法に適しています。一方向の強度が必要な部品に最適です。
高強度部品向け樹脂トランスファー成形
樹脂トランスファー成形(RTM)は、異なるセットアップを使用します。これは、剛性のある2分割金型に依存します。金型は、強化繊維またはプリフォームを内部に保持します。樹脂と触媒の混合物は、加熱されたトランスファーポットで溶融します。ピストンが圧力をかけて金型キャビティに押し込みます。低圧と低温により、プロセス全体を通して安定した状態が保たれます。樹脂が完全に硬化するまで、金型は閉じられたままです。硬化後、完成した部品を取り出します。真空注入や真空補助RTMなどのバリエーションも存在します。加熱時間、溶融温度、印加力、冷却時間などの重要な設定を慎重に制御する必要があります。RTMは、均一な肉厚と少ない空隙を必要とする複雑な形状に適しています。
リハビリ用外骨格部品のシリコーン成形
身体接触型カフス、パッド、ライナー
装着者の身体に接する部分は、多くの場合シリコン製です。この素材は軽量で肌に優しいのが特徴です。カフは太ももや腕を包み込み、パッドは圧迫点をクッションで保護します。ライナーは、硬質なフレームと装着者の皮膚の間に挟み込まれます。これらの部品の標準的な製造方法は、液状シリコーンゴム射出成形です。材料は加熱された金型に流し込まれ、柔軟な固体へと硬化します。良質なシリコーン部品には継ぎ目や鋭利なエッジがなく、長時間の装着でも快適さを保つことができます。
軽量で肌に優しい特性
シリコンは密度が低いため、デバイス全体の軽量化に役立ちます。また、肌への刺激やアレルギー反応も引き起こしません。表面はグリップ力がありながらも、褥瘡を防ぐのに十分な柔らかさを備えています。石鹸と水、または医療用消毒剤で簡単に洗浄できます。これらの特性から、シリコンは装着者が直接触れるあらゆる表面素材として最適な選択肢となっています。さらに、シリコンは細菌の増殖を抑制する効果もある点も特筆すべきでしょう。
複合材料とシリコーンのどちらを選ぶべきか
軽量化と構造剛性
軽量でありながら高い剛性が必要な場合は、複合材料が最適です。カーボンファイバー製のフレームプレートは、同じ厚さのアルミニウム製のものよりもはるかに軽量です。しかし、複合材料は製造コストが高くなります。成形プロセスには金型と熟練した作業員が必要です。剛性よりも柔軟性が重要な場合は、シリコーンが最適です。荷重を支える構造には複合材料を、快適なインターフェースにはシリコーンを選びましょう。
快適性、衛生性、耐久性
シリコン製の部品は、汗、油分、バクテリアに強く、拭き取り洗浄や滅菌が可能です。一方、複合材製の部品は表面が多孔質であるため、洗浄がやや困難です。長時間の着用においては、シリコン製の方が快適で衛生的です。複合材は、繰り返し使用しても構造的な強度を維持します。現代のリハビリ用外骨格部品の製造には、どちらの素材も重要です。実用的な観点から言えば、それぞれの素材の長所を最大限に活かすのが賢明なアプローチと言えるでしょう。
リハビリテーション用外骨格部品にとって重要な材料特性
リハビリ用外骨格部品の素材選びは、強度だけでなく、安全性、快適性、そして耐久性も重要です。重すぎるフレームは患者を疲れさせ、肌を刺激するカフはすぐに外されてしまいます。つまり、素材の特性は使用者の感覚に大きく影響するのです。
リハビリテーション用外骨格部品における生体適合性と皮膚安全性
ISO 10993および細胞毒性に関する要件
皮膚に触れる素材はすべて、厳格な安全性試験に合格しなければなりません。ISO 10993-5:2009、パート5では、in vitro細胞毒性試験の規則が規定されています。この試験では、素材が細胞を死滅させるかどうかを確認します。ある皮膚接触素材の研究では、素材を無血清培地に様々な濃度で72時間浸漬して抽出液を作製しました。抽出液はろ過後、細胞培養に添加されました。濃度範囲は、細胞の形状、動き、機能に影響を与える可能性のある厚みによる問題を回避するために選択されました。このような試験によって、素材が着用者に害を与えないことが証明されます。
適切な分析と非臨床試験(例えば、現在FDAが認めているANSI/AAMI/ISO 10993-1「医療機器の生物学的評価-パート1:リスク管理プロセス内での評価と試験」、ANSI/AAMI/ISO 10993-5「医療機器の生物学的評価-パート5:in vitro細胞毒性試験」、およびANSI/AAMI/ISO 10993-10「医療機器の生物学的評価-パート10:刺激性および皮膚感作性試験」に概説されているもの)により、機器の皮膚接触部分が生体適合性であることを検証する必要があります。
低アレルギー性で無毒な素材オプション
金属によってはアレルギー反応を起こす人もいます。ニッケルはその代表的な例です。そのため、身体に接触する部分には、医療グレードのステンレス鋼316Lやチタンがより安全な選択肢となります。シリコンもアレルギー反応を起こしにくいため、優れた素材です。シリコンは柔らかさとグリップ力を兼ね備えています。皮膚に触れる表面については、必ず材質証明書を確認してください。合金やポリマーが生体適合性基準を満たしていることが証明されているはずです。
リハビリテーション用外骨格部品の強度と疲労耐性
降伏強度と耐荷重能力
降伏強度は、部品が完全に曲がる前にどれだけの荷重に耐えられるかを示します。アルミニウム合金6061-T6の降伏強度は310MPaです。これは、低荷重部品や二次構造に適しています。チタン5級ははるかに高い強度を持ち、使用者の体重全体を支えるジョイントやブラケットに適しています。ステンレス鋼316Lはその中間に位置し、耐摩耗性と滅菌処理に対応しています。デバイス内の荷重経路によって、どの材料をどこに使用するかが決まります。
繰り返し荷重と長期耐久性
外骨格は装着者の動きに合わせて動きます。一歩踏み出すたび、手を伸ばすたび、物を掴むたび、負荷サイクルが発生します。何千回ものサイクルを経ると、小さな応力が部品に亀裂を生じさせる可能性があります。これを疲労と呼びます。疲労耐性の高い材料は長持ちします。チタンやステンレス鋼は繰り返しの応力に強く、PEEKなどのポリマーも耐久性がありますが、限界があります。設計者は試作品を実際の使用環境でテストする必要があります。実験室でテストに合格した部品でも、日常使用では故障する可能性があります。
リハビリテーション用外骨格部品の重量と快適性
金属とポリマーの密度比較
ウェアラブルデバイスにとって、重量は非常に重要です。重いフレームは患者の疲労を早めます。ここで重要なのは密度です。密度が低いほど、同じ体積でも重量は軽くなります。下の表は、一般的な素材を比較したものです。
| 材料 | 降伏強さ(MPa) | 耐疲労性 |
| アルミ6061-T6 | 310 | 穏健派 |
| チタン Ti-6Al-4V | ハイ | ハイ |
| ステンレス鋼316L | 穏健派 | ハイ |
| asfasdf | 穏健派 | 穏健派 |
| ナイロンPA12 | 48 | ロー |
| シリコーン | 適用されない | ロー |
アルミニウム合金は、低コストで高い強度対重量比を実現します。チタンは高価ですが、軽量化と強度向上を両立します。PEEKとナイロンは金属よりもはるかに軽量です。カバーや非構造部品に適しています。シリコンは、カフやパッドに適した柔らかさと軽さを維持します。
硬さと着用者の快適性のバランス
剛性があれば、デバイスの位置がずれることはありません。剛性が高すぎると、動きがぎこちなく不快に感じられます。逆に剛性が低すぎると、部品がたわんで位置がずれてしまいます。重要なのはバランスです。関節部やフレームには剛性の高い素材を、接触点には柔らかい素材を使用します。この組み合わせによって、快適さを損なうことなくデバイスの安定性を保つことができます。ここで重要なのは、完璧な素材を一つだけ選ぶのではなく、各部品に最適な特性を組み合わせることです。実用的な観点から言えば、この組み合わせこそが、リハビリ用外骨格を負担ではなく、ツールとして使えるようにする鍵となります。
外骨格ロボット部品の事例研究
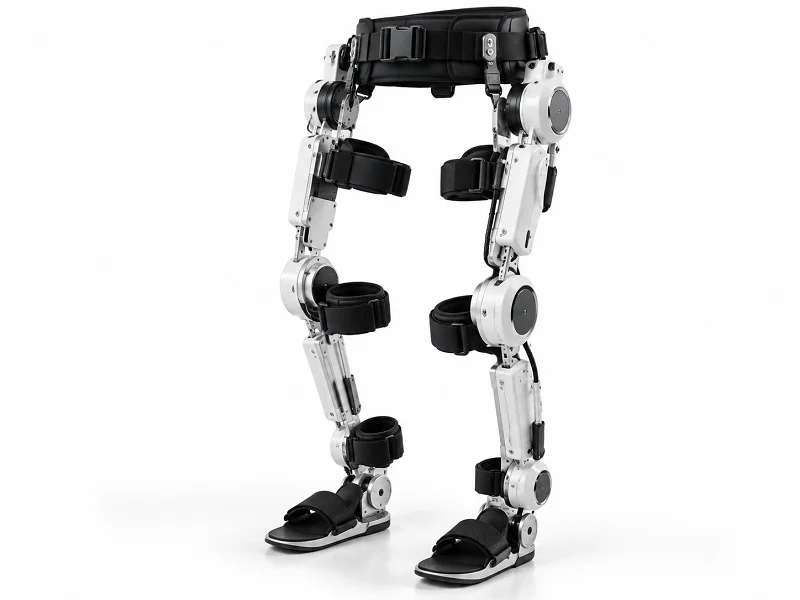
下肢リハビリテーション用外骨格部品の関節ハウジング
プロセスおよび材料選定の根拠
下肢装具には、歩行時に装着者の体重全体を支える股関節ハウジングが必要です。設計チームはこの部品に7075アルミニウム合金を選択しました。この材料は強度対重量比に優れ、加工速度も速いためです。ハウジングにはベアリング穴があり、スムーズな動作を維持するために0.1mm以内の精度が求められます。ここでは5軸CNC加工が最適な選択肢でした。1回のセットアップで全ての面を切削できるため、部品の精度が維持されます。股関節モーターハウジングにもよく同様のアプローチが用いられます。
パフォーマンスと生産成果
完成した筐体は、数千回の負荷サイクルによる疲労試験に合格しました。部品重量は、以前の鋼鉄製バージョンと比較して軽量化されました。生産ロットは再現性が高く、すべてのユニットが最初のユニットと一致しました。この事例は、リハビリ用外骨格部品において、材料選定と製造プロセスの選択がどのように連携して機能するかを示しています。
上肢リハビリテーション用外骨格部品用センサーマウント
設計上の制約と製造方法
上肢用デバイスには、肘付近にトルクセンサーを固定するためのブラケットが必要だった。このマウントは狭いスペースに収まり、センサーの位置を±0.01mm以内の精度で維持する必要があった。また、ケーブル配線機能も内蔵する必要があった。部品は平面と単純な穴で構成されていたため、3軸CNC加工で十分だった。複雑な曲線がないため、5軸加工は不要だった。
材料の選択と統合における課題
チームは、耐摩耗性と洗浄の容易さから316Lステンレス鋼を選定した。この素材は滅菌処理にも適している。最大の課題は、かさばりを抑えつつセンサーを組み込むことだった。最終的な設計では、取り付け用の突起が付いた薄板を採用した。これは完璧にフィットし、測定値も安定していた。
小児リハビリテーション用外骨格パーツのカスタムカフ
患者固有の要件と3Dプリンティング
子供は成長が早いため、標準的なカフは長くはフィットしません。そこで研究チームは、スキャンデータから直接カフを製作するために3Dプリンティング技術を用いました。この用途にはナイロンPA12が最適でした。軽量で丈夫、かつ快適な装着感を実現するのに十分な柔軟性を備えています。それぞれのカフは、子供の手足の形状にぴったりとフィットしました。
生体適合性および快適性の検証
このカフはISO 10993細胞毒性試験に合格しました。シリコンパッドにより、圧迫される部分の柔らかさが向上しました。保護者からは、数週間使用しても皮膚の炎症は報告されていません。この事例は、製造工程が患者のニーズに合致すれば、各患者に合わせて製品をカスタマイズできることを証明しています。
リハビリテーション用外骨格部品に関する規制および品質基準
規則は、リハビリ用外骨格部品の製造方法を規定するだけでなく、販売可能な市場も決定づける。最も重要な枠組みは2つある。1つはFDA(米国食品医薬品局)によるもので、もう1つは欧州連合(EU)によるものだ。
リハビリテーション用外骨格部品に関する医療機器規格
ISO 13485と品質マネジメントシステム
ISO 13485は、医療機器の品質管理に関する規則を定めた規格です。設計、製造、および製品販売後の手順を網羅しています。EU MDRは、適合性評価に関する付属文書を通じてこの規格を参照しています。しかし、ISO 13485認証を取得しているだけではMDRの要件を満たしているとは言えません。製品固有の文書も別途必要となります。
FDA品質システム規制およびEU医療機器規則(MDR)の要件
FDAはこれを品質システム規制と呼んでいます。最近の改訂により、ISO 13485との整合性が高まり、品質マネジメントシステム規制(QMSR)となりました。以下の表は、この2つの枠組みの違いを示しています。
| 次元 | FDA QMSR | EU MDR |
| 規制理念 | 製造プロセスに焦点を当てた品質システム | デバイスのライフサイクル全体にわたる製品規制 |
| 品質システムの整合性 | ISO 13485規格およびFDA固有の規則に準拠 | ISO 13485を参照しているが、製品に関する文書がさらに必要である。 |
| 臨床的証拠 | 承認経路(PMAと510(k))によって異なる。 | 体系的な臨床評価が必要 |
| UDIシステム | FDA独自のデータベースを持つUDI | EUDAMEDにおけるUDIはFDAとは別個のものである |
| 市販後調査 | 規範的ではない | 明示的なPSUR、PMCF、および継続的なサーベイランス |
| 認証ルート | 510(k)承認またはPMA承認 | 認証機関による審査およびCEマーキング |
MDRクラスIII機器は、FDAクラスIII機器、またはPMAが必要な新規クラスII機器とほぼ同等です。MDRクラスIIaおよびIIb機器は、510(k)承認を受ける中リスクのFDAクラスII機器に相当します。
リハビリテーション用外骨格部品の材料および製造工程に関する認証
ISO 9001と一貫した生産
ISO 9001は、成形部品と機械加工部品が毎回同じ品質で製造されることを可能にします。サンプリング前に、生産前の金型検査で金型の精度を確認します。工程内モニタリングにより、温度、圧力、サイクルタイムが設定された範囲内に維持されます。最終検査では、部品の寸法と外観を確認します。材料認証と検査記録はトレーサビリティを支えます。この厳格な管理体制により、医療用ロボット部品の品質が毎回向上します。
ISO 9001およびIATF 16949の認証に基づき、ロボット製品は厳格なテストを受け、製造工程に品質チェックが組み込まれており、完成品が物理的な負荷に耐え、厳しい仕様を満たすことを保証しています。
生体適合性および滅菌基準
皮膚に接触する部分は、ISO 10993試験に合格する必要があります。細胞毒性試験、刺激性試験、感作性試験によって安全性が証明されます。滅菌方法は材料ごとに異なります。オートクレーブ滅菌が可能なプラスチックもあれば、酸化エチレンやガンマ線照射が必要なプラスチックもあります。使用する材料と滅菌方法は必ず適合している必要があります。このような生体適合性と滅菌耐性によって、患者の安全が確保されます。
リハビリテーション用外骨格部品の文書化とトレーサビリティ
デバイスマスタレコードとバッチレコード
リハビリ用外骨格のすべての部品には、デバイスマスターレコードが必要です。これには、設計仕様、図面、および製造工程が記録されます。バッチレコードは、製造中に何が起こったかを追跡します。これらのファイルは、各ユニットが仕様を満たしていることを証明します。
材料証明書およびプロセス検証
材料証明書は合金またはポリマーのグレードを証明します。工程検証は、その方法が常に正しく機能することを示します。精密検査は、一連のプロセスを完結させます。不良品が出荷される前に、不具合を検出します。実務的な観点から言えば、しっかりとした文書化は患者と製造業者の両方を保護します。
NOBLE:設計から組み立てまで、リハビリテーション用外骨格部品を製造する

NOBLE社は、外骨格部品用の金属およびプラスチック部品を取り扱っています。同社は、この記事で紹介したすべての製造方法を実施しています。CNC加工、3Dプリンティング、射出成形、板金加工はすべて社内で行われています。ほとんどの外骨格は複数の素材を組み合わせて作られています。関節部やフレームには丈夫な金属が使用され、残りの部分はプラスチックやシリコンで覆われています。パートナーが1社であれば、複数のサプライヤー間でのやり取りを減らすことができます。
金属およびプラスチック加工に関する専門知識
CNC加工、3Dプリンティング、射出成形、板金加工
NOBLE社は、4種類の加工プロセスすべてに対応しています。CNC加工機は、非常に高い精度で関節ハウジングを切削します。5軸加工機は、股関節や膝関節の複雑な曲線加工に対応します。CNC部門は、リピート注文に対応するため24時間体制で稼働しています。3Dプリンターは、患者のスキャンデータに基づいてカスタムカフを製作します。射出成形は、カバーを大量生産します。板金加工では、試作品用のフレームプレートを数時間で曲げ加工します。
材料の選択とプロセスの最適化
適切な材料は、部品の用途によって異なります。荷重がかかる接合部には、チタンやアルミニウムなどの丈夫な金属が必要です。カフには、柔らかいシリコンやナイロンが適しています。プラスチック製のカバーには、ABS樹脂やポリカーボネートが最適です。万能な材料は存在しません。NOBLEのチームは、最適な組み合わせを選ぶお手伝いをします。各部品に最適な材料と加工方法を組み合わせます。この組み合わせにより、品質を維持しながら生産コストを削減できます。精密加工が必要な部品は、CNC加工センターで精密加工されます。
認証と品質保証
ISO 9001およびISO 13485
ノーマン・ノーブル社はISO 13485認証を取得しており、長年にわたりその規格を維持している。
NOBLEはISO 9001規格にも準拠しています。この規格により、製造ロットごとに部品の品質が一定に保たれます。すべての工程は文書化された手順に従って行われ、すべてのシフトで同じ設定が使用されます。ISO 13485認証と併せて、これらの規格はお客様に納品されるすべての製品ロットに対する信頼を提供します。
完全なトレーサビリティと検査
すべてのバッチは、開始から終了まで記録されます。材料証明書には、合金またはポリマーのグレードが記載されています。検査記録には、寸法と表面仕上げが記録されます。いずれかのサイズが規格外になった場合、記録にはその日時と理由が示されます。この詳細な記録は、追加作業なしで監査を行うのに役立ちます。
リハビリテーション用外骨格部品のエンドツーエンドサービス
設計、試作、製造、組み立て
NOBLEは、リハビリ用外骨格部品の製造工程全体を担います。設計チームは、選択された製造プロセスに合わせて部品の製造を容易にします。試作品は、生産開始前に適合性をテストします。生産規模は、お客様のニーズに合わせて調整可能です。組み立て工程では、すべての部品を組み合わせて完成品とします。
コンセプト段階から完成品まで、パートナーシップを築きます。
早期段階から関与することで、外骨格の設計と製造において大きな違いが生まれます。NOBLEのチームは、材料の選択、プロセス選定、製造性を考慮した設計についてアドバイスを提供します。これにより、リードタイムが短縮され、手戻りが削減されます。結果として、コンセプトから完成品まで、よりスムーズなプロセスが実現します。
今回取り上げた5つの加工方法(CNC精密加工、3Dプリンティング、射出成形、板金加工、複合材またはシリコーン成形)は、それぞれ異なるリハビリ用外骨格部品に最適です。重量が重要なフレームにはアルミニウム合金が適しています。高負荷の関節にはステンレス鋼が適しており、錆びにくいです。身体に近い部分にはステンレス鋼が最適な選択肢です。軽量化が重要な二次部品にはアルミニウム合金が適しています。必要な精度と製造する部品数に応じて加工方法を選択してください。CNC加工は、複雑な部品に対して厳しい公差と再現性の高い結果をもたらします。優れた製造パートナーはISO 13485認証を取得しており、設計から組み立てまで全てを請け負います。高品質な製造により、すべてのバッチのトレーサビリティが確保されます。将来的には、新しい方法によって外骨格部品はより軽量で安全になり、患者一人ひとりに合わせたカスタマイズが可能になります。
リハビリテーション用外骨格部品に関するよくある質問
リハビリ用外骨格部品の製造方法として、どのような方法を選ぶべきでしょうか?
部品の形状、必要な精度、そして必要な個数によって最適な方法は異なります。CNC加工は、高い精度が求められる金属接合部に適しています。3Dプリンティングは、カスタムカフや初期モデルに最適です。射出成形は、プラスチック製カバーを一度に多数製造する場合に最適です。板金加工は、平らなフレームプレートに適しています。ご自身のニーズに合った方法を選択してください。
皮膚に接触する外骨格部品に安全な素材はどれですか?
カフやパッドにはシリコンが最適です。シリコンは柔らかさを保ち、抗菌性があり、ISO 10993規格の試験にも合格しています。医療グレードのステンレス鋼316Lとチタンも肌に安全です。ニッケルを含む素材は避けてください。
外骨格関節の製造において、CNC加工と3Dプリンティングはどのように異なるのでしょうか?
CNC加工は、チタン製またはアルミニウム製のジョイントにおいて±0.005mmの公差を実現できます。すぐに使用できる量産部品には最適な選択肢です。3Dプリンティングは、初期モデルやカスタムフィットのカフスには最適ですが、高い公差が求められる荷重のかかるジョイントには適していません。
リハビリテーション用外骨格部品には、どのような規制基準が適用されますか?
ISO 13485は品質管理に関する規格です。販売地域に応じて、FDAの品質システム規制またはEU MDR規則が適用されます。皮膚に接触する部品は、ISO 10993生体適合性試験に合格する必要があります。
一つの外骨格装置に異なる素材を使用することは可能ですか?
はい。一般的な組み合わせとしては、アルミ製のフレームにチタン製またはステンレス鋼製のジョイントを組み合わせる方法があります。これにより、負荷の少ない部分では軽量化を図り、応力が集中する部分では強度を高めることができます。
外骨格部品の成形に射出成形が適しているのはどのような場合でしょうか?
射出成形は、数千個の同一のプラスチック部品が必要な場合にコスト削減につながります。カバー、ハウジング、ケーブルクリップ、コネクタなどの製造に最適です。
外骨格部品の寿命を延ばすには、どのような表面処理が有効でしょうか?
アルミニウム部品には硬質陽極酸化処理またはマイクロアーク酸化処理が施されます。ステンレス鋼には電解研磨処理が施されます。これらのコーティングは、摩耗、錆、洗浄剤に対する耐性を高めます。
カスタム外骨格カフスには、ナイロンとシリコンのどちらが適していますか?
シリコンは柔らかく肌に優しいため、身体に密着するカフに適しています。ナイロンPA12はより丈夫で、ある程度の柔軟性が必要な構造部品に適しています。快適さを求めるならシリコン、強度を求めるならナイロンをお選びください。






