
医療用マニホールドは、輸液ポンプや麻酔器などの機器で流体やガスの流れを誘導するチャネルとポートを備えたブロックです。その精度は患者の安全と機器の動作に直接影響します。間違った材料やプロセスは、機器の故障、リコール、または患者への危害につながる可能性があります。ここでは、それを回避する方法をご紹介します。コストを抑えながら、厳しい医療基準を満たす適切な材料と加工プロセスを選択するにはどうすればよいでしょうか。このガイドでは、材料、プロセス、設計上のポイント、品質基準、およびパートナーの選択について説明します。医療用マニホールドの加工では、特に複雑な形状や生体適合性材料を扱う場合、公差と安全性に細心の注意を払う必要があります。医療用CNC加工では、NOBLEと協力することで、プロトタイプと量産の両方で専門的な製造スキルが得られ、医療用マニホールド加工のすべてのステップが厳しい業界要件を満たすことが保証されます。医療機器の製造には、精度、安全性、および信頼性の高いプロセスが求められます。
材料選定基準 医療用マニホールド加工
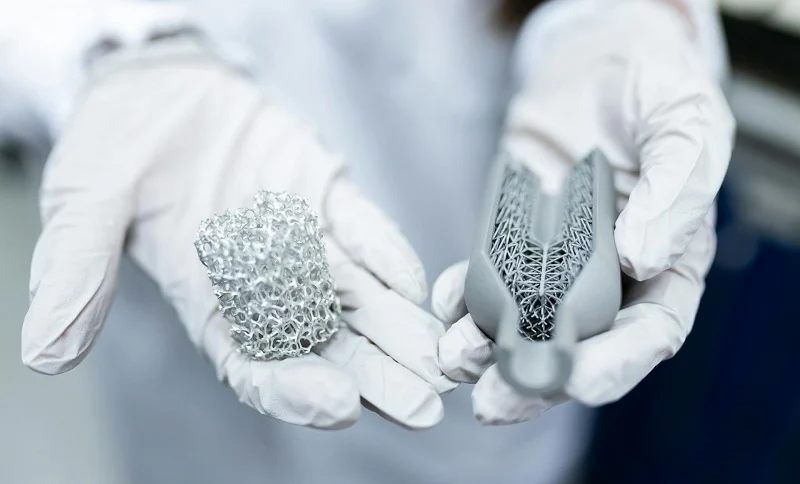
医療用マニホールドの加工に適した材料を選ぶには、安全性、滅菌性、コストのバランスを取る必要があります。主な要素は、生体適合性、滅菌適合性、機械的強度です。このバランスを適切に取ることが、機器の安全かつ確実な動作を左右します。
生体適合性と規制基準
生体適合性および規制基準への準拠
医療機器に使用されるすべての材料は、認められた基準に従って生体適合性試験に合格しなければなりません。これらの試験では、材料が生体組織とどのように反応するかを確認し、インプラント研究を通じて安全性を検証します。合格した材料は、体液との接触に対して安全です。これは、整形外科用インプラントやその他の医療用インプラントにとって重要です。CNC加工プロセスでは、刺激を与えない材料を使用する必要があります。生体適合性は、材料選択における最初のフィルターです。CNC加工アプローチでは、生体適合性に影響を与える汚染物質を導入してはなりません。これは、インプラントにとって非常に重要です。
埋め込み型デバイスと使い捨てデバイスの要件
用途によって材料の要件が変わります。埋め込み型デバイスの場合、材料は何年も持続する必要があります。腐食に強く、長期間にわたって材料の完全性を維持する必要があります。FDAは埋め込み型デバイスに対して広範な試験を要求しています。埋め込み型コンポーネントのCNC加工には、より厳しい公差が求められます。使い捨てマニホールドには異なるルールがあります。ここで使用される生体適合性材料は異なる場合があります。使い捨てマニホールドでは、金属の代わりにポリマーを使用する場合があります。この選択はCNCアプローチ全体に影響を与えます。ポリマーの加工は金属の加工とは異なります。工具、速度、送り速度はすべて変わります。整形外科用インプラントには依然として最高品質が求められます。CNCプロセスは材料の特性に適合する必要があります。
機械的および化学的特性
強度、耐腐食性、および熱安定性
医療用マニホールドは、漏れなく圧力に耐えなければなりません。強度は非常に重要です。ステンレス鋼316Lは優れた耐食性と強度を提供します。チタン合金はより高い強度対重量比を提供します。これは携帯型医療機器にとって重要です。熱安定性も重要な要素です。多くの医療機器はオートクレーブ滅菌処理を受けます。材料は繰り返しサイクルを経ても形状を維持する必要があります。整形外科用インプラントの場合、この熱安定性によりインプラントが変形しないことが保証されます。これらの材料のCNC加工法では、慎重な工具選択が必要です。硬い材料ほど工具の摩耗が速くなります。これはCNC加工のコストとサイクルタイムに影響します。医療業界では、すべてのCNC加工で一貫した結果が求められます。
流体適合性と化学的不活性
マニホールドは流体またはガスを搬送します。材料はそれらと反応してはなりません。化学的不活性は必須です。一部の薬剤は特定の金属を腐食させたり、ポリマーを膨潤させたりする可能性があります。適合性を確認するには試験が必要です。医療用途では、デバイス内を流れる流体の種類を把握する必要があります。これにより、316Lのような金属を使用するか、PEEKのようなポリマーを使用するかが決まります。CNC加工プロセスも材料の化学的性質によって変化します。一部の材料はCNC加工中に有害な粉塵を発生させます。そのため、特別な換気が必要です。医療機器メーカーは、これらのすべての要素を考慮する必要があります。
コストと加工性のトレードオフ
原材料費と加工時間の比較
材料費はコストの一部に過ぎません。加工時間は、原材料費そのものよりも高くなることがよくあります。加工が難しい安価な材料は、コストを押し上げる要因となります。チタンは購入費用も加工費用も高額です。低速加工と特殊な工具が必要となります。しかし、医療用途においては、そのコストに見合うだけのメリットが得られる場合もあります。CNC加工は、材料ごとに最適化する必要があります。医療グレードの材料に関する経験は、大きなメリットをもたらします。NOBLEのようなパートナーと協力することで、医療機器製造における専門知識を活用できます。NOBLEは、お客様のニーズに合わせてCNC加工を最適化するお手伝いをいたします。
生産量に応じたライフサイクルコスト分析
大量生産の場合、部品1個あたりのわずかなコスト削減でも積み重なると大きな差になります。加工速度の速い材料を使えば、数千ドルの節約につながります。少量生産のカスタムマニホールドの場合、材料費はそれほど重要ではありません。セットアップ時間とプログラミング時間の方が重要です。整形外科用インプラントの場合、材料の選択は臨床ニーズによって決まることが多いです。使い捨てマニホールドの場合、コストはより大きな要素となります。重要なのは、生体適合性、性能、コストのバランスを取ることです。CNC加工戦略は生産量に合わせて策定する必要があります。
医療用マニホールド加工に最適な材料
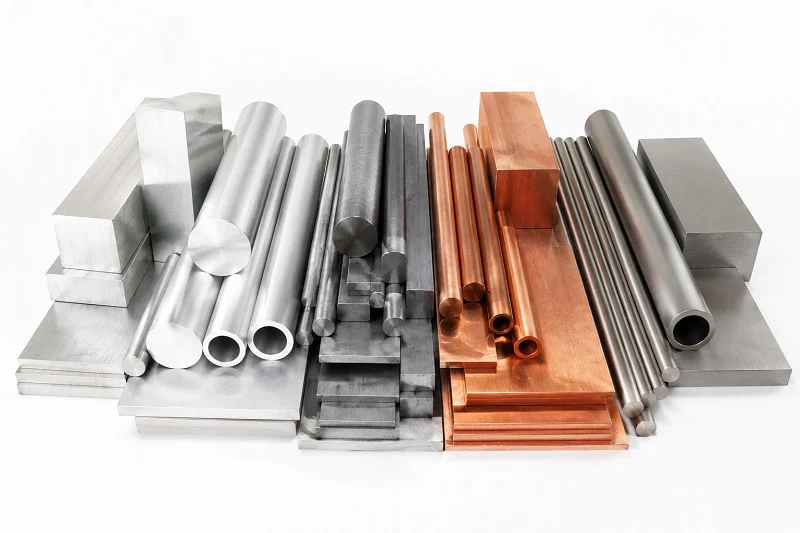
医療用マニホールドの加工に適した材料を選ぶ際には、大きく分けて3つのグループに分類されます。それぞれのグループには独自の利点があり、どの材料を選ぶかは、使用する機器、予算、そして製造する部品の数によって決まります。
ステンレス鋼(316Lおよび17-4 PH)
特性と一般的な用途
ステンレス鋼316Lは、多くの医療用途において標準規格となっています。強度、耐食性、コストのバランスに優れています。その優れた性能は、数値からも明らかです。316Lの引張強度は580~680MPa、降伏強度は480~580MPaです。破断するまでに35~50%伸びるため、破断することなく応力に耐えることができます。硬度は200~230HVです。
モリブデン(2~3%)は、塩化物含有量の多い環境における孔食や隙間腐食に対する耐性を大幅に向上させます。これが316Lステンレス鋼と304Lステンレス鋼の主な違いであり、体液中での耐食性において316Lステンレス鋼がはるかに優れている理由であり、高度なインプラント用途において最適な選択肢となっています。
| プロパティ | 標準値(竣工時) |
| 抗張力 | 580〜680 MPa |
| 降伏強度 (0.2% オフセット) | 480〜580 MPa |
| 破断伸び | 35〜50% |
| 硬度 | 200~230 高圧 |
316Lは、体内に長期間留置されるインプラントに最適です。使い捨ての外科用器具や内視鏡機器にも使用されています。17-4 PHは、高い硬度が必要な部品に、より高い強度を提供します。これらの鋼材のCNC加工には、鋭利な工具と適切な冷却が必要です。外科用器具の機械加工では、安定した結果を得るためにこれらのグレードが用いられます。整形外科用インプラントの場合、316Lは長期使用に必要な靭性を提供します。
表面処理 清潔さと耐腐食性のために
医療用マニホールドにとって、表面仕上げは非常に重要です。機械加工後、バリを取り除き、表面を滑らかにする必要があります。電解研磨は一般的な工程です。この工程では、金属の薄い層を除去し、きれいな表面仕上げを実現します。
| 状態 | 達成されたRa値 |
| 標準電解研磨(AISI 316L) | ≤0.4μm |
| 超高純度用途の標準規格 | ≤ 0.38 μm (15 μin) |
| 超高純度用途における極端なケース | ≤ 0.25 μm (10 μin) |
整形外科用インプラントの場合、表面が滑らかであれば細菌の付着リスクを低減できます。また、腐食に対する耐性も高まります。CNC加工工程では、仕上げ工程に必要な材料を十分に残しておく必要があります。これにより、最終製品がすべての要件を満たすことが保証されます。医療業界では、このレベルの精度が求められます。
チタン合金(グレード5およびグレード23)
高い強度対重量比と生体適合性
重量が重要な場合、チタンは最良の選択肢です。グレード5(Ti-6Al-4V)とグレード23は、優れた強度対重量比を提供します。これらの材料は、鋼鉄の約半分の重量です。また、生体適合性試験でも優れた結果を示します。そのため、耐久性が求められるインプラントに最適です。多くの整形外科用インプラントは、骨との結合性が高いためチタンを使用しています。この材料は体液による腐食に耐性があります。医療機器製造において、チタンは独自の利点を提供します。チタンのCNC加工には経験と適切なツールが必要です。この材料の生体適合性により、要求の厳しい用途に最適な選択肢となっています。
機械加工における課題とコストに関する考慮事項
チタンは加工が難しい素材です。すぐに熱くなり、工具の摩耗も激しいため、低速かつ高流量のクーラントが必要となります。そのため、加工時間とコストが増加します。また、原材料費も鋼鉄より高額です。しかし、多くの医療用途においては、その価格に見合うだけのメリットがあります。軽量かつ高強度が求められる部品には、チタンがよく使用されます。CNC加工戦略においては、この点を考慮する必要があります。チタン加工に精通したパートナーと協力することで、時間とコストを節約できます。NOBLEは、医療用マニホールド加工のニーズに対応するため、これらの素材に関する豊富な経験を有しています。
先進ポリマー(PEEK、ULTEM、ポリカーボネート)
軽量性、耐薬品性、透明性
ポリマーは、金属とは異なる利点を提供します。軽量で耐薬品性に優れています。PEEKは高性能ポリマーで、用途によっては金属の代替として使用できます。繰り返し滅菌サイクルに耐えることができます。ULTEMは優れた強度と耐熱性を備えています。ポリカーボネートは耐衝撃性に優れているため、透明なマニホールドに最適です。デバイス内の流体の流れを確認できるため、診断やテストに役立ちます。RADEL、アクリル、COC、COPなどの他のポリマーは、接着マニホールドに適しています。PVCやポリスルホンも特定の医療用途で使用されています。どの材料を選択するかは、デバイスのニーズによって異なります。インプラントの場合、ポリマーは金属よりも軽量な代替材料となります。
CNC加工 vs. 射出成形 ポリマーマニホールド用
生産量によって最適な加工方法が決まります。少量生産の場合は、機械加工が最適です。特注金型の費用はかかりません。500個の場合、部品1個あたりのコストは50ドルから150ドルです。1,000個以上の生産量であれば、射出成形が適しています。ただし、金型費用は5,000ドルから20,000ドル以上かかる場合があります。
| 製造指標 | CNC加工 | 射出成形 |
| 経済的な生産範囲 | 1 500ユニットへ | 1,000 ユニット以上 |
| ツーリングコスト | 0ドル(特注工具不要) | 高額(5,000ドル~20,000ドル以上) |
| 生産量 | 部品あたりのコスト範囲 | |
| - | - | |
| 試作品(1~10個の部品) | 200〜500ドル以上 | |
| 少量生産(10~500個) | $ 50-150 | |
| 中量生産(500~5,000個) | $ 20-50 | |
| 大量生産(5,000~50,000個) | $ 10-20 | |
| 大量生産(部品数50,000個以上) | $ 5-15 |
PEEKの場合、正のすくい角を持つ微粒子超硬ソリッド工具が最適です。CNC加工はポリマーごとに調整する必要があります。材料によって切削特性が異なるためです。適切なアプローチを採用することで、時間を節約し、品質を確保できます。インプラントの場合、加工はクリーンかつ精密でなければなりません。材料の選択と加工プロセスが連携して、安全で信頼性の高いデバイスが生まれます。医療業界は、これ以下のものを決して求めません。
中国を代表する製造パートナーであるNOBLEは、医療用マニホールド加工プロジェクトに必要なあらゆる材料に対応できる技術力を有しています。試作品から量産まで、スムーズな移行をサポートいたします。
医療用マニホールド加工のプロセス
医療用マニホールドの加工に適したプロセスは、部品の複雑さによって異なります。直線状の溝を持つシンプルなブロックであれば、3軸加工機で十分です。角度のついたポートを持つ複雑な設計の場合は、5軸加工機が必要になります。小型で大量生産される部品は、スイス型旋盤が用いられることが多いです。それぞれの加工方法は、医療機器製造においてそれぞれに利点があります。
CNCフライス (NAIST) と CNC旋盤
CNCフライス加工と旋削加工は、ほとんどの医療用マニホールド製造の根幹を成す技術です。これらの加工では、固体ブロックから材料を除去して、チャネル、ポート、および取り付け部を形成します。3軸加工と5軸加工のどちらを選択するかによって、実現可能な形状が変わってきます。
3軸 vs. 5軸加工
3軸加工機は、切削工具をX、Y、Z座標に沿って移動させます。直線状の流路と、一方向から穴あけ加工されたポートを持つマニホールドの加工に適しています。セットアップは簡単で、サイクルタイムも予測可能です。多くの使い捨てマニホールドはこのカテゴリーに分類されます。
5軸加工では、さらに2つの軸を中心とした回転が可能になります。これにより、工具をほぼあらゆる角度からワークピースにアプローチできます。医療用CNC加工においては、この機能によって新たな設計の可能性が広がります。角度付きポート、曲線状の溝、アンダーカット形状などが実現可能になります。ただし、その代償として、機械コストの上昇とプログラミングの複雑化が挙げられます。
実用的な観点から言えば、最終的な決定は形状によって決まります。マニホールドに複合角度のポートが必要な場合は、5軸加工が最適です。すべてが1つまたは2つの平面上に揃っている場合は、3軸加工で品質を損なうことなくコストを削減できます。
角度付きポートおよび複雑な形状に対応する多軸
多軸加工は、ポートを正確な角度で接合する必要がある場合に真価を発揮します。バルブ本体や油圧マニホールドでは、±0.02 mm以下の高精度な位置公差が求められることがよくあります。このような高精度を実現するには、複数の軸にわたって厳しい公差を維持できる装置が必要です。FabVector社の5軸加工サービスでは、装置の位置決め精度を±0.005 mmと規定しています。この精度により、すべてのポートが設計どおりの位置に正確に配置されることが保証されます。
医療用CNC加工における具体的な工程には、広い平面部分のシェルフライス加工、輪郭加工のためのプロファイルフライス加工、貫通穴加工のための穴あけ加工、埋め込み式ファスナーヘッド加工のための座ぐり加工、滑らかな仕上げ穴加工のためのリーマ加工、内ねじ加工のためのねじ切りフライス加工などがあります。それぞれの工程には、独自の工具戦略と速度パラメータが必要です。医療機器の加工においては、材料特性を考慮する必要があります。例えば、チタンは熱の蓄積を防ぐために、低速加工と高流量のクーラントが必要です。
小型精密部品向けスイス型機械加工
スイス型旋盤加工は、小型部品の加工において従来とは異なるアプローチを採用しています。加工対象物はガイドブッシュ内をスライドしながら回転し、切削工具は固定されるか、わずかにしか動きません。この設計により、切削領域付近で優れた支持力が得られ、たわみが低減され、精度が向上します。
大量生産・高精度部品における利点
スイス製の機械は、小型で複雑な部品を大量生産することに優れています。部品ごとに厳しい公差を維持し、誤差が生じることもありません。医療用マニホールドの加工においては、この一貫性が極めて重要です。患者の安全は、すべてのユニットが同じ仕様を満たしているかどうかにかかっています。
数字がすべてを物語っています。スイス型旋盤加工は、従来の複数段取り旋盤加工に比べて、複雑な部品の加工サイクル時間を30~70%短縮します。例えば、従来の機械で3回の段取りに8分かかる部品を、スイス型旋盤なら1回の段取りで3分で加工できます。これはサイクル時間の62.5%短縮に相当します。大量生産においては、こうしたコスト削減効果はすぐに実感できるでしょう。
材料廃棄物の削減とサイクルタイムの効率化
スイス型切削加工は、材料の無駄も削減します。ガイドブッシュが切削点付近で棒材を支えるため、振動が最小限に抑えられ、部品のより密着した配置が可能になります。これにより、廃棄される材料が少なくなります。また、シングルセットアップ方式により、複数の治具や再調整時のミスが不要になります。これは、医療機器製造における全体的な効率向上につながります。
外科手術器具の加工において、スイス製の機械は小径の加工も容易にこなします。長時間の生産でも安定した結果が得られるため、医療業界はこの信頼性を高く評価しています。
放電加工(EDM)
放電加工(EDM)は、切削工具ではなく電気火花を用いて材料を除去する加工法です。この方法は、従来の機械加工では加工が難しい硬質材料や複雑な形状の加工に適しています。
複雑な内部形状を実現するワイヤー放電加工
ワイヤ放電加工は、細い帯電ワイヤを用いて材料を切削する加工法です。複雑な内部形状や鋭角な内角の加工に優れています。ワイヤは加工対象物に接触しないため、切削力が発生せず、たわみが生じません。そのため、ワイヤ放電加工は医療用CNC加工における繊細な形状の加工に最適です。
複雑な内部構造を持つマニホールドの場合、ワイヤ放電加工はフライス加工では実現できない精度を提供します。この加工法は硬化材にも適用できるため、使用できる材料の選択肢が広がります。
深溝加工および鋭角加工用型彫り放電加工機
型彫り放電加工(シンカーEDM)は、加工対象物に挿入される成形電極を使用します。これにより、通常の切削工具では破損してしまうような深い溝や鋭角な形状を作り出すことができます。電極は、制御された放電加工によって加工対象物にその形状を転写します。
この加工方法は、深く狭い流路を持つマニホールドや、内径半径が小さい形状に適しています。放電加工後の表面仕上げには追加の研磨が必要になる場合がありますが、幾何学的精度は非常に優れています。医療分野におけるCNC加工において、従来の加工方法では限界に達した場合に、放電加工は有効な解決策となります。
PEEKなどのポリマー加工には、正のすくい角と研磨されたフルートを備えた微粒子超硬ソリッド工具が最適です。これらの工具は熱の蓄積を抑え、材料の付着を防ぎます。適切な工具を選ぶことが、きれいな切削と部品の破損を分ける鍵となります。
中国を代表する製造パートナーであるNOBLEは、これらのプロセスすべてにおいて専門知識を有しています。同社のチームは、試作品製作から量産まで、各プロジェクトに最適なアプローチを選択できるようお客様をサポートします。このサポートにより、医療用マニホールド加工プロジェクトを確実な基盤でスタートさせることができます。
医療用マニホールド加工における精度要件
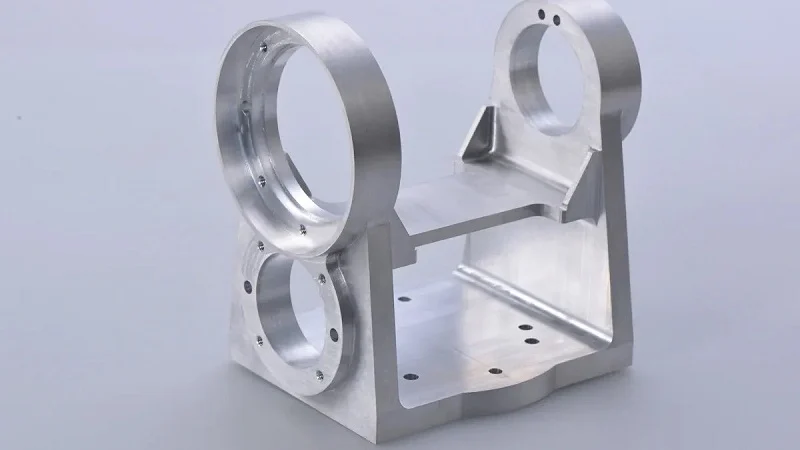
医療用マニホールド加工において、精度は単なる美辞麗句ではありません。それは、正常に機能する機器と故障する機器を分ける決定的な要素です。マニホールドが麻酔薬を送ったり、薬剤を投与したりする場合、あらゆる微細な寸法が重要になります。許容誤差や表面仕上げは、患者の安全性と機器の性能に直接影響します。では、ここで精度が真に意味するところを見ていきましょう。
公差と寸法精度
一般的な許容範囲とその影響
医療用マニホールドには厳しい公差が求められます。標準的な設計では、重要な部分に厳しい公差が要求されます。用途によっては、さらに厳しい公差が必要となる場合もあります。以下の表は、一般的な公差範囲を示しています。
| 機能タイプ | 一般的な許容差 | 応用例 |
| 港の場所 | ±0.02 mm | 流体供給システム |
| チャネル径 | - | 精密フロー制御 |
| 接合面 | - | シーリングインターフェース |
| ねじの位置 | - | アセンブリ互換性 |
これらの数値は偶然ではありません。ポートのずれが0.02mmでも漏れの原因となり、狭すぎる流路は流れを阻害します。インプラントの場合、その重要性はさらに高まります。整形外科用インプラントは、骨に適切にフィットするためにミクロンレベルの公差が求められます。機械加工プロセスでは、すべての部品においてこれらの仕様を常に維持する必要があります。
寸法精度の測定と検証
測定できないものは修正できません。医療用CNC加工出力の主要寸法は、座標測定機(CMM)でチェックされます。これらの装置は部品をプローブし、測定値をCADモデルと比較します。大量生産の場合、統計的サンプリングによって品質管理が行われます。すべてのバッチが検査され、データはCNC加工プロセスに戻され、早期にずれを検出します。このループにより、最初の部品から最後の部品まで、加工精度が仕様内に維持されます。
表面仕上げと清浄度
Ra値とその流体流れへの影響
表面仕上げは、マニホールド内を流れる流体の流れに影響を与えます。粗い表面は乱流と抵抗を生み出し、滑らかな表面は流体を自由に流します。流体流路の場合、Ra 0.4 µm以上の表面仕上げが標準です。以下の表は、さまざまな表面仕上げがもたらす効果を示しています。
| 終了レベル | Ra値 | 典型的な使用 |
| 標準機械加工 | - | 重要でない表面 |
| 医療グレード | 0.4μm | 流体チャネル |
| 超滑らか | ≤0.25μm | 高純度アプリケーション |
表面が滑らかであれば、細菌の繁殖も抑えられます。これは、インプラントや再利用可能な医療機器にとって重要です。CNC加工では、仕上げ工程に必要な材料を十分に残しておく必要があります。部品の形状を変えずに研磨しすぎることはできません。
バリ取り、不動態化処理、電解研磨
未加工の機械加工では、バリや微細な亀裂が生じます。これらの欠陥は異物を閉じ込め、部品の強度を低下させます。バリ取りによって鋭利なエッジを除去します。不動態化処理により、ステンレス鋼の表面に保護酸化皮膜を形成します。電解研磨によって、表面を微細レベルで滑らかにします。316Lステンレス鋼の場合、標準的な電解研磨でRa値0.4µm以上を達成できます。これらの工程により、マニホールドの健全性が維持され、耐用年数が延長されます。
患者の安全を確保するための再現性の確保
プロセス制御と統計分析
再現性とは、すべての部品が前回の部品と完全に一致することを意味します。この一貫性は、患者の安全にとって不可欠です。工程管理では、統計的手法を用いて生産状況を監視しています。管理図は、主要な寸法を時系列で追跡します。測定値が許容範囲に近づくと、作業員は部品が規格外になる前にそれを検知します。この積極的なアプローチにより、無駄を削減し、不良品が患者に届くのを防ぎます。
大量生産におけるばらつきの低減
大量生産では、わずかなばらつきがより大きな問題となります。工具がわずかに摩耗するだけでも、長期間の生産では寸法がずれてしまう可能性があります。定期的な工具交換と工程内検査によって、ばらつきを抑えることができます。スイス型旋盤やCNC加工機に搭載された自動化システムは、一貫した切削パラメータを維持します。医療機器向けの精密部品においては、この信頼性こそが、信頼できるサプライヤーとそうでないサプライヤーを分ける決定的な要素となります。
実務的な観点から言えば、経験豊富なパートナーと協力することは大きな違いを生み出します。中国を代表する製造パートナーであるNOBLEは、医療用マニホールド加工において深い専門知識を有しています。同社のチームは、コスト管理を徹底しながらミクロンレベルの精度を維持する方法を熟知しています。安全性と機能性を損なうことなく、試作品から量産への移行を支援します。患者の安全がマニホールドにかかっている場合、精度をあなたと同じくらい真剣に考えるパートナーが必要です。
医療用マニホールド加工プロジェクトにNOBLEを選ぶ理由

医療用マニホールドの加工において、最適なパートナーを選ぶのは大変な作業に思えるかもしれません。材料に関する知識が豊富で、厳しい公差を遵守し、明確なコミュニケーションができるパートナーが必要です。NOBLEは、まさにそれらすべてを備えています。NOBLEのチームは、最初のスケッチから本格的な生産まで、お客様と緊密に連携して作業を進めます。加工パートナーを評価する際に最も重要なポイントを、詳しく見ていきましょう。
技術力の評価
医療グレード材料に関する経験
316Lステンレス鋼やPEEKの加工方法を知っている工場はそう多くありません。NOBLEは長年にわたりこれらの材料を扱ってきた実績があります。同社の機械加工技術者は、それぞれの材料に最適な切削速度、送り速度、工具を熟知しています。この経験は最終製品の品質に反映されます。材料を熟知した技術者が加工したマニホールドは、よりきれいな切削面と少ない欠陥を実現します。例えば、チタンのCNC加工では、低速で大量のクーラントが必要です。NOBLEのチームは、試行錯誤ではなく、長年の経験からこのことを熟知しています。この知識は、あらゆるプロジェクトにおいて時間とコストの節約につながります。
仕上げおよびテストのための社内設備
仕上げ工程は、最初の切削工程と同じくらい重要です。バリ取り、不動態化処理、電解研磨はすべてNOBLE社内で行われます。部品を別の業者に送る必要はありません。これにより、品質の一貫性が保たれ、納期も短縮されます。検査も社内で行われます。三次元測定機で各バッチの寸法を検証します。これにより、後々のトラブルを減らすことができます。加工工程はすべて社内で行われるため、コミュニケーションと責任の所在が明確になります。
品質管理システムの評価
認証および監査履歴
NOBLEにとって品質は単なる流行語ではありません。日々の業務に深く根付いています。同社の認証は、厳格な手順を遵守していることを証明しています。定期的な監査が実施され、その結果はコンプライアンス遵守の実績を示しています。文書の提出を求めれば、ためらうことなく提供してくれます。このような透明性は医療分野では非常に重要です。使用する部品がすべての要件を満たしていることを知る必要があるからです。
品質管理システム認証
医療関連業務において特に重要な認証が2つあります。1つは一般的な品質管理に関するもので、もう1つはさらに踏み込んで医療機器製造に特化したものです。NOBLE社は両方の認証を取得しています。これらの認証は、同社のプロセスが文書化され、再現性があり、監査を受けていることを意味します。医療用マニホールドの加工においては、このレベルの品質管理は不可欠です。これにより、すべての部品が同じ基準を満たしているという安心感を得られます。
コミュニケーションとサプライチェーンの信頼性
プロトタイピング支援とDFMフィードバック
製造性を考慮した設計(DFM)フィードバックは、プロジェクト期間を数週間短縮できます。NOBLEが設計を早期にレビューすることで、生産開始前に問題点を発見できます。その効果は数値にも表れています。DFMレビューによって設計の反復回数が35~40%削減され、修正回数が3~4回からわずか1~2回に減ります。これは、プロジェクトあたり平均7~10日の短縮につながります。NOBLEのチームは、チャネルが狭すぎる場合や公差が厳しすぎる場合などを指摘してくれます。このフィードバックにより、現場で問題が発生する前に、設計段階で問題を修正できます。
生産量増加のための拡張性
優れたプロトタイプであっても、量産化は不可欠です。NOBLEは、この移行をスムーズにサポートします。まずはテスト用の少数の部品から始め、設計の検証が進むにつれて生産量を増やしていきます。同社の設備は、少量生産から大量生産まで対応可能です。CNCマシンは数千個の部品を安定して処理します。この拡張性により、需要が増加しても新たなパートナーを探す必要はありません。プロトタイプを製作したチームが、量産も担当します。
実務的な観点から言えば、NOBLEを選ぶということは、全体像を理解してくれるパートナーを得るということです。彼らは高度な技術力、認証された品質、そして明確なコミュニケーションを兼ね備えています。この組み合わせにより、医療用マニホールド加工プロジェクトは最初から最後まで順調に進み続けます。
材料の選択とプロセスの選択は、臨床ニーズに合致していなければなりません。医療用マニホールド加工では、316L、チタン、PEEKがそれぞれ異なる役割を果たします。CNCフライス加工は複雑な形状に対応します。スイス型旋盤加工は、大量生産される医療部品に対応します。CNCプロセスは医療要件を満たさなければなりません。精度は患者の安全を守ります。すべてのCNC実行は医療基準に従います。患者の安全はCNCの精度に依存します。CNCアプローチには経験が必要です。CNCツールは医療用途において重要です。医療用CNC加工は結果をもたらします。患者の安全が最優先です。医療機器にとって安全は譲れないものです。
Nastoによると、医療機器メーカーは品質とコストの改善のために、DFM(設計製造性)の初期段階からの意見を取り入れてくれるパートナーを探している。P&Yのエンジニアリングチームが述べているように、製造上の考慮事項を統合することで、コストのかかる設計変更を回避できる。
医療用マニホールド加工には、早期に医療用CNC加工パートナーとの連携をお勧めします。医療設計レビューについては、弊社のCNCチームまでお問い合わせください。
医療用マニホールド加工に関するよくある質問
医療用マニホールドの機械加工において、どの程度の公差が期待できますか?
医療用マニホールドの加工では、ポート位置の公差は±0.02 mm(0.0008インチ)と非常に厳しくなる場合があります。チャンネル径や接合面には高い精度が求められ、その値は用途によって異なります。より厳しい公差も可能ですが、コストが高くなります。機器に本当に必要な仕様だけを依頼するようにしてください。
ステンレス鋼とチタンのどちらを選べば良いですか?
優れた耐食性とコスト削減を重視するなら、316Lステンレス鋼を選びましょう。重量が重要な場合や、高い強度対重量比が必要な場合は、チタンを選びましょう。チタンは高価で加工にも時間がかかりますが、インプラントや携帯型医療機器にはそれだけの価値があります。
ポリマー製マニホールドを成形ではなく機械加工で製造すべきなのはどのような場合ですか?
500個未満の部品が必要な場合は、機械加工ポリマーが適しています。特注金型費用がかからないため、部品単価を低く抑えることができます。1,000個以上の場合は、金型費用が5,000ドルから20,000ドルかかるとしても、射出成形の方が安価です。必ず最初に試作品を機械加工してください。
流体流路にはどのような表面仕上げが必要ですか?
医療用マニホールドの加工における流体流路には、Ra 0.4 µm以上の表面粗さが必要です。この滑らかさにより乱流が低減され、細菌の付着が防止されます。316Lステンレス鋼に対する標準的な電解研磨でこのレベルが得られます。非常に高純度な用途では、Ra ≤ 0.25 µmが必要となる場合があります。
PEEKは医療用マニホールドにおいて金属の代替となり得るか?
はい、PEEKは多くの用途に適しています。何度も滅菌処理に耐え、耐薬品性にも優れています。金属よりも軽量で、人体にも安全です。PEEKを加工する際は、すくい角がプラスでフルートが研磨された微粒子超硬ソリッド工具を使用してください。これにより、材料のにじみを防ぐことができます。
私の機械加工パートナーはどのような資格を保有しているべきでしょうか?
品質管理と医療機器製造能力を証明する認証を探しましょう。これらは、文書化され再現可能なプロセスを示しています。監査履歴と関連文書の提出を求めましょう。こうした情報を共有してくれるパートナーは、安定した品質の部品を提供してくれるでしょう。
機械加工のパートナー企業とは、どのくらい早い段階で関わるべきでしょうか?
設計段階からパートナーを巻き込みましょう。製造性を考慮した設計フィードバックは、設計変更を35~40%削減します。修正回数を3~4回から1~2回に減らすことができ、プロジェクトごとに7~10日を節約できます。早期に意見を取り入れることで、コストのかかる再設計を防ぎ、プロジェクトを予定通りに進めることができます。







