
形状は同じ。材質も同じ。全く同じ部品なのに、なぜ工場によっては片方の製造に5ドル、もう片方の製造に2ドルかかるのか?これは工場や調達部門で日常的に起こっていることだ。
どの工場も「安さ」「速さ」「高品質」という3つの要素の三角形の中で成り立っている。このうち2つを選ばなければ、3つ目は犠牲になる。これは秘密でも何でもなく、製造業の仕組みそのものだ。3つすべてを同時に追求しようとすると、たいてい失敗する。
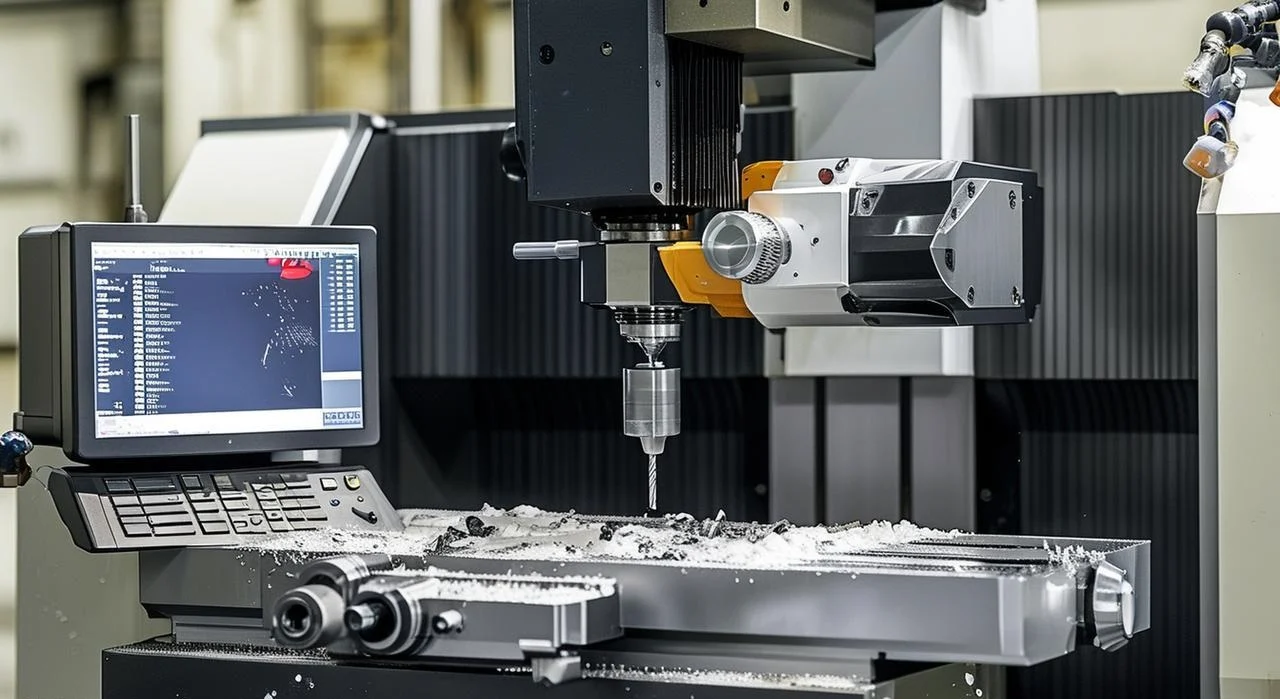
このガイドでは、カスタム部品の製造コスト要因に焦点を当てます。このガイドを読み終える頃には、品質を損なうことなく、次回の見積もりを30~50%削減する方法が正確にわかるようになります。これらの変更は魔法ではありません。単に情報に基づいた選択をするだけです。コストを左右する要因を理解している人は、より低い価格で製品を手に入れることができます。質問しない人は、必要のないものにお金を払うことになります。

隠れた初期費用 ― 小ロット生産が高額になる理由
セットアップ時間がカスタムパーツの予算をいかに圧迫するか
機械は部品が到着した瞬間に切削を開始するわけではありません。まずセットアップが必要です。誰かがバイスを取り付け、工具のオフセットを見つけ、プログラムをロードし、部品の原点をプローブします。これには時間がかかります。多くの場合2時間、場合によってはそれ以上かかります。
そして機械加工が始まる。部品1つにつき5分、場合によっては10分。
計算してみましょう。2時間は120分です。それを切削作業の5分で割ります。セットアップだけで24個分の作業時間になります。10個の部品をまとめて加工する場合、請求額の大部分は金属を切削するのではなく、待機時間に費やされます。人々はシンプルなブラケットを見ると、価格もシンプルだと考えがちです。しかし、現実は異なります。10個の部品をまとめて加工する場合、セットアップに総コストの92%が費やされ、実際の加工時間はわずか8%に過ぎません。
セットアップコストを削減する方法
- 注文数量を増やしましょう。100個の部品をまとめて注文する方が、1個あたりのコストは10個の部品をまとめて注文するよりもはるかに安くなります。
- 複数の部品の加工工程を1回の機械セットアップに統合する。機械1で穴あけ、機械2でフライス加工、機械3でねじ切りという3つの別々の工程が必要な部品は、セットアップ費用が3回かかる。一方、1回のクランプですべての工程を行えるように設計された部品は、セットアップ費用が1回で済む。ただし、これには事前の検討が必要となる。機械の現場を理解している設計者であれば、最終部品を変更することなくコストを削減できる。

材料の選択 – カスタムパーツ価格の基盤
素材選びがすべてを左右する。どんなに優れた設計をしても、高価な素材から安価な部品を作ることはできない。合金やプラスチックの選択を誤れば、機械が稼働する前から価格が高くなってしまうのだ。
原材料費の範囲
材料によって価格は大きく異なります。1ポンドあたりの価格だけでなく、機械の仕組み、カッターの速度、工具の消耗度合いなども価格に影響します。
| 材料 | 相対コスト | Why |
| アルミ6061 | ロー | 切れ味抜群。工具の耐久性も高い。どの工場でも在庫している。 |
| ステンレス鋼304 | 技法 | 工具への負担が大きい。切削速度が遅くなる。摩耗が激しくなる。 |
| PEEK(プラスチック) | ハイ | 高価な原石。精密な機械加工が必要。専用工具が必須。 |
非標準寸法は避けてください
非標準寸法は問題です。3.0ミリメートルではなく3.2ミリメートル用に設計された板金部品は、在庫がないことを意味します。工場はそれを特別注文し、割増料金を支払い、納品を待ち、そのコストを顧客に転嫁します。
棒材についても同様です。厚さ12.7ミリメートルは一般的ではありません。12.0ミリメートルまたは12.5ミリメートルが一般的です。販売店が取り扱っているサイズにこだわってください。図面を確定する前に、標準厚さ表を確認してください。これを無視すると、同じ機能を持つ材料に20~50パーセント多く支払うことになります。
特注部品の公差 – 指数関数的なコスト曲線
締め付けが強いほど良いと考える人が多いが、その考えはコストがかかる。しかもかなりの額だ。小さな一歩を踏み出すたびに、その代償は大きくなる。
精度向上には、線形ではなく指数関数的なコストがかかる。
標準公差はプラスマイナス0.1ミリメートルです。ほとんどの工場はこの公差を容易に達成できます。標準的な機械、標準的な工具、標準的な検査。これが基本コストです。
精度公差をプラスマイナス0.025ミリメートルに引き上げる。工場にはより高性能な機械、新しい工具、より頻繁な検査、より遅い切削速度が必要になる。価格は基本コストの2倍、3倍に跳ね上がる。標準公差で10ドルだった部品が、20ドル、30ドルになるのだ。
さらに、プラスマイナス0.005ミリメートルという超精密レベルにまで踏み込むと、全く別次元の世界が広がります。温度管理された部屋、特殊な機械、複数の検査工程。不良率は上昇し、価格は基本コストの10倍、あるいは20倍にも跳ね上がります。かつて10ドルだった部品が、今や100ドルから200ドルもするのです。
0.1ミリメートルと0.005ミリメートルの差は肉眼では見えない。しかし、請求書上の差は甚大だ。
寛容の黄金律
部品が物理的に接触または位置合わせされる箇所のみ、寸法を締め付けてください。ベアリング面には精度が必要です。圧入穴にも精度が必要です。ねじ山にも精度が必要です。それ以外の箇所には精度は必要ありません。
部品の寸法のほとんどは、単なるクリアランス、つまり部品の周囲の空気部分であり、機能的な接触はありません。そのため、これらの寸法は多少の誤差があっても問題ありません。プラスマイナス0.5ミリメートル程度であれば大丈夫です。
この法則を理解している人は、図面を見て公差の90%を緩める。それでも部品は正常に機能する。価格は大幅に下がる。工場側も作業が楽になるので満足する。
あらゆる寸法を厳密に締め付ける人は、決して使わない精度にお金を払っている。部品の性能が向上するわけではない。ただコストが高くなるだけだ。それはエンジニアリングではない。無駄だ。

形状の複雑さ – 目ではなくツールのための設計
部品は画面上では美しく見える。滑らかな曲線、シャープな角、洗練された形状。しかし、機械工がその図面を見ると、ため息をつく。形状が工具と格闘するのだ。そして、価格は上昇する。
カッターの実際の動き方を考慮した設計は、美観を考慮した設計とは異なります。
特注部品の鋭角な内角が高価な理由
フライス盤の刃は円形です。回転します。角を曲がる際には、半径分だけ切削します。これは幾何学の法則です。どう考えても変わりません。
鋭角な内角を求める設計者は、標準的なフライス工具では不可能なことを要求している。工場には2つの選択肢がある。1つは、非常に小さなカッターを使用し、何度もゆっくりと切削加工を繰り返して鋭角な角を近似的に形成する方法。もう1つは、放電加工(EDM)に切り替え、電極で角を焼き付ける方法である。どちらの方法を選んでも、その加工にかかるコストは50~100%増加する。
解決策は簡単だ。フィレットを追加する。標準的な工具サイズに合った半径を使う。3ミリメートル、6ミリメートル、10ミリメートル。機械工が3ミリメートルの半径を見て、直径6ミリメートルのカッターを選ぶ。工具はぴったり合う。コーナーは一度の切削で済む。そして、皆が次の作業に進む。
深い穴と薄い壁
穴は人々が想像する以上に多くの問題を引き起こす。浅い穴なら簡単だが、深い穴はそうではない。
ここに便利なルールがあります。穴の深さが直径の4倍を超える場合、工場では特殊な工具が必要になります。長尺ドリル、断続的な切削サイクル、切りくず排出のための追加時間などです。これらはすべてコスト増につながります。
直径の10倍以上の非常に深い穴を掘るには、特殊な設備が必要です。すべての工場がそのような設備を持っているわけではありません。持っている工場でも、その費用は請求されます。
薄い壁もまた落とし穴になりやすい。厚さ1ミリメートル以下の金属壁は、加工中にたわむ。切削工具が材料に押し付けられると、材料も反発し、そして跳ね返る。その結果、ビビリ音が発生し、表面に振動痕が残る。仕上がりが悪くなり、不良品が発生する可能性もある。
振動を避けるため、工場では機械の稼働速度を落としている。切削は軽く、複数回に分けて行う。本来30秒で終わるはずの作業に3分かかる。
より良い方法はシンプルだ。可能な限り厚みを増す。壁の比率を適正に保つ。深くて狭いポケットは避ける。

表面仕上げ 要件 – 機械加工状態から鏡面研磨まで
機械から取り出された部品には、表面に多少の加工痕が残っています。工具痕やわずかな凹凸があるかもしれません。これは加工直後の状態です。機能的には問題ありません。価格も安価です。しかし、見た目が未完成なため、多くの人が購入を拒否します。
そして、表面の見た目を変えるために追加料金を支払う。そのお金が有効に使われる場合もあるが、そうでない場合も多い。
コスト比較表(加工済み状態との比較)
| 仕上げ | 方法 | コスト乗数 | 以下のためにベスト |
| 加工時 | なし | 1x | 隠された表面 |
| ビーズブラスト | 研磨メディア | 1.2x | 消費者向け住宅 |
| 陽極酸化 | 電気化学 | 1.5x | アルミニウムの腐食防止 |
| ミラーポリッシュ | 手動研磨 | 3-5x | 医療/美容 |
自問自答してみましょう ― 本当にその仕上げが必要ですか?
未加工のアルミニウムは、内部ブラケットとして問題なく使用できます。通常の室内環境では腐食しません。工具痕があっても問題ありません。ブラケットはどちらの向きでも重量を支えます。
外装部品には仕上げ処理が必要な場合があります。船舶部品においては腐食防止が重要です。消費者向け製品においては美観が重要です。医療機器は洗浄性や生体適合性のために特定の表面状態を必要とします。
問題は単純だ。この機能はユーザーに直接触れるか、天候の影響を受けるか、患者と接触するか?もしそうでないなら、現状のままにしておくべきだ。節約できた分を、もっと意味のあることに使うべきだ。

カスタムパーツの数量 – ボリュームレバー
セットアップとプログラミング作業がより多くのユニットに分散される。工具コストが償却される。最初の数個の部品を加工した後、機械工の作業速度が向上する。すべての工程がより効率的になる。
規模の拡大に伴い、単位あたりのコストがどのように低下するか
一部が痛む。多くの部分が助けになる。計算は簡単だ。
部品1つで500ドルかかる。そのほとんどはセットアップとプログラミング費用だ。
部品10個はそれぞれ60ドルです。設置にはかなりの時間がかかります。
部品100個は1個あたり12ドル。工場は効率化する。
1000個の部品は1個あたり4ドル。同じ部品なのに、価格は安い。
一度に多くの部品を注文しましょう。他の人のニーズと合わせて注文すると、追加注文するごとに平均コストが下がります。最初の部品は常に最も高価です。

二次加工 – コストが増大する場所
機械から部品が一つ取り出された。しかし、まだ完成ではない。多くの部品には追加作業が必要だ。追加工程が増えるごとに、時間も費用も増える。
一般的な二次手術とそのコストへの影響
バリ取りは通常料金に含まれています。工場では鋭利なエッジを削り落とすことが前提となっています。ほとんどの場合、追加料金はかかりません。
ねじ切り加工は機械で行うと安価です。部品をフライス加工するのと同じプログラムでねじ切りも行われます。手作業でねじ切り加工をすると費用がかさみます。作業員が作業台に立ち、すべての穴にタップを通す必要があるため、人件費がすぐに膨れ上がります。
熱処理を施すと、部品コストが20~40%増加します。また、納期も1~3日長くなります。部品は別の工場に送られ、熱処理されて戻ってきます。顧客は、そのサービスと待ち時間に対して料金を支払うのです。
塗装やシルクスクリーン印刷は、部品コストを倍増させる場合が多い。これは機械加工とは異なり、全く別の工程であり、必要な設備や技術も異なる。
工場に尋ねるべき最高の質問
費用を節約できる質問はこれです。「私の担当する機能の中で、最もコストがかかるのはどれですか?」
機械工は一つの点を指摘するだろう。深い穴。厳しい公差。複雑な表面仕上げ。手作業を必要とする二次加工。
次に、その機能を再設計します。よりシンプルにするか、削除するか、標準的なものに置き換えます。残りの部分はそのままで構いません。高額な部分がなくなるので、価格が下がります。
工場側は、尋ねられない限り自ら答えることはめったにない。尋ねる側はより良い見積もりを得られる。尋ねない側は、必要のない機能にお金を払うことになる。

検査 そして品質レベル ― 確実性への対価
検査は無料ではありません。誰かが部品を測定し、数値を記録し、合否判定を下します。これには時間がかかります。時間は金なりです。
仕事内容によって必要な検査レベルは異なる。試作ブラケットに航空宇宙レベルの検査費用をかけるのは無駄だ。医療機器部品の検査を省略するのは無謀だ。
4段階の検査
- 視覚情報のみ is 最も低コスト。明らかな傷やバリがないかチェックする。寸法測定は不要。迅速。安価。リスクあり。あまり重要でない物に適している。
- ご状況に応じて PowerSchoolで、緊急連絡先情報を定期的にチェックし、 at ほとんどの生産ロットでは、10%が標準的な割合です。工場では10個ごとに1個を抜き取り、重要な特性を測定します。残りの部品は良品とみなします。これにより、生産ラインの速度を落とすことなく、大きな問題を発見できます。
- 100%検査部品コストが30%~50%増加します。すべての部品が計測され、すべての寸法がチェックされます。時間がかかります。コストは高くなります。リスクは低くなります。不良部品が重大な問題を引き起こす場合に適用されます。
- フル機能のCMM ドキュメント 「追加した」 コストの100~200%増。座標測定機がすべての特徴をスキャンし、レポートを作成し、データを保存します。これは永久記録の一部となります。これは規制当局や監査機関向けです。
品質を用途に合わせて調整する
航空宇宙および医療機器部品には、完全なCMM(三次元測定機)レポートが必須です。規制当局もそれを求めています。不具合が生じれば訴訟に発展します。確実性を得るためには、相応の費用を支払う必要があります。
おもちゃの試作品は目視検査だけで十分です。試作品の端が多少粗くても、誰にも害はありません。お金を節約しましょう。
産業機器部品は、その中間的な位置づけになります。抜き取り検査で通常は問題ありません。不良部品が検査を通過した場合どうなるかを確認してください。パネルに傷がついている程度なら問題ありませんが、シャフトが折れている場合は問題です。検査レベルは、故障した場合の結果に合わせてください。
カスタムパーツのコストを削減するための5つのステップからなる行動計画
次の図面を見積もり依頼する前に、以下の5つのことを実行してください。価格は下がります。部品は問題なく機能します。
-
不必要な許容範囲はすべて緩めてください。
ほとんどの寸法は厳密にする必要はありません。人々は習慣的に厳密にしてしまうのです。図面を見てください。プラスマイナス0.01の数値をすべて見つけてください。それが本当に正しいのか考えてみてください。それをプラスマイナス0.1に変更してください。機械は簡単にそれに対応できます。
-
すべての内側の角にフィレットを追加します(標準工具サイズに合わせてください)。
フライス盤の刃は丸い形をしています。フライス盤と同じように設計しましょう。すべての角に、標準工具のサイズに合わせた半径を設けます。3ミリメートル、6ミリメートル、10ミリメートルなど。鋭利な内角はもう不要です。放電加工のコストも不要になります。
-
複数の部品をまとめて1つの注文にしてください。
部品1つで全体の費用を賄える。10個で分散できる。100個で安くできる。1つのプロジェクトに複数の部品を組み合わせよう。予備部品を注文に追加しよう。同じような作業を必要としている人を探そう。部品を追加するごとに平均コストが下がる。
-
標準的な材料厚さに変更してください。
標準サイズが存在するのには理由があります。3ミリ厚の板材、12ミリ厚の棒材などです。販売店が取り扱っているものを使用しましょう。特注の厚さは避けましょう。3.2ミリ厚の在庫を置いている業者はほとんどいません。3.0ミリ厚の在庫はどこにでもあります。
-
工場に「私の図面の中で最もコストのかかる部分は何ですか?」と尋ねてみてください。
機械工は何かを指摘するだろう。深い穴。鋭い角。厳しい公差。奇妙な表面仕上げ。そして、その部分を変更する。簡略化する。取り除く。部品の残りの部分はそのまま。価格は下がる。
NOBLE を発見してください - あなたのパートナー 精密CNC機械加工
当社のコア処理能力
CNC加工 (3軸、4軸、5軸)
三軸フライス加工は、平面部品、単純な試作品、基本的な形状の加工に適しています。工具はX、Y、Z方向に移動します。ほとんどの作業にはこれで十分です。
4軸インデックス加工では、回転軸が追加されます。部品には複数の面に穴や形状を加工できます。部品を手作業で再配置する必要はありません。位置ずれも発生しません。
5軸同時加工は、複雑な輪郭、アンダーカット、有機的な形状に対応します。セットアップは1回、座標系も1つで済みます。難易度の高い部品でも優れた精度を実現します。
CNC旋盤 (スイス式およびライブツーリング)
精密円筒部品。シャフト、ピン、ブッシュ、リング。長くて薄い部品加工にはスイス型旋盤を使用。旋盤から取り外すことなく、円形部品に特徴的な形状をフライス加工できるライブツーリング。
試作品から量産へ
少量生産は1個から100個まで対応可能です。短納期で、工具への投資も最小限に抑えられます。テスト生産や小ロット生産に最適です。
100個から5,000個の部品を扱う中量生産に対応。最適化された治具を使用。競争力のある単価設定。セットアップコストは分散性に優れています。
大量生産では、5,000個以上の部品を生産します。専用セルを使用し、ジャストインタイム方式で納品します。これにより、1個あたりの価格が大幅に下がります。
顧客がNOBLEを選ぶ理由
隠れた追加料金は一切ありません。見積もりには、セットアップ費用、材料費、二次加工費が含まれています。請求書が届いた際に、予期せぬ追加料金が発生することはありません。
DFM(設計製造性)に関するフィードバックは無料です。お見積もり前にすべての図面をレビューいたします。鋭角な内角や非現実的な公差など、コストのかかる要素を指摘します。このレビューだけで、お客様は30~50%のコスト削減を実現できる場合がよくあります。
納期は明確です。特急サービスは3~5日、通常サービスは10~15営業日でお届けします。遅延が発生する場合は、事前にご連絡いたします。言い訳は一切いたしません。
米国を拠点とするエンジニアリングサポート。当社のアプリケーションエンジニアは英語を話します。通常の営業時間内に業務を行います。ご質問には迅速にお答えいたします。
秘密保持契約(NDA)は標準です。当社はファイルを受け取る前に、クライアントのNDAに署名します。クライアントの知的財産は、当社自身の知的財産と同様に扱われます。共有、漏洩は一切禁止です。例外はありません。
FAQ
なぜCNC加工は少量生産の場合、こんなに高額になるのでしょうか?
段取り時間は予算を圧迫する。機械は、誰かが工具をセットし、オフセットを見つけ、プログラムを検証している間、遊休状態になる。その時間も請求される。50個以上の部品を製造する場合、段取り時間は分散される。
部品全体の設計に取りかかる前に、無料の見積もりをもらうことはできますか?
はい。簡単なスケッチとSTEPファイルをお送りください。NOBLEは無料でお見積もりいたします。お見積もりは拘束力のあるものではありません。詳細な図面作成に何時間も費やす前に、おおよその費用を知ることができます。
海外生産は常に安価なのか?
いいえ。500個以下の少量生産であれば、地元の工場の方が有利な場合が多いです。輸送費、関税、リードタイムを考慮すると、海外工場の優位性はなくなります。数千個規模の大量生産になると、計算が変わってきます。
初回製品検査(FAI)とは何ですか?また、私はFAIを受ける必要がありますか?
FAIとは、機械の最初の部品に関する詳細な測定レポートです。すべての寸法が図面どおりであることを証明します。最初の生産時に費用を支払ってください。これにより、何千個もの不良品が製造される前に問題を発見できます。試作品の場合は省略してください。試作品はすでにテストピースなので、認証する必要はありません。






