
何ですか 正面フライス プロセス?
正面フライス加工は、回転するフライス工具を用いて工作物の表面を切削する機械加工法です。切削加工の主な目的は、滑らかで平坦な面を作り出し、その面が工具の回転軸に対して垂直になるようにすることです。
正面フライス加工の基本的なプロセスは、フライス工具を主軸に垂直な平面に設置し、その円周面と端面にある複数の切削刃が同時に切削を行うことです。通常、工作物は作業台に固定され、回転する切削工具によって加工されます。
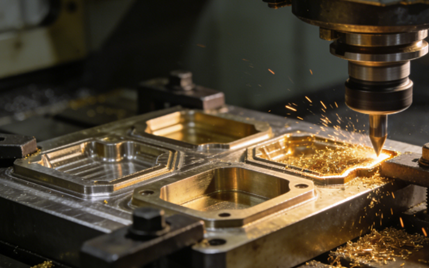
正面フライス加工技術の種類
一般的な正面フライス加工
一般的な正面フライス加工は、機械加工において最も基本的で広く用いられている加工方法であり、標準的な正面フライス用カッターヘッドを用いて行われます。
一般的な正面フライス加工では、通常、正方形または円形のインサートが使用され、軸方向および半径方向へのわずかな重なり動作によって加工面全体を完全にカバーします。
材料に粗加工または半仕上げ加工を施す必要がある場合、基準面を設定するための一般的な正面フライス加工が好ましい方法です。加工効率は高いものの、得られる表面仕上げは通常、最高とは言えません。
精密フライス加工または高送りフライス加工
高送りフライス加工では、特殊な小偏向角を持つフライス工具を使用します。その主な特徴は、刃当たりの送り速度が非常に高い一方で、切削深さが非常に浅いことです。
精密フライス加工、または高送りフライス加工は、薄肉部品の加工に非常に適しています。切削深さは小さいものの、極めて高い送り速度により金属除去率が非常に高く、同時に優れた表面品質を実現できるため、効率的な精密加工に理想的な選択肢となります。

重切削正面フライス加工
高負荷正面フライス加工では、頑丈で堅牢なフライスヘッドを採用することで、高い衝撃や極端な負荷がかかった場合でも安定した切削性能を実現します。
重切削加工は、鋳造品、鍛造品、その他のブランク材の最初の粗加工に特に適しており、余分な材料を最も効率的に除去し、後続の仕上げ加工の基礎を築くことができます。
角度付き面フライス加工
角度付き正面フライス加工は、特殊な正面フライス加工プロセスです。その主な特徴は、主たるたわみ角度が90度ではない正面フライスを使用して加工することです。
平面加工を行う標準的な正面フライス加工とは異なり、角度付き正面フライス加工では工具を特定の角度で切削できるため、面取り、傾斜面、および角度付き基準面の加工に最適です。
その M正面フライス加工に使用される材料
合金鋼
正面フライス加工において最も大きな割合を占めるのは鋼材であり、低炭素鋼から高炭素鋼、各種合金鋼まで多岐にわたる。鋼材は総合的な機械的特性に優れ、加工対象として最も一般的な材料である。
ステンレス鋼
ステンレス鋼は優れた耐食性を持つため広く用いられている。しかし、熱伝導率が低く、機械加工時に硬化しやすいという欠点があり、典型的な難削材である。
ステンレス鋼をフライス加工する際には、工具の固着や異常な摩耗を防ぐため、鋭利な切削工具を使用するとともに、適切な切りくず分流溝の設計、十分な冷却と潤滑を行う必要がある。

鋳鉄
ねずみ鋳鉄、ダクタイル鋳鉄などの材料もフライス加工が可能です。これらの材料は硬度が高く脆いため、加工中に切りくずが発生しやすいという特徴があります。フライス加工では、通常、中速または比較的高速の切削速度が求められるため、切削工具の耐摩耗性にはより高い性能が要求されます。
アルミニウム合金
アルミニウム合金は最も一般的な軽量金属であり、柔らかく、可塑性に優れ、熱伝導率も非常に高い。しかし、切削加工の際、この材料は構成刃先が発生しやすく、工具に付着しやすいという欠点がある。
したがって、アルミニウム合金をフライス加工する際には、通常、鋭利な刃先と大きなすくい角を持つ工具を使用し、高い切削速度と大きな送り速度を組み合わせた加工条件を採用することで、効率的な加工と優れた表面仕上げの両立を実現することが推奨される。

非金属および複合材料
ナイロン、ポリカーボネート、PEEKなどのエンジニアリングプラスチックは、硬度は低いものの弾性が高く、熱伝導率が極めて低い。これらの材料をフライス加工する際、摩擦によって発生する熱により加工物が軟化・変形しやすく、バリの発生も大きな問題となる。
したがって、機械加工においては、非常に鋭利な切削工具を用い、高速かつ浅い切削条件を設定するとともに、効果的な切りくず排出および冷却対策を講じる必要がある。
効果的な正面フライス加工に必要な工具と機器
エンドミル
エンドミルは、円筒面と端面に切削刃を持つ多刃切削工具です。正面フライス加工を行う際には、通常、軸方向の切削深さを小さく設定します。
エンドミルは、狭い平面や段差のある表面などの加工に非常に適しています。多機能加工や金型仕上げに幅広く使用されています。
ハエカッター
フライカッターとは、一般的にシンプルな自作の正面フライス加工装置を指します。構造的には、ツールホルダーの端に1つまたは2つの交換可能なインサートが取り付けられています。単体生産や小ロット生産、メンテナンス工場、あるいは大型ワークピースに局所的な突起を加工する場合などに非常に実用的です。
使用される切削インサートの希少性と非対称性のため、フライングカッターはバランスと剛性が比較的低く、切削効率と表面仕上げは通常、標準的な正面フライスよりも劣る。
シェルミルズ
シェルミルは、最も典型的で一般的に使用されている標準的な正面フライス加工工具の一つです。
シェルミルは、製造業において大型平面を加工する際に最も一般的に使用される工具です。代表的な用途としては、工作機械のベッド加工、箱型部品の接合面加工、金型の基準面加工、大型板材の上面加工など、効率的に平面を得る必要があるあらゆる場面が挙げられます。

A正面フライス加工の利点
高い加工効率
正面フライスは通常、直径が大きく、広い加工幅をカバーでき、複数の切削刃が同時に切削に参加するため、金属除去率が非常に高い。
粗加工段階では、正面フライス加工は大きな切削深さと高い送り速度を採用することで、ワークピース表面から大量の余分な材料を迅速に除去し、後続工程の基礎を築き、部品全体の加工時間を大幅に短縮できます。効率的なバッチ生産に最適な選択肢です。

優れた表面品質
切削時に正面フライスの切削刃が軸方向と半径方向に重なり合うため、加工面は1回のパスで複数回トリミングされ、滑らかで平坦な表面が得られます。
精密に研磨された切削インサートを選択し、適切な切削パラメータを調整し、高精度工作機械を使用することで、非常に高い平面度公差と優れた表面仕上げを容易に実現でき、研削工程の一部を置き換えて「研削の代わりにフライス加工」を実現することも可能です。
プロセスの柔軟性
正面フライス加工は非常に柔軟性に富んでいます。主たるたわみ角、材質、溝形状の異なる刃に交換することで、同じ工作機械と工具本体で、軟質アルミニウム合金から高硬度焼入れ鋼まで、さまざまな材料の加工要件を満たすことができます。
正面フライス加工は、重切削加工だけでなく、高速仕上げ加工も実現できます。傾斜面や段差のある面の加工も可能で、一つの工程で粗加工から仕上げ加工まで複数の段階をカバーできます。
加工安定性
正面フライス盤用カッターは、優れた構造剛性と主軸への確実な接続性を備えており、加工中の振動やびびりを効果的に抑制します。これにより、ワークピースの変形を最小限に抑えることができ、薄肉部品や低剛性部品の加工に特に適しています。正面フライス加工に固有の安定性により、一貫性のある予測可能な加工寸法が得られます。

優れた経済効率
正面フライス加工では、主に交換式インサートが使用されます。工具本体は長期間再利用でき、交換が必要なのは比較的安価なインサートのみです。これにより、工具の長期的な使用コストと管理コストが大幅に削減され、全体的な経済効果が向上します。
D正面フライス加工の利点
高い機械要件
正面フライス加工、特に重切削荒加工では、大量の材料を除去するために複数の切削刃を同時に駆動する必要があり、その結果、非常に大きな切削力が発生します。
出力不足または剛性の低い工作機械で強力な正面フライス加工を行うと、振動や切削工具の異常摩耗を引き起こし、工作機械の精度を損なう可能性が非常に高い。
工具コストの上昇
効率的な正面フライス加工を実現するには、高品質で大径の専用正面フライスヘッドと、多数の交換可能なインサートが必要となる。これらの初期工具投資は相当な額になる。
正面フライス盤は、多くの場合、高出力で高性能なCNC工作機械またはマシニングセンターの設置を必要とし、設備購入費用が非常に高額になる。
平面に限定
正面フライスの主な利点は、広くて開放的な面を加工できることです。材料を素早く除去し、表面を平坦に保つことができます。しかし、部品に複雑な曲線、深くて狭いポケット、鋭い内角がある場合、フライスの性能は制限されます。工具は通常大きいため、ワークピースに当たって干渉を起こす可能性があります。そのため、必要な領域に到達できず、表面を効果的に切削することができません。
薄肉変形リスク
薄肉部品、細長い部品、または治具の支持が不十分なワークピースを加工する場合、強い半径方向または軸方向の切削力によってワークピースの弾性変形や工具のたわみが容易に発生する可能性があります。これらの問題により、良好な寸法精度と平面度を維持することが困難になります。多くの場合、部品の変形を修正するために、複数回の軽い切削や特別な加工戦略が必要となります。
振動やチャタリングが発生しやすい
広い面をフライス加工する場合や、突き出しの長い工具ホルダを使用する場合、工具と工作物との接触が不安定になることがあります。この不安定な状態により、周期的な振動が発生しやすくなります。この振動は、切削の滑らかさ、表面品質、工具寿命に影響を与えます。
このような振動は、表面品質を著しく劣化させ、明らかな振動痕を残すだけでなく、工具の摩耗を加速させ、さらには欠けを引き起こす可能性もあり、加工精度と安全性に脅威を与える。
正面フライス加工と周辺フライス加工:主な違いを解説
| 比較の次元 | 正面フライス | 外周フライス加工 |
| 基本的な定義 | カッターの面と外周部を利用して、工具軸に垂直な面を作り出す。 | 円周状の歯を使用して、工具軸に平行な面(プロファイルやエッジなど)を加工します。 |
| ツールの種類 | 面と外周にインサートを備えた正面フライス(ディスク型カッター)。 | エンドミル、スラブミルなど、主に円周上に切削刃を持つ工具。 |
| 表面生成 | 平らな面(水平面、階段など)。 | 垂直な壁、スロット、曲面など。 |
| 第一目的 | 大型で平坦な表面を効率的に製造する。 | 機械加工による形状、溝、または複雑な3D形状。 |
| 代表的なアプリケーション | 機械テーブル、ハウジング面、金型パーティング面など | キー溝、歯車の歯、ポケット、部品の輪郭など。 |
| 切削力特性 | 軸方向の力が大きいほど、加工物をテーブルに向かって押し付ける力が強くなり、一般的に安定性が増す。 | ラジアル方向の力が大きくなるため、工具のたわみや振動が発生しやすくなる。 |
| 表面品質 | 通常、より高い平面度とより滑らかな仕上がりを実現します。 | 工具痕や波状の跡が残る場合があります。より良い仕上がりを得るには、微調整が必要です。 |

正面フライス加工でよくある問題とその解決方法
表面品質が悪い
加工面に規則的な振動線が現れ、表面が異常に粗く、傷や凹凸がある。
解決策
- 剛性を高める:より厚く丈夫なナイフの柄を選び、加工対象物と治具の剛性を確保する。
- パラメータの調整:共振周波数を破るために、切削速度、送り速度、または切削深さを変更します。非対称切削幅または可変速度切削を採用します。
工具寿命が短い
刃はひどく摩耗したり、ひび割れたり、損傷したりしており、本来の耐用年数には程遠い状態です。
解決策
- パラメータの最適化:被削材の材質と推奨刃値に基づいて、適切な線速度と送り速度を選択してください。「低速軽切削」による摩擦を避けてください。
- 構成刃先への対処法:切削速度を上げる。正のすくい角を持つ鋭利な刃を使用する。クーラントの潤滑性を高める。
平坦性が低い
加工された平面は不均一で、中央が凹んでいて端が突き出ているか、複数の工具の通過の間に明らかな継ぎ目がある。
解決策
- 変形を低減する:剛性の高い工具と工具ホルダを選択する。加工中のワークピースの変形を防ぐため、クランプ方式を最適化する。
- 工作機械の校正:スピンドルの垂直性を定期的に点検し、調整してください。
バリと刃の欠け
工具で加工物を切断する際に、加工物の端にバリや材料の欠けが生じる。
解決策
- 切断方法を変更する:エッジを切り出す前に、送り速度を少し下げる。
- 切削工具を最適化する:鋭利な刃と正のすくい角を使用する。切削工具は常に良好な切削状態に保ち、摩耗した刃の使用を避ける。
- 工程を追加する:専用のバリ取り手順を策定する。
A正面フライス加工プロセスの応用例
一般機械
正面フライス加工が最も広く応用されている分野は、大型機械である。主に、各種工作機械のベッド、作業台、ガイドレールの取り付け面などの加工に用いられる。
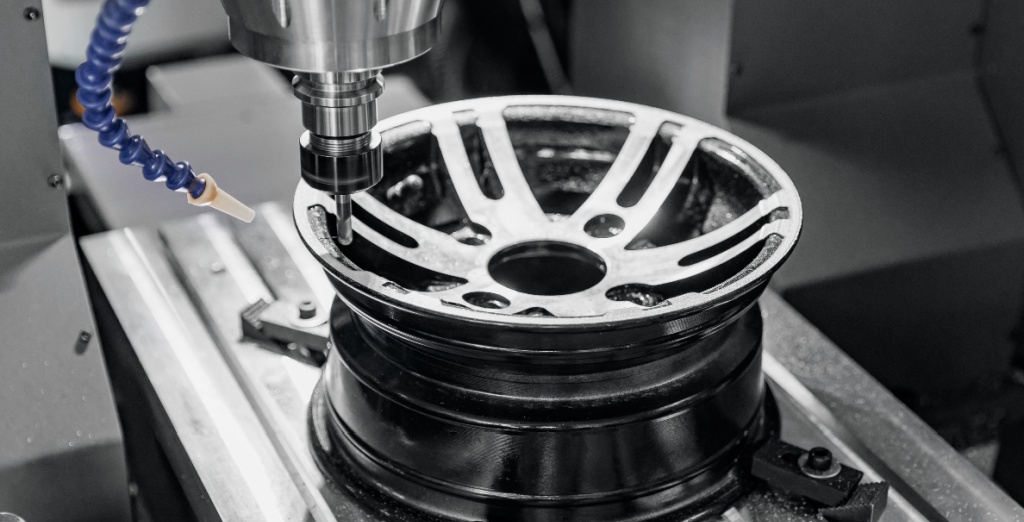
自動車 産業を変えます
自動車産業では、正面フライス加工は、エンジンのシリンダーブロックとシリンダーヘッドの接合面、トランスミッションケース、およびシャーシフレームの取り付け面を加工するために使用されます。
鉄道輸送において、正面フライス加工は、重要な耐荷重部品に精密な平面を形成するために使用されます。これには、高速機関車の台車、エンジンベース、その他の主要な構造部品が含まれます。この加工プロセスは、過酷な運転条件下での安定性、強度、および適切な組み立てを確保するのに役立ちます。
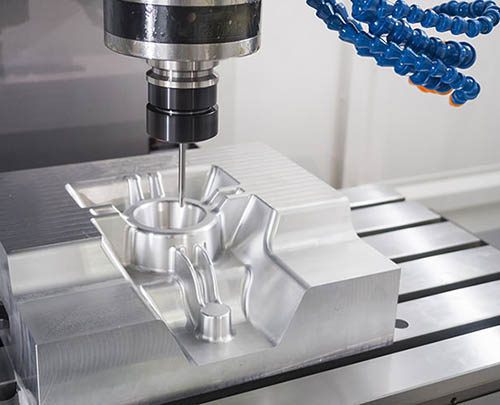
金型製造業
金型製造は正面フライス加工に大きく依存している。正面フライス加工は、金型のパーティング面を加工するために用いられる。この面の品質は、製品の精度と金型の耐用年数に直接影響を与える。
正面フライス加工は、金型ベースやテンプレートの基準面加工にも用いられます。表面仕上げ、平面度、加工効率に対する要求が非常に高いため、高速硬質フライス加工技術がよく採用されます。
航空宇宙
航空宇宙産業では、正面フライス加工は翼リブ、隔壁、外板パネルの接合面の加工に用いられます。また、エンジンの取り付けベースや宇宙船構造部品の精密な接合面にも適用されます。これらの面には非常に高い精度が求められるため、正面フライス加工は航空宇宙製造において重要な工程となっています。
NOBLEを選ぶ理由 顔 フライス加工 機械加工業者
NOBLEの正面フライス加工プロセスは、金属部品とプラスチック部品の両方に対し、高精度かつ高効率な表面加工を実現するように設計されています。当社は、剛性の高いスピンドルと高品質のインデックス式正面フライス盤を備えた先進的なCNCフライス盤を採用しており、優れた再現性で平坦で滑らか、かつ均一な寸法の表面を加工できます。
NOBLEは、各プロジェクトの材料および公差要件に基づいて、最適なカッター径、インサート形状、切削パラメータ、およびツーリング戦略を選択します。
NOBLEは、その高い技術力、安定した加工技術、そして厳格な品質検査により、少量生産から大量生産まで、あらゆる生産注文に対応し、すべての部品の表面品質の一貫性を確保することができます。
よくあるご質問
正面フライス加工で加工できる材料は何ですか?
正面フライス加工は、アルミニウム、ステンレス鋼、炭素鋼、真鍮、銅、チタン、エンジニアリングプラスチックなど、多くの材料の加工が可能です。適切な工具の選定と切削条件は、各材料の硬度と加工性に基づいて調整されます。
フェースミル加工とエンドミル加工の違いは何ですか?
正面フライス加工は、直径の大きなカッターを使用して、広くて平らな面を加工します。主に、高い平面度と高い加工効率の実現に重点を置いています。一方、エンドミル加工は、より小さな工具を使用して、ポケット、スロット、およびより複雑な形状を切削します。主に、ワークピースの細かい輪郭加工や精密な形状加工に使用されます。
正面フライス加工の品質に影響を与える要因は何ですか?
工具形状、主軸回転速度、送り速度、切削深さ、機械剛性、クーラント使用量、およびワークピースのクランプ安定性。
正面フライス加工の一般的な用途は何ですか?
正面フライス加工は、自動車、航空宇宙、機械、金型製造、精密部品などの分野で幅広く利用されている。
正面フライス加工で良好な表面仕上げを実現するにはどうすればよいでしょうか?
滑らかな表面仕上げを実現するには、切れ味の良い切削インサートを使用することが重要です。送り速度を適切に設定し、加工中はカッターが安定している必要があります。適切なツールパスを選択することも、結果の向上に役立ちます。最高の表面品質を得るには、送り速度を低くし、切削深さを浅くした仕上げ加工を別途行うことをお勧めします。







