
ダイカストの概要
ダイカストは、エンジンブロックからドアハンドルまで、大小さまざまな部品を迅速かつ正確に、そして再現性高く製造できる金属加工技術です。ダイカスト部品は優れた表面品質を持ち、様々な非鉄金属を使用できます。
ダイカストは初期費用が高いため、通常は大量生産に利用されます。この場合、製造規模の大きさが機械や工具の高額な費用を補います。以下では、NOBLEのお客様向けに特別なダイカストオプションをご紹介します。
この記事では、金属ダイカストについて詳細に解説し、その定義、種類、適切な材料、表面研磨、用途、そして最適なダイカストサービスの選び方について概説します。
ダイカストとは何ですか?
ダイカストは、寸法精度に優れた金属製品を製造できる技術です。プラスチック製造における射出成形法と類似しています。溶融金属(通常はマグネシウム、亜鉛、アルミニウムなどの非鉄金属合金)を高圧で再利用可能な鋼製金型に注入します。0.7~700MPaの圧力で溶融金属が金型に押し込まれ、固化して鋳造品となります。金型は、完成品を所望の形状に成形するために作られます。
ダイカストでは、「キャップモールド」と「エジェクターモールド」という2つの半割の金型をクランプで固定して使用します。金型には射出前に離型剤が塗布されます。溶融金属は油圧プレスまたは機械式プレスを用いて金型キャビティに注入されます。金属が冷却されると、2つの半割の金型が分離し、凝固した部品(鋳造品)が取り出されます。鋳造品は金型の形状と表面仕上げを高精度で保持し、後処理は最小限で済みます。ダイカストは、優れた表面仕上げの複雑な部品を製造でき、自動車の筐体、電気部品、玩具などに使用されています。このプロセスは、板金プレス加工、鍛造、その他の鋳造技術と組み合わせることも可能です。
ダイカストの仕組み?
ダイカストは、非常に精密で詳細な金属部品を製造する技術です。溶融金属(通常はマグネシウム、亜鉛、またはアルミニウム)を高圧で金型または鋳型のキャビティに注入します。溶融金属は金型内で急速に凝固し、鋳型の形状になった後、完成品として排出されます。手順は以下のとおりです。

1. 金型の準備
金型の準備は、カバー金型とエジェクタ金型に分けられ、この工程の最初のステップです。通常、硬化鋼で作られたこれらの金型は、完成品に正しい形状を与えることを目的としています。
2. 型締め
金型の2つの半分は互いに締め付けられ、射出時の高圧に耐えられる密閉された金型キャビティを形成する。
3.注射
準備段階の後、溶融金属は炉から下向きの湯口を通して金型に注ぎ込まれます。これは手動で行うことも、自動取鍋を使用することもできますが、いずれの場合も重力を利用して金属を移動させます。追加の力や圧力は一切加えられません。溶融金属は垂直位置から金型に注入され、重力の自然な引力によって鋳造物へと流れ込みます。高圧を避けることで乱流が抑制され、気孔の発生を防ぐことができます。また、より滑らかな部品やパーツの製造にもつながります。
4. 冷却固化
溶融金属は、金型キャビティを満たした後、より低温の金型表面に接触することで急速に冷却・凝固する。金型内部に設けられた冷却チャネルによって、凝固プロセスが促進され、放熱も容易になる。
5.排出
重力鋳造機で鋳造工程を終えた鋳物は、十分に冷却される時間を与えられます。その後、金型のクランプが外され、開かれ、鋳造部品が慎重に取り出されます。手で取り出すこともできますが、場合によっては、エジェクターピンを使用して鋳造品を安全に機械から押し出すこともあります。
6. トリミングと仕上げ
金型から部品が排出された後、パーティングラインに沿ってバリと呼ばれる余分な材料が残る場合があります。このバリを除去するために、部品はトリミング工程を経ます。トリミングは、手作業または自動装置を使用して行うことができます。最終製品の品質を高めるために、機械加工、研磨、表面処理などの仕上げ工程が追加で適用される場合があります。

ダイカストのメリットとデメリット
ダイカストの利点
1。 低価格:
ダイカスト部品は、大量生産でも安定した品質を実現し、比較的安価です。工程の一部または全部を自動化することで、人件費を削減できます。
2.高効率
溶融金属は、金型キャビティを満たした後、より低温の金型表面に接触することで急速に冷却・凝固する。金型内部に設けられた冷却チャネルによって、凝固プロセスが促進され、放熱も容易になる。
3. 複雑な形状と薄壁
ダイカスト製法は、複雑な形状の部品や、25gから25kgまでの幅広いサイズの部品を製造できます。これらの部品は、他の製造方法では製造が困難であったり、コストがかさんだりする場合があります。また、0.38mmという薄肉部品も製造できるため、強度を維持しながら軽量化を実現できます。
4. 寸法精度と一貫性
ダイカスト製法は、優れた寸法精度と再現性を実現します。精巧に作られた金型により、厳しい公差と一貫した部品寸法が保証されます。したがって、ダイカスト製法は、一定かつ高精度な部品を必要とする用途に最適です。
5. 表面仕上げが良好
ダイカスト製法では、滑らかな表面、精緻なディテール、そして-0.8~3.2μm Raの表面粗さを持つ部品を製造できます。金型を設計することで、所望の表面テクスチャを実現できるため、追加の表面仕上げ工程の必要性を低減できます。
6. 材料の多様性
ダイカストには、真鍮、亜鉛、マグネシウム、アルミニウムなど、多くの材料が使用できます。それぞれの材料には、耐腐食性、軽量性、高強度といった独自の特性があり、特定の用途の要求に応じて材料を選択することが可能です。

ダイカストの欠点
初期工具コストが高い:
ダイカスト製法では、複雑で精密な金型を作成する必要があり、その製作・製造には高額な費用がかかる。特に試作品や小規模生産の場合、金型費用は大きな障害となる可能性がある。
サイズと重量の範囲に制限があります。
一般的に、ダイカストは小型から中型の部品に適しています。ダイカスト機のサイズや生産能力の制約により、大型で重量のある部品には他の製造技術を用いる必要がある場合があります。
多孔性と収縮率:
ダイカスト製法では、溶融金属が急速に冷却・凝固するため、製品に気孔や収縮欠陥が生じる可能性があります。これらの欠陥は、鋳造品の機械的特性や構造的完全性を損なう恐れがあります。こうした問題を軽減するためには、適切な設計上の配慮と工程管理が不可欠です。
設計上の制限:
ダイカスト特有の特性上、設計には特別な制約が必要です。例えば、均一な充填と凝固を促進するためには、部品の肉厚を均一にする必要があります。アンダーカットや複雑な内部構造については、さらに設計上の検討や鋳造後の処理が必要となる場合もあります。
ダイカストは数多くの利点があるため、依然として広く用いられている製造プロセスです。製造業者は、自社製品の具体的な要件を慎重に検討し、ダイカストが生産ニーズに適した選択肢であるかどうかを判断します。
ダイカストプロセスの応用
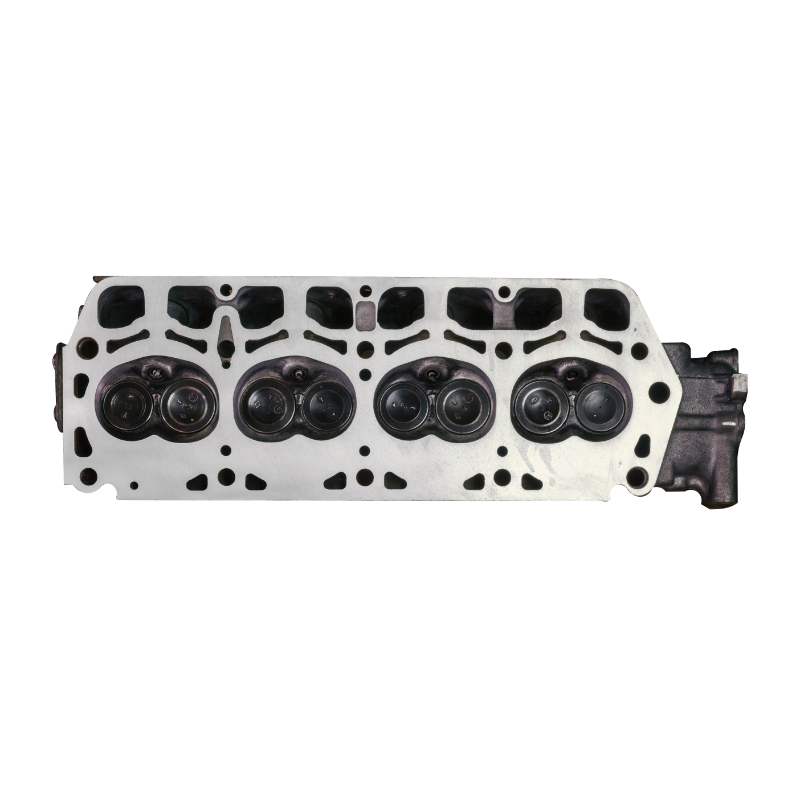
エンジン部品や電子機器筐体は、いずれも強度と汎用性に優れたダイカスト製法を用いて製造できる。ダイカスト製法には、広い成形面積、豊富な材料選択肢、複雑で再現性の高い薄肉部品を製造できる能力など、多くの利点がある。
1. 自動車産業におけるダイカスト
アルミニウムダイカストは、ギアボックスケース、エンジンブラケット、油圧シリンダーなどの軽量部品を製造できるため、自動車業界で広く利用されています。マグネシウムダイカストはパネルやシートフレームに適しており、亜鉛ダイカストは燃料、ブレーキ、パワーステアリング部品に適しています。

2. 航空宇宙産業におけるダイカスト
ダイカストは、複雑で軽量かつ高品質な部品を製造できるため、航空宇宙産業にとって不可欠な技術です。航空宇宙メーカーがこの製造技術を選択する理由は、コスト効率の高さと、業界の厳しい基準を満たす能力にあります。
3. 医療業界におけるダイカスト
ダイカストは、航空宇宙産業や医療産業において重要な技術です。軽量で高品質な部品を製造でき、厳しい業界基準を満たしています。特に重要な部品の製造に好んで用いられています。
4. エネルギー産業におけるダイカスト
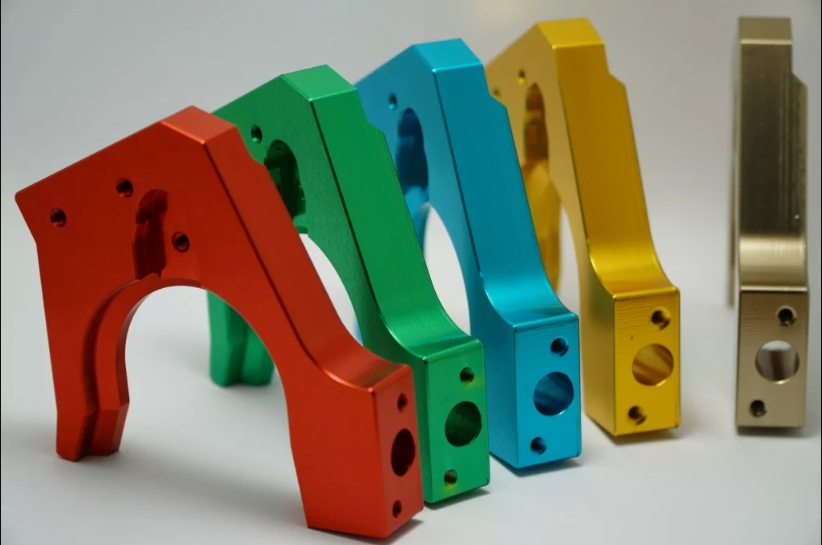
ダイカストは、熱交換器、燃料電池、電気部品、再生可能エネルギーシステム、エネルギー貯蔵システムなど、さまざまな用途向けに、高精度で耐久性に優れた高品質な部品を製造できるため、エネルギー分野において重要な役割を果たしています。このプロセスは、性能、効率、コスト効率といった業界のニーズを満たすことができるため、エネルギー分野における有益な製造方法と言えます。
ダイカスト部品の鋳造方法とは?
ダイカストプロセスの種類
ホットチャンバーダイカストプロセス(ホットキャスティング)
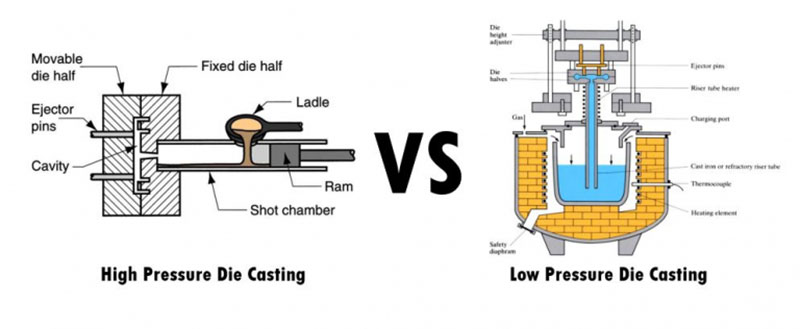
ホットダイ鋳造法またはグースネック鋳造法は、ホットチャンバー技術の別名です。この方法は、浸漬されたプランジャーアセンブリを化学的に損傷しない低融点金属に使用されます。射出機構のプランジャーとチャンバーは、金属炉の溶融金属浴に浸されます(下図参照)。プランジャーはダイを閉じた状態で後退し、チャンバーポートを開いて溶融金属をチャンバー内に流入させます。その後、プランジャーはポートを閉じ、ノズルとグースネックを通して溶融金属をダイキャビティに押し込みます。溶融金属は、ダイキャビティ内で加圧された状態で保持され、凝固します。ホットチャンバープロセスでは圧力が上昇するため、コールドチャンバー技術よりも大幅に高い生産速度が得られます。ホットチャンバー鋳造は、スズや亜鉛など、低融点の合金や金属に効果的です。

冷間ダイカストプロセス
冷間ダイカストプロセスは、熱間ダイカストプロセスと非常によく似ています。このプロセスでは、溶融金属は射出シリンダーの射出スリーブまたはチャンバー部分に注ぎ込まれ、その後金型に押し込まれます。スリーブは加熱されないため、このプロセスは冷間プロセスと呼ばれます。金属炉は自己完結型であるため、腐食の問題は発生しません。冷間プロセスは、溶融材料が注湯口を通して炉から射出チャンバーに移送されることから始まります。油圧ラムが冷間チャンバーのポートを密閉し、圧力をかけて金属を金型キャビティに押し込みます。
圧力範囲は30 MPaから150 MPaです。このプロセスは、生産効率よりも機械の腐食を最小限に抑えることに重点を置いて設計されています。溶融金属は自動または手動で射出システムにすくい取られるため、射出機構を溶融金属の浴槽に浸す必要がありません。ホットチャンバーダイカストの浸漬設計が腐食が激しい用途では、コールドチャンバープロセスが優れた代替手段となります。このプロセスは、アルミニウムやアルミニウム合金など、融点の高い金属の鋳造に適しています。

圧力ダイカストプロセス:
圧力ダイカストは、高精度で最終形状の金属部品を大量生産するための、高速かつ信頼性が高く、価格も手頃な製造方法です。圧力ダイカスト工程では、溶融金属合金が高圧で鋼製の金型(または工具)に注入されます。これにより、金属合金は瞬時に凝固し、数ミリ秒から数秒で最終形状の部品が形成されます。その後、自動的に金型から取り出されます。
1. 高圧ダイカスト:
高圧ダイカスト(HPDC)は、幅広い形状の製品を製造できる非常に効率的な製造プロセスです。このプロセスでは、金属金型に溶融金属を高圧かつ高速で注入します。基本的な装置は、作業台を金型の上に置いたときに金型の半分を所定の位置に保持する2枚の垂直圧力板で構成されています。一方の圧力板は固定されており、もう一方は可動式で、金型の開閉を補助します。金型キャビティに金属を充填するには、所定量の金属をショットスリーブに入れ、ピストンを使用して油圧で作動させます。金属が凝固したら、鋳造品を金型から取り出します。

2. 低圧ダイカスト:
低圧ダイカストの理想的な用途は、回転軸を持つ対称的なアルミニウム部品の製造です。例えば、自動車のホイールは、低圧ダイカストを用いて製造されることがよくあります。この製法では、ライザーチューブを用いて鋳型と溶融金属の浴槽を連結し、鋳型は溶融金属の浴槽の真上に垂直に配置されます。チャンバー内の圧力が通常20~100kPaに達すると、金属は上方に引き込まれて鋳型に流れ込みます。この低圧アルミニウム鋳造プロセスでは、フィーダーを省略することで高い鋳造歩留まりを実現できます。
真空ダイカストとコールドチャンバー技術は最も密接に関連しています。溶融金属が金型キャビティに入る前に、真空源によって閉じ込められた空気やガスが除去されます。これは比較的新しいダイカスト技術で、気孔率を低減し、強度を高め、鋳造後の熱処理を容易にします。この種の鋳造には、機械的特性の向上、表面平滑性の向上、寸法安定性の向上、サイクルタイムの短縮、閉じ込められたガスによる欠陥の減少など、いくつかの利点があります。部品に熱処理を施すことも可能です。

4. スクイズダイカスト工程:
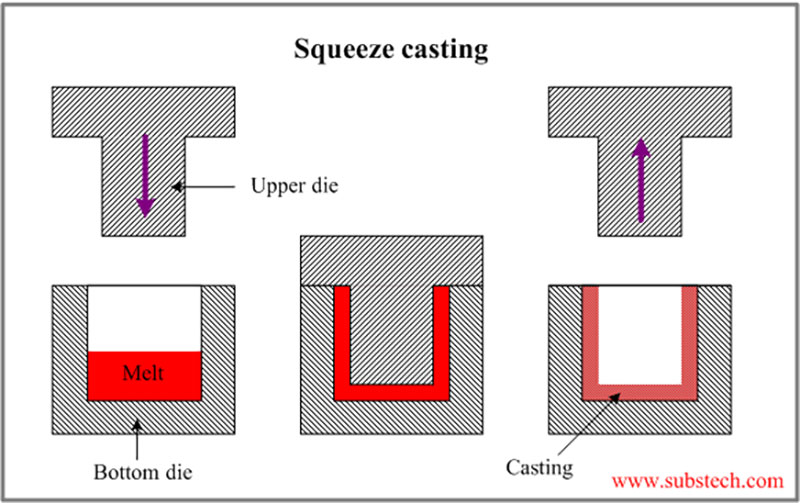
流動性の低い金属や合金は鋳造が可能であり、スクイズキャスティングは実用的な方法として開発された。液体金属鍛造とも呼ばれる。
この製法では、開いた鋳型に溶融金属を流し込み、それを強く締め付けることで、成形品のくぼみに溶融金属を押し込みます。スクイズキャスティングは非常に高密度な製品を生み出し、その後の熱処理にも適しています。このプロセスは、繊維強化構造に溶融アルミニウムを浸透させる強化金属マトリックス複合材料の製造にも応用されています。
5. 重力鋳造プロセス:
重力鋳造と呼ばれる製造技術は、複雑な形状と滑らかな表面を持つ高品質の金属部品を製造するために用いられます。この鋳造技術は、鋳造工程全体の中でも特に重要なサブセットです。重力鋳造は、他の鋳造技術と2つの重要な点で異なります。(1) 鋳造金属は重力のみによって金型に投入されること、(2) 再利用可能な(または「永久」の)金属金型が使用されることです。通常、鋳鉄または鋼が金型の材料として用いられます。

一般的なダイカストサービス
ダイカストに用いられる主要金属の一つはアルミニウムであり、冷間ダイカストではアルミニウム合金が使用されます。これらの合金は通常、マグネシウム、銅、シリコンから構成されます。アルミニウム製のダイカスト合金は軽量で寸法安定性に優れているため、複雑で精緻な部品の製造に適しています。また、耐熱性、電気伝導性、熱伝導性、耐食性にも優れています。
一般的なダイカスト用アルミニウム合金には以下のようなものがある。
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| 密度 | 2.63グラム/ cm3 | 2.63グラム/ cm3 | 2.74グラム/ cm3 | 2.71グラム/ cm3 | 2.74グラム/ cm3 |
| 溶融範囲 | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Electrical
伝導度 |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| サーマル
伝導度 |
113
W/(m・K) |
113
W/(m・K) |
96.2
W/(m・K) |
96.2
W/(m・K) |
96.2
W/(m・K) |
| 究極の引張強さ | 300 MPaで | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| 降伏強さ | 170 MPaで | 170 MPaで | 170 MPaで | 170 MPaで | 170 MPaで |
| 硬度 | 75BHN | 75BHN | 75BHN | 75BHN | 75BHN |
| 疲労強度 | 140 MPaで | 140 MPaで | 140 MPaで | 140 MPaで | 140 MPaで |
| 剪断強度 | 190 MPaで | 190 MPaで | 190 MPaで | 190 MPaで | 190 MPaで |
| 伸長 | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
亜鉛合金は、ダイカストに用いられる重要な金属です。亜鉛鋳造はめっき加工に適しており、耐衝撃性や延性といった利点も備えているため、製造業者にとって最も便利なダイカスト代替手段となっています。ホットチャンバー式ダイカスト機で鋳造でき、鋳造性が高いため金型の摩耗も少なくて済みます。亜鉛はマグネシウムやアルミニウムよりも重いため、通常は銅、マグネシウム、アルミニウムと合金化されます。
一般的なダイカスト用亜鉛合金には以下のようなものがあります。
| 合金グレード | ザマック2 | ザマック3 | ザマック5 | ザマック7 | ZA-8 |
| 密度(g /cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| 融点 (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| 熱伝導率(W/m`K) | 109 | 116 | 113 | 113 | 116 |
| 熱膨張係数 (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| 電気伝導率 (% IACS) | 27 | 27 | 27 | 27 | 26 |
| 主な化学成分 | 3.5-4.3% アルミニウム 0.02~0.05% マグネシウム 0.035~0.06% 銅 |
3.5-4.3% アルミニウム 0.03% マグネシウム 0.03%Cu |
3.5-4.3% アルミニウム 0.035% マグネシウム 0.035%Cu |
3.5-4.3% アルミニウム 0.03~0.06% マグネシウム 0.03~0.06% 銅 |
3.5-4.3% アルミニウム 0.05~0.5% マグネシウム 0.005~0.03% 銅 0.005-0.03% ニッケル 鉄含有量0.005~0.03% |
| 引張強さ(MPa) | 295 | 255 | 310 | 345 | 380 |
| 降伏強さ(MPa) | 240 | 215 | 230 | 275 | 320 |
| 伸び(%) | 2 | 3 | 6 | 3 | 1 |
| 硬度(HB) | 82 | 70 | 90 | 95 | 100 |
| 主な違い | マグネシウムと銅の含有量が少なく、より大きな部品に適しています。 | マグネシウムと銅の含有量が少なく、より大きな部品に適しています。 | マグネシウムと銅の含有量が少なく、より大きな部品に適しています。 | マグネシウムと銅の含有量が多く、複雑な形状の部品に適しています。 | マグネシウム、銅、ニッケル、鉄を含み、強度と硬度が高い。 |
| 主要鋳造用途 | 自動車部品、家具、家電製品、機械部品 | 電気製品、手工具、おもちゃ | 機械、建築、自動車 | 自動車、電気、ハードウェア | 産業、自動車、電気 |
ダイカスト合金を選ぶ際の考慮事項
ダイカスト合金の選定は、最終製品の用途と機能によって決定されます。
合金の選択は、性能、コスト、製造プロセスすべてに直接影響を与えるため、非常に重要です。ダイカスト合金を選択する際には、以下の重要な基準を念頭に置いてください。
1. 機械的性質:
合金の選択は、性能、コスト、製造プロセスすべてに直接影響を与えるため、非常に重要です。ダイカスト合金を選択する際には、以下の重要な基準を念頭に置いてください。
2. 耐食性:
作業環境や、化学物質、湿気、温度変化などへの曝露について考えてみてください。亜鉛やアルミニウムなどの特定の金属は腐食に強い一方、他の合金は追加の保護コーティングが必要になる場合があります。
3. 熱伝導率:
部品が一定の温度を維持する必要があるか、効率的に熱を放散する必要があるかを評価します。銅などの合金は熱伝導率が高いため、効果的な熱伝達が求められる用途に適しています。
4. 被削性:
後加工が必要な場合は、合金の被削性を考慮してください。合金によっては加工しやすいものもあれば、より高度な設備や方法が必要となるものもあります。
5. 低コスト:
合金の総コストは、材料費、製造工程の効率性、および追加の仕上げや処理の必要性を考慮に入れたものです。合金の種類によってコストは異なり、より高度な加工方法が必要となる場合もあり、その分部品の総コストが高くなります。
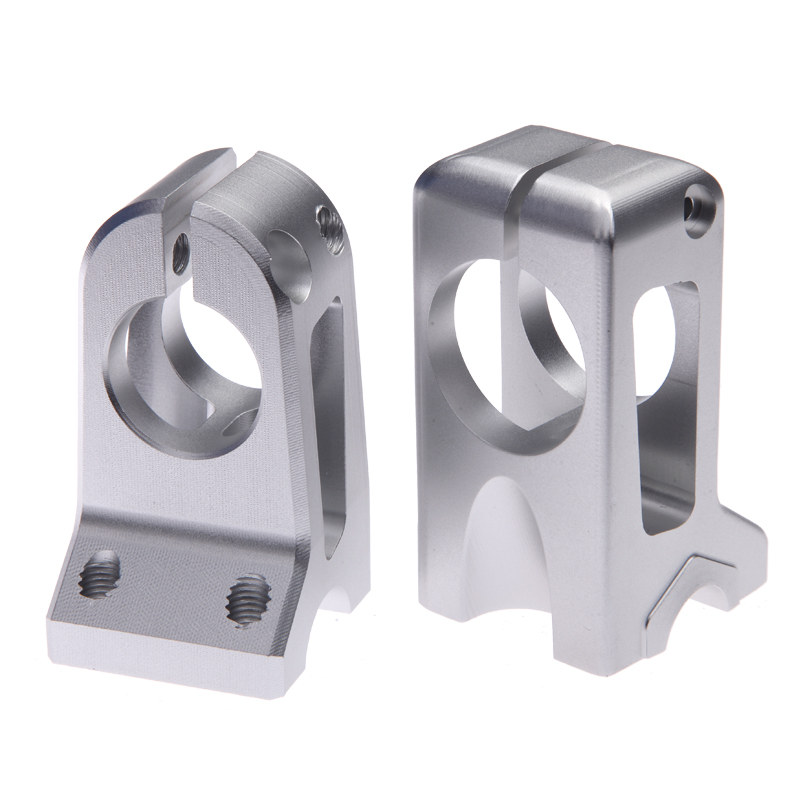
作り方 ダイカスト金型
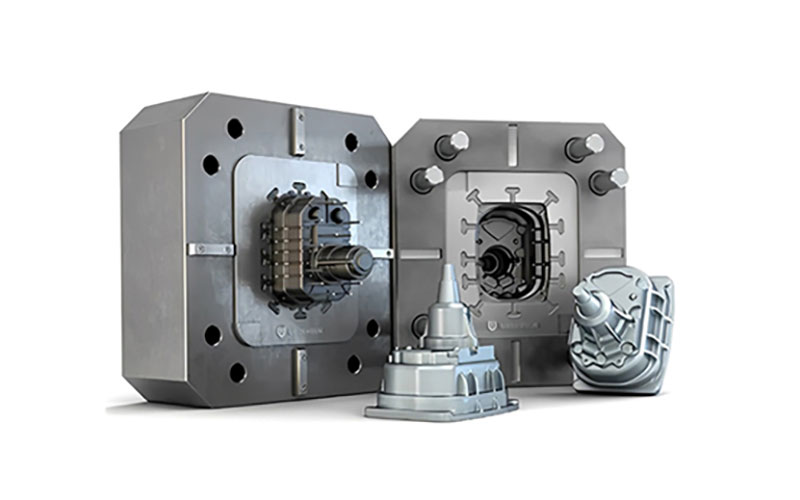
金型は、プレートに固定されたカバー側と、可動プレートに取り付けられた排出側から構成されます。穴やねじ山のある複雑な形状の部品を成形するために、スライドやコアなどの追加部品を備えた金型もあります。
1回のサイクルで多数の部品を製造するために、ダイカスト金型は、製造対象物のサイズに応じて複数のキャビティを持つ場合があります。これらの金型は、多数の同一のキャビティを持つマルチキャビティ金型、または異なる部品を製造するために異なるキャビティが混在するセル金型のいずれかです。
ダイカスト金型は、優れた延性と耐摩耗性に加えて、非常に高い強度と耐熱性を備えている必要があります。そのため、金型は毎時数百回の鋳造サイクル、そして耐用年数全体で最大200万回のサイクルに耐えられる構造になっています。金型は高性能な高硬度工具鋼で作られており、多くの場合、熱処理が施されています。ダイカスト金型は、極めて強い型締め力にも耐えられる必要があります。
鋳造専用の設計およびシミュレーションツールをコンピュータ支援設計 (CAD) と組み合わせて使用することは、ダイカスト金型の製造工程における最初のステップです。ダイカスト金型には、射出成形金型と同様に、溶融材料を金型キャビティに流し込むためのゲート、ランナー、スプルーが必要です。また、金型を固定し、取り出しを容易にするために、エジェクションピンとロックピンを含める必要があります。デジタル金型設計により、厳しい公差や複雑な形状を製造できます。CNC 加工は、ダイカスト金型の製造に広く使用されています。通常、ダイカスト金型の製造は、金型形状の粗加工から始まり、次に金属金型の熱処理、最後に仕上げ加工が行われます。プロトタイプレベルの金型は、CNC 加工や選択的レーザー焼結 (SLS) などの他のプロセスを使用したラピッドツーリングを使用して製造することもできます。
ダイカスト材料
ダイカストでは、アルミニウム、亜鉛、マグネシウム、鉛、銅など、融点の低い金属が一般的に使用されます。ただし、鉄系金属や特殊な金属も使用されることがあります。一般的な材料は以下のとおりです。
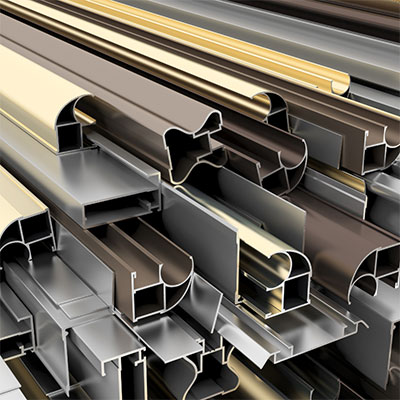
1。 アルミニウム
アルミニウムダイカストは、軽量構造、高い強度重量比、優れた加工性、熱伝導性、耐食性、設計の柔軟性、コスト効率、リサイクル性など、数多くの利点を備えています。これらの特性により、アルミニウムは様々な用途で人気が高く、ダイカスト加工における幅広い利用につながっています。
2 マグネシウム
マグネシウムは、軽量性、高い強度重量比、優れた加工性、放熱性、寸法安定性、EMI/RFシールド性能、そしてリサイクル性といった特性を備えているため、ダイカスト用材料として非常に価値があります。これらの特性の独自の組み合わせにより、自動車、航空宇宙、エレクトロニクス、消費財などの業界において、軽量かつ高性能な部品の開発が促進されます。
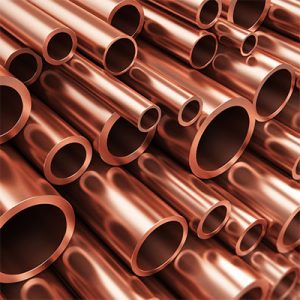
3。 銅
従来のダイカスト製法では、銅は融点が高く特性が扱いにくいため、通常は使用されません。しかし、銅合金ダイカストと呼ばれる特殊な製法は、銅合金の鋳造用に開発されています。この特殊な技術により、優れた耐食性と強度を備えた高品質の銅製部品が製造されます。銅合金ダイカストは広く普及しているとは言えませんが、銅合金特有の特性と要件に合わせて設計されているため、幅広い産業や用途に適しています。

4。 亜鉛
亜鉛ダイカストは、優れた鋳造性、高強度、耐食性、設計の柔軟性、高い生産効率、リサイクル性など、数多くの利点を備えています。これらの特性により、亜鉛は幅広い用途、特に複雑な形状、精密さ、そしてコスト効率の高い生産が求められる用途において、広く利用されています。自動車、電子機器、通信機器、消費財など、多岐にわたる分野で亜鉛が活用されています。亜鉛ダイカスト部品の一般的な例としては、自動車部品、電気コネクタ、ドアハンドル、ヒンジ、蛇口、各種家電製品などが挙げられます。
ダイカスト 仕上げオプション
NOBLEは、多様な表面仕上げを提供することで、お客様の製品の表面品質向上をお手伝いいたします。カスタムパーツの表面仕上げは、外観、表面硬度、粗さ、耐薬品性、耐腐食性などを向上させることを目的としています。また、ライブツールで切削した部分の目に見える工具痕を隠すのにも役立ちます。以下に、最適なオプションをいくつかご紹介します。
| 名前 | 詳細説明 | 材料 | 色圏 | テクスチャー | |
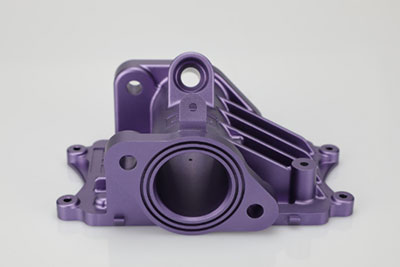 |
陽極酸化 | 陽極酸化処理は、耐食性を向上させ、耐摩耗性と硬度を高め、金属表面を保護します。機械部品、航空機、自動車部品、精密機器などに幅広く使用されています。 | アルミ | クリア、ブラック、グレー、レッド、ブルー、ゴールド。 | 滑らかでマットな仕上がり |
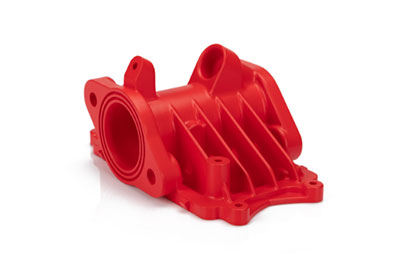 |
粉体塗装 | 粉体塗装は、流動性の高い乾燥粉末状の塗料を塗布するタイプの塗装方法です。蒸発性溶剤を介して塗布される従来の液体塗料とは異なり、粉体塗装は通常、静電的に塗布され、その後、熱または紫外線によって硬化されます。 | アルミニウム、ステンレス鋼、鋼 | 黒、RAL コードまたは Pantone 番号 | 光沢または半光沢 |
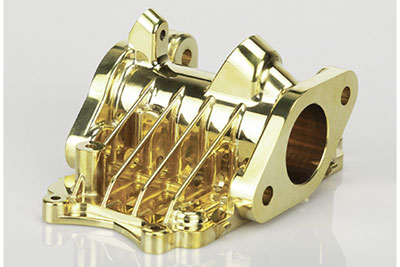 |
電気めっき | 電気めっきは、機能性、装飾性、または腐食防止といった様々な目的で用いられる。自動車業界をはじめ、多くの産業でこのプロセスが利用されており、自動車部品へのクロムめっきは広く普及している。 | アルミニウム、スチール、ステンレス | 無し | 滑らかで光沢のある仕上がり |
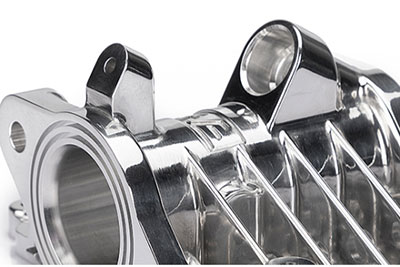 |
研磨 | 研磨とは、部品を物理的にこすり合わせるか、化学的な作用によって、滑らかで光沢のある表面を作り出す工程である。この工程によって、鏡面反射が顕著な表面が得られるが、材料によっては拡散反射を低減できる場合もある。 | アルミニウム、真鍮、ステンレス鋼、鋼 | 無し | 光沢のある |
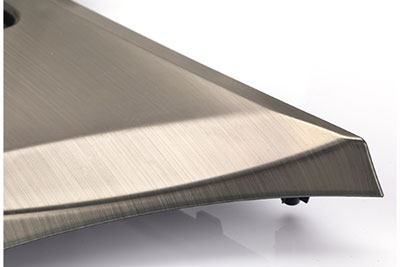 |
ブラッシング | ブラッシングは、通常は審美的な目的で、研磨ベルトを使用して材料の表面に痕跡を描く表面処理プロセスです。 | ABS、アルミニウム、真鍮、ステンレス鋼、鋼 | 無し | サテン |
選択戦略 ダイカストメーカー
ダイカストメーカーを選定する際には、良好なパートナーシップと高品質な製品を実現するために、いくつかの要素を考慮することが不可欠です。適切なダイカストメーカーを選定するための戦略を以下に示します。
1. 要件を定義します。
プロジェクトの要件を明確に定義してください。これには、希望する部品の仕様、数量、品質基準、表面処理、納期などが含まれます。これにより、潜在的な製造業者との効果的なコミュニケーションが可能になり、彼らの能力を評価するのに役立ちます。
2.経験と専門知識:
ダイカストの豊富な経験と、高品質な製品を製造してきた確かな実績を持つメーカーを探しましょう。あなたのプロジェクトに関連する特定の金属や材料の取り扱い経験を調べてください。彼らがこれまで携わってきた業界や、製造に成功した複雑な部品についても検討しましょう。
3. 製造能力:
製造業者の生産能力を評価してください。これには、ダイカストマシンのサイズと容量、利用可能な金型オプション、および機械加工、仕上げ、組み立てなどの二次加工が含まれます。製造業者の設備と施設が、貴社のプロジェクト要件と生産量要件を満たせることを確認してください。
4. 品質管理措置:
製造業者の品質管理プロセスと認証について問い合わせてください。ISO認証などの堅牢な品質管理システムを導入している製造業者を探しましょう。検査方法、試験手順、業界標準への準拠状況についても質問してください。
5.設計およびエンジニアリングサポート:
メーカーが設計およびエンジニアリングのサポートを提供しているかどうかを検討してください。熟練したメーカーは設計段階で貴重な情報を提供し、部品の製造性、コスト効率、および性能の最適化に役立ちます。また、彼らの専門知識は材料選定やプロセス最適化にも役立ちます。
6.コミュニケーションとコラボレーション:
製造業者のコミュニケーションチャネルと対応力を評価してください。効果的なコミュニケーションは、良好なパートナーシップを築く上で不可欠です。問い合わせへの迅速な対応、定期的な進捗状況の報告、そしてプロジェクト全体を通して緊密に協力してくれる姿勢を確認しましょう。

ダイカストサービスにNOBLEを選ぶ理由
NOBLEは最先端技術を駆使し、お客様第一主義を掲げる熟練の専門家チームを擁しています。当社のダイカストサービスは、高精度、高効率、コスト効率に優れ、高品質な製品を生み出します。NOBLEのダイカストサービスをご利用いただくことで、お客様のビジネスを新たな成功へと導くことができます。
1. 経済的な価格と完璧な品質
当社は、最低価格で最高品質の製品をご提供いたします。加工品質と仕上げ処理の品質を厳しく管理し、お客様が設計された通りの製品をお届けすることをお約束します。
2. 強固な製造能力
NOBLEは、幅広い素材と表面仕上げに対応できる卓越した製造能力を誇りとしています。少量生産から大量生産まで、あらゆるプロジェクトニーズに対応する包括的なワンストップソリューションを提供します。当社の製造能力は他に類を見ないものであり、すべてのダイカスト部品が最高品質で、すべての寸法要件を満たし、優れた性能を発揮することを保証します。
3.厳格な品質管理
ISO 9001およびISO 13485認証取得工場であるNOBLEは、精密なダイカストサービスの提供に尽力しています。当社のエンジニアリングチームは、製造工程の様々な段階(試作前、製造中、初回品検査、出荷前など)で厳格な品質検査を実施し、最高品質の製品を保証します。
4. 迅速なリードタイム
国内の認証工場と強固なサプライチェーンシステムに加え、国内の工場設備と最先端の機械設備を備えているため、製品開発サイクルを短縮し、お客様のアルミ合金ダイカスト部品をできるだけ早くお届けすることができます。
5. 高精度ダイカスト部品
当社では、製品の品質が常に一定で、お客様のご期待に沿うよう、厳格な品質管理システムを実施しています。また、徹底した検査により、お客様にお届けする精密加工部品に不要な欠陥がないことを保証いたします。
年中無休のエンジニアリング サポート
世界中どこにいても、年中無休24時間体制のエンジニアリングサポートをご利用いただけます。経験豊富なエンジニアが、部品のカスタム設計、幅広い材料選択、完璧な仕上げオプション、そして納期に至るまで、お客様に最適なソリューションをご提供いたします。






