

中国で射出成形を調達する際、重要なのは生産能力の有無ではなく、その生産能力を支えるパートナー企業がその能力を証明できるかどうかです。海を越えて金型を発注するバイヤーは、火曜日の午後に工場を視察することはできないため、公表された公差、文書化された金型クラス、明示されたリードタイム、明確な製造工程、そして監査に耐えうる管理システムといった形で、その証拠を示す必要があります。
このガイドでは、金型精度と工具品質、見積もりから納品までのスピード、設計から組立までのプロジェクト調整、生産ラインを支える人材と機械設備、そして文書化を規定する認証といった各側面を一つずつ解説していきます。全体を通して、NOBLE社が公表している実績データが具体的な例として用いられているため、それぞれの質問に対する検証可能な回答がどのようなものかをご覧いただけます。記事の最後では、試作品から量産までを網羅するプログラムのパートナーとしてNOBLE社が最適な理由を明確に示し、最後に、発注前に顧客が最もよく尋ねる質問について解説します。
「中国における射出成形」がバイヤーにとって意味すること
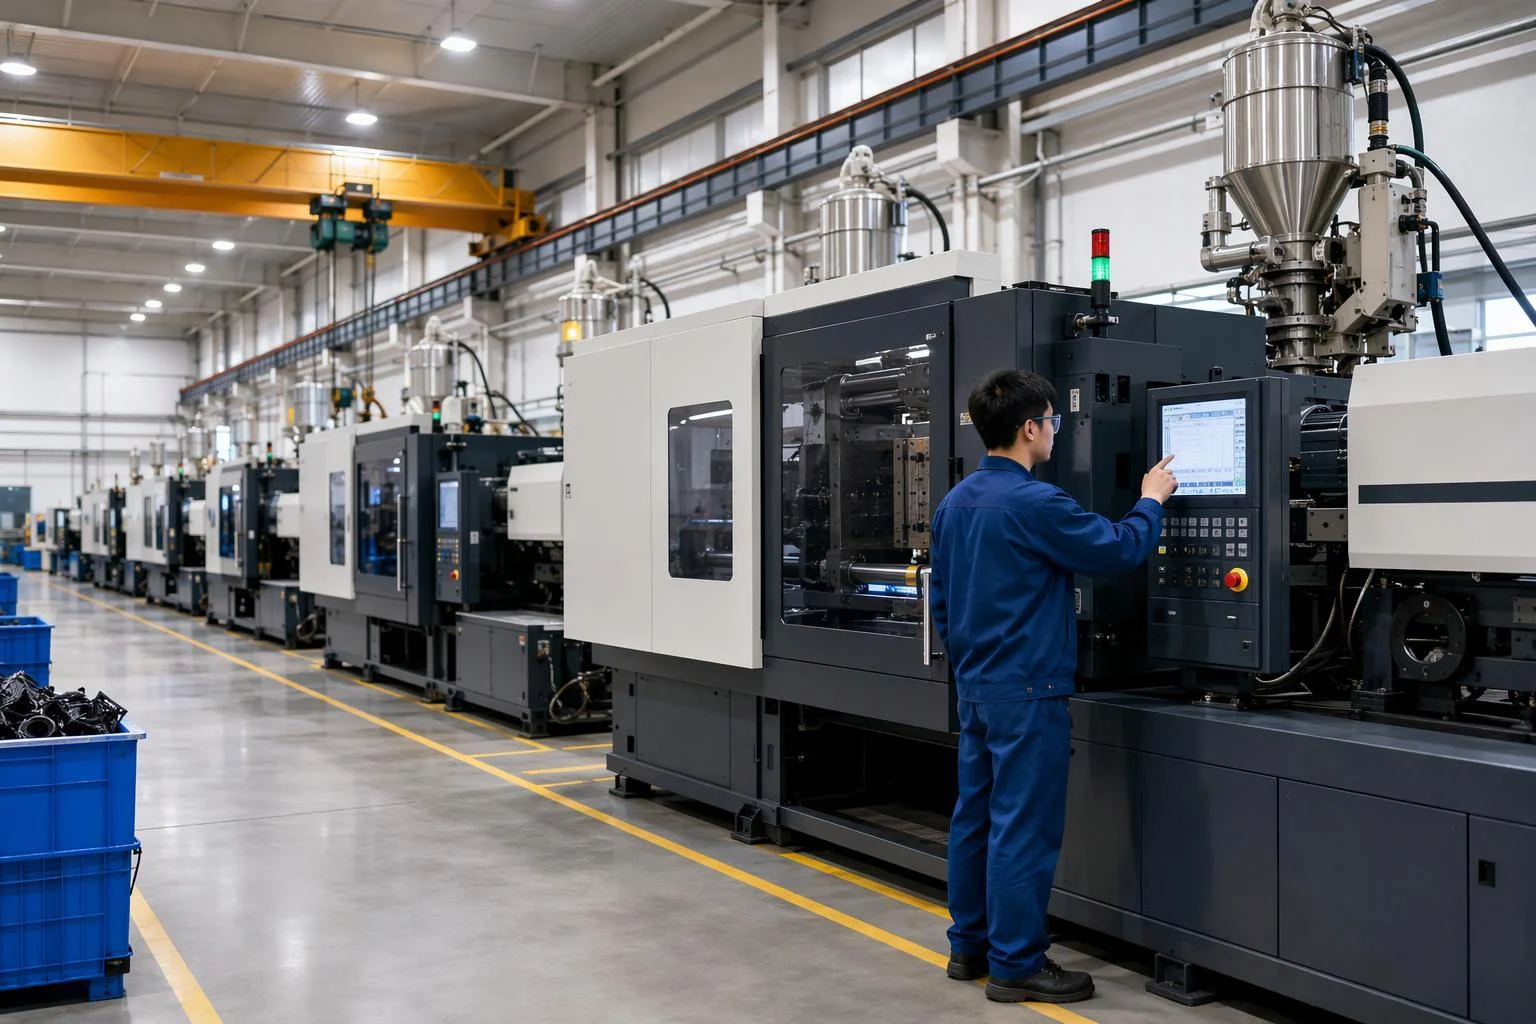
「中国での射出成形」とは、調達先に関する決定事項を指します。つまり、中国の製造業者に金型の設計・製造、部品の成形、そして多くの場合、仕上げや組み立てまでを委託するということです。この表現は、作業が行われる場所を指しており、どのような基準を満たしているかを示すものではありません。この違いは重要です。なぜなら、サプライヤーが車で行ける距離にない場合、評価基準が変わってくるからです。
地元の成形業者と取引する場合、検証の多くは非公式に行われます。試作期間中に現場を訪れ、金型を確認し、成形工程を見て、その場で疑問点を解消します。中国から調達する場合、こうした現場訪問は文書化と遠隔承認に置き換えられます。その結果、次の3点が変わります。
- コミュニケーションのループが長くなる。 一つ一つの確認作業には1時間ではなく1日かかるため、パートナーからの技術フィードバックは初回で完璧でなければならない。金型製作前に壁厚や抜き勾配の問題を発見できるDFMレポートは、それらを見落としてしまう迅速な返信よりもはるかに価値がある。
- 工具の承認は遠隔で行われます。 金型設計、試作結果、初回生産サンプルを遠隔で承認することになります。そのためには、寸法報告書、試作ビデオ、実物サンプルといった構造化された証拠を提出してくれるサプライヤーが必要です。
- 品質は観察するものではなく、文書化されるべきものである。 印刷機の前に立つことができない場合、検査記録があなたの目となります。工程内検査と、明確に定義されたIQC/IPQC/FQC-OQCの手順は、単なる事務作業の延長ではなく、現場に立ち会うことの代替手段なのです。
だからといって、地理的な条件が品質を決定づけるわけではありません。管理体制の不十分な工場は、場所を問わず管理体制の不十分な工場です。重要なのは、中国を拠点とするパートナー企業は、公開された仕様書と監査可能なプロセスを通じて能力を実証する必要があるということです。この記事の残りの部分では、NOBLE社が公表した数値を用いて、その検証方法を説明します。
NOBLEにおける金型精度と工具品質
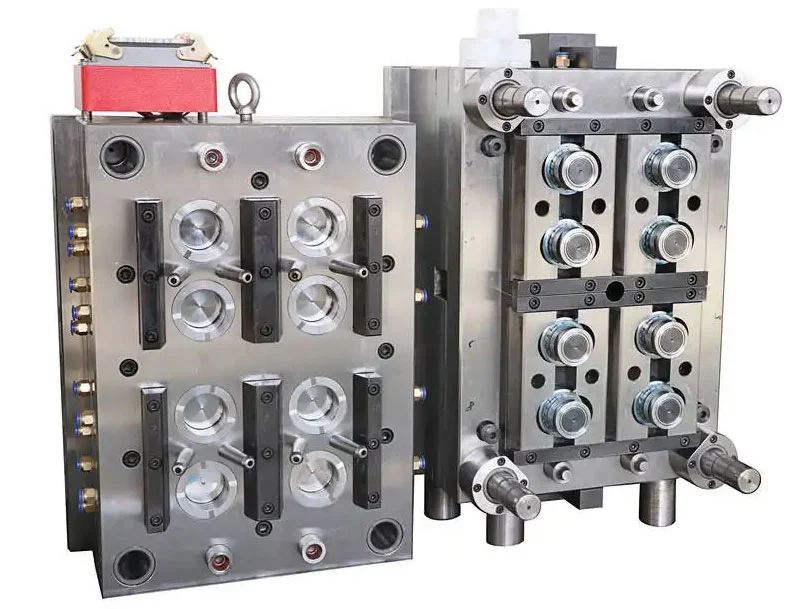
射出成形における精度は、単一の数値で表せるものではありません。少なくとも3つの異なる数値がそれぞれ異なる事柄を表しており、それらを混同すると、金型予算を過剰に見積もるか、合格基準を過小に見積もってしまうことになります。NOBLEはそれぞれの数値を公表しており、それらは明示された範囲内で解釈されるべきです。
ノーブル社が発行する金型および成形部品の公差
NOBLE社の射出成形能力表には、金型キャビティ公差が±0.05 mm、部品間再現性が±0.1 mmと記載されています。これらは異なる事柄を規定するものです。キャビティ公差は、金型自体の切削精度を表します。鋼材またはアルミニウムは、成形品の形状が公称値から±0.05 mm以内に収まるように加工されます。再現性は、ショットごとの一貫性を表します。金型が適切に調整されれば、連続して成形される部品は互いに±0.1 mm以内に収まります。金型はキャビティ公差が厳しくても、プロセスパラメータが変動すると部品間のばらつきが大きくなる可能性があるため、仕様に関する議論では両方の数値を考慮する必要があります。
一方、NOBLE社の射出成形金型に関するページには、金型製作に使用される精密加工装置の精度が±0.001mmと記載されています。これは工作機械の位置決め精度を示す数値であり、成形部品の精度を保証するものではありません。つまり、この装置は金型部品を非常に精密なレベルで切削できることを示しているだけで、成形されたすべての形状が1ミクロン以内の精度で仕上がるという意味ではありません。
サイズ範囲も同様に実用的です。NOBLE社は、最小部品サイズを1×1×1 mm、最大部品サイズを1200×1000×500 mmとしています。お問い合わせの前に、お手持ちの部品がこの範囲に合っているかご確認ください。範囲外の部品については、公差の問題ではなく、別のご相談となります。
金型クラスとショット寿命:生産量に合わせた金型選定
NOBLE社は、金型に関するページで5段階の金型分類表を公開しており、各分類は用途、射出寿命、±0.02mmの公差、およびリードタイムに関連付けられています。
| 金型クラス | 目的 | ショットライフ | 公差 | リードタイム |
| クラス105 | プロトタイプテスト | 500 サイクル未満 | ±0.02 mm | 7〜10日 |
| クラス104 | 少量生産 | 100,000 サイクル未満 | ±0.02 mm | 10〜15日 |
| クラス103 | 少量生産 | 500,000 サイクル未満 | ±0.02 mm | 10〜15日 |
| クラス102 | 中量生産 | 中~高生産 | ±0.02 mm | 10〜15日 |
| クラス101 | 大量生産 | 1,000,000サイクル以上 | ±0.02 mm | 10〜18日 |
表を正しく読み取れば、トレードオフの論理は単純明快です。クラス105の金型は設計の検証を目的として作られており、量産プログラムを実行するためのものではありません。500サイクル未満では初期生産量に耐えられず、試作金型を量産への近道とみなすと、生産途中で金型を組み直す羽目になります。一方、100万サイクル以上を想定して作られたクラス101の金型は、設計がまだテスト段階で変更される可能性が高い場合、無駄な投資となります。適切なクラスとは、実際の総生産量に試作や不良品の余裕を加えた量に見合うショット寿命を持つ金型です。
鋼材、アルミニウム、キャビテーションに関する選択肢
NOBLE社は鋼鉄製およびアルミニウム製の金型を提供しており、その生産グレードのオプションは、1,000サイクル未満、5,000サイクル未満、30,000サイクル未満、および100,000サイクル以上と規定されています。また、50トンから500トンのプレス機で、シングルキャビティ、マルチキャビティ、およびファミリー金型を製造しています。
これらの選択肢は相互に影響し合います。アルミニウム製の工具は切削速度が速く、コストも低いため、ブリッジ加工や少量生産に適していますが、鋼鉄製の工具よりも摩耗が早くなります。キャビテーションは単位経済性を左右します。多キャビティ工具は、1サイクルあたりの部品数を増やして工具への投資を分散させ、単位コストを削減しますが、工具自体のコストと複雑さが増し、生産量が見合う場合にのみ投資に見合う効果が得られます。ファミリーモールド(1つの工具で複数の異なる部品を成形する方式)は、複数の部品が材料と体積を共有する場合に効率的ですが、ファミリー内の部品が1つでも変更されると扱いにくくなります。
NOBLE社は、HASCO、DME、LKMの金型規格にも精通していると述べています。図面がこれらのシステムのいずれかを参照している場合、金型ベース、コンポーネント、インターフェースは、設計時に既に準拠している規格で指定できるため、ドキュメントを別の規格に変換する必要がなくなります。
加工速度と見積もりから納品までのリードタイム
リードタイムはしばしば単一の数値で示されますが、実際には見積もり、金型製作、部品調達という3つの異なる期間を要しているという事実が隠されています。NOBLEはそれぞれの期間の数値を公表しており、これらは分けて管理する必要があります。
見積もりとDFMへの回答
NOBLE社は、24時間以内の見積もり提示と12時間以内の無料DFMレポート提供を謳っています。DFMレビューは、資金投入前にエンジニアリングの知見が得られるため、2つのうちより価値が高いと言えます。NOBLE社の機能ページには、同社のエンジニアが設計レビューで検討する項目として、壁厚、応力、美観、コスト、収縮、機能性、寸法安定性が挙げられています。
これらはすべて製造上の結果であり、チェックボックスで選択できるものではありません。壁の厚さは充填と冷却時間を左右し、壁の不均一性はヒケや反りの原因となります。収縮は、冷却後に部品が公称寸法に収まるようにキャビティを大きめに切削するかどうかを決定します。抜き勾配は、部品が引きずられることなく金型から取り出せるかどうかを決定します。寸法安定性は、これらすべてが、部品が金型から取り出された後も公差を満たしているかどうかに結びついています。金型切削前にこれらの問題を特定するDFMレポートは、これまでで最も安価な修正方法です。試作段階で発見された同じ問題が、数週間のコストにつながるのです。
金型製作および成形リードタイム
NOBLE社が公表している金型製作のリードタイムは、金型クラスによって異なります。クラス105の試作金型は7~10日、クラス104、103、102は10~15日、クラス101の大量生産金型は10~18日です。成形自体については、ほとんどの注文で15営業日以内、見積もりは24時間7日対応としています。
これらはほとんどの注文における典型的な数値であり、すべての形状に対する保証ではありません。複雑なスライド、細かいディテール、または特殊な材料を使用した工具は、同じクラスの単純な工具よりも時間がかかります。公表されている範囲は、そのことを正直に表したものです。これらの数値は計画に役立て、見積もり時に部品と照らし合わせて具体的なスケジュールを確認してください。
スピードの源泉:社内プロセスフロー
上記のスケジュールが実現可能なのは、すべての工程が同一施設内で完結しているためです。金型製作、成形、二次加工、組み立てはすべてNOBLE独自のプロセスチェーン内で行われるため、プロジェクトが複数の工場間での引き継ぎ待ちで滞留することはありません。これは、アウトソーシングされたプロジェクトでよくある、原因不明の遅延の原因となる問題です。
検査は、最後に別のゲートとして設けられるのではなく、同じフローの中で行われます。NOBLEは、完全なIQC、IPQC、FQC/OQCシーケンスを説明しています。これは、原材料の受入検査、製造中の工程内検査、出荷前の最終検査および出荷検査です。プレス機で寸法がずれた場合、社内計測システムが部品出荷後ではなく、製造中にそれを検知するため、修正サイクルが数週間から数時間に短縮されます。
プロジェクト調整:設計から組み立てまで、パートナーは1社のみ
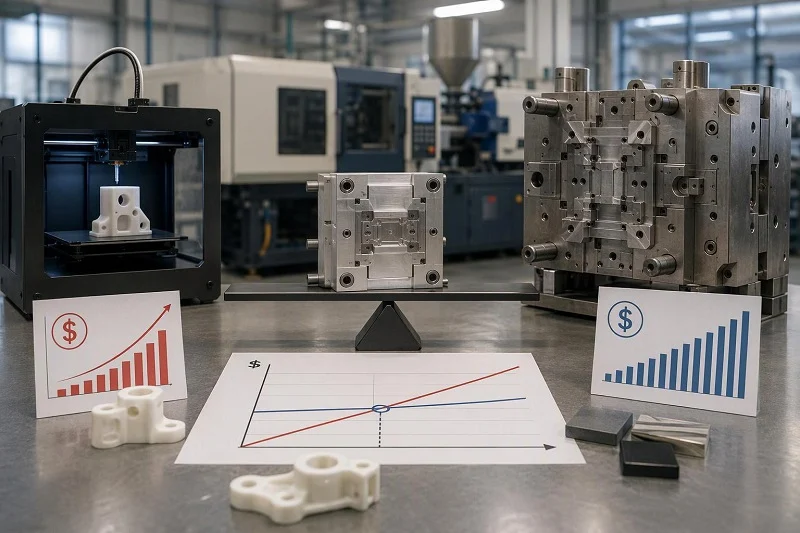
「プロジェクト調整」という言葉は、定義されるまでは実に様々な意味を持ち得ます。NOBLEでは、プロジェクト調整は公開された一連の段階に相当し、その段階のメリットは、責任者が一人いて、すべての段階を通してプロジェクトを円滑に進めることができる点にあります。
9段階のプロジェクト支援プロセス
NOBLEのプロジェクト支援ページでは、エンジニアリングと最適化、ツーリング設計、部品パッケージ計画、ツーリングの機械加工と取り付け、付属品の購入、射出成形と改造、検査、梱包、積載と配送という9つの段階が示されています。
購買担当者としてそのリストを確認し、本来なら自分で管理しなければならない引き継ぎ作業を数えてみてください。複数のベンダーが関わるプログラムでは、各段階で時間がロスされます。金型メーカーが作業を終えると成形業者が待ち、成形業者が作業を終えると仕上げ業者が待ち、仕上げ業者が作業を終えると別の業者が梱包と輸送の手配を行います。サプライチェーン全体で単一の責任者がいれば、これらの移行は発注書をまたぐのではなく、単一のスケジュール内で行われます。意思決定ポイントで承認を行い、一貫したステータスを受け取ることができるため、遅延の原因をそれぞれ別の業者に押し付けるようなことはなくなります。
金属切断前のエンジニアリングおよびDFM入力
NOBLEのエンジニアは、金型製作開始前に製造可能性の観点から設計を精査し、金型設計チームは最適化、プロセス選定、金型寿命、サイクルタイムの最適化に取り組みます。コストはまさにこの段階で決定されます。鋼材が切断されると、形状はほぼ確定し、変更は金型の修正のみとなります。それ以前の段階では、抜き勾配の追加、肉厚の増加、ゲート位置の変更などは、話し合い以外に費用はかかりません。
金型寿命とサイクルタイムについても同様のことが言えます。生産量を予測した設計レビューを行うことで、金型の種類、材料、冷却レイアウトをまとめて選択することができ、量産段階で金型が要求されるサイクル数のほんの一部しか想定して作られていなかったことに気づく事態を防ぐことができます。
二次加工、組立、包装
NOBLE社は、金型テクスチャリング、パッド印刷、レーザー彫刻、ねじ込みインサート、基本組立などの二次加工サービスを提供しています。組立サービスには、管理された環境が必要なプロジェクト向けに、 1,000平方メートルの無塵作業場が含まれています。
同様に重要な点として、NOBLEは梱包と配送スケジュールの管理も行います。部品は輸送用に梱包され、お客様の地域への配送スケジュールが組まれた状態で到着するため、お客様が仕上げ、梱包、輸送を個別の契約として手配する必要がなく、すぐに次の工程に取り掛かることができます。複数の成形部品を含むプログラムの場合、これらの工程を1つのサプライヤーに集約することで、お客様側の調整作業を大幅に削減できます。
NOBLE社の成形ラインを支える人員と機械能力
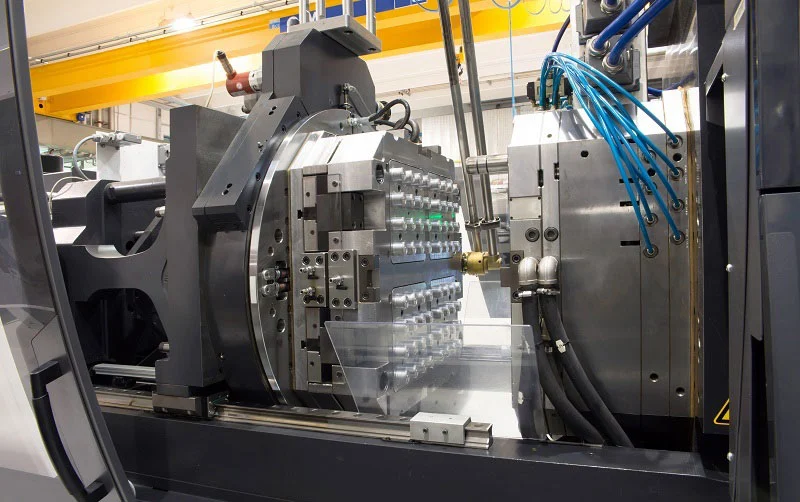
規模は、サプライヤーが既存の業務と並行して貴社のプログラムに対応できるかどうかを示す指標です。NOBLEは従業員数と設備に関する数値を公表していますが、それらの数値が何であるかを正確に把握しておくことが重要です。それは、NOBLE自身が公表している能力に関する記述であり、独立機関による監査を受けた資産台帳ではありません。
チームの規模と機能別内訳
NOBLEの会社概要によると、従業員数は150~180人で、内訳は管理職10~15人、マーケティング10~15人、技術職15~20人、品質管理10~15人、生産職50~80人となっている。
機能分担こそが重要な点です。10~15人からなる専任の品質管理チームがあれば、検査は生産現場の作業員がサイクル間の作業をチェックするのではなく、検査員によって行われます。15~20人からなる技術チームがあれば、エンジニアリングレビューと金型設計は外部リソースを借りるのではなく、常設の機能となります。購買担当者にとって、この体制こそが、DFMフィードバックとIQC/IPQC/FQC-OQCのプロセスが継続的な実践として信頼できるものとなる理由です。
設備の計量とプレストン数
NOBLEの成形能力は、プレストン数50~500トンに及び、前述の部品サイズ範囲内で、小型精密部品から大型ハウジングまでをカバーしています。同社の工具ページには200台以上の高度な精密加工機が掲載されており、少量生産向けサービスでは500台以上の生産設備が紹介されています。
これらはNOBLE社が自社設備について公表した声明です。社内で金型を製作できる十分な加工能力と、様々な生産量に対応できる十分な生産設備を備えていることを示していますが、個々の機械に対する第三者機関による監査ではありません。これらはサプライヤーが公表した能力として扱い、見積もり時に部品に使用される具体的な設備を確認してください。
検査および計測に関するリソース
NOBLE社は、IQC/IPQC/FQC-OQCのプロセスにおいて、プロファイルプロジェクター、CMM、3Dスキャナーなどを試験装置として採用している。社内での計測は、問題の経済性を大きく変える。重要な寸法が製造途中でずれた場合、CMMが製造中にそれを検知し、金型がプレス機に取り付けられている間に原因を調査し、不適合品が蓄積される前に修正を行うことができる。計測を外部委託した場合、同じずれは出荷後に発見され、修正プロセスは海を越えて行われることになる。
NOBLE社はまた、社内の品質管理チームによる包括的な品質報告書、あるいは独立した検証が必要なプログラムの場合は第三者機関の研究所による報告書を提供できると述べている。
材料、表面仕上げ、二次加工能力
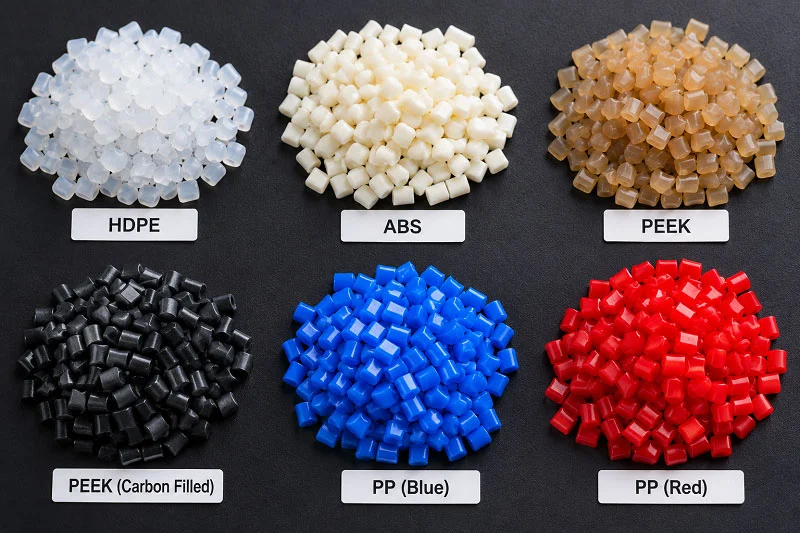
NOBLEは、一般的なエンジニアリング熱可塑性樹脂であるABS、ナイロン、PEEK、PMMA、ポリカーボネート、ポリエチレン、ポリプロピレン、POMを網羅した幅広い材料ラインナップを提供しています。それぞれの材料には長所と短所があり、PEEKは高強度、耐熱性、耐薬品性に優れ、ポリカーボネートは耐衝撃性と透明性に優れ、POMは低摩擦性と剛性に優れ、ポリプロピレンは食品グレードなど、それぞれに特徴があります。材料ページには各材料専用のページへのリンクがあり、概要を見るよりも、用途に合った特定のグレードを確認するのに最適です。
仕上げ工程において、NOBLEは金型表面加工による表面効果に加え、パッド印刷やレーザー彫刻によるマーキング、成形後の部品加工(二次加工)を提供しています。表面仕上げサービスには、研磨、粉体塗装、塗装なども含まれます。複数の材料を接合する工程においては、オーバーモールディングやインサート成形もサービス範囲に含まれています。
このセクションは意図的に簡潔にしています。材料選定は仕様策定の一環であり、詳細はデータシートやDFM(製造性設計)に関する議論で扱うべきであって、能力概要に含めるべきではないからです。
品質認証:ISO 9001:2015とISO 13485:2016が示すもの
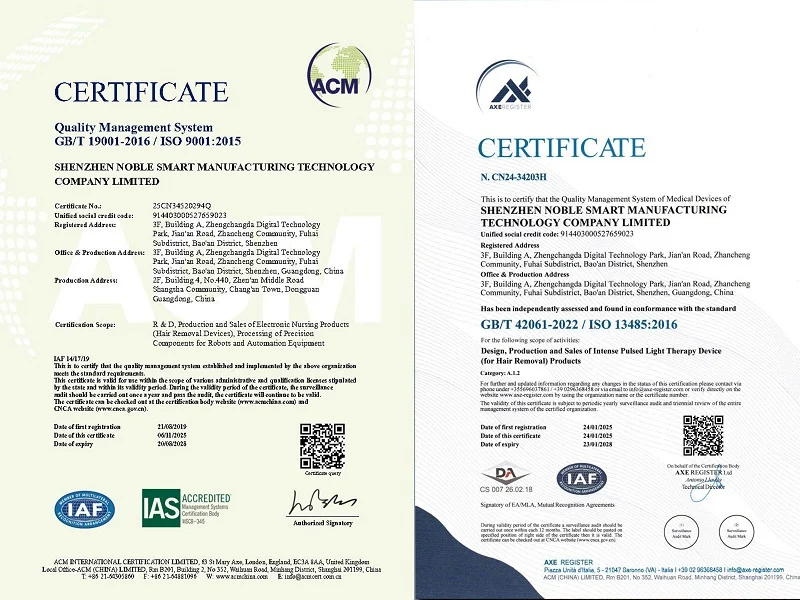
NOBLE社はISO 9001:2015およびISO 13485:2016の認証を取得しており、医療機器の製造許可も取得済みであると表明しています。それぞれの認証には具体的な内容が記載されているため、その内容を明確にしておくことが重要です。
ISO 9001:2015は、品質マネジメントシステムの国際規格です。認証とは、認定機関が、組織が文書管理、トレーサビリティ、是正措置、経営陣によるレビューといったプロセスをどのように計画、管理、改善しているかを評価したことを意味します。購入者にとっては、品質が個人の努力ではなくシステムによって管理されており、確認するための記録が存在することの証拠となります。
ISO 13485:2016は、医療機器に特化した品質マネジメント規格です。リスクマネジメント、設計管理、トレーサビリティ、プロセスバリデーションなどについてさらに詳しく規定しており、医療機器業界の規制要件を反映しています。医療機器の分類を伴うプログラムの場合、この規格はサプライヤーのマネジメントシステムがこれらの要件に基づいて構築されていることを示します。
どちらの証明書も、特定の部品の仕上がりを保証するものではありません。これらは製品ではなく、管理システムを説明するものです。認証を受けたサプライヤーでも、不適合部品を製造する可能性はあります。違いは、システムが不適合部品を検出し、記録し、修正するように設計されている点です。証明書は、作業がどのように管理されているかの証拠として読み、実際の部品の寸法や検査結果と照らし合わせて確認してください。
迅速かつ正確な見積もりを得るための見積依頼書の作成
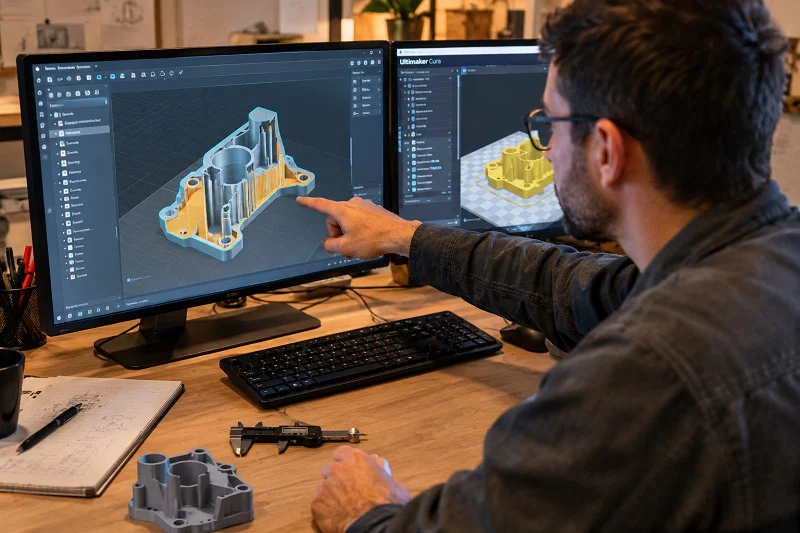
NOBLEの24時間以内の見積もり対応は、正確な見積もりを作成するために必要な情報がすべて揃っているかどうかに左右されます。必要な情報がすべて揃った見積依頼書(RFQ)には価格と工具に関する推奨事項が提示されますが、情報が不十分な場合は質問が返され、納期がリセットされます。
含めるべきもの:
- サポートされている形式の3D CADデータ。 NOBLEは、STEP、STP、IGES、PRT、SLDPRT、SAT、Xₜ、IPT、CATPART、およびPDF形式に対応しています。ネイティブまたはニュートラルなソリッドモデルを使用することで、DFMレビューを適切に実行できます。
- 重要な寸法と許容差を備えた 2D 図面。 モデルは形状を定義し、図面は検査対象を定義します。すべての寸法をデフォルトの許容値のままにするのではなく、重要な寸法をマークしてください。
- 目標数量および予想年間数量。 これは金型選定における最大の決定要因です。金型クラス、キャビティ数、材料の選択、ひいては価格を決定づけるからです。
- 材料および仕上げに関する要件。 グレードが重要な箇所ではグレードを指定し、表面仕上げやマーキングの要件も明記してください。これらは工具製作と二次加工の両方に影響するためです。
- 規制または適用状況。 例えば、医療機器の分類は、文書作成や検証に関する要件を変えるため、出荷時に判明するよりも見積もり段階で把握しておく方が望ましい。
各項目によって答えは変わります。生産量によって金型クラスが変わり、材料によって工具鋼と加工条件が変わり、仕上げによって二次加工とリードタイムが変わります。これら全てを事前に供給することで、24時間という数字が現実的なものになります。
中国での射出成形プロジェクトにはNOBLEをお選びください

NOBLEは中国を代表する機械加工メーカーであり、そのサービス範囲と加工能力は、購入者が各段階でサプライチェーンを再構築することなく、試作品から量産まで一貫して対応できるように設計されています。認証はISO 9001:2015およびISO 13485:2016と明記されています。サービス範囲は設計から組み立てまで、生産だけにとどまりません。
その主張は、すでに上記に示した証拠に基づくものであり、断言に基づくものではありません。精度に関して、NOBLEは金型キャビティ公差±0.05 mm、部品間再現性±0.1 mm、部品エンベロープ1×1×1 mmから1200×1000×500 mmまでを公表しています。金型に関しては、500サイクル未満の試作金型から1,000,000サイクルを超える大量生産金型まで、5つの金型クラスを公表しており、それぞれに公差とリードタイムが明記されています。スピードに関しては、24時間以内の見積もり、12時間以内のDFMレポート、クラスごとに7~18日の金型リードタイム、ほとんどの注文で15営業日以内の成形を公表しています。調整に関しては、エンジニアリングから積載、配送までの9段階のプロセスチェーンを公表しており、二次加工、1,000 m²の無塵組立工場、梱包は社内で処理されています。規模については、専任の技術・品質チームを擁する従業員150~180名、プレス加工能力50~500トン、精密加工機200台以上と記載されている。
これらが、中国で射出成形を調達する際にバイヤーが評価する要素であり、保証ではなく公表された数値で回答されます。次のステップは具体的なものです。CADファイルと目標数量を添えて見積依頼書(RFQ)を提出してください。NOBLEは見積もりとDFM(製造性設計)に関するフィードバックを返信し、金型製作の契約前にエンジニアリングに関する話し合いを開始します。
中国射出成形に関するよくある質問
バイヤーが射出成形を中国で行うことを選ぶ理由、そしてその際に重視すべき点は何ですか?
バイヤーが中国から調達する理由は、製造工程の深さ(金型製作、成形、仕上げ、組立までを一つの産業拠点で完結できる)と、大量生産によるコスト効率の高さにある。重要なのは検証だ。定期的に現地を訪問することはできないため、サプライヤーを評価する際には、公表されている公差、金型クラスとリードタイム、文書化された検査手順、そして認証された品質管理システムを基準にする必要がある。品質は地理的な要因ではなく、文書化と工程管理によって決まるのだ。
金型精度を事前に判断するにはどうすれば良いですか?
具体的な数値を尋ね、それぞれの数値が何を規定しているかを確認してください。NOBLE社は、金型キャビティ公差(金型)±0.05 mm、部品間再現性(ショット間出力)±0.1 mm、金型製作装置の精度(機械位置決め、成形部品ではない)±0.001 mmを公表しています。部品が1×1×1 mmから1200×1000×500 mmの範囲内に収まることを確認し、重要な寸法を検証する検査方法を尋ねてください。
リードタイム、工具の種類、生産量はどのように相互作用するのでしょうか?
これらはまとめて選定されます。クラス105の試作ツール(500サイクル未満、7~10日間)は設計の検証には適していますが、量産には対応していません。クラス104、103、102は10~15日間で少量から中量生産に対応し、クラス101(1,000,000万サイクル以上、10~18日間)は大量生産プログラムに適しています。実際の総生産量に合わせてクラスを選択することで、時期尚早なツール交換や、まだテスト段階の設計に対する過剰な投資を回避できます。
一方のパートナーが工具製作から組立までを担当する場合、プロジェクト調整には何が含まれますか?
NOBLEでは、エンジニアリングと最適化、ツーリング設計、部品パッケージ計画、ツーリングの機械加工と取り付け、付属品の購入、射出成形と改造、検査、梱包、積載と配送という9段階の工程を経てプロジェクトが進められます。責任者が全員でプロジェクト全体を統括するため、本来であれば複数の部署にまたがるはずの引き継ぎ作業も、すべて単一のスケジュール内で完結します。
ISO 9001:2015とISO 13485:2016は、文書化に関してどのような意味を持つのでしょうか?
ISO 9001:2015は、文書管理、トレーサビリティ、是正措置、プロセス改善といった品質マネジメントシステムを認証する規格です。ISO 13485:2016は、医療機器の要求事項に準拠した品質マネジメントシステムを認証する規格であり、リスク管理、設計管理、プロセス検証に重点を置いています。どちらの規格も、作業の管理方法と記録方法を記述するものであり、特定の部品の成果を保証するものではありません。そのため、部品の寸法や検査結果などの証拠と併せて活用してください。
迅速な見積もりを得るために、見積依頼書には何を含めるべきでしょうか?
サポートされている形式(STEP、STP、IGES、PRT、SLDPRT、SAT、Xₜ、IPT、CATPART、またはPDF)の3D CADモデル、重要な寸法と公差を示す2D図面、目標生産量と予想年間数量、材料と仕上げの要件、および医療機器分類などの規制上の背景情報が必要です。生産量によって金型の推奨が決まり、材料によって工程範囲が決まり、仕上げによって二次加工が決まります。これら3つの情報をすべて提供していただくことで、24時間以内の見積もりが可能になります。
NOBLEの従業員数と機械保有台数はどのくらいですか?
NOBLE社は従業員数を150~180名と公表しており、内訳は管理部門10~15名、マーケティング部門10~15名、技術部門15~20名、品質管理部門10~15名、生産部門50~80名となっています。成形は50~500トンのプレス機で行われ、NOBLE社の工具ページには200台以上の高度な精密加工機と、少量生産向けの500台以上の生産設備が掲載されています。これらはNOBLE社が公表している能力に関する記述であり、プログラムでこれらの数値を超える特定の機械台数や資産リストが必要な場合は、見積もりではなく、見積もり時に直接確認する必要があります。






