

CNC加工、積層造形、鋳造、高速射出成形などの技術を統合したラピッドモールドは、製造業者がより短い納期で金型、治具、その他の工具を製造することを可能にする。
この技術のスピードと柔軟性は、試作品設計、製品検証、橋梁製造、小ロット生産といったプロセスにおいて特に価値があります。
このガイドでは、ラピッドモールドとは何か、ラピッドモールド成形機の仕組み、そして現代のラピッドモールド製造に関わる主な金型タイプ、材料、設計要件、コスト、その他の内容について説明します。
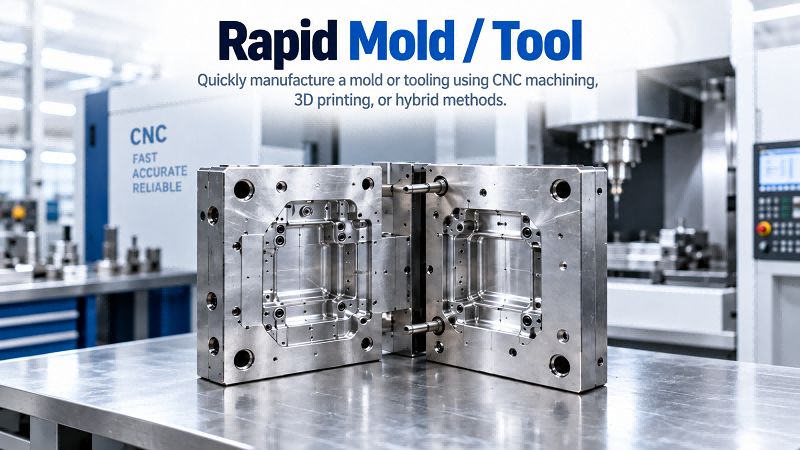
ラピッドツーリングとは何ですか?
ラピッドプロトタイピングとは、金型、パターン、治具、生産ツールなどをより迅速に作成できる製造方法であり、通常はCNC加工、3Dプリンティング、鋳造、その他の高速製造技術と組み合わせて用いられます。
これは、射出成形、熱成形、ダイカスト、シリコーン成形、複合材料製造などのプロセスで使用される試作金型や少量生産金型の製造に使用されます。
ラピッドモールドは、納期短縮、初期投資の削減、そして十分な試作品や中間生産量に対応できる耐久性に重点を置いています。
したがって、ラピッドモールドは、ラピッドプロトタイピングと本格生産の間の製造上のギャップを埋め、企業が高価な生産用金型に投資する前に、設計、材料、組み立て性能、表面品質、および製造の実現可能性を検証することを可能にする。
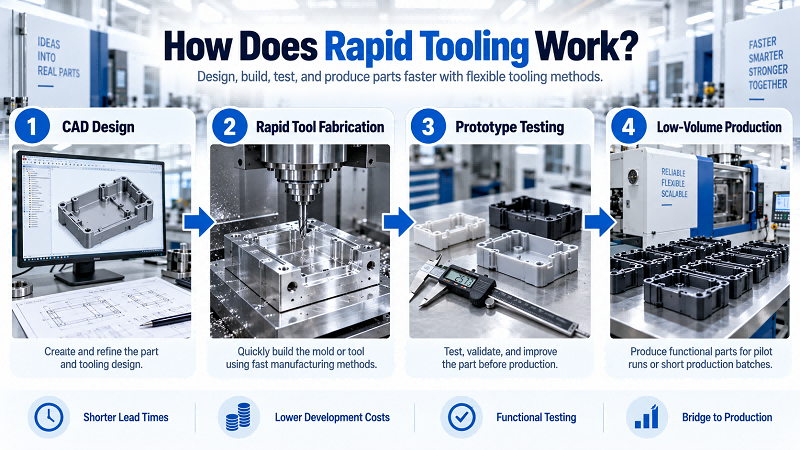
ラピッドツーリングはどのように機能しますか?
ラピッドマニュファクチャリングは、部品の完成した3D CADモデルから始まります。次に、エンジニアが製造可能性チェックを実施します。パーティングライン、抜き勾配、肉厚、アンダーカット、ゲート位置、冷却の必要性、適切な金型材料などを特定します。
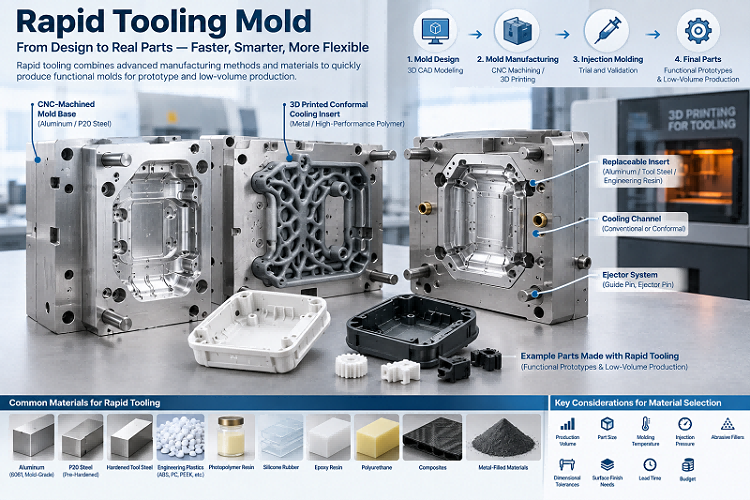
次に、エンジニアは金型を設計し、製造方法を選択します。一般的な選択肢としては、アルミニウムインサート用のCNC加工、低炭素鋼の機械加工、3Dプリントによる金型部品、鋳造、または積層造形と切削加工の組み合わせなどがあります。
機械加工または3Dプリントの後、作業員は金型を研磨、熱処理、コーティングします。金型を組み立て、寸法を確認し、テストサンプルを作成します。金型は、すべての検査に合格して初めて実際の部品を製造できます。
デジタル製造は、従来の金型製作工程の多くを削減します。また、ユーザーは設計変更を迅速に行うことができます。そのため、迅速な金型製作は、技術検証段階にある製品の開発に非常に適しています。
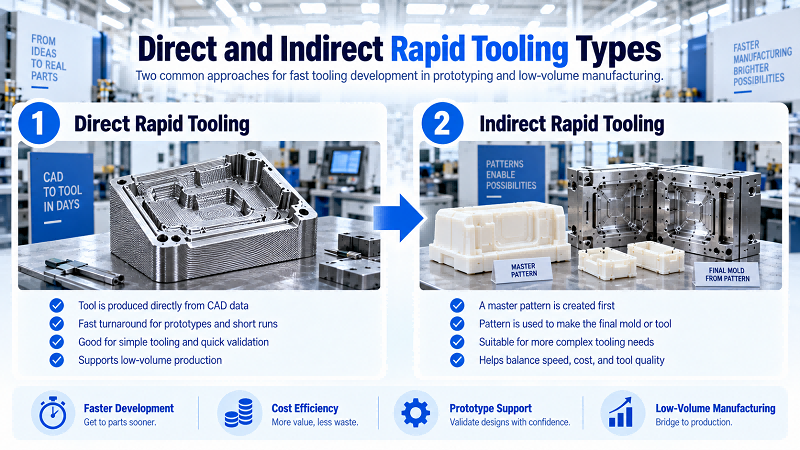
何ですか ラピッドツーリングの種類?
ラピッドツーリングは、大きく分けて直接型と間接型の2種類に分類されます。直接型ラピッドツーリングは、CNC加工、金属積層造形、またはポリマー3Dプリンティングを利用します。これらの方法では、CADファイルから直接金型、インサート、工具部品を製造できるため、余分な製造工程が不要になります。
間接ラピッドツーリングは、従来とは異なる方法で行われます。まず、エンジニアがマスターモデルまたはパターンを作成します。次に、複製方法を用いて最終的な金型を製作します。一般的な方法としては、シリコーン鋳造、エポキシ成形、精密鋳造、金属溶射成形などがあります。
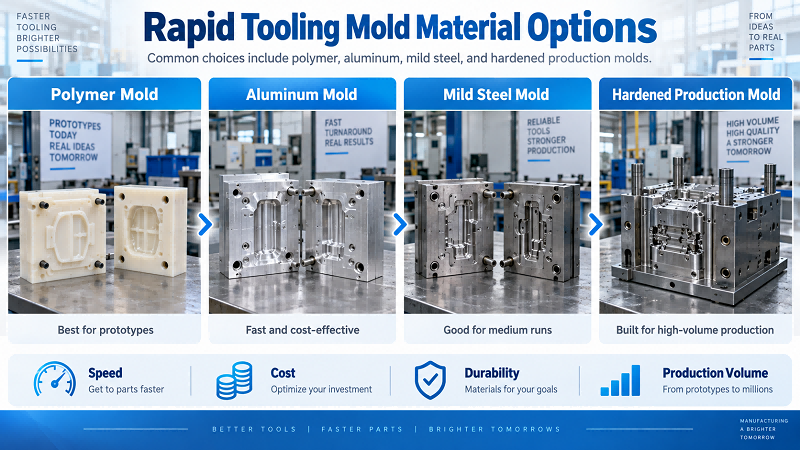
アルミニウム製および軟鋼製の射出成形金型は最も一般的な選択肢です。これらの金型は、エンジニアリングプロトタイプや少量生産に使用されます。これらの金型は、ほとんどの一時的なプラスチック金型よりも耐久性、寸法精度、材料適合性に優れています。また、従来の硬化鋼製生産金型よりも製作時間が短縮されます。
試作用金型製作における留意事項
試作金型を製作する際は、まず必要な部品数を把握することが重要です。想定される生産数量によって、金型の材質(ポリマー、アルミニウム、軟鋼、または硬化処理された量産用金型)の選択が大きく左右されます。
エンジニアは、その他の重要な要素も確認します。これらの要素には、成形材料、金型温度、射出圧力、部品の複雑さ、寸法公差、表面仕上げ、アンダーカット、インサート、および必要な工具寿命が含まれます。エンジニアはまた、試作品が実際の生産条件に合致する必要があるかどうかも確認します。
金型設計はシンプルに保つこと。金型は製品の重要な特徴をすべて再現する必要がある。
チームは、検証において最も重要な機能を選択する必要もあります。この方法により、エンジニアは機能的な寸法、組立接合部、シール面、外観表面など、製品性能に直接影響を与える機能に集中して作業を進めることができます。
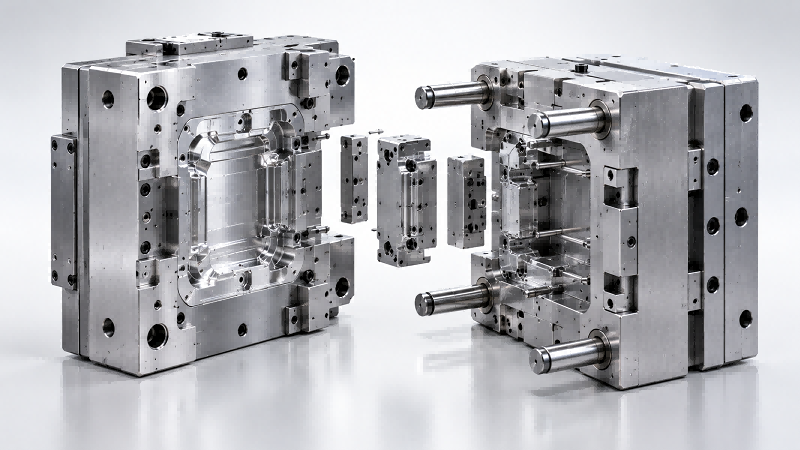
製造におけるラピッドツーリングの利点
ラピッドツーリングは製品開発期間を短縮します。チームは数日から数週間で金型や治具を製作できます。
ラピッドツーリングは初期コストの削減にもつながります。企業は量産前に、生産品質に匹敵する部品を数十個、数百個、あるいは数千個も製造できます。これらの部品は、設計検証、認証取得、市場テスト、試作生産、そして顧客への早期出荷をサポートします。
設計の柔軟性も重要な利点の一つです。エンジニアがテスト中に寸法、機能、または組み立て上の問題を発見した場合、CADファイルや金型インサートを変更するだけで済みます。高価な生産用金型全体を交換する必要はないのです。
最も重要な点は、高速射出成形では実際のエンジニアリングプラスチックを使用してプロトタイプを作製できることです。一般的な材料には、ABS、PC、POM、PA、PP、PEEK、ガラス繊維強化ポリマーなどがあります。これらのプロトタイプは、エンジニアに信頼性の高い性能データを提供します。このデータは、3Dプリンティングのみで作成された部品よりも、最終製品をはるかに正確に反映しています。
ラピッドツーリングの応用
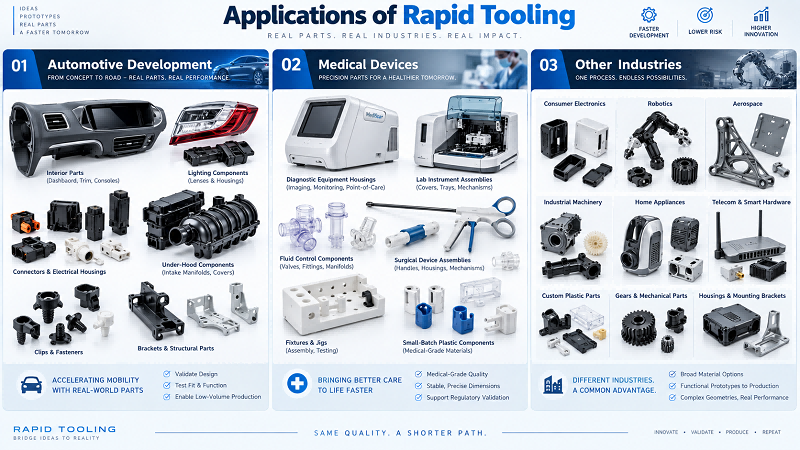
ラピッドツーリングは自動車開発において広く活用されている。エンジニアは試作段階の内装部品、コネクタ、ハウジング、クリップ、ブラケット、照明部品、エンジンルーム内の部品などを製作する。そして、車両の認証を行う前に、これらの部品を実際の生産材料を用いてテストする。
医療機器メーカーもラピッドツーリングを活用しています。診断機器の筐体、実験器具の組み立て品、流体制御部品、手術器具の組み立て品、治具、そして少量生産のプラスチック部品などを製造しています。これらの部品には、安定した寸法、互換性のある材料、そして管理された製造プロセスが求められます。
他の多くの産業でもラピッドツーリングが採用されています。これらの産業には、家電、ロボット工学、航空宇宙、産業機械、家庭用電化製品、通信、スマートハードウェアなどが含まれます。製造業者は、筐体、構造部品、機能プロトタイプ、ギア、コネクタ、取り付けブラケット、カスタムプラスチック部品などを製造しています。
いくつかは何ですか 高度なテクニック ラピッドツーリングで使用されますか?
高度なラピッドツーリングは、多くの場合、積層造形と切削加工を組み合わせたものです。チームは、最終形状に近い複雑な金型インサートを3Dプリントします。その後、重要なシール面、パーティングライン、穴、精密な形状部分にCNC加工を施します。この機械は、より厳しい公差を実現します。
選択的レーザー溶融や直接金属レーザー焼結といった金属積層造形法は、成形品の形状に沿ったコンフォーマル冷却チャネルを形成する。これらのチャネルは、特定の用途において温度バランスを改善し、サイクルタイムを短縮することができる。
その他の利用可能な技術としては、高速加工、5軸CNC加工、レーザーテクスチャリング、真空鋳造マスター、金属充填エポキシ金型、ハイブリッド金型インサート、交換式インサート、モジュール式金型ベースなどがあります。メーカーは高度な表面コーティングも施しています。これらのコーティングは、耐摩耗性や部品の離型性を向上させます。
エンジニアは金型開発においてもデジタルシミュレーションを活用します。金型への充填、冷却、反り、収縮、ゲート位置、そして起こりうる欠陥などを詳細に検討し、実物の金型を製作する前にこれらのチェックをすべて実施します。
ラピッドツーリングに必要な機械設備とは?
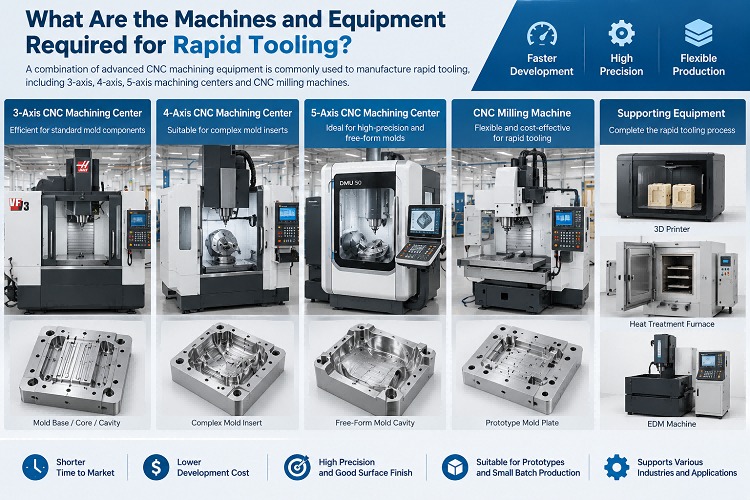
CNCフライス盤は、迅速な製造を実現する上で重要な設備です。アルミニウム、工具鋼、銅、グラファイト、エンジニアリングプラスチック、金型インサートなどの材料を切削加工できます。高精度な寸法精度と優れた表面品質を実現します。
製造業者は、さまざまなプロジェクトに他の機械を使用することもあります。これには、CNC旋盤、放電加工機、ワイヤ放電加工機、平面研削盤、レーザー切断機、三次元測定機、射出成形機、真空鋳造システム、産業用3Dプリンター、研磨工具、熱処理装置などが含まれます。
3軸加工は、ほとんどの単純な金型プレートやキャビティの加工に適しています。4軸および5軸CNCマシンは、複雑な形状、深いキャビティ、角度のある形状、多面体の金型部品の加工を簡素化します。また、段取り回数も少なくて済みます。
検査ツールも重要です。三次元測定機(CMM)、光学測定システム、ハイトゲージ、マイクロメーター、表面粗さ計などを用いて、試作前に金型の寸法を確認します。この工程により、後々の高額な金型交換費用を削減できます。
高速ツーリングの主なパラメータは何ですか?
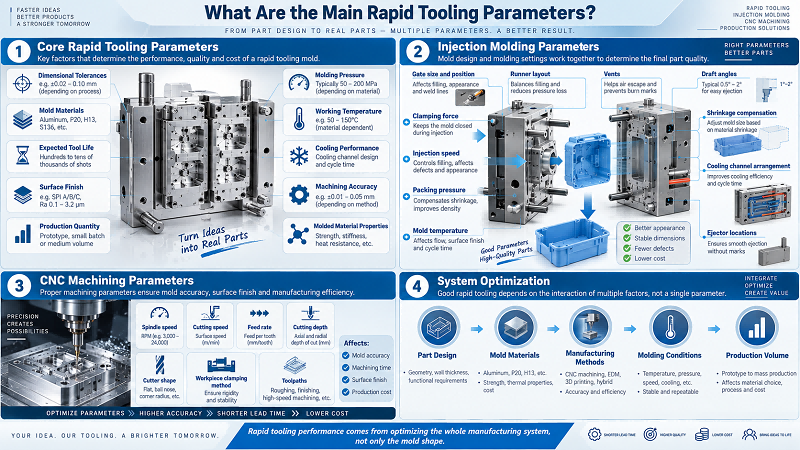
チームは、ラピッドツーリングに関する多くの主要パラメータを追跡します。これらの項目には、寸法公差、金型材料、予想される工具寿命、表面仕上げ、生産量、成形圧力、作業温度、冷却性能、加工精度、および成形材料の特性が含まれます。
射出成形作業において、エンジニアは様々な設定項目を確認します。ゲートのサイズと位置、ランナーのレイアウト、ベント、抜き勾配、収縮補正、冷却チャネルの配置、エジェクタの位置、型締め力、射出速度、保圧、金型温度など、あらゆる設定項目を精査します。これらの設定項目はすべて、最終製品の品質に影響を与えます。
CNC加工の設定も重要です。主軸回転速度、切削速度、送り速度、切削深さ、カッター形状、ワークのクランプ方法、ツールパスなど、すべてが金型精度、加工時間、表面仕上げ、生産コストに影響を与えます。
したがって、優れたラピッドツーリングを実現するには、製造システム全体にわたる最適化が必要です。チームは金型の形状だけに注目するのではなく、金型の性能は部品設計、金型材料、製造方法、成形条件、生産量といった要素間の相互作用によって決まることを理解する必要があります。
ラピッドツーリングにはどのような材料が使用できますか?
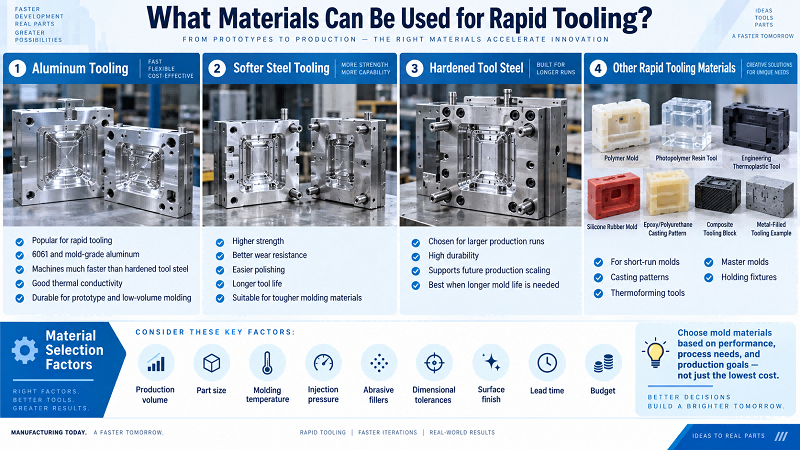
アルミニウムは、ラピッドツーリングに人気の素材です。6061などの合金や特殊金型用アルミニウムは、焼入れ工具鋼よりもはるかに高速に加工できます。また、優れた熱伝導性と十分な耐久性を備えており、ほとんどの試作品や少量生産の成形作業に適しています。
強度、耐摩耗性、研磨の容易さ、工具寿命の延長、あるいはより硬い成形材料との適合性が必要な場合、チームはP20のような軟鋼を選択します。一方、エンジニアは、後々の大量生産を支えるための迅速な金型製作が必要な場合に、硬化工具鋼を選択します。
製造業者は、ポリマー、光硬化性樹脂、エンジニアリング熱可塑性樹脂、シリコーンゴム、エポキシ樹脂、ポリウレタン、複合材料、金属充填金型材料なども使用します。これらの材料は、少量生産用の金型、鋳造パターン、熱成形工具、マスター金型、保持治具などの製造に使用されます。
材料選定においては、生産量、部品サイズ、成形温度、射出圧力、研磨性充填剤、寸法公差、表面仕上げ要件、リードタイム、予算などを考慮する必要があります。単に最も安価な金型材料を選ぶだけではいけません。
ラピッドツーリングは高価ですか?
企業は、試作品、ブリッジツーリング、または少量から中量生産において、ラピッドツーリングを選択することが多い。ラピッドツーリングは通常、従来の生産用金型よりもコストが低く、加工しやすい材料とシンプルな金型設計を使用する。
最終コストは多くの要因によって変動します。これらの要因には、金型サイズ、キャビティ数、部品の複雑さ、公差、表面仕上げ、金型材料、スライド、リフター、インサート、冷却システム、成形材料、工具寿命、生産数量などが含まれます。
シンプルな単一キャビティのアルミ製試作金型は、比較的安価に入手できます。しかし、複雑な多キャビティ金型には、複数のスライド、精密なインサート、厳しい公差、そして研磨された表面が必要となります。このような金型は、依然として高額です。
したがって、チームは単に迅速な金型製作と低コストの金型製作を比較するだけではいけません。開発コスト全体とビジネスリスクを評価する必要があります。迅速な製品検証と、大量生産用金型に必要な高額な投資を比較検討する必要があるのです。
ラピッドツーリングを始めるには?
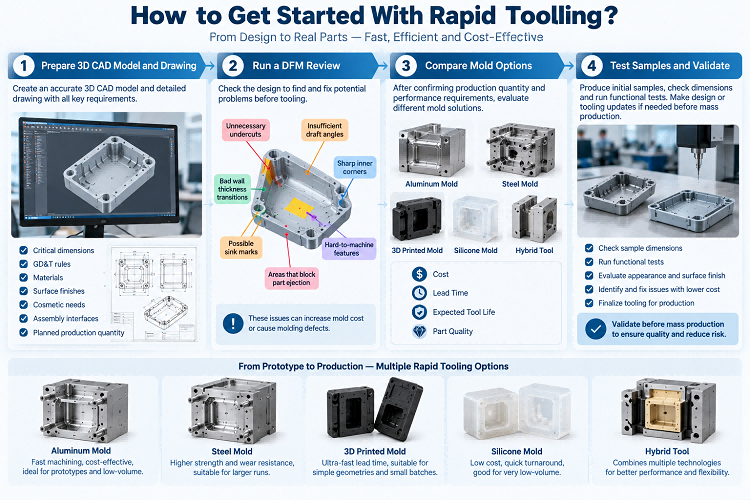
各チームはまず、正確な3D CADモデルと図面を作成します。この文書には、重要な寸法、GD&T(幾何公差)規則、材料、表面仕上げ、外観上の要件、組立インターフェース、および計画生産数量が記載されます。
次に、製造業者はDFM(設計製造性)レビューを実施します。このチェックにより、設計上の問題点が発見されます。一般的な問題点としては、不要なアンダーカット、不十分な抜き勾配、不適切な肉厚変化、加工が困難な形状、鋭利な内角、ヒケの発生可能性、部品の排出を妨げる領域などが挙げられます。これらの問題は、金型コストの増加や成形不良の原因となります。
生産数量と性能要件を確認した後、エンジニアはさまざまな金型の選択肢を比較検討します。選択肢には、アルミニウム金型、鋼製金型、3Dプリント金型、シリコン金型、ハイブリッド金型などがあります。各選択肢は、コスト、リードタイム、金型の耐用年数、部品の品質に基づいて評価されます。
量産開始前に、作業員は最初のサンプルをテストします。サンプルの寸法を確認し、機能テストを実施します。この段階で問題が見つかった場合、チームは低コストで迅速な金型改良を行うことができます。
ラピッドツーリングにおける設計上の考慮事項とは?
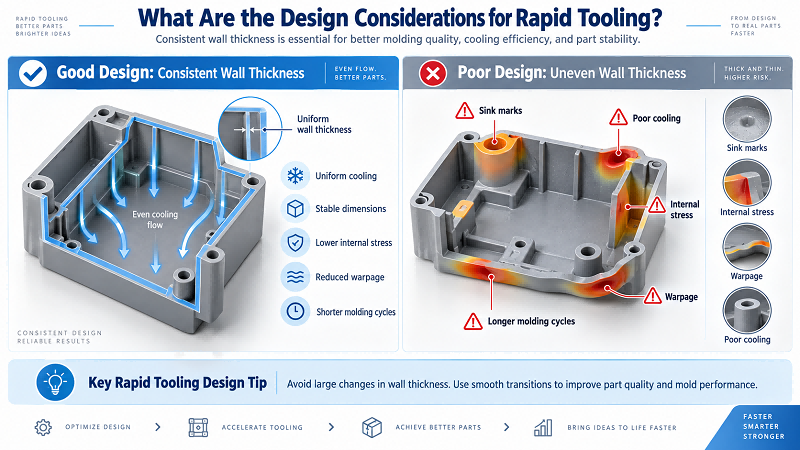
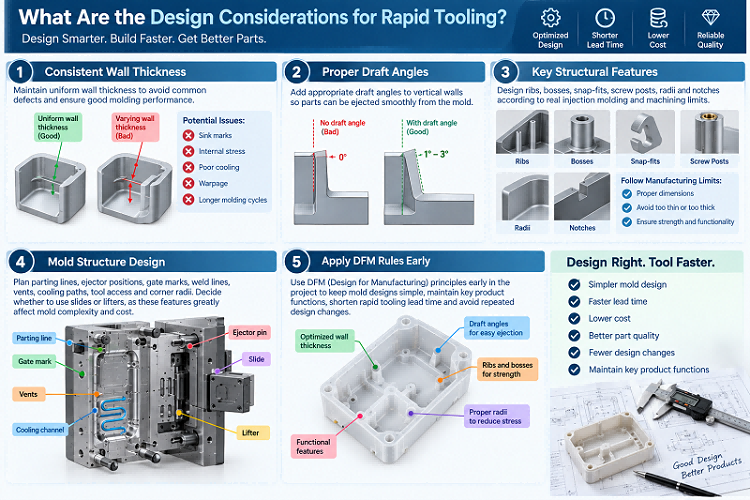
優れたラピッド金型設計は、均一な肉厚から始まります。肉厚が大きく変化すると、ヒケ、内部応力、冷却不良、反り、成形サイクルの長期化といった問題が発生します。
設計者は、垂直壁に適切な抜き勾配を設定します。これらの勾配により、部品が金型からスムーズに分離されます。また、エンジニアは、リブ、ボス、スナップフィット、ねじポスト、半径、ノッチなども設計します。彼らは、実際の射出成形および機械加工の限界を考慮します。
エンジニアは、パーティングライン、エジェクタ位置、ゲートマーク、ウェルドライン、ベント、冷却経路、工具アクセス、コーナー半径などを綿密に計画します。また、スライドを使用するかリフターを使用するかも決定します。これらの要素は、金型の複雑さとコストに大きな影響を与えます。
チームはプロジェクトの初期段階からDFM(設計製造性)ルールを適用します。この手法により、金型設計を簡素化し、主要な製品機能を維持できます。また、金型製作のリードタイムを短縮し、設計変更の繰り返しを防ぐことができます。
ラピッドツーリングの環境への影響とは?
優れたラピッド金型設計は、均一な肉厚から始まります。肉厚が大きく変化すると、ヒケ、内部応力、冷却不良、反り、成形サイクルの長期化といった問題が発生します。
設計者は、垂直壁に適切な抜き勾配を設定します。これらの勾配により、部品が金型からスムーズに分離されます。また、エンジニアは、リブ、ボス、スナップフィット、ねじポスト、半径、ノッチなども設計します。彼らは、実際の射出成形および機械加工の限界を考慮します。
エンジニアは、パーティングライン、エジェクタ位置、ゲートマーク、ウェルドライン、ベント、冷却経路、工具アクセス、コーナー半径などを綿密に計画します。また、スライドを使用するかリフターを使用するかも決定します。これらの要素は、金型の複雑さとコストに大きな影響を与えます。
チームはプロジェクトの初期段階からDFM(設計製造性)ルールを適用します。この手法により、金型設計を簡素化し、主要な製品機能を維持できます。また、金型製作のリードタイムを短縮し、設計変更の繰り返しを防ぐことができます。
ラピッドツーリングにおける一般的な問題点や欠陥にはどのようなものがありますか?
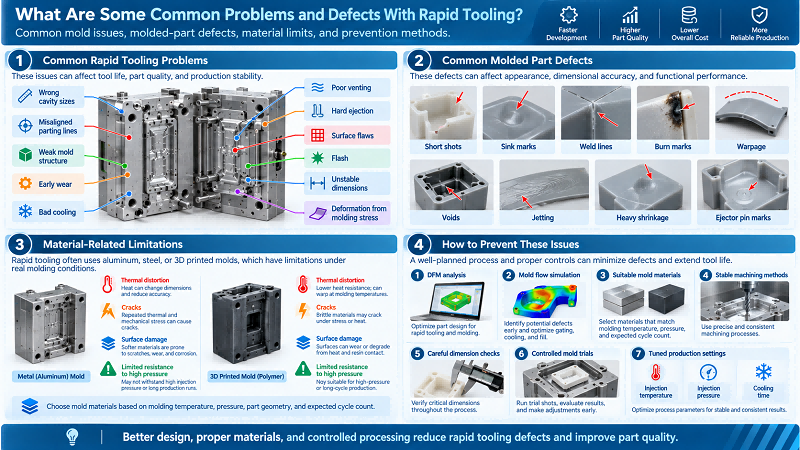
ラピッドツーリングには、いくつかの一般的な問題点があります。例えば、キャビティサイズの誤り、パーティングラインのずれ、金型構造の弱さ、早期摩耗、冷却不良、通気不良、射出不良、表面欠陥、バリ、寸法の不安定性、成形応力による変形などが挙げられます。
金型設計やプロセス設定が最適化されていないと、成形品に欠陥が生じます。これらの欠陥には、ショートショット、ヒケ、ウェルドライン、焼け跡、反り、ボイド、ジェット噴射、過度の収縮、エジェクタピン跡などがあります。
ポリマー製金型や3Dプリント金型は、熱による歪み、ひび割れ、表面損傷が発生する可能性があり、高圧にも耐えられません。そのため、成形温度、圧力、部品形状、想定される成形サイクル数に基づいて金型材料を選択する必要があります。
チームはこれらの問題のほとんどを未然に防ぐことができます。彼らは、DFM解析、金型流動シミュレーション、適切な金型材料、安定した加工方法、綿密な寸法チェック、管理された金型試作、そして射出温度、圧力、冷却時間などの生産設定の調整を活用します。
ラピッドツーリングは従来型ツーリングと比べてどう違うのか?
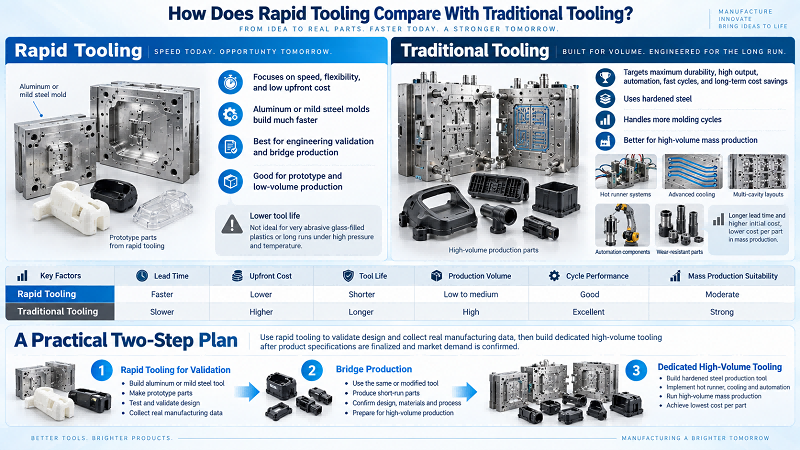
ラピッドツーリングは、スピード、柔軟性、そして初期費用の低さを重視しています。一方、従来型ツーリングは、最大限の耐久性、高生産性、自動化、短サイクル、そして長期的なコスト削減を目指しています。
アルミニウム製または軟鋼製の高速成形金型は、硬化処理された量産金型よりもはるかに速く成形できます。しかし、成形サイクル数は量産金型ほど多くありません。この制約は、研磨性の高いガラス繊維強化プラスチックを成形する場合や、高圧・高温下で作業する場合に顕著になります。
従来の生産用金型は、硬化鋼を使用しています。ホットランナーシステム、高度な冷却システム、多キャビティ構造、自動化部品、耐摩耗性部品などが含まれる場合があります。これらの機能はリードタイムを延長し、初期費用を増加させますが、量産時には各部品のコストを削減します。
多くの新製品開発チームは、2段階の計画を採用しています。まず、エンジニアリングの検証と生産の橋渡しとして、迅速な金型製作を行います。実際の製造データに基づいて設計を修正し、製品仕様を確定させ、市場の需要を確認した後、専用の大量生産用金型を製作します。
Nを選ぶ理由オブレ あなたのように ラピッドツーリング メーカー
NOBLEは、政府から「国家ハイテク企業」として認定された中英合弁企業です。当社には「スマートマニュファクチャリング」と「ケア製品」という2つの主要事業分野があります。「スマートマニュファクチャリング」事業は、部品加工や製造を含む、お客様のプロジェクトを支援するサービスを専門としています。
10年以上にわたる専門的な製造およびラピッドプロトタイピングの経験。効率的なチームがお客様の新規プロジェクトを強力にサポートし、ご要望を100%実現します。標準化された管理体制により、部品と製品の厳格な品質管理を実現。合理的なワークフローにより、同等の品質を維持しながらコスト削減を実現します。
長年の努力と発展を経て、NOBLEは精密部品の機械加工・製造企業から、産業チェーン全体を支えるサービス能力を備えた企業へと徐々に変貌を遂げ、顧客のプロジェクト全体を全面的にサポートするサービス指向型企業へと発展しました。
NOBLEは、プロトタイプの設計から製造まで、豊富な製造リソース、適切な技術、効率的なプロセス、専門家による指導、そして完璧な品質検査プロセスを通じて、お客様のアイデアを現実のものにする、信頼できるワンストップのカスタム製造ソリューションです。
NOBLEは以下の資格証明書を保有しています。
ISO 9001:2015 – 一般製造業向けの堅牢な品質管理。一貫したプロセス。文書化された管理。追跡可能な検査。
ISO 13485:2016 – 医療機器部品に対するより厳格な品質基準。厳格なプロセス検証。完全なトレーサビリティ。埋め込み型部品および外科用部品に必須。
結論
ラピッドツーリングは、初期のプロトタイプ製作と量産を実用的に結びつける技術です。企業は、実際の材料と標準的な生産プロセスを用いて機能部品を製造できます。高価で長寿命の金型をすぐに購入する必要がないのです。
CNC加工、高速射出成形、積層造形、放電加工、鋳造といった技術は、多様な金型選択を可能にします。エンジニアは、部品数量、複雑さ、公差、材料特性、納期、予算に基づいて最適なソリューションを選択します。
迅速な金型製作と、確実なDFM(製造性設計)チェック、適切な材料選定、精密な金型製作、寸法検査、そして管理された生産テストを組み合わせることで、チームは最大の価値を得ることができます。設計変更にかかるコストがまだ低い段階で、潜在的な欠陥を発見できるのです。
自動車、医療機器、ロボット工学、エレクトロニクス、航空宇宙、消費財、産業機器などの製造業者は、綿密に計画された迅速な金型製作戦略から大きな恩恵を受ける。この戦略により、製品開発期間が短縮され、財務リスクが軽減され、設計検証が強化され、試作品から量産への移行がスムーズになる。
よくあるご質問
1. ラピッドツーリング技術は、消費者向け製品用の、外観上重要な部品を製造できるのか?
A:はい。適切な研磨と表面コーティングは、ラピッドモールドが消費者向け部品の目に見える表面を良好な状態にするのに役立ちます。
2. ラピッドツーリングと従来型ツーリングの典型的な納期差はどれくらいですか?
ラピッドツーリングは通常数日から数週間で完了するのに対し、従来の焼入れ鋼製ツーリングは数週間から数ヶ月かかることが多い。
3. ラピッドツーリングはサポートできますか? オーバーモールド or インサート成形 アプリケーション?
可能ですが、製造中の金型損傷を防ぐためには、特注のインサートと綿密な設計製造性(DFM)チェックが必要です。
4. 試作で部品の欠陥が見つかった場合、ラピッドツーリング金型は直ちに修正されますか?
チームは金型インサートの修正を優先的に行う。時間とコストを節約するため、金型全体の再加工は避ける。
5. 3Dプリントされたポリマー製ラピッドモールドを使用する際に、どのような主なリスクが存在しますか?
熱による変形が生じる。使用者はサイクル数を制限し、高温で摩耗しやすいプラスチックの使用を避ける必要がある。






