移動ロボットのシャーシ部品の製造方法と材料をどのように選べば良いのでしょうか?その選択は、コスト、強度、重量、そして生産速度など、あらゆる面に影響します。間違った選択をすれば、ロボットが重すぎたり、弱すぎたり、製造コストが高すぎたりする可能性があります。正しい選択をすれば、予算を超過することなく、移動ロボットのシャーシはうまく機能します。これは、プロトタイプを1つ製造する場合でも、数千台を製造する場合でも重要です。ロボット工学では、シャーシに関するあらゆる決定が設計全体に影響を与えます。では、どのような点を基準に選択すれば良いのでしょうか?部品の形状、製造数、そして環境要件を総合的に考慮する必要があります。各ロボット部品に最適な製造プロセスと材料を選択できるよう、選択肢を詳しく見ていきましょう。
シャーシ部品の一般的な製造プロセス
移動ロボットのシャーシ部品の大部分は、主に4つの方法で製造されます。CNC加工、射出成形、板金加工、そして既製部品です。それぞれ異なる課題を解決するために用いられます。実際の生産では、これらの方法のうち1つだけを選択することは稀であることに注意が必要です。一般的なロボットフレームは、板金加工、CNC加工、溶接、仕上げ、そして組み立てといった工程を1つの製造工程に統合して作られています。
シャーシ部品のCNC加工
CNC加工は、金属やプラスチックの塊から切削加工を行う方法です。コンピューターが工具を制御し、プログラムに従って形状が作られます。この切削加工法は、部品に厳しい公差と再現性の高い形状が求められる場合に最適です。
CNC加工が適している場合
CNC加工は、動作が重要なハードウェアに最適です。アクチュエータハウジング、ジョイント本体、モーターマウントなど、すべてCNC加工に依存しています。このプロセスは高い寸法精度を実現し、その精度はすべてのユニットで再現されます。コアとなる精密部品では、±0.01 mmの安定した公差を達成できます。適切な環境制御と検査を行えば、重要な部分でも±0.003 mmの精度を実現できます。例えば、アルミニウム7075-T6製のロボットジョイントハウジングは、デュアルベアリングシート間の同心度が±0.005 mmでした。これらの数値は、ぐらつくジョイントがナビゲーションを台無しにするロボット工学において非常に重要です。
コストとリードタイムのトレードオフ
CNC加工は金型を必要としないため、初期費用を抑えることができます。そのため、試作品や少量生産に適しています。部品は数日で届きます。デメリットは?CNCコードを作成する必要があり、材料が無駄になり、部品1個あたりの投資額が高額になることです。それでも、一点もののブラケットや少量生産の橋梁であれば、そのスピードに勝るものはありません。
シャーシ部品の射出成形
射出成形は、溶融したプラスチックを金属製の金型に押し込む成形方法です。金型はすべての部品を同じ形状に成形します。サイクルタイムが短く、材料の無駄も最小限に抑えられます。
成形における体積閾値
成形は量産規模に応じて効果を発揮します。アルミニウム製の金型は50,000万個以下の生産量に適しています。スチール製の金型は100,000万個から1万個以上の生産量で最適となり、部品あたりのコストが大幅に低下します。これらの基準を下回る生産量では、採算が合うことはほとんどありません。
金型費用と設計上の制約
金型が決定要因となる。低~中程度の複雑さの単一キャビティのアルミニウム金型は2,000ドルから10,000ドルかかる。鋼製金型は10,000ドルから100,000ドル以上、多キャビティの焼入れ鋼製金型は200,000ドルを超えることもある。アルミニウム金型の変更費用は鋼製金型の変更費用の約10%で、鋼製金型の変更費用は5,000ドルから20,000ドルである。また、成形では成形可能なプラスチックに限定され、公差はCNC加工よりも緩い。これらの部品は通常、構造的な負荷がかからないが、一体型のクリップ、リブ、ケーブル配線機能は金型に無料で組み込まれる。
シャーシ部品の板金加工
板金加工とは、平らな材料をフレームやブラケットに成形する技術です。迅速で安価であり、ほとんどのシャーシ作業において十分な剛性を備えています。
レーザー切断、曲げ、溶接
レーザー切断で形状を加工し、曲げ加工で折り目を作り、溶接で全てを固定します。MIG溶接は構造フレームやブラケットに適していますが、高温になると薄板が歪む可能性があります。TIG溶接はステンレス鋼やアルミニウムに適しており、継ぎ目が目立ちます。抵抗スポット溶接は重ね合わせたパネルを素早く接合できますが、両側から電極にアクセスできる必要があります。レーザー溶接は熱影響部を狭く保ち、歪み許容範囲を厳しくします。薄板の場合、本当の敵は接合強度ではなく熱歪みです。ステッチ溶接、バランスの取れた溶接順序、および剛性の高い治具により、平面度を維持します。
フレームおよびブラケットへの適合性
標準的な厚みにより、設計が簡素化されます。アルミニウムは0.020、0.032、0.040、0.050、0.062、0.080、0.093、0.100、0.125、0.190、0.250インチの厚さで提供されます。スチールは0.018インチから0.375インチまでの厚さがあります。これらのサイズは、ほとんどのシャーシおよびブラケット用途に対応します。
既製品の部品が全体像を完成させる。ベアリング、ファスナー、押出成形品は、すぐにボルトで取り付けられる状態で届く。これらを購入する方が、小さな部品を一つ一つ加工するよりもずっと楽だ。実務的な観点から言えば、ロボット製造は様々な部品を組み合わせるゲームだ。適切なプロセスを組み合わせることで、コスト、重量、性能のバランスを保つことができる。
シャーシ部品によく使われる材料
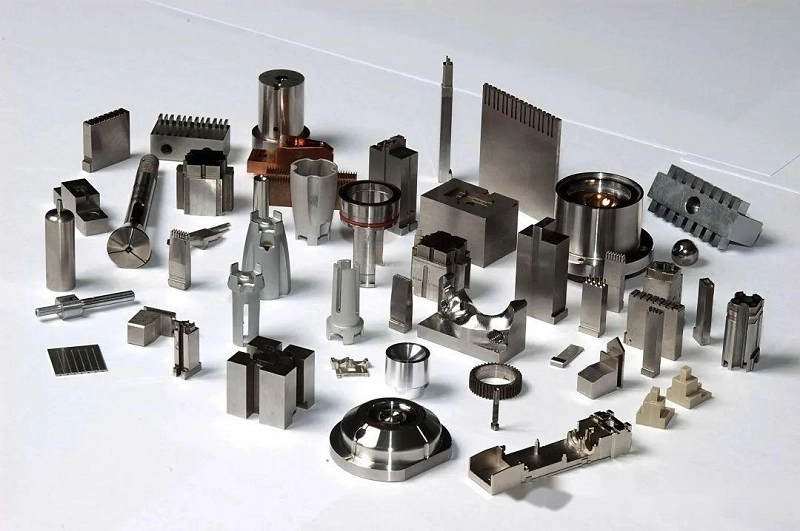
移動ロボットのシャーシ部品に使用する材料は、全体の構造に影響を与えます。溶接フレーム、プラスチック製ハウジング、3Dプリント製ブラケットなど、それぞれ異なる材料が必要です。適切な材料を選ぶには、強度、重量、コスト、そして部品の製造方法といった要素のバランスを考慮する必要があります。ロボットシステムにおいては、グラム単位、そしてドル単位の節約が非常に重要です。早い段階で良質な材料を選ぶことで、後々の高額な設計変更を防ぐことができます。
シャーシ部品用金属
アルミニウム合金:強度対重量バランス
ロボットシャーシの製作において、アルミニウムは最も有力な選択肢です。6061-T6などの合金は加工性に優れています。強度対重量比は鋼鉄を凌駕するため、フレームやブラケットに最適です。より高い強度が必要な部品には、7075-T6が軽量性を保ちながら高い降伏強度を提供します。アルミニウムを選ぶ際の決め手は、通常、コストと必要な強度とのバランスです。
鋼とステンレス鋼:耐久性とコスト
鋼はアルミニウムよりもキログラムあたりの価格が安い。剛性が高く、衝撃荷重に対する耐久性も高い。しかし、重量はアルミニウムの約3倍である。ステンレス鋼17-4 PHはロボットシステムにおいて特に優れている。錆びにくく、熱処理によって高強度にすることができる。多くのロボットメーカーは、ブラケット、マウント、特注ファスナーなどにこの鋼を使用している。鋼部品の製造には通常、溶接と機械加工が必要となる。
チタン:高強度、軽量
チタン(Ti-6Al-4V)は、高い強度と大幅な軽量化を実現しますが、コストも高額です。チタンの機械加工は難しく、工具の摩耗も早いため、高性能ドローンのフレームや精密アームなど、重量が極めて重要な部品にのみ使用されています。ほとんどのシャーシ構造においては、アルミニウムやスチールの方が適しています。
シャーシ部品用プラスチック
ABS:耐衝撃性とコスト
ABS樹脂は衝撃に強く、コストも抑えられます。カバー、筐体、非構造ブラケットなどに最適です。ABS樹脂の価格は体積1キログラムあたり約1.40ドルから1.80ドルです。そのため、屋内ロボット筐体の標準素材となっています。ただし、金属に比べて剛性が低いという欠点があります。軽量のAMRロボット部品であれば、ABS樹脂はコストと強度のバランスが取れた最適な素材と言えるでしょう。
ナイロン:耐摩耗性と柔軟性
ガラス繊維を30%配合したナイロン6/6(PA66 GF30)は、1キログラムあたり3.50~5.50ドルに跳ね上がります。一方、ガラス繊維を含まないPA6は1キログラムあたり2.80~3.80ドルです。ギア、ブッシング、構造ブラケットなどに使用する場合、耐摩耗性と耐久性が向上するため、この価格差は妥当と言えます。ナイロンはABS樹脂よりも繰り返し応力に強く、AMRロボット部品に使用されるこれらの材料は、一般的なプラスチックよりも優れた機械的性能を発揮します。
汎用グレード(ABS、PP、HDPE):年間1~5トンの生産量で1kgあたり1.20~2.00ドル。本格的なエンジニアリンググレード(PA6、POM、PC、PBT):1kgあたり2.50~5.50ドル。ガラス繊維は約0.80~1.50ドル/kg、難燃剤は0.50~2.00ドル/kgが加算されます。試作品量(年間500kg未満)は、配合業者の最低発注量により、これらの数値の2~4倍になります。
シャーシ部品用複合材料および3Dプリント材料
カーボンファイバーとグラスファイバー
カーボンファイバーは、優れた剛性対重量比を実現します。カーボンファイバー製のフレームは、アルミニウム製フレームに比べて大幅な軽量化が可能です。しかし、材料費が高く、製造には熟練した積層技術が必要です。グラスファイバーは、より手頃な価格で、重量に対する剛性も高い代替素材です。どちらの素材も、コストよりも重量と性能が重視される用途に適しています。
DMLSと3Dプリント部品
ダイレクトメタルレーザー焼結(DMLS)は、金属粉末から部品を層状に積み重ねて造形します。機械加工では不可能な複雑な形状の場合、DMLSは新たな設計オプションを提供します。ステンレス鋼17-4 PHは良好な造形性を示します。焼結直後の状態では、降伏強度は800 MPa、伸びはわずか4%です。H900への熱処理により、降伏強度は1100 MPa、伸びは7%に向上します。さらに細かい20ミクロンの解像度では、熱処理後に降伏強度1227 MPa、伸び10%を実現します。複雑なAMRロボット部品の少量生産では、DMLSは機械加工と競合します。
| 状態 | 降伏強さ(MPa) | 伸び(%) |
| 焼結後 | 800 | 4 |
| 熱処理済み(H900) | 1100 | 7 |
| 解像度20μm、H900 | 1227 | 10 |
| 解像度30μm、H900 | 1234 | 13 |
ロボット部品の材料選定は、部品の用途に合った材料を選ぶことが重要です。荷重を支えるフレームには金属または複合材料が必要です。カバーや照明ブラケットはプラスチックで十分です。ロボットシステムにおいては、適切な材料選定が、ロボットの成否を分ける決定的な要素となります。
シャーシ部品の設計上の考慮事項
形状と荷重経路
リブ、ガセット、および壁厚
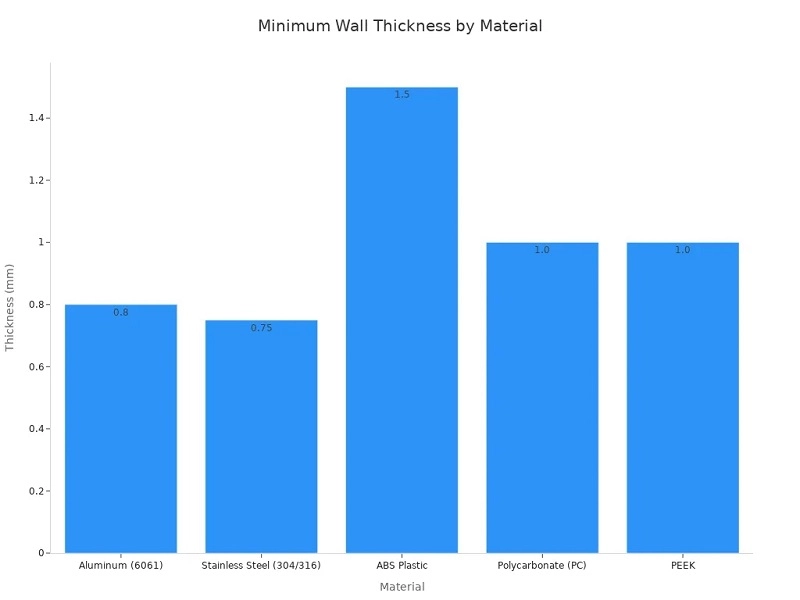
壁の厚さが出発点となります。CNC加工されたアルミニウムの場合、安全な最小厚さは0.8mmです。ほとんどのロボットリンクは、強度を維持しながら軽量化を図るため、2~4mmの厚さで製造されています。
リブは部品の重量を増やすことなく強度を高めます。CNC加工部品の場合、高さと厚さの比率を5:1~10:1に保ってください。高さは幅の4倍を超えないようにしてください。基部に半径R2~R4mmのフィレットを追加してください。3本の長いリブを追加することで、重量を増やすことなく曲げ強度を2倍以上に高めることができます。
射出成形部品は、ヒケを防ぎ、確実に成形品を排出するために、通常とは異なる規則に従います。リブは通常、主壁よりも薄く、抜き勾配が金型に追加されます。
ストレス、集中力、疲労
鋭角な角はすべて応力を発生させます。フィレットはその応力を解消します。ポケットの深さと幅の比は4:1以下にしてください。穴の場合、工具のアクセスと精度を維持するために、深さは直径に対して制限する必要があります。ロボット工学では、絶え間ない振動は避けられません。リブとガセットは、負荷をより広い範囲に分散させることで、ピーク応力を低減し、長期的な耐久性を向上させます。
アセンブリの機能
ファスナー、スナップフィット、接着剤
接合方法にはそれぞれ長所と短所がある。ねじ込み式締結具はボルト箇所に大きな応力を発生させる。また、振動によって経年劣化で緩む可能性がある。金属とプラスチックの接合部では、温度差によって締結具に応力が集中する。
接着剤による接合は、多くの問題を解決します。接合部全体に荷重を均等に分散させ、振動に強く、防水性の高いシールを形成します。また、余分な金具が不要なため軽量化にもつながります。この方法により、耐久性と性能が向上します。
| 因子 | ねじ式ファスナー | 接着剤による接着 |
| 応力分布 | 留め具部分が高くなっています | 関節を越えても |
| 耐疲労性 | 特別なケアが必要 | 素晴らしい |
| 耐振動性 | 緩む可能性がある | グッド |
| 腐食リスク | ハイ | ロー |
| 異種材料 | フェア | 素晴らしい |
| 温度耐性 | ハイ | 最低 |
| 重量の影響 | 重い | ライター |
接着剤は熱に弱く、継続的な荷重がかかるとクリープ現象を起こす可能性があります。優れた設計では、せん断荷重がかかる箇所や、分解が重要な箇所の締結部品に接着剤を使用します。
公差の積み重ねとアライメント
どの部品にも公差がある。それらを積み重ねると、誤差によってロボットの位置ずれが生じる可能性がある。異なる材料を使用すると、その影響はさらに大きくなる。
アルミニウム、炭素鋼、ステンレス鋼はそれぞれ熱膨張係数が異なるため、異なる材料を組み合わせたアセンブリでは、これらの熱膨張係数を考慮する必要がある。
鋼球ねじは使用サイクル中に大きく膨張する可能性があり、位置合わせやバックラッシュに影響を与える。
重要な部品については、全温度範囲において熱膨張係数(CTE)または設計クリアランスを一致させる必要があります。適切な材料選定により、多くの位置ずれ問題を回避できます。
環境と温度要因
腐食と化学物質への暴露
使用環境によって材料の選択は異なります。アルミニウムはほとんどの環境条件に耐えることができます。ステンレス鋼はより過酷な環境下で高い強度を発揮します。ABS樹脂やナイロンなどのプラスチックは、一般的な化学物質に耐性があります。
放熱性と材料の安定性
金属製のシャーシ部品は、荷重を支え、モーターからの熱を伝導する役割を担います。アルミニウムは鋼鉄よりもはるかに熱伝導率が高いため、熱管理において有利です。
温度変化に対する材料の安定性は、長期的な性能に影響を与えます。サイクルごとに膨張する部品は、位置ずれを起こす可能性があります。位置ずれを低減するには、熱膨張係数(CTE)が類似した材料を使用してください。それが不可能な場合は、設計に柔軟性を持たせるようにしてください。ロボットシステムにおいては、このような細部への配慮が性能向上につながります。
AMRロボット部品の設計に関するこれらの考慮事項は、プロジェクトの初期段階で検討する必要があります。壁の厚さ、リブ、組み立て方法、材料の選択はすべて相互に影響し合います。これらを適切に設計すれば、ロボットは余分な重量を伴わずに高い強度を発揮できます。逆に、設計を誤ると、ドリフトや疲労といった問題が生じます。
シャーシ部品に関する意思決定フレームワーク
このフレームワークは、移動ロボットのシャーシ部品の形状、数量、予算を関連付けます。部品の特性を実際の製造上の選択肢へと変換し、設計と生産の間の高額なミスマッチを回避することを目的としています。
部品の複雑さに合わせたプロセス
部品の形状によって、使用できる加工方法が決まる場合が多い。複雑な内部構造は、一部の加工方法を完全に排除してしまう。
シンプルなブラケットと複雑なハウジングの比較
フラットブラケットはあらゆる加工方法に対応できますが、内部に溝のあるハウジングは対応できません。下の表は、CNC加工と射出成形を比較したものです。
| 機能 | CNC加工 | 射出成形 |
| 内部チャネル | 工具へのアクセスが制限される。多くの場合、複数回のセットアップや5軸加工が必要となり、コストが増加する。 | 複雑な内部形状を直接成形できるため、二次加工が不要になります。 |
| アンダーカット | 工具が届かないため加工が難しく、コストと複雑さが増す。 | 直接成形できるため、二次加工が不要になります。 |
| 全体的なコスト/実現可能性への影響 | 内部チャネルやアンダーカットは複雑でコストがかかる。少量生産や金型から取り出せない形状に適している。 | 複雑な内部形状にはより適しているが、アンダーカットによって突き出しが難しくなり、金型コストが増加する可能性がある。 |
部品の形状が複雑で、金型から容易に取り出せないような場合、CNC加工が好まれることに留意すべきである。そのため、CNCは少量生産に適している。例えば、ロボットシステムの筐体には、深い空洞や鋭い内角があるかもしれない。
部品の形状には、深い空洞、鋭い内角、または5軸同時加工を必要とする特徴が含まれる。
この形状は5軸加工が必要です。射出成形では、この部分の成形時に排出に問題が生じるでしょう。
特徴のサイズと表面仕上げ
微細な形状や精密な仕上げは、部品をCNC加工へと向かわせる要因となります。表面仕上げの要求も加工工程に影響を与えます。材料の選択も重要です。滑らかな表面仕上げは、材料によって容易さが異なります。板金加工は曲げ半径によって制限されます。板金加工は、厳密な精度がそれほど重要でない構造フレームの製作に適しています。
生産量に合わせた材料選定
どんなに優れた素材でも、それを製造するコストが払えなければ意味がない。ここで、素材選定と生産計画が結びつく。
少量試作と量産
少量生産の場合は、CNC加工が優位です。金型を作る必要がなく、一晩で試作を繰り返すことができます。大量生産になると、成形が主流になります。初期費用のかかる金型製作費は、数百万個の部品に分散されます。板金加工はその中間に位置し、高い強度と適度なコストを実現します。
橋梁ツールとハイブリッドアプローチ
多くのチームはブリッジツーリングを採用しています。まず、CNC加工や板金加工でプロトタイプを作成し、設計をテストします。次に、より柔らかいアルミニウム製の金型を使用して試作品を製作します。これにより、鋼製金型を使用する前に市場テストを行うことができます。ハイブリッド方式も効果的です。成形された部品の重要な表面を機械加工することで、コスト削減と厳しい公差のバランスを取ることができます。
コストとリードタイムの比較
単価は一つの要素に過ぎません。総所有コストには、工具費、不良率、リードタイムなども含まれます。
単価対総所有コスト
CNC加工部品は金型費用がかかりませんが、単価が高くなります。射出成形部品は金型費用は高くなりますが、単価は低くなります。どちらを選ぶかは、総生産数によって異なります。性能と耐久性も総コストに影響します。より強度のある部品を選べば、他の部分の軽量化が可能になる場合もあります。AMRロボット部品の最適な製造プロセスを選択するには、これらのトレードオフを考慮する必要があります。
プロセス別のリードタイム要因
リードタイムはセットアップ時間によって決まります。製造工程ごとにリードタイムは異なります。中国の大手製造会社であるNOBLEのようなパートナーは、優れたサービスを提供します。NOBLEの専門知識は、顧客がAMRロボット部品を製造する際に役立ちます。NOBLEはロボット製造に優れており、あらゆるロボット部品において高強度かつ軽量化を実現しています。同社の信頼性の高い部品は、要求の厳しい用途にも対応します。NOBLEは、ロボットには精度が不可欠であることを理解しています。NOBLEは顧客と協力して、構築するすべてのロボットシステムの性能向上に取り組んでいます。すべてのロボットは、材料選定における同社の専門知識の恩恵を受けています。適切な材料を選ぶことが、すべてを左右します。優れたロボット設計者はこのことを理解しています。そして、優れたロボット製造者はNOBLEを選びます。
NOBLE:モバイルロボットシャーシ部品製造パートナー

NOBLE社は、移動ロボットのシャーシ部品向けに金属およびプラスチック加工を手掛けています。同社は設計チェックから最終製品の組み立てまで、すべてを自社で行っています。ロボットシステムにおいては、これらすべてを一元管理することで、時間の節約と混乱の防止につながります。同社のロボット工学に関する専門知識は、生産工程と材料選定のあらゆる段階を改善するのに役立っています。
金属およびプラスチック加工に関する専門知識
CNC加工、射出成形、板金加工
NOBLEは、自社工場内で主に3つの加工工程を行っています。CNC加工は、3軸、4軸、5軸のフライス加工に加え、旋削加工も行い、ロボット部品に適した高精度を実現しています。
射出成形は、プラスチック部品と金属部品の成形に適しています。NOBLE社は鋼製金型とアルミニウム製金型を使用しており、鋼製金型は大量生産に、アルミニウム製金型は少量生産に適しています。プレス機のトン数は、部品のサイズと材質に基づいて選定されます。
板金加工も承っております。NOBLEは、シャーシフレームやブラケットに適した高精度な曲げ加工、溶接、切断、プレス加工を提供しています。
| 製造プロセス | 主な機能 |
| CNC加工 | 3軸、4軸、5軸CNCフライス加工、CNC旋削加工、後処理 |
| 射出成形 | プラスチック射出成形、金属射出成形、金型製作、後処理 |
| 板金製作 | 曲げ加工、溶接、切断、プレス加工、表面仕上げ |
組立までの設計サポート
NOBLEのサービスは、部品製造だけにとどまりません。部品設計、材料選定、組立計画まで、幅広いサポートを提供します。お客様の生産量と納期に基づき、各部品に最適な製造プロセスをご提案し、最高のパフォーマンスを実現します。
少量生産の場合は、CNC加工または真空鋳造を使用します。大量生産の場合は、大量成形または板金加工に切り替えます。研磨、粉体塗装、塗装などの二次加工は社内で行います。部品は組み立て可能な状態で納品されます。
認証と品質基準
NOBLEは、工程管理とトレーサビリティを保証する品質管理認証を取得しています。すべての出荷品には検査記録が残されており、各部品の製造ロットまで遡って追跡可能です。
試作品から量産まで、フルサービスを提供します。
ロボットの製造工程において、試作品から始めて、サプライヤーを変更することなく数千台規模の生産まで対応可能です。NOBLEは、CNC加工による少量生産から、射出成形や板金加工による大量生産まで、幅広く対応します。
社内品質管理により、問題を早期に発見できます。チームはロボット製造に関する深い知識を有しており、強度と重量のバランスを取り、各ロボット用途に最適な材料を選定します。
移動ロボットのシャーシ部品の製造方法はそれぞれ異なる課題を解決するものです。CNC加工は、厳しい公差と少量生産に最適です。射出成形は、大量生産時に部品1個あたりのコストを削減できます。板金加工は、剛性の高いフレームを迅速に構築できます。既製部品は、小型部品の製造時間を節約します。実際の製造では、ほとんどの場合、複数の工程が組み合わされています。
材料選びも同様です。アルミニウムは重量と強度のバランスが取れています。鋼鉄は耐久性に優れていますが、重量があります。チタンは軽量ですが、コストが高くなります。プラスチックや複合材料は、コストまたは重量のどちらかを削減できます。材料は生産量に合わせて選び、意思決定フレームワークを参考にしてください。決定する前に、部品に必要な要件を確認しましょう。
移動ロボットシャーシ部品に関するよくある質問
移動ロボットのシャーシ部品の加工方法として、CNC加工と射出成形のどちらを選ぶべきでしょうか?
結局は量と形状次第です。少量生産で厳しい公差が求められる場合はCNC加工が有利です。50,000万個以上の部品をアルミニウム金型で成形するとコスト削減につながります。複雑な内部溝は成形加工に適していますが、アンダーカットや深い空洞がある場合はCNC加工が適しています。
軽量ロボットフレームに最適な素材は何ですか?
アルミニウム合金6061-T6または7075-T6は、通常、最適な選択肢となります。どちらも優れた強度対重量比を提供します。さらに軽量化が求められる用途では、先進複合材料を検討することもできますが、コストが高く、製造工程も複雑になる可能性があります。
シャーシ部品に板金加工を施すのに適したケースはどのような場合でしょうか?
板金はフレームやブラケットに最適です。レーザー切断、曲げ加工、溶接によって、平らな材料を素早く頑丈な構造物に変えることができます。標準的なアルミニウムの厚さは0.020~0.250インチ、鋼板は0.018~0.375インチです。安価で迅速な加工が可能です。
射出成形が採算に見合うようになるには、何個のユニットが必要ですか?
50,000万個以下の生産量であれば、アルミニウム製の金型が適しています。100,000万個から1万個以上の生産量では、鋼製の金型が最適です。これらの数量を下回ると、金型コストに見合う効果が得られることはほとんどありません。より柔らかいアルミニウム製の金型を使用したブリッジ金型は、まず市場調査を行うのに役立ちます。
移動ロボットのシャーシ部品における公差累積問題の原因は何ですか?
すべての部品には公差があり、誤差は累積します。異なる材料は膨張率が異なるため、異種材料の組み合わせではさらに問題が悪化します。重要な部品については、全温度範囲で熱膨張係数(CTE)を一致させるか、クリアランスを設計することで、正確な位置合わせを維持してください。
シャーシ設計において、リブとガセットが重要な理由は?
リブは重量を増やすことなく強度を高めます。CNC加工部品の場合、高さと厚さの比率を5:1~10:1に保ってください。3本の長いリブは曲げ強度を2倍以上に高めることができます。成形部品では、ヒケを防ぐため、リブは通常、主壁よりも薄く作られています。
ロボット関連の製造パートナーは、どのような資格を取得すべきでしょうか?
工程管理とトレーサビリティを保証する品質認証を取得している製造パートナーを探しましょう。NOBLEは設計サポートから最終組立までを包括的に提供します。
1つのサプライヤーで試作品製作と量産の両方に対応できますか?
はい、そして時間も節約できます。NOBLEは少量生産の場合、CNC加工または真空鋳造から始めます。大量生産の場合は、射出成形または板金加工に切り替えます。研磨や粉体塗装などの二次加工を社内で行うことで、部品は組み立て可能な状態で納品されます。