

外骨格の主要な構造部品には、剛性フレーム、ジョイント、アクチュエータ、リンク機構、および取り付けポイントが含まれます。受動的なバネアシストユニットを構築する場合でも、能動的なモーター駆動システムを構築する場合でも、これらのコンポーネントがすべての負荷を支えます。世界の外骨格市場は、2026年には18億2,000万米ドルに達すると予想されています。能動システムは、技術分野の66.0%を占めています。この成長は、より多くのエンジニアや愛好家がウェアラブルロボット構造の設計と製造に取り組んでいることを意味します。このガイドでは、これらの外骨格構造部品がどのように作られるか、製造中に注意すべき点について説明します。医療、産業、航空宇宙用途で使用される外骨格ロボットに関する実践的なガイダンスが見つかります。
外骨格の一般的な構造部品
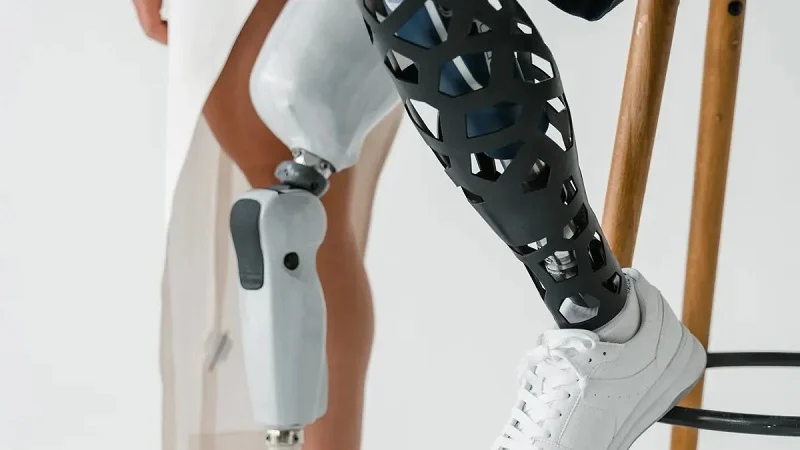
外骨格はどれも、基本的な構造部品は同じです。剛性の高いフレームが重量を支え、関節部が各部品の動きを可能にし、アクチュエーターが力を発生させ、アタッチメントポイントが人体に接続されます。受動型外骨格も能動型外骨格も、これらの部品を使用します。違いは、それぞれのタイプがどのように支持力を提供するかという点にあります。
パッシブ外骨格は、機械式スプリング、ガススプリング、またはゴムバンドを使用します。負荷を受け止め、それを使用可能なエネルギーに変換します。これらのシステムは姿勢を改善し、特定の身体部位に軽いサポートを提供します。これらは予防ツールとして機能します。主な役割は、作業中に作業者が不適切な負荷を受けるのを防ぐことです。アクティブ外骨格は動作が異なります。電気パルスまたは空気圧駆動によってサポートを提供します。作業に合わせてパルスの強度を変更できます。多くのモデルは、筋肉の緊張を検出してリアルタイムでサポートを制御するセンサーを使用しています。これらのシステムは、多くの場合、フルシフトの作業にはバッテリー電源が必要です。
これらの装置の産業用途は多岐にわたります。金属加工、機械工学、自動車、電気工事、木材加工などで外骨格ロボットが使用されています。また、医薬品、食品製造、業務用厨房、タイヤ加工などにも用いられています。これらの外骨格構造部品は、日々過酷な環境に耐えなければなりません。
剛性フレームと耐荷重構造
機能と幾何学
剛性フレームは、あらゆる外骨格の骨格の根幹を成すものです。アクチュエータから身体へと荷重を伝達する役割を担います。フレームの形状は、システム全体を通して力が伝わる経路を決定します。綿密に設計されたフレームは、荷重を身体の強靭な部位に集中させ、軟組織への負担を軽減します。
ほとんどのフレームは、サポートする身体部位の形状に合わせて作られています。背中サポートユニットは、背骨と腰に沿って配置されます。肩サポート装置は、胴体から上腕まで伸びるアームを備えています。形状は人間の解剖学的構造に適合していなければなりません。適合が悪いと不快感が生じ、効果が低下します。
素材と重量のトレードオフ
強度と重量のバランスが重要です。重いフレームは使用者の疲労を招き、弱いフレームは負荷がかかった際に破損します。設計者は、強度対重量比の高い素材を選びます。アルミニウムはバランスが良いためよく用いられます。薄い部分でより高い強度が必要な場合はチタンが適しています。カーボンファイバーなどの複合材料は最高の強度対重量比を実現しますが、コストが高くなります。素材の選択は、重量と全体的な性能に影響を与えます。
関節、リンク機構、および運動部品
回転ジョイントと直線ジョイント
これらの外骨格構造部品により、デバイスはユーザーの動きに合わせて動くことができます。回転部品は人間の肘や膝のように機能し、単一の軸を中心に回転します。直線部品は、シリンダー内のピストンのように、滑るような動きを可能にします。適切なタイプは、補助したい身体の動きによって異なります。
外骨格ロボットの股関節部分は、持ち上げ時に大きな力に耐えなければなりません。ベアリングは耐久性があり、滑らかに動く必要があります。接続部に少しでも緩みがあると、支持精度が低下します。優れた設計とは、摩擦を増やすことなく、遊びをゼロにすることを目指すものです。
可動域を考慮したリンク機構設計
これらの点を連結するリンク機構は、システムがどれだけ動けるかを決定します。制限が多すぎると自然な動きが制限され、自由度が高すぎると必要なサポートが失われます。
生体力学はリンク機構の設計において重要な役割を果たします。人間の体は複雑な動きをします。単純なヒンジではその複雑さを十分に捉えることはできません。一部の外骨格ロボットは、自然な動きを追従するために多節リンク機構を採用しています。このアプローチには、綿密な生体力学的解析が必要です。エンジニアはまず動きのパターンを研究し、次にそのパターンに追従するリンク機構を設計します。
アクチュエータと取り付けポイント
アクチュエータの取り付けと負荷経路
アクチュエータは、ユーザーの動きを補助する力を発生させます。各アクチュエータは、補助する部位の近くに配置する必要があります。これにより、負荷経路が短く直接的になります。負荷経路が長くなると重量が増加し、効率が低下します。取り付けブラケットは剛性が必要です。柔軟なブラケットはエネルギーを浪費し、応答を遅らせます。アクティブユニットの場合、取り付けポイントは方向が急速に変化する動的な負荷に対応します。
ストラップ、カフ、およびヒューマンインターフェースポイント
デバイスが身体に接触する箇所は非常に重要です。ストラップやカフは、フレームからユーザーへ力を伝達します。接触箇所の設計が不適切な場合、痛みや圧迫感が生じます。また、使用中に位置がずれて効果が低下する可能性もあります。
カフは荷重を分散させるのに十分な幅が必要です。パッドは圧力を分散させるのに役立ちます。インターフェース素材は肌に安全なものでなければなりません。医療用外骨格は皮膚接触基準に照らして試験されています。産業用外骨格であっても、長時間の勤務で皮膚刺激を引き起こしてはなりません。
綿密なインターフェース設計による人間機能の拡張は極めて重要です。装着感の悪いシステムは使われず、それでは目的が達成されません。これらの点を適切に計画することは、頑丈なフレームや強力なアクチュエーターの設計と同様に重要です。医療用途では、ユーザーの肌が敏感な場合もあるため、特に注意が必要です。
外骨格構造部品に一般的に使用される材料
使用する素材は、外骨格のあらゆる部分に影響を与えます。重量、強度、コスト、そして耐久性までを左右するのです。用途によって必要な素材は異なります。リハビリ用の医療用外骨格には特有のニーズがあり、工場現場で使用される産業用外骨格にはまた別のニーズがあります。ここでは、どのような素材が適しているのか、そしてその理由を解説します。
金属および合金
アルミニウムとチタン
アルミニウムは外骨格フレームの素材として最適です。軽量で強度が高く、加工も容易です。最も一般的なグレードは2種類あります。6061-T6は降伏強度が276MPaで、耐食性に優れています。大腿部や下腿部のリンク機構に使用されます。7075-T6はさらに強度が高く、引張降伏強度は503MPaに達します。これは一部の鋼材に匹敵する強度です。しかし、7075には問題があります。銅が含まれているため、湿った空気中で微細なガルバニック電池を形成し、金属に腐食やひび割れが生じる可能性があります。硬質アルマイト処理を施すことで、この問題を解決できます。
| プロパティ | 6061-T6 | 7075-T6 / 7075-T651 |
| 引張降伏強さ | 276 MPaで | 503 MPaで |
| 疲労強度 | 96 MPaで | 160 MPaで |
| 弾性率 | 71.0GPa | 71.7GPa |
| 耐食性 | 安定した自己不動態化Al₂O₃酸化膜 | 銅を1.2~2.0%含有。コーティングが必要。 |
| コーティング要件 | 過酷な環境には不要 | 不動態化処理またはコーティングを施す必要がある |
6061から7075に切り替えると、同じ引張荷重に対して断面積は約45%減少します。しかし、剛性はほぼ同じままです。座屈が設計上の制約となる場合、7075は役に立ちません。チタンはこれら2つの合金よりも優れています。鋼鉄よりも軽く、ほとんどのアルミニウムよりも強度があります。ただし、コストと加工時間がトレードオフとなります。
高度な熱硬化性/陽極酸化多層コーティングシステムは、7075-T6基材の微細な孔を密閉します。これにより、10万回を超える高周波繰り返し荷重下でも、水分による応力腐食割れの発生を防ぎます。密閉された硬質陽極酸化表面は、2,000時間以上の塩水噴霧試験に耐え、腐食による孔食は発生しません。
鉄鋼および特殊合金
鋼は摩耗の激しい部品によく使われます。ベアリングハウジング、ジョイントピン、ピボットポイントなどには鋼がよく用いられます。重いですが、丈夫で安価です。受動型外骨格の中には、弾性エネルギーを蓄えるためにバネ鋼を使用するものもあります。特殊合金は航空宇宙グレードの部品に用いられ、極めて大きな繰り返し荷重にも問題なく耐えることができます。
エンジニアリングプラスチックおよび複合材料
炭素繊維とガラス繊維
複合材料は、外骨格の製造において最高の強度対重量比を実現します。ハイエンドフレームにはカーボンファイバーが最適です。カーボンファイバーは剛性が高く軽量で、金属よりも疲労に強く、長期的な性能向上に貢献します。ガラス繊維はコストが低く、カバーやブラケットなど、それほど重要でない部品に適しています。どちらの素材も、製造時には慎重な積層が必要です。気泡や繊維のずれがあると、最終製品の強度が著しく低下します。
高機能プラスチック
PEEKやUltemといったプラスチックは、関節部のブッシュやベアリング面に使用されます。これらはグリースなしでも摩耗に強く、ガラス繊維強化ナイロンはカフやストラップに用いられます。これらの素材は軽量化とコスト削減に貢献するだけでなく、アルミニウムから機械加工すると莫大な費用がかかるような形状も成形できます。
材料選択基準
筋力、硬直、疲労
使用する素材は、繰り返しかかる負荷に耐えなければなりません。外骨格は何千回もの歩行ステップを踏みます。各サイクルごとにフレームに負荷がかかります。6061-T6の疲労強度は96MPaです。7075-T6は160MPaに達します。高サイクル使用を想定して設計する場合は、7075またはカーボンファイバーを選択してください。剛性も重要です。フレームがたわむとエネルギーが無駄になり、使用者にも緩く感じられます。負荷経路に合わせて素材を選びましょう。
コスト、入手可能性、および生体適合性
医療用途では、材料は皮膚に安全でなければなりません。医療用外骨格は厳格な生体適合性基準を満たしています。一方、工業用ユニットはこの要件を満たしていません。コストも選択の決め手となります。アルミニウム6061は安価で入手しやすい一方、炭素繊維は高価で製造に時間がかかります。少量生産では機械加工された金属が好まれ、大量生産では射出成形プラスチックが適しています。まずは生産計画を検討し、それから材料を選びましょう。
外骨格構造部品の機械加工プロセス
材料を選定したら、次はそれらを実際の外骨格構造部品に加工する必要があります。選択する加工方法によって、コスト、スピード、品質が左右されます。また、後々の設計変更の容易さも決まります。外骨格構造部品の主な選択肢について見ていきましょう。
CNC機械加工と金属鋳造
CNCフライス加工と旋盤加工
CNC加工は、外骨格ロボット製造における主力技術です。コンピューターが切削工具を制御し、金属やプラスチックを必要な形状に正確に削り出します。CNCフライス加工は平面、溝、ポケットなどを切削し、旋削加工はピンやブッシュなどの円形部品を成形します。これら2つの加工技術を組み合わせることで、フレーム部品のほとんどを加工できます。
最大のメリットは精度です。CNC加工では、標準で±0.02mmの公差を実現しています。重要な部分では、±0.005mmまで精度を高めることが可能です。これは、ベアリングの嵌め合いや圧入において非常に重要です。また、最初の部品は5~7日で納品されます。金型は不要です。設計変更は、次の部品以降は費用がかかりません。試作品や少量生産においては、これに勝るものはないでしょう。
インベストメント鋳造とダイカスト
鋳造は、溶融金属を型に流し込む方法です。精密鋳造は、複雑な形状を細部まで精巧に成形できます。ダイカストは、大量生産に適した鋼製金型を使用します。どちらの方法も、まず金型製作が必要となり、コストと時間がかかります。
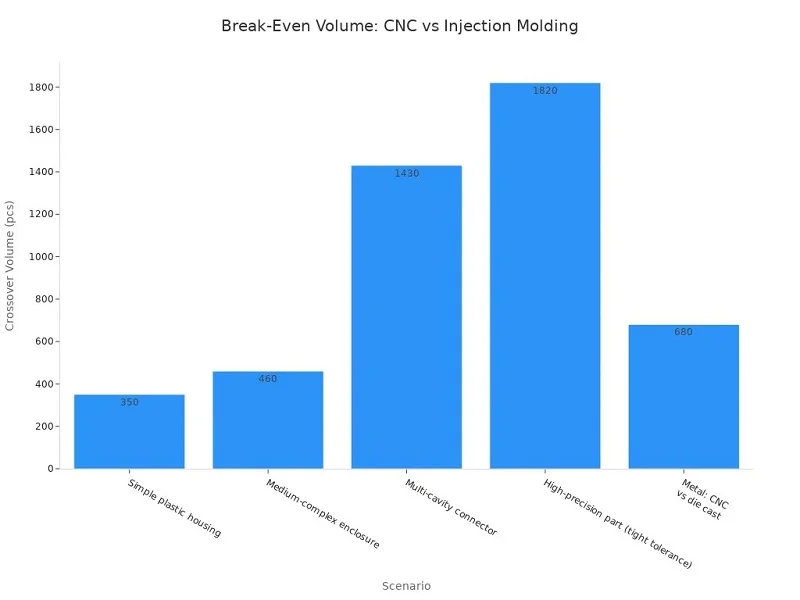
数字を見てみましょう。アルミ製ブラケット100個の場合、CNC加工は約2,500ドルかかります。ダイカスト加工は金型費用(金型代15,000ドル+製造費300ドル)がかかるため、15,300ドルになります。1,000個になると、CNC加工は25,000ドルに達しますが、ダイカスト加工は18,000ドルに下がります。多くの金属部品の場合、コストの転換点は680個前後です。ダイカスト加工では、金型製作に数週間(通常3~6週間)かかり、さらにサンプリングとテストに時間がかかります。CNC加工は5~7日で開始できます。したがって、部品をすぐに必要とする場合はCNC加工が有利です。数千個必要で設計が確定している場合は、鋳造が有利になります。
射出成形と複合材積層
プラスチック射出成形
射出成形は、溶融したプラスチックを鋼鉄製の金型に注入する成形方法です。プラスチック製の外骨格構造部品を大量生産する最も安価な方法ですが、金型には費用がかかります。金型費用は3,000ドルから50,000ドル以上かかる場合もあります。しかし、生産が始まれば単位コストは急速に低下します。
実際の例を挙げましょう。中程度の複雑さの筐体の場合、金型費用は2万ドルです。成形部品は1個あたり1.5ドル、CNC加工部品は1個あたり45ドルです。部品数が約460個の場合、射出成形はCNC加工に比べて9万6600ドルのコスト削減になります。ただし、注意点があります。設計変更があると、金型を修正または作り直す必要があります。これには、1回の修正につき2,000ドルから2万ドルの費用がかかる場合があります。そのため、まずは設計を確定させておきましょう。
| 因子 | CNC加工 | 射出成形 |
| ツーリングコスト | なし | $ 3,000〜 $ 50,000 + |
| 単価 | 穏健派 | 非常に低い(高音量) |
| デザインの変更 | 簡単&低コスト | 高価な |
| ベストボリューム | 1~1,000台 | 5,000 ユニット以上 |
積層成形、圧縮成形、樹脂トランスファー成形
複合材料には異なるアプローチが必要です。積層成形では、炭素繊維またはガラス繊維のシートを手作業または機械で積み重ねます。圧縮成形では、加熱した金型内でシートをプレスします。樹脂注入成形では、乾燥した繊維の周囲に樹脂を注入します。これら3つの方法はいずれも、強度と軽量性を兼ね備えた外骨格構造部品を作り出します。重要なのは繊維の配向です。繊維がしわになったり、配向がずれたりすると、強度が低下します。これらの方法は、重量が最も重要な大型フレーム部材に適しています。
3Dプリンティングとカスタム加工された外骨格ロボット
FDM、SLS、SLM
積層造形は、部品を層ごとに積み重ねて作ります。FDMはプラスチックフィラメントを押し出して作ります。ブラケットやカバーの製造には安価で高速です。SLSはナイロン粉末を焼結して、丈夫で複雑な形状に成形します。SLMは金属粉末を溶融して、荷重を支える部品を作ります。カスタム加工された外骨格ロボットは、CNCと積層造形を組み合わせることがよくあります。複雑な関節ハウジングをプリントした後、ベアリング穴を最終サイズに機械加工します。この組み合わせにより、単一のプロセスでは対応できない形状に対応できます。
後処理と精度
プリントされた部品は、そのまま使用できる状態で出てくることはほとんどありません。FDM方式ではサポート材の除去と研磨が必要で、SLS方式ではビーズブラスト処理が必要、SLM方式では応力除去と熱処理が必要です。プリント後の機械加工によって寸法精度が確保され、厳しい公差が求められる箇所の表面も修正されます。後処理を行わないと、積層痕や反りによって部品の嵌合精度や疲労寿命が損なわれます。
製造プロセスの選択は、主に3つの要素によって決まります。生産量によってコストが決まり、部品の複雑さによって実現可能性が決まり、材料要件によって性能が決まります。試作品の場合は、CNCとFDMが最適で、数千個単位の生産では、射出成形とダイカストが主流となります。精密な製造が求められる金属製外骨格構造部品の場合は、CNCが依然として確実な選択肢です。フルサービスの製造パートナーであれば、CNC、鋳造、成形、積層造形といったあらゆる工程をワンストップで提供できます。これにより、顧客は複数のベンダーを渡り歩くことなく、試作品から量産へとスムーズに移行できます。
外骨格構造部品の設計上の考慮事項
優れた外骨格設計は、材料や製造プロセスを選ぶだけではありません。重量、耐久性、コスト、そして装着感についても考慮する必要があります。これらの要素が、デバイスが現実世界で機能するかどうかを左右するのです。それでは、主な設計上の考慮事項を見ていきましょう。
軽量化と強度対重量比
トポロジー最適化と格子
ウェアラブルデバイスでは、1グラムの軽量化も重要です。トポロジー最適化では、ソフトウェアを使用して応力の低い部分から材料を除去します。その結果、必要な部分に強度を維持した有機的な形状が実現します。格子構造はさらに一歩進んでいます。固体部分を反復パターンに置き換えることで、剛性を維持しながら軽量化を実現します。航空宇宙組立に使用される外骨格ロボットは、作業員の疲労を軽減し、怪我を防止し、精度を向上させる必要があります。軽量フレームは、これらの目標達成に直接貢献します。
材料の厚さとリブのデザイン
壁を薄くすると軽量化できますが、座屈する可能性があります。リブは質量をあまり増やさずに剛性を高めます。最適な効果を得るには、荷重経路に沿ってリブを配置してください。設計上のトレードオフは現実的なものです。フレームが薄すぎると荷重がかかって曲がり、厚すぎると使用者が疲れてしまいます。最適なバランスを見つけるには、使用中の実際の力を分析する必要があります。
耐久性、疲労耐性、安全性
繰り返し荷重と応力集中
外骨格は1シフトあたり数千回のサイクルを繰り返します。一歩踏み出すたび、あるいは持ち上げるたびに、フレームに負荷がかかります。穴、角、鋭角な変化箇所に負荷が集中すると、亀裂の発生源となります。内側の角を丸め、負荷の方向が変わる箇所にはフィレットを追加しましょう。こうした小さな変更で、疲労寿命を大幅に延ばすことができます。
Skelex社の外骨格は、動的バランス機構を用いて腕を無重力状態に感じさせる。この方式は、フレームが一定のバネ力に耐えなければならないため、構造設計に影響を与える。機構は動作ごとにエネルギーを蓄積・放出するため、構造体には継続的な周期的負荷がかかることになる。
故障モードと冗長負荷経路
部品が破損するとどうなるでしょうか?医療や産業用途では、故障は使用者に危害を及ぼす可能性があります。冗長な荷重経路はバックアップを提供します。1つの部品が故障しても、別の部品が荷重を支えます。これにより重量と複雑さが増しますが、安全性は多くの場合、そのコストに見合うものです。産業用外骨格の試験方法は進化し、実験室や現場環境をシミュレーションするようになりました。これらの試験により、実際の使用前に故障モードが明らかになります。
コスト、拡張性、カスタマイズ性
工具コストと生産量
少量生産の場合、金型費用がコスト増の要因となります。CNC加工には金型は不要です。射出成形やダイカストには高価な金型が必要です。どちらが有利かは生産量によって異なります。数百個程度であれば機械加工が有利ですが、数千個規模になると成形の方が有利になります。生産方法を決定する前に、生産量を計画しておきましょう。
カスタムフィットを実現するモジュール設計
体型は人それぞれ異なります。人体計測に基づいたカスタマイズにより、デバイスがユーザーにぴったりフィットします。モジュール設計により、フレームセクション、ストラップ、カフを交換できます。これにより、新しい工具を使わずにカスタマイズが可能になります。長さと幅を調整できるため、ほとんどのフィット感の問題に対応できます。医療用途では、カスタムフィットインターフェースにより快適性とコンプライアンスが向上します。用途に応じた形状は、モジュール式アタッチメントで追加できます。これにより、コアフレームの標準性を維持しながら、さまざまなタスクに対応できます。
性能と製造性のバランスを取ることが、最も重要な課題です。接合部や接合面では、精密な公差が重要になります。しかし、厳しい公差はコスト増につながります。どこに精度が必要で、どこに必要でないかを把握することが重要です。
NOBLE:外骨格構造部品製造パートナー

適切な製造パートナーを選ぶことが、プロジェクトの成否を左右します。外骨格構造部品のフルサービスプロバイダーは、金属加工とプラスチック加工の両方をワンストップで提供します。これにより、複数のベンダーを管理する必要がなくなります。試作品1点から数千点まで、包括的なパートナーがワークフロー全体を管理します。
金属およびプラスチック加工に関する専門知識
こうしたパートナー企業は通常、主要形状の厳しい公差を維持するCNC加工センターを運営しています。また、複雑な金属形状に対して精密鋳造とダイカストの両方を行う鋳造ラインも備えています。さらに、プラスチック部品を大量生産する射出成形機も保有しています。このように多様な加工方法を組み合わせることで、各部品に最適なプロセスを選択できます。例えば、荷重支持ブラケットはCNC加工、ハウジングカバーは成形加工といった具合です。パートナー企業は、部品に最適な加工方法を提案します。
複合材料および積層造形
複合材の積層と樹脂トランスファー成形により、軽量なフレーム部材が製造されます。積層造形は、カスタム加工された外骨格ロボットの不足部分を補います。複雑な関節ハウジングをプリントした後、ベアリング穴を最終サイズに機械加工することができます。このハイブリッドアプローチにより、単一のプロセスでは対応できない形状上の課題を解決できます。経験豊富なエンジニアは、プリントすべき時と切削すべき時を熟知しています。
認証と品質基準
品質管理認証は、一般製造業と医療機器製造業の両方にとって重要です。これらの認証は、医療業界や産業界の顧客との信頼関係を築き、文書化されたプロセスと一貫した生産量を保証します。
品質管理とトレーサビリティ
すべてのバッチは、複数の段階で検査を受ける必要があります。材料ロットとプロセスパラメータは追跡されます。問題が発生した場合は、その原因を特定できます。このレベルの管理により、安全性が極めて重要な部品の精密製造が実現します。検査報告書は、すべての出荷に添付されます。
設計から組み立てまで、フルサービスのサポートを提供します。
製造設計とプロトタイピング
エンジニアは生産開始前に設計をレビューし、コスト増や不具合の原因となる要素を指摘します。このフィードバックにより、時間とコストを節約できます。プロトタイプ作成サービスを利用すれば、早期に適合性や機能性をテストできます。高額な金型に投資することなく、迅速に改良を繰り返すことが可能です。
組み立て、テスト、量産
パートナー企業は、組み立て、テスト、最終検査までを包括的に担当します。このフルサービスアプローチにより、サプライチェーンが簡素化されます。外骨格ロボットの製造においては、システム全体を熟知したパートナー企業が得られます。試作から本格生産まで、量産規模をスムーズに拡大できます。
実務的な観点から言えば、金属とプラスチックに関する専門知識と包括的なサービス範囲を組み合わせることは非常に価値があります。品質システムは、産業分野と医療分野の両方で役立ちます。精密かつ丁寧に製造された外骨格ロボットが必要な場合、信頼できるパートナーはリスクを軽減し、開発を迅速化します。カスタマイズオプションとモジュール設計のサポートは、さまざまなユーザーニーズへの対応にも役立ちます。
これで、外骨格の主要な構造部品であるフレーム、ジョイント、リンク機構、アクチュエータ、そしてボディインターフェースについて理解できたでしょう。それぞれの部品には適切な材料と加工方法が必要です。アルミニウムは機械加工ブラケットに適しています。カーボンファイバーは軽量フレームに最適です。CNC加工は試作品に適しており、成形や鋳造は大量生産に適しています。
性能と製造性のバランスを取ることは、依然として大きな課題です。厳しい公差は関節の強度を高めますが、コストも上昇します。次世代の外骨格を設計または調達する際には、このガイドラインを参考にしてください。NOBLEのようなパートナーは、金属とプラスチックに関する専門知識を結集しています。これにより、リスクが軽減され、プロトタイプから量産までの開発期間が短縮されます。
外骨格構造部品に関するよくある質問
外骨格の主な構造部分は何ですか?
外骨格の主要な構造部品は、剛性フレーム、関節、リンク機構、アクチュエータ、および取り付けポイントです。フレームは重量を支え、関節とリンク機構によって部品が動き、アクチュエータがシステムを押し、ストラップとカフで装着します。受動型システムと能動型システムはどちらもこれらの部品を使用します。
軽量フレームに最適な素材はどれですか?
予算と製造予定数によって最適な素材は異なります。アルミニウム6061は安価で加工も簡単です。カーボンファイバーは重量に対する強度が最も優れていますが、コストは高くなります。チタンはその中間です。荷重経路と製造数量に合った素材を選びましょう。
鋳造ではなくCNC加工を選ぶべきなのはどのような場合ですか?
CNC加工は試作品や少量生産に最適です。金型は不要で、数日で部品が完成します。鋳造は680個程度になると、金型費用が多くの外骨格構造部品に分散されるため、費用対効果が高くなります。金型代を支払う前に、設計が最終決定されていることを確認してください。
3Dプリンティングは、荷重を支える外骨格部品の製造に対応できるのか?
はい、適切なプロセスを用いれば可能です。SLM方式で造形された金属部品は、構造用途に十分な強度を備えています。FDM方式とSLS方式は、ブラケットやカバーの造形に適しています。ただし、ほとんどの造形部品は、最終的な精度を得るために、ベアリング穴の機械加工など、追加の作業が必要となります。
筋力を落とさずに体重を減らすにはどうすればいいですか?
トポロジー最適化により、応力の低い領域から材料を除去します。格子構造は、固体部分を反復パターンに置き換えます。リブは、荷重経路に沿って剛性を高めます。これらの手法により、フレームの強度を維持しながら軽量化を実現します。
これらの部品が早期に故障する原因は何ですか?
穴、角、急激な変化箇所に応力が集中すると、亀裂が発生します。繰り返し荷重がかかると、亀裂は拡大します。内側の角を丸めたり、フィレットを追加したり、疲労強度に優れた材料を選択したりすることで、安全性を高めることができます。医療用途や産業用途では、荷重経路を補強することで安全性が向上します。
医療用外骨格において、生体適合性が重要なのはなぜですか?
皮膚に接触する材料は、厳格な生体適合性基準を満たす必要があります。工業用機器にはこのような基準は適用されません。医療機器は、使用者の皮膚が敏感な場合があるため、安全なインターフェースが求められます。適切な材料を早期に選択することで、後々の設計変更を防ぐことができます。これらの点は、コストとスケジュールの両方に影響します。
外骨格構造部品の製造パートナーはどのように選べば良いですか?
金属加工とプラスチック加工の両方をワンストップで対応できるパートナーを探しましょう。関連する品質管理認証を取得しているか確認してください。製造設計、試作、組み立てに関するサポートについても問い合わせてみましょう。フルサービスのパートナーを選ぶことで、リスクを軽減し、開発期間を短縮できます。






