

外骨格のCNC加工は、ウェアラブルロボットシステムの部品を製造します。このプロセスにより、これらの人体拡張システムに必要な精度と再現性が実現します。医療用外骨格はリハビリテーションや移動を支援し、産業用外骨格は怪我を軽減します。高い強度対重量比を実現することが重要です。このプロセスは、これらのシステムの特殊な要求にどのように対応しているのでしょうか?その答えは、性能とコストのバランスを取る材料選択と設計戦略にあります。複雑な形状は構造的完全性を維持しながら軽量化を実現し、厳しい公差はスムーズな動作を保証します。
外骨格のCNC加工とは?
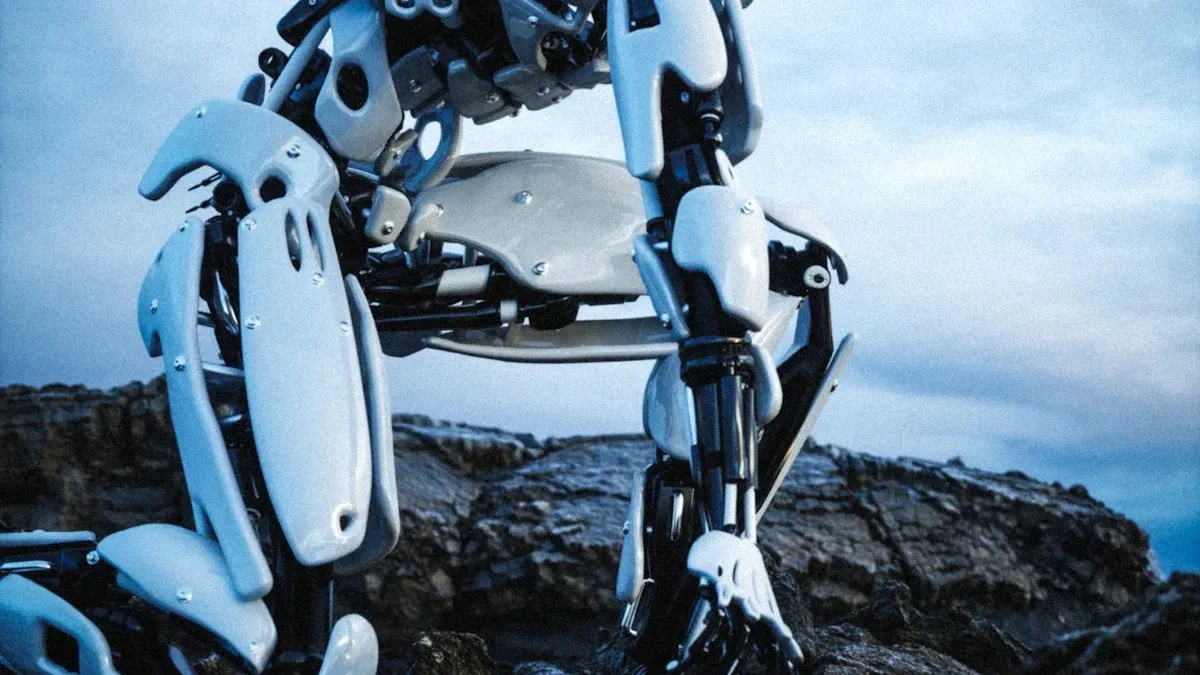
定義とコアワークフロー
ウェアラブルロボット向け切削加工
外骨格のCNC加工では、固体ブロックから材料を削り取って最終形状を作り出します。この切削加工法により、エンジニアはあらゆる寸法と表面を制御できます。この方法は、フィット感が快適性と機能に影響するため、ウェアラブルロボットシステムに適しています。プロセスは金属またはプラスチックのブロックから始まります。機械は3Dモデルと一致しない部分をすべて除去します。残ったのは、組み立て準備が整った精密な部品です。エンジニアが切削加工法を選択するのは、固体ブロックには内部欠陥や積層痕がないためです。材料構造は部品全体で一定です。
自動切断、穴あけ、研削
CNC加工機は、デジタルプログラムに従って切削、穴あけ、研削を自動で行います。機械はツールパスを読み取り、切削工具をそのパスに沿って移動させます。加工サイクル中に手動で変更を加える必要はありません。この自動化により、部品ごとに一貫した品質が維持されます。オペレーターは材料をセットし、プログラムを開始します。あとは機械が人間の介入なしにすべてを実行します。各部品は設計図と完全に一致します。プログラムは、各加工工程における主軸回転速度、送り速度、切削深さを制御します。荒加工、仕上げ加工、細部加工には、それぞれ異なる工具が使用されます。
ジュニア工科大学のプロジェクトは、その好例と言えるでしょう。彼らのチームは、CNC加工を用いてアルミニウム製のモーション外骨格を製作しました。自動化されたプロセスにより、正確な寸法を持つ信頼性の高い部品を製造することが可能になりました。このプロジェクトは、切削加工によって軽量構造物を作成し、身体機能の拡張に活用できることを示しています。
ロボット外骨格のCNC加工
3軸荒加工と5軸仕上げ加工
メーカーは加工工程を2段階に分けています。まず、3軸荒加工を行います。この工程では、大量の材料を素早く除去します。大型の工具で厚めに切削することで、最終形状に素早く近づけます。工具長を短くすることで、加工後のセットアップの剛性を高めます。次に、5軸仕上げ加工で各面を精密に仕上げ、設計仕様に適合させます。
5軸ステージには明確な利点があります。ツールはあらゆる角度からアプローチでき、部品は固定された位置に保持されます。これにより、セットアップ間の移動による誤差を回避できます。一般的な5軸加工では、接合部品の公差は±0.01mm程度です。複雑な構造では、±0.005mmから±0.05mmの範囲が必要になる場合があります。これらの厳しい公差により、使用中のアセンブリの動作がスムーズになります。
解剖学的形状に対応する5軸加工機能
5軸同時加工は、人間の解剖学的構造に合致した形状を作り出します。工具は5つの軸に沿って同時に移動し、湾曲した骨格構造、中空の内部チャネル、非対称の機械ハウジングなどを製造します。これらの部品は、より単純な構成では不可能です。この機械は、アンダーカットや複雑な輪郭にも一度の操作で到達できます。工具は傾いたり回転したりして、ワークピースに衝突することなく隠れた表面にアクセスします。このような機能により、5軸加工はウェアラブルロボットにとって最適な選択肢となっています。
マシンの種類と構成
垂直および水平マシニングセンター
立型加工センターは小型のワークピースの加工に適しています。ワークピースの装填や操作が容易です。横型加工センターは大型のフレーム部材の加工に適しています。深い溝からも重力によって切りくずが排出されます。どちらのタイプも、部品のサイズや形状に応じて使い分けることができます。
| Machine Type | 解剖学的形状を持つ外骨格部品の製造における役割 | 補足詳細 |
| 5軸加工 | 解剖学的形状の主要な骨格 | あらゆる角度からツールをアプローチでき、複数のセットアップが不要になり、部品をクランプして幾何学的関係を固定します。 |
| 3軸加工機 | 解剖学的形状には推奨されません | 複数のセットアップにより、積層誤差が発生し、重要な穴が許容範囲外になる可能性がある。アンダーカットに到達できない。 |
| 旋盤/スイス型旋盤 | 二次的なアクチュエータ部品 | アクチュエータシャフト、ピボットピン、ねじ込みインサートなどの小型で細長い部品には、スイス型精密旋削加工が不可欠です。 |
| ライブツーリングを備えた精密旋盤 | 高調波駆動部品用 | 同一セットアップで平面加工、横穴加工、ねじ切り加工が可能 |
多軸システムとスイス型旋盤
5軸加工機は、解剖学的形状の加工における主要なツールです。部品が別のセットアップに移動することがないため、形状が常に正確に位置合わせされます。標準的な3軸加工機は、このような用途には適していません。複数のセットアップを行うと、積み重ね誤差が発生し、重要な穴が許容範囲から外れてしまう可能性があります。5軸システムは、このリスクを完全に排除します。この機械は、傾斜回転テーブル上に部品を保持します。これにより、1回のセットアップで部品の5面に加工機を届かせることができます。複雑な角度の加工に特別な治具は必要ありません。
スイス型旋盤は、小型の回転部品の加工に適しています。モーターハウジング、ベアリングレース、ピボットピンなどの製造に使用され、高い同心度が求められます。スイス型旋盤では、切削工具のすぐ近くで材料を支えることで、切削中の材料のたわみを防ぎます。
ライブツーリングを備えた旋盤は、柔軟性を高めます。平面加工、横穴加工、ねじ切り加工を同一の段取りで行うことができます。これにより、サイクルタイムが短縮され、精度が向上します。5軸加工方式では、複雑なロボット形状を単一の段取りで加工できます。これらの機械タイプを組み合わせることで、メーカーはウェアラブルロボットの製造に必要なあらゆる機能を備えることができます。
外骨格のCNC加工用材料
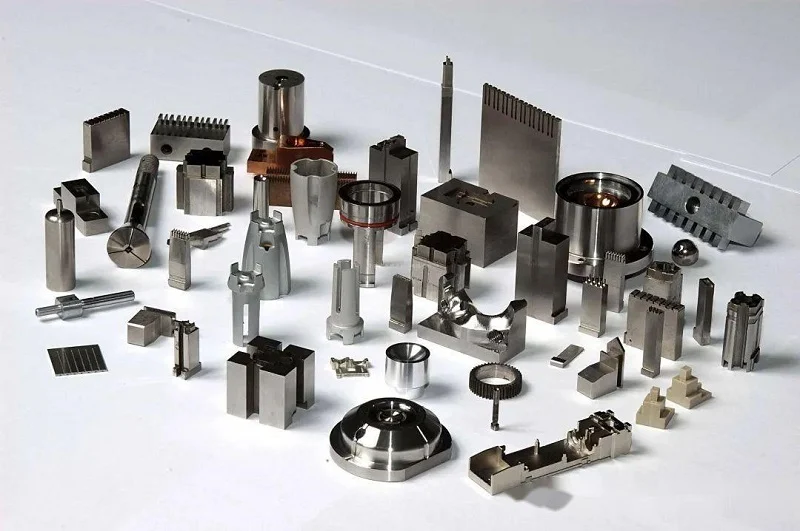
チタン合金
グレード5とグレード23
チタンは、重量を支える外骨格部品に最適な素材です。グレード5が最も広く使われており、強度が高く、錆びにくいのが特徴です。グレード23はより柔らかく、人体への安全性が高く、皮膚に触れてもアレルギー反応を起こしにくいという利点があります。どちらのグレードも、長期間使用しても強度を維持します。
荷重を支える接合部とフレーム
これらの合金は、接合部やフレームに最適です。強度対重量比が非常に優れているため、部品は丈夫でありながら軽量です。また、チタンは汗や湿気による損傷にも強く、安心して着用できます。欠点は、コストが高いことと、切削加工が難しいことです。アルミニウムよりも切削が難しく、工具の摩耗が早く、切削速度も遅くする必要があります。
アルミニウム合金
フレーム用6061および7075
アルミニウムは外骨格フレームの素材として信頼されています。HEIジュニア工学部プロジェクトでは、モーション外骨格にアルミニウムを使用しました。6061グレードは切断や溶接が容易です。7075グレードは強度が高いものの、成形が難しいという欠点があります。どちらも軽量であるため、ウェアラブル機器にとって重要な要素となります。
陽極酸化処理と表面処理
陽極酸化処理はアルミニウムの表面に保護層を形成します。これにより耐摩耗性が向上し、着色も可能になります。また、錆びを防ぐ効果もあります。滑らかな表面は快適性と清潔さを保つ上で重要です。サンドブラスト加工や研磨などの追加工程を行うことで、さらに手触りを良くすることができます。
炭素繊維およびエンジニアリングプラスチック
CFRP加工における課題
炭素繊維複合材は非常に強度と剛性が高く、軽量です。これらの特性は、四肢支持具やフレームに最適です。しかし、CFRPは加工が難しく、繊維がほつれて工具の摩耗が早くなります。切削粉塵の取り扱いには注意が必要です。また、穴あけ加工時には層間剥離が発生する可能性があります。
PEEK、デルリン、ナイロンのインターフェース
エンジニアリングプラスチックはそれぞれ異なる用途に使用されます。PEEKは高温環境や滅菌環境に適しています。デルリンは形状を維持しやすく、切断も容易です。ナイロンは衝撃や振動を吸収します。これらの素材は、金属部品と人体の間によく使用され、軽量化と快適性の向上に貢献します。適切な素材を選ぶことは、コスト、切断の容易さ、必要な仕上げ方法に影響を与えます。それぞれの素材には、独自の長所と短所があります。
外骨格CNC加工で製造された重要な外骨格部品
外骨格のCNC加工は、ウェアラブルシステムを機能させるための主要なロボット部品を製造します。関節、ブラケット、ハウジング、構造部品はすべてこのプロセスで作られます。各部品は厳密な仕様を満たす必要があります。Indegoプロジェクトはこのことをよく示しています。エンジニアは開発段階でProtolabsのCNC加工と3Dプリンティングを利用しました。超音波溶接用の部品を保持する治具の加工にはCNCサービスを利用しました。この工程はロボット外骨格の構築において重要なものでした。完成したユニットのすべての部品に同じ精度が求められます。
関節と関節機構
ヒンジアセンブリおよび回転ジョイント
ヒンジアセンブリと回転ジョイントは、あらゆる外骨格の可動コアを形成します。これらの部品は、絶え間ない動きと負荷に対応します。股関節の球関節は、屈曲、伸展、外転、内転を支える必要があります。また、体重も支えます。そのため、高い構造安定性と最小限の遊びが求められます。CNC加工とCADモデリングを組み合わせることで、エンジニアは最適なフィット感を実現するソケットを設計・切削できます。球部は数マイクロメートルという厳しい公差で製造できます。ソケットはこれらの公差に合わせて加工されます。その結果、ぴったりとフィットし、関節の遊びが最小限に抑えられます。スムーズな関節運動が実現し、信頼性の高い生体力学的性能が得られます。
スムーズな動作のための許容誤差要件
公差管理は、良質な接合部と優れた接合部を分ける重要な要素です。以下の表は、各部品に必要な公差管理を示しています。
| 成分 | 精度要件 | 製造の詳細 |
| 高調波減速機 | カム表面の楕円率≤0.005 mm | 精密研削による超薄肉フレキシブルスプライン(肉厚0.2~0.8mm)の変形制御 |
| RV減速機 | 位置精度:±0.01 mm以下 | 複雑なサイクロイド歯形とピンハウジング穴の公差。高負荷ロボットベースにとって不可欠。 |
| クロスローラーベアリング | 真円度≤0.003 mm、表面粗さRa≤0.2 μm | 薄肉構造でもレースウェイの精度を維持する |
| ジョイントハウジング | 0.02 mm以下の多穴位置決め精度 | 軽量な6061/7075アルミニウム設計と構造的な剛性のバランス |
| プロセス管理 | 大量生産の場合、CPK > 1.33 | 薄肉加工における変形制御、機械内計測および摩耗補正、SPC(統計的工程管理)、ならびに陽極酸化処理や精密研削などの後処理のための特殊治具 |
精密CNC加工により、センサーや制御配線用の正確なハウジングと複雑な経路も作成できます。これにより、足元などの圧力センサーを均等に配置できます。小さな動きも検知でき、応答性が向上します。多軸精密加工により、アルミニウム合金とポリマー合金から保護層が作成されます。これらの層は、特定のジョイント形状に合わせて成形されます。これにより、高感度センサーと制御ユニットを湿気や環境による損傷から保護します。負荷のかかるボールジョイントとピンジョイントの場合、物理蒸着、化学蒸着、研磨、精密加工などの仕上げ方法により、摩耗と摩擦が軽減されます。精密加工と研磨プロセスによる鏡面仕上げ研磨により、表面の欠陥が低減されます。これにより、ジョイントの動きが長期間にわたってスムーズになります。
構造フレームと連結部
軽量化のためのトポロジー最適化
ウェアラブルシステムにおいて、重量は非常に重要です。1グラムの重量差が、ユーザーの快適性や疲労感に影響を与えます。トポロジー最適化は、不要な部分の材料を除去することで、強度を維持しながら質量を削減したフレームを実現します。この最適化は、機械加工と連携して行われます。エンジニアはまず荷重経路をシミュレーションし、次に応力がかからない部分を切り取ります。最終的な形状は、多くの場合、有機的な形状を呈します。単純な幾何学的形状ではなく、力の作用線に沿った形状となるのです。
薄肉構造および複雑な形状
薄肉部と複雑な形状は、機械加工の限界を押し広げます。これらの特徴は、剛性を損なうことなく軽量化を実現します。しかし、切削中にたわみが生じます。特殊な治具が薄肉部を所定の位置に保持します。機械内計測により、あらゆるずれを即座に検出します。摩耗補正により、工具の切れ味と精度を維持します。一体型のCNCフレームは、ジョイントとファスナーを排除します。これにより、さらに軽量化され、全体の剛性が向上します。ウェアラブル構造フレームはこのアプローチの恩恵を受けます。設計により、身体への負担が軽減されます。また、繰り返しのストレス下でも長持ちします。
ブラケット、ハウジング、コネクタ
人体解剖学に基づいたカスタムフィットインターフェース
ブラケットとコネクタは人体の形状にフィットする必要があります。ユーザーごとに体型が異なるため、カスタムフィットインターフェースはこの問題を解決します。CNC加工により、各ブラケットは装着者の体型に合わせて切削されます。これにより、人間工学に基づいた設計が改善され、圧迫点が軽減されます。関節ハウジングも同様の原理に基づいています。関節を包み込み、内部機構を保護します。股関節や膝関節のハウジングは、精密な形状が求められます。フィット感が悪いと不快感が生じ、可動域が制限されます。一方、フィット感が良いと自然な装着感が得られ、装着していることを忘れてしまうほどです。
ねじ込みインサートと固定機能
ねじ込みインサートと固定機構が、すべての部品をしっかりと固定します。こうした細部へのこだわりが、機器がしっかりと固定されるか、緩んでガタつくかを左右します。CNC加工では、正確なピッチと深さでねじ山を切削します。また、同じセットアップでクロスホールの穴あけや平面加工も行います。これにより、すべての部品が正確に位置合わせされます。アクチュエータの取り付けには、このレベルの精度が不可欠です。ねじ山がずれていると、負荷がかかった際にねじ山が破損する可能性があります。適切に切削されたねじ山は、何千回ものサイクルに耐えます。アクチュエータはしっかりと固定され、システム全体の信頼性が維持されます。
外骨格CNC加工の利点
高精度CNC加工と再現性
厳しい公差の達成
ウェアラブルデバイスがスムーズに動作するか、詰まってしまうかは、厳しい公差によって決まります。精密CNC加工は、他の方法では実現できない精度を実現します。研削加工では、標準で±0.005 mm、最高で±0.001 mmの精度が得られます。CNCフライス加工では、標準で±0.025 mm、最高で±0.005 mmの精度が得られます。ワイヤ放電加工では、さらに厳しい±0.0001インチ(0.0025 mm)以下の精度が得られます。これらの数値は、ジョイントインターフェースやアクチュエータマウントにとって重要です。穴の精度が低いと、位置合わせがうまくいきません。精度が高いと、すべてが正確に動作します。
生産工程全体にわたる一貫性
再現性こそが、趣味で製作したものと実際の製品を分ける決定的な要素です。すべてのユニットは最初のユニットと完全に一致していなければなりません。CNC自動化はこれを実現します。機械はサイクルごとに同じプログラムを実行するため、人間の手によるばらつきは一切入り込みません。この一貫性により、外骨格のCNC加工は試作品から本格的な量産へとスケールアップすることが可能になります。購入者は、どのロットでも同一の形状とフィット感を得ることができます。
複雑な形状とデザインの自由度
アンダーカット、輪郭、そして有機的な形状
フル5軸同時加工では、5軸すべてが同時に動作します。これにより、アンダーカットや彫刻的な表面加工が可能になります。イタリアのエンジニアは、Lewei Precision社と協力して、この方法を用いて全身パッシブ外骨格を開発しました。この加工では、1回のセットアップで様々な角度から工具がアプローチします。位置決めの際の累積誤差が解消され、人間の解剖学的構造に沿った有機的な形状の加工が可能になります。
迅速なプロトタイピングと反復
CNC加工と3Dプリンティングはしばしば連携して使用されます。Indegoプロジェクトでは、開発段階で両方が活用されました。エンジニアは治具や精密部品の製作にCNC加工を用い、複雑な形状やカスタマイズには積層造形技術を用いました。この組み合わせにより、開発の反復作業が迅速化されます。設計者は初期段階で実際の金属部品をテストできるため、金型を製作する前に問題点を発見できます。
素材の多様性と表面仕上げ
金属、プラスチック、複合材料
CNC加工は幅広い材料に対応可能です。アルミニウム、ステンレス鋼、チタン、真鍮、銅、焼入れ鋼など、いずれも良好な加工性を有しています。ただし、材料ごとに重量と強度のトレードオフが異なります。下の表は、CNC加工と積層造形を比較したものです。
| カテゴリー | CNC加工 | 積層造形 |
| 機械的強度 | 丈夫で密度の高い、無垢材から作られた部品 | 層間結合は弱点を生み出す |
| 許容範囲 | 非常にタイトで一貫性がある | 中程度。技術によって異なる。 |
| 表面仕上げ | 滑らかで、多くの場合組み立て済み | 粗い仕上がり。後処理が必要になる場合があります。 |
| 拡張性 | フル生産までスムーズに拡張可能 | 少量のランニングに最適 |
| 材料オプション | チタンを含む幅広い種類 | 一部の金属は限られている |
| 構造上の整合性 | 完全に高密度で、支持構造はありません。 | 熱処理が必要な場合があります |
| パーツサイズ | 製造室に制限されない | 製造チャンバーのサイズ制限 |
| 優れた耐熱性能 | 高温でも安定 | 熱変形リスク |
機械加工仕上げと研磨仕上げの比較
表面仕上げは快適性と衛生面に影響を与えます。加工直後の表面は、内部ブラケットやハウジングには適しています。研磨仕上げは、皮膚接触部に適しています。ミラーEDM加工では、±0.00005インチ(0.0013mm)以下の精度を実現します。このレベルの滑らかさは、摩擦と摩耗を低減します。また、医療用途における清掃も容易になります。
外骨格のCNC加工における設計上の考慮事項
精度とコストのバランス
公差は、ウェアラブルデバイスの装着感やフィット感に影響を与えます。ジョイントが緩いとぐらつき、不快感が生じます。一方、しっかりとしたジョイントはスムーズに動き、自然な感触が得られます。しかし、公差を厳しくすると、機械の稼働速度が遅くなり、工具の摩耗が早まり、検査に時間がかかるため、コストが高くなります。エンジニアは最適なバランスを見つける必要があります。ジョイント穴などの重要なインターフェースには、最も厳しい仕様が求められます。重要度の低いブラケットは、多少緩めでも構いません。このバランスによって、予算オーバーすることなくデバイスの安全性を確保できます。
GD&Tのベストプラクティス
GD&Tは、加工担当者に本当に重要なことを明確に伝えます。基準面、形状制御、許容誤差を定義します。優れたGD&Tは、安定した面を選択することで明確な基準面を設定することから始まります。穴パターンには位置公差を、曲面には形状制御を使用します。機能に影響しない形状には過剰な公差を設定しないでください。これにより、検査が簡素化され、不良品が削減されます。目標は、不必要なコストをかけずに設計意図を伝えることです。
快適性と衛生性に関するRa値
表面仕上げは、デバイスが肌に触れたときの感触に影響します。粗い表面は肌を刺激し、細菌が繁殖しやすい一方、滑らかな表面は肌触りが良く、お手入れも簡単です。Raは平均表面粗さを表す指標です。Raの値が低いほど、表面は滑らかになります。下の表は、一般的な要件を示しています。
| 用途 | Ra範囲 | Notes |
| 皮膚接触点 | 低Ra | 滑らかな手触りで、お手入れも簡単 |
| 内部ブラケット | 中程度のRa | 機能的、未開封 |
| ジョイントインターフェース | 低Ra | 摩擦と摩耗を軽減します |
医療および産業用途向けの画像処理
医療用外骨格には特別な注意が必要です。研磨によって工具痕が除去され、衛生的な表面が作られます。陽極酸化処理はアルミニウムに保護層を形成します。ビーズブラスト処理は均一なマットな外観を与えます。工業用機器は、外観の仕上げ工程を省略し、耐摩耗性を重視する場合があります。適切な後処理は、機器の使用場所によって異なります。
セットアップ時間とツールの変更
段取り替えのたびに機械が停止し、作業員が部品の位置を調整し、精度がずれる可能性があるため、コストが増加します。5軸加工では部品が固定されたままなので、段取り替えの回数が減ります。工具交換の回数も減るため、時間も節約できます。適切に設計された部品は加工工程が少なく、労力と機械稼働時間を削減できます。製造性を考慮した設計とは、こうした点を早い段階から検討することを意味します。
材料選定がコストに与える影響
材料の選択は、2つの点でコストに影響を与えます。原材料価格は大きく変動します。チタンはアルミニウムよりも高価です。加工性も重要です。硬い材料は工具の摩耗が早く、切削速度も遅くなります。ハンド外骨格部品のコスト見積もりモデルでは、材料の種類を入力として使用します。材料費、人件費、機械メンテナンス費、減価償却費、加工時間を合計します。適切な材料を選択することで、強度、重量、予算のバランスを取ることができます。目標は、過剰な支出をせずに耐久性を確保することです。
外骨格のCNC加工にNOBLE社を選ぶ理由

設計から組み立てまでをトータルでサポートします。
NOBLEは金属とプラスチックを扱っています。しかし、単に部品を切削するだけではありません。設計、試作、製造、組み立てまで全てを一つのチームが担当します。これにより、時間と手間を節約し、ミスを減らすことができます。最初のスケッチから最終製品まで、コミュニケーションは常に円滑に行われます。
ウェアラブルシステムには、ブラケット、アクチュエータマウント、電子ハウジングなど、互いにぴったりと合う部品が必要です。NOBLEはこれらの部品すべてを自社工場で製造しています。システム全体を通して高い精度が維持され、最終的なデバイスはスムーズに動作します。すべての部品は元の設計に完全に適合し、組み立ては一度で完了します。
ISO 9001:2015 および ISO 13485:2016
身体に装着する部品にとって、認証は非常に重要です。NOBLEは、品質管理全般に関するISO 9001:2015認証を取得しています。また、医療機器に関するISO 13485:2016認証も取得しています。この規格は、ウェアラブルロボットシステムにとって不可欠なもので、設計管理、製造、最終検査を網羅しています。
ISO 13485はすべてのサプライヤーに義務付けられている法的要件ではありませんが、医療ロボットメーカーが期待する世界的な業界標準です。これは、パートナー企業が管理され、追跡可能で、検証済みの製造プロセスを備えた品質システムを運用していることを示しています。
地域によって規則が異なります。以下の表は、医療従事者に必要な要件を示しています。
| 認証/規格 | 地域 | 必要な基準 |
| ISO 13485 | 認証済みQMS、検証済みパラメータ、機器履歴記録 | |
| FDA 21CFRパート820 | 米国 | 設計トレーサビリティ、プロセスバリデーション(IQ/OQ/PQ)、ロットトレーサビリティ |
| EU MDR 2017/745 | その他拠点 | 技術文書、材料証明書、リスク管理(ISO 14971) |
| 医薬品医療機器総合機構/厚生労働省 | 日本 | 製造業者登録、JIS規格準拠証明書 |
| TGA | Australia | 基本原則、生体適合性の概要 |
NOBLEはこれらの基準を満たしています。お客様の部品はより迅速に監査に合格します。
Industries We Serve
医療応用
医療用外骨格は、怪我や病気の後、患者の運動能力回復を支援します。これらの装置には、精密な関節と快適な接触点が必要です。NOBLEは、これらの両方の要件を満たす部品を製造しています。滑らかな表面仕上げにより、長時間の装着でも皮膚の炎症を防ぎます。厳密な公差により、関節の動きは安定し、自然な状態を保ちます。その結果、安全で信頼性の高い、回復をサポートする装置が実現します。
臨床用外骨格も同様の要求に直面します。滅菌処理と繰り返し使用が行われます。当社は、各ユニットが仕様を満たすことを保証するために、実績のあるプロセスを持つ認定パートナーに頼っています。
産業および軍事用途
産業用外骨格は、工場での負傷リスクを軽減します。作業員はこれを装着することで、負担なく重い荷物を持ち上げることができます。軍事用外骨格は、兵士が長距離にわたって装備を運搬するのに役立ちます。どちらの場合も、過酷な使用に耐える丈夫で軽量な部品が必要です。NOBLE社はこれらの用途にアルミニウムとチタンを使用しています。設計最適化による複雑な形状も問題なく実現できます。その結果、ユーザーの負担にならない、丈夫なフレームが完成しました。
エンドツーエンドのアプローチ
設計サポートとプロトタイピング
優れた設計は、後々のコスト削減につながります。NOBLEは、エンジニアが切削加工に適した材料や形状を選択するお手伝いをします。公差、仕上げ要件、コスト要因を早期に検討し、迅速にプロトタイプを作成します。量産前に実際の部品を入手して、適合性や機能性をテストできます。これにより、変更が安価かつ迅速に行える段階で問題点を早期に発見できます。
製造、組み立て、品質保証
設計承認後、生産を開始します。当社の機械は、サイクルごとに同じプログラムを実行します。各部品は最初の部品と完全に一致します。組み立て前にすべての部品を検査します。その後、すべてを組み立てて最終製品を検査します。品質記録は各注文に付随して保管されます。これにより、原材料から完成品まで完全なトレーサビリティが確保されます。
外骨格のCNC加工は、医療用および産業用外骨格に求められる高精度、高耐久性、軽量な部品を実現します。材料の選択、設計上の決定、そして加工方法の選択は、性能とコストに大きな影響を与えます。CNC加工の精度、再現性、そして設計の自由度に匹敵する加工方法は他にありません。だからこそ、加工とロボットアプリケーションの両方のニーズを理解しているパートナーを選ぶことが非常に重要なのです。今後は、ハイブリッド製造、AIを活用したツールパス最適化、そして先進的な材料によって、軽量化と表面品質の向上が図られるでしょう。次世代の外骨格を製作する準備はできていますか?今すぐNOBLEにご相談ください。お客様のCNC加工ニーズについてお伺いいたします。
外骨格CNC加工に関するよくある質問
外骨格のCNC加工はどのような用途に使われるのですか?
この製法は、ウェアラブルロボットに必要な部品を正確に製造します。関節、フレーム、ブラケット、ハウジングなど、すべてこの製法で作られます。医療機器は、人々の回復や移動を支援するためにこの製法を利用しています。産業システムや軍事システムは、荷物の運搬や怪我の防止にこの製法を利用しています。この製法は、厳しい公差と常に同じ結果が得られるという特長があります。
外骨格部品にはどのような素材が最適か?
用途によります。チタン5級と23級は、荷重のかかる接合部に適しています。アルミニウム6061と7075はフレームに適しています。カーボンファイバーは軽量化に効果的ですが、切断が難しいです。PEEKやデルリンなどのプラスチックは、接合部を扱い、衝撃を吸収します。それぞれの選択によって、コスト、切断の容易さ、仕上げの必要性が変わってきます。
外骨格の加工において、5軸加工が3軸加工よりも優れているのはなぜですか?
5軸加工機は、1回の段取りで人体形状の部品を切削加工できます。部品は固定されたままなので、移動による誤差は発生しません。3軸加工では多くの段取りが必要となり、誤差が積み重なると穴の寸法が公差外になる可能性があります。また、5軸加工機は、より単純な機械では加工できないアンダーカットや中空溝にも対応できます。
外骨格のCNC加工において、どの程度まで厳しい公差を実現できるのか?
研削加工の精度は、標準で±0.005 mm、最高で±0.001 mmです。CNCフライス加工の精度は、標準で±0.025 mm、最高で±0.005 mmです。ワイヤ放電加工では、さらに高精度な±0.0001インチ以下を実現します。ジョイントインターフェースやアクチュエータマウントでは、スムーズな動作と正確な位置合わせのために、これらの精度が求められます。
CNC加工と3Dプリンティングは連携して機能するのだろうか?
はい、そして実際によく使われています。Indegoプロジェクトでは、開発段階で両方の技術が活用されました。CNC加工で治具や精密な金属部品を製作し、積層造形技術で複雑な形状や特注部品を製造しました。この組み合わせによりテストが迅速化され、設計者は本格的な生産開始前に実際の部品を試すことができます。
医療用外骨格にはどのような表面仕上げが必要ですか?
皮膚接触部は、快適性と清掃の容易さのために低いRa値が必要です。内部ブラケットは誰も触れないため、中程度の表面仕上げで十分です。接合部も摩擦と摩耗を低減するために低いRa値が必要です。医療機器では、研磨、陽極酸化処理、ビーズブラスト処理が一般的な後処理工程です。
機械加工のパートナー企業は、どのような資格を保有しているべきでしょうか?
一般的な品質管理については、ISO 9001:2015を参照してください。医療機器に関しては、ISO 13485:2016が最も重要です。これは、設計管理、製造、検査を網羅しています。FDA 21 CFR Part 820やEU MDR 2017/745などの地域規制も適用される場合があります。これらの規格は、パートナー企業が管理されたトレーサビリティのある事業運営を行っていることを示しています。
外骨格のCNC加工コストを下げるにはどうすればよいですか?
段取り替えと工具交換の回数を削減しましょう。5軸加工では部品を固定したまま加工できるため、時間と労力を節約できます。強度、重量、加工性のバランスが取れた材料を選びましょう。重要度の低いブラケットの公差を緩めましょう。製造性を考慮した優れた設計は、重要な部分の精度を犠牲にすることなくコストを削減します。






