
はじめに(段落)
数十個のプラスチック部品を製造するのに最適なプロセスはどれでしょうか?3Dプリンティング? いいえ、十分な数の機械がない限り、時間がかかりすぎます。射出成形は、数百個の部品の注文に適しています。答えは真空鋳造です。このギャップを埋めることができます。十分な速さがあり、十分安価で、実用にも十分対応できます。
多くの人が、このプロセスが実際にどのような場面で活用されているのか疑問に思います。真空鋳造の用途は、コンセプトカーから外科手術器具まで多岐にわたります。ここでは、プロトタイプの製作や少量生産において、この技術が最も効果を発揮する場面をご紹介します。
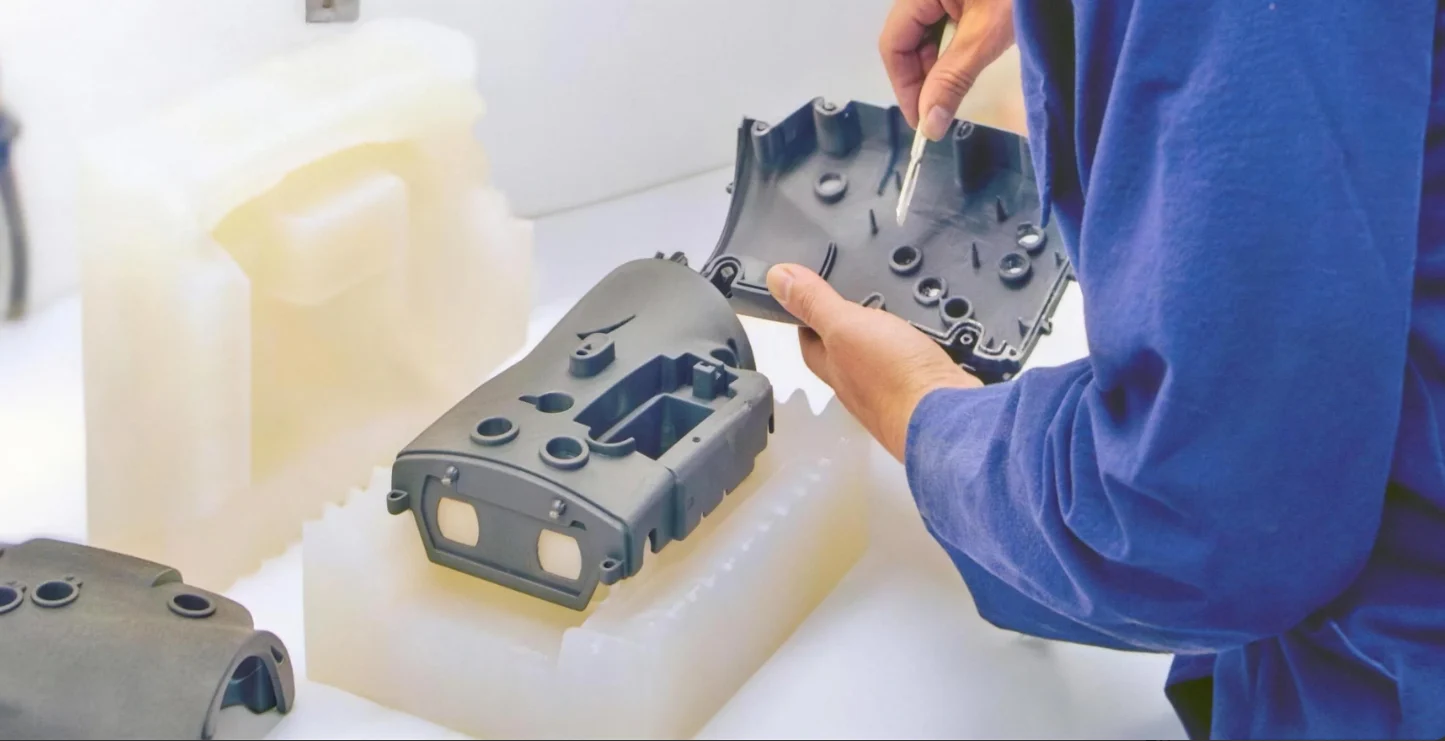
自動車産業
自動車メーカーは設計に真空鋳造技術を用いる必要がある。また、エンジンルームのテスト用機能部品としても使用されている。コンセプトカーやレーシングカーの場合、生産量が少なく、硬質金型を用いた加工コストがはるかに高くなるため、真空鋳造は適していない。
内装・外装プロトタイプ
人はエンジンをかける前から、車の内装でその価値を判断します。つまり、ダッシュボードのパネルは適切な質感と木目を持っている必要があるということです。通気口のルーバーもスムーズに動く必要があります。操作ノブは心地よいクリック感を持つべきです。真空成形によるABS樹脂のような素材を使えば、こうした特性を実現できます。出来上がった部品は、まるで量産型の射出成形プラスチックのような見た目と感触です。
ヘッドライトレンズやテールライトカバーには、高い光学的な透明度が求められます。紫外線に強い透明樹脂は、この用途に最適です。設計者は、金型が完成するまで何ヶ月も待つことなく、測光テスト用のレンズ試作品を5個または10個作製できるようになりました。
エンジンルームの機能テスト
エンジンルームは過酷な環境です。熱サイクル、振動、化学物質への曝露など、様々な要因が影響します。試作品は実際の使用条件に耐える必要があります。真空鋳造用の耐熱樹脂は、こうした条件に耐えることができます。ブラケット、液体リザーバー、吸気系部品などは、エンジンルーム内の高温に耐えられる材料で鋳造されます。これらの試験データは、最終的な生産用金型の設計に反映されます。
特注車および少量生産車
コンセプトカーは独自の個性を主張するものです。一方、レーシングチームはシーズンごとに20台の同一車両を製作します。クラシックカーのレストアラーは、オリジナルメーカーが数十年前に生産を中止した部品を必要とします。これらのいずれのシナリオにおいても、鋼製射出成形金型の使用は正当化されません。生産量が少なすぎるからです。
真空鋳造はこの問題を解決します。シリコン型から直接10個から50個の部品を製造でき、部品の適合性も良好で、性能も優れています。しかも、金型コストは量産用金型のほんの一部で済みます。自動車業界における試作品製作や少量生産においては、これが唯一の現実的な選択肢となる場合が多いのです。
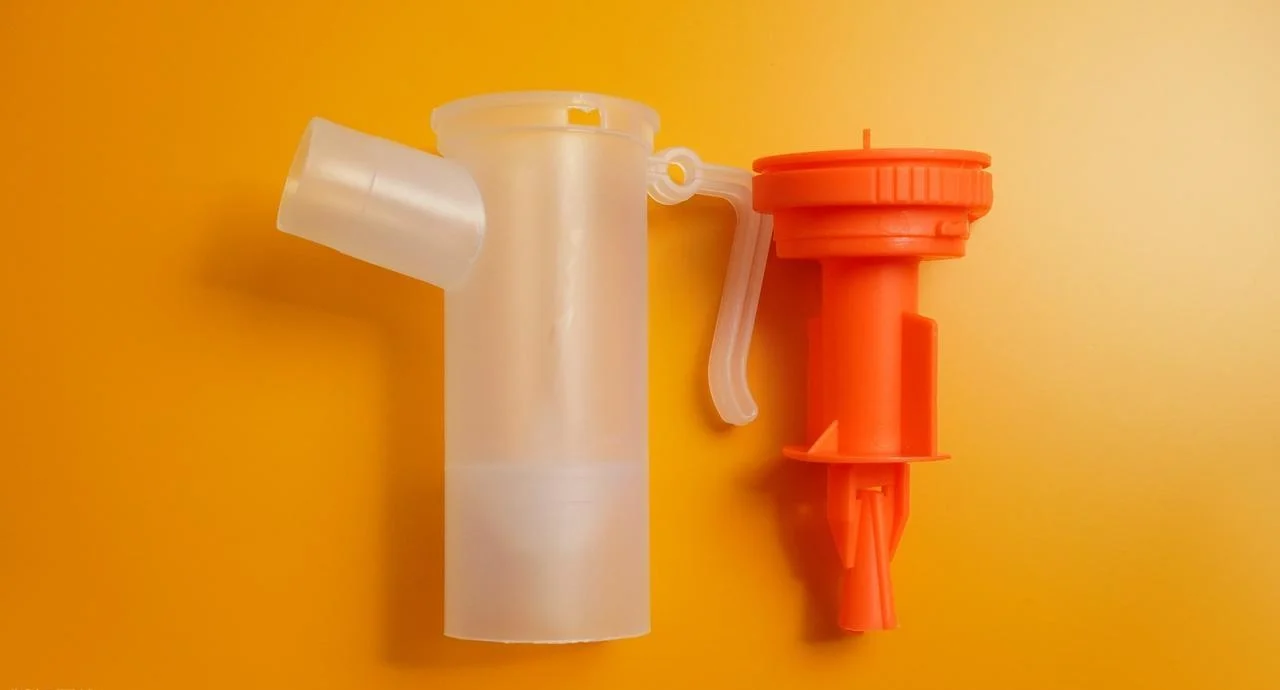
医療&ヘルスケア
医療機器開発のルールは異なります。患者の安全は最優先事項であり、規制当局の承認プロセスには文書化が不可欠です。また、開発サイクルにおいては、生産用金型を製作する前に、機能部品を用いたテストを行う必要があります。真空鋳造は、非埋め込み型機器の用途において、この業界に最適な技術です。
患者個々のニーズに合わせたカスタム医療機器
患者一人ひとりの状態は異なります。装具は個々の足の形状に合わせて作られなければなりません。義肢ソケットは、断端にしっかりとフィットするように精密な形状に加工する必要があります。アライナーの設計には、歯の正確な形状に基づいた歯型が必要です。
大量生産用の金型はここでは適していません。各部品はそれぞれ固有の形状をしているからです。真空鋳造と患者固有の3Dプリントマスターを組み合わせることで、この問題を解決できます。まず、クリニックで患者の解剖学的構造をスキャンします。次に、技術者がマスターパターンをプリントします。シリコン型でその形状を再現します。こうして、可能な限り効率的に製造されたカスタムデバイスが完成します。患者に合わせたデバイスを1個から5個生産する場合、これは多くの場合、経済的に実現可能な唯一の製造方法です。
軟質医療部品
医療機器の部品はすべてが硬質である必要はありません。例えば、流体を扱うためのシールは柔軟性が必要です。器具のハウジングに取り付けるガスケットは、圧縮永久歪みに耐性が必要です。手術器具のソフトタッチグリップには、快適で滑りにくい表面が求められます。
ショアA硬度のゴム配合は、このような真空鋳造用途に最適です。軟質部品をシリコーン型に直接鋳造できます。硬度は非常に柔らかいゲル状のものから、よりしっかりとしたゴム状のものまで幅広く対応しています。二次オーバーモールドのセットアップは不要です。複雑な2色成形金型も必要ありません。適切な材料特性を持つ単一の鋳造部品が得られます。
繰り返しになりますが、この方法で成形された軟質医療部品は、必ずしも体内への埋め込みや長期的な接触に適しているとは限りません。埋め込み用途や重要な用途には、完全な認証、材料試験、および規制当局の承認が必要です。ただし、非重要な医療部品の試作品製作や少量生産においては、真空鋳造は実績のある信頼性の高い方法です。
家電
家電業界は変化が速く、製品ライフサイクルは数ヶ月単位で、年単位ではありません。設計者は、ユーザーテスト、落下テスト、マーケティングサンプル作成のために、実物の部品を必要としています。スチール製の金型では時間がかかりすぎます。3Dプリンティングで部品を個別に印刷するのはコストがかかりすぎます。真空鋳造は、この業界における試作品製作と少量生産に最適なバランスを提供します。
ウェアラブル端末と携帯型端末
ウェアラブルデバイスは肌に心地よくフィットすることが求められます。腕時計のケースは滑らかなエッジが必要です。イヤホンのハウジングは耳の穴の形状に合致していなければなりません。スマートフォンのケースには、ボタンやカメラ用の正確な切り抜きが必要です。
真空鋳造により、これらの筐体は10個から50個単位で製造されます。ABS樹脂に似た樹脂を使用することで、適切な剛性と耐衝撃性を実現しています。表面仕上げは射出成形による量産部品と同等です。設計者は鋳造プロトタイプをユーザー調査に投入し、テスターは1週間装着してフィードバックを受け取ります。得られたフィードバックに基づいて、次の設計変更が行われます。
ソフトタッチ仕上げのためのオーバーモールディングも、もう一つの応用例です。ゴム製のグリップを一体化した硬質ハウジングを、一度の工程で成形します。シリコン型が硬質インサートを保持し、その周囲に軟質材料が成形されます。二色成形機は不要です。この方法は、高級アクセサリーの少量生産に適しています。
ドローンとロボット工学
人々は一度に5機から10機のドローンフレームを製造し、電子機器を組み立てる。そして、試作機を意図的に壁にぶつけて、どこが壊れるかを確認する。こうした破壊試験から得られたデータは、最終的な製品設計に反映される。
一般的な視覚的な比較では、鋳造製のドローンフレームと射出成形された最終部品が並べて表示されます。両者はほぼ同じように見えます。しかし、鋳造部品は衝撃強度が若干低い場合があります。一方、射出成形部品は大量生産においてコスト効率に優れています。ドローン部品の試作や少量生産においては、鋳造プロセスによって、金型が完成する数週間から数か月前に機能テストデータが得られます。
周辺機器と充電器
キーボードの発売記念版には、専用の筐体が必要です。これらの筐体は、少量生産のため真空鋳造法を用いて製造されます。クラウドファンディングキャンペーン用に20個が鋳造され、さらに初期のレビュー用サンプルとして100個が製造されました。これらの部品は、最終製品と全く同じように機能します。違いは金型コストにあり、シリコン金型の場合は数千ドル、鋼製射出成形金型の場合は数万ドルかかります。
家電業界のスタートアップ企業や、限定版を発売する既存ブランドにとって、このプロセスはCADデータから実際の製品までを効率的に実現する実用的な方法を提供します。多額の初期投資は不要です。テストや初期生産に必要な機能部品をすぐに手に入れることができます。
航空宇宙
航空宇宙産業は全く異なる世界だ。規制は厳しく、生産量は少ない。この業界の人々は、少量生産に対応でき、かつ厳格な安全基準を満たす製造方法を必要としている。
キャビン内装部品
シートのアームレストは頻繁に使用されます。ラッチカバーは何千回も開閉されます。これらの部品は摩耗や損傷に耐えなければなりません。さらに重要なのは、火災時に燃えたり、有毒な煙を発生させたりしないことです。
FAA(連邦航空局)の真空鋳造基準を満たす難燃性樹脂が存在します。この材料は垂直燃焼試験に合格し、必要な煙濃度を満たしています。非構造的なキャビン部品を少量生産する場合、このプロセスによって航空宇宙産業で使用されるような高価な金型費用を支払う必要がなくなります。
コックピットのモックアップとテスト
新しいコックピットレイアウトのために金属加工を始める前に、設計者は人間工学に基づいたテストを行う必要があります。ディスプレイのベゼルは、さまざまな角度から読みやすいものでなければなりません。コントロールパネルは、手袋を着用していても指で操作できる必要があります。
真空鋳造は、これらのモックアップ部品を迅速に作成するのに最適な方法です。スイッチパネルは黒色のABS樹脂に似た素材で作られています。ディスプレイベゼルは、マット仕上げまたはテクスチャ仕上げから選択できます。部品は構造フレームに差し込むだけで取り付けられます。パイロットはそれらを操作し、エンジニアは観察して測定します。
UAVおよびドローン部品
軍事用途や測量用途のドローンは、通常、数千ドルもするものではありません。50機や100機を製造するのはごく普通のことです。機体には、センサーを取り付けるためのマウント、バッテリーケース、アビオニクス機器の筐体などが必要です。
真空鋳造用の耐衝撃性と軽量性を兼ね備えた樹脂は、この用途に最適です。1バッチあたり10~20個の機体部品を鋳造します。これらの部品は飛行試験に耐えうる強度を持ち、ペイロード制限内に収まる軽量性を備えています。少数の無人航空機を製造する場合、この方法は、各部品を削り出し加工したり、生産用金型の完成を数ヶ月待つよりも、多くの場合、迅速かつ低コストで済みます。
旧型航空機用スペアパーツ
これは厄介な問題だ。航空機は通常30年から40年も飛ぶ。元の製造元は15年前にスペアパーツの生産を中止した。ラッチが壊れ、パネルにひびが入った。オペレーターは交換部品を1つだけ必要とする。1000個も必要ない。50個ですらない。たった1つでいいのだ。
真空鋳造はこの問題を解決します。最低注文数量はありません。生産用金型に関する非反復費用(NRE)も発生しません。生産中止部品のオンデマンド交換において、これは実用的なソリューションです。これにより、運航会社は高額なリバースエンジニアリングや特注加工に頼ることなく、航空機を運航に復帰させることができます。
産業機器 &ロボティクス
生産ラインが故障した。明日までに交換部品が必要だ。新しいロボットセルが設計された。チームは1週間以内に機能するグリッパーを必要としている。産業界の人々にとって、このようなプレッシャーはよく理解できるだろう。真空鋳造は、非構造部品の試作や少量生産に最適だ。
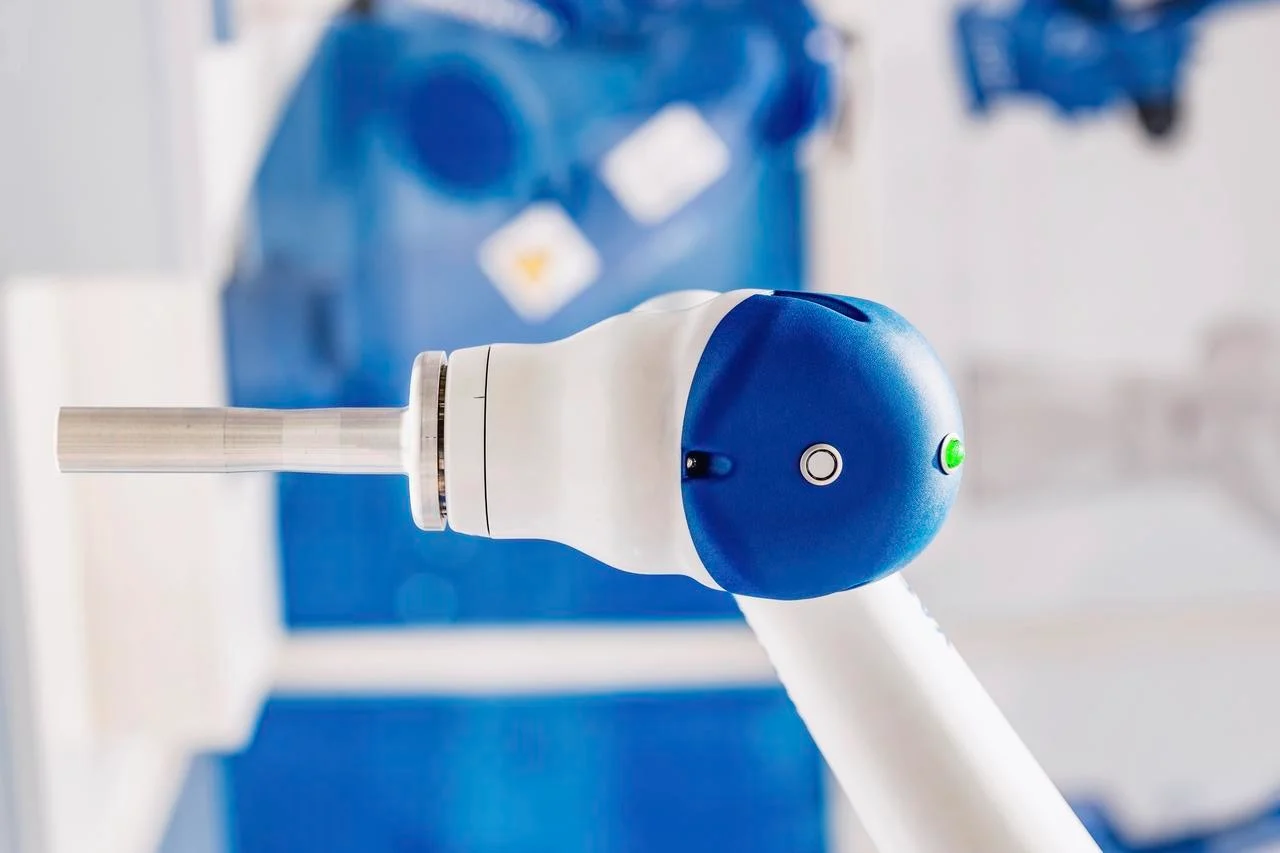
ロボットエンドエフェクタ
協働ロボット(コボット)は、人間と並んで作業を行います。そのため、部品をしっかりと掴むのに十分な強度を持ちながら、部品を潰したり人間の手を傷つけたりしない程度の柔らかさも必要です。金属製の硬い爪は、この用途には適していません。
真空成形用のゴム状ポリウレタンは、この問題を解決します。カスタム硬度の柔軟なグリッパーを成形することが可能です。この材料は高い引裂強度と優れた耐摩耗性を備えています。成形されたグリッパーは協働ロボットに取り付けられ、数週間にわたる工場試験を受けます。設計変更は、次の金型改訂に反映されます。射出成形金型を待つ必要はありません。高価なオーバーモールディング設備も不要です。
センサーおよびカメラハウジング
工場自動化には、さまざまなセンサーやカメラが不可欠です。これらは、粉塵、冷却液の噴霧、偶発的な衝撃から保護する必要があります。各センサーの寸法やコネクタの位置は異なるため、市販の筐体では適合しないことがほとんどです。
そのため、真空鋳造は、少量生産の自動化プロジェクト向けにカスタム保護ハウジングを製造する際に用いられます。これらの筐体は、一体型の取り付けフランジ、ケーブルの張力緩和機構、および光学センサー用の透明窓を備えて鋳造できます。5個から20個のセンサーハウジングのバッチ生産であれば、この方法により、個々のハウジングを無垢材からCNC加工する必要なく、機能的なハードウェアを提供できます。
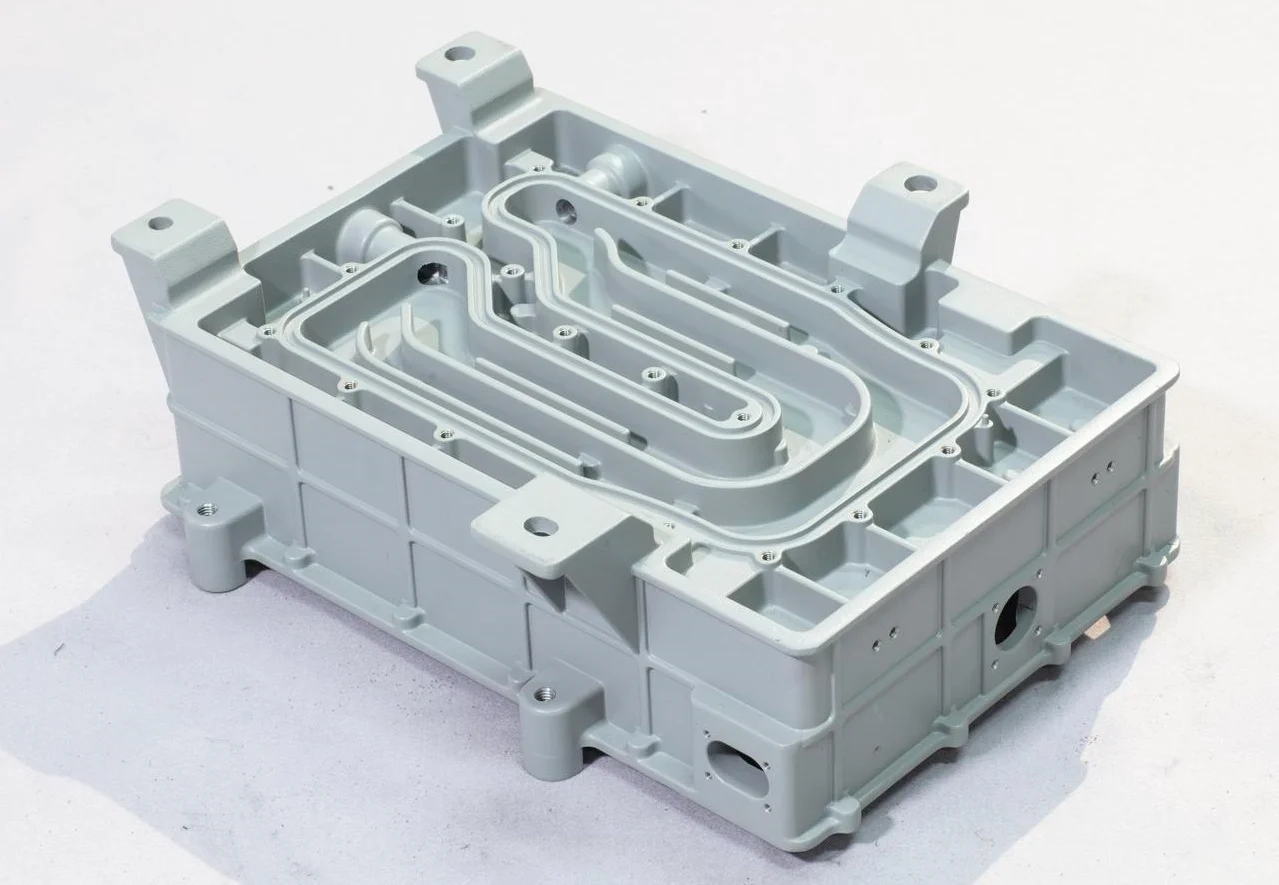
消費財、家電、デザイン
エンジニアは画面上のレンダリング画像だけに基づいて意思決定を行うことはできません。表面の質感を感じ、クリップの嵌合具合を実際に確認する必要があります。真空鋳造は、試作品製作や少量生産に最適です。
小型家電製品の筐体
ブレンダー本体はモーターにぴったりと収まるようにしてください。ボタンパネルは下部のスイッチと位置が合うようにしてください。蓋のラッチはカチッと音がしてしっかりと閉まるようにしてください。
設計者はCADモデルを作成し、試作品製作のために送付します。真空鋳造により、ABS樹脂またはポリカーボネートに似た樹脂で完全な機器筐体が作られます。その後、チームは実際のモーター、回路基板、配線を組み込んだ機能的な試作品を組み立てます。そして、組み立て手順のテストを行います。
コーヒーマシンのパネルにとって、表面仕上げは非常に重要です。光沢のある前面パネルは指紋が目立ちますが、質感のあるパネルなら指紋は目立ちません。真空鋳造は、マスターパターンから両方の仕上げを忠実に再現します。外観と質感は、完全に組み立てられたモックアップで評価されます。変更点があれば、CADシステムにフィードバックされます。そして、数日以内に次の鋳造バッチが製造されます。
スポーツ用品とおもちゃ
ヘルメットのバイザーには、高い光学的な透明度と耐衝撃性が求められます。ゴーグルのフレームは、レンズをしっかりと固定しながら、様々な顔の形にフィットする柔軟性が必要です。アクションフィギュアには、顔やアクセサリーの精緻なディテールが求められます。
真空鋳造は、こうした多様な要求に対応できます。バイザー用の透明ポリウレタンは、歪みなく光を透過します。柔軟性のある配合は、ゴーグルフレームに適切な張力を提供します。剛性が高く、高精細な樹脂は、コレクター向けアクションフィギュアの細部まで忠実に再現します。
建築・美術模型
建築家は、顧客へのプレゼンテーションのために、建物の構成要素を縮尺に合わせて調整できる必要がある。特注のランプシェードのデザインは、50個しか売れないかもしれない。彫刻家は、作品を限定版として制作したいと考えるかもしれない。
真空鋳造は、これらのプロジェクトすべてに最適です。CADからマスターパターンを作成するか、オリジナルの彫刻をスキャンします。シリコン型は表面の細部まで忠実に再現します。鋳造された部品はマスターと全く同じです。その後、複数の複製を顧客、ギャラリー、小売店に送付できます。
真空鋳造を使用すべきでない場合
真空鋳造は有用な技術ですが、あらゆる用途に適しているわけではありません。その限界を理解することで、高額なミスや納期遅延を防ぐことができます。このプロセスが失敗する原因はまさにここにあります。
自動車部品:10,000万点以上の部品
自動車のドアハンドルは、車種を問わず数百万個単位で販売されています。ダッシュボードパネルも毎年数十万個単位で販売されています。真空鋳造では、これほどの量を生産することはできません。シリコーン型は、劣化するまでに10個から50個の部品しか製造できません。部品1個あたりの製造速度は遅く、材料費も一般的な熱可塑性樹脂よりも高額です。
正しい方法は射出成形です。しかし、金型の初期費用は高額です。ただし、量産時の部品単価はわずか数セントです。自動車部品を大量生産するために真空鋳造を試みる企業は、数十個のシリコン金型を消耗し、最終的には鋼製金型よりも部品単価が高くなることに気づきます。計算が合わないのです。
医療:永久インプラントs
股関節置換術は数十年にわたって使用されます。脊椎固定ケージは、繰り返し荷重がかかっても構造的な完全性を維持する必要があります。鋳造ポリウレタン部品を使用することで、患者の安全性が損なわれることは決してあってはなりません。材料特性は十分に文書化されていますが、長期的なクリープ挙動や疲労挙動は、インプラントグレードのPEEKやチタンとは異なります。
ここでの標準は、医療グレードの金属または承認された熱可塑性樹脂のCNC加工です。真空鋳造は、永久的な荷重負荷や長期埋め込み型デバイスには適していません。鋳造インプラントを要求する人は、材料科学と規制プロセスの両方について誤解しています。規制当局はそれを承認しません。エンジニアはそれを提案すべきではありません。
航空宇宙:主要構造桁
航空機の重量は飛行中、主翼桁によって支えられます。着陸装置部品は、離着陸のたびに極度のストレスにさらされます。鋳造ポリウレタンは構造材料ではありません。持続的な荷重がかかると変形し、中程度の温度で軟化します。また、航空機グレードのアルミニウム、チタン、炭素複合材のような疲労耐性も持ち合わせていません。
着陸装置部品の適切な選択肢は、金属加工、複合材積層、または鍛造部品です。真空鋳造は機体主要構造には適していません。これは航空宇宙業界の人々なら誰もが理解していることです。
家電製品:販売台数百万台
スマートフォンケースは数千万個単位で販売されている。人気充電器の筐体も数十万個単位で販売されている。これほどの数量を真空鋳造で製造するのは現実的ではない。
射出成形は、大規模生産において唯一経済的な選択肢です。金型費用は5万ドルかかるかもしれませんが、100万個生産した場合の償却コストは1個あたりわずか5セントです。一方、真空鋳造では、大量生産の場合、1個あたり数ドルのコストがかかります。その差は歴然です。
最高の真空鋳造製造ならNOBLEをお選びください
NOBLEは、少量から中量生産を専門とする、金属とプラスチックの加工を完全統合した工場です。社内でのCNC加工と射出成形能力、そして厳格な品質管理システムにより、試作品から量産までのギャップを埋めます。
当社のコア処理能力
私たちは単に試作品を鋳造するだけでなく、完成品まで仕上げます。当社の工場は製造工程全体を担っています。
| プロセス | 材料 | 代表的なアプリケーション |
| 射出成形 | ABS樹脂、ポリカーボネート、ナイロン、PEEK樹脂、アセタール樹脂 | 大量生産の実行 |
| CNC加工 | アルミニウム、真鍮、ステンレス鋼、チタン | 精密ブラケット、ハウジング、および機能的な金属部品 |
| 真空鋳造 | ポリウレタン、シリコーン、ABS樹脂 | 10~100個の試作品、橋梁用金型 |
| 表面処理 | 塗装、メッキ、陽極酸化処理、テクスチャリング | 化粧品グレードの消費者向けおよび自動車用部品 |
| アセンブリ | 熱圧着、超音波溶接、および手動組み立て | すぐに出荷可能な部品 |
認定資格
当社は、医療機器、自動車、航空宇宙といった要求水準の高い業界に対応するため、国際的に認められた品質基準に基づいて事業を展開しています。
- ISO 9001:2015 (品質管理)あらゆる産業分野において、金属およびプラスチック部品の設計、製造、納品の一貫性が認証されています。
- ISO 13485:2016(医療機器)手術器具、診断機器、およびクラスI/II医療機器(特に明記されていない限り、埋め込み型医療機器を除く)に使用される部品の製造について認証を受けています。
FAQ
真空鋳造は射出成形に取って代わることができるか?
いいえ、真空鋳造は用途が異なります。シリコン型から10個から50個の部品を製造します。一方、射出成形では鋼製の金型から数千個、あるいは数百万個もの部品を製造できます。射出成形は初期費用とリードタイムがはるかに高くなりますが、量産時の部品単価ははるかに低くなります。真空鋳造は少量生産のニーズを満たすための技術であり、大量生産を目的としたものではありません。
シリコン型1つでいくつの部品を作ることができますか?
約20~30個の部品が成形できます。これは部品の形状と使用する樹脂によって異なります。アンダーカットのない単純な形状であれば、最大40個の部品が成形できる場合もあります。鋭角な形状や薄い壁を持つ複雑な形状の場合、15回の成形後に金型にひびが入ることがあります。金型は徐々に劣化します。最初に表面仕上げが劣化し、次に寸法精度が低下します。
真空鋳造は透明部品の成形に適していますか?
はい、ただし制限があります。完成品の透明度は、マスターパターンの表面仕上げに依存します。研磨されたマスターパターンからは透明な部品が得られますが、粗いマスターパターンからは曇った部品が得られます。また、樹脂中の気泡は透明な部品にはっきりと現れます。そのため、適切な脱ガス処理が非常に重要です。ショールームの展示モデルなど、透明な化粧部品には優れた結果が得られます。しかし、精密な屈折率が求められる光学グレードのレンズには、射出成形された光学プラスチックまたは機械加工されたガラスの方が適しています。







