
何ですか Tイタニウム CNC M痛いですか?
チタン金属のCNC加工とは、コンピュータ数値制御(CNC)工作機械を用いてチタン金属を精密に切削・成形する製造プロセスです。簡単に言えば、チタンCNC加工とは、事前にプログラムされたコンピュータソフトウェアによって大型工作機械の切削工具を制御し、チタンの塊から材料を徐々に除去することで、最終的に高精度で複雑な部品を製造するプロセスです。
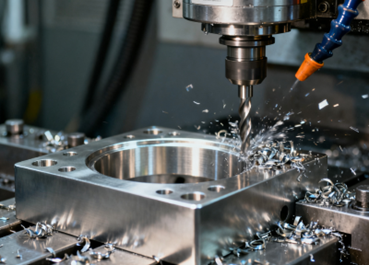
チタンの機械加工は、チタンが高強度、軽量、優れた耐食性で知られている一方で、非常に硬く熱伝導率が低いため、特に難易度が高い。そのため、加工中に工具の摩耗が速く、過剰な発熱が発生しやすい。したがって、チタン金属のCNC加工を成功させるには、専門的な設備、工具に関する専門知識、最適化された切削条件、そして豊富な経験が必要となる。
チタン CNC 加工はどのように機能しますか?
チタンのCNC加工は、高度に自動化された高精度な切削加工プロセスです。基本的に、CNCマシンはコンピューター制御の機械であり、チタン金属の固体原料を切削加工によって設計された三次元形状の部品へと徐々に加工していきます。
チタンのCNC加工のワークフローは、以下の主要なステップに要約できます。
- デジタルデザイン: このプロセス全体は、CADソフトウェアを使用して作成された部品の3次元デジタルモデルから始まります。
- プログラムプログラミング: エンジニアはCAMソフトウェアを使用して、この3DモデルをCNCマシンが理解できる加工プログラムに変換します。このプログラムは、工具経路、主軸回転速度、送り速度、切削深さなど、すべてのパラメータを正確に計画します。これは、硬いチタン金属の加工において非常に重要です。
- 準備作業: 工作機械では、作業者はチタン製の金属素材をしっかりと固定し、適切な専用切削工具を取り付ける必要があります。チタンは可燃性で熱に弱いため、高圧冷却システムを準備しなければなりません。
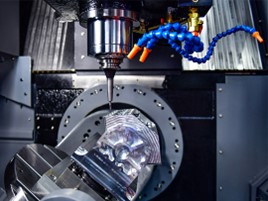
- 精密加工: プログラムを開始すると、CNC工作機械は指示に従って自動的に動作します。切削工具は高速回転しながら、あらかじめ設定された経路に沿って移動し、チタンの削り屑を絶えず除去します。最終的な寸法と表面仕上げを実現するために、粗加工、中仕上げ、仕上げ加工など、さまざまな切削工具を使用する工程が含まれる場合があります。
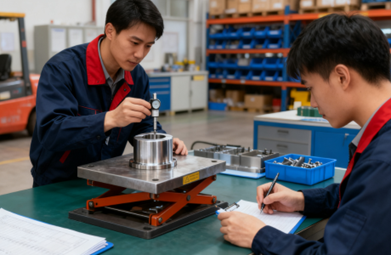
- 後処理と検査: 機械加工が完了した後、部品は取り外され、バリ取り、研磨、熱処理、洗浄などの必要な後処理が行われます。最後に、部品は精密測定ツールを用いて厳密に検査され、設計図面の仕様要件を完全に満たしていることを確認します。
チタンはなぜ加工が難しいのか?
チタン金属の機械加工が難しい主な理由は、チタンが持つ複数の優れた物理的・化学的特性が複合的に作用するためである。これらの特性は最終製品においては利点となるが、機械加工においては大きな課題となる。
主な理由をいくつか挙げると以下のとおりです。
低い熱伝導率
チタンは熱伝導率が非常に低い。切削加工中に発生する熱は、チタン部品自体や切削屑を通して速やかに放散することが難しい。そのため、熱の大部分は切削工具の先端部に集中する。これにより、工具先端部の温度が極めて高くなり、摩耗や切れ味の低下が加速する。
加工硬化傾向
チタンは高温下でも高い強度を維持します。しかし、切削加工中は表面が「加工硬化」を起こします。この過程では、切削される部分が塑性変形によって劇的に硬化します。硬化した部分は母材よりもはるかに靭性が高いため、工具はますます硬化していく表面を切削せざるを得なくなります。これにより、大きな切削抵抗が生じ、工具の摩耗が加速します。
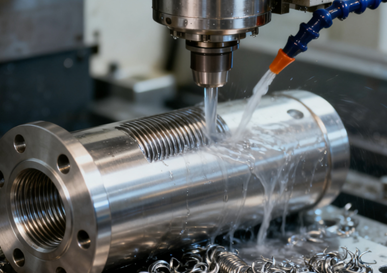
化学反応性
チタンは高温下で高い化学反応性を示すため、多くの切削工具材料に付着しやすい性質があります。この付着により、工具表面に構成刃先が形成されます。その結果、不安定な構成刃先が周期的に剥離します。剥離した刃先は、加工面の仕上げを損なうだけでなく、工具材料自体の破片も引き剥がし、工具の早期破損につながります。
低弾性率
チタンは比較的剛性が低いため、切削力によって「弾性変形」を起こしやすく、変形しやすい性質があります。そのため、振動やフラッターマークが発生し、高い精度を維持することが困難になります。この問題は、薄肉構造の加工において特に顕著です。
CNC加工に使用されるチタンの種類
グレード1チタン
- 特長最も柔らかく、最も柔軟性があり、最も加工しやすい。
- 優位性:優れた耐食性と良好な成形性。
グレード2チタン
- 機能と特徴: グレード1よりもやや硬く、機械的強度が高い。
- Advantages: 強度と加工性のバランスが非常に優れている。
グレード3チタン
- 特長中程度の強度で、グレード1と2よりも硬い。
- Advantages: 優れた耐食性と機械的特性。
Ti-6Al-4V (グレード 5)
- 機能と特徴:チタン合金市場の50%以上を占め、優れた機械的特性を有している。
- Advantages: 高強度、軽量、耐熱性、溶接性。
Ti-6Al-4V ELI(グレード23)
- 機能と特徴: 不純物が少なく、靭性が高い。
- Advantages: 優れた生体適合性を持ち、医療業界に適しています。
チタン合金加工に適した切削工具の選び方
工具材料
チタン合金は強度が高く、加工硬化を起こしやすい性質を持つ。そのため、高い靭性と耐衝撃性を備えた工具基材が必要となる。目的は、工具の欠けを防ぐことである。
PVDコーティングを施す必要があります。チタン、窒化アルミニウム、またはクロム窒化アルミニウムが適しています。このコーティングには2つの重要な機能があります。まず、化学反応を抑制します。これにより、チタンが工具に付着するのを防ぎます。次に、熱伝導率が低いため、絶縁体として機能します。切削屑によってより多くの熱が奪われます。この保護により、工具ベースは低温で硬く保たれ、軟化を防ぎます。
ツールジオメトリ
切削工具の形状は、切りくずの排出を容易にし、切削抵抗を低減するものでなければなりません。大きなねじれ角は、切削刃が材料にスムーズかつ徐々に食い込み、抜け出すことを保証し、切削工程を簡素化し、加工面への圧迫を軽減します。
鋭いすくい角は、切削力と切削熱の発生を大幅に低減できます。しかし、強度と欠け防止のバランスを取るためには、刃先自体に適切なマイクロラウンド加工またはホーニング加工を施す必要があります。つまり、すくい角を鋭く保ちながら刃先にわずかな弧を付けることにより、切れ味と耐久性の最適なバランスを実現できるのです。
ツールの種類
汎用溝型切削工具はチタン合金の加工には適していません。チタン合金または超合金向けに工具メーカーが特別に設計したシリーズを優先的に使用する必要があります。これらの切削工具は通常、最適化された形状と特殊な切りくず溝形状を組み合わせています。
幅広く滑らかな切りくず溝により、長く巻かれたチタン合金の切りくずがスムーズかつ滞りなく排出される。
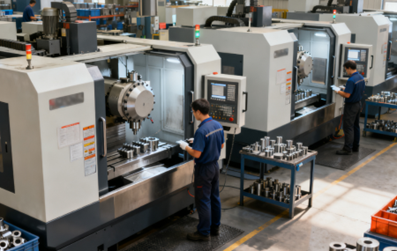
効果的な冷却
チタン合金は熱伝導率が低いため、切削熱が工具の刃先に集中しやすく、冷却が極めて重要となる。工作機械には高圧内部冷却システムを搭載する必要があり、冷却液の圧力は7MPa以上が望ましい。
高圧クーラントは切削領域に浸透し、効果的に温度を低下させます。さらに重要なのは、強力な衝撃力で切削屑を刃先から剥がし、運び去ることで、切削屑と工具および被削材との間の二次摩擦を防ぐことができる点です。
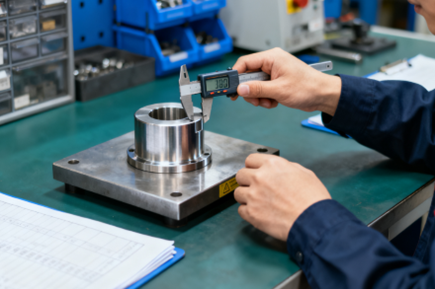
厳格なプロセス
チタン合金の機械加工は振動に非常に敏感です。わずかな振動でも工具の破損を早めてしまいます。そのため、極めて高い剛性を持つ工作機械を選定し、工具の突き出し量を最小限に抑えるために短くて厚い工具ホルダを使用することで、システム全体の剛性を最大限に高める必要があります。
同時に、工具が完全に摩耗するまで待つのではなく、時間や加工量に基づいて定期的に工具を交換する、予防的な工具交換戦略を確立する必要がある。
不可欠 後処理 CNC加工チタン部品用
バリ取り
チタン合金のCNC加工後、部品の縁、穴、交差穴などに微細で鋭利なバリが発生します。これらは専門工具を用いて慎重に除去する必要があります。
バリが残っていると、部品の組み立てや使用時の安全性に影響を与えるだけでなく、高負荷がかかる航空宇宙や医療用途では、バリが脱落して金属粉となり、システム障害やインプラント周囲の組織の炎症を引き起こす可能性があります。そのため、バリは徹底的に除去する必要があります。

アニーリング処理
CNC加工は、材料を除去する加工プロセスであり、材料の内部応力バランスを崩し、部品内部に残留応力を発生させます。この残留応力により、加工後またはその後のご使用中に部品が徐々に変形します。
応力アニーリング処理では、チタン部品を特定の温度で一定時間保持することで、内部原子の再配列と回復を促します。これにより、有害な内部応力を効果的かつ大幅に低減または除去することができ、部品の寸法安定性と長期信頼性を著しく向上させることができます。これは、高精度が求められる部品にとって特に重要です。
サンドブラスト
サンドブラスト処理は、微細な研磨粒子を高速で噴射し、部品の表面に衝突させる処理です。その主な目的は3つあります。
- 機械加工中に残った工具痕、傷、その他の軽微な表面欠陥を除去し、外観をより均一にする。
- 均一なマットまたは非光沢の表面質感を得ることで、美観と触感を向上させる。
- この処理により、後続の陽極酸化処理やコーティング処理の前に、特定の活性と粗さを備えたより清浄な基材を提供することができ、それによってコーティングの密着性を向上させることができます。これは、前工程と後工程をつなぐ重要なプロセスです。
研磨
医療用インプラントや液体と接触する部品など、高い表面仕上げ精度が求められる部品には、機械研磨または研削が必要となる。
研磨とは、徐々に精製された研磨ペーストや研磨ホイールを用いて、物理的な摩擦によってミクロンレベルの表面の凹凸を取り除き、最終的に鏡のように滑らかな表面を実現する工程です。
極めて滑らかな表面は、細菌の付着や増殖のリスクを大幅に低減し、医療用インプラントの生体適合性を向上させるとともに、流体抵抗を著しく低減し、それによって油圧システムや空気圧システムの効率を向上させることができる。
陽極酸化
陽極酸化処理は、チタン部品の表面に厚く緻密な酸化皮膜を人工的に生成する電気化学的な表面処理技術です。この酸化皮膜は、部品の耐食性と耐摩耗性を大幅に向上させることができます。
酸化膜の厚さを制御することで、光の干渉効果を利用して様々な鮮やかな色を作り出すことができます。これらの色は、製品のブランド識別や美的差別化に用いられるだけでなく、より重要なことに、生産過程における迅速な品質管理やバッチ管理を容易にする効果もあります。
洗浄と梱包
上記すべての処理後も、部品表面に研磨材、グリース、または化学試薬が残存する場合があります。完全な清浄度を確保するためには、超クリーンな環境下で高純度溶剤、脱イオン水、および徹底的な洗浄を行う必要があります。
洗浄が完了したら、輸送中や保管中にチタン部品が指紋、ほこり、湿気などで汚染・酸化されるのを防ぐため、直ちに真空包装または不活性ガス封入包装を採用し、製品を完璧な状態で顧客に届ける必要があります。
チタン加工における一般的な課題
工具の摩耗
チタン合金は高い強度を持ち、高温下でもその強度を維持できるため、切削抵抗が非常に大きくなります。一方で、熱伝導率が極めて低いため、切削加工中に発生する大量の熱は被削材や切りくずを通して速やかに放散されず、切削刃のごく狭い領域に集中します。このような高温高圧環境は、切削工具の摩耗や拡散摩耗を加速させ、さらにチタンと切削工具材料との化学的親和性により、凝着摩耗を引き起こします。
加工硬化
チタン合金を機械加工すると、塑性変形によって表面層の材料が極めて硬くなる。この現象を加工硬化と呼ぶ。
切削加工中に、工具が鋭利な刃先で材料を「切削」するのではなく「押し込む」ような状態になったり、送り速度が低すぎて工具先端が硬化層に繰り返し擦れたりすると、この現象はさらに悪化します。形成された硬化層は、まるで硬い殻を切削するように、その後の切削を著しく困難にし、工具摩耗をさらに加速させ、加工面の健全性や疲労強度に深刻な影響を与えます。
切りくず管理
チタン合金の切削屑は薄く、断続的で、非常に高温です。速やかに除去しないと、切削刃付近に蓄積します。これにより二次摩擦が発生し、さらに熱が発生して悪循環に陥ります。これは工具と被削材の両方を損傷し、極端な場合には蓄積された熱がチタンに引火し、火災の危険性があります。特に油性クーラントを使用している場合は注意が必要です。
低剛性
チタンは弾性率が低いため、剛性が低く、切削力によって容易に変形・振動します。これは、薄肉部品や細長い部品を加工する際に大きな問題となります。振動によって精度が低下し、ビビリ痕が発生し、切削後にワークピースが跳ね返ってしまうため、厳しい公差を常に維持することが非常に困難になります。そのため、作業者の熟練度と工作機械の安定性の両方に高い要求が課せられます。
材料接着
チタンは高温下で化学反応を起こし、多くの工具材料と接着します。これにより、チタン材料が切削刃に「冷間溶接」され、構成刃先が形成されます。
構成刃先は通常不安定で、定期的に剥離します。構成刃先が存在すると、工具の実際の幾何学的角度が変化し、切削加工に影響を与えます。剥離する際には、切削工具の表面コーティングや母材まで剥がれ落ち、工具の破損や加工面の欠陥を引き起こし、表面品質に深刻な影響を与えます。
チタンCNC加工プロジェクトのコストを削減する方法
デザインの最適化
切削速度を維持し、加工時間を短縮するために、鋭角ではなく丸みを帯びた角を使用してください。深い空洞は、振動の原因となる弱く長い工具が必要となり、複数回の低速加工が必要となるため、避けてください。また、重要度の低い部分の公差を緩めてください。仕様を厳しくすると、より高価な加工工程が必要となり、コストが飛躍的に増加します。簡単な設計変更で、時間とコストを大幅に節約できます。
材料を賢く選択する
性能要件を満たすことを前提として、最も経済的なチタン合金グレードを選択する。例えば、荷重を支える構造部品でない場合は、価格の安い工業用純チタンの使用を検討してもよい。
同時に、最終部品の形状とサイズに最も近いブランク材を選択するようにして、除去する必要のある余裕量を最小限に抑えてください。
加工効率を最大化する
高度なCAMソフトウェアを使用し、ダイナミックミリングなどの効率的なツールパス戦略を採用することで、一定の工具負荷と連続送りを維持しながら、より大きな切削深さとより高い送り速度を実現し、加工時間を大幅に短縮します。
加工手順を合理的に計画し、クランプ回数を減らしてください。クランプを繰り返すたびに時間と誤差が増加するためです。品質を確保することを前提として、荒加工ではできるだけ大径の工具を使用し、材料を迅速に除去することをお勧めします。
信頼できるサプライヤーを選ぶ
チタン合金加工を専門とするパートナーを選ぶことは非常に重要です。単価は必ずしも最安値ではないかもしれませんが、熟練した技術、最適化されたパラメータ、適切な切削工具、そして豊富な経験によって、工具の頻繁な損傷、ワークピースの廃棄、工作機械の停止といった隠れたコストを根本的に回避できます。
NOBLEはプロフェッショナルなパートナーとして、高い成功率、高い効率性、そして高品質な収益率を通じて、お客様の総所有コストを削減することができます。
バッチ処理を賢く計画する
部品を1つずつ製造するコストは、大量生産の場合よりもはるかに高くなります。可能であれば、複数の同一部品をまとめて製造したり、1枚の板材に複数の小さな部品を加工したりすることで、プログラミング、クランプ、設備準備時間などの固定費を大幅に分散させることができます。
厳格な品質管理を徹底する
プロジェクト開始前に、主要な機能、テスト方法、および受け入れ基準について、処理業者と明確にしておくことが重要です。これにより、後々の段階での誤解による手戻りや紛争を防ぐことができます。
最終加工段階で廃棄されるチタン合金部品の損失は、原材料の損失だけでなく、それまでに投入されたすべての加工時間と設備資源の損失にもなる。

チタンCNC加工の用途
航空宇宙
航空宇宙分野は、チタンCNC加工が最も広く応用され、最も高い要求水準が求められる分野です。チタン合金は、ファンブレード、コンプレッサーディスク、コンプレッサーブレードといった航空機エンジンの主要部品や、着陸装置の支柱、翼のコネクタといった機体構造部品の製造に使用されます。これらの部品は、極端な温度、高応力、腐食環境下でも極めて高い信頼性と耐用年数を維持する必要があります。
医療
チタンは、優れた生体適合性と体液腐食に対する耐性から、外科用インプラントの材料として好まれるようになった。
CNC加工は、人工関節、骨プレート、骨ネジ、歯科インプラント、外科手術器具などの製造に用いられます。これらの部品には、表面仕上げ、精度、滅菌性に関して極めて高い要求が課せられます。
高性能自動車
レーシングカーや高性能スポーツカーにおいては、軽量化が速度と効率性を向上させる鍵となる。
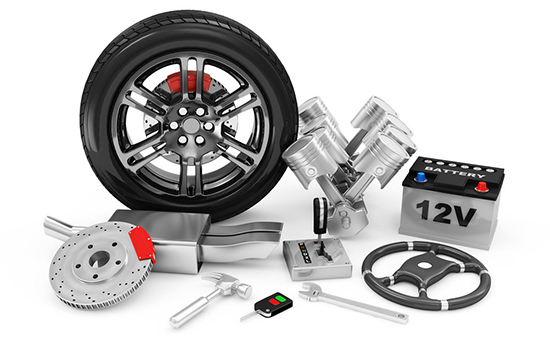
チタン製のCNC加工部品は、エンジンのコネクティングロッド、バルブ、サスペンション部品、排気システムなどの製造に使用されます。これらの部品は、極めて高い回転速度と温度に耐えることができ、バネ下重量を大幅に軽減し、ハンドリング性能を向上させます。
防衛
この分野におけるチタンの用途は航空宇宙分野における用途と似ているが、極限環境下での耐久性と信頼性により重点が置かれている。
チタン製のCNC加工部品は、装甲車両、艦艇、ミサイル、ロケット、そして兵士が携行する軽量装備や兵器システムの製造に使用されている。
高級消費財
究極の軽量性と性能を追求する中で、一部のハイエンド製品ではチタンのCNC加工が採用されています。例えば、高級自転車のフレームや部品、ゴルフクラブのヘッド、登山用具、高級時計のケース、高級眼鏡フレームなどが挙げられます。
NOBLE's チタンCNC加工 Service
プロジェクトでチタンの卓越した特性が求められる場合、実績のある専門知識を持つ加工パートナーが必要です。NOBLEはまさにそれを提供します。当社のチタンCNC加工サービスは、以下の基盤の上に成り立っています。
- 高度な機能: 当社では、最新鋭の5軸CNCフライス盤と旋盤を使用しており、複雑な形状を高い精度で加工することが可能です。
- 技術的卓越性: 当社独自の加工パラメータと特殊な工具戦略により、チタンの低い熱伝導率に直接対応し、加工硬化を防ぎ、優れた工具寿命と部品品質を実現します。
- 厳格な品質保証: すべての部品は、お客様の厳密な仕様と業界の厳しい要求を満たしていることを確認するために、綿密に検査されます。
信頼性が高く高性能なチタン部品の信頼できる供給元として、ぜひ当社をご利用ください。
よくあるご質問
チタンのCNC加工における最大の課題は何ですか?
チタンは、熱伝導率が低く、化学反応性が高く、高温でも強度が高いため、加工が難しいことで知られています。これらの特性により、熱が切削屑によって運び去られるのではなく、切削工具の刃先に集中してしまうのです。
チタン加工に最適なCNCマシンは何ですか?
最適な機械は加工する部品によって異なりますが、理想的な機械には共通する重要な特性があります。チタンの強度に対応し、振動に耐えるためには、剛性が高く高トルクの加工センターが不可欠です。複雑な部品の加工には、工具のアクセス性が向上し、段取り替えの回数を減らせる5軸CNC加工機が強く推奨されます。
チタン合金の切削には、どのような切削工具が推奨されますか?
チタン加工においては、超硬工具が標準的に用いられています。特に、微粒子または亜微粒子の超硬工具は、硬度と靭性の最適なバランスを実現します。
CNC 加工で使用される最も一般的なチタン合金は何ですか?
最も一般的なグレードは、グレード5(Ti-6Al-4V)とグレード2(市販純チタン)の2種類です。
チタンの機械加工コストは、アルミニウムや鋼鉄と比べてどうですか?
チタンの機械加工は、アルミニウムや鋼の機械加工よりも著しく高価です。そのコストは、アルミニウムの3~10倍、鋼の2~5倍にも達する可能性があります。







