
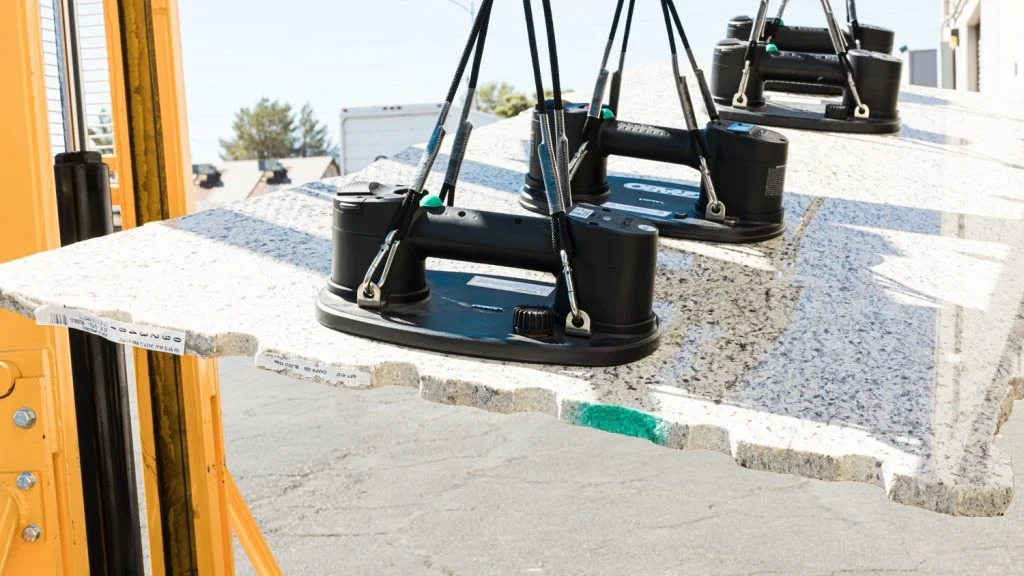
店頭に並んでいる商品をどれでも見てみてください。車のドアパネル、密封された肉のトレー。どれも回路基板です。製造工程のどこかの段階で、工業用真空カップがそれを持ち上げたり、保持したり、移動させたりしています。現代の自動化システムでは、こうしたカップは至るところに使われています。それらは自動的に動作します。故障するまでは。
このガイドでは、それらを正しく作る方法をご紹介します。すべての部品を詳しく見ていきます。
工業用真空吸盤はどのような部品で構成されていますか?
工業用真空カップを分解すると、大きく3つのカテゴリーに分けられます。パッドは製品に接触する部分です。継手は機械に接続します。残りはハードウェアです。
吸盤(パッド)
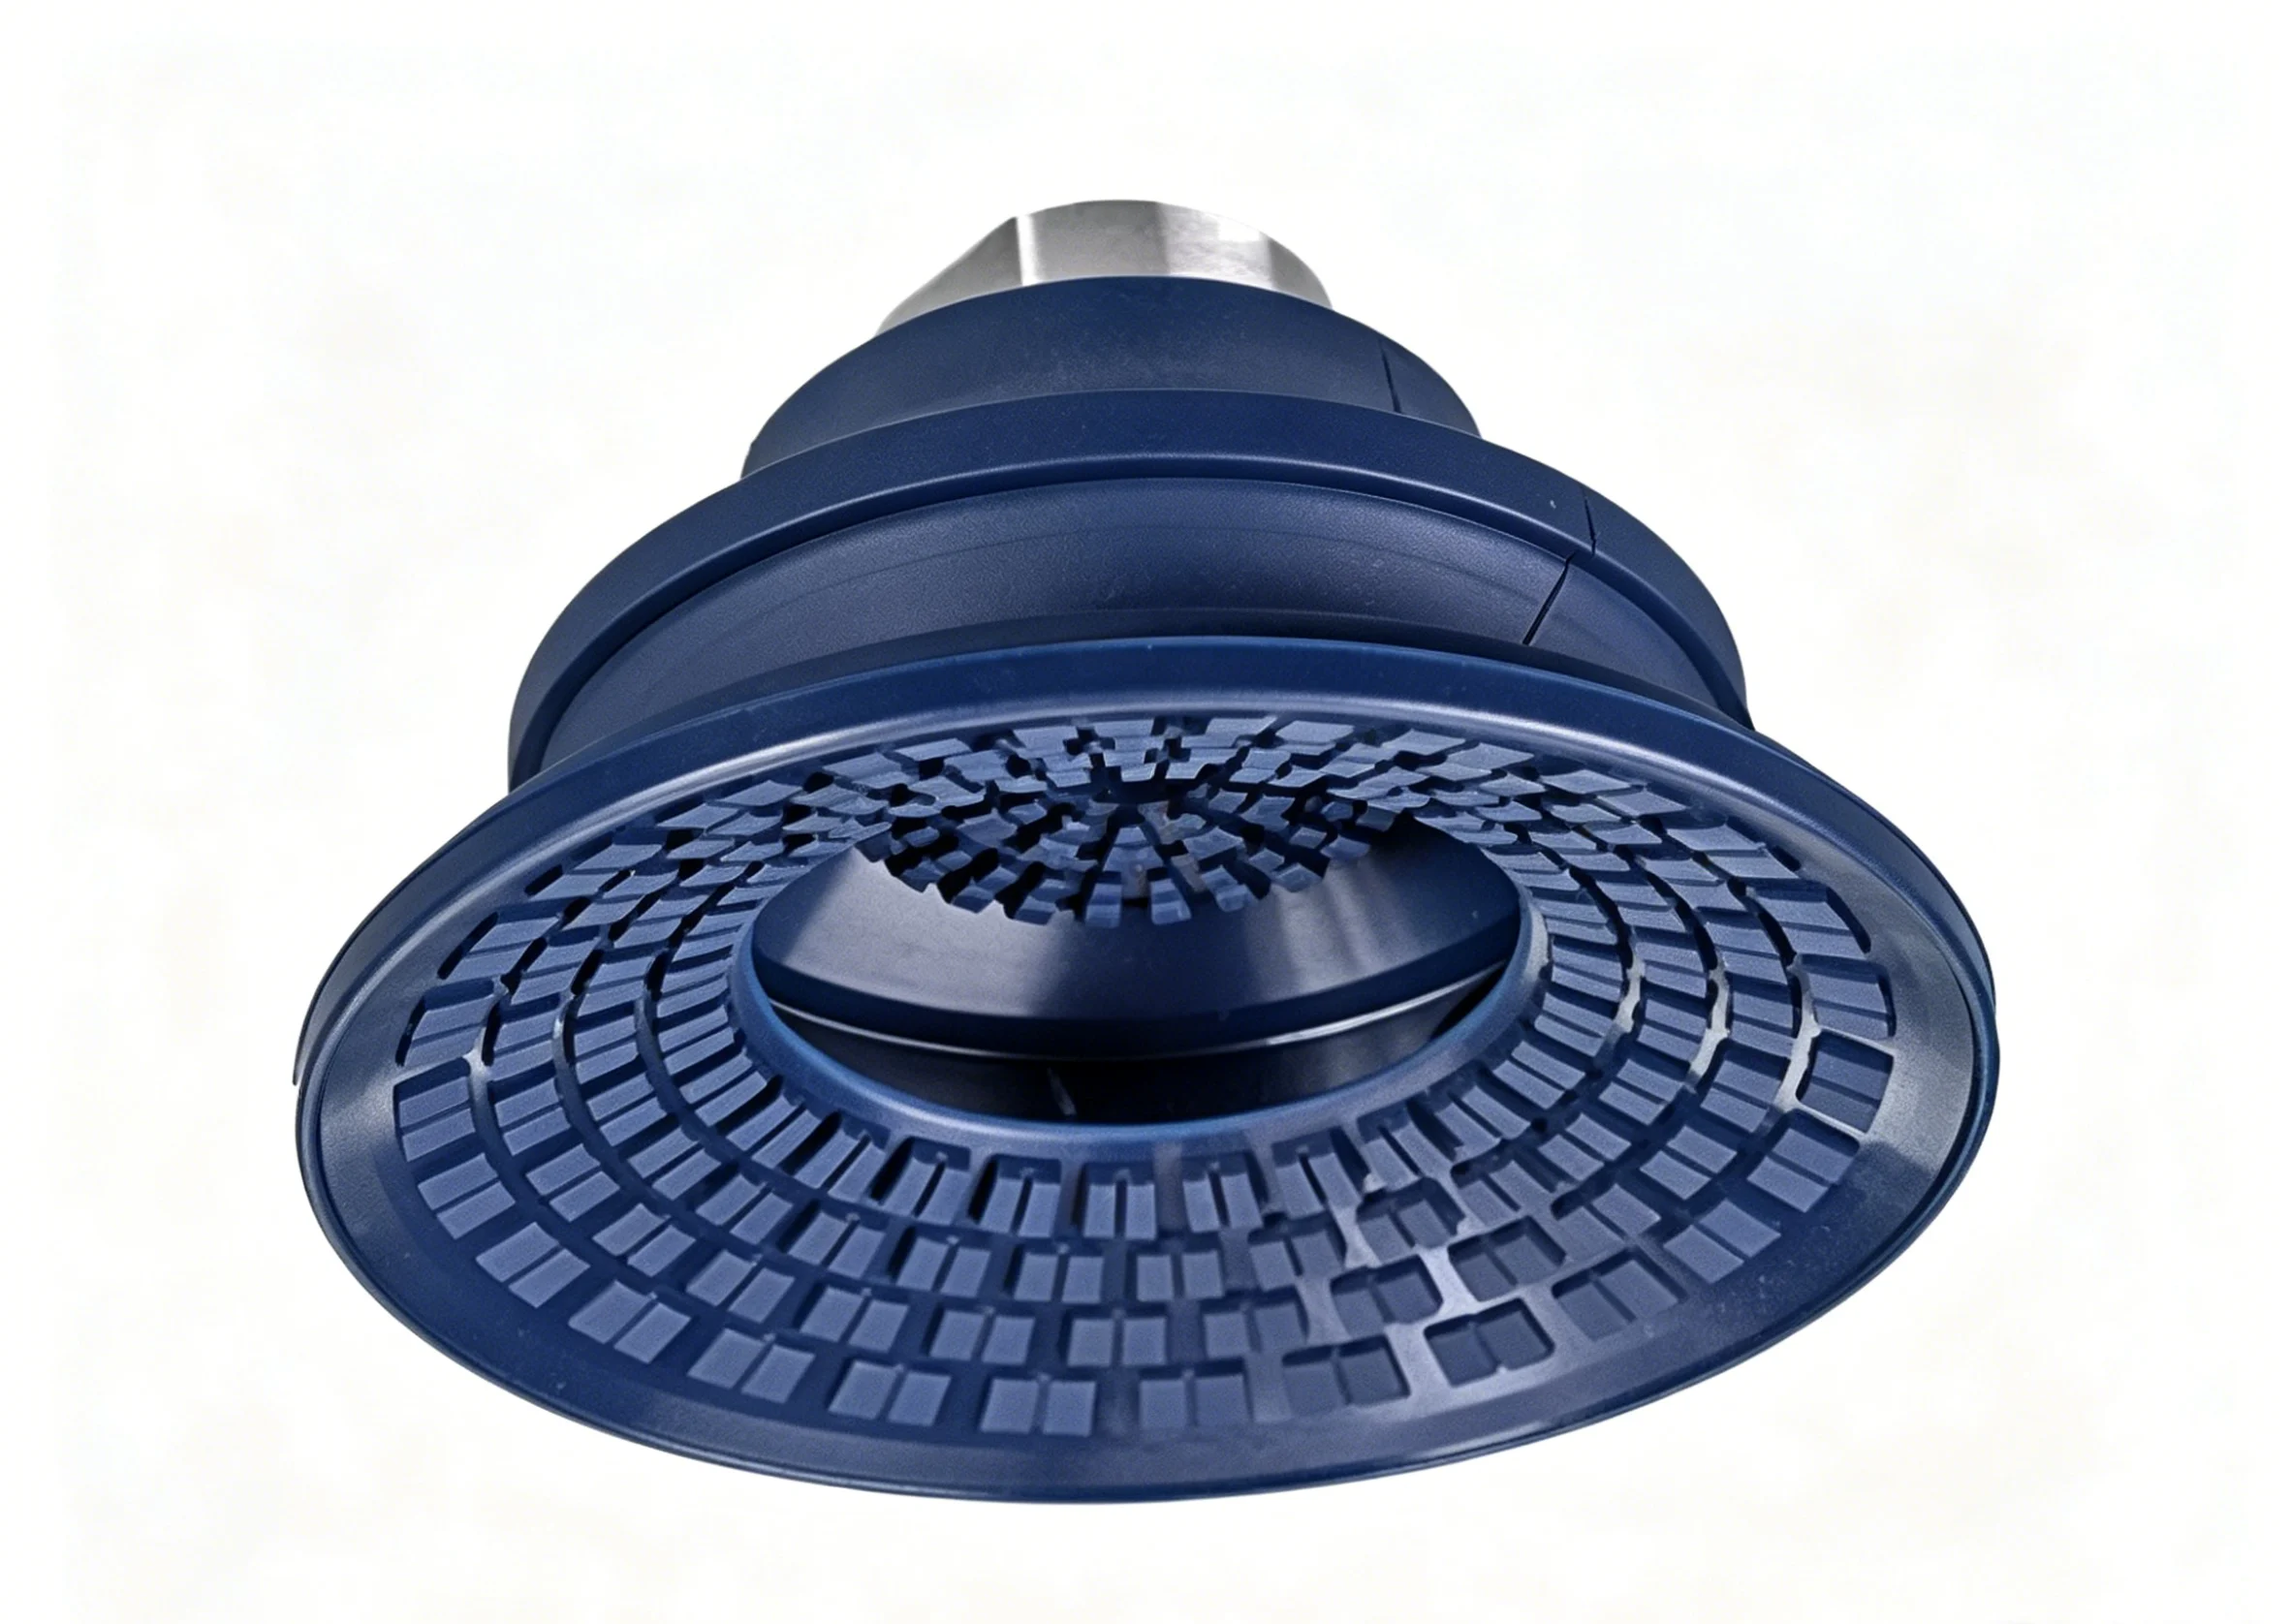
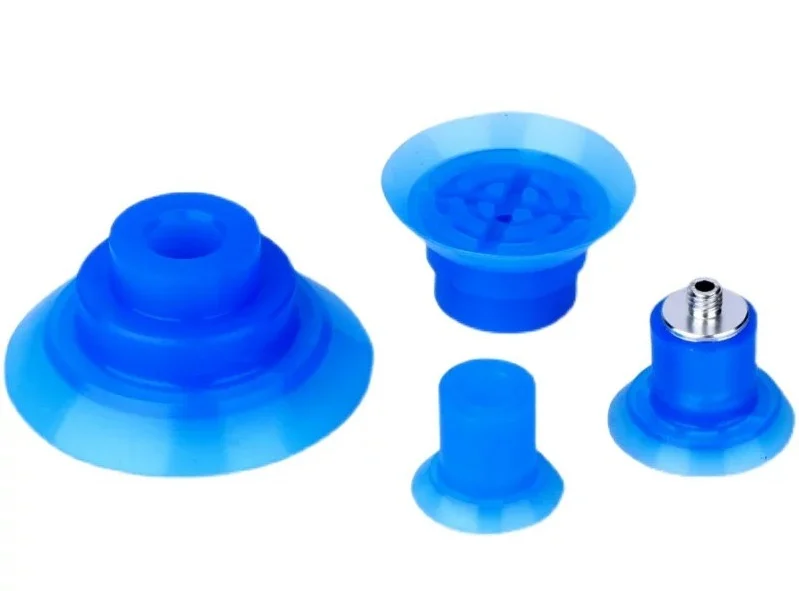
ここが重要な部分です。ここでは2つの役割があります。1つ目は、部品表面に密着させること。2つ目は、落とさずに持ち上げられるだけの十分な力で掴むことです。形状によって適した用途が異なります。
フラットパッドは、ガラスや金属板などの滑らかで平らな表面で使用できます。接触面積が最大化されます。柔軟性のない薄い素材に適しています。
ベローズカップは折り畳み式の壁面構造になっています。折り畳んだり伸ばしたりすることで、高さの調整が可能です。例えば、歪んだ板や不均一な箱の天板などでも、ベローズがその差を吸収してくれます。
楕円形のカップは、細長い部品の加工に適しています。木製の装飾部品や溝状の部品などを想像してみてください。丸いカップでは、表面の半分が欠けてしまいます。楕円形のカップなら、長さ全体をカバーできます。
ホルダー/フィッティング(コネクタ)
パッド単体では役に立ちません。ロボットアームまたはピックアンドプレースシステムに取り付ける必要があります。
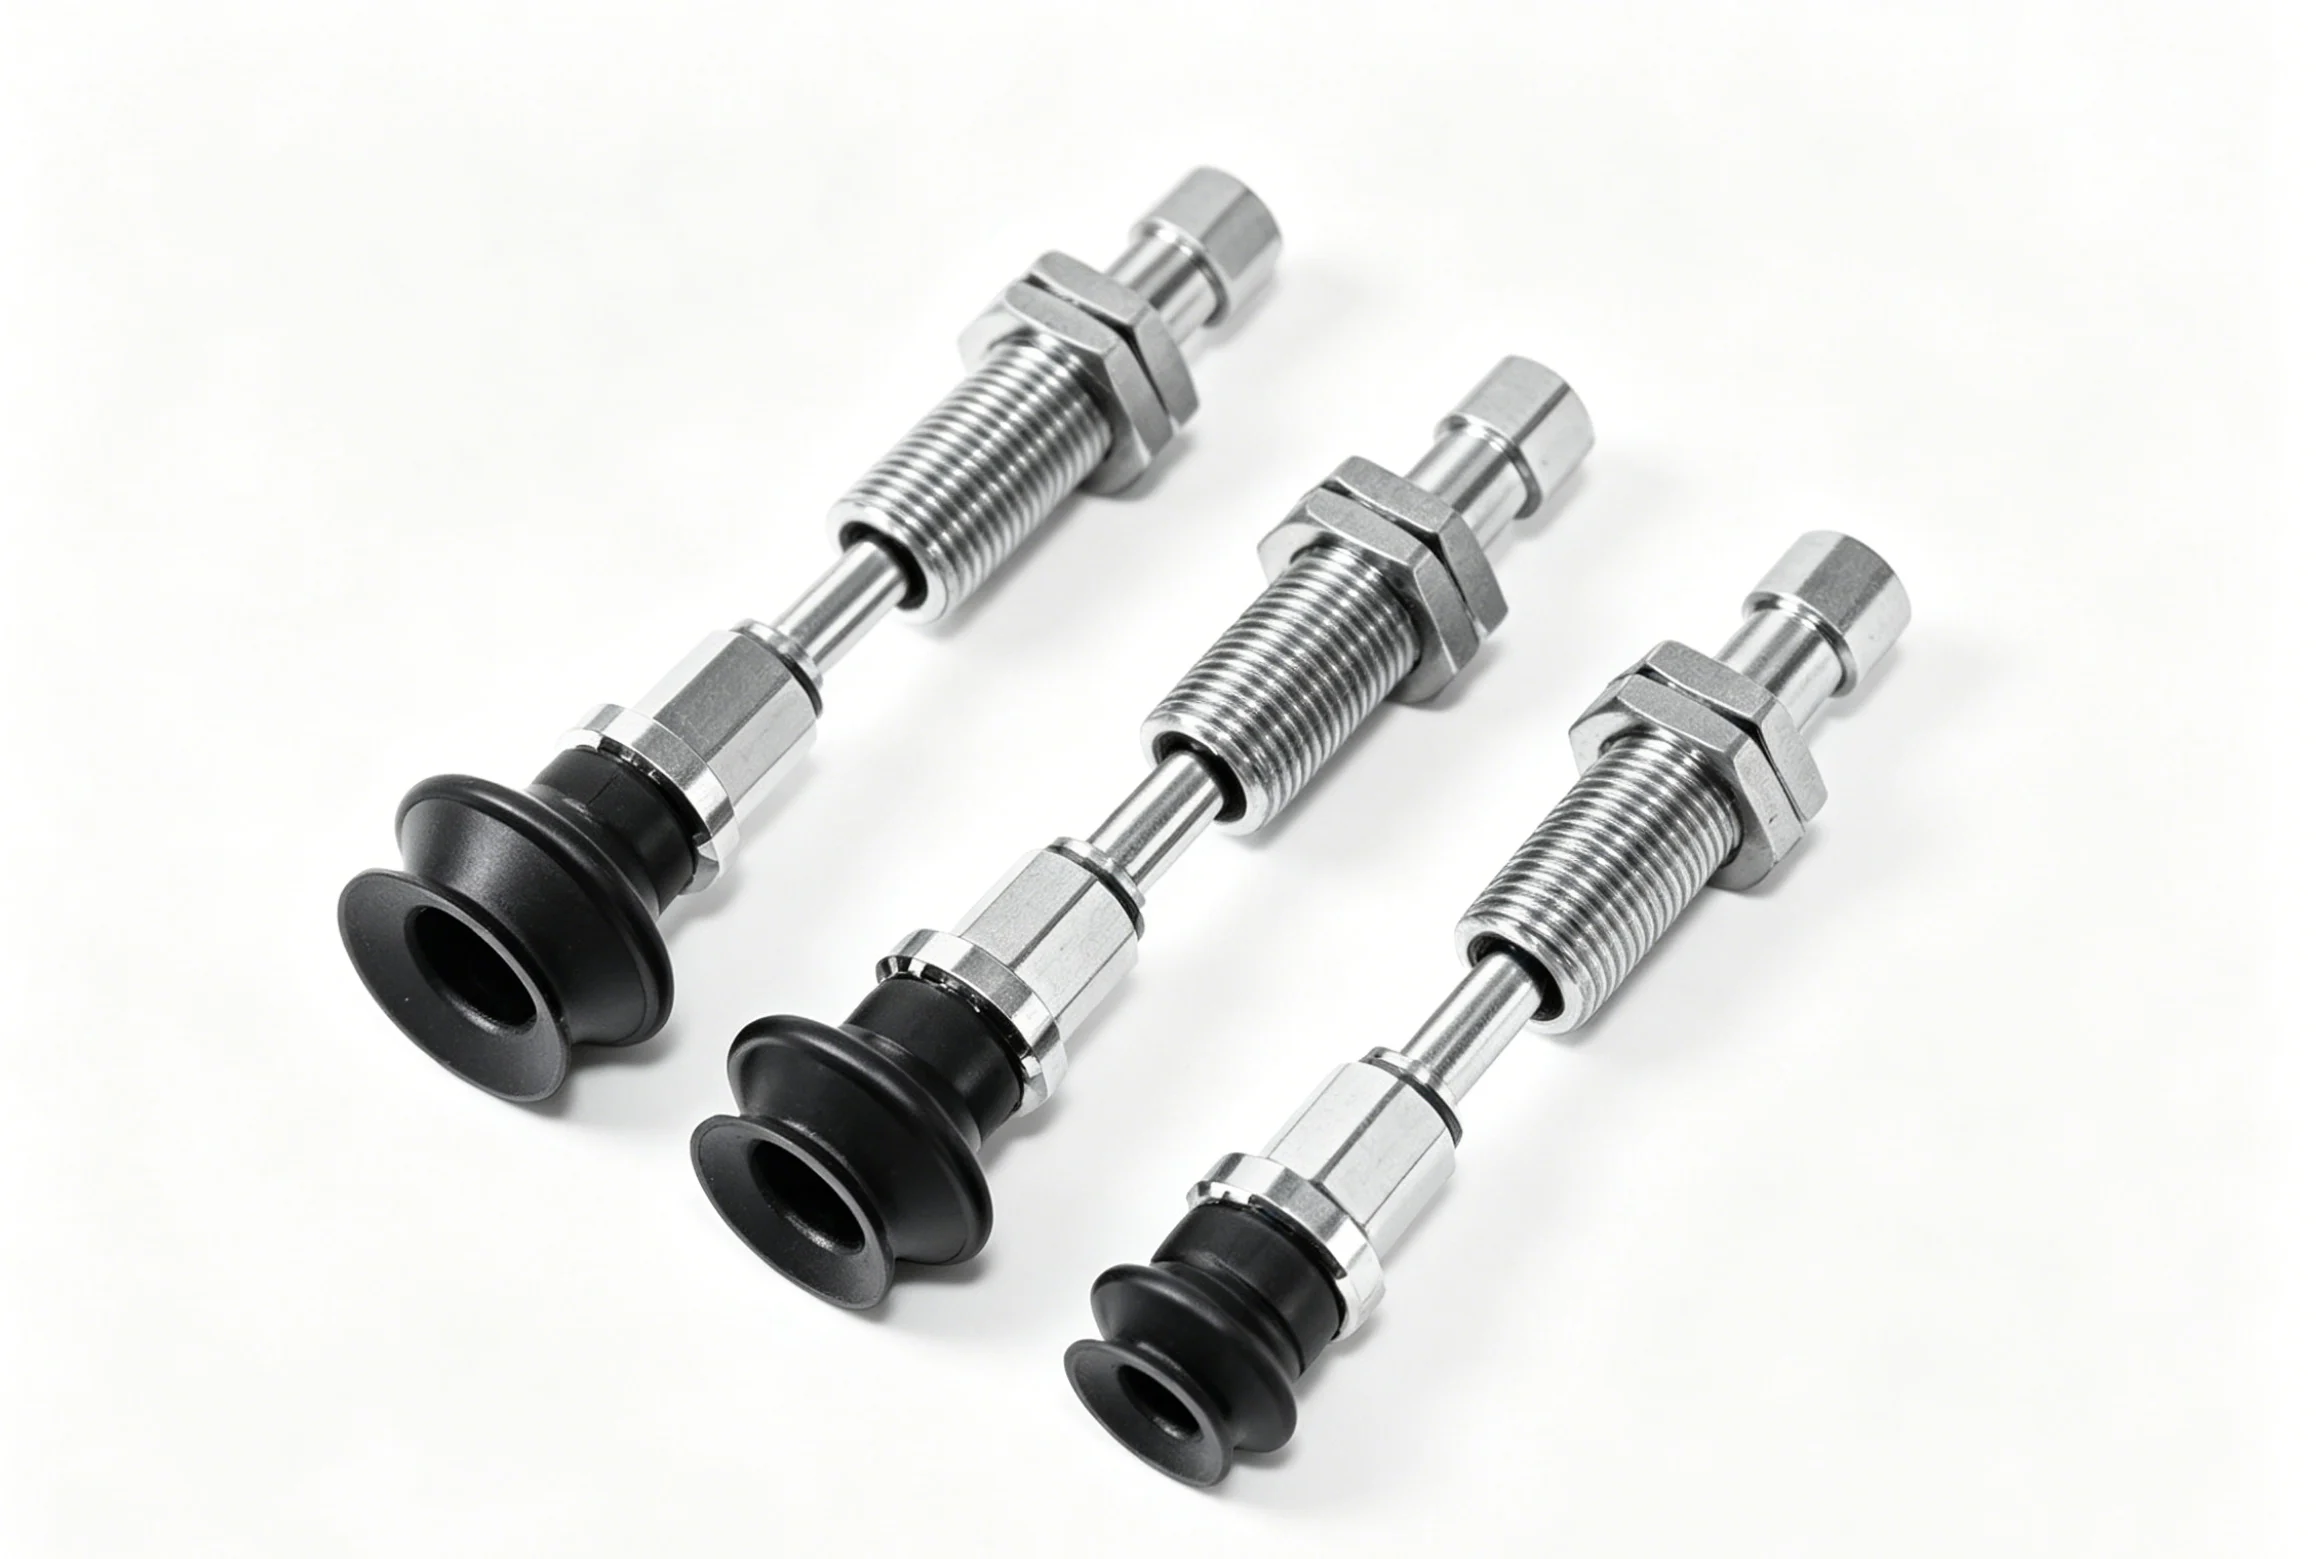
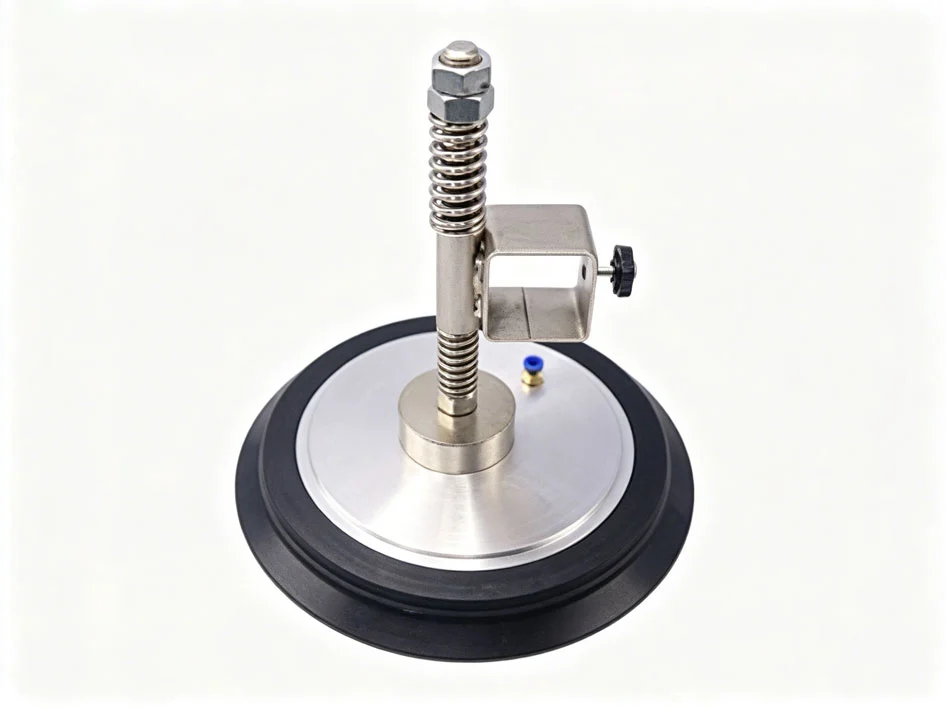
金属製のステムがパッドにねじ込まれます。ステムは真鍮やアルミニウムから削り出されることが多く、真空カップの場合はCNC加工によって精密なねじ山とシール面が作られます。ステムにはバネ機構が組み込まれている場合もあります。これにより垂直方向の柔軟性が生まれ、カップが部品に勢いよくぶつかるのではなく、優しく接触します。
回転防止機能も追加されました。六角形の平面部またはキー溝により、ナットを締め付けた際にカップが回転するのを防ぎます。小さな工夫ですが、製造工程では大きな違いを生み出します。
追加コンポーネント
組み立てはステムとパッドだけで終わりません。
真空配管を接続するための継手。軟質チューブにはバーブ継手、硬質パイプにはねじ込み継手を使用します。
レデューサーは、穴のサイズを小さくする部品です。大きなカップには、小さな継手が必要になる場合があります。レデューサーを使うことで、接続が可能になります。
バルブステムは一部の設計に組み込まれています。これらは流量制御弁または解放弁として機能します。部品を落下させる必要がある際に、真空状態を素早く解除します。
真空カップの部品はすべて連携して機能する必要があります。加工精度の低いステムはシールを損ない、成形不良のパッドは不均一に潰れてしまいます。真空カップの製造工程全体は、各部品の精度にかかっているのです。
工業用真空カップの部品はどのように製造されるのですか?
部品ごとに異なる工程が用いられる。ゴムパッドは一つの経路をたどり、金属製のホルダーは別の経路をたどり、小さなプラスチック部品はさらに別の経路をたどる。
ゴム製吸盤の製造
ここでは主に3つの成形方法が用いられています。それぞれ異なる生産量と性能要件に適しています。
圧縮成形は、大型パッドや少量生産に適しています。ゴムのプリフォームを加熱されたキャビティに挿入し、プレス機を閉じます。圧縮と加熱によって成形が行われます。金型はシンプルで、初期費用も低く抑えられます。ただし、サイクルタイムは長くなります。
大量生産には射出成形が主流です。ゴム材料(通常はニトリル、シリコーン、ウレタン)を密閉された金型に加圧して射出します。サイクルタイムが短縮され、公差が厳しくなり、数千個の部品にわたって均一性が向上します。標準サイズの真空カップの製造のほとんどはこの方法で行われています。
2成分成形、または2K成形は、硬度の異なる2種類のカップを製造します。まず硬質ゴムのベースを成形し、次にその上に軟質ゴムのリップをオーバーモールドします。硬質部分は形状を保持し、軟質部分はシールします。これは、高度なプラスチック射出成形による吸盤設計です。1台の機械、2種類の材料、1つの完成品。
金属ホルダーのCNC加工
ゴムパッドを機械に接続するためには、金属製の軸が必要です。そこで切削加工が重要になってきます。
CNC旋盤は、軸とねじ山を加工します。棒材が送り込まれ、スピンドルが回転します。カッターが外側を成形し、その後、ねじ切り工具が内ねじまたは外ねじを切削します。クリーンで高精度、再現性の高い加工が可能です。
CNCフライス加工では、円形以外の形状が追加されます。例えば、レンチ用の六角平面、回転防止のためのキー溝、止めねじ用の平らな面などです。多くの場合、部品は旋盤加工からフライス加工へと移されます。場合によっては、1台の多軸加工機で両方の加工を1回の段取りで行うことができます。
これらの真空カップホルダーによく使われる素材としては、耐腐食性と加工の容易さを重視する真鍮、軽量性を重視するアルミニウム、食品グレードやクリーンルーム環境に適したステンレス鋼などがあります。それぞれの金属は加工性が異なり、用途も異なります。
プラスチック射出成形 アクセサリー用
継手、減速機、バルブ本体といった小型部品は、金属から削り出すことはほとんどない。コストがかかりすぎるし、時間がかかりすぎるからだ。
代わりに、プラスチック射出成形による吸盤部品は、エンジニアリングプラスチックから製造されます。PEEKは高温や腐食性の強い化学薬品にも耐えられます。アセタールとしても知られるPOMは、低摩擦性と優れた剛性を備えています。ナイロンは靭性と耐疲労性を提供します。これらの真空吸盤部品は、多キャビティ金型で成形されます。1回の射出成形で4個、8個、または16個の部品が製造されます。部品あたりのコストが低く、品質の一貫性が高いのが特徴です。
真空カップ製造において、どの工程がどの部品に適用されるかを把握することは、成功の半分を占める。ゴムは成形が必要であり、金属は機械加工が必要であり、小さなプラスチック部品は射出成形が必要である。これらを混同すると、コストが膨れ上がる。
工業用真空カップには特別なものが必要ですか? 後処理?
はい。部品の成形や機械加工は終わりではありません。金型から出てきた部品は未加工の状態です。確実に機能させるには、仕上げ加工が必要です。
ゴムカップのポストプロセス処理
成形ゴムパッドの場合、ほぼ必ず2段階の工程が用いられます。
まず、バリ取りです。ゴムが金型キャビティに流れ込みます。その一部は必ず金型の半分と半分の間に押し出されます。この薄い余分な部分がバリです。これは取り除かなければなりません。小さくて繊細な部品の場合は、極低温トリミングが最適です。部品はバレルの中で転がり回ります。液体窒素はバリを脆くします。小さなプラスチックペレットを使って吹き飛ばします。カップ自体は、より厚く丈夫な材料でできているため、そのまま残ります。
次に、後硬化処理です。成形したばかりのカップをオーブンに入れます。熱によってゴムの架橋結合が促進されます。これを後加硫といいます。この工程を省略すると、カップの特性が時間とともに変化します。時間が経つにつれて、状況はより複雑になる可能性があります。圧縮永久歪みは、その状態をさらに悪化させます。オーブン処理によって、すべてが安定した状態を保つことができます。
真空カップを作る際にこれらの手順を省略すると、不良品の製品ができてしまいます。バリがあるとシールがうまく機能しなくなります。未硬化のゴムは長持ちしません。
金属ホルダーの後処理
旋盤加工されたステムは見た目は良い。まだ完成ではないが。
メッキは最初の工程です。亜鉛メッキまたはニッケルメッキを施すことで、腐食に対する耐性が向上します。メッキされていない鋼製のステムは、湿度の高い工場環境では錆びてしまいます。錆びはシール面を損傷する可能性があり、また、継手をホルダーに固定してしまう原因にもなります。亜鉛メッキは標準的な処理方法です。ニッケルメッキはコストは高くなりますが、より強力な化学薬品に耐えることができます。
次に、ねじ山のバリ取りです。ねじ山を切ると鋭利なエッジが残ることがあります。これらのバリは、組み立て時にゴムパッドを傷つける可能性があります。さらに悪いことに、嵌合する継手とのねじ山がずれてしまうこともあります。バリ取りには、ワイヤーブラシや振動研磨機を使用できます。
ねじ転造は、高強度ステムの優れた代替手段です。切削ではなく転造によってねじ山を形成します。切りくずもバリもありません。金属の結晶粒がプロファイルに沿って流れるため、ねじ山はより強度が高くなります。これは、真空カップ加工における高級CNC加工の標準的な手法です。
特殊クリーンルームおよび食品グレード仕上げ
アプリによっては、追加の手順が必要になる場合があります。
半導体の取り扱いや医療機器の組み立てなど、クリーンルームでの使用においては、超音波洗浄が最適です。部品を脱イオン水に浸すと、高周波の音波によって微細な気泡が発生し、それが崩壊して表面を洗浄します。これにより、埃、油分、および付着した微粒子が除去されます。
食品グレードの用途では、FDA(米国食品医薬品局)の基準に準拠したすすぎ工程が追加されます。洗浄剤と最終すすぎ水はFDAの規制を満たしている必要があります。残留化学物質が食品を汚染してはなりません。これらの部品専用の生産ラインが別途使用される場合もあります。
自動車工場で使用される一般的な工業用真空カップは、めっきやバリ取りに使用されます。一方、クッキー包装ラインで使用されるカップは、超音波洗浄され、FDA承認済みの液体でリンスされます。真空カップの基材は同じかもしれません。違いを生むのは、後処理です。
工業用真空カップには、一般的にどのような材料が使用されていますか?
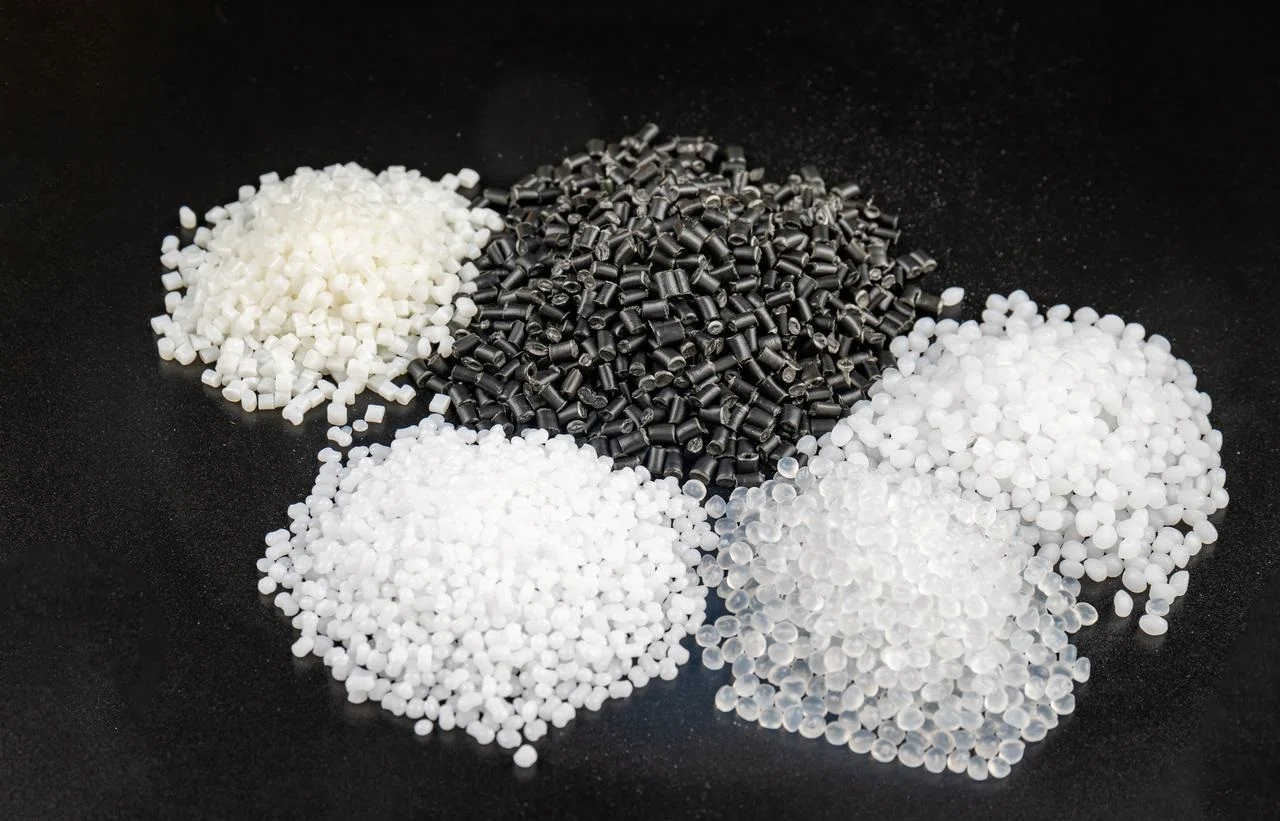
ゴムという名称は少々誤解を招くかもしれません。異なる化合物はそれぞれ全く異なる性質を示します。真空カップに不適切な素材を選んでしまうと、カップ自体がどんなに精巧に作られていても、必ず失敗します。
ゴムは単一の物質ではありません。異なる化合物はそれぞれ全く異なる性質を示します。真空カップの素材選びを誤ると、カップの成形精度に関わらず、必ず失敗します。
| 材料 | キーのプロパティ | ベストアプリケーション |
| ニトリル(NBR) | 耐油性、耐摩耗性、汎用性 | 機械工場、自動車組立工場、油まみれの表面 |
| シリコン(VMQ) | 極めて広い温度範囲(-60℃~230℃)、食品グレードもご用意しております。 | 製パンライン、冷凍庫用途、医療機器 |
| ポリウレタン(PU) | 優れた耐摩耗性、高い引裂強度、耐久性 | 粗い表面、コンクリートブロック、リサイクル素材 |
| 天然ゴム(NR) | 高い摩擦係数、優れた弾性、安価 | 段ボール箱、段ボール、紙製品 |
選び方:実践的な選択ガイド
3つの質問が意思決定の鍵となる。
- 環境は高温ですか、それとも低温ですか?シリコーンは最も幅広い温度範囲で機能します。ニトリルは-20℃以下では硬化します。FKMは高温には強いですが、低温では機能しません。
- 表面の質感。 滑らかなガラスには、粗いコンクリートとは異なる素材が必要です。ポリウレタンは、鋭利な表面や粗い表面での切断に耐性があります。天然ゴムは、滑らかな段ボールを最もよくグリップします。
- どのような化学物質が含まれていますか?油に接触する場合はニトリルゴムまたはFKMが必要です。屋外での使用にはEPDMが必要です。食品との接触にはFDA規格のシリコーンが必要です。
真空吸盤の材質は用途に合わせて選ぶ必要があります。万能な素材は存在しません。油まみれのエンジンブロックには完璧に機能する吸盤でも、冷凍食品の箱にはすぐに使えなくなってしまいます。用途に合った素材を選びましょう。
NOBLEについて:精密製造におけるあなたのパートナー
コア製造能力
- CNC精密加工 (金属製ホルダーおよび継手用)
多軸CNC旋削加工およびフライス加工。小型で複雑な形状のステム加工にはスイス型旋盤を使用。ライブツーリングにより、六角平面と十字穴を一度の段取りで加工可能。
使用可能な材料:真鍮(切削加工性に優れている)、アルミニウム(軽量)、ステンレス鋼(耐食性に優れた304および316)、合金鋼(高強度用途向け)。
重要な形状における公差は±0.005mm(5ミクロン)までです。参考までに、人間の髪の毛の太さは約75ミクロンです。
- プラスチック加工と 射出成形
剛性部品には剛性プラスチックが必要です。ねじ込み式本体、バルブステム、コネクタハウジングなど。
プロトタイプ製作はまずCNC加工で行います。これにより、設計検証を迅速に行うことができます。設計が確定したら、部品単価を抑えるために射出成形による生産に移行します。
使用可能な材料:PEEK(耐熱性・耐薬品性に優れている)、POM/デルリン(低摩擦)、ナイロンPA6/66(高靭性)、ABS(汎用)、ポリカーボネート(耐衝撃性)。
真空カップへの直接接続
機械加工されたステム、成形プラスチック製の継手、ねじ込み式アダプターなど、これらの部品はすべて吸盤アセンブリに直接組み込まれます。カスタム真空吸盤の金型製作プロジェクトは、多くの場合、金属製ステムの設計から始まります。そこでNOBLEの出番となるのです。
品質認証
ISO 9001:2015は、一般産業部品の一貫した品質を保証します。自動車、包装、電子機器など、あらゆる分野で再現性の高いプロセスと国際規格が採用されています。ドイツのお客様もテキサスのお客様も、同じ部品を受け取ることができます。
ISO 13485:2016は、要求事項をさらに強化しています。医療グレードの品質。原材料のバッチから完成品までの完全なトレーサビリティ。清浄度プロトコル。リスク管理文書。真空カップが医療機器の組み立てや医薬品の包装に使用される場合、この認証は重要です。
NOBLEと提携する理由とは?
- 垂直統合。 原材料は一つの入口から搬入され、完成品は別の入口から搬出される。CNC加工、プラスチック射出成形、検査、出荷まで全て同じ建物内で行われる。見知らぬ下請け業者への引き渡しは一切ない。
- エンジニアリングサポート。 DfM(製造性設計)分析は、すべての新規設計に対して実施されます。ホルダーの加工速度を向上させることは可能か?プラスチック部品の成形には、よりシンプルな金型を使用できるか?といった分析は、見積もり前に実施されます。その結果、お客様はコスト削減と納期短縮の恩恵を受けることができます。
- 最低発注数量の制約はありません。 研究チームは試作品用に5個必要とする。生産ラインでは5万個必要となる。NOBLEはどちらのニーズにも対応します。少量から始めて、徐々に規模を拡大。初期段階での少量生産によるデメリットは一切ありません。
品質への取り組み
検査機器。複雑な形状の測定には三次元測定機(CMM)、ねじ山形状の測定には光学式コンパレータ、日常点検にはデジタルマイクロメータとボアゲージを使用します。
トレーサビリティ。ISO 13485規格部品の場合、すべてのバッチに固有の番号が付与されます。材料証明書は保管され、プロセスパラメータは記録されます。万が一リコールが発生した場合でも、事態は限定的かつ適切に管理されます。
表面仕上げ。バリ取りはすべての加工部品に標準で施されます。メッキ(亜鉛、ニッケル)は社内で対応可能です。クリーンルーム用途には超音波洗浄も承ります。部品を外部業者に送って結果を待つ必要はありません。
これが当社の提案です。工業用真空カップアセンブリ用の精密部品。ゴムは一切使用していません。空約束も一切ありません。精密に加工・成形された、適合性、密閉性、耐久性に優れた部品のみをご提供します。
FAQ
私はできますか 3Dプリント 真空吸盤?
はい、試作品製作には適しています。TPUフィラメントを使用してください。柔軟性のある素材なので問題ありません。
しかし、印刷されたカップを製造工程で使用しないでください。積層痕によって微細な隙間ができ、そこから空気が漏れ、カップの真空状態が失われます。成形カップは壁がしっかりしていますが、印刷カップには無数の小さな隙間があります。
ベローズカップとフラットカップの違いは何ですか?
平らなカップは、滑らかで平らな表面に密着します。ガラス、板金、プラスチックパネルなど、どんな表面にも均等に接触します。カップの縁が均等に接触するのです。それだけのことです。
ベローズカップは折り畳まれた壁面構造になっています。このベローズは圧縮と伸長を繰り返すことで、高さの調整を可能にします。例えば、歪んだ板材を持ち上げたり、上面が平らでない箱を持ち上げたりした場合、ベローズがその差を吸収します。また、カップは短い垂直ストロークで持ち上げられるため、繊細な部品の取り扱いにも役立ちます。
シリコンカップがガラスに跡を残さないようにするにはどうすればいいですか?
一般的なシリコーンは残留物を残します。硬化過程で発生する油分がガラス表面に付着し、曇った輪や油っぽいシミが生じます。
解決策はハロゲン化シリコーンです。一部のサプライヤーはこれを「痕跡なし」または「マークフリー」処理と呼んでいます。成形時に表面が改質されるため、油の浸透や跡が残らず、ガラスは常に清潔な状態を保ちます。
真鍮製とステンレス製のホルダー、どちらが良いでしょうか?
真鍮は加工しやすく、乾燥した工場内の空気中でも腐食しにくい。価格も安い。プラスチック部品を選別する標準的な組立ラインであれば、真鍮で十分だ。
ステンレス鋼は湿潤環境、洗浄環境、食品加工ライン、強力な洗浄剤を使用するクリーンルームなどに適しています。304ステンレス鋼は錆びにくく、316ステンレス鋼は塩分や強力な化学薬品にも耐えられます。
乾燥した場所で安価な素材を選ぶなら真鍮、湿った場所で規制に準拠した素材を選ぶならステンレス鋼を選びましょう。万能な「より良い」素材はありません。用途に合ったものを選ぶことが重要です。







