
放電加工とは
放電加工は、電気火花を用いて金属を成形する加工方法です。一方、従来の機械加工は工具を用いて材料を切削します。どちらの方法にも長所があります。放電加工は、非常に硬く導電性のある金属の加工に適しています。高精度で滑らかな表面を持つ複雑な形状の加工が可能です。従来の機械加工は加工速度が速く、加工できる材料の種類も豊富です。非導電性材料の切削も可能ですが、硬い金属や微細な部分の加工には適さない場合があります。精度、材料、コスト、速度、用途の違いを理解することで、プロジェクトをより効率的かつ経済的に進めることができます。
主要なポイント(要点)
- 放電加工(EDM)は、火花を用いて硬い金属を成形する加工法です。電気を使用するため、金属に直接触れることはありません。EDMは非常に精密な加工が可能で、電気伝導性のある金属にのみ適用できます。
- 従来型の機械加工では、鋭利な工具を用いて様々な材料を切削します。プラスチックや金属の成形が可能で、単純な形状や大型部品の加工に適しており、高速な加工が可能です。
- 放電加工は、複雑な形状や微細なディテールを加工するのに最適です。また、滑らかな表面を作ることもできます。しかし、放電加工は通常の機械加工よりもコストが高く、時間もかかります。
- 従来型の機械加工は多くの作業をこなすことができ、大規模プロジェクトではコスト削減につながります。しかし、非常に硬い金属や微細な部品の加工には難点があります。
- 材質、形状、そして求められる精度レベルに基づいて方法を選択する必要があります。必要な部品数と予算も考慮に入れてください。
主な違い
比較表
| 側面 | 放電加工(EDM) | 従来の機械加工 |
| 連絡方法 | EDMは金属に直接触れるのではなく、火花を利用します。 | 従来型の機械加工では、工具を用いて材料に接触させる。 |
| 材料の互換性 | 放電加工は、硬くて導電性のある金属にのみ有効です。 | 従来の機械加工は、ほとんどの材料に有効です。 |
| 速度 | EDMは、特に硬い形状の場合、処理速度が遅くなる。 | 従来型の機械加工は、大型で単純な部品の場合、より速く加工できる。 |
| 費用 | EDMは処理速度が遅いため、コストが高くなります。 | 単純な形状であれば、従来型の機械加工の方がコストが低い。 |
| 精度 | EDMは非常に精密で、微細なディテールまで再現できます。 | 従来型の機械加工は優れているが、精度は劣る。 |
| 複雑 | EDM加工は、鋭角な形状や複雑な形状を作り出すことができる。 | 従来の機械加工では、微小部品の加工が困難である。 |
| 表面仕上げ | 放電加工(EDM)は滑らかな表面を作り出し、追加の作業は不要です。 | 従来の機械加工では、より多くの仕上げ工程が必要になる場合があります。 |
| 工具の摩耗 | 放電加工機は接触がないため、工具の寿命が長くなります。 | 従来の機械加工工具は摩耗が速い。 |
| 環境影響 | 放電加工はより多くのエネルギーを消費し、有毒ガスを発生させる。 | 従来型の機械加工は、エネルギー消費量が少なく、環境にも優しい。 |
| オペレータースキル | EDMのセットアップと運用には、熟練した人材が必要です。 | 従来型の機械加工は、機械操作に関する高度な技術をあまり必要としない。 |
主な対比
放電加工(EDM)は、力ではなく火花によって金属を除去する加工方法です。そのため、チタンのような硬い金属も切削できます。EDMは深い穴や鋭角な角を作ることができ、滑らかな表面も得られます。また、工具の摩耗も少ないのが特徴です。NOBLE社は、複雑な形状を加工しながら優れた表面仕上げを実現する精密EDM加工を専門としています。ただし、EDMは電気を通す金属にしか加工できません。また、部品の仕上げには時間とエネルギーを多く要します。EDMは有毒ガスを発生させる可能性があるため、廃棄物の処理には十分な注意が必要です。
従来の機械加工では、切削工具を使って物を成形します。電気を通さない金属やプラスチックなど、多くの素材に加工できます。この方法は、大型部品や単純な部品の加工にはより速く、より安価です。しかし、非常に硬い金属をうまく切削することはできません。また、放電加工のように微細な形状を簡単に作ることもできません。NOBLEでは、従来の機械加工と高度な機械加工の両方を統合し、各プロジェクト固有のニーズに最適なソリューションを提供します。工具は摩耗し、交換が必要になる場合があります。表面を滑らかにするために追加の工程が必要になる場合もあります。機械を使用することで、作業が容易になり、必要なスキルも少なくなります。

認定条件 放電加工 ワークス
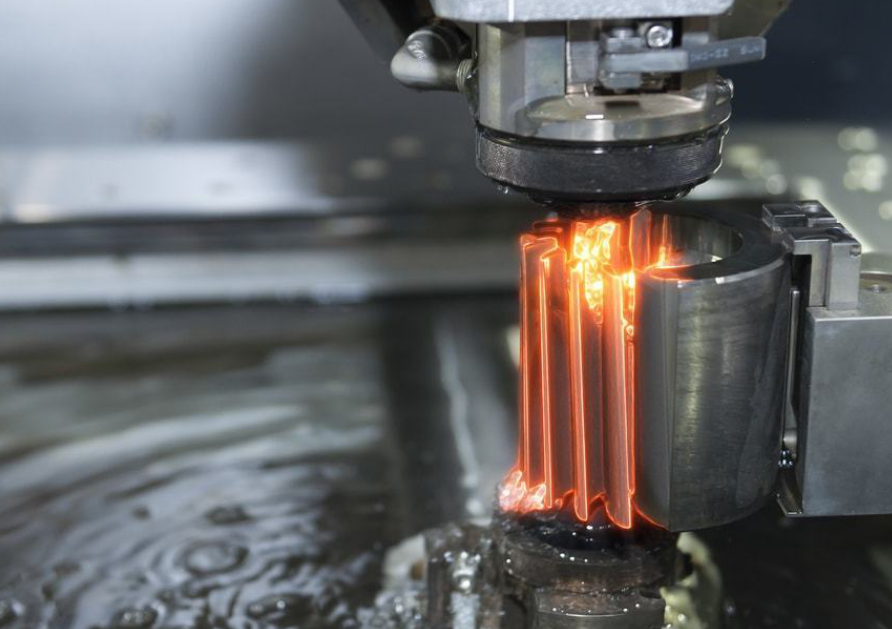
放電加工は、火花を利用して金属を成形する加工方法です。電気を通す材料にのみ適用可能です。工具と金属部品は電極のように機能し、両者が近づくと火花が飛びます。この火花によって大量の熱が発生し、その熱で金属が溶融したり、小さな金属片が気化したりします。工具は金属に直接触れることはなく、火花が加工を行います。工具と金属部品は、誘電性流体と呼ばれる特殊な液体に浸されます。この流体は、加工物を冷却し、溶融した金属を洗い流します。従来の機械加工とは異なり、切削や押し込みは行いません。放電加工は、金属に触れることなく除去します。そのため、非常に精密な形状、鋭角な角、深い穴などを作ることができます。また、通常の工具では切削が難しい硬質金属にも効果的です。
注:放電加工は、加熱せずに複雑な形状の部品を加工できます。これにより、金属の強度と安定性が維持されます。
の種類 放電加工
放電加工には主に3つの種類があります。それぞれ異なる方法で金属を成形し、異なる用途に適しています。
| EDMタイプ | 仕組み | 一般的な使用方法 | 他社とのちがい |
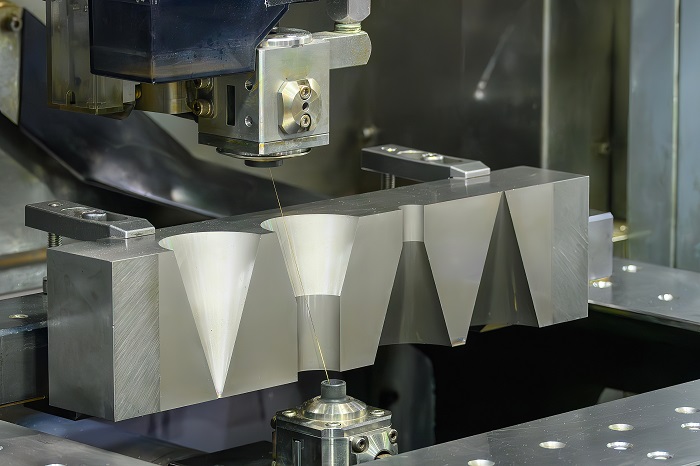
| ワイヤ放電加工機 | 細いワイヤーを使って火花で金属を切断する装置。ワイヤーは水中を移動する。 | 複雑な形状の切断、工具、医療機器、航空機部品の製造。 | 非常に精密で、接触不要、硬い金属にも使用可能。 |
| シンカー(従来型)放電加工 | 金属に食い込む成形工具を用いて、穴や形状を加工する。加工対象物と工具は液体中に浸されている。 | 深みのある形状や複雑な形状の金型、ダイ、部品を製作する。 | 立体形状、鋭角な角、滑らかな仕上がりに適しています。 |
| 穴あけEDM | 中空の管を使って、火花で小さくて深い穴を開ける。管の中を液体が流れる。 | タービンブレードへの冷却穴の穿孔、ワイヤ放電加工における切削開始、および医療機器部品の加工。 | 小さくて深い穴を開けることができ、どんな角度でも使用可能です。 |
放電加工(EDM)にはそれぞれ特有の用途があります。ワイヤ放電加工は精密な形状の切削に適しています。型彫り放電加工は深穴や様々な形状の加工に適しています。穴あけ放電加工は、小さく深い穴を素早く加工できます。NOBLEは主要な放電加工方法をすべて網羅し、航空宇宙、自動車、医療業界向けに、比類のない精度と信頼性を備えたオーダーメイドのソリューションを提供します。
クラシックハット CNC加工
一般的な方法
従来型の機械加工では、材料を成形するために様々な方法が用いられます。それぞれの方法では、特殊な工具と動作を用いて材料を除去します。最も一般的な従来型の機械加工方法は以下のとおりです。
- CNCフライス回転工具は、平面または成形面から材料を切削します。フライス盤は、自動車、航空機、機械などの複雑な形状を作り出すことができます。
- CNC旋盤旋削加工では、部品が回転しながら、固定された工具で形状を成形します。棒や軸などの円形の物体を作ることができます。
- CNCドリル回転するドリルビットで材料に丸い穴を開ける。穴あけ加工は簡単で、機械加工で広く用いられている。
- CNC研削粗い砥石は、表面を滑らかに仕上げるために細かい部分を削り取ります。研磨することで、部品の見栄えが良くなり、ぴったりとフィットするようになります。
- CNCソーイング刃に歯や研磨剤が付いた刃で材料を細かく切断します。鋸引きによって材料を次の作業に備えます。
- CNCボーリング工具を使うことで、穴をより大きく、より正確に開けることができる。
- CNCブローチ加工歯の付いた工具は、歯車のように、内側または外側の形状を一度に切削します。
- CNC成形工具が前後に動くことで、平面、曲面、または溝付きの表面を作り出す。
仕組み
従来の機械加工では、切削によって形状を成形します。機械と強力な工具(多くの場合、超硬鋼または高速度鋼で作られています)が、部品から材料を削り取ります。工具と材料は制御された方法で移動します。工具または部品は、回転したり、直進したり、前後に動いたりすることができます。
フライス盤は、鋭い歯を持つ回転するカッターを使用します。カッターは加工対象物の上を移動しながら材料を削り取ります。旋削加工は、旋盤で加工対象物を回転させながら、工具で側面を成形します。CNCドリル加工は、回転するビットで穴を開けます。CNC研削加工は、粗い砥石で微細な部分を削り取り、加工対象物を滑らかにします。鋸引き加工は刃で材料を切断し、ブローチ加工は歯付き工具で一度に材料を削り取ります。
これらの方法は、工具と部品を一定の経路に沿って移動させるという考え方に基づいています。材料は切削、摩擦、または削り取りによって除去されます。これにより、部品の最終的な形状とサイズを制御できます。従来の機械加工は、金属やプラスチックなど、多くの材料に適用できるため、幅広い用途に適しています。
NOBLEは、これらの汎用性の高い伝統的な機械加工技術と最新の専門知識を組み合わせることで、あらゆる規模のプロジェクトにおいて、一貫した精度、迅速な納期、そして卓越したサービスを提供します。
EDMの長所と短所
のメリット EDM
放電加工は、現代の製品製造において多くの利点を持っています。多くの企業がこの方法を選択する理由は、以下のような特別な特徴があるからです。
- この工具は部品に接触しないため、傷、バリ、曲がりを防ぎます。
- 放電加工は、薄い部品や壊れやすい部品の加工に最適です。また、硬い金属を傷つけることなく成形することも可能です。
- この製法では、表面が滑らかな非常に精密な部品が製造できます。ほとんどの部品は、その後の研磨をほとんど必要としません。
- 放電加工(EDM)は、切削工具では不可能な形状や内部の細部を作り出すことができる。
- 自動配線などの機能により、機械は自律的に動作することができます。これにより、機械の寿命が延び、性能も向上します。
- コンピューターはプロセスを監視し、エネルギーの節約に役立ちます。また、問題が大きくなる前に解決するのにも役立ちます。
- 放電加工(EDM)はバリのない部品を製造します。これにより、余分な工程が不要になるため、時間を節約できます。
- この加工法は、非常に硬い金属や希少金属を高精度で成形できる。航空機、医療機器、その他の工具の製造に適している。
- 新しいアイデアは、放電加工(EDM)におけるエネルギー消費量の削減と、より安全な流体の使用に貢献します。廃棄物処理のより良い方法は、地球環境の保護にもつながります。
注:放電加工は、小型部品や強度の低い部品の製造に最適です。部品の曲がりを防ぎ、滑らかで精密な仕上がりを実現します。
製品制限 of EDM
放電加工は強力な加工方法ですが、いくつかの問題点もあります。以下の表は、主な問題点、その原因、そして解決策を示しています。
| 制限 | 詳細説明 | 導入への影響 | 対策/緩和策 |
| 処理速度 | EDMはメタルを徐々に凌駕しつつある。 | 大規模な作業や大量の部品製造には適していません。 | より高性能なパルス発生器、より強力な電極、そしてより多くのロボットを使用する。 |
| 電極の磨耗 | 電極は時間の経過とともに消耗します。 | コストが高くなり、部品の精度も低下する。 | 丈夫な素材を選び、自動修理を利用しましょう。 |
| 表面の完全性 | 部品に微細なひび割れや穴が開くことがあります。 | 用途によっては、さらに調整が必要になる場合があります。 | 設定を変更した後、加熱または研磨を行ってください。 |
| 処理コスト | 電極、固定具、電力には多額の費用がかかる。 | 小規模な店舗にとっては価格が高すぎる可能性がある。 | より安価な製品を使用すれば、エネルギーを節約できます。 |
| 材料の制限 | 電気を通すものにしか効果がありません。 | プラスチックやセラミックの成形はできません。 | 新しいEDMの種類を試して、より多くのことに挑戦してみましょう。 |
| 奥行きと幅の比率 | 深くて細い形状を作るのは難しい。 | 複雑な部品設計や深度が深い部品設計を阻止します。 | 特殊な電極とより優れた冷却装置を使用する。 |
| 環境影響 | 一部の物質や液体は、自然環境に悪影響を与える可能性があります。 | 環境目標に合致しない可能性がある。 | より安全な液体を使用し、廃棄物の処理方法を改善しましょう。 |
| 設備費 | 高性能な機械は、最初はかなり高価だ。 | 小規模な商店は資金が不足している可能性がある。 | 中古機械をレンタルするか購入する。 |
放電加工(EDM)は、電気を通す素材にしか加工できません。つまり、プラスチックやセラミックの加工には適していません。電極は摩耗し、表面が粗いと部品の品質が低下し、コストも高くなります。EDMは従来の方法よりも加工速度が遅いため、大量の部品を高速で製造するには適していません。部品によっては、表面を修正するために追加の作業が必要になる場合があります。EDMはより多くの電力を消費し、安全に取り扱う必要のある廃棄物が発生します。機械自体が高価なため、小規模な工場にとっては負担となります。NOBLEは、お客様がトレードオフとメリットを比較検討できるようサポートし、極めて高い精度と複雑な形状が求められる作業に対して、専門的なガイダンスと高度なEDM機能を提供します。正確な切断や複雑な形状が必要な作業には、EDMは依然として優れた選択肢です。
従来のCNC加工の長所と短所
利点 従来のCNC加工
従来型の機械加工には、製造業者にとって多くの利点があります。これらの方法には、フライス加工、旋削加工、穴あけ加工、研削加工などがあり、長年にわたり工場を支えてきました。
- 汎用性従来の機械加工は、様々な種類の材料に対応できます。金属、プラスチック、さらには木材も切削できます。そのため、多くの作業に役立ちます。
- 単純な部品のスピード旋盤やフライス盤のような機械は、簡単な部品を素早く成形できる。こうした機械を使えば、単純な部品の大きなグループが工場内を迅速に移動できる。
- 初期費用の削減多くの工場では既にこれらの機械を所有しています。新しい工具が不要なため、新規事業の開始コストは低くなります。
- 設定が簡単作業員は簡単な作業であれば、機械を素早く準備できる。小さな設計変更であれば、わずかな修正で済む。
- 熟練労働者の確保多くの作業員はこれらの機械の使い方を知っている。道具が共通しているため、新人への指導も迅速に行える。
- プロトタイピングに最適工場では、部品1点または試作品を迅速に製造できます。これにより、エンジニアは大量の部品を製造する前にアイデアを試すことができます。
- 導電性材料は不要: ようではない EDM従来の機械加工では、材料に電気伝導性を持たせる必要がないため、使用する材料の選択肢が広がります。
の制限 従来のCNC加工
従来の機械加工にもいくつかの問題点がある。これらの問題点は、コスト、作業速度、そして部品の品質に影響を与える可能性がある。
| 制限 | 製造効率への影響 |
| 材料廃棄物 | スクラップが増えるため、コストがかさみ、自然環境にも悪影響を及ぼす可能性がある。 |
| より長いリードタイム | 作業速度が低下する、特に複雑な形状の場合 |
| 少量生産の場合、コストが高くなる | セットアップや工具交換の手間がかかるため、小規模な作業のコストが高くなる。 |
従来の機械加工では材料を削り取るため、大量の端材が発生します。この無駄はコスト増につながり、環境にも悪影響を及ぼします。加工業者は余分な材料費を負担し、端材の廃棄費用も支払わなければなりません。
機械は人が手動で操作する必要があります。熟練した作業員が機械の設置と操作を行います。これには時間がかかり、ミスが発生する可能性もあります。人はミスを犯すことがあるため、一部の部品が正しく仕上がらない場合があります。作業員やシフトによって、部品の仕上がりが異なることもあります。
複雑な形状の加工は作業効率を低下させる。作業員は工具交換や部品の移動のために作業を中断しなければならない。工程が増えるごとに時間もかかる。特に複雑な形状の場合、工程が多いほど作業時間が長くなる。
小規模な仕事は費用がかさむ。新しい仕事ごとに、特別な工具や固定具が必要になる場合がある。少数の部品だけを生産する場合、コストは部品数に分散される。そのため、大量生産する場合よりも、部品1個あたりのコストが高くなる。
従来の機械加工では人件費が高くなります。熟練工の賃金も上がります。機械のセットアップや修理を手作業で行うには時間がかかります。これらのすべてが、部品1個あたりのコスト上昇につながります。
従来型の機械加工を行う工場は、速度、コスト、品質を考慮する必要があります。複雑な形状や非常に精密な加工には、放電加工(EDM)やCNC加工などの他の方法の方が適している場合があります。
NOBLEは、熟練した職人技と最新技術を融合させることでこれらの課題に取り組み、無駄を削減し、生産速度を向上させ、部品の一貫性を高く維持する最適化された加工戦略を提供します。
放電加工と従来型CNC加工の応用
EDMの応用
多くの企業が特殊な加工に放電加工を利用しています。この方法は、硬い金属や複雑な形状の加工に適しています。他の工具では加工できない部品を作ることができます。一般的な用途としては、以下のようなものがあります。
- 小径穴あけ加工:工場では、タービンブレードや燃料システムに微細な穴を開けるために放電加工(EDM)が用いられています。穴はまっすぐに開けられ、工具も破損しません。
- 金型製作:放電加工(EDM)は、金型やダイに深い穴や形状を成形します。これは、プラスチック部品や金属プレスの製造に役立ちます。
- 固着した部品の除去:作業員は放電加工機(EDM)を使用して、折れたボルトやピンを取り出します。この方法は主要部品に損傷を与えません。
- 医療機器部品:放電加工(EDM)は、医療用インプラント向けに滑らかでバリのない部品を製造します。これらの部品は、高い精度と安全性が求められます。
- 航空宇宙部品:放電加工(EDM)は、航空機部品に細い溝、鋭角な角、深い穴を加工する。
放電加工(EDM)は、電気を通す金属であれば、非常に硬い金属でも加工可能です。工具が加工対象物に直接触れないため、加工対象物が曲がったり揺れたりすることはありません。最新の制御システムとスマートマシンにより、EDMの加工速度が向上し、より高品質な部品を製造できるようになりました。NOBLEは最先端のEDM技術に投資し、業界で最も厳しい基準を満たす、複雑な形状の高精度部品を提供しています。多くのお客様は、高い精度が求められる作業や、特殊な形状の加工にEDMをご依頼されます。
従来のCNC加工 用途
従来の機械加工は、様々な種類の材料の形状加工や仕上げ加工に用いられます。これらの方法には、旋削、フライス加工、穴あけ、ねじ切り、平削り、ローレット加工、鋸引き、成形などがあります。NOBLE社は、これらの加工をこれらの作業の多くに活用しています。
- 成形とサイズ調整:機械は金属、プラスチック、その他の素材を適切なサイズと形状に切断・成形します。
- ねじ付き部品:タッピングによってねじ山のあるネジやボルトが作られます。
- 平面:カンナがけや成形によって、金属部品の表面に大きく平らな面を作ることができます。
- グリップと装飾:ローレット加工により、グリップ力の向上や見た目の美しさを高めるための模様が加えられます。
- 大きな部品を切断する:のこぎりを使うと、大きな部品を小さな部品に切断できます。
- 一般的な材料除去:旋削、フライス加工、穴あけ加工によって余分な材料を取り除き、最終形状を得ます。
これらの方法は、自動車、航空機、電子機器、金属部品の製造において重要です。NOBLEは優れたCNC加工能力も備えており、高精度CNCシステムと特殊な加工技術を組み合わせることで、重要産業向けの高品質部品を製造しています。
材料の互換性
EDM材料
放電加工は、電気を通す材料にのみ適用できます。放電によって金属を削り取るため、加工対象物は電気を通す必要があります。焼入れ工具鋼、高速度鋼、チタン、ニッケル基超合金などがよく使用されます。銅、アルミニウム、およびそれらの合金も適しています。電気を通すグラファイトや一部のセラミックも使用できます。これらの材料は非常に硬く、高温にも耐えられるため、通常の工具では切削が困難です。航空宇宙、自動車、医療機器メーカーは、複雑な形状や微細な部品の加工に放電加工を使用しています。ほとんどのプラスチックや一部のセラミックなど、電気を通さない材料はワイヤ放電加工には適していません。これらの材料では放電が発生しないためです。
従来のCNC加工材料
従来の機械加工では、さまざまな材料を成形できます。金属、プラスチック、一部のセラミックにも適用できます。多くの工場では、HDPEやPVCなどのプラスチックを使用しています。これらのプラスチックは曲げやすく、化学薬品の影響を受けにくく、加工も簡単です。適切な工具を選ぶことが重要です。高速度鋼工具は軟質プラスチックに適しています。超硬またはダイヤモンドチップ工具は、硬いプラスチックに適しています。工場では、部品が曲がったり割れたりしないように、熱と応力に注意する必要があります。高効率フライス加工は、冷却効果を高め、部品の外観を向上させます。45 HRcを超える鋼などの硬質金属は、硬旋削やセラミックまたはCBNなどの特殊工具で切削できます。NOBLEは、これらの用途に専門的な加工能力を提供し、最も要求の厳しいプロジェクトでも精度と材料の完全性を保証します。ダイヤモンドおよびCBN工具は、複合材料や一部のセラミックにも役立ちます。これらの方法により、工場は大量の材料を迅速に除去し、滑らかな部品を作成できます。
- 従来の機械加工は、以下のものに対応できます。
- 金属(鋼、アルミニウム、真鍮、銅)
- プラスチック(HDPE、PVC、アクリル)
- 一部のセラミックスおよび複合材料
- 木材やその他の柔らかい素材
放電加工における精度と表面仕上げ
許容範囲
あらゆる機械加工において、精度は重要です。各加工方法によって得られる精度は異なります。以下の表は、各加工方法がどの程度精密な寸法を維持できるかを示しています。
| 加工方法 | 達成可能な典型的な許容範囲 | Notes |
| ワイヤ放電加工機 | ±0.005 mm | 細いワイヤー電極を使用し、微細なディテールや複雑な部品を加工できます。非接触加工により材料へのストレスを軽減し、半径0.003インチという小さな内角も切削可能です。 |
| シンカーEDM | ±0.001 mm | 成形されたグラファイト電極または金属電極を使用し、複雑な形状にも効果的で、非常に高い精度を実現します。 |
| 従来のCNC加工 | EDMと比較して精度が限定的 | 精度や使用可能な材料の種類には制限があり、極めて厳しい公差や複雑な導電性材料にはあまり適していません。 |
放電加工は、非常に精密な部品を作るのに最適です。型彫り放電加工では、±0.001 mm という精度で部品を作ることができます。ワイヤ放電加工も非常に高精度です。微細なディテールのある部品に適しています。NOBLE の高度な放電加工技術は、従来の機械加工ではしばしば実現できない超高精度と微細な形状を一貫して実現します。CNC フライス加工や旋削加工などの従来の機械加工は、放電加工ほど精密ではありません。硬い形状や複雑な形状には対応できません。NOBLE の高度な放電加工技術は、優れたサービスと品質重視により、従来の機械加工ではしばしば実現できない超高精度と微細な形状を一貫して実現します。
表面品質
部品の表面の滑らかさは、その外観と機能に大きく影響します。加工方法によって、部品にはそれぞれ固有の痕跡が残ります。
- ワイヤー放電加工では、粗削り加工時に再鋳造層が形成されます。この層は、放電によって発生する大量の熱によって形成されます。
- ワイヤー放電加工で仕上げ加工を繰り返すことで、再鋳造層が薄くなり、表面が滑らかになります。
- 場合によっては、再鋳造層が問題を引き起こすことがあります。そのため、一部の部品にはワイヤ放電加工が最適な選択肢ではない場合があります。
- 放電加工機による仕上げ加工を繰り返すことで、表面の状態を改善し、問題点を修正することができます。
- 放電加工(EDM)は、金属を溶かして気化させ、除去する。これにより、部品表面に新しい金属層が形成される。
- 再鋳造層には、工具の破片や溶融液が混入している可能性があり、これらが部品の動作に影響を与えることがあります。
- 放電加工における表面の粗さは、設定と加工回数によって決まります。
- 従来の機械加工では再鋳造層は形成されません。通常はよりきれいな表面が得られますが、硬い形状や複雑な形状の加工には問題が生じる場合があります。
- 放電加工は、硬い金属や加工が難しい金属に適していますが、最高の仕上がりを得るには慎重な設定が必要です。
コストとスピード
セットアップと操作
放電加工と従来型の機械加工のどちらを選ぶかを決める際には、コストとスピードが重要な要素となります。それぞれの方法の開始費用と運用費用は大きく異なる場合があります。以下の表は、両者の比較を示しています。
| コスト面 | 放電加工(EDM) | 伝統的な加工方法 |
| セットアップコスト | 初期設備費用が高額(ワイヤ放電加工機の場合100,000万ドルから500,000万ドル以上)。工具費用も高額。 | 一般的に初期設定コストが低く、工具の初期費用も安価です。 |
| 運用コスト(時間当たり) | 機械の減価償却費、電気代、配線費、人件費、メンテナンス費を含めて、時給60ドルから200ドル以上。 | 一般的に時間当たりの運用コストは低いが、複雑な工具や材料を使用するとコストが増加する可能性がある。 |
| マテリアルハンドリング | 硬化材に効果的。前処理・後処理の熱処理は不要。 | 硬化材の場合は、追加の加工(熱処理)が必要になる場合があります。 |
| 加工の複雑さ | 複雑な形状や精密な表面仕上げにおいてコスト効率が高く、二次加工を削減します。 | 複雑な形状には効率が悪く、複数回のセットアップと二次仕上げが必要になる場合があります。 |
| 追加のメリット | バリのないエッジ、切削抵抗なし、スクラップと再加工の削減、優れた表面仕上げ、研磨/研削の削減 | バリが発生する場合があります。切削力によって歪みが生じる可能性があります。追加の仕上げ加工が必要になる場合が多いです。 |
| アウトソーシングオプション | プロフェッショナルなEDMサービスは、初期投資と運用コストを削減します。 | 従来型の機械加工を外部委託することも可能だが、複雑な部品への対応は専門性が低い。 |
放電加工機は購入費用と設置費用が高額です。消費電力も多く、特殊な消耗品も必要となるため、時間当たりのコストも高くなります。放電加工は硬質金属や複雑な形状の加工に適しています。余分な工程が少ないため、コスト削減につながる場合もあります。一方、従来型の機械加工は、特に簡単な加工であれば、初期費用と運転コストが安価です。
生産率
加工工場にとって、部品をどれだけ速く製造できるかは重要です。放電加工(EDM)は通常、従来の機械加工よりも時間がかかります。これは、大量の材料を除去する場合や、厚みのある部品を加工する場合に特に顕著です。EDMの速度は、放電の持続時間、放電強度、工具と部品間の距離、冷却速度などによって左右されます。EDMの速度を上げすぎると、工具の摩耗が激しくなり、加工面が粗くなる可能性があります。工場は、良好な結果を得るために適切な設定を選択する必要があります。NOBLEは、高度な技術知識と効率的な加工戦略により、EDMプロジェクトにおいて、速度と精度のバランスを取るお手伝いをいたします。
従来の機械加工は材料を素早く除去します。多数の部品や粗い形状の加工に最適です。そのため、大規模な作業に適しています。一方、放電加工(EDM)は、複雑な形状、細かいディテール、または硬い金属の加工に適しています。EDMは速度を犠牲にする代わりに、より優れたディテールと品質を実現します。
- 従来型の機械加工は、多くの部品を製造する上でより速く、より低コストである。
- 放電加工は、少量生産、試作品、または複雑な形状の加工に適しています。
- 放電加工は廃棄物が少なく、特殊部品の加工も少なくて済むが、大規模な加工にはコストがかかる。
- 放電加工は消費電力が大きく、時間もかかるため、大量の部品を製造するのにはあまり適していません。
適切な方法の選択
決定要因
部品加工の最適な方法を選ぶには、多くの要素を考慮する必要があります。プロジェクトごとに状況が異なるため、それぞれに合った計画が必要です。以下の表は、放電加工(EDM)と従来型の機械加工を比較したものです。
| 決定要因 | EDM | 従来の機械加工 |
| パーツの複雑さ | 複雑で公差の厳しい部品に最適 | 単純な大型部品に適している |
| 材料タイプ | 硬質で導電性のある金属に使用できます。 | プラスチックを含む多くの素材を取り扱う |
| 生産量 | 少量から中量に適しています | 大量生産に最適 |
| 公差と精度 | 非常に高い精度 | 精度が低く、熱変形のリスクがある |
| 初期投資 | 設備コストの上昇 | コストが安く、小規模店舗にも適している |
| ワークピースのサイズ | 小型から中型の複雑な部品 | 大型ワークピース |
| アプリケーション | 航空宇宙、医療、エレクトロニクス | 自動車、石油・ガス |
| 加工効率 | ゆっくりだが、滑らかな仕上がり | シンプルな部品であれば、より速く、より費用対効果が高い |
| 材料特性 | 電気伝導性が必要 | 材料特性への依存度が低い |
| 互換性 | 誘電性流体が必要 | 液体の必要量なし |
加工方法を選ぶ際には、加工対象物の種類が重要です。放電加工(EDM)は、電気を通す金属にのみ適用可能です。また、これらの金属は耐熱性があり、摩耗しにくいものでなければなりません。そのため、 EDMは通常の工具では切削が難しい硬質金属の加工に適しています。どの加工方法が最適かご不明な場合は、当社の専門エンジニアチームが最適な解決策をご提案いたします。
実践的なシナリオ
それぞれの方法をいつ使うべきかを知るのに役立つ、実際の例をいくつかご紹介します。
- 航空宇宙: エンジニアが使用する EDM 微細な穴が開いたタービンブレードを製造する。これらの部品は非常に高い精度が求められ、硬質金属を使用する必要がある。 EDM 適切なサイズと滑らかな仕上がりを実現します。
- 医療機器: EDM インプラントに小さな穴や溝を作る。この処置はインプラントに負担をかけないため、インプラントは安全に保たれる。
- 自動車工場では、エンジンブロックや大型部品の加工に従来型の機械加工が用いられています。この方法は迅速で、多くの材料に対応できます。
- 金型製作: EDM 深く複雑な形状を持つ硬鋼金型を成形します。 EDM コストもエネルギー消費量も多いが、他の道具ではできない作業ができる。
- ディスプレイ・電子機器関連: EDM コネクタに微細な穴を開ける。非常に小さなサイズで、滑らかな表面を実現できる。
放電加工(EDM)は、少数の部品、複雑な形状、硬い金属の加工に最適です。一方、従来型の機械加工は、大きくてシンプルな部品を大量生産する場合に適しています。どちらの方法にも長所があります。最適な選択は、プロジェクトのニーズ、材料、予算によって異なります。NOBLEは、各プロジェクトの目標、材料、予算を評価し、最も効果的な製造ソリューションを提供することで、お客様に最適なアプローチの選択をお手伝いします。
放電加工(EDM)と従来型の機械加工のどちらを選ぶかは、プロジェクトのニーズによって異なります。NOBLEの専門家によると、EDMは硬質材料で精密かつ複雑な部品を滑らかな表面で加工するのに最適です。ただし、時間とコストがかかります。最適な方法を選択するために、NOBLEは以下の手順を推奨しています。
- 何を作りたいか、そしてどんな材料が必要かを決めましょう。
- その形状がどれほど難しく、どれほど正確でなければならないかを考えてみてください。
- すべての詳細が明確に示された図面を用意してください。
- 機械加工について豊富な知識を持つ人々と話したり、一緒に仕事をしたりしましょう。
信頼できるEDMサプライヤーとしてNOBLEを選ぶ理由
NOBLE社が製造業者として選ばれたのは、放電加工(EDM)と従来型の機械加工の両方において、卓越した精度、柔軟性、信頼性を備えたサービスを提供できる比類なき能力を持っているからです。それぞれの加工方法には長所と短所がありますが、NOBLE社は両方の利点を兼ね備えることでそのギャップを埋めています。高度なEDM技術と実績のある従来型の機械加工技術を統合することで、各プロジェクト固有の要件に合わせたカスタムソリューションを提供します。
NOBLEが際立っている理由はいくつかあります。
- 複雑なEDMプロジェクトにおける専門知識NOBLEは、ワイヤー放電加工、型彫り放電加工、穴あけ放電加工など、高精度放電加工を専門としています。これらの加工技術は、航空宇宙、医療、電子機器など、複雑な形状が求められる業界にとって不可欠です。当社の熟練技術者は、従来の方法では到底実現できないような、極めて高い精度が求められる部品を日常的に製造しています。
- 二重能力アプローチ多くの加工業者が放電加工(EDM)または従来型の機械加工のどちらか一方のみに特化しているのに対し、NOBLEは両方を活用しています。これにより、お客様の設計、材料、および生産量のニーズに合わせて、最も効率的で費用対効果の高い加工方法、あるいは両方を組み合わせた方法をご提案することが可能です。
- 高度な技術と設備NOBLEは最新の放電加工機とCNCマシンに投資することで、安定した性能、高い再現性、そして焼入れ鋼や特殊合金などの難加工材料を最小限の仕上げで加工できる能力を確保しています。
- アプリケーション主導の意思決定当社のエンジニアリングチームは、放電加工(EDM)、従来型の機械加工、またはハイブリッド戦略のどれが最適な結果をもたらすかを判断するために、すべてのプロジェクトを評価します。このコンサルティング的なアプローチにより、お客様は当社にとって都合の良い方法ではなく、部品に最適な加工プロセスを確実に受けることができます。
- 業界で実績のある成果NOBLEは、失敗が許されない業界において、厳しい仕様を満たす部品を供給してきた実績があります。タービンブレードから医療用インプラントまで、NOBLEが精度、安全性、信頼性の重要性を理解しているからこそ、お客様はNOBLEを選んでくださるのです。
- スケーラブルなソリューション一点ものの試作品、少量生産の精密部品、あるいは大量生産の機械加工部品など、お客様のニーズが何であれ、NOBLEは品質とスピードを維持しながら事業規模を拡大できる体制を整えています。
NOBLEは単なる機械加工業者ではなく、精度、スピード、コスト、材料適合性という複雑なバランスを巧みに操るパートナーとして、まさに最適な選択肢でした。プロジェクトに専門知識、精度、そして革新性が求められるなら、NOBLEが期待に応えます。
よくある質問 放電加工
放電加工ではどのような材料を切断できますか?
放電加工(EDM)は、電気を通す素材にのみ適用可能です。つまり、鋼鉄、チタン、銅、および一部の特殊な合金を切断できます。プラスチックやほとんどのセラミックには適用できません。
注:放電加工機は木材やほとんどのプラスチックを切断できません。
放電加工は従来の機械加工よりも安全ですか?
放電加工(EDM)では、鋭利な切り屑や飛散する可能性のあるエッジは発生しません。冷却液を用いて部品を冷却します。しかし、EDMでは有害なガスが発生する可能性があるため、作業員は適切な安全装備を着用する必要があります。
なぜ一部の部品は、従来の機械加工ではなく放電加工(EDM)を必要とするのでしょうか?
部品によっては、非常に小さな穴や鋭い角を持つものがあります。放電加工(EDM)は、このような形状を非常に高い精度で加工できます。従来の機械加工では、このような微細な形状を常に正確に加工できるとは限りません。
多数の部品を製造する場合、どちらの方法がより速いですか?
従来の機械加工は、単純な部品を多数製造する場合に速い。放電加工は、特に厚みのあるものや複雑な形状のものを作る場合に時間がかかる。
- EDM:少人数グループや細かい作業に適しています。
- 従来型:単純な部品を多数製造するのに適している。






