
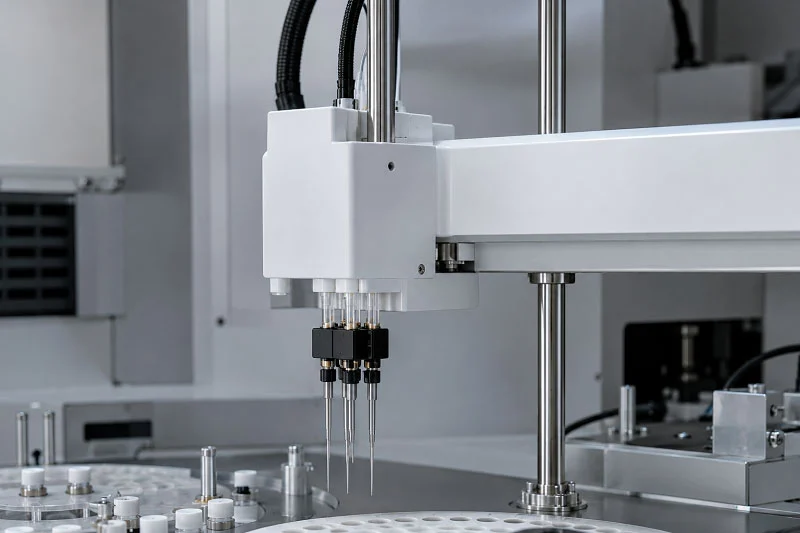
ピペットアームブラケットの作成は、どのようにフィットするかを計画することから始まります。開口部のサイズをピペットアームブラケットに合わせる必要があります。壁やベンチに合う取り付けスタイルを選択します。次に、材料を選択します。プラスチックは安価で、基本的なブラケットには十分です。金属は長持ちし、強度があります。複合材は両方の特性を兼ね備えています。次に、どのように作るかを決定します。射出成形は大量生産に適しています。CNC加工は精密な金属部品を作成できます。3Dプリンティングはテストモデルに最適です。最後に、品質を確認します。サイズを測定し、どれだけの重量に耐えられるかをテストします。2026年には、自動化と環境に優しい方法が生産をリードします。スマートファクトリーは廃棄物を削減します。リサイクル材料はコストを削減します。この計画により、ラボは効率的で手頃な価格になります。
材料の選択 ピペットアームブラケット
使用する材料によって、その後の工程すべてが左右されます。コスト、耐久性、さらには製造プロセスまでもが影響を受けるのです。ピペットアームブラケットには、重量に耐え、曲がらず、実験用薬品に耐性があり、数ヶ月使用しても破損しない素材が必要です。それでは、選択肢を詳しく見ていきましょう。
プラスチックオプション
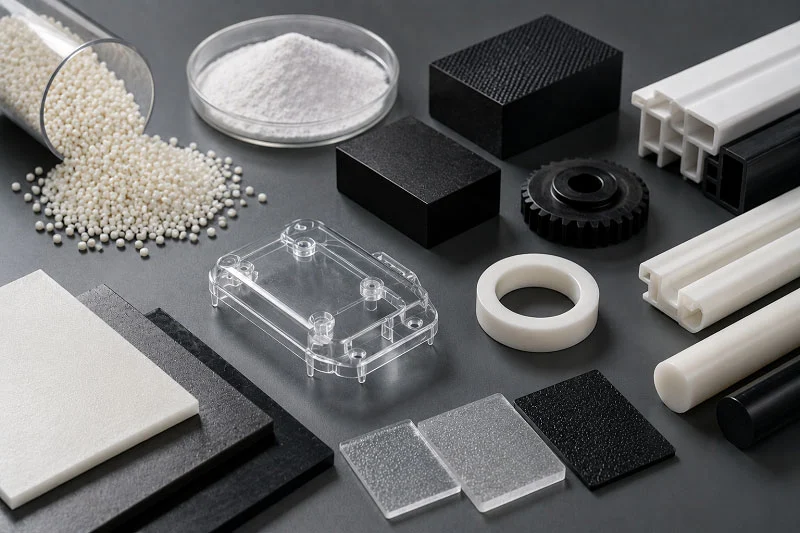
低価格帯市場ではプラスチックが主流です。軽量で成形しやすく、大量生産すれば安価に入手できます。しかし、すべてのプラスチックが同じ性能を発揮するわけではありません。どのプラスチックを選ぶかは、実験室でブラケットがどのような環境にさらされるかによって決まります。
耐久性に優れたABS樹脂とポリカーボネートを使用
ABS樹脂は、日常的なブラケットの主力素材です。丈夫で耐衝撃性に優れ、価格も手頃です。数多くの実験器具に使用されています。しかし、ABS樹脂にも限界があります。強力な溶剤には弱く、長時間の紫外線照射は脆くなる原因となります。
ポリカーボネートはさらに優れた素材です。非常に高い耐衝撃性と適度な耐薬品性を備えています。また、ABS樹脂よりも温度変化への耐性に優れています。ブラケットを発熱する機器の近くに設置する場合は、ポリカーボネートの方が安全です。価格は高くなりますが、その耐久性を考えれば、多くの研究室にとって価格差に見合う価値があります。
大量生産向け射出成形グレードプラスチック
数千個の同一のブラケットが必要な場合、射出成形グレードのプラスチックが最適です。これらの材料は金型への流れが良く、冷却時にも歪みが最小限に抑えられます。すべてのブラケットが同じピペットアームブラケットに適合する必要があるため、この均一性が重要になります。
一般的な射出成形用プラスチックの簡単な比較を以下に示します。
| プラスチック | 耐薬品性 | 抗張力 | 耐衝撃性 |
| ポリプロピレン(PP) | ハイ | ロー | 技法 |
| ポリカーボネート(PC) | 穏健派 | ハイ | すごく高い |
| ナイロン(PA) | 穏健派 | ハイ | 技法 |
| アセタール(POM) | 穏健派 | ハイ | 技法 |
| asfasdf | ハイ | すごく高い | すごく高い |
PPは耐薬品性に優れているが、強度に欠ける。PCは靭性と適度な耐薬品性のバランスが良い。ナイロンとPOMは高い引張強度を提供する。PEEKは耐薬品性と機械的性能の両方において最高レベルに位置する。
大量生産においては、エンジニアリング熱可塑性樹脂は以下のような特有の利点をもたらします。
- ポリカーボネート(PC): 高い耐衝撃性、優れた透明度、耐紫外線性を備えたグレードをご用意しています。
- ナイロン(ポリアミド – PA6、PA66): 丈夫で耐摩耗性に優れ、自己潤滑性がある
- アセタール (POM): 低摩擦、高寸法安定性、耐薬品性
- ポリエーテルエーテルケトン (PEEK): 優れた強度、耐疲労性、生体適合性を持ち、250℃以上の温度にも耐えることができます。
これらの素材は、多忙な研究室における日常的な摩耗に耐える。また、洗浄剤を使用しても劣化しない。これは非常に重要だ。なぜなら、汚染管理は残留物が残らない表面から始まるからである。
金属および複合材料の代替品
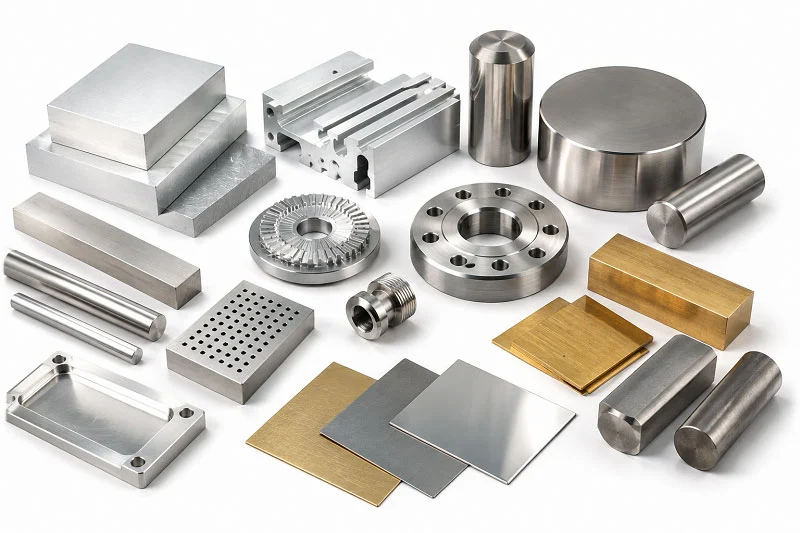
プラスチックは多くの用途に適していますが、一部の研究室ではそれ以上のものが求められます。重いピペット、頻繁な使用、あるいは過酷な環境下では、ブラケットに金属製または複合材製のものを選ぶ必要が生じます。
軽量で高強度なアルミニウム
アルミニウムはまさに理想的な素材です。軽量なので重いアンカーを使わずに壁に取り付けることができ、同時に複数のピペットアームブラケットを支えるのに十分な強度を備えています。CNC加工により、高精度で公差の厳しいアルミニウム製ブラケットが製造されます。また、アルミニウムは本来耐腐食性に優れていますが、陽極酸化処理を施すことでさらに保護性能を高めることができます。
アルミニウム製のブラケットはプラスチック製のものより高価ですが、耐久性が高く、よりしっかりとした感触です。自動液体処理システムにおいては、アルミニウムの寸法安定性により、長期間にわたって正確な位置合わせを維持できます。
耐久性に優れたステンレス鋼
ステンレス鋼はまさに重量級チャンピオンです。どんな過酷な条件下でもびくともしません。化学薬品の流出、繰り返しの滅菌、絶え間ない使用など、ステンレス鋼はあらゆる困難に耐えます。また、多孔質のプラスチックよりも汚染に対する耐性が高いため、クリーンルーム環境に最適です。
トレードオフとなるのは重量とコストです。スチール製のブラケットは重量があり、加工コストも高くなります。しかし、失敗が許されない状況では、スチールが最適な選択肢となります。多くの研究室では、高価な自動ピペットシステムを支えるブラケットにスチール製を選択しています。
材料の選択は、製造方法にも影響します。プラスチックは大量生産に適した射出成形と相性が良く、金属はCNC加工が必要です。複合材料は配合によってどちらの方法も選択できます。生産量、予算、そして研究室の環境を考慮して、それらすべてに適合する材料を選びましょう。また、ブラケットも重要ですが、チップも同様に重要です。正確な分注とサンプル間の相互汚染を防ぐためには、使用するピペットモデルに合った適切なピペットチップを必ず選択してください。
ピペットアームブラケットの製造工程
ブラケットの製造方法は、必要な個数と使用する材料によって異なります。それぞれの製造方法には長所があります。射出成形は大量生産に適しています。CNC加工は高精度な加工を可能にします。3Dプリンティングはアイデアを迅速に検証できます。どの方法を選択するかによって、コスト、納期、そして許容誤差の厳密さが変わってきます。それぞれの方法を見ていきましょう。
大量生産向け射出成形
射出成形は、数千個ものプラスチック製ブラケットが必要な場合に最適な選択肢です。プラスチックペレットを溶融し、高圧で鋼鉄製の金型に射出します。プラスチックは冷却・固化し、完成品として金型から取り出されます。このサイクルは数秒ごとに繰り返されます。
金型設計とサイクルタイム最適化
金型は製造工程の中核を成すものです。優れた設計により、プラスチックがキャビティの隅々まで均一に流れ込むことが保証されます。また、部品の冷却速度も制御できます。冷却時間は製造サイクルの中で最も大きな割合を占めることが多いため、設計者は冷却時間を短縮するために尽力します。
サイクルタイムとは、1回の射出から次の射出までの合計時間のことです。これには、射出、冷却、金型開閉、部品排出が含まれます。数百万個の部品を生産する場合、サイクルタイムをわずか1秒短縮するだけでも大きな効果が得られます。設計者は、部品の形状に沿ったコンフォーマル冷却チャネルを使用します。これらのチャネルは、直線状のドリル穴よりも速く熱を逃がします。その結果、サイクルタイムが短縮され、部品あたりのコストが削減されます。
規模拡大時の単位コスト
100,000万個を超える生産量になると、コスト構造は変化します。金型費用は多数の部品に分散されるため、全体のコストに占める割合は小さくなります。材料費と生産コストが主な決定要因となります。このような大量生産の段階では、サイクルタイムの短縮がコスト削減において最も効果的な手段となります。
仕組みはこうです。部品1個あたりの生産コストは、機械の稼働率を1時間あたりの部品数で割った値になります。サイクルタイムを短縮すれば、1時間あたりの生産量が増えます。これにより、各ユニットに割り当てられる機械コストが下がります。このコスト削減効果は、生産するすべての部品に累積されます。したがって、金型冷却性能の向上や射出成形機の高速化に投資すれば、大量生産を行う際にすぐに元が取れます。金型への投資はさほど大きな負担ではなくなり、サイクルタイム短縮によるコスト削減効果が着実に積み上がっていくのです。
精密CNC加工 低音量
CNC加工は、金属製ブラケットの製造や少量生産に適しています。固体ブロックから材料を削り取って最終形状を作り出します。金型は不要です。そのため柔軟性に優れていますが、射出成形よりも時間がかかります。
金属製ブラケットのフライス加工と旋削加工
フライス加工は、回転する工具を使って材料を削り取る加工法です。取り付け溝、穴、曲面など、複雑な形状を作成できます。旋削加工は、ワークピースを回転させながら切削工具で形状を加工する加工法です。ピボットポイントや位置決めピンなどの円形形状の加工に適しています。
アルミニウム製ブラケットの場合、CNC加工によって表面仕上げが滑らかで、角がシャープに仕上がります。ステンレス鋼の場合は、材料が硬いため加工に時間がかかりますが、その結果、重い荷重にも耐え、曲がらないブラケットが完成します。機械加工された金属製のピペットアームブラケットは、多忙な研究室での長年の日常使用にも耐えられます。
厳しい公差の達成
公差とは、測定値が設計値からどれだけ変動しても許容されるかを示すものです。緩い公差はプラスマイナス0.5mm、厳しい公差はプラスマイナス0.05mmといった具合です。CNC加工機は、厳しい公差でも高い精度で加工できます。これは、ブラケットをロボットアームやピペットステーションに正確に位置合わせする必要がある場合に特に重要です。
機械の剛性、工具の切れ味、切削速度はすべて精度に影響します。熟練した作業員は、振動と工具のたわみを最小限に抑えるように作業を設定します。その結果、毎回完璧にフィットするブラケットが完成します。
試作とカスタマイズのための3Dプリンティング
3Dプリンティングは、デジタルファイルから部品を層状に積み重ねて造形する技術です。金型や特別な工具は不要です。そのため、一点ものの部品製作や設計テストに最適です。
迅速な設計検証
例えば、ブラケットの開口部がピペットアームブラケットに適合するかどうかを確認したいとします。数時間でプロトタイプを3Dプリントできます。その後、適合性をテストし、変更を加え、再度プリントします。このサイクルによって開発が加速します。金型やCNCプログラムを作成する前に問題点を発見できるのです。
3Dプリントされた部品なら、デザインを実際に手に取って確認できます。クリアランスを確認したり、取り付け機構をテストしたり、ブラケットの感触を確かめたりできるのです。こうした物理的なフィードバックは、コンピューター画面だけではなかなか得られません。
材料の制約と後処理
しかし、3Dプリンティングには限界がある。3Dプリンティングに使用できる材料は、射出成形プラスチックや機械加工金属ほど強度が高くない。プリントされた造形物は脆くなる可能性があり、耐薬品性も劣る場合がある。また、表面仕上げも成形品や機械加工品に比べて粗くなる。
後処理は効果的です。3Dプリントされた部品は、研磨、艶出し、コーティングなどの加工を施すことで、外観と強度を向上させることができます。しかし、これらの工程には時間とコストがかかります。そのため、最終生産においては、3Dプリントは生産量が非常に少ない場合、またはデザインが高度にカスタマイズされている場合に最も適しています。大量生産の場合は、射出成形やCNC加工の方が依然として合理的です。
それぞれの加工方法にはそれぞれ適した点があります。大量生産のプラスチック製ブラケットには射出成形が適しています。金属部品や高精度な加工にはCNC加工が適しています。試作品や特注品には3Dプリンティングが効果的です。ニーズに合わせて最適な加工方法を選択することで、コスト、品質、スピードの最適なバランスを実現できます。
液体処理ロボットとの組み立ておよび統合
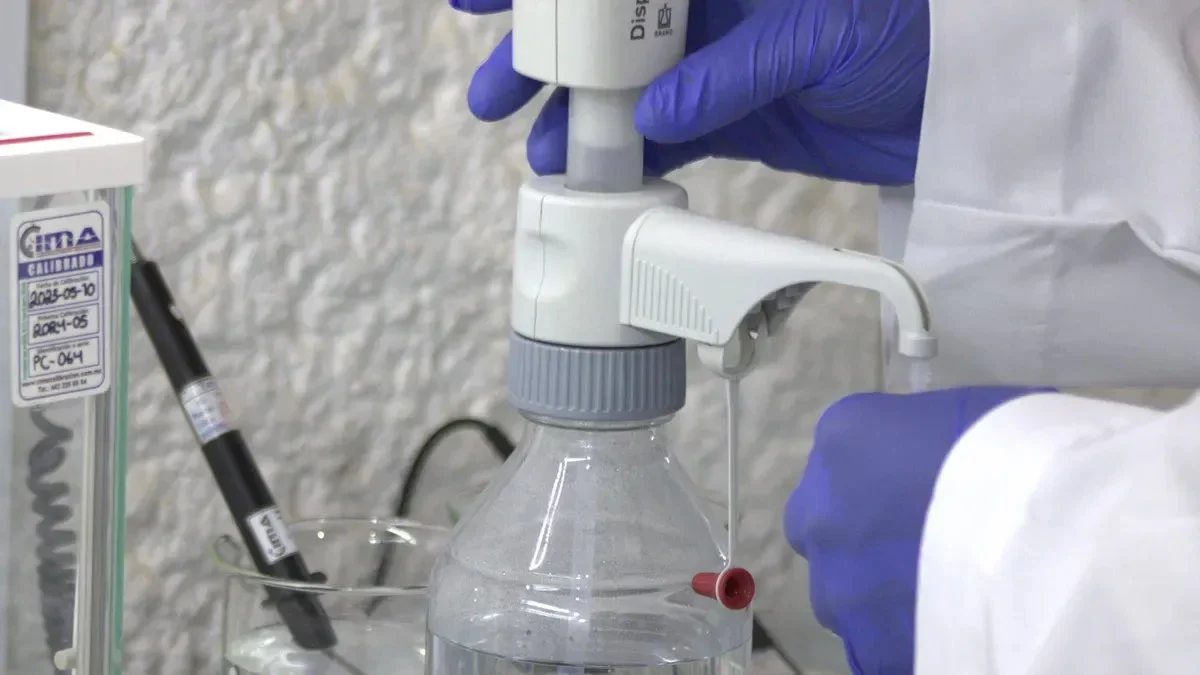
ピペットアームブラケットは、自動化された実験室において非常に重要な部品となっています。液体ハンドリングロボットには、ピペットアームブラケットを安定して固定するためのマウントが必要です。ブラケットは、精密な動作中もすべての部品を所定の位置に保持します。この取り付けを正しく行うことで、時間の節約とコストのかかるミスの防止につながります。
ロボットシステムへの取り付けブラケット
ロボットアームは高速で動き、一日中同じ動作を繰り返します。この絶え間ない動きは、あらゆる取り付け箇所に負荷をかけます。ブラケットが緩んでいると位置ずれが発生し、ロボットは目標を外れてしまいます。そのため、ブラケットはしっかりと固定されなければなりません。
アダプタープレートおよびカスタム治具
ほとんどのロボットアームは、取り付け部に標準的なフランジを使用しています。そのため、ブラケットを直接ボルトで固定することは難しいでしょう。そこでアダプタープレートの出番です。これらのプレートは、ロボットの取り付けパターンとブラケットの穴との間のギャップを埋める役割を果たします。
特注治具はさらに高度な機能を提供します。ブラケットを特定の角度やオフセット位置に配置できるため、ピペットが他の機器に干渉することなくチューブやプレートに到達しやすくなります。また、適切に設計された治具は、荷重をより広い表面積に分散させるため、個々のボルトにかかるストレスを軽減します。
アダプタープレートを設計する際は、ロボットのペイロード制限を考慮してください。重量が1オンス増えるごとに、アームが運べる重量は減少します。アルミニウム製のプレートは強度を保ちながら軽量化を実現できます。スチールは高負荷用途に適していますが、質量が増加します。
ピペッティングステーションとの位置合わせ
ブラケットは下のピペットステーションと完全に位置合わせする必要があります。わずかなずれでもピペットがチューブの開口部を外れてしまい、液漏れやサンプルの破損につながります。
レーザーアライメントツールはセットアップ時に役立ちます。ピペットチップがどこに着地するかを正確に示してくれるので、ブラケットの位置を調整してすべてが一直線になるようにできます。一部のシステムでは、再現性の高いアライメントのためにダボピンを使用しています。これらのピンは、ブラケットを再取り付けするたびに同じ位置に固定します。
定期的に位置合わせを確認してください。ロボットの動作による振動で、時間の経過とともに部品がずれることがあります。毎週簡単な目視点検を行うことで、問題を早期に発見できます。この簡単な習慣で、多くのトラブルを未然に防ぐことができます。
手動ピペッティングワークステーションとの統合
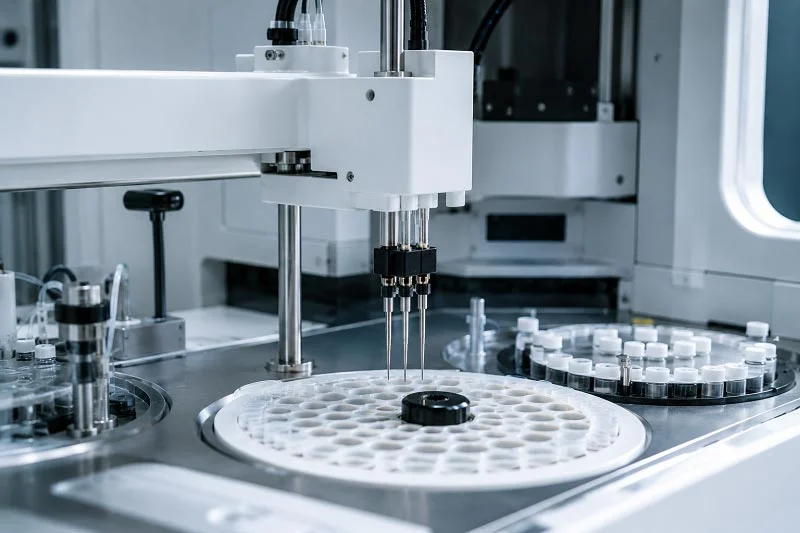
すべての研究室がロボットを使用しているわけではありません。手動ワークステーションには、依然として信頼性の高いブラケットが必要です。これらの設置方法は、シンプルな壁掛け式から調整可能な卓上アームまで多岐にわたります。最適な選択は、設置場所のスペースとワークフローによって異なります。
壁掛け式 vs. 卓上式
壁掛けブラケットを使用すれば、貴重な作業台のスペースを節約できます。ピペットを手の届きやすい場所に設置でき、作業スペースを散らかすこともありません。取り付けには、間柱を探すか、頑丈なアンカーを使用する必要があります。石膏ボードだけでは、ピペットアームブラケットを安全に固定することはできません。
卓上設置型は柔軟性が高く、作業の流れに合わせて移動させることができます。一部のモデルは作業台の端に固定するタイプで、また別のモデルは重みのあるベースでしっかりと固定されます。卓上設置型ブラケットは、複数の人が利用する必要のある共有スペースに最適です。
高さには十分注意してください。ブラケットは、使用する人にとって快適な高さに設置する必要があります。高すぎると肩に負担がかかり、低すぎると不自然な姿勢で体を曲げなければなりません。高さ調節可能なモデルであれば、様々なユーザーが自分に最適な位置を見つけることができます。
互換性を確保するためのクイックリリース機構
クイックリリース機構により、ピペットの交換が数秒で完了します。ネジを緩める代わりに、ボタンを押すかレバーを引くだけで、ピペットがスライドして外れ、新しいピペットがカチッと所定の位置に収まります。
この機能は、多忙な研究室で特に威力を発揮します。作業内容によって必要なピペットは異なりますが、ピペットの交換に工具は不要です。クイックリリース機構により、ブラケットの摩耗も軽減されます。ネジ山の破損や取り付け金具の損傷を防ぐことができます。
確実にロックされる機構を備えたものを選びましょう。ピペットがしっかりと固定されたことを示す、カチッという明確なクリック音がするものが理想です。緩いと使用中にぐらつきが生じます。ぐらつきは精度に影響を与え、サンプル間の汚染リスクを高めます。作業を開始する前に、必ずロックが完全にかかっていることを確認してください。
適切に設計されたブラケットを使えば、ピペットを整理整頓してすぐに使用できます。液体分注ロボットを使用する場合でも、シンプルな手動ステーションを使用する場合でも、適切な取り付け方法によって、すべての移送作業がスムーズになります。また、用途に応じて適切なピペットチップを選択することを忘れないでください。ブラケットはピペットを保持しますが、実際に作業を行うのはチップです。チップとピペットチップを正しく組み合わせることで、結果と機器の両方を保護することができます。
品質管理 ピペットアームブラケットのテスト
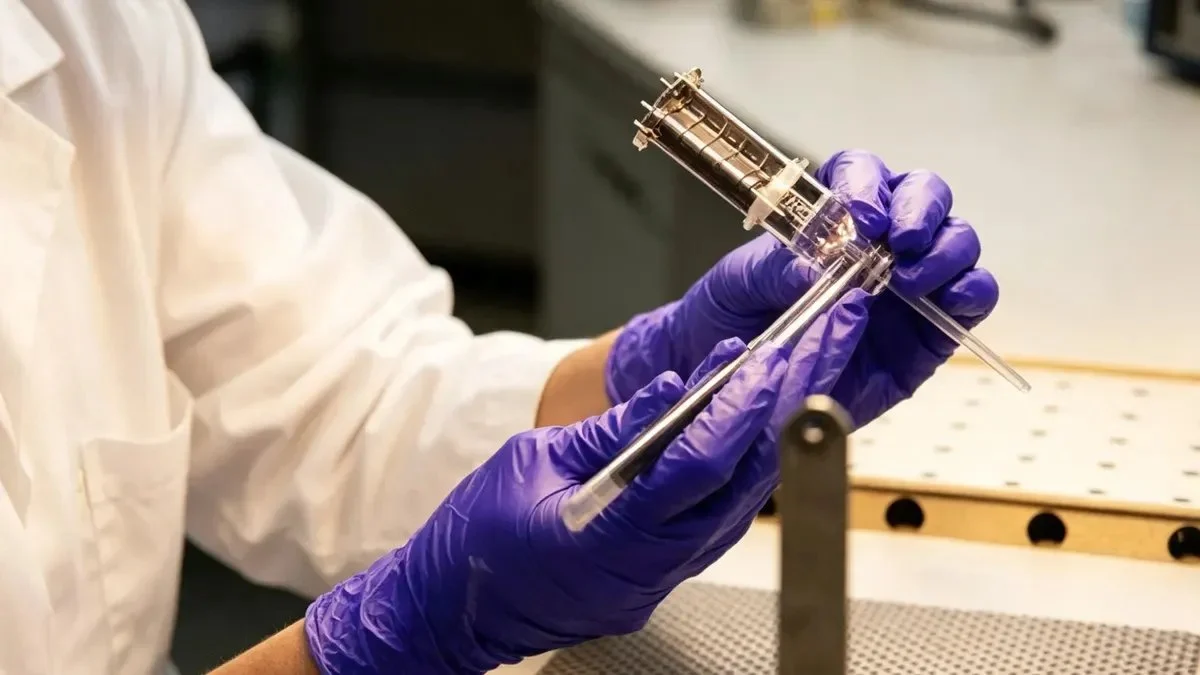
品質管理によって、すべてのブラケットが均一な状態を保つことができます。実験室でブラケットが破損すると、部品自体のコスト以上の損失が発生します。実験が台無しになり、貴重なサンプルが無駄になってしまうからです。そのため、あらゆる段階での検査が重要です。賢明なメーカーは、製造工程の最後に部品をチェックするだけでなく、製造中にもチェックを行います。こうすることで、問題が早期に発見され、安価に修正できるのです。
ノギスとCMMを用いた検証
ノギスは製造現場で迅速な寸法測定を可能にします。作業員は開口部の幅や穴の間隔といった重要な寸法をチェックします。デジタルノギスはミリメートル単位の非常に小さな値まで測定できるため、大きな誤差も素早く検出できます。
座標測定機(CMM)は、より詳細な測定を行います。CMMは部品を様々な角度から測定し、ブラケットの形状の3Dマップを作成します。そして、そのマップをCADモデルと比較します。これにより、ノギスでは見逃してしまうような小さな反りやずれを検出できます。CMMによる検査は、厳しい公差が求められる金属製ブラケットに最適です。また、新しい射出成形金型から最初に製造された部品の検査にも適しています。
統計的工程管理は、さらに別の段階の対策を講じます。作業員は生産工程中に一定間隔で部品を抜き取り、その測定値を管理図にプロットします。測定値が限界値に近づいた場合は、不良品が積み上がる前に工程を修正します。この積極的なアプローチにより、無駄を削減し、品質を安定させることができます。
標準ピペットモデルを用いた適合性試験
寸法を測れば、部品が図面と一致することがわかります。しかし、本当に重要なのは、実際にどのようにフィットするかです。フィットテストでは、実際のピペットアームブラケットを使用して、ブラケットの動作を確認します。作業者は標準的なピペットモデルをブラケットに挿入します。ピペットは無理な力を加えることなくスムーズに挿入され、ぐらつきなくしっかりと固定される必要があります。
このテストでは、測定値では見逃してしまう問題点を検出できます。例えば、表面仕上げが摩擦を生じさせすぎている場合や、ロック機構が完全に噛み合っていない場合などです。適合性テストでは、これらの問題をすぐに明らかにできます。また、ブラケットがお客様が使用する特定のピペットモデルに適合することも確認できます。ブランドによってサイズが若干異なるため、あるブランドには完璧に適合するブラケットでも、別のブランドでは適合しない場合があります。複数のモデルでテストを行うことで、幅広い互換性を確保できます。
繰り返し挿入/取り外しに対するサイクルテスト
サイクルテストでは、挿入と取り外しのプロセスが自動化されます。機械がピペットをブラケットに押し込み、再び引き抜きます。これを何千回も繰り返します。このテストは、通常の使用を数ヶ月分、ごく短時間でシミュレートします。
サイクルテスト後、作業者はブラケットの摩耗状態を点検します。ロック機構はしっかりと固定されている必要があります。摩擦によって開口部が拡大していないことも重要です。緩みが見られる場合は、ブラケットが現場で最終的に破損する恐れがあります。サイクルテストでは、ピペット自体もチェックします。繰り返し挿入すると、ピペットの軸に傷がついたり変形したりすることがあります。適切に設計されたブラケットは、このような摩耗を最小限に抑えます。このテストにより、ブラケットがピペットをしっかりと保持しながら保護していることが確認されます。
重量容量検証
耐荷重試験では、ブラケットが定格荷重に耐えられることを確認します。作業者は、実験室で使用するのと同じようにブラケットを取り付けます。次に、ピペットの位置に重りを吊り下げます。ブラケットは、たわんだり、曲がったり、取り付け面から外れたりしてはいけません。
この試験は、標準的なピペットアームブラケットの想定重量から始まります。次に、その重量を超えて荷重を増やし、安全マージンを確認します。定格重量の2倍の重量に耐えられるブラケットであれば、信頼性が高まります。つまり、予期せぬ負荷がかかってもブラケットが破損しないということです。この試験では、取り付け金具の性能も確認します。ネジやアンカーは、ブラケット本体と同様にしっかりと固定されなければなりません。ブラケットが頑丈でも、アンカーが弱ければ破損する可能性があります。
壁掛けブラケットの場合、荷重試験が最も重要です。重力によってピペットは常に下向きに引っ張られます。時間の経過とともに、この負荷によってネジが緩んだり、ブラケットが曲がったりする可能性があります。この試験では、ブラケットがこの一定の引っ張りに耐えられることを確認します。また、負荷を取り除いた後にブラケットが元の位置に戻るかどうかも確認します。永久的な曲がりは、ブラケットが構造的な強度を失っていることを意味します。
これらのテストは連携して信頼性を確保します。寸法チェックで形状を確認します。適合性テストで実際の互換性を確認します。サイクルテストで長期耐久性を証明します。負荷テストで強度を検証します。これらが連携して、一貫した性能を発揮するブラケットを実現します。この一貫性により、ラボでの再現性のある結果が得られます。機器が安定しているため、すべての実験が同じように実行されます。この信頼性により、作業の精度が高まります。また、各用途に適したピペットチップを選択すれば、汚染のない結果が得られます。ブラケットがピペットを安定させ、チップがサンプルを送り、システム全体が連携して機能します。これが品質管理の目標です。つまり、実験を機器の故障から保護することです。汚染管理は、清潔な表面と確実な取り付けから始まります。残留物が付着しないブラケットは、作業スペースを安全に保ちます。適切なテストにより、すべてのブラケットがこの基準を満たしていることが保証されます。
2026年におけるピペットアームブラケット製造のベストプラクティス
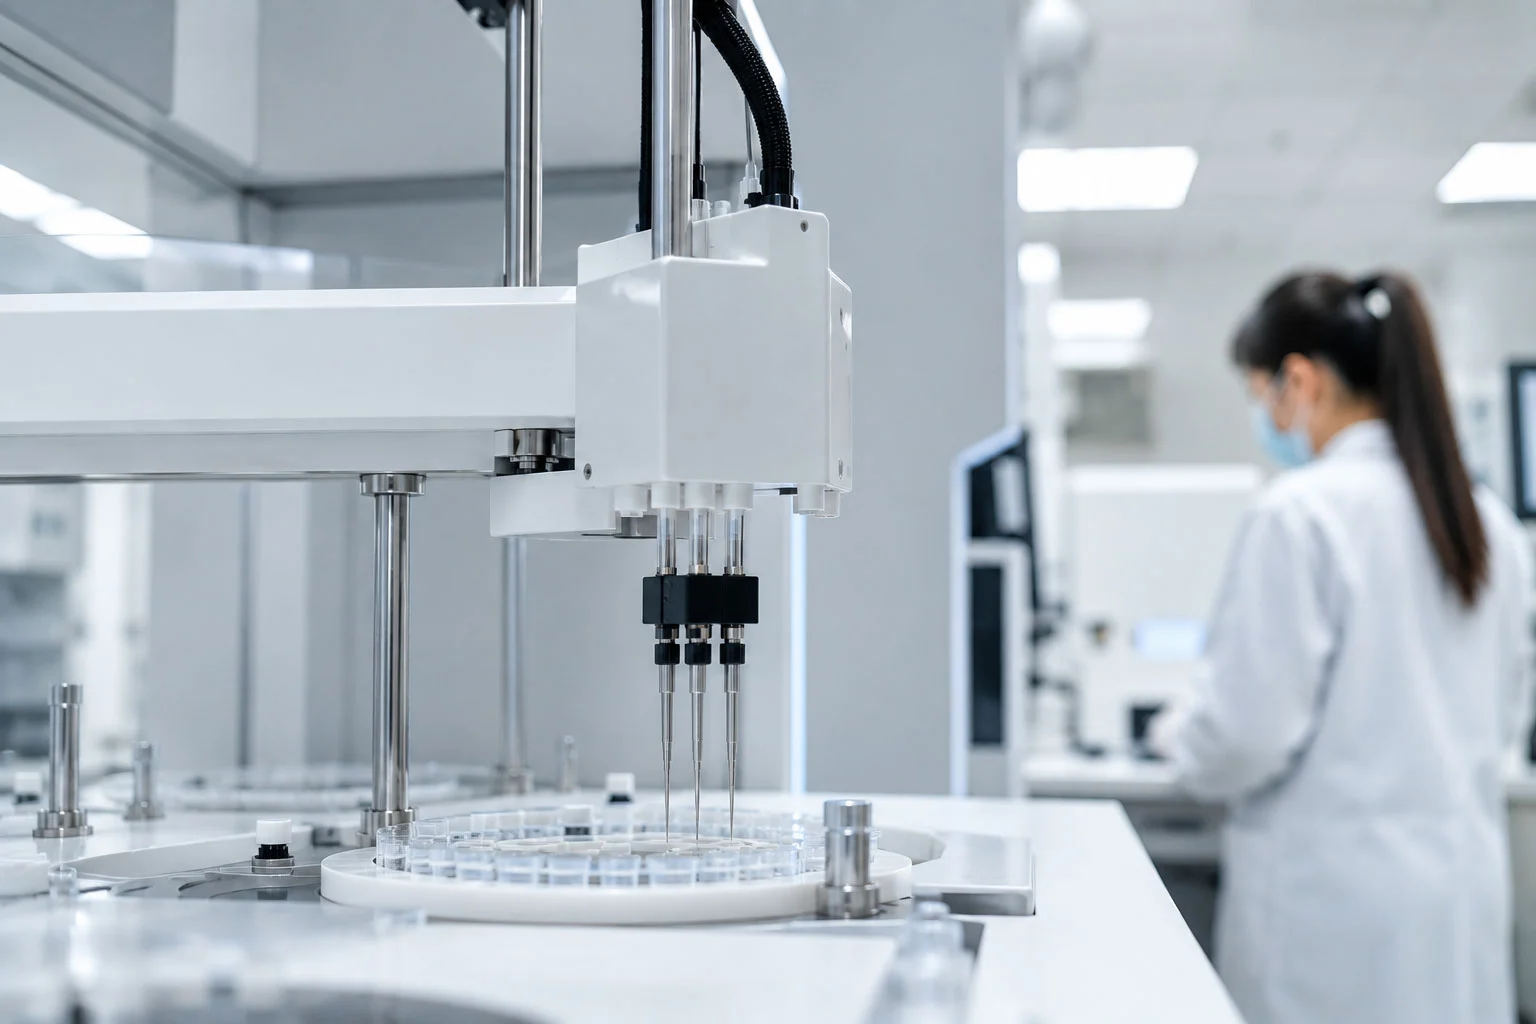
2026年のトップメーカーは、単にブラケットを作るだけではありません。あらゆる工程を監視するスマートシステムを構築します。機械が退屈な作業を担い、センサーが部品製造時に品質をチェックします。この方法により無駄が削減され、すべての部品が均一になります。では、最高の生産者が際立つ理由を見ていきましょう。
自動化と 製造におけるロボット工学
現在、ロボットはピペットアームブラケットの生産ライン全体を稼働させています。ロボットは人間の手を借りずに部品を機械間で移動させ、完成品をサイズや色で分類し、出荷用にブラケットを箱詰めすることさえ行います。この自動化により、部品製造における試行錯誤が不要になります。すべてのブラケットは工場内で同じ経路をたどります。
自動組立および梱包
自動組立セルがすべての部品を組み立てます。ロボットアームが射出成形機から成形済みのブラケットをつかみ、コンベアに載せます。別のロボットがバネやロックピンを取り付け、画像認識システムが各部品が正しい位置に収まっているかを確認します。この一連の工程はわずか数秒で完了します。
パッケージングも改善されています。機械が各ブラケットを個別の袋や箱に入れ、密封してラベルを貼付します。バーコードによってサプライチェーン全体を通してすべての製品が追跡されます。これは、機器の追跡が必要な研究室にとって非常に役立ちます。問題が発生した場合でも、製造元は該当するロットを迅速に特定できます。
自動包装は汚染も軽減します。人間の手には油分や汚れが付着しますが、機械には付着しません。各ブラケットは成形プレスから出荷箱まで常に清潔な状態に保たれます。この清潔さによって、研究室は不要な粒子から守られます。
リアルタイムプロセス監視
センサーがすべての製造工程を監視している。温度、圧力、サイクルタイムを測定し、金型の摩耗を検知する。安全範囲外の部品を検知し、これらのデータは中央システムに送信され、作業員に即座に警告を発する。
リアルタイム監視により、問題が不良品になる前に検知できます。例えば、射出圧力がわずかに低下した場合、システムはその傾向を検知し、不良品が発生する前に機械の設定を変更します。この積極的なアプローチにより、生産速度を落とすことなく高い品質を維持できます。
データはメンテナンスにも役立ちます。機械はメンテナンスが必要な時期を知らせてくれるので、故障する前に修理できます。これにより、高額なダウンタイムを防ぎ、納期を守ることができます。新しいブラケットを待っている多忙なラボにとって、この信頼性は非常に重要です。
リーン生産方式と持続可能性
リーン生産方式とは、より少ない資源でより多くの成果を上げることを意味します。使用する材料、エネルギー、時間を削減することで、コスト削減と地球環境保護を実現します。2026年には、サステナビリティは単なる付加的な要素ではなく、多くの購入者にとって必須条件となるでしょう。
材料廃棄物の削減
スマートな金型設計は、最初から無駄を削減します。エンジニアはゲートとランナーの位置を調整して、スクラップを減らします。また、プラスチックを溶融状態に保つホットランナーシステムを採用することで、本来なら廃棄物となる固形ランナーを除去します。
生産計画は無駄の削減にもつながります。メーカーは注文を満たすのに必要な分だけの部品を生産し、過剰生産や余剰在庫の保管を避けます。このジャストインタイム方式により、倉庫に保管される部品の量が減ります。また、設計変更時に埋め立て地に廃棄される材料の量も減少します。
再生プラスチックと再生金属の使用
ブラケット製造において、リサイクル素材の役割はますます大きくなっています。産業廃棄物から出るプラスチックくずを粉砕し、新しい樹脂と混合することで、強度を維持しながらコストを削減しています。一部のメーカーは、重要度の低い部品には100%リサイクル素材を使用しています。
金属も同様の傾向を示します。機械加工で発生するアルミニウムや鉄のスクラップは回収され、溶解されます。このクローズドループシステムにより、貴重な資源が再利用されます。また、新しい金属を製造するのに必要なエネルギーも削減されます。顧客にとって、リサイクル素材の使用は、品質を損なうことなく持続可能性を実現するという約束を示すものとなります。
これらの取り組みは、真のメリットをもたらします。廃棄物の削減はコスト削減につながり、持続可能な素材は環境意識の高い消費者にアピールします。また、安定した自動化により、すべてのブラケットが同じ基準を満たすことが保証されます。この一貫性によって、実験結果の再現性が高まります。機器が安定していれば、結果も信頼できるものになります。ブラケットはピペットをしっかりと固定し、チップはサンプルを供給し、ワークフロー全体を通して汚染管理が徹底されます。システムのすべての部品が連携して、研究を保護します。
ピペットアームブラケット製造においてNOBLE社と提携

NOBLEと提携することで、金属とプラスチックの両方を扱うパートナーを得ることができます。私たちは単にブラケットを製造するだけではありません。お客様に最適な材料と加工方法をご提案し、部品の製造から品質検査までをトータルでサポートします。このフルサービス体制により、お客様は時間と手間を省くことができます。お客様は研究室での作業に専念し、製造は私たちにお任せください。
金属およびプラスチック加工における当社の能力
NOBLEはCNC加工センターと射出成形機の両方を保有しています。つまり、ブラケットをプラスチック製でも金属製でも製造可能です。どちらか一方に限定することなく、お客様のデザインに合わせて最適な製造プロセスをご提案いたします。この柔軟性こそが、様々なプロジェクトに対応できる強みです。
CNC加工および射出成形に関する専門知識
当社のCNCマシンは、アルミニウムとステンレス鋼を非常に高い精度で切削加工します。寸法は数百分の一ミリメートル以内の精度で管理しています。これは、ロボットアームと正確に位置合わせする必要のあるブラケットにとって特に重要です。すべての穴とスロットは、設計図どおりの位置に正確に配置されます。ステンレス鋼製のブラケットについては、特に細心の注意を払っています。ステンレス鋼は硬度が高く、切削に時間がかかりますが、その結果、長年にわたって使用できるブラケットが完成します。
プラスチック製品に関しては、大量生産に対応するため射出成形機を使用しています。金型には、形状に合わせた冷却チャネルを設計しています。このチャネルによりサイクルタイムが短縮され、各部品の均一性が保たれます。その結果、毎回同じようにフィットするブラケットが、単位あたりのコストを抑えて製造できます。また、ポリカーボネートやナイロンなどのエンジニアリング熱可塑性樹脂も使用しています。これらの材料は耐薬品性に優れ、劣化することなく日常的な実験室での使用に耐えます。
デザインから施工までフルサービス アセンブリ
私たちは単に部品を製造するだけではありません。最初から最後までお客様をサポートします。当社のエンジニアがお客様の設計をレビューし、製造可能性を検討します。ブラケットの製造を容易にするための変更点を提案し、お客様のピペットモデルとの互換性も確認します。この早期レビューにより、コストが発生する前に問題を発見できます。
成形または機械加工後、組み立て作業を行います。スプリング、ピン、ロック機構を取り付け、完成したブラケットを梱包します。在庫管理も行い、必要な時に必要な部品をお届けします。このクローズドループにより、サプライチェーンへの汚染物質の混入を防ぎます。各ブラケットは製造現場からお客様の作業場まで常に清潔な状態を保ちます。お客様のチームはすぐに使用できる部品を受け取ることができます。また、梱包前にすべてのブラケットの表面汚染検査を実施しています。この追加工程により、お客様のラボを不要な粒子から守ります。
認証と品質保証
認証は、当社のシステムが正常に機能することを証明しています。また、当社が日々厳格な手順を遵守していることも示しています。NOBLEは、実験機器メーカーにとって重要な2つの主要認証を取得しています。これらの基準は、当社が出荷するすべてのブラケットに対するお客様の信頼につながります。
品質管理のためのISO 9001:2015
ISO 9001:2015は、品質管理の基準を定めた規格です。顧客満足とプロセス改善に重点を置いており、当社では生産の一貫性を維持するためにこの規格を活用しています。すべてのブラケットは同じ検査を受け、工場出荷前に問題点を検出します。この規格は、文書管理、内部監査、是正措置などを網羅しています。
医療機器に関するISO 13485:2016
ISO 13485:2016はさらに踏み込んだ内容となっています。これは医療機器製造向けに設計された規格です。ピペットアームブラケットは臨床検査室で使用される機器を保持することが多いため、この規格は重要です。リスク管理、プロセス検証、サプライヤー管理に関する厳格な規則が追加されています。以下に、2つの規格の比較を示します。
| 側面 | ISO 9001:2015 | ISO 13485:2016 |
| 規制の焦点 | 顧客満足度全般 | 規制遵守は58回登場します |
| リスクマネジメント | 一般的な、非公式なリスクベースの思考 | 正式に文書化されたリスク管理(第7.1項) |
| 品質マニュアル | 必須ではありません | 明示的に要求される |
| プロセス検証 | 非公式な資格でも可 | プロトコルと受入基準を用いた正式な検証 |
| サプライヤー管理 | 組織が基準を定義する | 変更通知要件を伴うリスクベースの管理 |
アクセサリーメーカーにとって、ISO 13485は正式なリスク管理文書の作成・運用が必須であることを意味します。当社ではすべての工程を文書化し、成形や組み立てといった重要なプロセスを検証しています。また、サプライヤーからの変更通知も義務付けています。こうした厳格な管理体制により、お客様の製品は欠陥や汚染から守られます。当社のチームはこれらのプロトコルを例外なく遵守しています。つまり、予期せぬトラブルが減り、お客様の研究室にとってより信頼性の高いブラケットをお届けできるということです。
ピペットアームブラケットの製造には、互換性を考慮した設計、適切な材料の選定、適切な製造プロセスの選択、そして品質チェックという4つのステップが必要です。2026年には、自動化と持続可能性がベストプラクティスに加わります。スマートファクトリーは廃棄物を削減し、リサイクル材料はコストを削減します。信頼できるパートナーの存在が、大きな違いを生み出します。
NOBLEは金属加工とプラスチック加工の両方に対応しています。CNC加工と射出成形を提供しています。ISO 9001:2015およびISO 13485:2016認証は、当社の品質システムの証です。設計から組み立てまで全てを管理することで、汚染リスクを抑制し、サプライチェーンへの汚染物質の混入を防ぎます。液体ハンドリングロボットの精度を維持し、ピペットは完璧にフィットします。ラボの再現性が向上します。
特注品や大量生産のご要望は、今すぐNOBLEまでお問い合わせください。
ピペットアームブラケット製造に関するよくある質問
ピペットアームブラケットにはどのような素材が最適ですか?
用途によります。プラスチックは軽作業や低コストに適しています。金属は重作業用の実験室に最適です。複合材料は両方の特性を兼ね備えています。選択する前に、化学物質への曝露や重量について考慮してください。
使ってもいいですか 3D印刷 生産用ピペットアームブラケット用ですか?
はい、ただし試作品や小規模な特注品に限ります。3Dプリント部品は、成形品や機械加工品ほど強度が高くありません。また、耐薬品性も劣ります。大量生産の場合は、射出成形やCNC加工の方が適しています。
ブラケットがピペットアームブラケットに適合するかどうかを確認するにはどうすればよいですか?
実際のピペットを使って適合性を確認してください。ブラケットはスムーズに差し込めて、ぐらつきなく固定されるはずです。メーカーによってサイズが若干異なりますので、大量購入する前に必ず互換性を確認してください。
メーカーにはどのような品質検査を期待すべきでしょうか?
ノギスまたは三次元測定機を用いた寸法検査。標準ピペットモデルを用いた適合性試験。繰り返し挿入・取り外しを行うサイクル試験。耐荷重試験。これらの試験により、ブラケットが日常使用に耐えられることを確認します。
汚染は検査結果にどのような影響を与えますか?
汚染は実験を台無しにします。残留物を閉じ込めるブラケットは、サンプル間で粒子を拡散させてしまいます。洗浄剤に強く、汚れが付着しにくい素材を選びましょう。そうすることで、実験室を不要な汚染から守ることができます。
ブラケットの種類に合ったピペットチップを選ぶべきでしょうか?
はい、必ずご使用のピペットの機種に合ったピペットチップをお選びください。ブラケットはピペットを固定する役割を果たしますが、実際の作業はチップが行います。適切な組み合わせを選ぶことで、精度が維持され、サンプル間の相互汚染を防ぐことができます。
ブラケット製造業者はどのような認証を取得すべきでしょうか?
品質マネジメントについてはISO 9001:2015、医療機器についてはISO 13485:2016の認証を取得しているかどうかを確認してください。これらの規格は、製造業者が厳格な手順に従っていることを示しています。また、リスクマネジメントとプロセスバリデーションも義務付けられています。
ブラケットにリサイクル素材を使用しても構いませんか?
はい、再生プラスチックや再生金属は、重要度の低い部品には十分使えます。産業廃棄物を新しい樹脂と混合することで、コスト削減と持続可能性の向上につながります。ただし、材料が強度と耐薬品性に関する要件を満たしていることを確認してください。







