
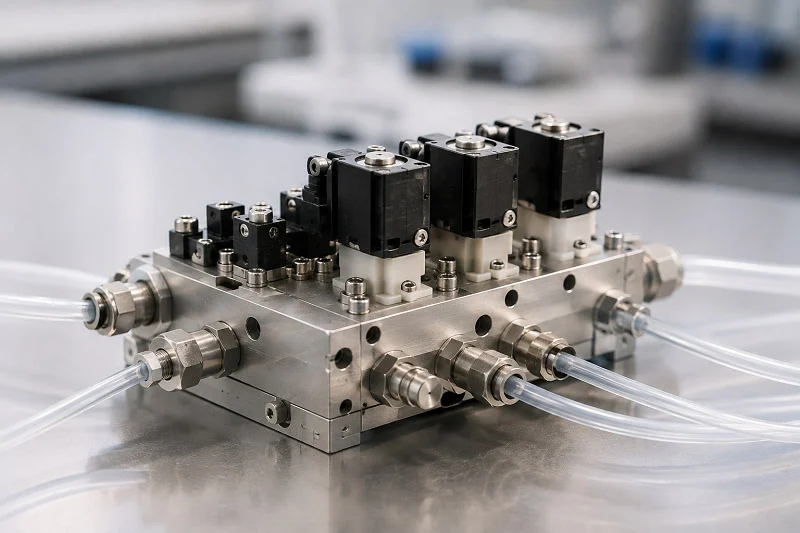
適切な油圧バルブブロックを選ぶことが、システム全体の成否を左右します。たった一つの選択が、性能、コスト、そして長期的な信頼性に影響を与えるのです。油圧市場はここで目覚ましい成長を遂げており、2024年のこれらの部品の世界市場規模は約2.2億米ドルに達すると予測されています。
| 報告元 | 2024年の市場規模(百万米ドル) |
| レポート属性テーブル | 2190.4 |
| FAQセクション | 2304.3 |
油圧関連の作業にはそれぞれ異なるトレードオフが伴います。軽量化を重視するものもあれば、極めて高い圧力に耐える必要があるものもあります。システムの環境、使用サイクル、メンテナンススケジュールなど、すべてが最適な流体バルブブロックの設計に影響を与えます。油圧バルブブロックが実際の条件下でどのように動作するかを理解することで、高額な再設計を回避できます。適切な材料選定と精密な製造により、シンプルなバルブが信頼性の高い主力製品へと生まれ変わります。このガイドでは、これらの選択肢を段階的に解説します。
流体バルブブロックの定義とその主要機能
流体バルブブロックは、システムの交通整理係のような存在です。流体の移動、圧力制御、アクチュエータの制御といった複雑な作業を、すべて一つのコンパクトなパッケージで処理します。油圧バルブブロックの主な役割はシンプルです。流体の行き先、圧力、そして到着タイミングを制御することです。この中心となるハブがなければ、システムには多くの独立したパイプや継手が必要になります。そうなると、重量が増加し、コストがかさみ、漏れが発生する箇所も増えてしまいます。油圧バルブブロックは、こうしたシステムを円滑に稼働させる上で重要な役割を果たします。
流体動力システムにおけるマニホールドの役割
マニホールドは、あらゆる最新の流体動力システムの基盤となる部品です。マニホールドは部品を所定の位置に保持し、内部通路を通してそれらを接続します。この設計により、外部配管が削減され、システム全体がよりコンパクトになります。油圧バルブブロックは主要な支持部材として機能し、複雑なホースを整然としたユニットへと変換します。システムは複雑さが軽減されることで、より効率的な運用が可能になります。
流路の制御と圧力の調整
油圧バルブブロックの第一の役割は、流体を必要な場所に送ることです。内部の様々な部品が、流体の流れを遮断したり、流したりします。必要に応じて圧力を解放する部品もあれば、部品を損傷する可能性のある逆流を防ぐ部品もあります。自動化された機能により、複雑な作業に対する制御性が向上します。これらの部品はすべて、ブロック内部で連携して動作します。
圧力制御も同様に重要です。圧力制御部品は、圧力を適切に制御します。減圧部品は、下流側の液面を一定に保ちます。リリーフ経路は、圧力が高くなりすぎた場合に余分な流体をタンクに戻します。シーケンス部品は、所定の圧力に達するまで待機し、その後、流体を別の場所に送ります。一部のシステムでは、さらに高度な制御のためにパイロット式を採用しています。これにより、漏洩や配管の破裂を防ぐことができます。
漏れ箇所を減らすために部品を統合する
油圧システムに関する単純な真実があります。それは、あらゆる漏れ箇所が故障の原因になり得るということです。あらゆる継手、あらゆるジョイント、あらゆる接続部は、時間の経過とともに破損する可能性があります。多くの部品を1つのブロックにまとめることで、外部接続部の数を大幅に削減できます。つまり、流体の漏れ箇所が少なくなるということです。油圧バルブブロックは、アルミニウムまたは鋳鉄製の本体により構造的なサポートも提供します。パイプジョイントは、入力、戻り、および排水をきれいに処理します。その結果、システムの信頼性が長持ちし、メンテナンスの手間も軽減されます。優れた性能は、賢明な統合によって実現されます。
バルブブロックの主要性能指標
油圧バルブブロックはすべて同じように動作するわけではありません。いくつかの重要な数値を確認する必要があります。流量、圧力定格、漏れ許容値、および期待されるサイクル寿命はすべて重要です。油圧システムの性能は、それぞれの用途に適した数値を選択することにかかっています。これらの数値を追跡することで、全体的な効率を向上させることができます。
流量容量と圧力定格
流量は、ブロックが移動できる流体の量を示します。最大流量が 25 L/min の場合、定格が 30 ~ 40 L/min の部品を選択します。最大流量より 25 ~ 50 パーセント多いことで、低設定でのコントロールが向上します。圧力定格も同様に重要です。40 bar の作動圧力システムの場合、少なくともその 1.5 倍、つまり 60 bar の定格の部品を選択します。破裂定格は、作動圧力の 3 倍以上である必要があります。異なるタイプは、異なる範囲に対応します。低流量制御部品は、64 ~ 200 bar で最大 50 ln/min まで対応します。高圧制御部品は、400 ~ 700 bar で最大 100 ln/min まで対応できます。低圧力損失用の部品は、最大 1000 ln/min まで対応します。
漏れ許容度とサイクル寿命予測
漏れ許容度は用途によって異なります。工場のプレス機を駆動するシステムは、ある程度の内部漏れを許容できますが、医療機器や航空宇宙部品はそうではありません。バルブブロックの設計、シール材、表面仕上げはすべて、漏れを制御するのに役立ちます。サイクル寿命とは、内部機構が摩耗するまでに開閉できる回数を指します。高品質の油圧バルブブロックは、硬化処理されたスプールと厳しい公差を使用して、この寿命を延ばします。設計と動作方法に応じて、数千から数百万回のサイクルが期待できます。油圧システムは、ブロックが作業環境に適合している場合に最も効果的に機能します。高い効率と強力なパフォーマンスは、これらの詳細を正しく行うことにかかっています。
流体バルブブロックの材料
流体バルブブロックの適切な材料を選ぶことは、エンジニアリングにおける重要な課題の半分を占めます。材料によって、重量、強度、コスト、そして圧力に対するブロックの耐性が決まります。油圧用途によって必要な原材料は異なります。移動式機器に搭載されるシステムでは、重量が1ポンドでも重要になります。一方、工場に設置されるシステムでは、軽量化よりも耐久性が優先されます。こうしたトレードオフを理解することで、用途に最適なブロックを選択することができます。
アルミニウム合金:業界標準
油圧バルブブロックの世界でアルミニウムが圧倒的なシェアを誇るのには、それなりの理由があります。アルミニウムは、鋼鉄では到底真似できない強度対重量比を実現しているのです。一般的なアルミニウム製ブロックの重量は、同等の鋼鉄製ブロックの約3分の1です。この軽量化は、掘削機、フォークリフト、農業機械といった移動式機器において非常に大きなメリットとなります。軽量化は燃費向上と設置の容易化につながるからです。
アルミニウムは熱伝導性にも優れています。油圧システムでは、流体が狭い通路を通過する際に熱が発生しますが、アルミニウムはその熱を重要なシールやバルブから逃がすことで、それらの寿命を延ばします。また、アルミニウムは自然に腐食に強く、薄い酸化皮膜を形成することで、湿気や多くの化学物質から保護します。
| プロパティ | 値の範囲 |
| 抗張力 | 185 – 250 MPa (27 – 36 ksi) |
| 降伏強さ | 125 – 185 MPa (18 – 27 ksi) |
これらの数値は、アルミニウムがほとんどの油圧用途において安心して使用できる理由を示しています。降伏強度は、材料が永久変形を開始する時点を示します。250バールの作動圧力定格のブロックの場合、アルミニウムの降伏強度は十分な安全マージンを提供します。
アルミニウム合金はすべて同じ性能を持つわけではありません。合金の種類によって、被削性、強度、環境適合性などが変化します。
- 合金6042空気圧および油圧マニホールドやバルブブロックに使用され、加工性の向上とRoHS指令への準拠を実現します。
- 合金6061油圧バルブ本体、バルブ、バルブ部品などに一般的に使用され、強度対重量比と耐腐食性に優れていることで知られています。
- 合金6262:機械加工用に特別に開発され、油圧バルブブロックに使用されますが、鉛を含み、RoHS/ELV指令の要件を満たしていません。
RoHS指令への対応は年々重要性を増しています。欧州をはじめとする各国では、有害物質の使用が規制されています。製品を海外へ出荷する場合は、規制に準拠するために6042または6061を選択してください。これらの合金の被削性も生産コストに影響します。被削性が高ければ、サイクルタイムが短縮され、工具の摩耗も少なくなります。
高圧システム用鋼材およびステンレス鋼
油圧用途の中には、アルミニウムの許容範囲をはるかに超えるものもあります。極度の圧力、過酷な化学物質、そして摩耗性の高い環境では、鋼鉄が不可欠です。炭素鋼や合金鋼は、優れた強度を発揮します。炭素鋼製のブロック本体は、PN500(7250 PSI)までの圧力に耐えることができます。このレベルの圧力では、アルミニウムはすぐに変形してしまうでしょう。
鋼はアルミニウムよりも疲労耐性に優れています。繰り返しの圧力サイクルによって、鋼材内部に応力が発生しますが、鋼は数百万回のサイクルにも耐え、ひび割れを起こしません。この耐久性により、鋼は工業用プレス、鉱山機械、海洋掘削システムなどの標準材料となっています。
ステンレス鋼は耐食性を高める効果があります。炭素鋼は、海水、化学洗浄、高湿度環境によって徐々に腐食されます。一方、ステンレス鋼にはクロムが含まれており、これが錆を防ぐ保護層を形成します。そのため、船舶用油圧機器、食品加工機器、医薬品製造などに最適です。
トレードオフとして、重量とコストが挙げられます。鋼鉄製のブロックはアルミニウム製よりもかなり重く、切削工具への負担が大きいため、加工コストも高くなります。重量が問題にならない据え置き型の機器であれば、鋼鉄は理にかなっています。しかし、移動式の用途では、重量増加が大きなデメリットとなり、鋼鉄製は不向きな場合が多いのです。
代替材料:真鍮、プラスチック、複合材料
主要な2つの材料以外にも、特殊な油圧ニーズに対応する様々な原材料が存在する。真鍮は低圧システムにおいて費用対効果の高い選択肢となる。加工が容易で耐腐食性に優れ、中程度の圧力にも耐えられるため、コストを抑えることができる。多くの空気圧システムや低圧油圧回路で真鍮ブロックが効果的に使用されている。
PEEKのようなエンジニアリングプラスチックは、まったく新しい可能性を切り開きます。これらの材料は、金属ブロックを腐食させるような化学物質にも耐性があります。PEEKは、保護コーティングを必要とせずに、酸、塩基、炭化水素、その他の腐食性媒体に耐えることができます。この耐薬品性により、二次シールシステムが不要となり、バルブ設計が簡素化され、製造の複雑さが軽減されます。
化学的適合性に関する検討結果から、PTFEは腐食性媒体に対してより幅広い耐性を示す一方、PEEKはほとんどの工業用流体に対して十分な適合性を示し、優れた機械的性能を発揮することが明らかになった。200℃を超える用途においては、化学的不活性と熱機械的安定性のトレードオフが材料選定の決定的な要因となる。
PEEKはUL94 V-0の難燃性規格にも適合しています。そのため、化学的不活性と安全性の両方が求められる用途に適しています。また、金属よりもはるかに軽量であるため、航空宇宙分野や携帯機器への応用にも役立ちます。
複合材料は、繊維とポリマーマトリックスを混合することで、独自の特性を実現します。軽量でありながら高い強度を発揮しますが、コストが高く、特殊な製造プロセスが必要です。油圧バルブブロックは、特別な要件がない限り、ほとんどの場合アルミニウムまたは鋼鉄製です。
原材料の選定は、最終的にはシステムの要求事項によって決まります。耐圧性能、重量、化学物質への曝露、そしてコストなど、すべてが決定要因となります。知識豊富な製造パートナーは、これらの選択を円滑に進める上で役立ちます。中国を代表する製造パートナーであるNOBLEは、材料の選定と加工を専門としています。金属加工とプラスチック加工の両方に精通しており、お客様が試作品から量産へと自信を持って移行できるようサポートします。NOBLEは、各材料が実際の油圧条件下でどのように挙動するかを理解し、お客様の用途に最適な選択肢を提案できます。
鋳造プロセスは材料の選択にも影響を与えます。合金の種類によって鋳造性は異なります。アルミニウムは鋳造が容易なため、大量生産に最適です。一方、鋼はより複雑な鋳造工程を必要とします。こうした製造上の制約を早期に理解しておくことで、後々の高額な設計変更を防ぐことができます。
適切なプロセス 流体バルブブロックの製造
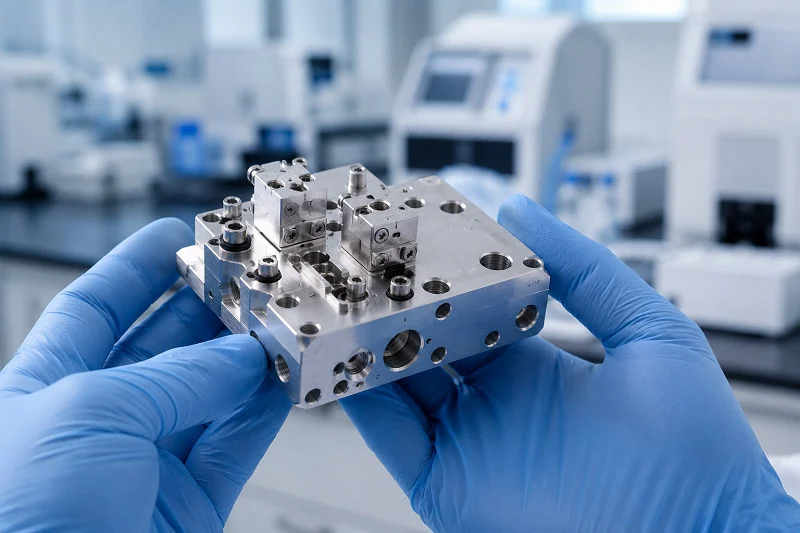
最適な材料を選ぶだけでは十分ではありません。部品を製造する適切な方法も必要です。原材料を完成品に加工する方法によって、コスト、精度、そして性能が大きく左右されます。主な工程は、粗成形、正確な寸法への切断、そして表面処理の3つです。それぞれの工程は前の工程を土台として成り立っています。これら3つの工程すべてを正しく行えば、油圧システムは計画通りに機能します。
鋳造と鍛造:ブランクの作成
油圧バルブブロックはすべて、ブランクから始まります。ブランクとは、最終部品の粗い形状のことです。これらのブランクを製造する主な方法は、鋳造と鍛造の2つです。それぞれ、異なる生産量と性能要件に適しています。
ダイカストは、多くの部品を迅速に製造するのに最適な方法です。高温のアルミニウムを高圧で鋼鉄製の金型に押し込むことで、最終製品に近い形状の部品が得られます。つまり、後工程での切削作業が少なくて済むということです。ダイカストは、鍛造に比べて表面が滑らかで、寸法精度も高くなります。バルブブロックブランクの場合、内部の流路がよりきれいに仕上がります。流体の乱流が少ないほど、性能が向上します。主な違いは以下の表に示されています。
| プロセス | 表面仕上げ(RMS) | 寸法公差 |
| ダイカスト | 鍛造よりも滑らか | 鍛造よりもタイト |
| 鍛造 | 125~250マイクロインチ | ±0.020インチ |
鍛造は、熱と圧力を利用して金属を成形する、従来とは異なる方法です。金属の結晶構造が部品の形状と一致するため、ブロックの強度が高まります。鍛造は、表面の滑らかさよりも強度が重視される高圧油圧システムに最適です。ただし、トレードオフは明らかです。鍛造ブランクは、ダイカスト製のものと同じ精度を得るために、より多くの切削加工が必要になります。また、大量生産する場合、部品1個あたりのコストも高くなります。
これら2つの方法のどちらを選ぶかは、必要な部品数と必要な強度によって決まります。ダイカストは数千個の部品を生産する場合に適しています。鍛造は少量生産や非常に高い圧力が要求される作業に適しています。多くのメーカーは、作業内容に応じて両方の方法を使い分けています。これらの選択肢を知っておくことで、バルブ鋳造生産において最適な方法を選択するのに役立ちます。
CNC加工精度の実現
ブランク材はあくまで出発点に過ぎません。真の精度はCNC加工によって実現されます。この加工によって、粗い鋳造品や鍛造品が、正確な寸法を持つ完成品の油圧バルブブロックへと生まれ変わります。これがなければ、内部の流路が正しく揃わず、システム全体が漏れたり故障したりするでしょう。
CNC加工センターは、回転する切削工具を用いて材料を除去します。平面をフライス加工したり、穴を開けたり、複雑な内部流路を作ったりします。これらの流路は油圧システムの血管のような役割を果たし、流体をあるポートから別のポートへと抵抗なく移動させます。これらの流路の精度が、ブロックの動作性能を左右します。
油圧バルブブロックの一般的な公差は、主要部分で±0.001~±0.005インチです。バルブスプールの内径は、さらに厳しい精度が求められる場合が多くあります。シール面の表面仕上げは、漏れを防ぐために十分に滑らかでなければなりません。高性能なCNC加工機であれば、これらの精度を数百個、数千個もの部品にわたって維持できます。
最新のマシニングセンターは、複雑な形状にも対応できます。エンジニアは、圧力損失を低減する内部流路を設計したり、必要な場所に正確にポートを配置したりできます。機械はCADモデルに忠実に従います。推測や手作業による調整は一切不要です。
大量生産の場合、複数のマシニングセンターが同時に稼働します。1台の機械で部品の荒削りを行い、別の機械で主要な表面を仕上げ、さらに別の機械で流体経路用の深穴を加工します。このように作業を分担することで、サイクルタイムを短縮し、品質を安定させることができます。各機械は1種類の作業に特化することで、段取り替え時間を短縮し、精度を向上させます。
後加工と 表面処理
機械加工では、鋭利なエッジや金属のバリが残ります。これらのバリは、ブロックが稼働する前に必ず除去しなければなりません。油圧システムにバリが残っていると、シールを損傷したり、バルブを詰まらせたり、重大な故障を引き起こす可能性があります。バリ取りは必須であり、製造工程における重要なステップです。
最初の工程はバリ取りです。作業員は手工具、研磨ブラシ、または加熱方法を用いて、鋭利なエッジをすべて除去します。大量のバリ取りには自動バリ取り機が使用されます。複雑な内部溝の場合は、特殊な工具を用いて隅々までバリ取りを行います。最終的な目標は、どこにも鋭利なエッジがないブロックに仕上げることです。
次に洗浄工程です。切削油、金属片、汚れなどを完全に除去する必要があります。超音波洗浄槽は高周波音波を用いてあらゆる表面を洗浄します。高圧水噴射は頑固な汚れを吹き飛ばします。目標は、コーティングや組み立ての準備が整った、完璧にきれいなブロックに仕上げることです。
表面処理は、最終的な保護層を追加するものです。アルミニウムブロックには陽極酸化処理が一般的です。陽極酸化処理により、表面に硬く錆びにくい酸化皮膜が形成されます。陽極酸化皮膜は耐摩耗性も向上させます。鋼ブロックの場合は、亜鉛またはニッケルメッキによって錆びを防ぎます。ステンレス鋼は不動態化処理によって、自然発生する酸化皮膜を強化します。
用途によっては特殊なコーティングが必要となる場合があります。極度の摩耗には硬質アルマイト処理、耐薬品性には無電解ニッケル処理、低摩擦にはPTFEコーティングなどです。最適な処理方法は作業環境によって異なります。熟練した製造パートナーが最適な処理方法の選択をお手伝いいたします。
品質管理はすべての工程で行われます。サイズチェックでは、ブロックが印刷仕様を満たしていることを確認します。圧力テストでは、ブロックが漏れなく使用圧力に耐えられることを検証します。流量テストでは、内部チャネルの性能を測定します。これらのテストに合格しなかったブロックはすべて不合格となります。
NOBLEは、これらのスキルをすべて一箇所に集約しています。金属加工とプラスチック加工の両方において、豊富な製造ノウハウを有しています。試作品製作から少量生産、そして本格的な量産まで対応可能です。NOBLEのチームは、各工程が最終製品にどのような影響を与えるかを熟知しています。お客様のニーズに最適な鋳造方法、機械加工プラン、表面処理をご提案いたします。このようなパートナーシップにより、時間とリスクを節約できます。
流体バルブブロックの精度要件
油圧バルブブロックの信頼性を左右するのは、精度です。内部形状は、シールの保持力、部品のスムーズな動作、そしてシステムの寿命を左右します。小さな加工ミスでも、圧力が上昇すると大きな問題に発展します。初期段階で正確な数値を把握することで、後々のトラブルを防ぐことができます。
重要な公差と形状
ボア径は最も重要な寸法です。ボアには油圧の流れをガイドするスプールが収まります。ボアが大きすぎると、作動油がスプールをすり抜けて内部に漏れてしまいます。小さすぎると、スプールが固着してバルブが詰まってしまいます。一般的なボア径の公差は、用途に応じて±0.001~±0.005インチの範囲内です。多くのサイクルを実行するシステムでは、この範囲のより厳しい公差が必要となります。
表面仕上げも同様に重要です。表面が粗いとシールが損傷し、流体が漏れてしまいます。油圧バルブブロックのシール面は、Ra ≤0.8 μmの滑らかさが必要です。この滑らかさによって、Oリングやガスケットが適切に装着されます。金属同士のシール面も、加圧下での漏れを防ぐために、同様の仕上げが必要です。
平面度と平行度は、ブロックが他の部品とどのように接続されるかを制御します。取り付け面が歪んでいると、ポートパターンがねじれて内部漏れが発生します。シール面の平面度公差は±0.003~0.005 mmに抑える必要があります。この狭い範囲により、面全体で均一な接触が確保されます。取り付け面については、ポートパターン領域全体で0.002インチ(0.0508 mm)の平面度公差を確保することで、シールを損なうような歪みを防ぐことができます。
平行度は平面度と密接に関係しています。ブロックの上面と下面は平行でなければなりません。もし平行度がずれると、ボルトで固定した際にブロックがねじれてしまいます。このねじれによってシールに負荷がかかり、寿命が短くなります。精密な機械加工によって、平行度と平面度を同じ範囲内に維持することができます。
計測学の役割 品質管理
測定できないものは管理できません。計測技術は、各油圧バルブブロックが設計図どおりであることを確認するためのデータを提供します。座標測定機(CMM)は、その重要な役割を担います。CMMはブロックの数十箇所をプローブし、測定値をCADモデルと比較します。これにより、穴径、穴の位置、平面度、平行度を一度のセットアップでチェックできます。
CMM(三次元測定機)のデータにより、部品出荷前に問題点を検出できます。公差から外れた穴は早期に不良品として扱われ、平面度が基準を満たさない取り付け面は再加工または廃棄されます。このような検査により、システムの早期故障を防ぐことができます。
寸法検査だけでは全体像は把握できません。機能テストは、実際の動作を確認するためのものです。圧力テストでは、ブロックに作動油を充填し、作動圧力に保持します。ブロックは外部からの漏れなく、その圧力を維持する必要があります。流量テストでは、各ポートを通過する作動油の量を測定し、内部バイパスの有無を確認します。これらのテストを総合的に行うことで、ブロックが設計どおりに動作することが確認されます。
バルブ性能試験は、すべての要素を統合する重要な工程です。組み立てられたバルブを全可動範囲にわたって動作させ、応答時間、圧力損失、漏れなどを確認します。この試験により、寸法検査では見逃されるような問題、例えば高温で固着するスプールや振動で漏れるシールなどを検出できます。
油圧バルブブロックは、すべてのバッチが同じ計測検査を経る必要があります。初回品検査でセットアップを確認し、工程内検査で初期段階でのずれを検出し、最終検査で完成品を確認します。この段階的なアプローチにより、数千個の部品にわたって品質を安定させることができます。高度な計測能力を持つ製造パートナーを選ぶことで、リスクを軽減し、現場で確実に動作するバルブブロックを提供できます。
流体バルブブロックの設計における重要な考慮事項
優れた設計には計画が不可欠です。エンジニアは、ブロックの製造方法、熱伝導経路、そしてシステム全体との接続方法を考慮しなければなりません。これら3つの要素を適切に設計することで、油圧システムはあらゆる段階で問題を起こすことなく、スムーズに稼働し続けることができます。
製造容易性を考慮した設計 (DFM)
DFM(設計製造性)の目標はただ一つ。部品が本来の機能を十分に果たしつつ、製造しやすいようにすることだ。余分な切削加工、厳しい公差、不規則な角度などはコスト増につながる。賢明な設計は、そのコストを削減する。
まずは公差から始めましょう。シールやガイドスプールに接触する面だけ、最も厳しい公差が必要です。ブロックの残りの部分は、もう少し緩めにすることができます。非接触面の公差を±0.01mmから±0.05mmに変更するだけで、その部分のコストを半分に削減できます。これは、部品ごとに大きなコスト削減につながります。
次に、工具のアクセス性について考えてみましょう。内角には半径が必要です。目安としては、半径をキャビティ深さの少なくとも8分の1にするのが良いでしょう。そうすることで、切削工具はより短く、より剛性の高い工具を使用できます。ビビリが少なくなれば、表面仕上げが向上し、工具寿命も長くなります。
壁厚と形状比率も重要です。金属製ブロックの場合は、壁厚を0.8mm以上にしてください。プラスチック製の場合は、1.5mm以上にしてください。穴の深さは直径の10倍以下にしてください。形状の高さは幅の4倍を超えないようにしてください。これらのルールは、振動、反り、工具の破損を防ぎます。優れた油圧バルブブロックは、最初からこれらのガイドラインに従っています。最適なバルブ設計では、製造上の制約を早期に考慮する必要があります。優れた流量制御は、適切な公差設定から始まります。
熱管理と流体力学
熱はあらゆる油圧システムの天敵です。作動油は温度が上がると粘度が低下し、シール材の摩耗も早まります。システム全体の効率が低下してしまうのです。優れたバルブ設計は、この熱の影響を適切に管理します。
流路のサイズと形状は、流体の流れ方を左右します。流路が広いほど圧力降下は少なくなりますが、占有スペースが増え、重量も増加します。重要なのはバランスを見つけることです。急な曲がり角は乱流を生み出し、乱流は熱を発生させます。滑らかで緩やかな曲がり角は流れを安定させ、温度上昇を抑えます。適切な設計は、流体の温度制御に役立ちます。
ブロックの材質も重要な役割を果たします。アルミニウムは流体から熱を奪い、システムの温度を安定させるのに役立ちます。一方、鋼鉄は熱をより長く保持します。流量の多い回路では、流路を広げることが効果的です。表面積が増えるほど、流体からより多くの熱が放出されるからです。
流路最適化は、現代の油圧バルブブロックの中核を成す要素です。エンジニアはシミュレーションソフトウェアを用いて様々な流路レイアウトをテストし、流量が極端に低下したり上昇したりする箇所を特定します。流量の改善は、性能向上と部品寿命の延長につながります。油圧レイアウトは、効率性と製造コストのバランスを取る必要があります。適切に設計された油圧バルブブロックは、熱管理も優れています。優れた油圧システムは、スマートな流路設計によって支えられています。
システムコンポーネントとの統合
バルブブロックは単独で存在するものではありません。ポンプ、アクチュエータ、その他の部品に接続されます。これらの部品間のインターフェースは完全に一致している必要があります。標準化によってこれが可能になります。
最も一般的な取り付け規格はISO 4401です。NFPA D03、CETOP 3、NG6といった名称で呼ばれることもありますが、これらはすべて同じ規格を指しています。この規格では、ポートの位置、サイズ、ボルトの位置が規定されています。ISO 4401に準拠したブロックは、様々なメーカーのバルブに対応できます。この柔軟性により、時間とコストを節約できます。
サイズ03のサブプレートのインターフェースレイアウトはISO 4401に準拠しています。この規格はCETOP 3(NG6、D03)およびCETOP 5(NG10、D05)バルブにも対応しています。これらは業界で最も一般的なパターンです。これらを使用することで、ブロックは市販の部品と互換性を持つことになります。
モジュラー式油圧バルブブロックはこの考え方に基づいています。カスタム加工なしで機能を積み重ねることができます。追加の機能が必要な場合は、ブロックを追加すれば済みます。このアプローチにより、設計時間が短縮され、将来の変更も容易になります。これらのシステムは、要件の変化にも柔軟に対応できます。統合型油圧バルブブロックは、これとは逆のアプローチをとります。多くの機能を1つのカスタムブロックに統合します。これにより、スペースと重量は節約できますが、設計が固定されてしまいます。システムによってニーズは異なります。
どちらのアプローチにもそれぞれ利点があります。重要なのは、どちらがシステムに適しているかを知ることです。標準化されたポート、シール、および取り付けパターンにより、すべてが連携して機能します。これらがなければ、すべての接続がカスタム作業となり、コストが増加し、すべてのプロジェクトが遅延します。標準化された油圧バルブブロックは、より簡単に接続できます。標準化された部品により、最終組み立てをより細かく制御できます。信頼性の高い油圧システムは、優れた統合に依存します。統合された油圧バルブブロックは、固定設計に適しています。適切な選択により、油圧性能が向上します。
流体バルブブロックのニーズはNOBLE社にお任せください。

当社の総合的な製造能力
NOBLEは、油圧バルブブロックに必要なあらゆる製品を一元的に提供します。金属とプラスチックの両方に対応しているため、すべての工程をワンストップで完結できます。複数の業者を探し回る必要はありません。シンプルなマニホールドから複雑な流体バルブブロックまで、あらゆるニーズにお応えします。
彼らの製造チームは、適切な材料の選び方を熟知しています。さまざまな油圧システムにおけるトレードオフを理解しているのです。高圧用途には鋼材を、移動式機器にはアルミニウムを、耐薬品性にはPEEKを推奨しています。こうした知識は、あらゆる油圧技術プロジェクトにとって非常に貴重です。
製造現場では、本格的なバルブ製造を行っています。大量注文に対応するため、ダイカストラインを稼働させています。高精度な公差を実現するCNC加工センターも備えています。表面処理も社内で行っており、陽極酸化処理、メッキ、洗浄といった工程はすべて同じ場所で実施しています。すべてのブロックの品質管理を徹底しています。
品質と認証への取り組み
NOBLEでは、品質はシステムとして確立されています。同社は、総合的な品質管理に関するISO 9001:2015認証を取得しています。この規格は、受入検査から最終試験まで、あらゆる工程を網羅しています。さらに、医療機器に関するISO 13485:2016認証も取得しています。この認証は、製造工程におけるより厳格な管理を要求します。同社の品質システムは、これらの要件をすべて満たしています。油圧バルブブロックに医療グレードの基準が必要な場合は、NOBLEにお任せください。
試験は彼らのワークフローの中核を成す部分です。すべてのブロックは寸法検査を受けます。三次元測定機で重要な特性を検証します。圧力試験でブロックが定格圧力に耐えられることを確認します。流量試験で内部チャネルの性能を測定します。試験作業によって問題を早期に発見できます。各試験によって、油圧性能全体が向上します。
テストはさらに続きます。組み立て済みのバルブに対して性能テストを実施し、応答時間とサイクル寿命を確認します。漏れ許容度を測定し、加圧下での油圧流体の挙動を検証します。これらのデータは、油圧設計の妥当性を検証し、部品への信頼を高めるのに役立ちます。綿密なレビューを通じて、すべての工程を管理しています。
構想から組み立てまで、包括的なサービスを提供するパートナーシップ
NOBLEは単に部品を製造するだけではありません。設計段階からお客様をサポートします。同社のエンジニアがお客様のCADモデルをレビューし、設計プロセスの改善点を提案します。加工工程の削減方法を検討し、より優れた材料を推奨します。こうした早期のフィードバックは、コスト削減と効率向上につながります。
真の価値は、プロジェクト全体を一つのパートナーで担当できることにあります。NOBLEは、統合準備が整った完全な油圧バルブブロックを提供します。プロトタイプの作成、テスト、生産まで全てをNOBLEが担当し、プロジェクト全体を管理します。お客様は複数のサプライヤーとの調整を行う必要はありません。油圧分野のパートナーが一つになることで、全てが簡素化されます。これにより、事務作業が削減され、システム効率が向上します。油圧に関するあらゆる要件とコンポーネントを、NOBLEが一元的に管理します。
彼らはすべてのプロジェクトを目標に照らし合わせて追跡します。パフォーマンス、コスト、スケジュールはすべて測定されます。定期的なアップデートで常に最新情報をお届けします。変更が生じた場合は、迅速に対応します。目標は、意図どおりに機能する製品を、予定通りに、予算内で提供することです。彼らは複雑な流体システムを理解しています。これこそが、フルサービスパートナーシップが提供するものです。
油圧システムには油圧コンポーネントが必要です。優秀な油圧エンジニアは油圧材料を慎重に選びます。油圧圧力は重要です。油圧流量も重要です。油圧バルブブロックは経路を統合し、故障箇所を減らします。優れた油圧設計では熱の影響を考慮します。油圧システムは計画に基づいて動作します。油圧バルブは賢く選びましょう。位置は流量に影響します。各バルブにはレイアウトが必要です。システム統合には計画が必要です。システムには設計が必要です。最新の油圧システムでは積層造形が使用されています。Marotta Controlsは選択的レーザー焼結を使用しています。同社の設計では質量が79%削減され、流量効率が60%向上しています。流体バルブブロックはこのイノベーションの恩恵を受けています。油圧バルブブロックは新しい機能を獲得し、軽量化されます。NOBLEのようなパートナーがこれらの決定を導きます。
流体バルブブロック製造に関するよくある質問
バルブブロックにはどの素材を選べば良いでしょうか?
アルミニウムはほとんどの油圧システムに適しています。軽量で放熱性に優れています。一方、鋼はより高い圧力に耐え、ストレス下でも長持ちします。使用する圧力、重量制限、環境に基づいて材料を選択してください。製造パートナーは、流体バルブブロックにおけるこれらのトレードオフを検討する際に役立ちます。
違いは何ですか ダイカスト (NAIST) と 鍛造?
ダイカストは、高温のアルミニウムを鋼鉄製の金型に押し込んで成形する製法です。滑らかな表面を持つ部品を短時間で大量生産できます。一方、鍛造は、加熱した金属を圧力下で成形する製法です。より強固な結晶構造が得られますが、機械加工の手間が多くなります。大量生産にはダイカスト、強度を重視するなら鍛造が適しています。
許容範囲はどの程度厳しくする必要がありますか?
穴径の公差は通常±0.001~±0.005インチです。シール面の表面粗さはRa≦0.8μmが必要です。平面度は±0.003~0.005mmの範囲内です。最も厳しい公差が必要なのは重要な面のみです。非嵌合面の公差を緩めることで、コストを大幅に削減できます。
バルブブロックからの漏れを防ぐにはどうすればよいですか?
まずは、しっかりとした構造にすることから始めましょう。外部接続部が少ないほど、漏れ箇所も少なくなります。次に、シール部分の表面仕上げを厳密に管理します。使用する流体に適したシール材を使用してください。最後に、出荷前にすべてのブロックで圧力試験を実施します。これらの手順を踏むことで、油圧系の問題を早期に発見できます。
バルブブロックにプラスチックを使用しても構いませんか?
はい、特定の用途であれば可能です。PEEKは金属を腐食させる化学物質に耐性があります。また、UL94 V-0の難燃性規格にも適合しています。プラスチックブロックは金属よりもはるかに軽量ですが、コストが高く、製造工程も異なります。耐薬品性や重量が最も重要な場合に使用してください。
バルブブロックはどれくらい持ちますか?
サイクル寿命は設計と運転条件によって異なります。硬化処理されたスプールと厳密な公差により、耐用年数が延びます。数千から数百万回のサイクルが期待できます。高品質の素材を使用したブロックは、より長持ちします。最適な結果を得るには、使用サイクルに合わせてブロックを選択してください。
製造業者はどのような認証を取得しているべきでしょうか?
基準としてはISO 9001:2015を参照してください。これは一般的な品質管理を網羅しています。医療機器の場合、ISO 13485:2016ではさらに厳格な管理が求められます。これらの認証は、製造業者が文書化されたプロセスに従っていることを示しています。また、製造のあらゆる段階で検査が実施されていることも証明しています。
最適な製造パートナーを選ぶにはどうすれば良いですか?
金属とプラスチックの両方を扱える業者を探しましょう。社内での試験や表面処理を行っているか確認してください。品質認証についても問い合わせましょう。設計、試作、生産を単一のパートナーに任せることで、サプライチェーンが簡素化されます。これにより、調整作業が減り、リスクも低減されます。







