
イントロダクション
図面上の寸法は完璧でも、部品が役に立たない場合もある。成否を分けるのは、多くの場合、表面仕上げだ。適切な仕上げをしなければ、良質な部品も無駄になってしまう。
欠陥は、最終的に3つの異なる形でコスト増につながる可能性があります。まず、研磨、艶出し、再加工などの二次作業に余分な時間を費やすことになります。次に、部品が再利用できない場合、不良品として廃棄されることで損失が発生します。そして3つ目に、表面の不具合はより大きな問題を隠してしまう可能性があります。表面の不具合は、亀裂の発生源となる弱点を作り出し、部品の故障を早めてしまうのです。
このガイドでは、最も一般的な表面欠陥について解説します。欠陥の原因、発見方法、そして最も重要な修復方法を学びます。その理念は非常にシンプルです。無駄を減らし、信頼性を向上させることです。
表面欠陥とは何か CNCフライス?
表面の欠陥を修復するには、まず何を見ているのかを理解する必要があります。ここで重要な2つの用語が関係します。
表面形状とは、基本的に表面の凹凸のことです。高低差があります。質感は、目で見たり触ったりできるものです。表面の健全性は、より深いレベルでの要素です。ここでは、硬度の変化、微細な亀裂、残留応力といった物理的特性が重要な要素となります。部品は滑らかに見えても、その下に隠れた損傷がある可能性があります。
表面欠陥とは、基本的に形状のずれのことです。表面が印刷物に対して完全に適合していない状態を指します。これは、溝、裂け目、隆起など、形状が不正確であることが原因である可能性があります。あるいは、焼け、ひび割れ、部品内部への異物混入など、物理的な欠陥が原因である可能性もあります。いずれにせよ、部品に損傷が生じている状態です。
それらをどのように識別するのでしょうか?方法は2つあります。まず、目視で確認する方法です。経験豊富な機械工であれば、すぐに問題点を見つけられるでしょう。より精密な作業には、表面粗さ計を使用します。この装置はスタイラスを表面に沿って動かし、数値データを提供します。Raは平均粗さを測定し、Rzは山と谷の最大高さを測定します。これら2つの値から、仕上げが要求仕様を満たしているかどうかを判断できます。
フライス加工面の5つの根本原因 欠陥
表面欠陥を体系的に診断するためのフレームワークを以下に示します。仕上がり不良が見られた場合は、工具、切削パラメータ、機械の剛性、材料、CAMプログラムの5つの項目を順番に確認してください。これらのうちの1つがほぼ必ず原因となっています。
1. 工具関連の欠陥
切削工具がまず疑わしい。それが部品に直接接触しているからだ。
- びびり跡 表面に洗濯板のような模様が現れます。これは共振によって発生します。共振とは、工具が部品をきれいに切削するのではなく、振動しながら切削する際に起こる現象です。最も一般的な原因は、工具の突き出し量が多すぎることです。目安としては、長さと直径の比率を4:1以下に抑えるのが良いでしょう。それ以上になると、トラブルの原因となります。
- ビルドアップエッジ アルミニウムなどの粘着性のある材料で発生する現象です。熱と圧力によって、小さな切削屑が工具の先端に溶着します。この溶着した材料は、表面を切断するのではなく、引き裂きます。その結果、粗く引き裂かれたような仕上がりになります。
- バリ 形成部品の端にバリが発生します。工具が進入する箇所に進入バリが形成され、工具が退出する箇所に退出バリが形成されます。どちらも、工具の切れ味が悪いか、リード角が不適切であることを示しています。適切な形状の鋭利な工具は材料をきれいに切断します。切れ味の悪い工具は材料を押し出し、盛り上がったエッジを作り出します。
- ツール 着用 摩耗は徐々に進行しますが、破壊的な影響を及ぼします。摩耗した工具は切削力を失い、摩擦を起こすようになります。これにより熱が発生し、ムラのある、磨き上げられたような仕上がりになります。工具は定期的に点検しましょう。工具が使えなくなると、すべてが台無しになります。
2. プロセスおよびパラメータの欠陥
機械に入力する数字が全てを左右する。
速度と送りの三角形について考えてみましょう。そこには、主軸回転速度、1歯あたりの送り量、切削深さという3つの変数があります。これらはバランスが取れていなければなりません。どれか1つを変更する場合は、他の変数も調整する必要があります。
- 熱損傷 部品に焼け跡として現れます。これは、主軸回転速度が高い状態で送り速度が低い場合に発生します。工具が一箇所に留まり、摩擦によって材料が焼けてしまうためです。解決策は、送り速度を上げて工具が動くようにすることです。
- Work 硬化 ステンレス鋼や一部の特殊合金では、このようなリスクがあります。送り速度が低すぎると、工具が材料を切削するのではなく、擦り合わさってしまいます。この摩擦によって材料の薄い層が加工硬化し、次のパスでは硬化した材料を切削しなければならなくなります。その結果、工具の摩耗が早まり、仕上がりも劣化します。解決策は、十分な切削負荷を維持することです。擦り合わせるのではなく、切削しなければなりません。
3.機械およびワーク保持具の欠陥
- バックラッシュ これは、機械の駆動ネジのガタつきを指します。工具が方向を変えると、この隙間が閉じ、表面に欠陥が生じます。これは、2つの工具経路が交わる箇所で、本来存在しないはずの小さな線や段差として現れます。特に古い機械で顕著です。解決策は、適切なメンテナンスを行うか、ソフトウェアで補正することです。
- 路面電車のエラー スピンドルヘッドがテーブルに対して完全に直角になっていない場合に発生します。正面フライス加工された面では、階段状のパターンが現れます。これは、工具が回転する片側で他方よりも深く切削するためです。インジケーターを使用してトラムを確認してください。ヘッドが完全に直角になるまで調整してください。
- 振動 loops クランプが緩んでいたり、治具が弱かったりすると、このわずかな動きが切削力によって増幅され、装置全体が揺れ始めます。加工物にビビリ振動が発生しますが、これは工具のせいではありません。まずはクランプの状態を確認してください。
4. 材料上の欠陥
- 介在物と多孔性: 原材料(鋳造品)に起因する欠陥。問題は切削方法ではなく、そもそも何から加工を始めたかにある場合がある。
- 包含事項および 問題は原材料そのものに起因します。鋳造品が原因となることが多いです。きれいな表面を加工している最中に、空洞や硬い部分に当たってしまうと、工具が滑って表面仕上げが損なわれ、部品が廃棄されてしまいます。切削前に原材料を検査してください。
- グミ 材料、 低炭素鋼や純アルミニウムなどの材料は、きれいに切断できません。引き裂かれたり、擦り切れたりします。材料同士がくっつき、工具にもくっつきます。これらの材料を扱うには、鋭利な刃先と適切な形状が必要です。研磨されたフルートは役立ちます。高速回転も同様です。
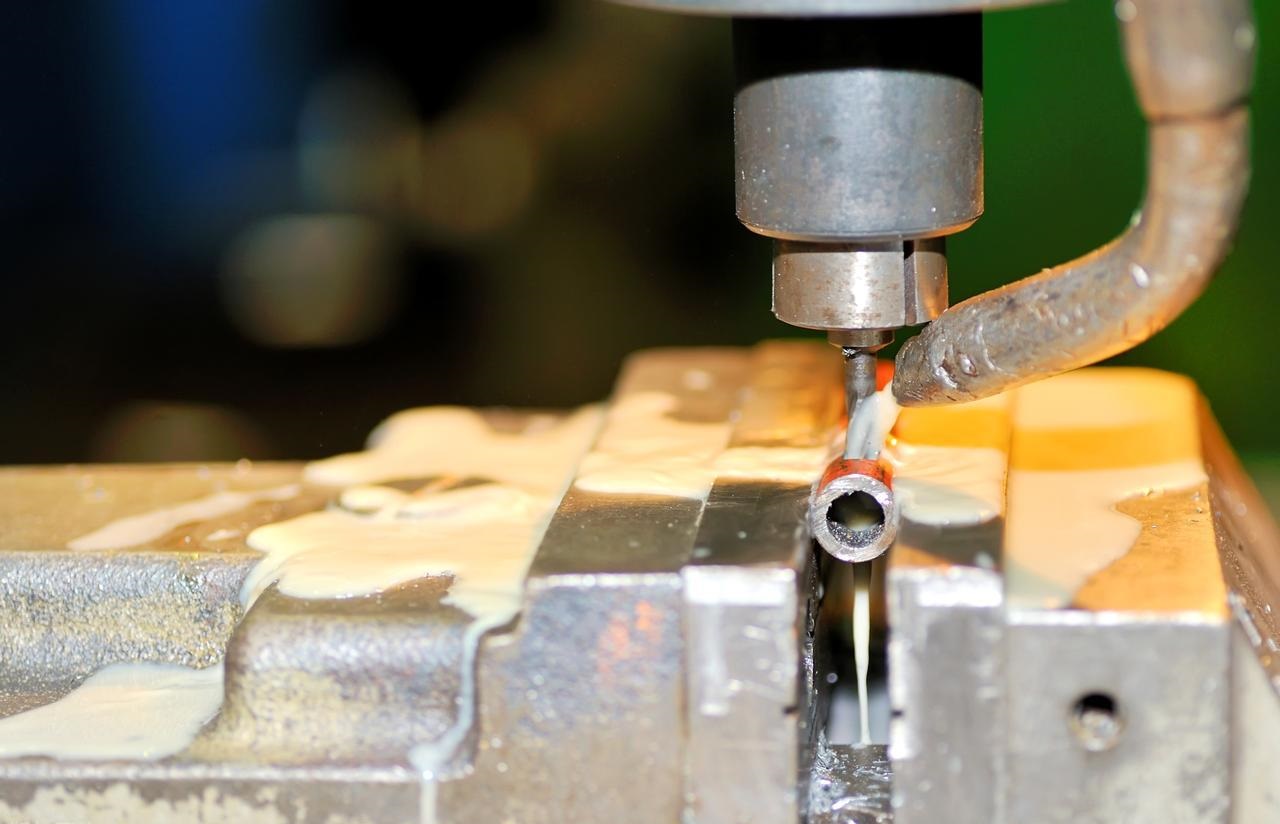
5. CAMおよびツールパスの欠陥
生成されたコードは、マシンが起動する前から問題を引き起こす可能性があります。
- ホタテの高さ これは、ボールエンドミルによって自然に残る突起のことです。パス間の距離によって、これらの突起の高さが決まります。ステップオーバーが広すぎると表面が粗くなり、狭すぎると加工時間が無駄になります。CAMソフトウェアはこの値を計算しますので、信頼しつつも必ず確認してください。
- 滞留痕 円形の焦げ跡のように見えることがあります。これは、工具が特定の箇所で一時停止し、通常は方向転換中に、静止した状態で摩擦が生じることで発生します。熱が蓄積し、表面が変色したり変形したりします。プログラミングを行う際は、重要な表面での不要な停止を避けてください。
- 鋭い角 ツールパスに問題が発生することがあります。機械は瞬時に方向転換する必要があり、サーボモーターがガクッと動き、動作が不均一になり、跡が残ります。ツールパスには丸みを帯びたコーナーを使用してください。機械が停止と開始を繰り返すのではなく、スムーズにカーブを曲がるようにしてください。
隠れたコスト:表面欠陥が引き起こす可能性のある問題とは?
仕上がりが悪いと、見た目が悪いだけではありません。後々、様々な形で損失が発生します。「見た目」から「なぜそれが重要なのか」という視点への移行こそが、真の損失につながるのです。
機械的健全性:疲労要因
紙を破ることを考えてみてください。きれいな端はまっすぐに破れます。小さな切り込みのある紙は、毎回その切り込み部分で破れます。表面の欠陥も同じように作用します。あらゆる傷や溝は応力集中点として働き、力が蓄積される場所となります。
繰り返し負荷がかかる状況、つまり動く部品、作動するエンジン、繰り返し動作する機械などでは、小さな傷が亀裂に発展することがあります。亀裂は繰り返しごとに大きくなり、最終的には部品が破損します。予期せぬ瞬間に折れてしまうのです。これが疲労破壊です。表面から始まるのです。
機能不全:シールと動作
Oリングやシールは、表面仕上げに非常に敏感です。特定の範囲の表面仕上げが求められます。表面が粗すぎると、シールが隙間を塞ぐことができず、漏れが発生します。流体が漏れ出し、圧力が低下し、システムが故障します。逆に、表面が滑らかすぎると、シールがしっかりと密着せず、回転したりねじれたりして破損します。表面仕上げは、まさに適切なものでなければなりません。
可動部品は別の問題を引き起こします。表面が粗いと摩擦が生じ、摩擦によって熱が発生します。熱は部品の摩耗を早めます。スムーズに回転するはずのシャフトが固着し、滑らかに動くはずのベアリングが擦れ合います。表面仕上げの欠陥が原因で、部品自体が摩耗してしまうのです。
化学的故障:腐食
ステンレス鋼とアルミニウムはどちらも、薄い酸化皮膜によって保護されています。この皮膜は目に見えません。この皮膜は自然に形成され、下の金属を保護します。しかし、表面に欠陥が生じると、この皮膜が破壊され、地金が露出してしまうことがあります。
湿気はそこを見つけ出す。化学物質も同様だ。腐食はその小さな穴から始まり、広がっていく。表面の下、目に見えないところで広がっていく。気づいた時には、すでに損傷は深刻化している。たった一つの傷でも、完璧な部品を腐食させてしまう可能性がある。
組立不良
問題はすぐに現れることがあります。部品を組み立てようとしても、うまくはまらないのです。圧入には、表面の精度が求められます。突起が高すぎると、シャフトがベアリングに途中で詰まってしまい、完全に嵌まりません。動かなくなってしまうのです。組み立てラインは停止してしまいます。これは単なる表面の欠陥にとどまらない問題です。
そして、時には見た目の問題もあります。消費財や自動車部品は、見た目の美しさが重要です。ダッシュボードのトリムやスマートフォンの筐体の表面が粗いと、顧客は返品します。顧客はそれに気づき、返品し、他の人にもそのことを伝えます。見た目の欠陥は、依然として受注機会の損失につながるのです。
あらゆる欠陥は負債となる。表面的な欠陥は来週には露呈するかもしれないし、来年には露呈するかもしれない。しかし、いずれはすべて最終的に故障する。
表面欠陥の修復方法と予防方法?
ここからが実務です。表面の欠陥が見えます。では、それを修正してください。このリストの順番通りに作業を進めてください。
「最初のチェックリスト」
他の変更を加える前に、まずここから始めてください。
- 工具の切れ味を確認してください。 切れ味の悪い工具は仕上げを台無しにしてしまう可能性があります。必要であれば交換してください。それで問題が解決するかどうか確認してください。
- 工具の振れを確認してください。 工具を回転させて、先端のブレを測定してください。測定値は0.0005インチ未満である必要があります。これを超える場合は、ホルダーが汚れているか、コレットが摩耗していることを意味します。
- 緩んでいる金具がないか確認してください。 部品をつかんで、押してみてください。動きますか?動いたら、すべてをしっかりと締め付けてください。しっかりとしたセットアップは、仕上げ作業の半分の問題を解決します。
最適化戦略
びびり振動対策:まず、工具の突き出し量を減らしてください。それができない場合は、送り速度を上げてください。切削負荷が増えると振動が軽減されます。一部の機械には主軸回転速度調整機能があります。これをオンにすると、共振が抑制されます。
バリ対策:切れ味の良い工具を使用してください。これは必須です。工具経路の方向を変更してください。アップカット加工は、ほとんどの材料でバリを軽減します。プログラムに面取り工具を追加してください。問題になる前に、バリのエッジを削り取ってください。
仕上がりが悪い場合:可能であれば主軸回転数を上げてください。歯当たりの送り速度を下げてください。最も効果的な解決策はワイパーインサートを使用することです。特殊な形状により、一度の切削で表面を平滑化できます。仕上がりの美しさを考えれば、費用対効果は抜群です。
熱の問題が発生した場合:クーラントを確認してください。濃度は適切ですか?濃度が低すぎると適切に冷却されません。濃度が高すぎると潤滑が不十分になります。工具先端の圧力を確認してください。切削が行われている箇所にクーラントが流れている必要があり、それ以外の場所に流れているだけでは不十分です。
CAM ソフトウェアの役割
プログラミングの選択は、マシンの設定と同じくらい重要です。
トロコイド切削加工を採用。適応型クリアリングにより、半径方向の切削接触を低く一定に保ちます。工具は切削幅全体にわたって切削を行うことはありません。切削接触が少ないほど、発熱とたわみが少なくなり、より優れた仕上がりを実現します。
角を滑らかに仕上げましょう。工具経路の急激な方向転換は機械に衝撃を与え、跡が残ります。CAMでは丸みを帯びた角を使用してください。工具がカーブをスムーズに通過するようにしましょう。リードインとリードアウトの動きは、直線的な突き出しではなく、円弧を描くようにしてください。
機械は指示された通りに動きます。滑らかに動くように指示すれば、その通りに動きます。急に動くように指示すれば、表面はわずかな動きの遅れもそのままに映し出します。
結論
表面仕上げは単なる装飾ではありません。性能仕様の一部です。そのように扱ってください。
部品に残るあらゆる痕跡は、何らかの物語を語っています。例えば、ビビリ痕は、セットアップの剛性が不足していることを意味します。バリは、工具の切れ味が鈍っていることを示します。裂け目は、切削速度が適切でないことを示します。表面は正直です。何が機能していて、何が壊れているのかを正確に明らかにします。
部品の不具合は表面から始まります。亀裂も腐食も漏れもすべて表面から発生します。表面仕上げを軽視すれば、部品の将来を軽視することになります。滑らかな表面は見た目が美しいだけでなく、強度も高く、耐久性も向上し、設計どおりに機能します。
機械に表面欠陥のある部品を見つけたら、頭の中でチェックリストを順に確認しましょう。まず、工具をチェックします。刃は鋭く、正確に回転していますか?次に、回転速度をチェックします。回転数と送り速度のバランスは適切ですか?3番目に、剛性をチェックします。緩んでいる箇所はありませんか?最後に、カムの動きをチェックします。カムの動きは理にかなっていますか?
工具、速度、剛性、経路。これらのどれかが間違っています。それを見つけて修正し、次の工程を正しく進めましょう。
NOBLEを選ぶ理由 精密CNCフライス加工?
表面加工で起こりうるあらゆる不具合について、今お読みいただきました。ビビリ、バリ、裂け目、熱による損傷など。問題点を知ることと、それを未然に防いでくれるパートナーを持つことは全く別のことです。
卓越したエンジニアリングをお届けします
NOBLEは、まさにそうした表面欠陥を排除することを基盤とした精密製造パートナーです。私たちは表面仕上げを後回しにするのではなく、中核的な仕様として捉えています。
私たちの使命はシンプルです。私たちは単に部品を加工するだけではありません。信頼を創造するのです。当社の工場から出荷されるすべての部品は、形状、適合性、機能において厳格な基準を満たしています。表面は物語を語ります。私たちは、それが正しい物語であることを保証します。
私たちのコア機能
高度なCNCフライス加工と旋削加工。当社は多軸加工センターを保有しています。複雑な形状も問題ありません。厳しい公差も日常的に対応可能です。当社は剛性を確保するための鉄と、高精度な加工を実現するための制御システムを備えています。
表面仕上げのエキスパート。常に高い精度を実現します。標準仕上げは3.2 µm Ra。お客様のご要望に応じて、0.4 µm Ra以下の鏡面仕上げも可能です。最適な加工速度、工具、加工経路を熟知しています。
多様な材料に対応可能。難削材こそ当社の得意分野です。粘着性の高いアルミニウム6061?お任せください。加工硬化しやすいステンレス鋼304や316?最適な送り速度を熟知しています。燃えやすいチタン?冷却剤の戦略があります。動きやすいエンジニアリングプラスチック?適切に修正いたします。表面欠陥が発生しやすい材料も、当社なら既に解決済みです。
当社の品質保証プロセス
検査手順。私たちは推測ではなく、測定を行います。CMM(三次元測定機)ですべての重要な寸法を検証し、表面粗さ計で仕上げを証明します。欠陥はここで発見され、お客様の組立ラインでは発見されません。
工程管理。予防は検査に勝る。最初の切削屑が出る前に、速度、送り速度、工具経路を最適化します。ビビリ振動は設計段階で排除し、バリも設計段階で除去します。機械は最初からスムーズに稼働します。
熟練の機械工。ソフトウェアは役立ちます。機械は切削します。しかし、問題を解決するのは人間です。私たちのチームは長年の経験を通して、部品を見て、切削音を聞き、何を変えるべきかを見極めます。彼らはリアルタイムでトラブルシューティングを行い、プロセスを完璧に仕上げます。このスキルは、どんな機械も代替できないものです。
表面仕上げが重要で、欠陥が許されない場合、NOBLEにご連絡ください。私たちはすべての部品に信頼性を吹き込みます。
FAQ
Ra と Rz の違いは何ですか?
Raは、測定された長さ全体にわたる平均粗さです。山と谷を一つの数値にまとめたものです。全体的な質感と考えてください。Rzは極端な値に着目します。最も高い5つの山と最も低い5つの谷の平均高さの差を測定します。Raは表面の大部分の感触を示します。Rzは、シール漏れや応力亀裂の原因となる可能性のある欠陥を示します。
表面仕上げが悪い箇所を溶接で補うことは可能でしょうか?
その上から溶接することもできますが、そうすべきではありません。汚染された表面や粗い表面には、油分、酸化物、破片が付着します。その上から溶接すると、気孔、溶融不良、または弱点が生じます。解決策は、まず不良な表面を機械加工または研磨して除去することです。清潔で健全な材料から始め、それから溶接してください。
なぜ私のアルミ部品は「ゴムっぽい」見た目になるのでしょうか?
アルミニウムは柔らかく粘着性があります。工具の切れ味が悪くなると、材料をせん断するのではなく押し付けるようになります。この押し付けによって、きれいに切削するのではなく表面が擦り切れてしまいます。その結果、引き裂き、盛り上がり、全体的に粘着性のある外観になります。解決策は、より鋭利な工具を使用し、切削速度を上げ、切りくずをしっかりと排出することです。場合によっては、フルートを研磨することも有効です。アルミニウムは、擦り付けるのではなく、切削されることを望んでいます。
エンドミルにとって、どれくらいの突き出し量が多すぎるのでしょうか?
一般的なルールは、長さと直径の比率が4:1です。1/2インチの工具は、ホルダーから2インチ以上突き出ないようにしてください。これを超えると、ビビリ、たわみ、工具の破損につながります。仕上げ加工の場合は、さらに短くしてください。4:1を超える突き出しが1ミリ増えるごとに、問題が増大します。
NOBLE社は、機械加工部品についてどのような表面仕上げを保証できますか?
当社は幅広い製品において一貫した結果をお届けします。標準生産では、特別な努力なしに3.2 µm Raの粗さを実現しています。お客様の設計でより高い精度が求められる場合でも、1.6 µm Raを日常的に達成します。シール面や化粧部品などの重要な用途では、0.4 µm Ra以下の鏡面仕上げを実現します。当社のCMM(三次元測定機)と表面粗さ計は、すべての主張を検証しています。お客様のご要望をお聞かせください。必ずご満足いただける結果をお届けします。







