
スマートフォンのカメラのレンズや医療用顕微鏡のセンサーを想像してみてください。おそらく光学プラスチックでできているでしょう。こうした部品は至るところに存在します。しかし、それらを作るのは少々矛盾しています。目標はガラスのように透明にすることですが、素材はガラスとは全く似ていないのです。
はじめに:光学プラスチック特有の課題
根本的な問題はここにあります。光学部品用の透明プラスチックの加工は、全く別次元の話です。金属加工のように強度が必要なわけではありません。粗いプラスチック製の筐体を作るのとも違います。課題は透明性です。ほんのわずかな欠陥、例えば小さな傷、わずかな熱による曇り、内部の応力集中点などでも目立ってしまい、仕上がりを台無しにしてしまいます。ただきれいに切断するだけではダメなのです。最初から最後まで、プロセス全体をコントロールする必要があります。つまり、一連の手順、いわゆる「プロセスチェーン」が必要なのです。各ステップは次のステップに影響を与えます。最初の段階で一つでもミスをすれば、最終的な失敗は確実です。このガイドでは、そのプロセスチェーンを順を追って解説していきます。
なぜそんなに難しいのか?その難しさの背後にある科学
光学プラスチックの拡大効果
光がそこを通過するため、あらゆる汚れや傷が目立ってしまう。透明なプラスチックを加工するのも同じようなものだが、もっと厄介だ。
表面を成形するだけではありません。光が通過する経路全体を成形することになります。材料内部や表面のあらゆる問題が悪化します。
髪の毛ほどの小さな傷を想像してみてください。金属製のブラケットであれば、その傷は問題になりません。しかし、レンズにそのような傷があると、光が散乱してしまいます。目に見える霞や歪んだグレアが発生し、無視できない欠陥となるのです。
さて、熱について考えてみましょう。金属を切断する場合、工具の摩耗を考慮しなければなりません。透明なプラスチックを切断する場合は、材料そのものに注意が必要です。摩擦が大きすぎると、プラスチックは単に熱くなるだけでなく、切断箇所でごくわずかに溶けたり、内部応力が発生したりする可能性があります。この応力による複屈折は、レンズの中に隠れたレンズがあるようなもので、光を間違った方向に曲げてしまいます。
プラスチックの構造自体も問題となる。多くの光学用プラスチックは非晶質である。金属のような結晶粒構造を持たないが、工具からの圧力や熱によって流動したり変化したりする。これにより、その領域の屈折率が変化する可能性があり、まさに制御しようとしているのはそこなのだ。
光学プラスチックの三大天敵:熱、柔らかさ、そして応力
ねえ、知っておいてほしいんだけど、光学プラスチックを扱うときは、主に3つの課題と戦うことになるんだよ。それらはいつも同時に現れるんだけど、それがまた最高なんだ!熱、柔らかさ、そしてストレスなど、大変なのは分かってるよ。
熱:これは金属とは異なります。プラスチックは融点がはるかに低いです。切断時の摩擦によって熱が発生します。熱を加えすぎないように注意してください。でも心配しないでください、誰でも経験することです!時々、工具に少しくっつくことがありますが、大したことではありません。切断面の周りが少し溶けても心配しないでください。これは完全に正常で、表面がざらざらして曇った状態になるだけです。残念ながら、微細なひび割れ(クレイジング)が発生することもあります。これはほとんど目に見えないほどの小さな亀裂ですが、ひび割れたフロントガラスのように光を散乱させます。
柔らかさ:ガラスは脆いですよね?きれいに切断できます。光学プラスチックは延性があります。ある程度の柔軟性があるのです。そのため、きれいに切断するのではなく、切削工具が材料を引っ張って引き裂いてしまうことがあります。残念ながら、これは表面仕上げが期待していたほど良くないことを意味します。小さな裂け目や変形がいくつかありますが、何とか対処できるでしょう。後から研磨して修正することはできません。土台は既に台無しになっています。
内部応力:これが隠れた犯人です。プラスチックブランクには、成形方法によって何らかの応力が蓄積されている可能性があります。さらに、機械加工プロセスによって機械的および熱的応力が加わります。この応力はそのまま残るのではなく、2つの悪影響を及ぼします。
- ご心配なく、これはわずかな色の変化を引き起こすだけです。ご心配なく、これは単に応力のかかったプラスチックが光を2つの異なる方向に屈折させることを意味し、場合によってはぼやけた画像や二重像が生じることがあります。部品を偏光ライトの下に置くまでは見えませんが、そうすると応力パターンがあなたのミスをサイケデリックな地図のように見せてくれるでしょう。
- 完璧な寸法に加工した後でも、部品が徐々にねじれたり、変形したりすることがあります。そうなると、使い物になりません。
これら3つの要素すべてに同時に対処しなければなりません。熱を抑えるために、切削面を冷却することを忘れないでください。切れ味の良い工具を使用し、送り速度を完璧に保つことで、柔らかい材料を裂くのではなく、スライスすることができます。また、部品に新たな負荷がかからないように、加工プロセス全体を管理することも重要です。まさにバランス感覚が求められる作業です。
基礎第一:適切な光学プラスチックの選択
精密加工において、適切な光学プラスチックを選ぶことは、最初にしておそらく最も重要な決定事項です。選択する材料は、部品の最終的な品質を左右する鍵となります。この基礎となる材料によって、達成可能な透明度、熱や応力を回避するために用いるべき加工方法、そして最終用途における部品の性能が決まります。
以下の表は、主要な光学プラスチックを並べて比較したもので、情報に基づいた選択をするのに役立ちます。
| 材料 | 光学的な透明度(透過率) | 主な利点 | 主な欠点 | 以下のためにベスト |
| PMMA(アクリル) | 92-93% | 優れた透明度、良好な耐候性および耐紫外線性、加工の容易さ、そしてコスト効率の良さ。 | 比較的脆く、表面が柔らかい(傷がつきやすい)、熱安定性が低い。 | 重要度の低いレンズ、ライトガイド、ディスプレイ、保護窓、および試作品。 |
| ポリカーボネート(PC) | 87-91% | 優れた耐衝撃性と靭性、良好な耐熱性、低い複屈折性。 | PMMA/COPよりも透明度が低く、傷がつきやすいため、加工前に丁寧な乾燥が必要です。 | 安全レンズ、保護カバー、自動車用照明、および高い耐久性が求められる部品。 |
| COP(例:ZEONEX®) | 〜92%で | 極めて低い吸水率(優れた寸法安定性)、非常に低い複屈折性、高純度/低不純物。 | 高価であり、特定の溶剤に敏感で、もろい場合がある。 | 高精度レンズ(カメラ、医療機器)、湿度の高い環境下での安定性が求められる光学部品。 |
| 光学ポリエステル(例:PET、PLLA) | 83.5%以上(映画) | 生体適合性および生分解性があり、フィルムに適しており、バランスの取れた特性を持つ。 | 一般的に、他の選択肢よりも光学的な透明度が低い場合、光学的な損失が大きくなる可能性があります。 | ディスプレイ用光学フィルム、特殊な生物医学用途(例:生分解性導波路)。 |
最先端技術:精密機械加工技術
ゴールドスタンダード:単点ダイヤモンド旋削加工(SPDT)
超高精度なCNC旋盤を想像してみてください。ご安心ください、鋼鉄製の刃は使用していません。代わりに、単結晶ダイヤモンドで作られた切削チップを使用しています。このダイヤモンドは、丁寧に加工され、完璧な鋭さに仕上げられています。さらに、この機械は振動や温度変化の影響を受けないよう、絶対的な安定性を実現するように設計されています。
この装置がポリカーボネート(PC)やPMMAなどのプラスチックを驚くほど滑らかに切断できることにきっと驚かれるでしょう。その仕上がりはナノメートル単位です!表面粗さは5ナノメートル以下。まさに分子レベルの精度です。切断面は機械から取り出した時点で鏡のように透明です。従来の研磨工程を省略できる場合もあります。
補助的なテクニック of 光学プラスチック
さて、実用的な側面についてお話ししましょう。完璧な表面仕上げには、単点ダイヤモンド旋削加工(SPDT)があります。しかし、複雑な配列の微小レンズが必要な場合や、何百万個ものカメラレンズを製造するためのマスターモールドを製作する場合はどうでしょうか?そこで役立つのが、補助的な技術です。
マイクロミーリング:複雑な形状を実現するツール
SPDT加工において、マイクロミーリングは間違いなく最も汎用性の高い選択肢です。SPDTは滑らかで連続的な光学プラスチック表面の加工に最適ですが、鋭利なエッジ、深い空洞、または複雑な形状の配列を切削する必要がある場合は、マイクロミーリングを使用することをお勧めします。
この技術は、複雑な光学構造を直接作製する上で非常に重要であり、大量射出成形で使用されるマスター金型の加工においてはなおさら重要です。例えば、ある研究チームは超硬工具を用いて、ニッケルリン(NiP)金型インサートの表面に直接、ブレーズグレーティングのような微細な回折パターンを作製しました。セキュリティ機能や光学機能のために光の回折を制御するこれらの微細構造は、光学プラスチック部品に完璧に複製されました。
課題は?基本的には、常に正しい位置にあるようにすることで、皆さんの作業を簡単にすることです!金型の他の部分にぶつからずにツールが動ける十分なスペースがあることが非常に重要です。光を散乱させない光学プラスチックを作るには、非常に高い精度が必要です。原子レベルで完璧を目指すことにあまりストレスを感じないでください。より重要なのは、完璧で複雑な形状を作成することです。
光学プラスチックの複製経路:マスターから数百万個まで
光学プラスチックを低価格で製造するための主な製造工程は以下のとおりです。
- 完璧なマスターモールドを作成する: これは最も重要で、費用と時間がかかる工程です。超精密ダイヤモンド加工(SPDTやマイクロミーリングなど)といった技術を用いて、マスターモールドを製作します。マスターモールドは、多くの場合、硬化鋼やNiPなどのニッケル合金から作られ、後処理研磨を必要としない完璧な仕上がりとなります。これが「オリジナル」であり、すべてのコピーのベースとなるものです。
- 成形による大量複製: 次に、このマスター金型を射出成形機にセットします。溶融した光学グレードの光学プラスチック(PCやPMMAなど)を金型に流し込みます。冷却・固化すると、マスター金型と正反対の形状になり、光学面が再現されます。
- 結果:数百万個もの同一の高品質プラスチック光学部品を、極めて低い部品単価で入手できます。
重要なのは、考え方の転換です。つまり、精密加工の技術を金型に一度投入すれば、そこから出てくるプラスチック部品はどれもほぼ完璧な複製になります。この製造工程こそが、あらゆるスマートフォンや自動車のセンサーにプラスチックレンズを組み込む原動力なのです。
譲れないステップ:光学的な完璧さを追求するための後処理
機械の作業は決して最終段階ではありません。たとえ完璧にカットできたとしても、光学プラスチックのごく一部が必ずわずかに損傷を受けます。それは、応力が加わったり、破れたりした「損傷層」のようなものです。そこで作業を止めてしまうと、曇りや散乱が生じます。こうした過程こそが、シンプルな機械を特別なものにしているのです。また、反射防止機能など、より鮮明な視界を実現するための優れた機能も備えています。
研磨と平滑化:損傷した層の除去
要は、傷やストレスなどの新たな問題を引き起こすことなく、損傷した表面を優しく除去することです。繊細な作業ですが、きっとうまくいくと確信しています。
磁性流体仕上げ(MRF)
これは、ハイエンドの精密光学機器にとって最高の加工方法です。いわば「スマート」な研磨ツールと言えるでしょう。
- 仕組みこの装置は、磁性粒子を充填した液体である磁気レオロジー流体を使用します。強力な電磁石によってこの流体は瞬時に硬化し、精密な研磨用「リボン」へと変化します。光学部品はこのリボンに押し付けられ、その中を移動します。コンピューター制御された磁石は、流体の硬度をリアルタイムで変化させることができ、複雑な曲面を極めて高い精度で研磨することが可能です。
- なぜそれが重要なのか新たな熱や応力を発生させることなく研磨します。材料を確実に除去し、表面粗さ(RMS)を約2.6nm以下まで低減できる場合も少なくありません。この方法は、表面を滑らかにするだけでなく、機械加工による微細な形状誤差も修正できます。
特殊研磨スラリー
ほとんどの作業において、化学薬品と機械的な作用を組み合わせることで、驚くほど効果を発揮します。
- 仕組み: ええと、必要なのは部品にスラリーを流し込むだけです。スラリーとは、ナノダイヤモンドや酸化セリウムなどの超微細な研磨粒子を液体状に混ぜ合わせたもので、とても簡単です!スラリーの化学組成は、エッチングや曇りを防ぐために特定のプラスチックに合わせて慎重に調整されており、毎回完璧なフィット感を保証します。
- 実践的な観点多くの工場にとって、MRFよりも手軽な方法です。研磨液の組成、研磨圧力、そして時間によって制御されます。目的は、材料を優しく均一に除去することです。
『Brooklyn Galaxy』のために、倪氏はブルックリン美術館のコレクションからXNUMX点の名品を選び、そのイメージを極めて詳細に描き込みました。これらの作品は、彼の作品とともに中国ギャラリーに展示されています。彼はXNUMX年にこの作品の制作を開始しましたが、最初の硬貨には、当館が所蔵する 3Dプリント 部品:ディップコーティング
3Dプリントされた光学部品には別の問題がある。それは、層状になった「階段状」の表面が光をひどく散乱させるという点だ。一つ一つ研磨するのは現実的ではない。
- ソリューション屈折率整合樹脂でコーティングすることができます。プリントされた部品を液体光学樹脂に浸します。取り出すと、薄く均一なコーティングが付着します。この樹脂が流れて段差を滑らかにします。硬化すると、きれいで滑らかな外層が形成されます。
- 効果的な理由:この樹脂は、基材となるプラスチックとほぼ同じ屈折率を持つように配合されています。そのため、界面での反射が最小限に抑えられ、コーティングは透過光に対してほぼ不可視となります。複雑な形状のプリント物に光学的な表面を素早く簡単に形成できる方法です。
光学プラスチックの重要な次のステップ:機能性コーティング
では、はっきりさせておきましょう。機械加工はここで終了です。最高のダイヤモンドカット面であっても、まだ完成ではありません。損傷層が残っているからです。それを除去する必要があります。後処理は単なる提案ではなく、真の光学面を得るための唯一の方法です。この工程では、実用性を高めるためのコーティングも施されます。
最終アップグレード:機能性コーティング
磨き上げられたプラスチック表面は準備は整っているものの、まだ完成ではありません。表面は柔らかく、光を反射しすぎます。機能性コーティングは必須のアップグレードです。これにより耐久性が向上し、鮮やかな色彩で物を見ることができるようになります。
プラズマイオンアシスト蒸着(PIAD)
これは、ハイエンドの多層コーティング向けです。
- 仕組み真空チャンバー内で、コーティング材料が蒸発します。成膜中に、イオンビームが対象物に照射されます。このイオン照射によって、コーティング分子が非常に密に詰め込まれます。
- 結果非常に硬く、密度が高く、粘着性のあるフィルムが得られます。剥がれることはありません。こうして、軍事用や航空宇宙用光学機器に十分な耐久性を備えた、複雑な多層反射防止(AR)膜を構築できます。これは性能の標準となっています。
原子層堆積 (ALD)
これは、複雑な形状を非常に正確に扱うためのものです。
- 仕組み気体状の化学物質をチャンバー内に一種類ずつ注入します。それらは部品の表面と自己限定的なサイクルで反応し、原子層ごとにコーティングを形成していきます。
- 結果コーティングは完璧で、完全に均一です。深い溝、複雑な3Dレンズ、ナノポアなど、どんな形状にも対応できます。厚み制御も抜群です。処理速度は遅いですが、複雑な形状への対応力は他に類を見ません。
AR-plas®プラズマエッチング(非コーティング方式)
このアプローチは従来とは異なります。レイヤーを追加するのではなく、表面そのものを変化させるのです。
- 仕組みプラズマ処理によってプラスチックの最上層がエッチングされます。これにより、光の波長よりも小さいナノ構造である、微細な柱状または細孔の林が形成されます。
- 結果このナノ構造は、空気中の屈折率から光学プラスチックの屈折率へと徐々に変化させます。これにより、反射が劇的に低減されます。フィルムではないため、剥がれたりひび割れたりする心配もありません。非常に耐久性が高く、一体化されています。
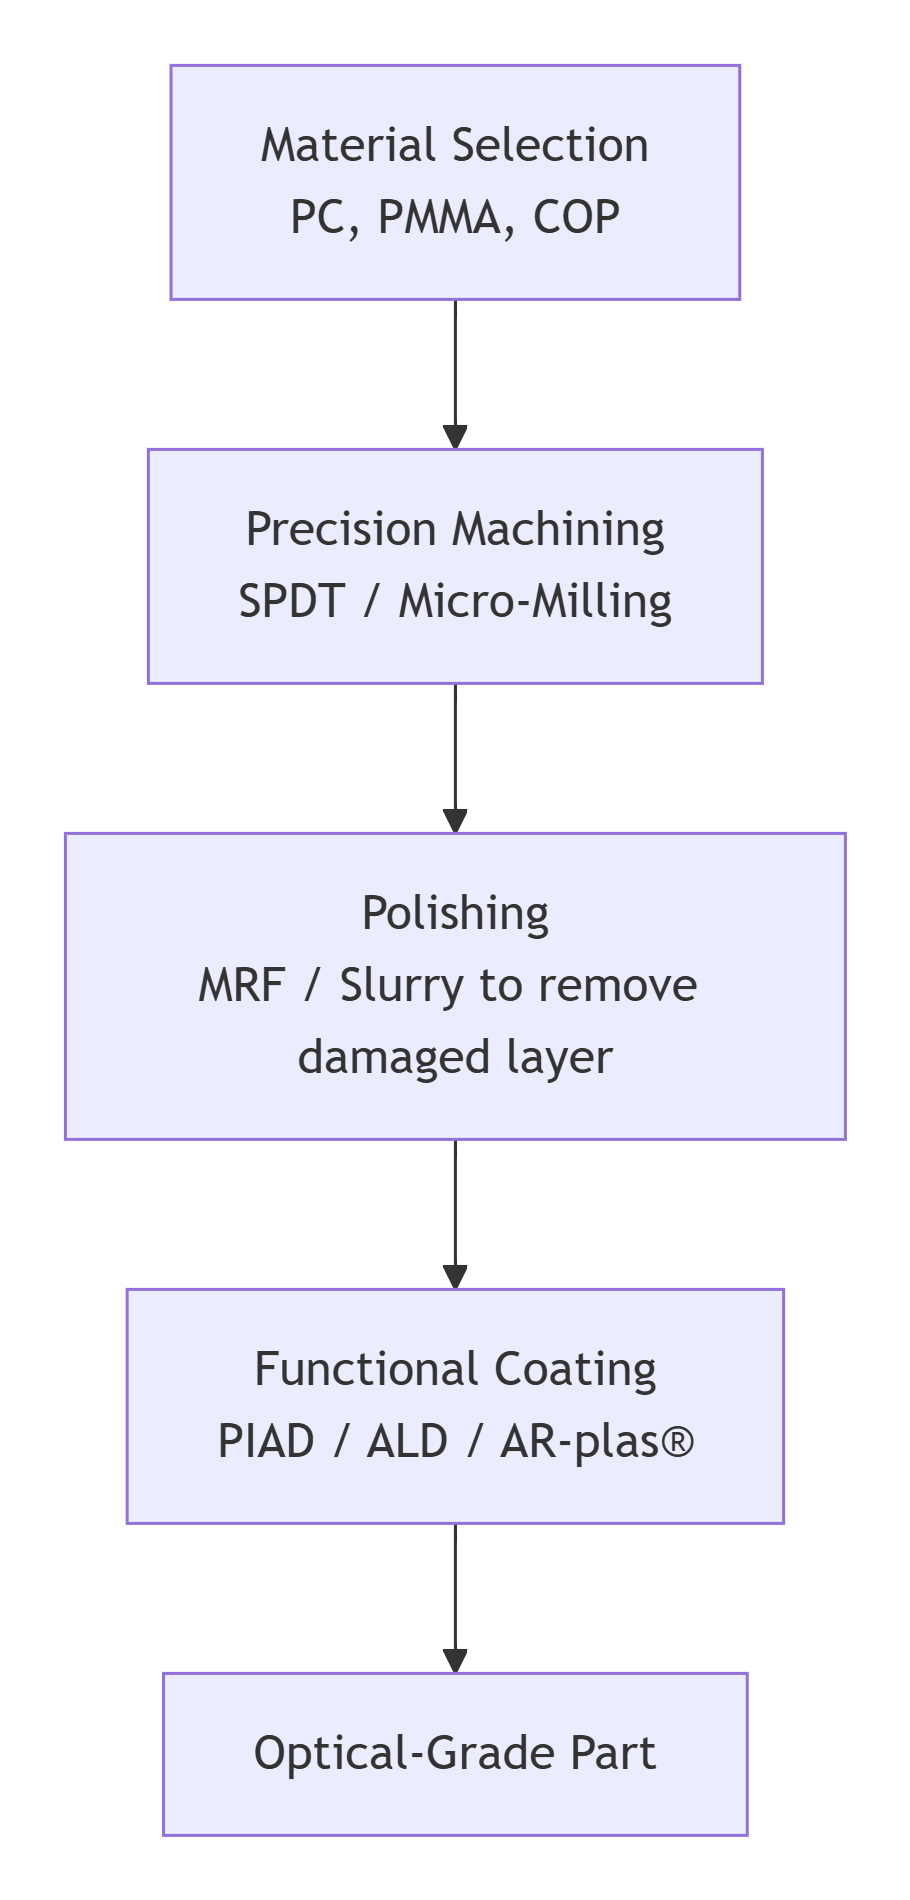
完全なプロセスチェーン
これが手順全体です。手順を飛ばすことはできません。
実践的なロードマップ:プロジェクトの計画方法
では、手順を整理してみましょう。光学プラスチック部品の製造は難しいものです。しかし、体系的なアプローチが必要です。明確な手順に従えば、必ずコツをつかむことができます。便利なガイドをご用意しました。
プロジェクトロードマップ:段階的な計画
いきなり機械に頼ってはいけません。最終的な要件から逆算して計画を立てましょう。
ステップ1:まず仕様を定義する。容赦なく。
これは最後のステップではなく、最初のステップです。正確な数字を必ず書き留めてください。これらの数字は、後々のあらゆる選択を左右することになります。
- 表面粗さ必ずRa(平均粗さ)またはRMSで指定してください。念のため確認ですが、Ra 5 nmで許容範囲でしょうか、それとも2 nmまで下げる必要がありますか?これにより、最適な研磨方法を決定するのに役立ちます。
- 光学性能では、透過波面誤差を定義してもらえますか?光はどの程度歪む可能性がありますか?また、霞の許容範囲を設定してください。
- コーティング性能:難しい目標を設定しましたね。念のため確認したいのですが、反射防止コーティングの場合、表面あたりの反射率は0.5%未満で良いのでしょうか?それとももっと低い方が良いのでしょうか?
- 環境ニーズ高温、高湿度、紫外線にさらされる可能性はありますか?まずはそれを明確にしておきましょう。
ステップ2:素材を選択します。仕様をフィルターとして使用してください。
ステップ1で得られた数値で選択肢が絞り込まれましたね。プラスチック製に決めつけるのはやめましょう。
- 光学的なニーズ屈折率とアッベ数を確認してください。設計値と一致していますか?
- 機械的および環境的ニーズ頑丈な機器用ですか?それならポリカーボネート(PC)が必要かもしれません。吸湿性の低い素材をお探しなら、シクロオレフィンポリマー(COP)も検討する価値があります。化学薬品に強い素材をお探しなら、PMMAが最適です。
- 被削性素材によっては研磨のしやすさが異なることを覚えておいてください。これはコストと納期に影響します。
ステップ3:製造方法を選択する。生産量こそがすべてだ。
これは会社の歴史において非常に重要な瞬間です。
- パスA: 試作品や少量生産(直接加工)に適しています。各部品を個別に加工・研磨します。滑らかな表面にはSPDTを、複雑な形状にはマイクロミーリングを使用します。柔軟性は高いものの、部品あたりのコストは高額になります。研究開発、試作品、カスタム医療機器に最適です。
- パスB: オプションBは、大量生産を基本としています。まず、完璧なマスター金型(SPDT/マイクロフライス加工で製作)に投資します。次に、射出成形を用いて数百万個のコピーを製造します。部品1個あたりのコストはごくわずかです。これは、家電製品や自動車用センサーに適しています。初期費用と時間は金型製作に費やされます。
ステップ4:後処理を最初から組み込む。後付けで考えるべきではない。
プロジェクトが失敗する原因はここにあります。デザイン、スケジュール、予算を立てる際には、研磨とコーティングの工程も必ず含めるようにしてください。
- それに合わせて設計するMRFで部品の形状を研磨できると思いますか?ALDコーティングが難しい深い溝があるかどうか気になっています。
- 予算に組み込んでください。後処理費用は、加工費用そのものと同額になる場合もあります。この費用を過小評価しないでください。
- そのタイムライン研磨とコーティングには多くの時間がかかります。「手っ取り早い」ダイヤモンド旋盤加工では、完成した光学部品は手に入りません。
中核となる哲学:それはプロセスチェーンである
これはチェックリストではありません。これは連鎖です。すべてのリンクは、前のリンクに依存しています。
使用する材料によって、加工工程の進め方が変わります。加工方法によって、損傷層の種類が決まります。適切な研磨技術を選択する際には、この損傷層の状態を考慮する必要があります。最終的な研磨面の状態によって、どのコーティング技術が適切に密着するかが決まります。
チェーンのリンクが1つでも切れると、チェーン全体が機能しなくなります。部品自体は見た目は問題なくても、曇りが生じたり、光が散乱したり、コーティングが剥がれたりします。
しかし、手順をきちんと踏めば、つまり仕様を明確にし、材料を選び、生産量に適した製造方法を選択し、最初から後処理を考慮した設計を行えば、実現可能です。透明なプラスチックの塊から、信頼性の高い高性能な光学部品を作り出すことができるのです。
課題は確かに存在する。しかし、進むべき道は明確だ。一連の流れをマスターすれば、プロセス全体をマスターできる。
光学グレード加工におけるノーブル社の優位性
先ほど説明した一連のプロセスは困難です。どの段階にも落とし穴があります。社内で行う場合は、機械、プロセスに関する知識、そして時間への投資が必要になります。しかし、別の道もあります。
NOBLEの利点を考えてみてください。
私たちは、光学グレードの光学プラスチック加工という複雑な課題を克服することに特化した専門パートナーです。最初の試作品から少量生産まで、すべてをお任せいただけます。確かに複雑な加工ですが、経験豊富なチームがいれば、優れた光学品質を実現することは、信頼性が高く効率的なプロセスとなります。もはや研究プロジェクトではなく、標準的な製造工程となるのです。
当社のプロフェッショナルエンジニアチーム
これが核心です。お客様のプロジェクトは機械オペレーターに任されるのではなく、専任チームが監督します。当社の光学エンジニアと製造エンジニアが連携して作業を進めます。
最初から専門家による的確なアドバイスを提供します。まず、製造性設計(DFM)分析を行います。お客様のモデルと仕様を精査し、研磨するには半径が鋭すぎるかどうかを判断します。また、応力複屈折を低減するために材料変更を提案することもあります。加工経路の選択、研磨サイクルの計画、コーティングの指定など、あらゆる段階で専門的なサポートを提供します。技術的な課題にも対応いたします。どんな問題も、過去に解決経験のある専門家が解決します。
速いターンアラウンドタイム
スピードは重要です。当社のワークフローは、一般的な機械加工工場のスケジュールとは異なります。光学部品の製造に最適化されており、この精密な作業のために専任のリソースを確保しています。
その結果、高精度部品の業界トップクラスのリードタイムを実現しました。開発サイクルを加速させ、機能的なプロトタイプをより早く入手し、すぐに試作生産を開始できます。品質を犠牲にすることで、このようなスピードは実現できません。確立された効率的なプロセスによってのみ可能となるのです。
効率的かつ積極的なコミュニケーション
何が起こっているのか、必ず把握していただけます。私たちは、明確で一貫性のある、技術的な情報伝達を徹底します。曖昧な更新情報は一切提供しません。
当社は、重要な節目ごとにクライアントに情報を提供します。最初の製品の切断、MRF研磨工程の完了、コーティングチャンバーの運転終了など、あらゆる段階で状況をお知らせします。さらに重要なのは、当社が積極的に協力していることです。検査中に当社のエンジニアが公差に関する潜在的な問題を発見した場合、関連データと解決策案を添えて直ちにご連絡いたします。これにより、お客様のお手元に届く最終製品がすべての仕様を満たしていることを保証します。予期せぬ事態は一切発生しません。
財団:品質認証
プロセスの良し悪しは、それを制御するシステムの質に左右される。私たちの取り組みは正式に明文化されている。
当社はISO 9001およびISO 13485の認証を取得しています。これは単なる壁に飾る記念品ではなく、盛大にお祝いするべきことです。
- 当社の品質管理システムは、ISO 9001すべての手順は文書化されています。すべての測定値は追跡可能です。当社の機械は校正済みです。当社のプロセスは管理され、再現可能です。
- 念のためお知らせしておきますが、 ISO 13485 これは医療機器に関するものです。この枠組みははるかに徹底しています。リスク管理、文書の整理、そしてあらゆるものの清潔さの確保に重点を置いています。手術器具や診断機器の部品が最高水準で製造されていることを保証します。
これにより、医療、航空宇宙、電子機器、自動車業界のお客様に確かな信頼をお届けします。当社の光学部品は、場当たり的な製造ではなく、認証を受けた監査済みの品質管理システムの下で製造されています。これは、当社にとって妥協のできない光学プラスチック製造工程の最終段階です。
光学プラスチックへの道は、少々険しい道のりです。独力で進むこともできますし、あらゆる局面を知り尽くした専門家のサポートを受けることもできます。まずは、お客様のご要望をお聞かせください。
FAQ
プラスチックレンズの設計図があります。最初に取るべき手順は何でしょうか?
まず最初に行うべきことは、製造性設計(DFM)レビューです。他の何よりも先にこれを行ってください。完璧な光学設計は実現不可能な場合があります。公差が厳しすぎるかもしれません。抜き勾配が欠けているかもしれません。加工に適した材料ではないかもしれません。
光学用プラスチックの機械加工に関して、最も大きな誤解は何ですか?
最大の誤りは、機械が作業を完了してくれると考えることです。そうではありません。部品は、加工直後から光学的に仕上げられた表面を持つ状態で出てくることは決してありません。後処理はオプションではなく、必須です。光学プラスチックには、特殊な研磨と機能性コーティングが必要です。これらはすべて、最先端の設備で行われます。これらは製造工程の一部です。これらを省略すると、部品ではなく試作品しか得られません。
私のプロジェクトは納期が非常にタイトです。品質を落とさずに、どのように迅速に作業を進めれば良いでしょうか?
スピードと品質は、同じ源泉、つまり管理されたシステムから生まれます。これらはトレードオフの関係ではありません。当社の迅速な納期は、以下の3つの要素によって実現されています。
- 積極的なDFM(設計・財務管理) 私たちは、問題が製造現場での遅延につながる前に、設計段階で未然に防ぎます。
- 献身的な経営陣。 明確な連絡窓口があり、コミュニケーションが効率的で、情報が漏れることはありません。
- 社内プロセスチェーン。 当社では、精密機械加工(SPDT)、高度研磨(MRF)、機能性コーティング(PIAD)など、すべての工程を自社で行っています。外部委託は一切行いません。つまり、他社に依頼する必要がなく、常に一貫したサービスをご提供できるということです。製造工程のあらゆる段階を管理しているため、常に高い品質を保証いたします。
透明な光学プラスチック部品の製造に、なぜ一般的な機械加工工場を利用できないのでしょうか?
一般的な工場には必要な環境が整っていません。防振床や清浄な空気環境がなく、単結晶ダイヤモンドカッターのようなハイエンドな工具も備えていません。また、磁気レオロジー研磨や薄膜コーティングといった重要な後処理工程についても、十分な知識を持っていません。
これを一般的な修理工場で試すと、おそらく廃棄処分になるでしょう。部品には曇りが生じ、傷がつき、寸法も間違っています。本来の機能を果たさない光学プラスチック部品にお金を払ってしまうことになります。
光学プラスチックプロジェクト全体を通して、コミュニケーションと最新情報の共有はどのように行っていますか?
弊社が責任を持って対応いたします。質の高い仕事には明確なコミュニケーションが不可欠です。プロジェクト開始当初から、専任のプロジェクトエンジニアが担当いたします。このエンジニアがお客様の主要な連絡窓口となります。
材料の発注時、最初の試作品の切断後、研磨中、コーティング後、そして最終検査時など、あらゆる段階で進捗状況をお知らせいたします。これらの最新情報には、詳細な検査報告書とデータが含まれることがよくあります。







