
カスタム砂型鋳造とは何ですか?
砂型鋳造は、一般的な金属鋳造方法です。主な工程は、砂型を鋳型として金属部品を成形することです。まず、部品の形状に合わせて原型を作り、それを砂箱に入れ、鋳型砂を詰めてしっかりと圧縮し、原型を取り出して空洞を作ります。次に、溶融金属を砂型の空洞に流し込みます。金属が冷えて固まったら、砂型を壊して鋳造品を取り出します。
砂型鋳造は様々な金属材料に適しており、複雑な形状の大型部品を比較的低コストで製造できる。しかし、表面粗さや精度は比較的劣る。エンジンブロックや配管継手などの工業部品の製造によく用いられる。
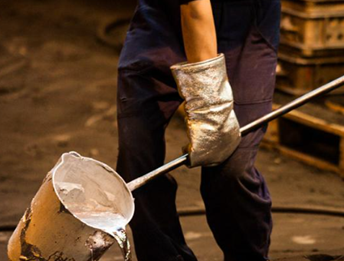
カスタム砂型鋳造はどのように行われるのですか?
モデル作り
砂型鋳造は、最終製品の正確な型を作成することから始まります。型は通常、木材、金属、またはプラスチックで作られます。型には、鋳型から容易に取り外せるように抜き勾配が設けられており、凝固時の金属の収縮も考慮されています。
内部空洞のある鋳造品の場合、対応する中子型も製作する必要があります。型の精度は、最終的な鋳造品の寸法精度と構造品質に直接影響します。
成形
鋳型成形では、型を用いて砂の中に空洞を作ります。型は底板に固定され、フラスコの中に収められ、鋳型砂(シリカ砂と結合剤を混合したもので、圧縮すると強度と通気性が得られる)が充填されます。砂は手作業または機械で均一に突き固められます。型を取り除くと、できた空洞は型の形状に一致し、溶融金属を収容する場所となります。
コアメイキング
砂型コアは、複雑な内部鋳造空洞を形成するために、コアボックス内で個別に製造されます。これらのコアは、メインの砂型よりも高い強度を得るために、焼成または硬化処理を受け、溶融金属の浸食に耐え、破損しないようにします。最後に、硬化されたコアは、砂型空洞内に正確に配置されます。
ボックスアセンブリ
ボックス組立工程では、上部砂型と下部砂型をコアと組み合わせ、完全な鋳造型を形成します。砂箱を正確に位置合わせすることでずれを防ぎ、コアを確実に固定することで内部構造の精度を確保します。
型が閉じられると、鋳造品の外形と内部構造の両方を含む一体型の空洞が形成されます。最終工程では、静水圧による溶融金属の漏れや注湯中の型分離を防ぐため、砂箱をしっかりと固定します。
融解 (NAIST) と 注ぐ
製錬とは、固体金属原料を炉内で融点以上に加熱し、流動性の高い液体に溶かす工程である。製錬工程では、溶融金属の品質を確保するために、スラグの除去や化学組成の調整など、必要な処理を行う必要がある。
溶融金属が所定の温度と組成に達したら、注ぎ口付きの取鍋を用いて、溶融金属が鋳型のゲートカップ全体を満たし、通気孔から溢れ出るまで、滑らかかつ連続的に注ぎ込みます。注湯温度と速度は、鋳造品の品質に大きく影響します。
振る (NAIST) と クリーニング
鋳型に金属を流し込んだ後、金属が完全に固まるまで冷却する必要があります。室温近くになったら、振動、叩き、または水洗いによって鋳型を崩し、鋳造品を取り出します。その後、鋳造品の表面の砂を取り除き、湯口系から余分な金属を研磨し、内部の砂型を取り除いて、最終的なブランク材を得ます。
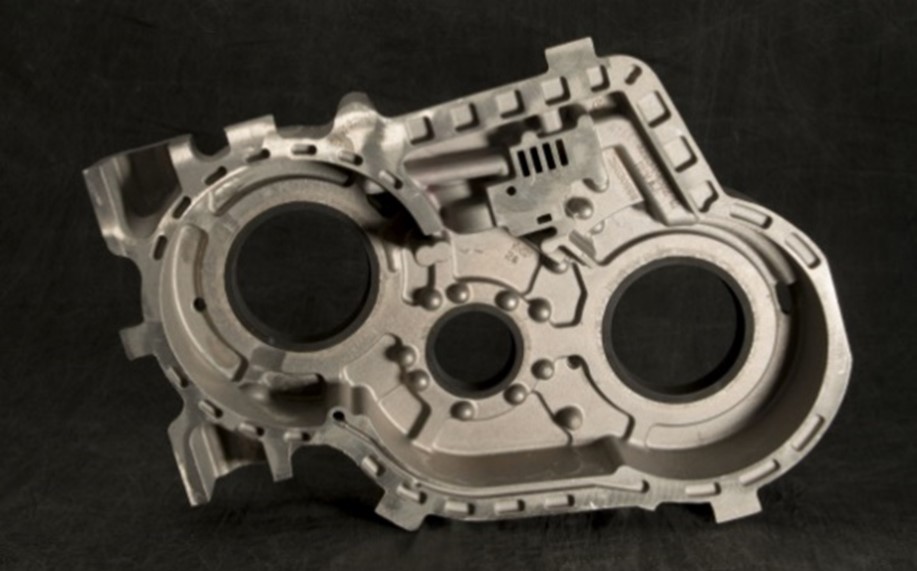
カスタム砂型鋳造に使用される材料
鋳鉄
鋳鉄は砂型鋳造において最も広く用いられている材料であり、中でもねずみ鋳鉄は特に一般的である。この材料は、優れた鋳造流動性、低い収縮率、そして卓越した耐摩耗性と衝撃吸収性を備えている。
- メリット:
欠陥耐性
低コスト
溶融成形が容易
- 用途s: エンジンブロック、ブレーキディスク、工作機械ベース
鋳鋼
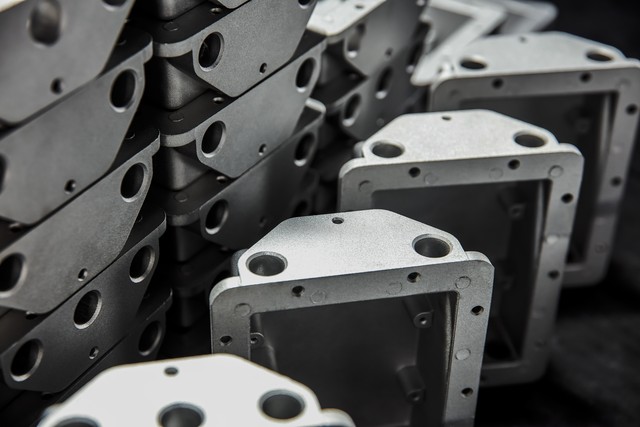
鋳鋼は、砂型鋳造品に高い強度と靭性をもたらし、より大きな荷重や衝撃に耐えることを可能にする。その融点は鋳鉄よりも高く、鋳造工程に対する要求もより厳格である。
鋳鋼部品は比較的収縮率が高く、収縮空洞や内部応力が発生しやすいため、適切な設計と製造工程によってこれらを補償する必要がある。
- 用途s: エンジンブロック、ブレーキディスク、工作機械のベース、大型圧力容器のシェル
アルミニウム合金
アルミニウム合金は、低密度、高比強度、優れた耐食性といった特性から、砂型鋳造において非常に好まれています。溶融状態での流動性が高く、複雑な形状や薄肉の軽量鋳造品を製造できます。また、アルミニウム合金鋳造品は、優れた機械加工性と熱伝導性も備えています。
- メリット: 優れた耐食性、高い比強度、および良好な流動性
- 用途s: 自動車エンジンのピストンやシリンダーヘッド、航空機の構造部品、各種電子機器の放熱シェル、日常生活で使用されるハードウェア部品など。
銅合金
銅合金(主に青銅と真鍮)は、耐摩耗性、耐腐食性、または優れた電気伝導性や熱伝導性が求められる部品の製造において、砂型鋳造で主に用いられる。青銅は優れた耐摩耗性と化学的安定性を持ち、歯車、ベアリング、船舶用スクリューポンプ、バルブ部品などの製造によく使用される。
- メリット: 優れた機械的特性、電気伝導性、そして美しい色彩
- 用途s: 水道管継手、楽器、装飾美術品、各種電気コネクタの鋳造
砂型鋳造プロセスの種類
グリーンサンドキャスティング
生砂鋳造は、最も一般的で費用対効果の高い砂型鋳造法です。その特徴は、湿った未焼成の砂型に直接鋳物を流し込む点にあります。鋳型砂の主な結合剤はベントナイトであり、その粘度は水分によって活性化されます。
- メリット: 生産効率が高く、機械化された組立ライン作業に適しています。
- デメリット: 湿った砂型は強度が比較的低く、湿気によって鋳造品に気孔などの欠陥が生じやすい。
ロストフォームキャスティング
ロストフォーム鋳造は、比較的高度な砂型鋳造法であり、発泡プラスチック製の原型を使用します。鋳造時には、発泡プラスチック製の原型をバインダーを使用せずに乾燥した砂の中に埋め込み、高温の溶融金属を直接原型に流し込みます。発泡プラスチック製の原型は溶融金属に触れると瞬時に蒸発して消滅し、溶融金属がその場所を埋め尽くして原型部分を満たし、最終的に鋳造品が形成されます。
- メリット: 金型の持ち上げは不要で、パーティング面も存在せず、極めて複雑な形状の鋳物を製造できる。
- デメリット: 発泡スチロール製の模型は、製造コストが比較的高い。
自己硬化砂型鋳造
自己硬化砂を用いて鋳造された砂型は、成形後に焼成する必要がなく、室温で化学反応によって自然に硬化し、必要な強度に達する。
一般的な材料としては、ケイ酸ナトリウム、砂、樹脂自己硬化砂などが挙げられる。自己硬化砂型は、湿式砂型に比べて精度と強度に優れているため、中型から大型の鋳物の単体生産や少量生産に適している。
カスタム砂型鋳造の利点
材料費の低さ
砂型を作るのに必要な主な原材料は珪砂であり、これは自然界に非常に豊富に存在し、安価である。粘土や樹脂などの接着剤も比較的安価である。
砂型鋳造の金型製作コストは、金属型や特殊セラミック型を必要とする他の鋳造方法に比べてはるかに低い。特に大型鋳物の単体生産や少量生産に適しており、金型自体の高コストによって経済効率が損なわれることもない。
非常に柔軟な生産プロセス
砂型鋳造は、鋳造品のサイズ、重量、複雑さに厳密に制限されるものではありません。わずか数グラムの小さな部品を製造できるだけでなく、数百トンもの重量がある大型工作機械のベースや巨大な船舶用プロペラも製造可能です。
鋳造後、砂型は破損するため、他の方法では成形が難しい深い空洞や凹みなどの形状を持つ鋳物を、複雑な砂型から取り出すことができます。このような柔軟性は、多くの永久鋳型鋳造法には見られないものです。
幅広い金属との適合性
砂型鋳造では、鋳造できる金属の種類にほとんど制限がありません。低融点のアルミニウム合金や銅合金から、高融点の鋳鉄、鋳鋼、さらにはニッケル基合金やコバルト基合金といった高温合金まで、すべて砂型鋳造で成形できます。
鋳型砂自体は極めて高い耐火性を持ち、ほとんどの金属溶融物の高温にも溶けることなく耐えることができるため、さまざまな特性や用途を持つ金属部品の製造のための汎用的なプラットフォームとなる。
迅速な金型製造
砂型鋳造は、木製またはプラスチック製の金型の加工・製造において非常に迅速な方法です。設計変更が必要な場合でも、砂型鋳造ではモデルの変更だけで済み、金属金型のように時間と労力を要する機械加工は不要です。
金型の製造は、製品設計から試作生産の成功までのサイクルを大幅に短縮し、開発段階におけるコストとリスクを低減するとともに、試作生産や少量生産において非常に経済的かつ効率的である。
サイズ範囲無制限
砂型鋳造の大きな利点の一つは、鋳造サイズの幅広さです。砂型はブロック状に作られ、組み立てられます。理論的には、十分な大きさの砂箱を作れば、どんなサイズの部品でも鋳造できます。
実際の業界では、大型エンジンブロックや大型工作機械のベッドなど、最大かつ最重量の鋳造品は、ほぼすべて砂型鋳造によって製造されています。他の鋳造方法では、これほど巨大な寸法を実現することは非常に困難です。
カスタム砂型鋳造のデメリット
寸法精度が低い
砂型は、粒状の砂を結合させて作られます。砂型の内壁は、金属型ほど滑らかではないため、鋳造品の表面は比較的粗くなります。通常、この粗さを改善するには、後処理として機械加工が必要となります。
脱型や箱閉じなどの工程において、砂型は軽微な変形や損傷を受けやすい。高温の溶融金属による洗浄作用と相まって、鋳造品の寸法誤差やバリなどの表面欠陥を引き起こす可能性がある。
過酷な労働環境
砂型鋳造の製造工程、特に砂の混合、成形、および型から砂をはじく段階では、大量の粉塵が発生します。同時に、金属の溶解、鋳型の高温化、および結合剤の分解によって、有害なガスや煙が発生します。
粉塵や有害ガスは作業場の労働者の健康を脅かすため、企業は厳しい環境保護規制を遵守するために、換気、除塵、排ガス処理に多額の費用を投資する必要がある。
複雑でスキル依存
砂型鋳造は、鋳型製作、成形、溶解、注湯、洗浄など、数多くの工程から成ります。各工程におけるパラメータ制御は、最終的な鋳造品の品質に影響を与えます。
砂型鋳造工程は、注湯温度や速度の選択など、熟練作業員の経験と判断に大きく依存する。人的要因の変動は製品品質の不安定化につながりやすく、熟練作業員の需要増加は管理コストの上昇にもつながる。
精密砂型鋳造サービス: プロジェクトに必要なパワーを
高品質な砂型鋳造ソリューションを提供する信頼できるパートナー、NOBLEへようこそ。当社は、高度な砂型鋳造技術を駆使し、お客様の設計を耐久性に優れた複雑な金属部品へと具現化することに特化しています。試作品製作から大量生産まで、お客様の最も厳しい要求にもお応えできる信頼性、専門知識、そして生産能力をご提供いたします。
当社と提携する理由
- 実証された品質と信頼性: 原材料の検査から最終的な寸法チェックに至るまで、当社の厳格な品質管理システムにより、すべての鋳造品がお客様の仕様を満たすことを保証します。
- 技術協力: 当社のエンジニアリングチームは、お客様と緊密に連携し、製造性を考慮した設計の最適化、性能向上、および総コスト削減に取り組みます。
- 競争力のあるリードタイム: 当社は効率的な生産計画と堅牢なプロセスを活用し、お客様の部品を常に納期通りにお届けします。
次期プロジェクトの基盤として、ぜひ当社をご利用ください。ご要望をお伺いし、包括的なお見積もりをご提供いたしますので、お気軽にお問い合わせください。
よくあるご質問
砂型鋳造とは何ですか?また、どのように行われるのですか?
砂型鋳造は、溶融金属を使い捨ての砂型に流し込んで部品を成形する、汎用性の高い金属鋳造プロセスです。このプロセスでは、原型(部品の複製)から砂型を作成し、そこに溶融金属を流し込み、冷却・凝固させた後、砂型を取り外して完成した鋳造品を取り出します。
砂型鋳造にはどのような材料が使用できますか?
砂型鋳造サービスでは、鉄系金属および非鉄金属の幅広い種類に対応しています。一般的な選択肢としては、ねずみ鋳鉄、ダクタイル鋳鉄、炭素鋼、ステンレス鋼、アルミニウム合金、銅合金(青銅や真鍮など)が挙げられます。材質の選択は、強度、耐摩耗性、耐食性といった必要な機械的特性によって異なります。
砂型鋳造品の一般的なサイズと重量の範囲はどのくらいですか?
砂型鋳造は、非常に幅広いサイズの部品を製造できるという独自の特長を持っています。部品の重量は数オンス(100グラム強)から100トンを超えるものまで幅広く対応できるため、小型の筐体から巨大な機械の土台、ポンプハウジング、産業機器まで、あらゆるものの製造に最適です。
砂型鋳造プロセスの限界は何ですか?
砂型鋳造は非常に汎用性が高いものの、いくつかの限界がある。一般的に、得られる部品は精密鋳造やダイカストで得られる部品よりも表面仕上げが粗く、寸法精度も低い。
砂型鋳造サービスを選ぶメリットは何ですか?
砂型鋳造の主な利点としては、他の方法に比べて金型コストが低いこと、非常に大型で重量のある部品を製造できること、そして複雑な形状に対して優れた設計の柔軟性を備えていることが挙げられる。






