
板金加工において、適切な板金切断方法を選択することは、単に重要なだけでなく、不可欠です。選択する切断方法によって、最終製品の品質、精度、効率、そしてコスト効率が大きく左右されます。材料の種類、厚み、切断面の品質、生産速度といった要素を慎重に検討することで、お客様のニーズに合った最適な選択をすることができます。
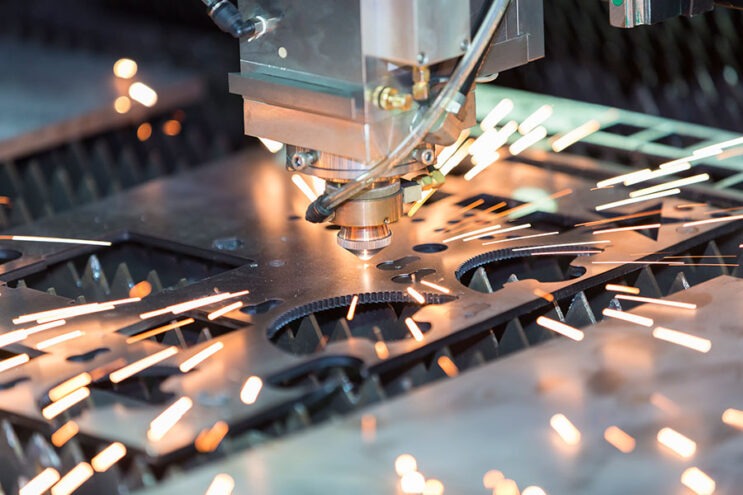
このガイドでは、業界で際立った3つの板金切断方法、レーザー切断、プラズマ切断、ウォータージェット切断をご紹介します。それぞれの方法には独自の利点があり、材料や求める仕上がりに応じて特定の用途に適しています。各方法の強みを理解することで、お客様のニーズに最適な方法を選択し、製造プロセスにおける最適な結果と効率性を確保することができます。
仕組み
S暑い Mエタル島 レーザー切断:薄板材料の精密加工と高速加工
複雑な金属部品がなぜこれほど精密に作られるのか、不思議に思ったことはありませんか?その答えはレーザー切断です。このプロセスは、レーザービームを材料の表面に集束させることから始まります。ビームによって発生する強烈な熱で材料が溶融、燃焼、または蒸発します。同時に、切断箇所にガスジェットを噴射して溶融した破片を吹き飛ばし、きれいで精密な切断を実現します。この方法は、ステンレス鋼やアルミニウムなどの薄板から中厚板の材料に特に効果的で、複雑な形状や厳しい公差にも対応できるため、高い精度が求められる用途に最適です。

S暑い Mエタル島 プラズマ切断:厚板金属の切断における速度と効率性
プラズマ切断は、プラズマと呼ばれるイオン化ガスの高速ジェットを用いて導電性材料を切断する高度な方法です。この高速ジェットにより、鋼鉄やアルミニウムなどの金属を容易に切断できます。切断プロセスは、プラズマカッターから材料を通してイオン化ガスの電気経路を作ることから始まります。酸素や窒素などの圧縮ガスがノズルから高速で材料に向かって噴射されます。ガス内部で電気アークが発生し、ガスがイオン化されてプラズマが生成されます。プラズマの高温によって材料が溶融し、ガス流が溶融金属を吹き飛ばすことで材料が切断されます。この方法は、薄い材料にも厚い材料にも適しており、高い精度で迅速な切断が可能です。

S暑い Mエタル島 ウォータージェット切断:熱を使わずに汎用性と精度を実現
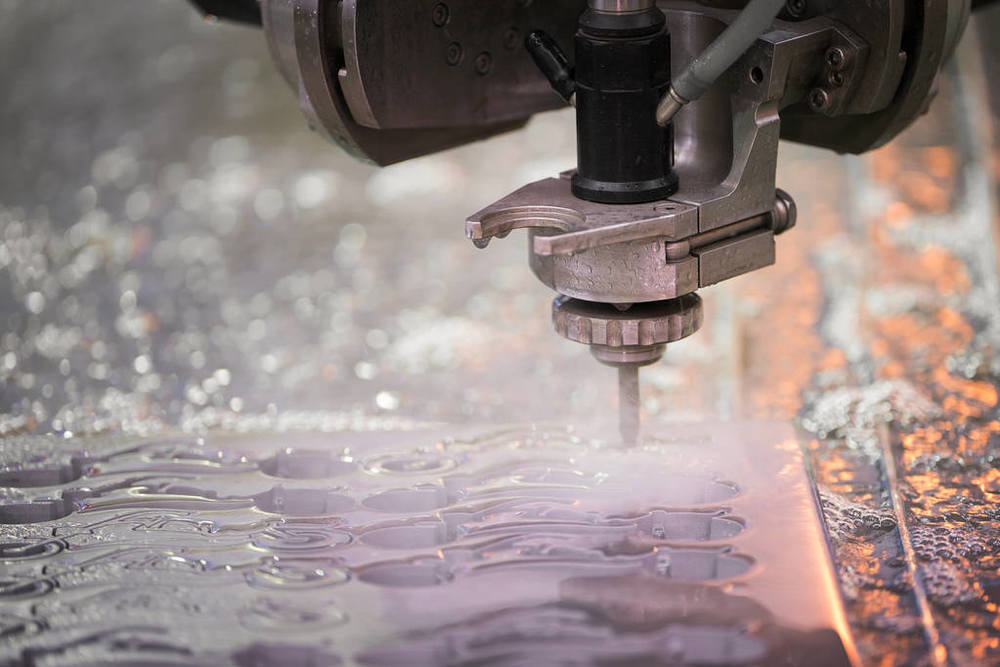
材料の完全性を損なうことなく高精度な切断方法をお探しなら、ウォータージェット切断が最適です。高圧の水流(場合によっては研磨剤を混合)を使用することで、材料を削り取り、精密な切断を実現します。最大の利点は、熱が発生しないため、熱変形に弱いプラスチックや複合材料などの加工に最適です。さらに、幅広い材料に対応し、材料本来の特性を損なうこともありません。次のプロジェクトにはウォータージェット切断を選んで、精度と汎用性の完璧な融合を体験してください。
比較分析:レーザー切断 vs プラズマ切断 vs ウォータージェット切断
精度
板金切断方法を選ぶ際、精度は決して無視できない重要な要素です。精度は切断方法によって異なるため、これらの詳細を把握しておくことはプロジェクトを成功させる上で非常に重要です。
レーザー切断:きれいで精密な切断が必要ですか?レーザー切断ならそれが可能です。±0.004インチという厳しい公差にも対応できるため、高い精度が求められる場面に最適です。
その魔法はこうだ。レーザーが、まさに必要な場所の材料を溶かしたり蒸発させたりする。刃も圧力も不要。ただ、きれいなエッジとシャープな形状が実現する。
薄板金属の加工に特に適しています。物理的な接触がないため、材料が安定し、反りが発生する可能性が低くなります。そのため、精密な形状が求められる電子機器、航空宇宙、医療機器部品の加工において、最適な選択肢となっています。
プラズマ切断:厚手の金属を素早く切断したい場合は、プラズマ切断が有力な選択肢です。高速で、鋼鉄やアルミニウムなどの材料に適しています。ただし、非常に精密な切断が必要な場合は、最適な選択肢とは言えません。材質と厚さにもよりますが、公差は±0.039インチ(1mm)から±0.020インチ(0.51mm)程度です。そのため、大規模な作業には最適ですが、複雑なデザインには適さない場合があります。
ウォータージェット切断:ウォータージェット切断は、複雑な形状の加工に最適です。高圧の水流を用いて板金を精密に切断し、±0.003インチ(0.076mm)という高い精度を実現します。さらに、冷間切断方式のため、熱による変形のリスクがなく、耐熱性の低い材料の加工にも最適です。
速度
板金プラズマ切断:プラズマ切断は、厚板材の切断において最も高速な方法です。超高温のプラズマアークを用いて金属を溶融させ、最大6インチ(約15cm)の厚さの材料を切断できます。切断速度は板金の種類によって異なりますが、一般的に非常に高速です。そのため、製造業や建設業などの重作業において、最適な選択肢となっています。
板金レーザー切断:レーザー切断は、板金加工において広く用いられている方法です。その効率は材料の厚さによって左右されます。薄い材料は高速切断が可能ですが、厚い材料はより多くの出力と時間を必要とします。軟鋼、ステンレス鋼、アルミニウムなどの材料は、一般的にレーザー切断で加工されます。このプロセスの有効性は、レーザーの出力と材料の特性によって決まります。
板金ウォータージェット切断:ウォータージェット切断は非常に汎用性が高く、あらゆる種類の材料を切断できます。しかし、問題は、材料が厚くなるにつれて切断速度が低下することです。大量生産環境では、この速度低下が生産性に悪影響を与える可能性があります。
材料の互換性
板金レーザー切断:レーザー切断は、薄い板金や、ステンレス鋼、軟鋼、一部のプラスチックなどの非反射性材料に最適です。高い精度を実現しますが、アルミニウムや銅などの厚い金属や反射率の高い金属には適していません。これらの金属はレーザー光を反射し、切断効率を低下させる可能性があるためです。
板金プラズマ切断:プラズマ切断は、鋼鉄、ステンレス鋼、アルミニウムなどの厚みのある導電性金属に最適です。電気アークを用いて材料を溶融させるため、導電性金属にのみ適用可能です。プラズマは高速かつ強力なため、重切削加工に最適です。
板金ウォータージェット切断:ウォータージェット切断は最も汎用性の高い切断方法です。金属、プラスチック、ゴム、ガラス、石材、さらには複合材料まで切断できます。熱を発生しないため、熱に弱い材料や積層部品の切断に最適です。また、反りを防ぎ、材料の完全性を維持します。
どのような素材を扱っているかをお知らせいただければ、最適な切断方法をご提案いたします。
費用
板金プラズマ切断:コスト面では、プラズマ切断は通常最も手頃な選択肢です。プラズマ切断機の価格は1万ドルから6万ドル程度ですが、ハイエンドモデルでは20万ドルに達するものもあります。さらに、プラズマ切断機の運用コストもそれほど高くありません。電極やノズルなどの消耗品が比較的安価なため、運用コストは通常1時間あたり15ドルから20ドル程度です。
板金レーザー切断:レーザー切断機は初期費用がやや高額になる場合があり、CO₂レーザーかファイバーレーザーか、また必要な出力によって、8,000ドルから250,000ドル以上まで幅があります。しかし、運転コストはそれほど高くなく、通常1時間あたり13ドルから20ドル程度で、電気代、メンテナンス費用、レンズやガスなどの消耗品費が含まれます。
板金ウォータージェット切断:ウォータージェットシステムは、6万ドルから45万ドル以上と、群を抜いて高価な選択肢です。しかも、運用コストも安くはありません。通常、1時間あたり20ドルから75ドルの運転費用がかかります。これは、研磨材と水を消費する上、高圧部品をスムーズに稼働させるためには定期的なメンテナンスが必要だからです。
安全に関する考慮事項
1. 露光
プラズマ切断の眩しい光は、単に不快なだけでなく、危険です。あっという間に目に悪影響を及ぼす可能性があります。保護具なしでアークをちらっと見ただけでも、「アークフラッシュ」と呼ばれる現象が起こり、目に異物感を感じることがあります。アークから発せられる紫外線は、日焼けのように皮膚を焼くこともありますが、その速度ははるかに速いです。レーザーカッター、特に高出力のクラス3Bやクラス4のレーザーカッターを使用する際は、目の保護が不可欠です。ビームをちらっと見ただけでも、視力に悪影響を及ぼす可能性があります。
必ず適切な目の保護具を着用してください。溶接用ヘルメットまたは適切な遮光度のゴーグルを着用し、それらが良好な状態であることを確認してください。通常の安全メガネでは不十分です。皮膚については、難燃性の保護具を着用してください。腕、脚、手を覆い、皮膚を露出させないでください。機械のドアに安全ロックが付いていること、および機械が作動しているときに警告音または警告灯が点灯することを確認してください。そしてもちろん、安全を確保するためにトレーニングは欠かさないでください。トレーニングは安全確保の鍵となります。
2. 煙、ガス、化学物質への曝露
レーザー切断やプラズマ切断では、火花が出るだけでなく、目に見えない煙やガスも発生します。プラズマ切断では窒素酸化物やオゾンなどが発生し、これらを吸い込むと肺に悪影響を及ぼす可能性があります。喉がヒリヒリしたり、目が痛くなったり、長期的には呼吸困難を引き起こすこともあります。
板金ウォータージェット切断の工程において、研磨材を危険なものと捉える人はほとんどいませんが、実際には危険な場合があります。ウォータージェット切断では、微細なガーネット粒子が、注意を怠ると問題を引き起こす可能性があります。特に清掃作業中は、これらの粒子が皮膚を刺激したり、粉塵となって肺に入り込んだりすることがあります。時間が経つにつれて、これらの粉塵が蓄積し、深刻な健康問題を引き起こす可能性があります。
何が効果的でしょうか?換気を良くすることです。粉塵が皮膚に付着しないように手袋を着用しましょう。ドアや窓を開けることはもちろんですが、切断エリアの近くに適切な排気システムを設置することも重要です。局所排気システムは、有害な空気が拡散する前に排出します。ちなみに、板金ウォータージェット切断作業が終わったら、研磨材の袋や容器を密封してください。また、食事の前や顔を触る前には必ず手を洗いましょう。忘れがちですが、大きな違いを生みます。
フィルターを清潔に保ち、すべてが正常に機能していることを確認してください。煙の濃度が非常に高い場合は、防じんマスクも着用してください。また、全員が危険性を理解していることを確認してください。煙に関する簡単な安全講習は、大きな違いを生む可能性があります。
3. 火災リスク
板金レーザー切断や板金プラズマ切断では、非常に高温になります。段ボール、油の染み込んだ布、おがくずなど、可燃物が近くにあると、火災の危険性があります。火花や高温の金属片が少しでも飛んだら、あっという間に引火してしまう可能性があります。
しかし、問題は火災だけではありません。爆発の危険性も非常に高いのです。プロパンやアセチレンなどの可燃性ガスが漏れて火花が飛んだ場合、周囲一帯が燃え上がる可能性があります。そのため、ガス漏れがないか確認し、ガス容器は密閉して安全に保管することが重要です。
さらに、作業スペースを清潔に保ちましょう。カッターの近くに可燃物を置かないでください。各シフト開始前にホースとバルブを点検してください。すべての機器が正しく接地されていることを確認してください。また、消火器の場所と使用方法を把握しておきましょう。常に近くに消火器を置き、電気火災用または燃料火災用の適切なタイプであることを確認してください。使用方法を理解し、同僚にも周知徹底してください。迅速な安全点検は、問題が発生する前に発見するのに役立ちます。

4. 機械的危険
レーザーカッターは熱いだけでなく、動きも速い。ヘッドが高速で回転し、ガントリーが動き、ベルトが回転する。手を間違った場所に近づけると、挟まれたり押しつぶされたりする危険がある。ほんの少しのことで怪我をする可能性がある。さらに、ウォータージェットカッターから噴射される水流は、強力なだけでなく危険だ。金属を切断できるだけでなく、手も切断してしまう。近づきすぎただけでひどく切ってしまう人もいる。最初は痛みを感じないこともあるが、怪我は深刻なものになる可能性がある。
安全カバーは必ず取り付けたままにしてください。絶対に外さないでください。ドアが開くとインターロックが作動して機械が停止するようになっています。これは安全のために組み込まれている機能です。機械をこまめに点検してください。ボルトが緩んでいたり、ベルトが摩耗していたりしたら、すぐに修理してください。また、適切な訓練を受けていない人に操作部を触らせないでください。安全は、まず自分が何をしているのかを理解することから始まります。
5. ノイズレベル
プラズマカッターは騒音が大きい。板金切断時には100デシベルを超えることもあり、これはチェーンソーと同程度の音量だ。このような騒音に長時間さらされると、聴力に悪影響を及ぼす可能性がある。すぐに気づかないかもしれないが、蓄積されていく。
ですから、常に聴覚保護具を着用してください。耳栓、イヤーマフ、またはその両方を使用してください。たとえ短時間の作業であっても、着用を怠らないでください。騒音計で騒音レベルを確認することも賢明です。騒音が大きすぎる場合は、騒音を下げる方法がないか検討してください。防音パネルを使用したり、遮音壁を設置したりすることができます。また、チーム全員が聴覚保護の重要性を理解していることを確認してください。
結論: 十分な情報に基づいた決定を下す
板金切断に適した方法(レーザー、プラズマ、ウォータージェット)を選択するには、それぞれの技術の長所と短所を包括的に理解する必要があります。意思決定の参考となるよう、以下に簡潔にまとめました。
| 側面 | レーザー切断 | プラズマ切断 | ウォータージェット切断 |
| 精度 | 高(±0.1 mm) | 中程度(±0.5mm~±1mm) | 非常に高い(±0.076 mm) |
| 速度 | 薄い材料でも高速 | 厚手の素材でも高速 | 特に厚い素材の場合は遅い |
| 材料範囲 | 金属、プラスチック、木材、ガラス | 導電性金属のみ | ほぼあらゆる素材 |
| 熱影響部 | S | より大きい | なし |
| エッジ品質 | 滑らかできれいなエッジ | 粗いエッジは仕上げが必要な場合があります | 少し粗めのエッジ |
| コスト(運用コスト) | ロー | 穏健派 | ハイ |
| コスト(設備) | ハイ | 穏健派 | ハイ |
板金切断用途への適合性
- 板金レーザー切断電子機器や自動車産業など、薄い材料の高精度切断に最適です。
- 板金プラズマ切断: 工業製造や建設で一般的に使用される、厚い導電性金属の高速切断に最適です。
- 板金ウォータージェット切断汎用性が高く、熱に弱い素材を含む幅広い素材を切断できるため、航空宇宙、建築、芸術分野での用途に適しています。
私たちを選ぶ理由 カスタム板金切断 サービス
設計から試作、そして量産まで、お客様のアイデアを形にするお手伝いをいたします。当社の高度な製造ソリューションは、お客様の製品、目標、そして納期に合わせてカスタマイズされています。カスタム板金ウォータージェット切断に当社をお選びいただければ、精度、一貫性、そして先進的な手法を重視するチームとパートナーシップを築くことになります。私たちは、常に最高の仕事をお届けすることに注力しています。


NOBLEは顧客向けに板金切断部品をカスタマイズします。
お客様の切断ニーズに当社が最適な選択肢である主な理由を以下に示します。
- 金型が不要なため、プロトタイプを迅速に製作できます。これにより、設計変更や複数回の反復作業を遅延なく迅速に行うことができます。このようなスピードは、市場投入までの時間が重要な業界にとって不可欠です。迅速な対応が求められる時、私たちは常に一歩先を行くお手伝いをします。
- 当社は長年にわたり、板金切断の実務経験を積んできました。これまで、様々な業界のお客様向けに数千件ものプロジェクトを成功させてきました。この豊富な経験に基づき、材料、機械、切断方法に関する深い知識を有しています。その経験を活かし、お客様のニーズに合わせたカスタムソリューションをご提供いたします。試作品1点、少量生産、完全オーダーメイド部品など、どのようなご要望にもお応えします。規模の大小を問わず、すべての作業を精密かつ丁寧に行います。
- 当社は、±0.005インチ(0.13mm)という厳しい公差で高精度な板金切断サービスを提供しています。このレベルの精度により、各部品は設計どおりに正確にフィットします。また、組み立て時や最終生産時のエラーを防ぐのにも役立ちます。このような精度は、細かいディテールや厳しい設計制限のある部品にとって特に重要です。これには、複雑な形状、小さな特徴、そして複雑な幾何学的形状が含まれます。当社の切断プロセスは、航空宇宙、自動車、医療などの分野で、一切のミスが許されない高性能部品に最適です。
- 当社は、最先端技術と効率的なワークフローを組み合わせ、プロジェクトを期日通りに完了させます。当社のシステムは、品質を損なうことなく、スピードと効率性を追求して構築されています。迅速な試作品製作から本格的な量産まで、あらゆる段階でリードタイムの短縮を支援します。つまり、高品質な板金加工部品をより迅速に入手できるということです。遅延も予期せぬ事態も一切なく、信頼できる納品をお約束します。
迅速かつ高品質な板金切断をお探しですか?NOBLEにお任せください。少量の部品から本格的な量産まで、あらゆるニーズにお応えします。熟練のスタッフが最先端の機械を駆使し、常に正確な仕様を実現します。さらに、プロジェクトがスムーズに進むよう、役立つ設計アドバイスも提供いたします。
迷わず今すぐCADファイルをアップロードして、迅速な見積もりを入手しましょう!







