
For alle i sprøytestøpeindustrien er maskinjustering en hverdagsoppgave. Men å få hver maskin justert akkurat riktig – enten du er en erfaren veteran eller en ny lærling – er alltid en reell utfordring. Hvorfor? Fordi materialer, formtemperatur, maskintilstand, verktøy og til og med verkstedmiljøet alle har forskjellige krav. Et kvalifisert produkt og høy effektivitet er de endelige målene med justering. Det er det vi skal utforske her, med disse målene som vår veiledning.
Sprøytestøping Maskinsjekker
1. Skuddkapasitet
Sjekk dette direkte på maskinen. Navneskiltet viser vanligvis maksimalt skuddvolum. Hvis det ikke finnes noe navneskilt, sett skuddvolumet til maksimum, kjør et fullt skudd, kast ut smelten og vei den. Det er maskinens faktiske maksimale skuddkapasitet.
Merk: Sprøytekapasiteten varierer med materialtettheten – noen materialer er tettere enn andre.
2. Skrue- og tilbakeslagsventilens tetningsintegritet
God tetning mellom skruen og tilbakeslagsventilen er avgjørende for stabile prosessparametere.
Slik sjekker du:
Etter montering av formen, kjør én vanlig halvautomatisk syklus. Når avkjølingen starter, bytt til manuell modus. Plastiser igjen til skruen er full, og injiserer deretter manuelt. Følg med på skruens posisjon. Slipp injeksjonstrykket og se om skruen fjærer tilbake. Hvis den fjærer tilbake, er tetningen god, og skruen og tilbakeslagsventilen er i orden.
For større nøyaktighet kan du bruke en stålplate i stedet for en form. Bare trykk dysen mot platen, injisere manuelt og sjekk om den fjærer tilbake. Sørg også for at det ikke lekker smelte fra dysen.
Hvis skruen ikke fjærer tilbake, er tilbakeslagsventilen sannsynligvis defekt og må inspiseres og repareres.
3. Injeksjonstrykktest
Oppsett: Plasser en trykksensor på en stålplate, med en aluminiumsplate oppå sensoren. Trykk dysen mot aluminiumsplaten.
Fremgangsmåte: Still inn maskinens injeksjonstrykk som følger, og injiserer tre ganger på hvert nivå:
- 10 bar (3x)
- 50 bar (3x)
- 90 bar (3x)
- 130 bar (3x) – test oftere hvis du bruker dette trykkområdet regelmessig
- 150 bar (3x)
Sjekk om det faktiske trykket som vises på trykkmåleren samsvarer med det innstilte trykket hver gang. Noter alt.
Hvis avviket overstiger 5 %, må maskinens viste verdi justeres, eller utstyret trenger service.
4. Smeltetemperaturtest
Temperaturtesting er delt inn i to typer:
- Tørketemperatur (beholder)
Bruk en temperaturføler til å måle over og under beholderen. Dette er enkelt, og de fleste tørkeutstyr viser det allerede. (Hvis du trenger mer informasjon, legg igjen en beskjed – vi hjelper deg gjerne.)
- Injeksjonssmeltetemperatur
Dette er vanskeligere. Maskinen viser 4–5 temperatursoner, men mens den er i gang, kan du ikke enkelt bekrefte om disse målingene er nøyaktige – du stoler stort sett på skjermen. En tredjepartssjekk er vanskelig.
En grov metode: trekk tilbake injeksjonsenheten, tøm smelten og undersøk det ekstruderte materialet umiddelbart. Sammenlign denne avlesningen med temperaturinnstillingen i den første sonen. Hvis forskjellen er mer enn omtrent 10 %, er maskinens temperaturavlesninger sannsynligvis feil – skift ut termoelementet eller kalibrer på nytt.
Måling av intern smeltetemperaturen er enda vanskeligere. Du må demontere skruen og dysen, og deretter sette en sonde dypt inn i sylinderen med en festeanordning.
Når det er sagt, er ekstrem presisjon ikke alltid kritisk her – mesteparten av varmen kommer faktisk fra skruesaks, ikke bare tønnevarmerne.
Forsiktig: På eldre maskiner kan varmebåndene oversvinges betydelig under temperaturøkning. Dette kan misfarge (gulne/brenne) materialet lokalt. Dette skjer ofte når varmeelementer, termoelementer eller kontrollkort har blitt byttet ut med uensartede, ikke-kalibrerte deler fra forskjellige partier, noe som fører til dårlig temperaturkonsistens.
Vedlikehold av muggsopp
Det finnes mange typer former: enkeltplate, toplate, sidekjerneformede former og mer. Det endelige valget av form bestemmes til syvende og sist av selve produktet.
En god form gjør jobben vår enkel. En dårlig designet form kan derimot forårsake endeløs hodepine. Men til syvende og sist handler den perfekte løsningen vanligvis om kommunikasjon eller formmodifisering.
Riktig vedlikehold av muggsopp er viktig – og dette er noe vi kan kontrollere. Så vi bør gjøre det så bra som mulig.
Etter produksjon
Når produksjonen er ferdig, må du sørge for å:
- Bruk en luftpistol til å blåse ut vann eller kjølevæske inne i formen.
- Tett portene med plugger for å forhindre at rust eller fremmedlegemer kommer inn under lagring.
- Påfør rustbeskyttelsesolje på formoverflaten for å forhindre overflatekorrosjon.
- Oppbevar formen på et egnet stativ – aldri direkte på gulvet.
Sikkerhetsmerknad: Vær alltid forsiktig når du flytter muggsopp. Sikkerhet og helse kommer først – de er grunnlaget for å tjene til livets opphold. Hvis noe føles farlig (eller til og med potensielt farlig), vær oppmerksom og forbedre situasjonen.
Vedlikehold av innvendig mugg
Under produksjonen kan det samle seg mye gass og rusk inne i formen. Over tid kan dette påvirke den jevne bevegelsen til utstøterpinner og innsatser, samt ventilasjon. Det kan også forårsake svarte flekker på delene, og i alvorlige tilfeller til og med sette seg fast i utstøterpinnene.
Derfor bør hver komponent demonteres og rengjøres før og etter hver produksjonskjøring.
Fett og rester på utstøterpinner og -innsatser kan være gjenstridige og vanskelige å fjerne. Den mest effektive metoden jeg har funnet så langt er å bruke sandpapir.
Jeg har ikke kommet over et rengjøringsmiddel som raskt fjerner denne typen gjenstridig olje. Sterke syrer kan fungere, men dampene er ubehagelige – våre muggteknikere tåler det ikke, så de foretrekker fortsatt sandpapir. I tillegg er kjemiske rengjøringsmidler vanskelige å kvitte seg med på riktig måte og kan føre til problemer med miljøregulatorer.
Vedlikehold av Temperaturkontrollere for forming (vann-/oljetermometere)
Formtemperaturkontrolleren (termulatoren) er ansvarlig for å avlede varme fra formen under produksjonen. Temperaturinnstillingen bestemmes av både delens utseende og sykluseffektivitet – så formtemperaturkontrolleren spiller en nøkkelrolle.
Temperaturkontroll
Temperaturen bør kontrolleres med et strømningsvannstermometer. Installer termometeret både ved formens innløp og utløp. Dette lar deg overvåke både temperaturstatus og strømningshastighet fullt ut.
For å sjekke strømningsoppførselen, koble en klar, gjennomsiktig slange til utløpet. Dette lar deg se om strømningen er turbulent eller laminær:
- Turbulent strømning— du kan tydelig se vannet bevege seg og blande seg.
- Laminar flyt— vannet ser stille ut eller beveger seg jevnt uten å blandes.
Det formen trenger er turbulent strømning . Laminær strømning kan ikke effektivt føre varme bort fra formen.
Kjøling Medium
Valg av kjølemedium utgjør en stor forskjell:
| Medium | Maks temperatur |
| Rent vann | 100 ° C (212 ° F) |
| Vann med trykktank | 120 ° C (248 ° F) |
| Olje | 180 ° C (356 ° F) |
Husk: noe varme går alltid tapt langs rørene, så den faktiske temperaturen ved formen kan være litt lavere enn den innstilte temperaturen.
Viktige parametere for sprøytestøping
1. Tønnetemperatur
Plast kan bare sprøytes inn i formen når den er i smeltet tilstand. Tønnen varmes opp av varmebånd, som overfører varme til plasten inni for å smelte den. Avhengig av lengden på tønnen kan flere varmebånd installeres, og temperaturen i hver sone må stilles inn individuelt i henhold til materialet som behandles. Disse innstilte temperaturene påvirker til slutt den faktiske smeltetemperaturen. I tillegg har skjærkraften som genereres av skruerotasjon også en betydelig innvirkning på smeltetemperaturen. Anbefalte smeltetemperaturer kan fås fra materialleverandøren.
2. Formtemperatur
Sprøytestøping er en varmeoverføringsprosess – smelten avkjøles gradvis inne i formen. Formtemperaturen stilles inn på formtemperaturkontrolleren (termulatoren), som sirkulerer en varmeoverføringsvæske som vann eller olje. Vanligvis brukes vann for formtemperaturer under 100 °C, mens olje brukes for høyere temperaturer. Elektriske varmestaver kan også brukes i noen tilfeller. Noen sprøytestøpemaskiner tillater direkte kontroll av disse formtemperaturenhetene fra kontrollpanelet. Anbefalte formtemperaturer kan fås fra materialleverandøren.
3. Injeksjonshastighet
Injeksjonshastighet refererer til den lineære hastigheten som skruen skyver plastsmelten inn i formen med.
Injeksjonshastigheten bør være så høy som mulig, slik at smelten forblir smeltet inntil hulrommet er fylt. Når formen er full, avsluttes injeksjonen.
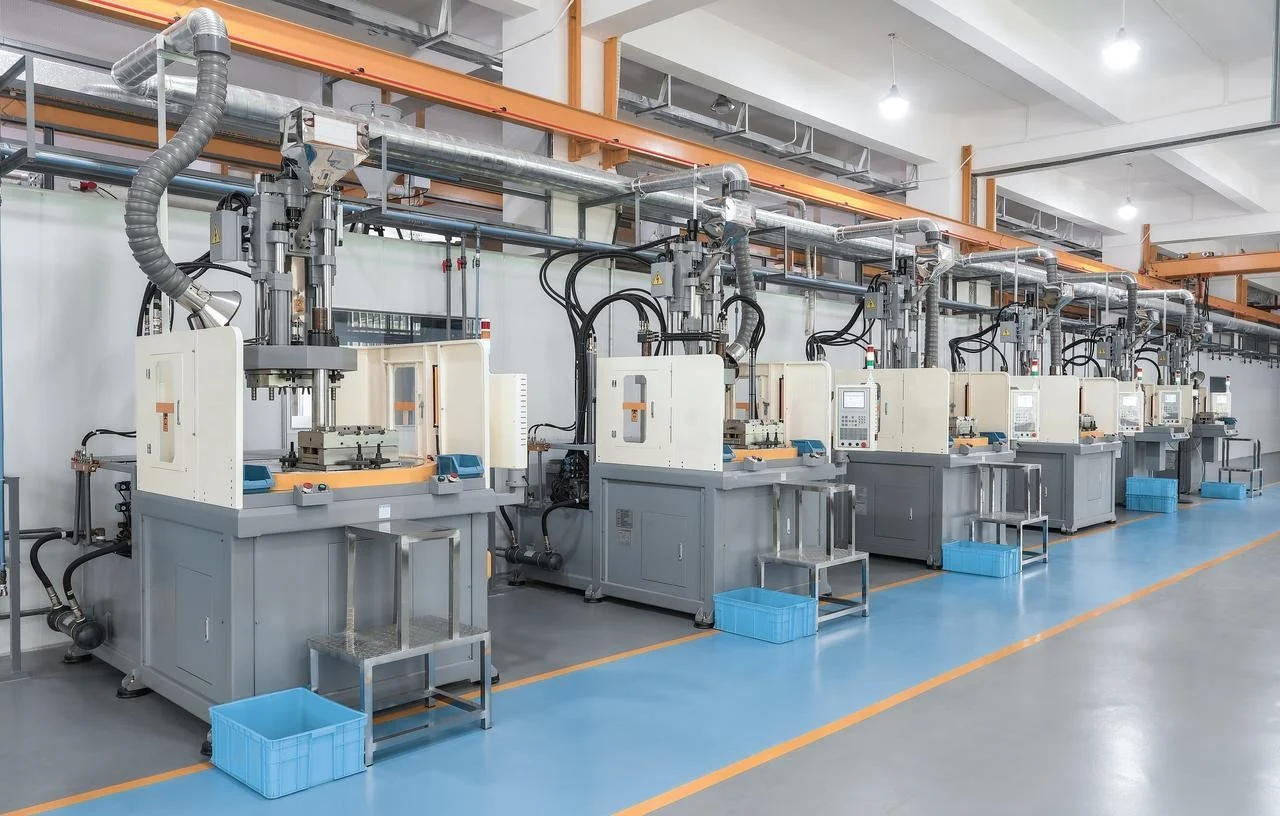
4. Injeksjonstrykk
Injeksjonstrykket er trykket som påføres smelten ved skruespissen for å opprettholde den innstilte injeksjonshastigheten. Hvis viskositeten til plasten øker, øker også kraften (eller trykket) som kreves for å opprettholde den innstilte hastigheten. Derfor er det svært viktig å opprettholde en konstant hastighet under injeksjonen. For en robust prosess bør maskinen alltid ha tilstrekkelig trykk tilgjengelig. En trykkfallstest kan brukes til å optimalisere injeksjonstrykket.
5. Pakkingstrykk
Pakking er det første deltrinnet i kompensasjonsfasen. Etter at formen er fylt under injeksjonen, må ytterligere plast pakkes inn for å kompensere for påfølgende krymping. Trykket som påføres smelten på dette stadiet kalles pakketrykk. Pakkingtrykk er en av de viktigste parameterne for å bestemme krymping og dimensjoner av deler.
6. Pakketid
Pakkingstid er varigheten pakketrykket påføres. Frysetesting av porten kan brukes til å innhente data for optimalisering av pakketiden.
7. Holdetrykk
Holdetrykk er det andre undertrinnet i kompensasjonsfasen. Det er trykket som påføres smelten for å sikre at smelten verken overfyller hulrommet eller strømmer tilbake ut av det. Teoretisk sett oppstår det ingen plastisk strømning i løpet av dette stadiet før slusen fryser.
8. Holdetid
Holdetid er varigheten holdetrykket påføres. Frysetesting av porten kan også brukes til å optimalisere holdetiden.
9. Skruehastighet
Skruehastighet refererer til rotasjonshastigheten til skruen under plastifisering (skruegjenoppretting). Generelt krever krystallinske materialer høyere skruehastigheter enn amorfe materialer. For tiden finnes det ingen moden teknologi for å direkte optimalisere skruehastigheten. Indirekte metoder brukes vanligvis, for eksempel måling av smeltetemperatur og kontroll av brente eller usmeltede partikler i smelten.
10. Mottrykk
Mottrykk er trykket som påføres bak skruen under plastifisering for å fremme jevn smelting og fjerne flyktige stoffer. For tiden finnes det heller ingen moden teknologi for å optimalisere mottrykket.
11. Avkjølingstid
Kjøletiden er perioden hvor formen forblir lukket mens plasten avkjøles til utkastningstemperaturen. Etter at kjølefasen er avsluttet, åpnes formen, og delen kastes ut. Den innstilte kjøletiden er imidlertid ikke den faktiske kjøletiden. Kjølingen begynner så snart smelten kommer i kontakt med formoverflaten. Derfor er den faktiske kjøletiden lik: injeksjonstid (fylletid) + innstilt pakketid + innstilt holdetid + innstilt kjøletid. Kjøletiden kan også optimaliseres ved hjelp av designede eksperimenter.
12. Bildestørrelse (måling)
Skuddstørrelse er også kjent som måling. Skruens nullposisjon er når skruen er helt foran i løpet. Når skruen beveger seg bakover, akkumuleres smeltet plast. Den innstilte avstanden skruen beveger seg bakover kalles skuddstørrelsen. Skuddstørrelsen uttrykkes i lineær avstand eller volum. Skuddstørrelsen kan beregnes basert på total injeksjonsvekt og smeltetetthet. Men fordi smeltetettheten avhenger av temperaturen – som er vanskelig å måle nøyaktig – er den beregnede skuddstørrelsen vanligvis bare et estimat. Skuddstørrelsen må også justeres under pakking og oppbevaring basert på den faktiske puten.
13. Overføringsposisjon (omkoblingspunkt)
Punktet der injeksjonsfasen går over i kompensasjonsfasen kalles overføringspunktet. Når denne bryteren utløses av skrueposisjonen, kalles den overføringsposisjonen eller omkoblingspunktet. Omkoblingen kan også utløses av tid, hydraulisk trykk eller et eksternt signal. Teoretisk sett bør formen være 100 % fylt med smelten i overføringsposisjonen. I praksis fylles imidlertid formen ofte til litt under 100 % før kompensasjonsfasen begynner.
Andre parametere (mindre kritiske)
Følgende parametere trenger ikke å justeres like ofte som de 13 parameterne ovenfor, og de har heller ikke noen vesentlig innvirkning på produktkvaliteten.
Dekompresjons- eller sugeavstand
Fordi skruegenoppretting (plastifisering) skjer under mottrykk, komprimeres smelten foran på skruen og har et indre trykk. Under skruegenoppretting er den støpte delen og løperen fortsatt inne i formen. Når formen åpnes, løsner innløpsstøpet fra dysen, trykket i smelten frigjøres, og smelten kan sikle ut av dysen. Derfor, når skruegenopprettingen er ferdig, bør skruen bevege seg tilbake en liten ekstra avstand for å avlaste det indre trykket. Denne avstanden kalles dekompresjonsavstanden eller sugeavstanden. Vanligvis er denne avstanden kort (mindre enn 10 mm). For mye sugeavstand kan forårsake overflatedefekter på delen.
Pakkehastighet
Pakkehastighet er skruens lineære hastighet i kompensasjonsfasen. På noen sprøytestøpemaskiner er dette bare en valgfri parameter.
Siste beskjed
Hvis du ser på kontrollpanelet til en moderne sprøytestøpemaskin, kan du føle deg overveldet av antallet forskjellige parametere og alternativer. Maskiner har ofte flere overvåkingsskjermer for å spore produktkvalitet og produksjonseffektivitet. Maskinprodusenter inkluderer noen ganger også unødvendige kontrollfunksjoner. For eksempel tilbyr noen maskiner ti trinn med trykkvalg for pakke- og holdefasene. I de fleste systematiske sprøytestøpeprosessutviklingsprosesser bør to trykktrinn være tilstrekkelig. Imidlertid kan prosessingeniører i noen tilfeller – for å kompensere for designfeil i delen eller formen – trenge å bruke flertrinnsprosesser.
Konklusjon
Maskinjustering kan se ut som bare å skru skruer og justere parametere, men i virkeligheten er det en dyp samtale med materialer, utstyr, former og miljøet. Hver maskin har sin egen personlighet. Hvert materiale oppfører seg forskjellig. Bare gjennom kontinuerlig observasjon, registrering og oppsummering kan du bli virkelig flytende i denne samtalen.
Om NOBLE
Her er hvem vi er. Et presisjons-CNC-maskineringsverksted . Vi fokuserer på kvalitet og konsistens. Det er fundamentet.
Denne artikkelen har handlet om sprøytestøping. Men vår virkelige ekspertise er annerledes. Vi driver med CNC-maskinering, fresing , dreiing og spesialtilpassede deler i metall og plast. Bredt utvalg av materialer.
Våre sertifiseringer er viktige:
ISO 9001:2015 — Kvalitetsstyringssystemer. Grunnlinjen.
ISO 13485:2016 – Kvalitetsstyring for medisinsk utstyr. Strengere. Mer sporbarhet.
Dette er ikke merker. De betyr at vi kontrollerer prosessene våre. Vi sporer alt. Vi fortsetter å forbedre oss. Medisinsk arbeid. Bilarbeid. Generell industri. De samme standardene gjelder for alt.
Her er vår oppfatning. God produksjon følger de samme reglene som vi har lagt her. Kjenn maskinen din. Kontroller variablene dine. Slutt aldri å jage etter bedre kvalitet.
FAQ
Hvor ofte bør jeg sjekke tilbakeslagsventilens pakning?
Sjekk det når du bytter materialer. Sjekk det hvis prosessen begynner å drive. Se på vekten på delen – hvis den hopper rundt, er det et tegn. Mange teknikere utfører en tetningstest under formskift. Fang det opp før det lager dårlige deler, ikke etterpå.
Hvorfor samsvarer ikke smeltetemperaturen min med temperaturinnstillingene for fatet?
To ting skjer. For det første er sylinderinnstillingene bare en del av historien. Skruen skjærer i plasten når den dreier, og det tilfører skikkelig varme. For det andre kan det hende at maskinvaren lyver til deg. Gamle maskiner med uensartede varmebånd eller dårlige termoelementer gir feil avlesninger. Bruk en probe til å måle den faktiske smeltetemperaturen. Det forteller deg hva som egentlig skjer.
Kan jeg bruke vann for muggtemperaturer over 100 °C?
Nei. Vann koker ved 100 °C ved atmosfærisk trykk. Hvis du trenger høyere, har du to alternativer. Et trykkvannssystem hever kokepunktet. Eller du bytter til olje. Oljesystemer kjører opptil 180 °C. Det er standard for høytemperaturapplikasjoner.
Hvordan forhindrer jeg muggrust under lagring?
Blås ut alle kjølekanaler med trykkluft. Deretter tetter du igjen portene. Smør alle eksponerte overflater med rustbeskyttelsesolje – hulrom, kjerne, monteringsplater. Sett aldri formen på gulvet. Bruk et stativ. Hold det tørt. Rust starter i det øyeblikket du slutter å følge med.






