
Introduksjon til Automotiv Inektelse Maldring
Sprøytestøping i bilindustrien er en vanlig maskineringsprosess som innebærer å injisere oppvarmede, smeltede plastpellets i en form, som deretter avkjøles for å danne ønsket delform. Denne metoden er egnet for masseproduksjon, og sikrer konsistente deldimensjoner, glatte overflater og pålitelig styrke.
I bilindustrien brukes sprøytestøping ofte til å produsere støtfangere, dashbord, interiørkomponenter, lampehus, funksjonelle strukturelle deler og mer. Fordelene inkluderer høy produksjonseffektivitet, relativt lave kostnader og muligheten til å maskinere komplekse deler. I tillegg er plastmaterialer lette, noe som hjelper biler med å oppnå en lett design og forbedre drivstoffeffektiviteten.
Sprøytestøping kan også kombinere forskjellige materialer og farger for å møte de ulike estetiske og funksjonelle kravene til biler, noe som gjør den bredt brukt i moderne bilproduksjon.
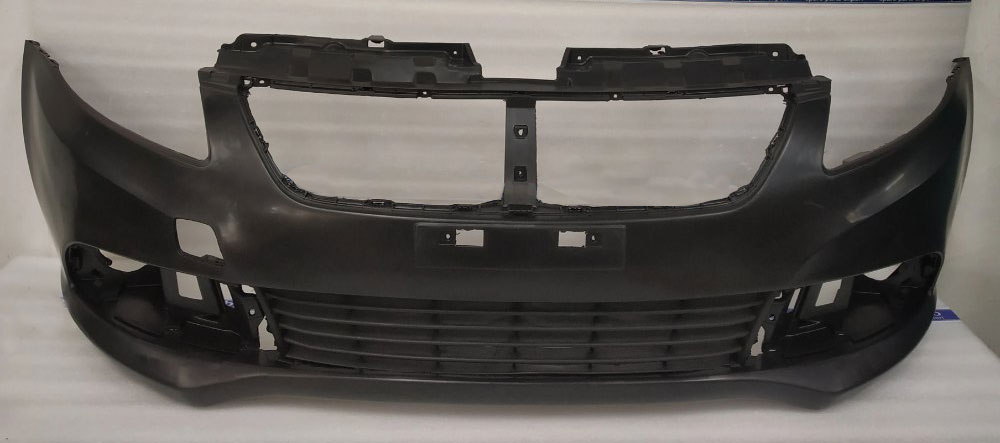
Hva er sprøytestøping for biler?
Sprøytestøping av biler er en vanlig prosess der oppvarmede plastpellets sprøytes inn i en form, avkjøles og formes til presise deler. Den er ideell for masseproduksjon, og gir konsistent størrelse, glatte overflater og pålitelig styrke.
I bilindustrien brukes det til støtfangere, dashbord, innvendige paneler, lampehus og andre funksjonelle eller strukturelle deler. Hovedfordelene er høy effektivitet, lave kostnader og muligheten til å produsere komplekse former. Lettvektsplast kan også redusere vekten på kjøretøy og forbedre drivstoffeffektiviteten.
Sprøytestøping muliggjør også kombinasjon av forskjellige materialer og farger, samtidig som det oppfyller både funksjonelle og visuelle krav. Dette gjør det til en nøkkelteknologi i moderne bilproduksjon.

Historien om sprøytestøping i biler
I bilindustriens tidlige dager var biler nesten utelukkende laget av metall og var svært tunge. På 1940- og 1950-tallet førte fremveksten av plast til at produsenter begynte å prøve å bruke plastkomponenter.
På 1970-tallet begynte biler å bruke plastlister og dekorative deler. På slutten av 1980-tallet begynte funksjonelle plastkomponenter som frontlykter, støtfangere og skvettskjermer å dukke opp.
Tidlig på 21-tallet hadde strukturelle plastkomponenter blitt svært vanlige på grunn av fordelene deres, som lett vekt, høy drivstoffeffektivitet og kostnadsbesparelser. I dag er sprøytestøping den viktigste metoden som brukes til å produsere plastdeler til biler.
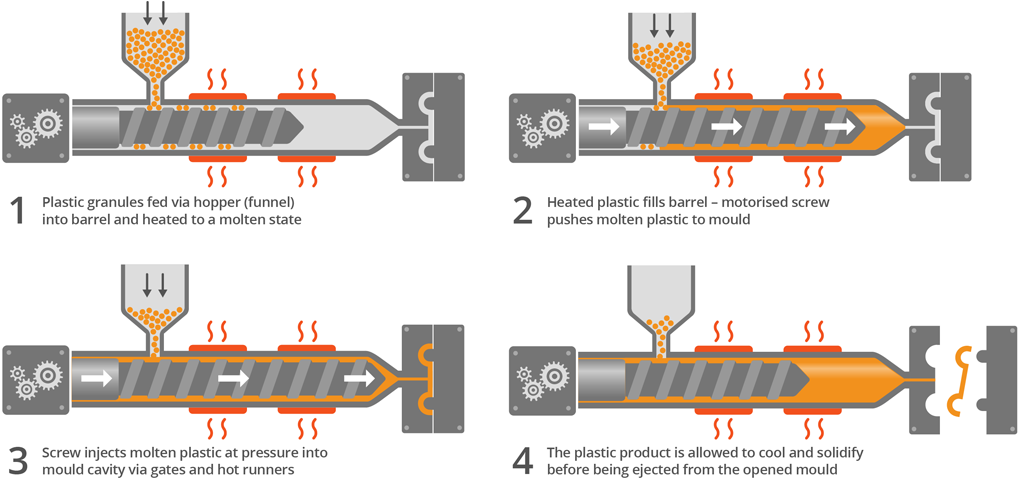
Sprøytestøpeprosessen for støtfangere
Produksjonen av bilstøtfangere via sprøytestøping innebærer følgende trinn:
Design og maskinering av støtfangerformer for biler
Det første viktige trinnet i å lage sprøytestøpte bilstøtfangere er formdesign og maskinering. Kvaliteten på formen påvirker direkte nøyaktigheten og ytelsen til den endelige støtfangeren.
Ingeniører begynner med å analysere 3D CAD-designdata. De sjekker faktorer som materialkrymping, trekkvinkler og kjølelayout.
Former er vanligvis laget av sterkt stål som P20 eller H13. De produseres med presisjons-CNC-maskinering , EDM og andre prosesser. En komplett støtfangerform er kompleks og inkluderer hulrom, kjerner, utkastingssystemer og kjølekanaler. Det tar vanligvis omtrent 4 til 8 uker å fullføre.
For masseproduksjon belegges formoverflater med krom eller behandles med nitrering for å øke slitestyrken. I de senere årene har avanserte former også brukt konform kjøleteknologi. Med 3D-printing kan formkjerner lages med komplekse kjølekanaler, noe som forbedrer kjøleeffektiviteten og forkorter produksjonssyklusene.
Injeksjonsstøping for biler Materialfôring
Råmaterialebearbeiding er et viktig trinn før sprøytestøping av støtfangere . Plastpellets, vanligvis PP eller ABS, må kontrolleres og behandles nøye. Først tørkes de for å holde fuktigheten under 0.02 %. Dette forhindrer bobler eller overflatedefekter under støping.
Moderne fabrikker bruker ofte sentrale matingssystemer. Tørkede pellets sendes gjennom rørledninger direkte til hver injeksjonsmaskin.
Hele prosessen styres vanligvis av PLS-systemer, som sørger for jevn mating og sporing av prosessdata.
Injeksjon og kjøling
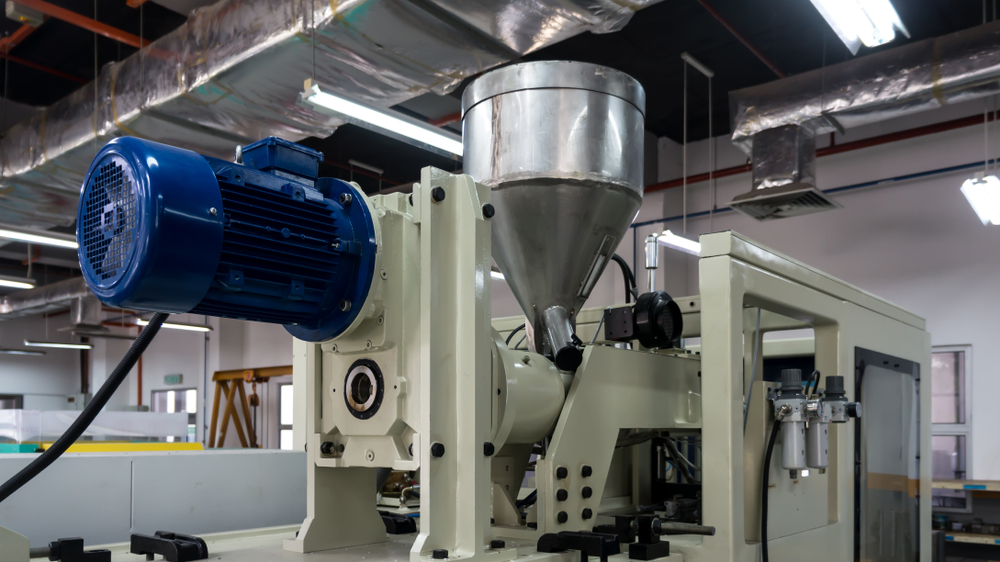
Sprøytestøping er hovedprosessen i produksjon av bilstøtfangere. Først smeltes tørkede plastpellets i maskinens sylinder ved hjelp av varme, vanligvis mellom 180 og 280 °C, og ved hjelp av skruens skjærvirkning. Den smeltede plasten sprøytes deretter inn i formhulrommet under høyt trykk, vanligvis 800 til 1500 bar.
Etter fylling begynner holdetrykkfasen. Dette trinnet motvirker krymping og holder produktet dimensjonsstabilt. Avkjøling kommer deretter. Vann mellom 20 og 80 °C strømmer gjennom formkanaler for å størkne delen. Avkjøling tar mest tid – omtrent 60–70 % av hele syklusen.
Utkast og etterbehandling
Etter støping går støtfangeren gjennom etterbehandlingstrinn. Når formen åpnes, skyver utkastingssystemet delen ut, og en robotarm flytter den til et transportbånd.
Hvis den består inspeksjonen, går støtfangeren videre til lakkering. Et grunningsstrøk påføres først for å dekke små defekter, deretter legges et toppstrøk og klarlakk. Noen modeller bruker spesielle overflater som perlemors- eller metalliclakk. Den lakkerte støtfangeren herdes deretter under kontrollerte forhold.
Fordeler med sprøytestøping for støtfangere til biler
Høy presisjon
I bilindustrien er støtfangere svært viktige deler. De er ikke bare utvendige deler. Størrelsesnøyaktigheten påvirker direkte monteringskvaliteten og kjøretøyets ytelse.
Sprøytestøping er en prosess som kan oppnå svært høy presisjon. Med nøye formdesign og streng støpekontroll kan man oppnå en nøyaktighet på omtrent ±0.1 mm. Dette gjør at hver støtfanger passer perfekt til bilens karosseripaneler.
Holdbarhet
Støtfangeren på bilen er en av hoveddelene på utsiden av et kjøretøy. Den tåler sol, regn, varme og mange andre forhold over lengre tid. Derfor må den motstå vær, støt og aldring. Sprøytestøping er en prosess som kan dekke disse behovene.
Sprøytestøping gjør støtfangeren sterk og støtsikker, og motstår effektivt steinslag eller mindre kollisjoner. Den kan gå tilbake til sin opprinnelige tilstand etter å ha absorbert støtet, og dermed beskytte bilkarosseriet.
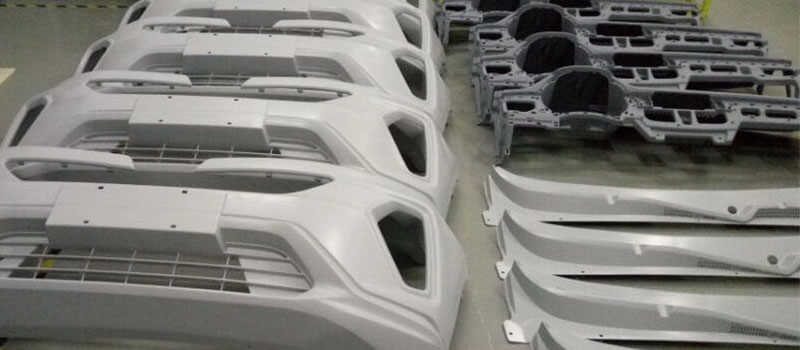
Lett
Sprøytestøping gjør det mulig å designe lette støtfangere. Prosessen tillater tynne vegger, vanligvis 2.5 til 3.5 mm.
Kostnadseffektivitet
Sprøytestøping er spesielt egnet for storskalaproduksjon, for eksempel støtfangere på biler. En enkelt presisjonsform kan vanligvis kjøre 500 000 til 1 million sykluser.
Hovedfordelen er kostnaden. Etter hvert som produksjonen øker, fordeler kostnadene for former, maskiner og arbeidskraft seg over flere deler. Dette skaper stordriftsfordeler, og reduserer enhetskostnaden for støtfangere med 30–40 % sammenlignet med eldre metoder.
Materialbruken er også svært effektiv. Nesten alle termoplastpellets blir en del av sluttproduktet. Skrot er vanligvis under 5 %, og restmateriale kan resirkuleres.
Materialer brukt i sprøytestøpte støtfangere
Materialvalget påvirker direkte støtfangerens styrke, fleksibilitet og skademotstand. Vanlige materialer inkluderer:
Polypropylen (PP)
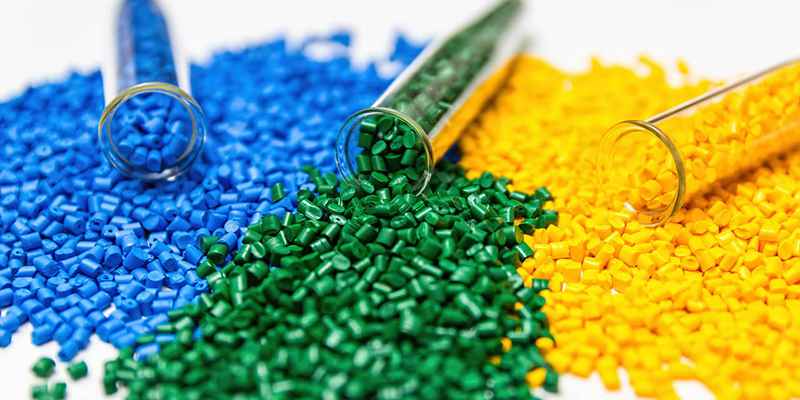
Polypropylen, eller PP, er den mest brukte plasten til bilstøtfangere i dag. PP-materiale er svært populært fordi det kombinerer styrke, seighet og enkel bearbeidbarhet. Hovedfunksjonen er utmerket slagfasthet. Det kan opprettholde seighet selv ved lave temperaturer og absorbere kollisjonsenergi effektivt.
Den er også veldig lett, med en tetthet på omtrent 0.9 g/cm³, som er mye lavere enn metall. Dette gjør den til et godt valg for lette bildesign. PP-materiale er motstandsdyktig mot kjemisk korrosjon og lett å forme og produsere. Tilsetningsstoffer kan også forbedre UV-motstanden og forlenge støtfangerens levetid i utendørsmiljøer.
Akrylonitrilbutadienstyren (ABS)
| Utmerket overflatekvalitet | Den har høy overflatefinish og er praktisk for sekundær maskinering |
| Lett | Lav tetthet bidrar til å redusere kjøretøyets vekt og senke energiforbruket |
| Resirkulerbar | Resirkulerbare og gjenbrukbare materialer er i tråd med trenden innen miljøvern og bærekraftig utvikling. |
ABS er et annet viktig materiale som brukes i støtfangermaskinering. Hovedfordelen med ABS er dens sterke værbestandighet. Det tåler langvarig eksponering for sollys og temperaturendringer uten å miste ytelse.
Overflaten på ABS-materialet er hard og glatt, noe som gjør det svært godt egnet for luksusbiler som legger vekt på utseende. Ved å justere proporsjonene mellom de tre komponentene kan ABS-ytelsen endres fleksibelt, og dermed gi flere alternativer for støtfangerdesign.
PC
For støtfangere som trenger høyere ytelse, er polykarbonatblandinger (PC) ofte det beste valget. PC har svært høy slagfasthet og sterk varmebestandighet.
PC-blandinger gir også en utmerket overflatefinish, noe som muliggjør mer komplekse og stilige støtfangerdesign. Disse materialene brukes hovedsakelig i eksklusive biler eller støtfangere som krever spesiell ytelse. De koster mer, men varer lenger og beholder et godt utseende over tid.
Anvendelser av sprøytestøping i bilindustrien
| Interiørkomponenter | dashbordenheter, konsolldeler, dørhåndtak og setekomponenter |
| Utvendige karosserideler | støtfangere, griller og karosseripaneler |
| Komponenter under panseret | motordeksler, luftinntak og diverse hus |
Interiørkomponenter
Instrumentpaneler, dørpaneler, midtkonsoller, luftventiler, hanskerom, seteelementer og diverse oppbevaringsbokser produseres hovedsakelig ved sprøytestøping. Disse delene er ofte store, har en svært kompleks form og krever utmerket overflateestetikk.
Sprøytestøping kan produsere komplekse strukturer i ett trinn og integrere flere funksjoner i en enkelt komponent.
Etterbehandling, som belegg, galvanisering og in-mold-dekorasjon (IMD), forbedrer produktenes dekorative effekt betydelig. Dette forbedrer kupeens utseende og komfort, samtidig som det oppfyller bilindustriens behov for lette og kostnadseffektive design.
Utvendige detaljer
Moderne billykter har utviklet seg til mer enn bare lysenheter – de er nå sentrale elementer i kjøretøyets eksteriørdesign. Den indre strukturen er svært kompleks og inkluderer vanligvis et bakspeil, en lampeskjerm og flere monteringsbraketter.
Sprøytestøping, spesielt bruk av transparente materialer, kan produsere disse delene av optisk kvalitet presist, samtidig som funksjonaliteten og utseendet sikres.
Funksjonelle strukturelle komponenter
I løpet av de siste to tiårene har mange produsenter erstattet metalldeler under panseret med plastalternativer.
I dag har sprøytestøpeteknologi blitt brukt til å produsere komponenter som topplokkdeksler og oljepanner. Sammenlignet med metalldeler reduserer denne typen plastdeler vekt og produksjonskostnader betydelig.
Utfordringer ved sprøytestøping av støtfangere til biler
Kjøleeffektivitet og deformasjonskontroll.
Avkjølingsfasen tar vanligvis mer enn 60 % av sprøytestøpesyklusen. Kvaliteten på designet er direkte relatert til produksjonseffektiviteten og kvaliteten på sluttproduktet.
Hvis kjølesystemets utforming er urimelig eller kjølehastighetskontrollen er feil, reduserer det ikke bare produksjonseffektiviteten betydelig, men fører også lett til defekter som vridning og ujevn krymping i plastdelene, noe som påvirker monteringsnøyaktigheten og overflatekvaliteten til støtfangeren alvorlig.
Krav til masseproduksjon
For å oppnå økonomisk levedyktighet og stabilitet i masseproduksjon, må formen ha lang levetid og utmerket mekanisk stabilitet for å motstå slitasje og belastning forårsaket av høyfrekvent gjentatt bruk.
Produksjonslinjen må også oppnå et høyt automatiseringsnivå. Hvis automatisering eller prosesskontroll mangler, kan det raskt føre til flere produktfeil, høyere produksjonskostnader og lavere total effektivitet.
Kvalitetskontroll i støtfanger Sprøytestøping
For å sikre sikkerhet og ytelse utfører produsentene strenge inspeksjoner:
1. Inspeksjon av dimensjonsnøyaktighet
Dimensjonsnøyaktighet er den primære indikatoren for kvalitetskontroll av støtfangere. Produsenter bruker høypresisjonskoordinatmålemaskiner (CMM-er) for å utføre fulldimensjonale inspeksjoner av viktige monteringspunkter og kontaktflater på støtfangere, med en målenøyaktighet på ±0.02 mm. Inspeksjonen dekker viktige dimensjoner som lengde, bredde, tykkelse og hullposisjoner, samt samsvarende hull med andre karosserikomponenter. For å sikre konsistens i masseproduksjon utføres prøvetakingsinspeksjoner for hver produksjonsbatch, og et komplett dimensjonsdataarkiv etableres. For komplekse buede overflater brukes også laserskanningsteknologi for å innhente komplette 3D-punktskydata for sammenligning og analyse med den originale CAD-designen. Moderne smarte fabrikker har begynt å introdusere online automatiske inspeksjonssystemer, som bruker visuell måleteknologi for å oppnå 100 % kritisk dimensjonsinspeksjon, noe som forbedrer kvalitetskontrollens effektivitet betydelig.
2. Slagmotstandstesting
Slagmotstand påvirker direkte støtfangerens sikkerhetsfunksjon. Produsenter bruker ulike testmetoder for omfattende evaluering: støttesting ved fall av en kule i romtemperatur (ved bruk av en stålkule med 50 mm diameter og 500 g som slippes fra en høyde på 1–2 m), støttesting ved lav temperatur (testing av prøver etter eksponering for -30 °C i 4 timer) og kollisjonstesting fra flere vinkler. Støtfangere for avanserte kjøretøy må også bestå dynamiske støttester, der man bruker en pendellignende støttestmaskin for å simulere kollisjoner i forskjellige hastigheter. Alle testede prøver gjennomgår grundig inspeksjon for å vurdere defekter som sprekker eller brudd, og den maksimale absorberte støtenergien registreres. Disse testene sikrer at støtfangere effektivt kan absorbere kollisjonsenergi under ulike forhold, noe som beskytter sikkerheten til fotgjengere og kjøretøy.
3. Testing av overflatekvalitet og malingsheft
Inspeksjon av overflatekvalitet omfatter flere aspekter, inkludert visuell inspeksjon, glansmåling og analyse av appelsinskall. Profesjonelle inspektører undersøker produktoverflaten under standard lysforhold for å identifisere defekter som krympemerker, flytemerker og bobler. Testing av beleggets ytelse inkluderer: kryssmalmtesting av heft (i henhold til ISO 2409-standarder), blyanthardhetstesting (for å vurdere beleggets overflatehardhet) og steinslagtesting (for å simulere steinenes slag ved høye hastigheter). Fargeforskjellskontroll er også et kritisk trinn, med et spektrofotometer som brukes til å måle ΔE-verdier for å sikre fargekonsistens. Moderne produksjonslinjer er vanligvis utstyrt med automatiske optiske inspeksjonssystemer (AOI), som bruker HD-kameraer og AI-algoritmer for automatisk å identifisere og klassifisere overflatedefekter, noe som forbedrer inspeksjonseffektiviteten og nøyaktigheten betydelig.
4. Vurdering av UV-motstand og værbestandighet
Værbestandighetstesting evaluerer primært støtfangernes ytelsesbevaringsevne etter langvarig bruk. Akselererte aldringstester er de mest brukte metodene, inkludert: UV-aldringstester (simulering av sollyseksponering i et QUV-aldringstestkammer i 500–1,000 timer), våtvarmesyklustester (syklisk testing under forhold med 40 °C temperatur og 95 % luftfuktighet) og saltspraytester (vurdering av korrosjonsmotstand). Selv om utendørs eksponeringstester har en lengre syklus (vanligvis 6–12 måneder), gir de de mest realistiske ytelsesdataene. Disse testene vurderer om materialer viser falming, kritting eller sprøhet, samt bevaringsgraden av mekaniske egenskaper. Eksklusive kjøretøy gjennomgår også testing på veien, med prøver installert i forskjellige klimatiske regioner for langsiktig overvåking. Alle testdata mates tilbake til materialformulering og prosessoptimalisering for kontinuerlig å forbedre produktkvaliteten.
Trender innen sprøytestøping av støtfangere til biler
Bransjen beveger seg mot lette design, resirkulerte materialer og integrerte sensorer for avanserte førerassistansesystemer (ADAS). Moderne sprøytestøpeteknologi muliggjør også støping av flere materialer, noe som gir ulike egenskaper i spesifikke støtfangerområder for optimalisert ytelse.
NOBLE Bilplast Sprøytestøping Tjenester
NOBLE har mange års erfaring innen produksjon av bildeler. Vi bruker avansert sprøytestøpeutstyr og et strengt kvalitetskontrollsystem som oppfyller ISO9001- og ISO13485-standardene.
Med dyp bransjekunnskap og moderne teknologi kan NOBLE forvandle designkonseptene dine til produkter av høy kvalitet. Teamet vårt er opptatt av å sikre pålitelig kvalitet og gi hver kunde problemfri og tilfredsstillende service.
For ulike behov innen bilkomponenter tilbyr vi svært tilpassede løsninger og toppmoderne produksjonsanlegg, og tilbyr en komplett tjenestekjede fra prototypeutvikling til etterbehandling.
NOBLE følger et strengt kvalitetskontrollsystem for å sikre at alle ledd fra design til masseproduksjon oppfyller de høyeste standardene. NOBLE kan effektivt og presist støtte dine bildesignprosjekter fra konsept til masseproduksjon. Som din pålitelige partner er NOBLE forpliktet til å fremme innovasjon og utvikling i bilindustrien i fellesskap.
Vanlige spørsmål for Sprøytestøping
Kan sprøytestøpte støtfangere resirkuleres?
Ja. Mange, spesielt de som er laget av polypropylen, kan resirkuleres og gjenbrukes for å lage nye bildeler, noe som støtter bærekraftig produksjon.
Hvilke faktorer påvirker kvaliteten på sprøytestøpte støtfangere til biler?
Faktorer inkluderer nøyaktighet i formdesign, materialkvalitet, innstillinger for sprøytestøpemaskin, kjøletid og kvalitetskontrolltesting under produksjonen.
Hvorfor er sprøytestøping foretrukket i bilindustrien?
Sprøytestøping er en metode som er mye brukt i bilindustrien av mange grunner. Den er i stand til å produsere et stort volum av deler med høy presisjon og stabil kvalitet. Samtidig er den kostnadseffektiv og støtter bruken av et bredt spekter av materialer.
Finnes det bærekraftige praksiser innen sprøytestøping av biler?
Ja. De inkluderer bruk av resirkulerte materialer og forbedring av prosesser for å redusere avfall. Å velge materialer med lavere miljøpåvirkning hjelper også. Disse praksisene gjør bilindustrien mer bærekraftig.
Hvordan bidrar sprøytestøping til bilsikkerhet?
Sprøytestøping av biler kan produsere sterke og pålitelige deler, og disse komponentene spiller en avgjørende rolle. Noen av dem er strukturelle komponenter som effektivt kan beskytte passasjerer i en kollisjon. Andre er presise motor- eller kupéfunksjonelle komponenter som sikrer normal drift av kjøretøyet.






