
Introduksjon
Gå gjennom et hvilket som helst maskinverksted. Du vil se deler som kommer av båndet. Noen passer perfekt. Noen havner i skrapbøtta. Forskjellen er ofte ikke operatøren eller maskinen. Det er det enkle verktøyet som holder arbeidsstykket. Den metallbiten eller blokken med pinner avgjør alt.
Folk blander sammen begrepene hele tiden. Kall det en jigg. Kall det en fixture. I uformell prat ser det ikke ut til å spille noen rolle. Innen ingeniørfag spiller det stor rolle. De er ikke det samme. Her er kjerneideen i én setning. En jigg styrer skjæreverktøyet. En fixture holder arbeidsstykket på plass. Det er hele forskjellen.
Vi skal gå nærmere inn på det. Du lærer hva hver enkelt er. Hvordan de er sammenlignet. De grunnleggende reglene for å designe dem. De forskjellige typene du ser i en verkstedfasade. Og hvordan de brukes i moderne, automatisert produksjon.

Hva er en jigg? (Styring av verktøyet)
En jigg handler om kontroll. Ikke over delen, men over verktøyet i hånden eller i spindelen.
Definisjon: En jigg er en innretning som styrer hvor skjæreverktøyet går. Den styrer det.
Tenk deg å bore et hull for hånd. Boret går. Det skøyter over metallet. Du ender opp med et hull på feil sted eller et ødelagt bor. En jigg løser dette. Hovedfunksjonen er nøyaktighet og repeterbarhet. Den styrer verktøyet til det nøyaktige stedet på arbeidsstykket, hver eneste gang. Del én og hundre har hull på samme sted.
Den viktigste funksjonen du ser etter er en foring. Dette er herdede stålhylser presset inn i jiggen. Borekronen går gjennom dem. Foringen tar slitasjen, ikke jiggen. Den fungerer som et pilothull for borekronen, og forhindrer at den vandrer når den går inn i materialet.
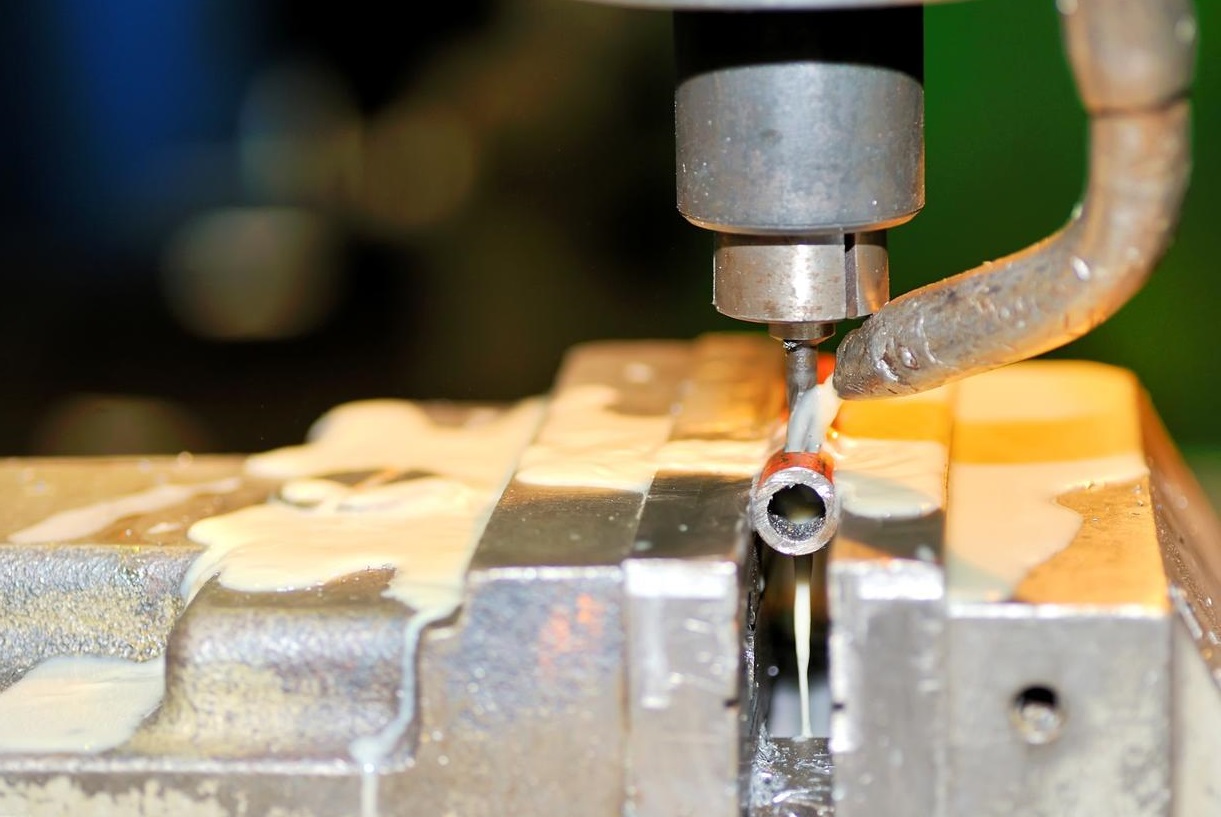
Du vil se jigger som oftest brukes til boreoperasjoner. Også til å brotsje hull til en presis størrelse. Også til gjenging av gjenger. Enhver operasjon der et håndverktøy eller en roterende freser må treffe samme sted gjentatte ganger.
Jigger er vanligvis lettere enn festeanordninger. Du kan plukke dem opp. Du kan flytte dem rundt i verkstedet. Noen ganger klemmer du dem fast til delen. Noen ganger er delen klemt fast inni dem. De reiser med verktøyet.
Hva er en fixture? (Holde arbeidet)
En lampe er enklere i konsept, men vanskeligere i utførelse. Den holder jobben. Det er alt.
Definisjon: En fikstur er en innretning som plasserer og støtter arbeidsstykket. Den hindrer det i å bevege seg. Ikke noe mer.
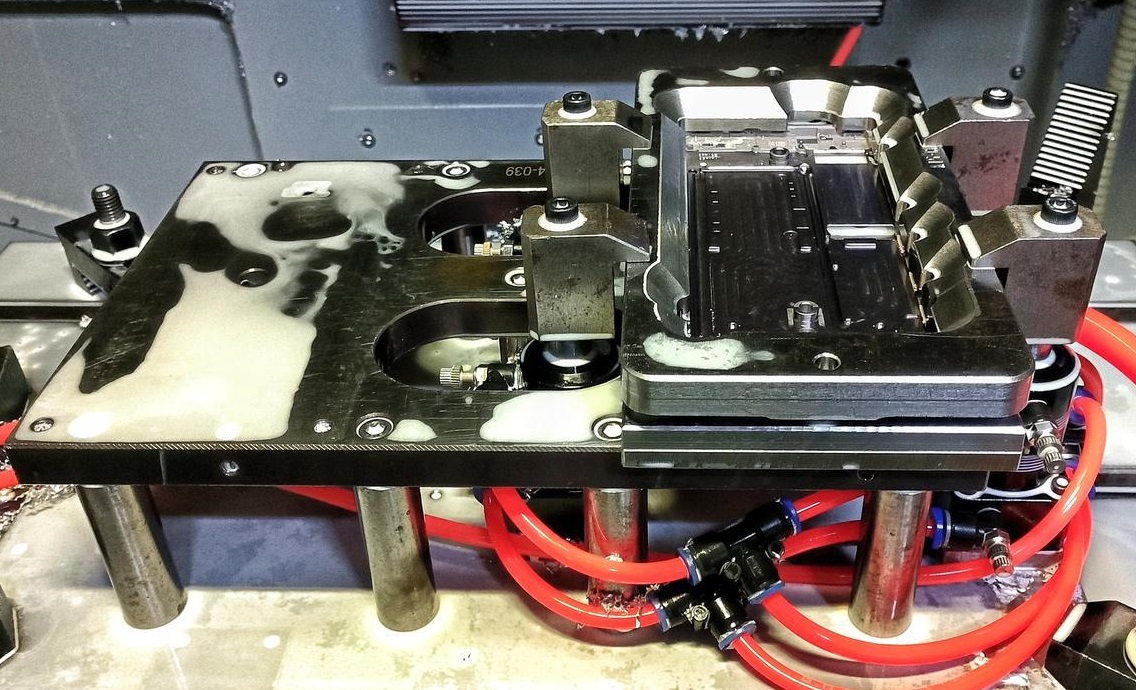
Hovedoppgaven er å bekjempe maskinen. Skjærekreftene er voldsomme. En fres kan trekke en del rett ut av svake klemmer. Fiksuren må motstå det. Den holder delen fiksert mot disse kreftene.
Her er den viktigste forskjellen fra en jigg. En fikstur styrer ikke verktøyet i det hele tatt. Maskinen håndterer det. På en manuell fresemaskin beveger operatøren bordet. På en CNC beveger datamaskinen aksene. Fiksuren bare sitter der, stiv og ubevegelig, og gir et solid fundament. Hele fokuset er på å plassere delen presist og feste den sikkert.
Du finner festeanordninger overalt. Fresemaskiner bruker dem. Sveisere bruker dem til å holde sammenstillinger. Samlebånd bruker dem til å posisjonere deler for arbeidere eller roboter. Slipeoperasjoner bruker dem. Inspeksjonslaboratorier bruker dem til å presentere deler for sensorer eller CMM-prober.
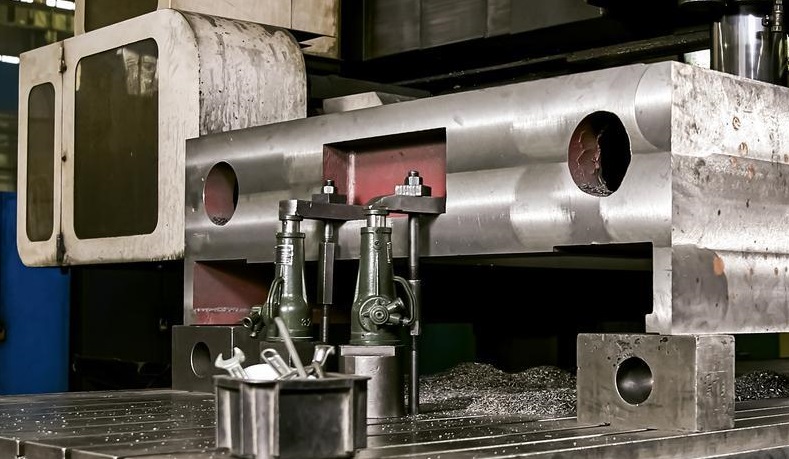
Fiksturer er tungt bygget. De trenger masse og stivhet. Du bolter dem direkte til maskinbordet. De beveger seg ikke. Delen kommer til dem, og de låser den fast.
Jig vs. Fixture: Sammenligningen side om side
Sett dem side om side, og forskjellen blir tydelig.
| Trekk | Jig | ligaen |
| Funksjon | Styrer skjæreverktøyet. | Holder arbeidsstykket sikkert. |
| Verktøykontakt | Verktøyet berører jiggen (via foringer). | Verktøyet berører aldri festet. |
| Anlegg | Lettere konstruksjon, inkluderer herdede foringer. | Tung, stiv konstruksjon for stabilitet. |
| Typiske operasjoner | Boring, gjenging, opprømming. | CNC-fresing, sveising, montering og sliping. |
Her er det enkle trikset å huske. Det er bare to ord.
Jiggføringer. Festeanordninger.
Det er det. Hvis den styrer verktøyet, er det en jigg. Hvis den holder delen, er det en festeanordning. Navnene forteller deg hva de gjør.
Dypere dykk: «3-2-1»-prinsippet for plassering
La oss gå dypere inn i dette. 3-2-1-regelen er ikke bare et forslag. Det er grunnlaget for alle gode jigg- og festedesign. Gjør du dette feil, vil ikke delene dine gjenta seg.
Alle arbeidsstykker i rommet ønsker å bevege seg. Det har ni måter å gjøre det på. Det finnes rette linjebevegelser – opp/ned, venstre/høyre, fremover/bakover. De andre seks? Vent, den matematikken er feil. La meg rette det.
En del har faktisk seks frihetsgrader. Tre translasjoner: bevegelse langs X-, Y- og Z-aksene. Tre rotasjoner: spinning rundt X-, Y- og Z-aksene. Seks totalt. 3-2-1-metoden styrer alle seks ved hjelp av seks kontaktpunkter.
Breakdown
De tre (primært datapunkt)
Plasser tre punkter på bunnflaten. Det er et plan. Dette stopper tre ting: bevegelse nedover (Z-oversettelse). Det stopper også rotasjon rundt X og rotasjon rundt Y. Delen kan ikke vippe. Tre punkter, tre bevegelser stoppet.
De to (sekundært datum)
Plasser to punkter mot den ene siden. Det er en linje. Dette stopper to ting til: bevegelse sidelengs (X-oversettelse). Det stopper også rotasjon rundt Z. Delen kan ikke gli den veien eller spinne på bordet. To punkter, to bevegelser stoppet.
Den ene (tertiært datum)
Plasser ett punkt mot den tilstøtende siden. Det er en enkelt kontakt. Dette stopper det siste: bevegelse fremover eller bakover (Y-oversettelse). Ett punkt, én bevegelse stoppet.
Hvorfor dette mønsteret er viktig
Tre pluss to pluss én er lik seks. Du har stoppet alle seks frihetsgrader ved å bruke nøyaktig seks punkter.
Her er fellen. Legg til et syvende punkt på feil sted, og du har overbegrenset delen. La oss si at du plasserer to punkter på den tredje siden i stedet for ett. Hvis delens overflater ikke er helt firkantede og flate – og det er de aldri – vil det andre punktet presse mot delen. Det vil enten løfte den fra de primære nullpunktene eller bøye den litt. Nå er ikke plasseringen din repeterbar. Hver del sitter forskjellig.
3-2-1-metoden gir deg en repeterbar, stabil posisjon uten å måtte kjempe mot delens egne ufullkommenheter. Det er målet. Hver del går på samme måte, sitter på samme måte og blir maskinert på samme måte.
Utforske de forskjellige typene jigger og inventar
Jigger og inventar finnes i mange former. Hver type løser et spesifikt problem i verkstedet. Her er en oversikt over de vanlige du vil støte på.
jigs
Utformingen av en jig endres basert på hvor mye av delen den må dekke.
- Mal JigsDisse er enkle. Bare en plate med hull på de riktige stedene. Du legger den på delen og borer gjennom hullene. Raskt, billig og effektivt for grunnleggende arbeid.
- Plate JigsEt steg opp fra en mal. Den har en plate med innebygde ben for å stå på delen. Hylsene er montert rett i platen. Den er selvstendig og klar til bruk.
- Box JigsDisse omslutter delen fullstendig. Tenk deg en boks som åpnes. Du legger delen inni, klemmer den igjen og borer gjennom foringer på flere sider. Dette lar deg maskinere forskjellige flater uten å flytte jiggen.
- IndekseringsjiggerBygget for runde deler. Du monterer en flens eller et rundt stykke, borer ett sett med hull, roterer deretter jiggen til et presist stopp og borer det neste settet. Det sikrer et perfekt sirkulært mønster hver gang.
inventar
Inventar er oppkalt etter maskinen de betjener eller jobben de gjør.
- CNC fresing inventarStivhet er alt her. Fresekutt er voldsomme. Fiksuren må være massiv og fastspent fast til bordet for å absorbere vibrasjoner og forhindre vibrasjoner.
- CNC Turning eller dreiebenkoppsettDisse monteres på en roterende spindel. Balanse blir kritisk. En ubalansert festeanordning ved høyt turtall vil riste maskinen fra hverandre. De må være konstruert for å rotere rett.
- Platesveising inventarVarme er fienden. Disse holder delene på linje mens de sveises. Ofte inkluderer de kobberkomponenter fordi kobber motstår varme og forhindrer at sveisen smelter sammen med selve festeanordningen.
- Montering inventarEnklere enheter. De holder to eller flere deler i riktig justering mens en arbeider skrur, presser eller klikker dem sammen. Målene er rask og enkel lasting.
- InspeksjonsfesterBrukes i kvalitetskontroll. De holder en del i en presis retning slik at en måler eller en CMM-probe kan kontrollere kritiske dimensjoner. De kutter ikke noe. De presenterer bare delen for inspektøren.
Materialer: Hardt verktøy vs. mykt verktøy
Materialet du velger til en jigg eller et feste avhenger av én ting: hvor lenge det må vare. Dette er forskjellen mellom hardt verktøy og mykt verktøy.
Hardt verktøy
Hardt verktøy betyr stål eller støpejern. Du bruker det når jobben varer i årevis. Tusenvis av deler. Kanskje millioner. Verktøyet må overleve det.
Stålbeslag tåler kraftige kutt. De slites ikke ut. Hylsene kan byttes ut, men huset forblir sant. Støpejern er også populært. Det er tungt, absorberer vibrasjoner og holder formen over tid.
Mykt verktøy
Mykt verktøy betyr aluminium, epoksy eller 3D-printet plast. Du bruker det til lavvolum- eller prototypearbeid. Kanskje trenger du bare femti deler. Kanskje designet ikke er endelig ennå.
Aluminium er vanlig. Det bearbeides raskt og er billig. Men det slites. Hylser kan løsne over tid. For korte serier er det greit.
3D-printet plast er enormt nå. Du kan designe en kompleks armatur, printe den ut over natten og bruke den dagen etter. Den varer ikke evig, men det trenger den heller ikke. Den gjør jobben, og du kan gå videre.
Merknad om «Offerfester»
Dette er et spesielt tilfelle. Du ser det i luftfart. Tynne aluminiumsoverflater er spinkle. De vibrerer og avbøyes under maskinering. Du kan ikke klemme dem fast uten forvrengning.
Så lager du en offerfeste. Ofte er det en blokk med epoksy eller et mykt materiale. Du freser en lomme inn i den som matcher delens form. Delen sitter i det spesialtilpassede reiret. Så freser du gjennom delen og inn i festet. Festet blir skadet, ikke delen. Du kaster det etter én bruk. Det er faget. Du ofrer verktøyet for å spare den dyre delen.
Moderne trender: Automatisering og modularitet
Verkstedgulvet er i endring. Det samme gjelder verktøyene. Jigger og oppspenningsanordninger er ikke immune mot automatisering. Slik ser moderne produksjon ut nå.
Nullpunktsklemmesystemer
Dette er det største skiftet. Tenk deg en mottaker på maskinbordet ditt. Et presist rutenett av hull med en låsemekanisme. Fiksturen din har matchende koblinger.
Du slipper armaturen ned på mottakeren. Trekk i en spak eller trykker på en knapp. Den låser seg i løpet av sekunder. Nøyaktigheten er innenfor mikrometer. Byttetiden synker fra ti minutter til under ett minutt. Du kan ta av en armatur, sette på en ny og fortsette å kjøre. Ingen indikasjon. Ingen feiing. Bare last og gå.
Hydrauliske/pneumatiske klemmer
Glem T-håndtaksnøkkelen. Moderne armaturer bruker elektriske klemmer.
Hydrauliske klemmer påfører en massiv, jevn kraft. Du trykker på en bryter, og de griper tak i delen. Ingen operatørtretthet. Ingen gjetting om hvor stramt som er stramt nok.
Pneumatiske klemmer er raskere, men mindre kraftige. Utmerket for monteringsinnredninger der deler må holdes fast, men ikke maskineres hardt.
Enda bedre, disse er knyttet til maskinsyklusen. CNC-en kan signalisere klemmene til å åpne og lukke seg automatisk. Operatøren laster bare inn delene. Maskinen gjør resten.
Modulær feste
Dette er metoden med et erektorsett. Du kjøper et sett med standardkomponenter: grunnplater, plasseringsblokker, klemmer, forhøyere og pinner.
Trenger du en festeanordning til en ny del? Du bygger den fra settet. Bruk den til hele oppgaven. Deretter river du den ned og bruker de samme delene til neste jobb.
Ingen dyr spesialbearbeiding. Ingen dedikert inventar som står på en hylle for alltid. Bare gjenbrukbare komponenter som tilpasser seg det som kommer inn døren. Det sparer penger og gulvplass. For arbeid med lavt volum eller verkstedarbeid er det vanskelig å slå.
Økonomien: Hvorfor bry seg med godt verktøy?
Kostnad kontra tidsbesparelse
Du ser kanskje på prislappen på et inventar og nøler. Femten hundre dollar for en metallblokk med noen klemmer? Det virker dyrt. Men regnestykket endrer seg når du setter det på gulvet.
Regn ut tallene på en enkel jobb. Tusen deler. Uten en festeanordning tar det ti minutter å sette opp og justere hver del. Det er 10 000 minutter. Omtrent 167 timer med arbeid til femti dollar i timen. Total arbeidskostnad: 8 350 dollar.
Legg nå til armaturen. Femten hundre dollar på forhånd. Men oppsettet faller til ett minutt per del. Det er 1,000 minutter totalt. Omtrent 17 timer. Arbeidskostnad: 850 dollar.
Legg til kostnaden for inventaret til arbeidet. Du kommer opp i 2,350 dollar totalt. Sammenlign med 8,350 dollar uten. Inventaret sparer deg seks tusen dollar på én jobb. Og du eier fortsatt inventaret til neste jobb.
Det er økonomien.
Kvalitetssikring:
En fikstur fjerner operatøren fra nøyaktighetsløkken. Ikke flere øyelignende kanter. Ikke mer indikasjon på hver del. Delen går inn i fiksturen. Fiksuren er plassert på maskinen. Ferdig.
Den første delen er riktig. Hundredelen er identisk. Tusendelen matcher begge. Utskiftbarhet er ikke et håp. Det er konstruert inn. Skrot faller. Omarbeid forsvinner. Kundetilliten øker.
Sikkerhet
Dette betyr mer enn penger. En god lampe holder hendene unna fare.
Tenk deg en fres som roterer med 10 000 o/min. Du vil ikke være i nærheten av den. En fikstur med hydrauliske eller pneumatiske klemmer betyr at du laster inn delen, tar et skritt tilbake og starter syklusen. Maskinen gjør resten. Du trenger ikke å holde delen for hånd. Du trenger ikke å rekke inn i faresonen.
Det samme gjelder sveiseutstyr. Varme overflater. Gnister. Damp. Festeutstyret holder alt på plass. Operatørens hender forblir klare.
Klempunkter er utformet for å unngå dem. Skarpe kanter unngås. Armaturen blir en sikkerhetsanordning like mye som et produksjonsverktøy. Bare det er verdt kostnaden.
Konklusjon
La oss sette alt dette sammen. Skillet er enkelt, men absolutt.
En jigg styrer verktøyet. En festeanordning holder delen. Den ene ideen skiller to verdener av arbeidsfeste.
Vi dekket det grunnleggende. 3-2-1-lokaliseringsprinsippet hindrer deler i å bevege seg uten å overbegrense dem. Ulike jiggtyper – mal, plate, boks, indeksering – håndterer ulike boreutfordringer. Ulike oppspenningsanordninger betjener ulike maskiner – fresing, dreiing, sveising, montering og inspeksjon. Materialvalg avhenger av volum: hardt stål for lange serier, mykt aluminium eller trykt plast for raske dreiinger.
Moderne trender endrer hvordan du bruker dem. Nullpunktsystemer bytter ut festeanordninger på sekunder. Hydrauliske klemmer fjerner tretthet hos operatøren. Modulære komponenter lar deg bygge og gjenoppbygge uten spesialtilpasset maskinering.
Økonomien er klar. En god inventar betaler seg selv i løpet av én produksjonsrunde. Den fjerner menneskelige feil, garanterer utskiftbare deler og holder folk trygge.
Her er den siste tanken. Hvis du jobber med maskinering, produksjonsteknikk eller produktdesign, må du forstå dette. Riktig verktøydesign er ikke en detalj. Det er snarveien. Det er den direkte veien til lønnsomhet og presisjon. Få riktig verktøy, og alt annet følger.
Hvorfor velge NOBLE for din Precision Maskinering Behov
Du forstår teorien nå. Du vet hvorfor en jigg styrer og en fikstur holder. Du ser hvordan riktig arbeidsfeste driver presisjon og fortjeneste. Det neste spørsmålet er praktisk. Hvem bygger delene?
Det er her NOBLE kommer inn i bildet. Vi tar konseptene som diskuteres her og anvender dem daglig i verkstedet vårt. Komplekse geometrier. Snære toleranser. Vanskelige materialer. Vi håndterer dem.
Våre kjerneevner
Vi spesialiserer oss på presisjons -CNC-maskinering for krevende industrier. Fleraksfresing. Sveitserdreiing. Komplekse delgeometrier. Vi har utstyret og erfaringen til å utføre det du designer. Fra prototyper til produksjonsvolumer, vi leverer.
Kvalitetssertifiseringer
Sertifiseringer teller. De er ikke veggdekorasjoner. De er bevis på prosessen.
ISO 9001:2015 er fundamentet vårt. Det betyr at vi har et kvalitetsstyringssystem som fungerer. Vi sporer alt. Vi forbedrer oss kontinuerlig. For industrielle applikasjoner gir dette deg trygghet for at hver forsendelse oppfyller standarden.
ISO 13485:2016 tar det enda lenger. Dette er standarden for medisinsk utstyr. Det betyr at vi forstår regulerte bransjer. Sporbarhet er absolutt. Risikostyring er innebygd i hvert trinn. Hvis delen din går til en pasient, er denne sertifiseringen viktig.
Den EDLE fordelen
Her er hva som skiller oss fra andre. Vi kombinerer dyp teknisk kunnskap med presisjonsutførelse. Prinsippene du nettopp lærte om arbeidsfeste, lokalisering og fastspenning – vi lever dem hver dag. Vi designer festeinventar. Vi bygger festeinventar. Vi bruker dem til å lage delene dine riktige.
Teori teller. Men utførelse er alt. Hos NOBLE leverer vi begge deler.
Spørsmål og svar
Kan en enhet være både en jigg og en festeanordning?
Sjelden, men ja. En boksjigg er det klassiske eksemplet. Den omslutter delen og holder den sikkert som en festeanordning. Men den har også foringer for å føre bor gjennom flere flater. Så den gjør begge jobbene. De fleste enheter holder seg til én rolle. Boksjigger er unntaket som bekrefter regelen.
Trenger jeg en armatur til 3D utskrift?
Ikke for selve skriveren. Maskinen bygger deler lag for lag uten skjærekrefter. Du trenger ikke å klemme noe fast.
Men tenk på etterbehandling. Hvis du trenger å bore hull eller maskinere funksjoner i en trykt del, ja, da vil du ha en fikstur. Trykte deler kan ha rare former. Å holde dem til sekundære operasjoner uten en tilpasset fikstur er frustrerende og unøyaktig.
Hva er forskjellen mellom en jigg og en mal?
En mal er den enkleste formen for jigg. Det er bare en plate med hull eller kanter å følge. Du legger den på delen og tegner eller borer gjennom den.
En jigg er mer avansert. Den har ben for å stå på delen. Den har foringer for å styre verktøyet nøyaktig. Den kan ha klemmer for å holde seg selv på plass. En mal styrer. En jigg styrer og posisjonerer seg ofte selv.
Hvordan velger jeg mellom myk og hardt verktøy?
Se på volumet og tidslinjen.
Velg mykt verktøy – aluminium, 3D-printet plast, epoksy – når du trenger deler raskt. Prototyper. Korte serier. Designiterasjoner. Det er billig og raskt. Det slites ut, men du trenger det ikke lenge.
Velg hardt verktøy – stål, støpejern – når produksjonen består av tusenvis av deler. Når designet er fastfrosset. Når du trenger at festeanordningene skal vare i årevis. Det koster mer i utgangspunktet, men lønner seg i form av holdbarhet og presisjon over tid.






