
Hva er Støping av ekstrudering?
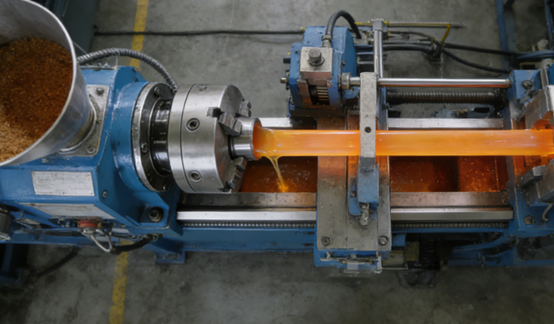
Ekstruderingsstøping er en effektiv og mye brukt produksjonsprosess. Kjerneprinsippet er å mate de oppvarmede, mykgjorte eller smeltede råmaterialene inn i maskinbeholderen. Materialet skyves kraftig fremover i ekstruderens sylinder av den roterende skruen. Under denne prosessen, på grunn av varmen som genereres av ekstern oppvarming og skrueklipping, blir materialet fullstendig mykgjort og smeltet.
Den ensartede smelten tvinges gjennom en form med en spesifikk åpningsform under trykk fra skruen. Materialet som kontinuerlig ekstruderes fra dysehodet får en fast tverrsnittsform som er konsistent med dyseåpningen, akkurat som tannkrem som ekstruderes fra en tannkremtube. De ekstruderte profilene avkjøles og formes, deretter rettes de ut med en trekkanordning og kuttes til ønsket lengde, noe som til slutt gir kontinuerlige produkter med faste tverrsnittsformer.
Hvordan fungerer ekstruderingsstøping?
Legg til materialer
Plastpellets eller pulver mates inn i ekstruderens beholder og tilføres kontinuerlig og stabilt til ekstruderens fat. Under tyngdekraftens påvirkning faller råmaterialene ned i fatet og fanges opp av en roterende skrue. Skruens rotasjon transporterer ikke bare materialet fremover, men begynner også å komprimere og forvarme det først, og forbereder det på det påfølgende smeltetrinnet.
Smelting av materialet
Når materialet skyves fremover i fatet av skruen, gjennomgår det intens oppvarming og skjæreffekter. Varmen kommer fra de elektriske varmespolene som er viklet rundt utsiden av fatet, som varmer opp fatet til en presis temperatur over materialets smeltepunkt.
Selve materialet utsettes for enorm skjærkraft og friksjonskraft mellom de stramme skruegjengene og sylinderveggen. Disse mekaniske energiene omdannes til varme, noe som får materialet til å smelte grundig og jevnt fra innsiden til en viskøs væske. Denne prosessen kalles «plastifisering».
Trykksetting
Det smeltede materialet komprimeres raskt under skruens trykk. Formålet med dette trinnet er å eliminere bobler i smelten, blande eventuelle pigmenter eller tilsetningsstoffer som måtte finnes, og sikre at viskositeten, temperaturen og trykket til smelten når en helt jevn og stabil tilstand før den passerer gjennom formen, og dermed legge grunnlaget for ekstrudering av høy kvalitet.
Forming
Den fullstendig homogeniserte høytemperatursmelten presses gjennom formen som er montert i den fremre enden av fatet under det kraftige trykket som kontinuerlig påføres av skruen. De indre strømningskanalene i formen er presist utformet og polert, og formen på åpningene bestemmer tverrsnittsprofilen til sluttproduktet.
Enten det er et sirkulært rør, en kompleks hul profil eller en flat plate, når smelten strømmer gjennom formen, vil den presist presentere formen på det indre hullet i formen, og fullføre transformasjonen fra en amorf smelte til en spesifikk profil.
Nedkjøling
Profilene som ekstruderes fra formen må avkjøles og størkne umiddelbart. Avhengig av produktet varierer kjølemetodene: rør eller profiler kjøles ofte gjennom vanntanker fylt med kaldt vann; platematerialer kan bruke et sett med kalde valser.
Kjølesystemet må være effektivt og jevnt for å sikre at produktet raskt tar form, forhindre at det siger eller vrir seg, og låser sine nøyaktige dimensjoner og form.
cutting
Når profilen er avkjølt og stivnet, må den trekkes bort fra formåpningen med konstant hastighet, og denne oppgaven utføres av en trekkanordning.
Trekkanordninger er vanligvis ett eller flere par spor eller ruller, som forsiktig, men bestemt holder produktet og gir en jevn trekkraft. Denne trekkraften må være perfekt synkronisert med skruens ekstruderingshastighet for å forhindre produktopphopning eller overdreven strekking. Til slutt sendes de kontinuerlig ekstruderte produktene til skjærestasjonen, hvor de automatisk kuttes av sagblad eller skjæremaskiner i henhold til den forhåndsinnstilte lengden for å oppnå de endelige ferdige produktene.
Hva er de vanlige materialene som brukes i ekstruderingsstøping?
Polyetylen (PE)
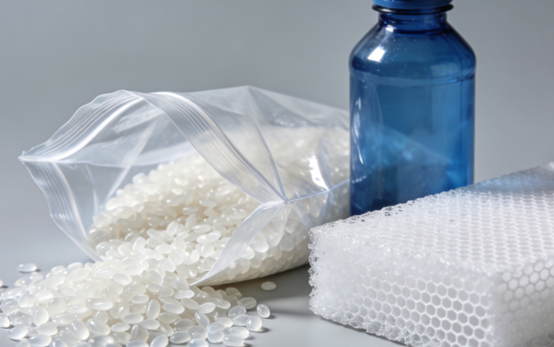
Polyetylen er en av de mest brukte ekstruderte plasttypene, hovedsakelig delt inn i høydensitetspolyetylen og lavdensitetspolyetylen.
Høydensitetspolyetylen har høy styrke og kjemisk motstand, og brukes ofte i produksjon av vannrør, gassrør og store beholdere. Lavdensitetspolyetylen er mykere og mer gjennomsiktig, og brukes ofte til å lage filmer, plastposer og isolasjonslag for tråder. Den utmerkede fluiditeten og maskineringsstabiliteten gjør den svært egnet for høyhastighetsekstruderingsproduksjon.
Polyvinylklorid (PVC)
Polyvinylklorid er et multifunksjonelt materiale, og hardheten kan justeres gjennom tilsetningsstoffer.
Stiv polyvinylklorid har høy styrke og korrosjonsbestandighet, og er mye brukt i dør- og vindusprofiler, rør og gulv i byggebransjen. Myk polyvinylklorid er fleksibel og brukes ofte i lednings- og kabelmantler, slanger og vanntette membraner.
Polyvinylklorid krever presis temperaturkontroll under maskinering for å forhindre nedbrytning og produksjon av skadelige gasser.
Polypropylen (PP)
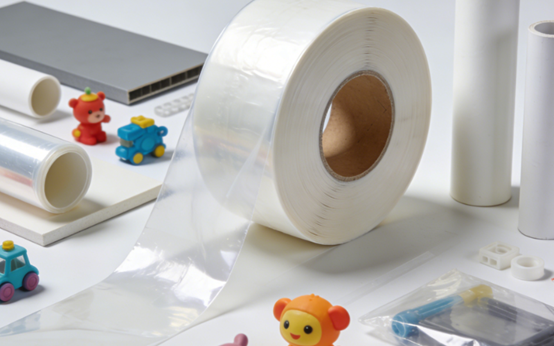
Polypropylen har utmerket varmebestandighet og kjemisk stabilitet, og tettheten er relativt lav. Det brukes ofte til å produsere matemballasjebeholdere, bildeler og husholdningsartikler som oppbevaringsbokser og servise.
Ekstruderingsprosessen for polypropylen krever en relativt høy smeltetemperatur, men krympehastigheten er relativt høy. Derfor bør man være spesielt oppmerksom på dimensjonsstabilitet og deformasjonskontroll under avkjølings- og formingsfasen.
Polystyren (PS)
Polystyren deles inn i universalpolystyren og slagfast polystyren. Universalpolystyren er gjennomsiktig og relativt sprøtt, og brukes ofte til å lage engangsservise, CD-etuier og utstillingsstativer. Slagfast polystyren brukes ofte som innerfor i kjøleskap og ytterskall i leker på grunn av sin økte seighet.
Ved ekstrudering av polystyren bør det bemerkes at smeltestyrken er relativt lav, og den er ikke egnet for produksjon av tykkveggede eller komplekse hulprofiler.
Akrylonitrilbutadienstyren (ABS)
ABS-harpiks kombinerer styrke, seighet og overflateglans, og er en teknisk plast. Den er mye brukt i bildeler som instrumentpaneler, husholdningsapparater og Lego-klosser.
Når ABS ekstruderes, må tørkeforholdene kontrolleres strengt på grunn av den sterke hygroskopisiteten. Gjenværende fuktighet kan forårsake bobler eller sølvstriper på produktoverflaten under maskinering, noe som påvirker kvaliteten på det ferdige produktet.
Termoplastiske elastomerer (TPE)
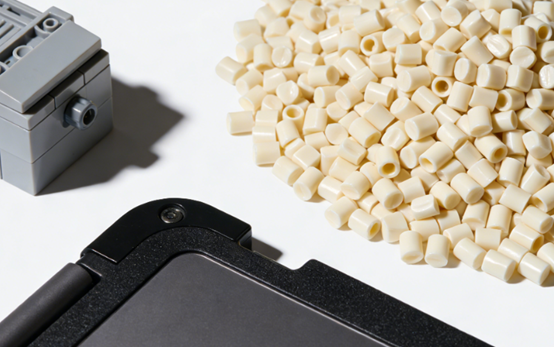
Termoplastiske elastomerer har elastisiteten til gummi og bearbeidbarheten til plast, og kan dannes ved ekstrudering uten vulkanisering. De brukes ofte i tetningslister, slanger, håndtak og sportsutstyr.
Termoplastiske elastomermaterialer er følsomme for temperatur under ekstrudering. For høye temperaturer kan føre til nedbrytning, mens for lave temperaturer kan påvirke fluiditeten. Derfor er et nøyaktig temperaturkontrollsystem nødvendig for å sikre produktets ytelse.
Hva er fordelene med ekstruderingsstøping?
Høy effektivitet
Ekstruderingsstøping kan oppnå kontinuerlig produksjon i 24 timer uten avbrudd. Hele prosessen fra råmaterialetilførsel til sluttproduktskjæring er helautomatisert, med ekstremt høy produksjonseffektivitet. Den er spesielt egnet for produksjon av lange profiler, rør, plater osv. I motsetning til sprøytestøping trenger den ikke å gå gjennom gjentatte formåpnings- og lukkesykluser. Derfor er produksjonen per tidsenhet for ekstruderingsstøping stor, noe som gjør den egnet for produksjon av storskala standardiserte produkter.
Lave produksjonskostnader
Ekstruderingsstøping er en kontinuerlig prosess med høy produksjonshastighet, noe som reduserer enhetsforbruket av utstyr og energi. Støpeformstrukturen er relativt enkel, og støpekostnaden er mye lavere enn for sprøytestøping og andre prosesser. Samtidig er utnyttelsesgraden av råvarer høy, og avfallsmaterialer kan knuses og resirkuleres og gjenbrukes direkte, noe som ytterligere reduserer materialkostnadene.
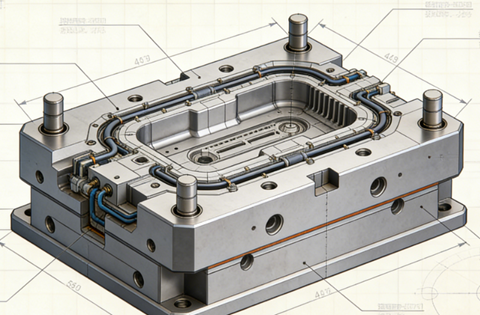
Høy formfleksibilitet
Ekstruderingsstøping kan produsere ulike komplekse og kontinuerlige profiler med konstant tverrsnitt, som hule profiler, profiler med flere hulrom og spesialformede profiler, ved å endre ulike typer formåpninger. Produktets tykkelse, bredde og form trenger bare å justeres i henhold til formen og påfølgende hjelpemaskiner, noe som er svært fleksibelt.
Bred materialkompatibilitet
Ekstruderingsstøping gjelder for de aller fleste termoplaster og kan også brukes til noen termoherdende plasttyper, gummi, matråvarer, metaller osv. Ved å justere prosessparametrene kan materialer med forskjellige reologiske egenskaper tilpasses.
Konsekvent produktkvalitet
Ekstruderingsstøping kan produsere produkter med svært konsistente dimensjoner og fysiske egenskaper langs lengderetningen under stabile prosessforhold. Under ekstruderingsprosessen gjennomgår smelten grundig blanding, kompresjon og homogenisering, noe som resulterer i en tett indre struktur i produktet, ingen sømmer og pålitelig ytelse.
Høy prosessintegrasjon
Produksjonslinjen for ekstruderingsstøping kan enkelt integrere flere påfølgende prosesser for å oppnå «énlinjestøping». For eksempel kan online-trykking, preging og laminering utføres samtidig under ekstrudering, eller den kan kobles direkte til nedstrøms formings- og sveiseutstyr, noe som reduserer behovet for mellomledd og sekundær maskinering.
Begrensninger og utfordringer ved Støping av ekstrudering
Begrensninger for produktform
Ekstruderingsstøping kan i hovedsak bare produsere kontinuerlige profiler med konstante tverrsnittsformer. Det er ikke mulig å produsere produkter med tverrsnittsendringer i lengderetningen eller med komplekse tredimensjonale strukturer. Denne typen produkter er avhengig av andre prosesser, som for eksempel sprøytestøping.
Utfordringer med dimensjonal nøyaktighet
Materialet gjennomgår termisk utvidelse og sammentrekning fra smeltet tilstand til avkjøling og forming, og påvirkes av flere faktorer som kjølejevnhet og trekstabilitet. Det er svært utfordrende å opprettholde høy dimensjonal nøyaktighet og formstabilitet for produktet langs hele lengderetningen, og kravene til prosesskontroll og formdesign er ekstremt strenge.
Høye materialkrav
Ekstruderingsstøping har visse krav til materialers termiske stabilitet, smeltestyrke og flyteevne. For eksempel kan noen materialer som er følsomme for høye temperaturer brytes ned mens de forblir i tønnen. Materialer med lav smeltestyrke kan ikke beholde formen etter å ha forlatt formen og er utsatt for å sige eller brekke.
Førsteinvestering
Selv om kostnaden for et enkelt sett med former i ekstruderingsstøping er relativt lav, er den totale initiale investeringen for en komplett ekstruderingsproduksjonslinje relativt høy. I tillegg kreves det tidkrevende justeringer av prosessparametere og materialsvinn hver gang et produkt eller en form byttes ut, noe som gjør småskalaproduksjon ikke økonomisk levedyktig.
Høy prosesskontrollkompleksitet
Ekstrudering er en kontinuerlig dynamisk likevektsprosess. Tallrike parametere som temperatur, trykk og skruehastighet er sammenhengende og må koordineres nøyaktig. Selv den minste svingning i en parameter kan påvirke størrelsen, utseendet eller de mekaniske egenskapene til sluttproduktet, noe som stiller høye krav til operatørenes erfaring og kravene til det automatiske kontrollsystemet.
Overflatekvalitet
Overflaten på ekstruderte produkter er utsatt for defekter som flytemerker, bølgete mønstre og ujevn glans. Disse defektene er vanligvis relatert til utformingen av støpeformen, smeltebrudd, ujevn avkjøling eller materialets iboende egenskaper. Å oppnå overflater av høy kvalitet krever ekstremt presis støpemaskinering og prosesskontroll.
Ekstruderingsstøping vs. sprøytestøping
| Aspekt | Støping av ekstrudering | Sprøytestøping |
| Prosessprinsipp | Skyver smeltet materiale kontinuerlig gjennom en dyse for å danne en konstant tverrsnittsprofil. | Sprøyter smeltet materiale inn i et lukket formhulrom, og avkjøles deretter for å danne en separat del. |
| Verktøy (form/dyse) | Relativt enkel dyse; lavere kostnad. | Kompleks, todelt støpeform; høyere kostnad. |
| Produksjonseffektivitet | Høy for lange, ensartede produkter; kontinuerlig drift. | Høy for masseproduksjon av identiske deler; syklisk drift. |
| Materialfleksibilitet | Egnet for et bredt spekter av termoplaster og noen andre materialer. | Svært bredt utvalg av termoplaster, herdeplaster og elastomerer. |
| Designfleksibilitet | Begrenset til konstante tverrsnitt. | Høy; kan produsere komplekse 3D-former, underskjæringer og fine detaljer. |
| Førsteinvestering | Lavere verktøykostnad, men hele linjen kan være betydelig. | Høyere støpekostnad, men kostnaden per del synker ved høye volumer. |
| Typiske bruksområder | Rør, vindusprofiler, filmer, stenger, plater. | Elektroniske hus, bildeler, leker og flaskekorker. |
Vedlikeholdstips for ekstruderingsmaskiner
Regelmessig rengjøring
Etter hver maskinstans eller materialbytte må beholderen, skruen og fatet rengjøres grundig for å forhindre materialrester og karbonisering. Spesielt etter maskinering av varmefølsomme materialer som PVC, er det nødvendig med umiddelbar rengjøring. Formløperen bør rengjøres med en dedikert kobberbørste eller et mykt verktøy for å unngå riper. Støv på varmespiralen og kjøleviften må også rengjøres regelmessig for å sikre effektiv varmespredning.
Temperaturkontroll
Kalibrer termoelementene og varmeelementene i hver temperatursone hver måned for å sikre at den faktiske temperaturen stemmer overens med den viste verdien. Kontroller tettheten til varmespiralen for å forhindre lokal overoppheting på grunn av dårlig kontakt. Kjølevannskanalen må holdes uhindret. Filteret bør rengjøres regelmessig for å forhindre at kalk påvirker kjøleeffektiviteten.
Vedlikehold av smøresystem
Skift smøreoljen på reduksjonsgiret i tide og sjekk oljenivået hver dag. Påfør den angitte typen fett på bevegelige deler som lagre og føringsskinner med de foreskrevne intervallene. Kontroller spenningen og justeringen av remmen eller koblingen regelmessig for å forhindre unormal vibrasjon.
Sikkerhetskontroller
Sjekk regelmessig om motorstrømmen er stabil, rengjør koblingsskapet for støv og stram til rekkeklemmene. Test om nødstoppknappen, sikkerhetsdørbryteren, overbelastningsvernet og andre sikkerhetsinnretninger er pålitelige og effektive for å sikre at de oppfyller kravene til sikker produksjon.
Muggoppbevaring
Etter at maskinen er slått av og formen er fjernet, bør gjenværende smeltet materiale i maskinen fjernes umiddelbart, rustbeskyttelse bør utføres, og det bør oppbevares tørt og dedikert til stativ med konstant temperatur. Før reinstallasjon, kontroller varmestaven og overflaten på strømningskanalen for å sikre at det ikke er skader eller rustflekker.
Anvendelser av ekstruderingsstøping
Anlegg
Et stort antall plastprofiler som brukes i konstruksjon, som dør- og vindusprofiler og dekorative linjer, dannes ved ekstrudering. Komplekse tverrsnittsstrukturer kan oppnås gjennom formdesign, som oppfyller kravene til styrke, varmeisolasjon og estetikk. Ekstruderingsprosessen støtter også flerkammerstrukturer og koekstruderingsteknologi, noe som bidrar til å redusere materialforbruket og forbedre den generelle ytelsen.
Ledninger og kabler
I produksjonen av ledninger og kabler brukes ekstruderingsstøping til å dekke isolerende lag eller kapper rundt metallledere, for eksempel materialer som PVC, XLPE og TPU. Denne prosessen kan oppnå kontinuerlig og jevnt belegg, noe som sikrer stabil elektrisk ytelse. Den har også slitestyrke, flammehemming og motstand mot miljøaldring, noe som gjør den til en nøkkelprosess innen kraft, kommunikasjon og ledningsnett til biler.
Medisinsk industri
Engangs- eller langtidsmedisinske forbruksvarer, som infusjonsrør og pusterør, produseres ofte ved ekstrudering. Denne prosessen kan sikre høy konsistens i indre diameter og veggtykkelse, oppfylle strenge krav til hygiene og biokompatibilitet, og er egnet for kontinuerlig produksjon i rene miljøer.
Plastrør
En av de mest typiske bruksområdene for ekstruderingsstøping er forskjellige plastrør, som PVC- og PP-rør, som er mye brukt i vannforsyning og drenering, gassoverføring, landbruksvanning og kraft- og kommunikasjonsbeskyttelse. Denne prosessen kan kontinuerlig produsere lange rør med jevn veggtykkelse, stabile dimensjoner, høy produksjonseffektivitet, og er praktisk for å oppfylle forskjellige brukskrav, som trykkmotstand, korrosjonsmotstand og aldringsmotstand, gjennom formeljustering.
NOBLE's Ekstruderingsstøpetjenester
Velkommen til NOBLE, din pålitelige partner for presisjonsstøpingsløsninger. Vi spesialiserer oss på å transformere rå plastharpikser til høytytende, kontinuerlige profiler som møter de strenge kravene til ulike bransjer.
Viktige evner og styrker:
- Bred materialkompetanse: Vi bearbeider et bredt spekter av termoplaster, inkludert PVC, PE, PP, ABS, PS, TPE og tekniske kvaliteter.
- Tilpasset profildesign: Vi utmerker oss i å produsere komplekse spesialprofiler, fra enkle rør og stenger til hule design med flere kamre.
- Fullskala produksjon: Vi støtter prosjekter som spenner fra prototyping til småskalaproduksjon.
- Presisjon og konsistens: Våre kontrollerte prosesser og strenge kvalitetskontroller sikrer at hver meter av profilen din oppfyller nøyaktige spesifikasjoner for dimensjoner, styrke og finish.
- Verdiøkende tjenester: Vi tilbyr sekundære operasjoner som skjæring, boring, stansing, trykking og montering for å levere ferdige komponenter.
FAQ
Hva er hovedtypene av ekstruderingsdyser?
En rør/rørform former hule rør ved hjelp av en dor for å lage den indre diameteren. En flat plateform produserer brede, tynne plater med en bred, spaltelignende åpning. En profilform har en kompleks åpning for å produsere tilpassede former som vindusrammer eller terrassebord. En trådbeleggform påfører et konsentrisk lag med isolasjon direkte på en bevegelig trådkjerne. En blåsefilmform er en oppreist sylinder med en sirkulær åpning som brukes til å lage plastfilm.
Hvilke materialer er ekstruderingsdyser vanligvis laget av?
Former er laget av høyfaste, slitesterke metaller for å tåle høyt trykk, temperatur og slipende plast. Vanlige materialer inkluderer verktøystål for generell bruk, rustfritt stål for korrosjonsbestandighet med visse materialer og herdede legeringer. Kritiske overflater er ofte forkrommet eller nitridert for å øke hardheten, redusere friksjon og forhindre materialheft, noe som sikrer en glatt produktoverflate og lengre levetid for formen.
Hva er vanlige vedlikeholdspraksiser for ekstruderingsdyser?
Påføring av beskyttende korrosjonsbeskyttelse før lagring forhindrer rust. Regelmessig inspeksjon for slitasje, riper eller korrosjon på kritiske overflater er nødvendig. Bremseskiver bør oppbevares i et tørt, kontrollert miljø. Riktig håndtering forhindrer hakk eller bulker i den nøyaktige
Hvor lenge varer en ekstruderingsmatrise vanligvis?
Levetiden varierer mye basert på materialet som bearbeides, produksjonsvolum, vedlikeholdskvalitet og selve formmaterialet. En godt vedlikeholdt form som bearbeider ikke-slipende harpikser som LDPE eller HDPE kan vare i mange år, til og med tiår, med kontinuerlig produksjon. Bearbeiding av slipende materialer som tre-plast-kompositter (WPC) eller visse PVC-blandinger kan redusere denne levetiden betydelig, noe som krever oppussing eller utskifting mye raskere.
Hva er «dyslinjer» og hvordan kan de minimeres?
Matriselinjer er subtile, kontinuerlige vertikale linjer eller merker på overflaten av det ekstruderte produktet, som går i maskinretningen. De er ofte forårsaket av mindre riper, ufullkommenheter eller oppbygde rester på matrisens kant eller landingsflate. For å minimere disse, sørg for at matrisen er omhyggelig rengjort og polert.







