
Introduksjon
Gå gjennom en hvilken som helst fabrikk i dag. Du ser plast overalt. Det er i bilers dashbord, medisinsk utstyr og telefondeksler. Materialet er grunnleggende nå.
Men her er hva folk overser. En plastdel er ikke bare en form du trekker ut av en form. Det er resultatet av tre forskjellige avgjørelser. Du velger basismaterialet først. Så finner du ut hvordan du kan gjøre det sterkere eller tøffere. Til slutt bestemmer du hvilken overflatebehandling den trenger for å overleve i den virkelige verden. Hopp over én, og delen svikter.
Denne veiledningen går gjennom alle tre. Du lærer hvordan du velger riktig plast. Du ser metodene som brukes for å øke styrken. Og du forstår de ferdigstillende trinnene som avgjør om en del varer lenge eller sprekker.
Forståelse av plastråvarer
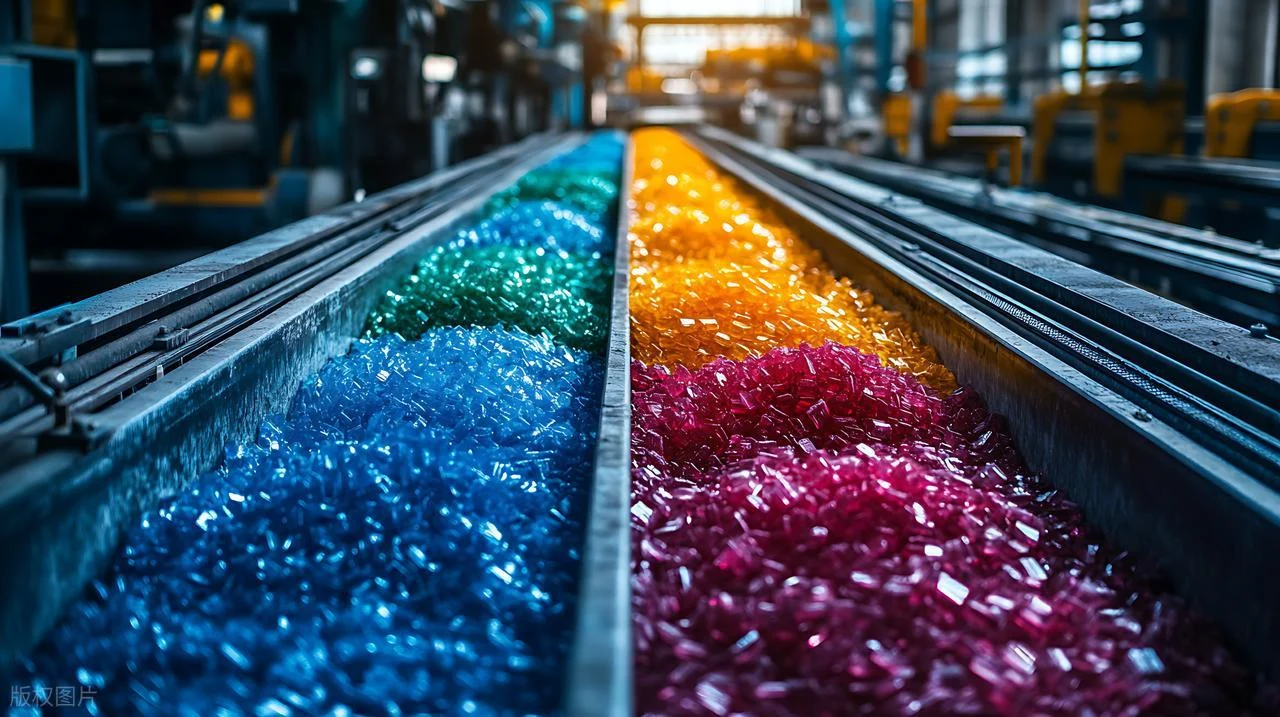
La oss starte med hva du faktisk kjøper. Plast kommer ikke som ferdige deler. Det dukker opp i poser eller esker som små, solide biter.
Hva er plastråvarer?
Du kjøper polymerer. Tenk på dem som lange kjeder av repeterende kjemiske enheter. De individuelle leddene kalles monomerer. Koble nok av dem sammen, og du får en plast.
Den fysiske formen spiller en rolle for hvordan du bearbeider den. Du vil se tre typer.
- Granulat er små, uregelmessige biter. Vanlig for sprøytestøping.
- Perler er ensartede, små kuler. De flyter og pakker seg jevnt.
- Pulver er fint støv. Brukes til rotasjonsstøping eller visse tilsetningsstoffer.
De to hovedklassifiseringene av plast
Her er det første store veiskillet. Plast deles inn i to familier basert på hvordan de reagerer på varme.
- termoplast mykne når de varmes opp og stivner når de avkjøles. Du kan gjøre dette om og om igjen. Smelt dem, form dem, slip dem opp, smelt dem igjen. Dette gjør dem resirkulerbare. Vanlige eksempler: ABS, polypropylen, nylon.
- herdeplaster gjennomgå en permanent kjemisk endring under herding. Når de først har herdet, kan du ikke smelte dem igjen. Varm dem opp for mye, og de forkulles eller brenner. Dette gir dem utmerket varmebestandighet og stabilitet. Vanlige eksempler: epoksy, fenol, melamin.
Slik sammenligner de seg side om side.
| Eiendom | termoplast | herdeplaster |
| Respons på varme | Mykne opp reversibelt | Dekomponere irreversibelt |
| resirkulerbarhet | Kan smeltes om og brukes på nytt | Kan ikke smeltes om |
| Molekylær struktur | Lineære eller forgrenede kjeder | Tverrbundet nettverk |
| Kjemisk motstand | Varierer etter materiale | Generelt utmerket |
| Typiske bruksområder | Forbruksvarer, emballasje | Elektriske komponenter, lim |
| i prosess | Innsprøyting, ekstrudering | Kompresjonsstøping, avstøpning |
Valget mellom dem dikterer alt nedstrøms. Velg en termoplast hvis du trenger høyt volum og resirkulerbarhet. Velg en herdeplast hvis delen utsettes for varme eller krever permanent stivhet.

Vanlige typer plastharpikser og deres egenskaper
La oss være spesifikke. Du kan ikke bare velge «plast». Typen du velger avgjør alt om hvordan delen fungerer og hvordan den er laget. Her er de vanlige typene du vil støte på.
Polyetylen (PE)
Dette er arbeidshesten. Den kommer i to hovedkvaliteter.
- HDPE is høy tetthet. Den er stiv, sterk og kjemikaliebestandig. Tenk melkekanner, vaskemiddelflasker, drivstofftanker.
- LDPE is lav tetthet. Den er fleksibel, myk og tøff. Tenk pressflasker, plastposer og krympeplast.
Polypropylen (PP)
Denne finnes overalt i bilindustrien og medisin. Den tåler gjentatt bøying uten å brekke – det kalles utmattingsmotstand. Livet avhenger av pilleflasker. Bruk denne. Den fjerner også de fleste kjemikalier. Vanlige bruksområder: bilinteriørdeler, medisinske sprøyter, matbeholdere.
Polyvinylklorid (PVC)
PVC er allsidig fordi du kan formulere det på to måter.
- Rigid PVC is Sterk og værbestandig. Brukes til rør, vinduskarmer og ytterkledning.
- Fleksibel PVChar tilsatte myknere. Brukes til rør, ledningsisolasjon og syntetisk lær.
Polyetylentereftalat (PET)
Du kjenner denne fra vannflasker. Den er verdsatt for to ting. Den er krystallklar. Og den gir en utmerket barriere mot fuktighet og oksygen, og det er derfor mat- og drikkeemballasje er avhengig av den. Brukes også i polyesterfibre.
Polystyren (PS)
To svært forskjellige former.
- Rigid PS is hardt, klart og sprøtt. Tenk engangsbestikk, CD-etuier og klare beholdere.
- Skummet PSutvides til isopor. Isolasjon, emballasje, kaffekopper.
Teknisk plast: PC og ABS
Disse går utover vanlig plast. De tilbyr bedre mekanisk og termisk ytelse.
- Polykarbonat (PC)er utrolig slitesterkt og gjennomsiktig. Brukes til skuddsikkert glass, vernebriller og elektroniske komponenter.
- ABS is stiv, slagfast og enkel å støpe. Brukes til billister, apparathus og LEGO-klosser.
Her er en sammendragstabell for å sammenligne dem direkte.
| Materiale | Nøkkelegenskaper | Vanlige bruksområder |
| HDPE | Stiv, sterk, kjemikaliebestandig | Melkekanner, drivstofftanker, skjærefjøler |
| LDPE | Fleksibel, myk, tøff | Poser, sprutflasker, slanger |
| PP | Tretthetsbestandig, kjemikaliebestandig | Levende hengsler, medisinske sprøyter, bildeler |
| Stiv PVC | Sterk, værbestandig | Rør, vinduskarmer, ytterkledning |
| Fleksibel PVC | Myk, smidig | Ledningsisolasjon, medisinsk slange |
| KJÆLEDYR | Klare, gode barriereegenskaper | Flasker, matemballasje, polyesterfibre |
| Polystyren (stiv) | Hard, klar, sprø | Bestikk, CD-etuier, beholdere |
| Polystyren (skum) | Lett, isolerende | Emballasje, kaffekopper, isolasjon |
| polykarbonat | Tøff, gjennomsiktig | Vernebriller, elektronikk og glass |
| ABS | Stiv, slagfast | Biltrim, apparathus, leker |
Skiftet mot bærekraftige råvarer
Ting forandrer seg. Du har nye alternativer utover jomfruelig fossilbasert plast.
- Biobasert plast Kom fra fornybare kilder. PLA er laget av mais eller sukkerrør og kan komposteres i industrianlegg. Andre er «drop-in»-løsninger – kjemisk identiske med konvensjonell plast, men fra biologiske kilder. De behandles på samme måte på eksisterende utstyr.
- Resirkulert plast er vinner terreng. Resirkulert materiale fra forbrukere kommer fra gjenstander som folk har brukt og kastet. Resirkulert materiale fra postindustri kommer fra fabrikkskrap – støpeinnløp, løpeinnretninger og avviste deler. Begge deler reduserer avfall og karbonavtrykk.
Fremtiden beveger seg mot flere kilder. Jomfruelige materialer for kritiske applikasjoner der renhet og ytelse ikke er forhandlingsbare. Resirkulerte materialer for alt annet. Biobaserte alternativer der avhending ved slutten av levetiden er en del av designet. Valget ditt involverer i økende grad bærekraft sammen med ytelse og kostnad.
Hvordan forbedre plastegenskapene under produksjon
La oss se på hvordan du faktisk endrer materialet. Dette handler ikke om å plukke en annen plast fra hyllen. Det handler om å ta en basispolymer og fundamentalt endre oppførselen dens.
Strategier for materialmodifisering
Fiberforsterkning for styrke og varmebestandighet
Du tilsetter fibre for å gjøre plast sterkere og stivere. Fibrene bærer lasten. Plasten holder dem på plass.
- Glass fibrene er standardvalget. De er billige og effektive. Tilsett 30 % glassfiber til nylon, og du dobler styrken og øker varmemotstanden dramatisk. Du ser dette i bilvifter, hus til elektroverktøy og komponenter under panseret.
- Carbon fibrene er for arbeid i høy kvalitet. De er stivere, lettere og sterkere enn glass. De leder også strøm. Brukes innen luftfart, sportsutstyr og alle bruksområder der hvert gram teller.
- Naturlig fibre, i likhet med lin eller hamp, vinner stadig mer terreng. De er fornybare, lette og gir god stivhet. Brukes i interiørpaneler i biler og forbruksvarer der bærekraft er et salgsargument.
En viktig ting å vite. Fiberforsterket plast er anisotropisk. Det betyr at de er sterkere i den retningen fibrene er rettet inn. På tvers av strømningsretningen er de svakere. Du må designe for dette.
Fyllstofftilsetning for stivhet og stabilitet
Fyllstoffer er forskjellige fra fibre. De er vanligvis små partikler, ikke lange tråder. De skaper ikke den samme retningsbestemte styrken.
- Mineral fyllstoffer, i likhet med talkum, glimmer og kalsiumkarbonat er vanlige. De er billige og det finnes mange av dem.
- Fordelene er enkle. Du øker stivheten. Du forbedrer dimensjonsstabiliteten – delen krymper mindre og mer jevnt. Du reduserer vridning.
- I motsetning til fibre er mineralfylte plasttyper stort sett isotrope. Egenskapene deres er like i alle retninger. Dette forenkler designet.
Polymerblanding for seighet
Noen ganger blander man to polymerer. Hver av dem bidrar med sin beste egenskap.
Ta PLA, som er biologisk nedbrytbart, men sprøtt. Bland det med PBAT, en fleksibel bioplast. Resultatet er et tøffere og mer fleksibelt materiale som fortsatt komposterer.
Det er en hake. Mange polymerer liker ikke å blandes. De separerer seg som olje og vann. Det er her kompatibilisatorer kommer inn i bildet. ADR er et eksempel. Det fungerer som en kjemisk bro som binder de forskjellige polymerene sammen slik at de danner en stabil blanding.
En annen avansert teknikk lager stereokomplekskrystallitter. Dette innebærer å blande to former av samme polymer med forskjellige molekylære arrangementer. De låses sammen og skaper et materiale med mye høyere varmebestandighet enn hver av dem alene.
For fleksibilitet tilsetter du myknere. Disse små molekylene kiler seg inn mellom polymerkjeder, slik at de kan gli forbi hverandre. Dette gjør stiv PVC om til fleksible rør.
Spesialiserte tilsetningsstoffer for korrosjonsbestandighet
Plast ruster ikke. Men metallkomponenter i nærheten av dem gjør det. Spesielle tilsetningsstoffer løser dette.
- Migrerende korrosjonshemmere (MCI-er)tilsettes plasten. De migrerer sakte til overflaten og beskytter tilstøtende metalldeler mot rust. Brukes i bilkontakter og elektroniske kapslinger.
- Syre åtseletere, i likhet med hydrotalcitt, beskytter selve plasten. I polyolefiner kan katalysatorrester danne syrer under bearbeiding. Disse tilsetningsstoffene nøytraliserer dem, og forhindrer nedbrytning av plasten og korrosjon av prosessutstyr.
Avansert molekylær redigering
Dette er grensen. I stedet for bare å tilsette ting til plast, endrer forskere selve polymermolekylene.
Kjemiske «polymerredigerings»-teknikker kan omdanne plastavfall til helt nye materialer. Et eksempel: å ta tøff, stiv plast og kjemisk omdanne den til myke, strekkbare materialer med helt andre egenskaper.
Dette er ikke kommersielt i stor skala ennå. Men det peker mot en fremtid der plast ikke bare resirkuleres – den oppgraderes til materialer med høyere verdi enn det den opprinnelig var.
Design- og prosesseringsteknikker
La oss endre fokus. Materialendringer er én ting. Men hvordan du former delen og hvordan du kjører maskinen betyr like mye. Noen ganger enda mer.
Smart deldesign for iboende styrke
God design bygger styrke fra starten av. Du trenger ikke tykkere vegger. Du trenger smartere geometri.
- Ribbein og kiler er dine første verktøy. En ribbe er en tynn vegg som legges til for å støtte en større overflate. Den gir stivhet uten å legge til massiv tykkelse. Kiler er trekantede støtter i hjørner. De støtter mot bøyekrefter. Prinsippet er enkelt: bruk form, ikke volum.
- Fileter og radier Kurver i innerhjørner. Skarpe hjørner konsentrerer spenningen. Under belastning er det der sprekker starter. En radius sprer spenningen over et større område. Delen varer lenger. Bruk alltid radius i hjørnene dine.
- Wall tykkelse behov kontroll. Tykke seksjoner avkjøles saktere og krymper mer. Dette skaper synkemerker på overflaten. De ser dårlige ut og kan indikere indre hulrom. Hold veggene så ensartede som mulig. Hvis du må overgå, gjør det gradvis.
Her er en visuell sammenligning. Tenk deg to braketter. Den ene har skarpe innvendige hjørner, tykke, ujevne vegger og ingen ribber. Under belastning sprekker den i hjørnet, og synker synker på overflaten. Den andre har sjenerøse radier, konsistent veggtykkelse og strategisk plasserte ribber. Den bærer samme belastning uten å svikte og ser ren ut når den kommer ut av formen. Samme materiale. Bedre design.
Avansert strukturell forsterkning
Noen ganger er ikke enkle ribbein nok. Du trenger ekstrem ytelse.
- Høyfast ståltråd integrering innbygging Metalltråder direkte inn i plasten under støping. Stålet bærer strekkbelastninger. Plasten gir form og korrosjonsbestandighet. Brukes i registerreimer og høytrykksslanger til biler.
- 3D-karbonnanorør «nanobur» teknologi is neste nivå. Karbonnanorør danner et tredimensjonalt nettverk gjennom hele plasten. Dette skaper et materiale med utrolig styrke og konduktivitet. Forskning viser at disse komposittene kan oppnå flammemotstand nær 1000 °C samtidig som de opprettholder strukturell integritet. Ikke vanlig ennå. Men det kommer.
Overflateforbehandlinger for forbedrede egenskaper
Overflaten er viktig. Mye plast er kjemisk inert. Maling fester seg ikke. Lim fester seg ikke. Det må du endre.
- Plasma behandling bruker ionisert gass. Den rengjør overflaten på molekylært nivå. Enda viktigere er det at den tilfører funksjonelle kjemiske grupper som skaper bindingssteder. Resultatet er en overflate som er klar for lim eller belegg. Vanlig i medisinsk utstyr og elektronikk.
- Corona behandling bruker høyspent elektrisitet. Det skaper en utladning som oksiderer plastoverflaten. Dette øker overflateenergien. Blekk, maling og lim fuktes bedre og fester seg permanent. Brukes mye på plastfilmer og emballasje.
- Flamme behandling passerer delen gjennom en kontrollert flamme. Varmen brenner bort forurensninger. Oksidasjonen endrer overflatekjemien. Det er raskt. Det dekker store områder. Brukes til bildeler og beholdere før trykking eller lakkering.
Alle tre metodene gjør det samme: de gjør en inert plastoverflate om til en som tåler belegg. Uten dette trinnet vil malingen flasse av og limet svikte. Med den varer bindingen.
Etterbehandlingsteknikker for plastdeler
Hva er etterbehandling, og hvorfor er det viktig?
Etterbehandling er alt du gjør etter at plasten er formet. Støpeprosessen skaper det blanke lerretet. Etterbehandlingen gjør det til et ferdig produkt.
Målene varierer fra del til del. Noen ganger handler det om utseende – å gjøre overflaten glatt og blank. Noen ganger handler det om funksjon – å legge til et belegg som motstår kjemikalier. Noen ganger handler det om montering – å lage en overflate som lim fester seg til. Alt dette teller. Hopp over etterbehandling, og du har et grovt, uferdig stykke som mislykkes i felten.
overflatebehandling og estetikk
Det er her du får delen til å se ut som noe en kunde vil ta på og bruke.
Maling og maling
Maling gjør mer enn å bare tilføre farge. Den beskytter plasten under.
- Sprøyte maleri is standarden. Automatiserte pistoler påfører en fin spray av maling. Brukes til billister, elektronikkhus og forbruksvarerKonsekvent og rask.
- Dypp belegg senker seg delen i flytende belegg. Den dekker alt jevnt, inkludert komplekse former. Brukes til verktøyhåndtak, grep og deler som trenger fullstendig dekning.
- UV beskyttelse belegg blokkere sollys. Uten dem gulner og sprekker mye plast utendørs. Et klart UV-belegg forlenger delenes levetid dramatisk.
- Ripebestandig belegg legge til hardhet. Polykarbonatlinser og telefonskjermer bruker disse. Belegget tåler belastningen, ikke den myke plasten under.
Damppolering
Løsemiddeldamp kan gjøre det sliping ikke kan.
Du utsetter delen for damp fra et løsemiddel som aceton eller metylenklorid. Dampen kondenserer på overflaten og løser opp det ytre laget litt. Overflatespenningen gjør den glatt når den herder på nytt.
Fungerer best på ABS, polykarbonat og akryl. Resultatet er en høyglanset, speilblank overflate. Gjennomsiktige deler blir tydeligere. Riper på overflaten forsvinner. Ingen mekanisk kontakt betyr ikke støv eller forurensning.
Plating
Du kan få plast til å se ut som og oppføre seg som metall.
- galvanisering bruker elektrisitet for å avsette metallioner på overflaten. Men plast leder ikke elektrisitet. Så du påfører først et ledende lag, og deretter galvaniserer du det. Forkrommet plast er overalt – bilgitter, kraner, apparatlister.
- Elektroløs plating bruker kjemiske reaksjoner i stedet for elektrisitet. Den avsetter metall jevnt, selv på komplekse former og innvendige hull. Nikkelbelegg på denne måten gir slitestyrke og et grunnlag for videre belegg.
- Resultatet er en plastdel med metalliske overflateegenskaper. Lett som plast, skinnende som metall. Brukes til dekorative lister og funksjonelle komponenter som trenger konduktivitet eller slitestyrke.
Utskrift og merking
Informasjon må på delen. Kontroller, logoer, instruksjoner.
- Pad utskrift overføringer blekk ved hjelp av en myk silikonpute. Den skriver ut på ujevne, buede eller teksturerte overflater. Puten former seg etter formen. Brukes til tastaturtaster, medisinsk utstyr og leker.
- Skjerm utskrift skyver blekk gjennom en nettingsjablong. Fungerer på flate eller lett buede overflater. Gir tykke, ugjennomsiktige og slitesterke utskrifter. Brukes til kontrollpaneler, navneskilt og beholdere.
- Varmeoverføring merking gjelder Et forhåndstrykt design ved bruk av varme og trykk. Etiketten fester seg permanent til plasten. Flotte detaljer og fullfarge. Brukes til kosmetikkemballasje, forbrukerelektronikk og sportsutstyr.
Hver metode tjener et formål. Velg basert på delens geometri, produksjonsvolum og hvor permanent merkingen må være.
Overflatebehandling og teksturmodifisering
Medieblåsing (perleblåsing)
Du blåser delen med små partikler under trykk. Medietypen endrer resultatet.
- Sandjeg er Aggressiv. Fjerner tunge materialer, renser bort gamle belegg. Brukes på vanskelige deler.
- Glass perler er skånsom. Rengjør uten å fjerne grunnmaterialet. Gjengir en glatt, satengfinish.
- Valnøtt skjell er myk. Skader ikke overflater. Bra for rengjøring av former eller delikate deler.
Påføringene er enkle. Fjern rester. Lag en jevn matt finish. Eller ru overflaten slik at maling og lim har noe å feste seg på.
tumbling
Du legger en mengde små deler i en tønne eller vibrerende bolle. Medier og deler gnir mot hverandre.
- Vibrerende tumler bruker et vibrerende kar. Deler og medier beveger seg i en konstant strøm. Bra for avgrading, kantavrunding og overflateutjevning.
- Rotary tumler bruker en roterende tønne. Saktere, men mer aggressiv. Fungerer for større partier.
Resultatet er konsistent på tvers av alle deler. Grader borte. Skarpe kanter avrundet. Overflaten er jevnt overflatebehandlet. Perfekt for store volumer av små komponenter.
Montering og sammenføyningsmetoder
Teknikker for sveising av plast
Du kan sveise plast som metall. Varme- og trykksveiser deler.
- Ultralyd sveising bruker høyfrekvent vibrasjon. Delene gnis mot hverandre ved skjøten. Friksjon genererer varme. Plasten smelter og binder seg. Syklustiden er sekunder. Ingen lim, ingen festemidler.
- vibrasjon sveising bruker lineær bevegelse. Den ene delen vibrerer mot den andre under trykk. Friksjon smelter grenseflaten. Brukes til større deler som innsugningsmanifold i biler.
- Kokeplate sveising presser deler mot en oppvarmet plate. Overflater smelter. Platen trekkes tilbake. Deler presses sammen og avkjøles. Enkel, pålitelig, fungerer på mange typer plast.
Slik sammenligner de.
| Metode | Best For | Syklus tid | Utstyrskostnad | Felles design |
| Ultralyd | Små deler, presisjonsledd | 1-3 sekunder | Moderat | Energidirektør trengs |
| vibrasjon | Store deler, uregelmessige former | 5-15 sekunder | Høyt | Flate paringsflater |
| Hot Plate | Enkle geometrier, alle størrelser | 10-30 sekunder | Moderat | Flatt kontaktområde |
Liming
Noen ganger fungerer ikke sveising. Forskjellige plasttyper. Plast til metall. Komplekse former. Det er da du bruker lim.
- Epoksyer er Sterk og fyllende. To deler blandes og herdes. Strukturelle bindinger som varer.
- Cyanoakrylater er Hurtiglim. Herdes på sekunder med fuktighet. Bra for små monteringer og raske reparasjoner.
- Strukturell akryl er slitesterk og fleksibel. Limer oljete overflater uten perfekt rengjøring. Brukes i bil- og industrimontering.
Nøkkelen er overflateforberedelse. Rengjør delene. Noen ganger gjør du dem ru. Bruk ofte en grunning. Lim trenger en overflate som ønsker å feste seg.
Mekanisk feste
Noen ganger trenger du bare en skrue eller et klips.
- Trykklåser er designet inn i delen. Fleksible armer låses på plass. Monteringen er rask. Ingen verktøy, ingen ekstra deler.
- Skruer og bolter trenge bossene i plasten. Design dem med nok materiale rundt hullet. Ellers sprekker plasten.
- Nagler er permanent. Rask å installere. Brukes der demontering ikke er nødvendig.
- Setter inn go inn i plasten etter støping. De gir metallgjenger som overlever gjentatt montering. Varmestaking eller ultralydinnsetting er vanlige metoder.
Hver metode har sin plass. Sveis for permanente bindinger uten ekstra materiale. Lim for ulike materialer eller komplekse geometrier. Fest når du trenger å ta det fra hverandre senere. Velg basert på produksjonsvolum og servicebehov.
Funksjonell eiendomsforbedring
gløding
Plast holder på indre spenninger etter støping. Molekyler fryser på plass, strekkes og anstrenges. Over tid frigjøres denne spenningen. Deler vrir seg. Sprekker oppstår.
Gløding fikser dette. Du varmer opp delen sakte til rett under smeltepunktet. Hold den der. Deretter avkjøler du den sakte. Molekylene slapper av og omorganiserer seg til en mer stabil tilstand.
Fordelene er reelle. Spenningen forsvinner. Dimensjonene stabiliserer seg. Delen vil ikke endre form uker senere på en hylle eller i en varm bil. Vridning stopper. Sprekkdannelser på stresspunkter blir mye mindre sannsynlig.
Kritisk for presisjonsdeler. Gir. Hus med små toleranser. Enhver komponent som opplever temperaturendringer under drift.
Varmebehandling for avanserte egenskaper
Noen ganger trenger du mer enn stresslindring. Du må endre materialet fundamentalt.
Forskning viser at man kan danne karbonnanorørbur inne i plaststrukturen. Kontrollert oppvarming skaper et tredimensjonalt nettverk på molekylært nivå. Dette handler ikke bare om å legge til fibre. Det handler om å øke forsterkning innenfra.
Resultatene er dramatiske. Glassovergangstemperaturen kan øke med hundrevis av grader. Noe behandlet plast tåler temperaturer opp mot 1000 °C uten å brenne. Brukes i luftfart, forsvar og ekstreme miljøer der standardplast smelter eller brytes ned.
Ikke vanlig ennå. Men det kommer. Og det forandrer hva plast kan gjøre.
Overflatebehandling for vedheft
Malingen flasser. Limet svikter. Etikettene faller av. Problemet er ikke belegget. Det er overflaten.
Plast er kjemisk inert. De har lav overflateenergi. Væsker danner perler i stedet for å bli våte. Ingenting fester seg.
Plasmabehandling løser dette. Ionisert gass bombarderer overflaten. Den renser på molekylært nivå. Enda viktigere er det at den poder nye kjemiske grupper på plasten. Disse gruppene skaper bindingssteder.
Overflateenergien øker dramatisk. Vann sprer seg i stedet for å perle seg. Maling binder seg kjemisk i stedet for å bli liggende oppå. Klebestyrken mangedobles.
Viktig før maling, trykking eller liming. Uten det er belegget midlertidig. Med det varer bindingen.
Fjerning og forbedring av støtte
3D Trykt Del etterbehandling
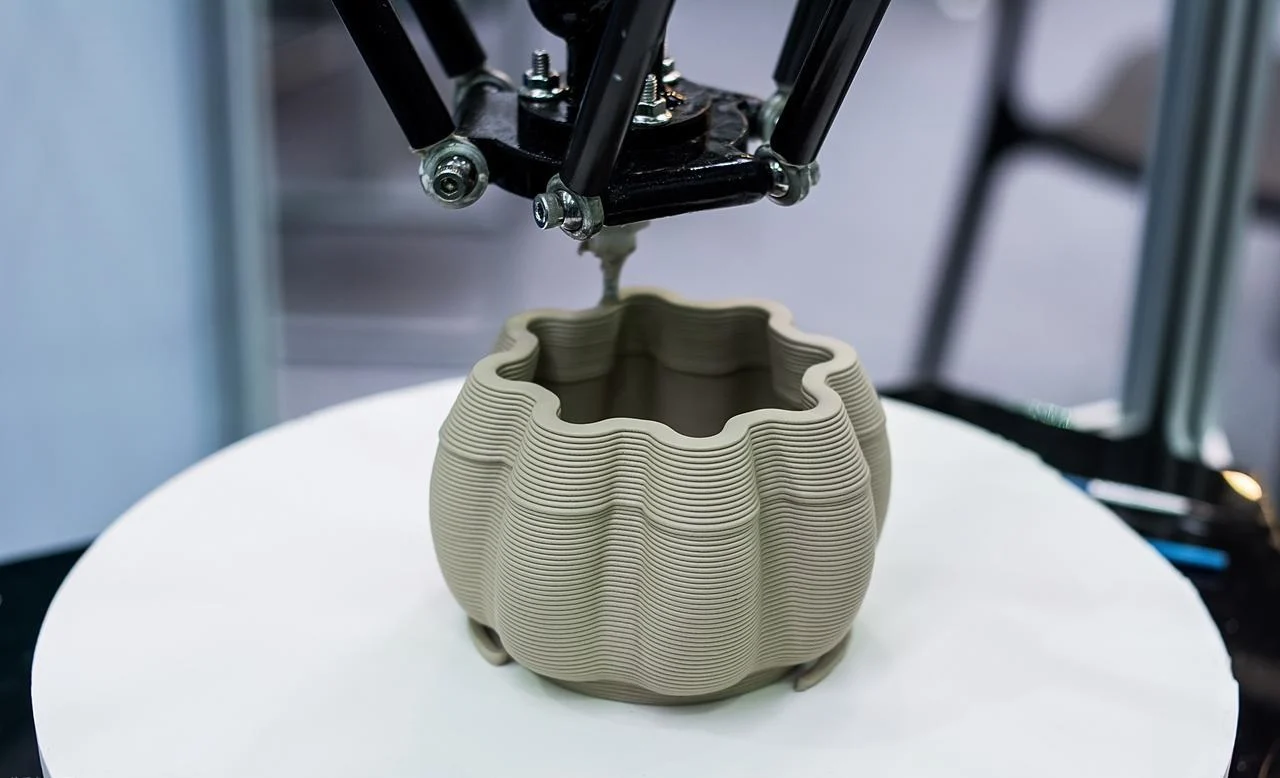
Additiv trykking etterlater spor. Støttene holder oppe overheng under trykking. Etterpå må de bort.
- Breaking borte is enklest. Bryt av støttene for hånd eller med verktøy. Fungerer for de fleste materialer. Etterlater små merker der støttene berøres.
- Oppløselig støtter bruke et annet materiale. Skriv ut i et vannløselig filament. Slipp delen i vann eller en mild løsning. Støttene forsvinner. Ingen merker, intet manuelt arbeid.
- Sliping og glatting følge Fjerning av støtte. Laglinjene trenger oppmerksomhet. Slip gradvis finere kornstørrelser. Bruk dampglatting for ABS eller polykarbonat. Målet er en overflate som ikke ser trykt ut.
Sekundær maskinering
Støping kan ikke gjøre alt. Noen funksjoner må skjæres etter at delen finnes.
- Presis boring hull korrigerer Problemer med trekkvinkel. Støping lager koniske hull. Boring gjør dem rette og nøyaktige.
- tapping tråder legger skruegjenger. Det er vanskelig å støpe fine gjenger. Bor og gjenge etterpå for presisjon.
- Underskjæringer og komplekse egenskaper noen ganger kan ikke støpes i det hele tatt. Maskinfres dem etterpå. Bruk CNC eller manuelle freser for å legge til det formen ikke kunne lage.
Sekundærmaskinering gir fleksibilitet. Du støper en enklere del. Deretter legger du til kompleksitet bare der det er nødvendig. Sparer verktøykostnader. Tillater designendringer i sent stadium.
Konklusjon
Integrering av alle tre søylene
Tenk på utvikling av plastdeler som en tretrinnsprosess. Du kan ikke hoppe over noen trinn og fortsatt få et kvalitetsresultat.
Materialvalg setter grunnlinjen. Det definerer hva som er mulig. Velg polypropylen, og du får kjemisk motstand og fleksibilitet. Velg polykarbonat, og du får seighet og klarhet. Materialet bestemmer utgangspunktet ditt. Alt som bygger videre på dette fundamentet.
Forbedring endrer egenskaper. Tilsett glassfibre, og delen stiver. Bland inn gummi, og det herder. Designribber, og det tåler høyere belastninger. Dette stadiet presser materialet utover dets naturlige evner. Det gjør en universalplast om til en konstruert komponent.
Etterbehandling gir det ferdige produktet. Maling tilfører farge og UV-beskyttelse. Sveising skaper sammenstillinger. Overflatebehandling sikrer at bindingene varer. Denne fasen forvandler en støpt form til en funksjonell del klar for kunden.
Hver søyle er avhengig av de andre. Perfekt materialvalg betyr ingenting hvis etterbehandlingen mislykkes. En strålende forbedring er bortkastet hvis basismaterialet er feil. Du trenger alle tre.
Fremtidige trender innen plastteknologi
Ting går fort. Her er hva som kommer.
Bærekraftige materialer er i vekst. Biobasert plast fra fornybare kilder. Resirkulert innhold i flere bruksområder. Materialer designet for sirkularitet i stedet for engangsbruk. Endringen er reell og akselererer.
Avanserte nanoforbedringer dukker opp. Karbonnanorør skaper supersterke kompositter. Nanofyllstoffer tilfører egenskaper uten vekt. Molekylær redigering forvandler avfall til materialer med høy verdi. Ytelsesnivåer som virket umulige for et tiår siden er nå oppnåelige.
Automatisering innen etterbehandling utvides. Robotlakkering og etterbehandling. Automatisert inspeksjon. Overflatebehandling på linje. Etterbehandling har vært manuell for lenge. Det er i endring. Fremtidens fabrikk håndterer etterbehandling like sømløst som støping.
Hvorfor velge NOBLE for dine behov innen plastproduksjon
Selskapsoversikt
NOBLE bygger plastdeler. Det er den enkle versjonen. Det mer fullstendige bildet er dette: Vi tar designet ditt og gjør det om til en ferdig komponent som oppfyller spesifikasjonene, består inspeksjon og fungerer i felten. Kvalitet er et slagord her. Det er innebygd i hvert trinn.
Sertifisert kvalitetsstyring
Sertifiseringer er viktige fordi de beviser konsistens. Alle kan hevde kvalitet. Dokumentasjon viser at du faktisk leverer.
- ISO 9001: 2015er grunnlinjen for enhver seriøs produsent. Det betyr at vi har systemer på plass. Vi sporer prosesser. Vi retter opp problemer. Vi forbedrer oss over tid. Du får pålitelige deler, ikke overraskelser.
- ISO 13485: 2016er spesifikt for medisinsk utstyr. Det er tøffere. Det krever sporbarhet. Hvert parti, hvert materiale, hvert trinn dokumenteres. Hvis du lager medisinske komponenter, er ikke dette valgfritt. Det er påkrevd.
Det dette betyr for deg er enkelt. Sporbarhet i tilfelle noe går galt. Konsistens fra del til del. Samsvar med regelverket din bransje krever.
Vår ekspertise
Vi kjenner materialer. Ikke bare navn og datablad. Virkelig oppførsel i former, under belastning, over tid. Vi bruker forbedringsteknikker som presser basispolymerer utover deres standardgrenser. Våre etterbehandlingsmuligheter dekker etterbehandling, sveising, belegg og montering . Og teknisk støtte går fra din første skisse til produksjonsopptrapping.
Hvorfor partnerskapet med NOBLE gir resultater
Du får deler som fungerer. Defekter koster tid og penger. Vårt fokus på kvalitet kutter begge deler. Medisinsk kvalitet lar deg produsere komponenter som oppfyller strenge standarder uten å bytte leverandør senere. Og kundetilfredshet er ikke abstrakt. Det betyr at vi svarer på anrop, løser problemer og leverer når vi er lovet.
Spørsmål og svar
Hva er den sterkeste typen plast?
Sterkest avhenger av hva du mener. Når det gjelder slagfasthet, er polykarbonat vanskelig å slå. Det bøyer seg før det brekker. Når det gjelder strekkfasthet, se på forsterkede materialer. Nylon eller polypropylen med 30–40 % glassfiber kan konkurrere med noen metaller. Karbonfiberforsterkning presser det enda høyere. Basisharpiksen betyr mindre enn hva du tilsetter den.
Kan all plast resirkuleres?
Nei. Termoplast kan smeltes og omformes. Resirkulerbar. Herdeplast gjennomgår en permanent kjemisk endring under herding. Varm dem opp igjen, og de brenner, ikke smelter. Ikke resirkulerbar i tradisjonell forstand. Se etter resirkuleringssymboler. Tallene 1–7 forteller deg harpikstypen. Men tallene garanterer ikke at ditt lokale anlegg faktisk godtar det.
Hva er forskjellen mellom termoplast og termohærdende plast?
Termoplast mykner med varme og stivner når den avkjøles. Du kan gjøre dette gjentatte ganger. Tenk sjokolade. Smelt den, form den, og den stivner. Smelt den igjen. Vanlige eksempler: ABS, polypropylen, nylon.
Herdeplast er en engangsforretning. Varme utløser en kjemisk reaksjon som tverrbinder polymerkjedene. Når de først har stivnet, kan du ikke smelte dem på nytt. Varm dem opp for mye, og de forkulles. Tenk egg. Kok det, og det stivner. Kan ikke avkokes. Vanlige eksempler: epoksy, fenol, melamin.
Hvordan gjør man plast mer varmebestandig?
Tre måter. For det første, velg et varmebestandig basismateriale. Tekniske plasttyper som PEEK, PEI eller høytemperaturnyloner tåler mer enn vanlig plast. For det andre, legg til forsterkning. Glassfibre, karbonfibre eller nanorør øker varmeavbøyningstemperaturen betydelig. For det tredje, bruk gløding. Kontrollert oppvarming og langsom avkjøling lindrer indre spenninger og forbedrer dimensjonsstabiliteten ved forhøyede temperaturer. Ofte kombinerer du alle tre.
Er etterbehandling nødvendig for alle plastdeler?
Nei. Mange deler fungerer fint som støpt. Interne komponenter, skjulte braketter og engangsartikler trenger ofte ikke annet enn å bli demontert. Men hvis delen er synlig, håndteres eller monteres sammen med andre, eller står overfor tøffe miljøer, blir etterbehandling avgjørende. Estetikk, montering og ytelseskrav avgjør nødvendigheten. Ikke alle deler trenger maling. Alle deler trenger inspeksjon.
Hva er den vanligste etterbehandlingsmetoden for plast?
Trimming og avgrading. Alle støpte deler har noe overflødig materiale. Rester etter innløpsrør. Rester etter porter. Skjær ved skillelinjer. Fjerning av disse er nesten universelt. Etter det er dekorasjonsmetoder som trykking, maling eller plating vanlige for synlige deler. Men den enkle handlingen med å gjøre delen ren og fri for grad skjer på nesten alt.
Kan plast males?
Ja, men ikke direkte. De fleste plasttyper har lav overflateenergi. Malingen perler seg opp og flasser av. Du må først forberede overflaten. Plasmabehandling, koronabehandling, flammebehandling eller kjemiske grunninger øker overflateenergien og skaper bindingssteder. Deretter bruker du malinger formulert for plast. Fleksible akrylmalinger, polyuretaner eller tokomponent epoksymalinger. Uten overflatebehandling svikter malingen. Med den blir malingen permanent.







