
Hva er Blåsestøping
Hvis du hadde et stykke materiale og ville lage noe tynnvegget og hult (som en flaske), hvordan ville du gå frem? Du kunne skjære det rett ut av materialet, men det er litt ork. Det er sløsende og tregt. Du kunne prøve å lime to biter sammen, men det ville etterlate en søm. Det er der blåsestøpingsprosessen kommer inn i bildet.
Blåsestøping er i bunn og grunn som å blåse opp en ballong inni en flaske. Ingeniører smelter plast til et mykt rør i en form, og deretter sprøyter de luft inn i det. Plasten utvider seg veldig raskt og passer godt inn i formen. Nå er det bare å vente på at den skal kjøles ned og ta ut delen. Denne prosessen produserer en hul, tynnvegget komponent.
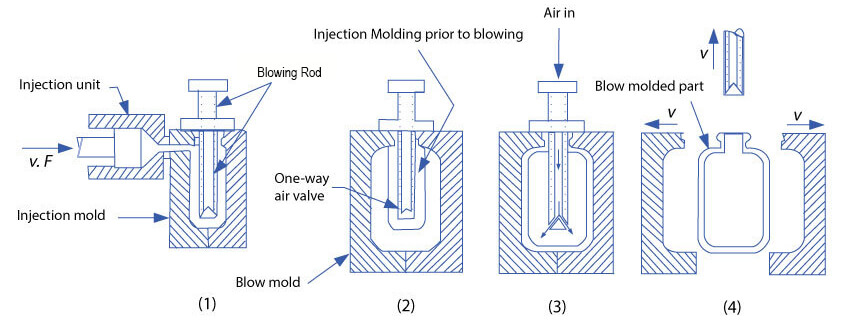
Blåsestøpeprosessen: Hvordan den fungerer
Typer av blåsestøpeprosesser
Blåsestøping er hovedsakelig kategorisert i tre typer: Ekstruderingsblåsestøping, sprøytestøping og strekkblåsestøping. Jeg vil nå gi en kort oversikt over hver av dem.
| typen | Slik fungerer det | Best For |
| Ekstrudering | Klem ut et rør → klem det fast → blås det opp. | Store og komplekse beholdere (kanner, fat). |
| Injeksjon | Lag en preform med perfekt hals → blås den opp. | Små, presise beholdere (pilleflasker). |
| Strekk | Lag en preform → strekk den → blås den opp. | Sterke, klare flasker (brus, vannflasker). |
Steg-for-steg-oversikt over blåsestøpeprosessen
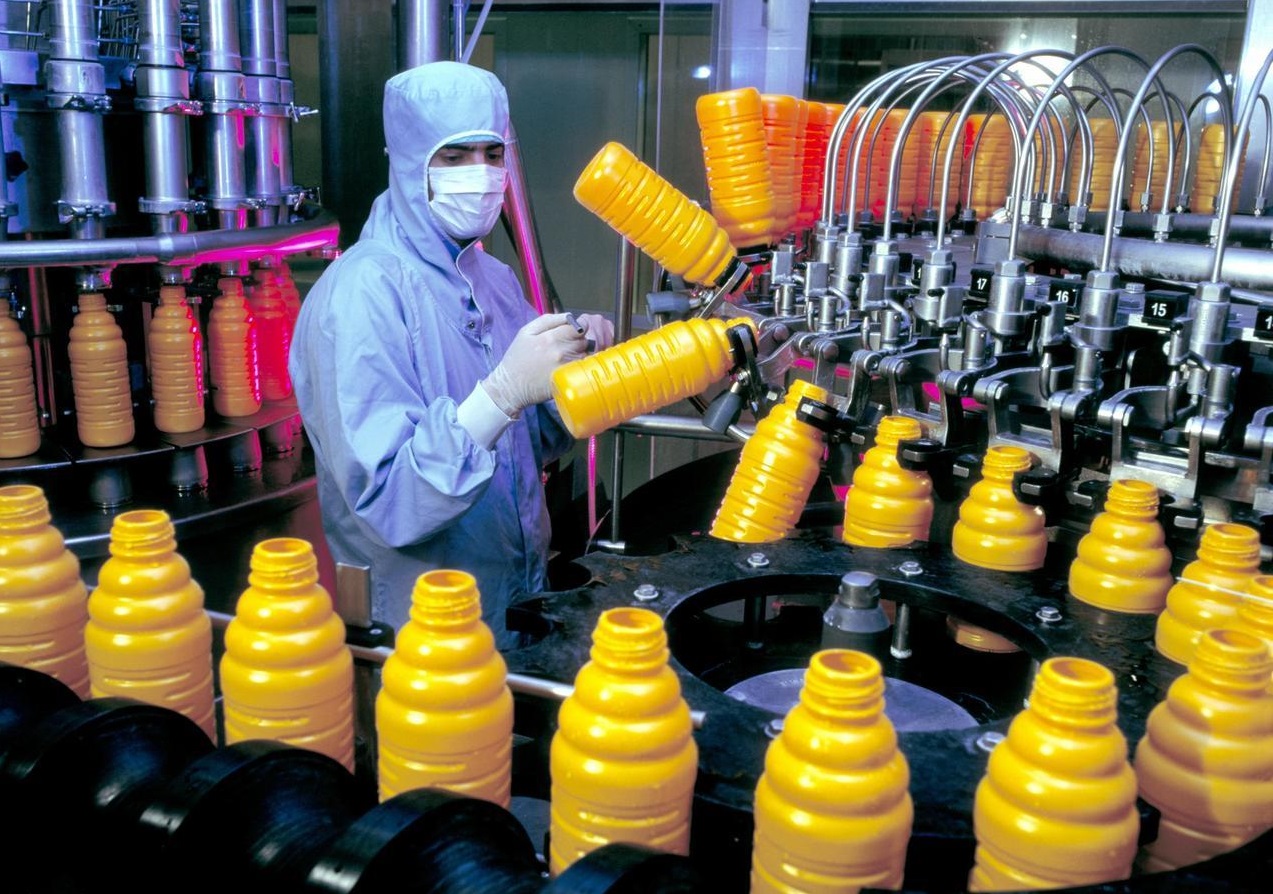
Så, hvordan fungerer blåsestøpingsprosessen? I hovedsak brukes blåsestøpingsprosessen til å lage hule plastgjenstander, for eksempel brusflasker, sjampoflasker eller til og med store bensintanker. Hovedideen er enkel: du tar en varm, myk plastklump (kalt en «parison»), legger den i en form, og blåser deretter luft inn i den som en ballong. Plasten utvider seg for å passe i formen, avkjøles, og du får det ferdige produktet.
Den vanligste typen kalles ekstruderingsblåsestøping. Slik fungerer det, trinn for trinn:
Trinn 1: Smelting og klem ut plasten
- Mat den: De heller små plastpellets i en maskin.
- Smelt det: Maskinen varmes opp og smelter pelletene til de blir klissete.
- Form klumpen: Den smeltede plasten presses deretter ut gjennom et rundt hull, og danner et varmt, hengende, hult rør. Dette røret er «parisonen».
Dette avsnittet er utgangspunktet. Kvaliteten avgjør hvor godt sluttproduktet blir.
Trinn 2: Fanger plasten i en form
- Mugg åpner seg: De to halvdelene av formen er åpne og venter.
- Blob faller ned: Når det varme plastrøret er langt nok, kuttes det løs.
- Mugg lukkes: De to halvdelene av formen klikker raskt igjen, og fanger det myke plastrøret inni. Den klemmer og forsegler toppen (som blir flaskehalsen) og bunnen, og fjerner overflødig plast.
Trinn 3: «Blåse»-delen
- Luftrøret går inn: Et tynt metallrør (kalt en «blåsestift») beveger seg ned i den forseglede flaskehalsen.
- Pump inn luft: Høytrykksluft blåses gjennom dette røret og inn i den fangede, myke plasten.
- Det baller ut: Plasten blåses opp som en ballong og presses ut mot formens kalde vegger. Den tar formens eksakte form, inkludert eventuelle detaljer eller tekst.
Trinn 4: Avkjøling og stivning
- Hold og avkjøl: Lufttrykket holdes i noen øyeblikk mens formen (som har kaldt vann som renner gjennom den) kjøler ned plasten, noe som gjør den hard.
- Slipp ut luften: Når plasten er stiv, slippes luften ut.
Dette avkjølingstrinnet er ofte den tregeste delen av hele prosessen. Å gjøre det raskere betyr at du kan lage flere flasker i timen.
Trinn 5: Åpne formen og få produktet
Formen åpnes: De to halvdelene av formen deler seg.
Produktet spretter ut: Den nå ferdige flasken skyves ut.
Litt opprydding: Flasken trenger kanskje noen siste finpuss, som:
- Trimming: Skjær av overflødige plastbiter fra toppen og bunnen.
- Dekorere: Legge til etiketter eller skrive ut på den.
- Kvalitetskontroll: Sørg for at det ser bra ut og ikke har noen hull eller tynne flekker.
Så lukkes formen igjen, og hele prosessen gjentar seg!
En rask titt på andre typer
Det finnes et par andre vanlige metoder:
Injeksjonsblåsestøping
Bra for: Superpresise, små ting som medisinflasker. Halsen (åpningen) er veldig pen, og det er ingen sømlinje.
Hvordan det er annerledes: Først lages et presist reagensrørlignende stykke med flaskehalsen allerede formet ved injeksjon. Deretter, mens det fortsatt er varmt, flyttes det til en annen stasjon hvor det blåses til sin endelige form.
Stretch blåsestøping
Bra for: Vann- og brusflasker (vanligvis laget av PET). Det gjør plasten sterkere og klarere.
Hvordan det er annerledes: Før de blåser luften inn, strekker de plastklumpen både opp og ned og utover. Denne «strekkingen» gjør plasten mye tøffere.
Hovedideen i et nøtteskall
Du kan tenke på det slik: Lag et mykt rør → Fang det i en form → Blås det opp som en ballong → La det avkjøles og stivne → Ta ut den nye flasken. Ulike metoder endrer bare hvordan de lager det første myke røret, eller om de strekker det først.
Materialer brukt i blåsestøpeprosessen
Vanlige materialer
| Råvare | Viktige kjennetegn | Vanlige bruksområder |
| KJÆLEDYR | Høy klarhet, sterk gassbarriere, høy stivhet og seighet, resirkulerbar. | Drikkeflasker, matbeholdere og farmasøytisk emballasje. |
| HDPE | Utmerket kjemikaliebestandighet, voksaktig overflate, høy slagfasthet, ugjennomsiktig og resirkulerbar. | Kjemikalieflasker til husholdningsbruk (blekemiddel, vaskemidler), industribeholdere og beholdere for medisinske væsker. |
| PP | God varmebestandighet, utmattingsbestandighet (f.eks. for levende hengsler) og kjemikaliebestandighet. | Kjølevæsketanker for biler, matbeholdere, hengslede korker og medisinsk engangsutstyr. |
| PVC | Iboende stivhet, god klarhet og allsidig fleksibilitet med tilsetningsstoffer. | OBS: Bruken er avtagende og spesialisert, men inkluderer blisterpakninger og noen rørleggerrør. |
| LDPE | Høy fleksibilitet, slitesterk og slagfast, gjennomsiktig i filmform. | Klemflasker (f.eks. til honning), slanger og fleksibel emballasje. |
Så hvordan velger du? Applikasjonen dikterer alt. Det er en gåte vi løser med kundene våre daglig.
La meg gi deg et konkret eksempel fra det medisinske feltet. Tenk deg en spesialtilpasset irrigasjonsflaske som brukes under kirurgiske inngrep. Den kan ikke samhandle med de sensitive væskene den inneholder. Til dette er HDPE ofte mesteren. Dens utmerkede kjemiske motstand sikrer produktets renhet, en kritisk faktor. Materialet er også relativt fleksibelt, slik at en sykepleier kan klemme flasken kontrollert.
Fordeler med blåsestøpeprosessen
Helt ærlig, når vi utvikler komponenter, må vi stadig balansere en rekke faktorer. Vi ønsker at de skal være både robuste og holdbare, men samtidig lette og bærbare; kostnadseffektive uten at det går på bekostning av designintegriteten. Dette er den mest utfordrende fasen av designprosessen.
Likevel er det nettopp her at blåsestøpeteknologien viser sitt fulle potensial. Hos NOBLE ser våre ingeniører fordelene daglig. For hule strukturelle komponenter håndterer den effektivt et unikt sett med utfordringer som sprøytestøping eller CNC-maskinering sliter med å overvinne.
Kostnadseffektiv produksjon
Blåsestøping er en overraskende kostnadseffektiv produksjonsmetode. Å lage en enkelt prototype kan være én ting, men når du trenger tusenvis, eller til og med millioner, av enheter, endrer økonomien seg dramatisk. Kostnaden per del stuper.
Selve formene, selv om de er et presisjonsverktøy, representerer ofte en lavere startinvestering sammenlignet med andre metoder for høyvolum. Dette gjør at kundene våre kan fordele budsjettet sitt mer strategisk over hele prosjektet.
Designfleksibilitet
Designfleksibiliteten er, med ett ord, eksepsjonell. Tenk på intrikate konturer, underskjæringer og integrerte håndtak – alt formet i ett strekk. Denne evnen til spesialbearbeiding av hule former er dens kjernestyrke.
Fra et praktisk synspunkt trenger du ikke lenger å bekymre deg for om komplekse deler kan produseres. Enten du designer ergonomiske håndtak for medisinske væskebeholdere eller utvikler intrikate luftkanaler for bilindustrien, trenger du ikke lenger å sette sammen flere komponenter. Alt er én del.
Lette og slitesterke produkter
Du får produkter som er både utrolig lette og bemerkelsesverdig slitesterke.
I bilsektoren betyr hvert gram som spares bedre drivstoffeffektivitet. En formstøpt væskebeholder eller luftkanal er robust nok til å håndtere motorvarme og vibrasjoner, men veier en brøkdel av en metallekvivalent. Vi bruker samme prinsipp i vårt presisjonsproduksjonsarbeid. De resulterende delene motstår støt og korrosjon, og tilbyr en levetid som skjuler deres lette vekt.
Miljøvennlige alternativer
De vanligste materialene i blåsestøpeprosessen, som HDPE og PET, er i stor grad resirkulerbare. Dette skaper en sirkulær livssyklus for produktene. Dette er gode nyheter for selskaper som tar bærekraftig profesjonell maskinering på alvor, ettersom disse energisparende metodene er virkelig imponerende. Det lar deg nå produksjonsmål samtidig som du er miljøvennlig.
Utfordringer i blåsestøpeprosessen
Til tross for alle sine fantastiske fordeler, har blåsestøpeprosessen sine egne hodebry. Jeg har sett strålende designede deler mislykkes i produksjon fordi vi undervurderte disse utfordringene. Å forstå dem handler ikke om å påpeke feil; det handler om å konstruere en robust løsning fra starten av.
Formdesign og vedlikehold
Den første formdesignen krever en nærmest kunstnerisk fremsyn. Du skjærer ikke bare ut et hulrom; du forutsier hvordan smeltet plast vil flyte, strekke seg og avkjøles under trykk. En liten feilberegning i trekkvinkelen, og delen vil ikke støtes ut.
Slitasjeproblemer er også et stort problem. Selv de hardeste stålformene vil slites ned etter tusenvis av sykluser. Til slutt endrer denne slitasjen subtilt delens dimensjoner, noe som fører til avvik. Dette er en veldig viktig ting å tenke på når det gjelder presisjonsproduksjon, og vi har ikke råd til å ignorere det.
Materialsvinn og miljøpåvirkning
Materialsvinn er fortsatt et område der NOBLE må fortsette å forbedre seg, ettersom det påvirker både kundekostnader og miljøvern. Blåsestøping i seg selv er svært effektivt, men det er ikke uten sine feil.
Du kan legge merke til en «haleende» eller «pigg» som dannes ved formsømmen på emnet. Denne delen er en rest som dannes direkte under blåsestøpeprosessen. Vår tilnærming er todelt.
Først optimaliserer vi parisonprogrammeringen for å bruke absolutt minimum av materiale som kreves for hver seksjon av delen. For det andre har vi robuste systemer på plass for å samle inn og slipe opp dette skrapet direkte på produksjonslinjen, og mate en prosentandel tilbake til prosessen.
Tekniske og produksjonsmessige utfordringer
Ujevn veggtykkelse er sannsynligvis den vanligste krangelen vi har. Når man blåser støpeformede plastdeler, kan tyngdekraften gjøre de øvre delene tykkere og de nedre delene tynnere, noe som må fikses.
I tillegg kan blåsestøpeprosessen introdusere bobler eller inneslutninger. Disse defektene stammer vanligvis fra materialforurensning eller fuktighetsinntrengning på et tidspunkt. For eksempel kan harpiks som utsettes for fuktige miljøer bli alvorlig nedbrutt, noe som fører til bobledannelse som kompromitterer styrken til de ferdige delene. Vi integrerer vår CNC-maskineringsekspertise her, og bruker den til å lage og vedlikeholde det perfekte støpeverktøyet som gir plasten en feilfri vei å følge.
Viktige hensyn når du velger blåsestøpeprosess
Produksjonsvolum og ledetid
Det viktigste å tenke på er hvor mye vi kan produsere og hvor lang tid det vil ta å få tingene til deg. Blåsestøping viser bare hvor bra det er når du lager minst noen få tusen av noe. De første stadiene, som er design og maskinering av formene, krever mye investering, inkludert både tid og penger.
Så hvis delmengdene dine er relativt lave, vil jeg foreslå at du ser på andre metoder (som CNC-maskinering av solide blokker). Det er tross alt mer kostnadseffektivt på denne måten, ikke sant? Vi hjelper kundene våre med å modellere dette nullpunktet.
Kostnadshensyn
Den første investeringen er en realitet du ikke kan unngå. Høykvalitets støpeverktøy er dyrt. Men du må se på dette som en kapitalutgift som amortiseres for hver eneste enhet du produserer. Det er denne første utgiften som gir deg de langsiktige besparelsene. Delenummer 10 000 vil koste en brøkdel av delnummer én. Denne stordriftsfordelen er den grunnleggende økonomiske motoren for blåsestøping.
Valg av materialer
Vi snakket litt om materialer tidligere. Å velge riktige materialer handler om mer enn bare om de er egnet; det handler også om hvor godt formblåste deler fungerer gjennom hele levetiden. For eksempel må medisinsk utstyrshus være biokompatible og tåle gjentatte steriliseringssykluser. En bilkanal må motstå varme under panseret og oljedamp. Materialer bestemmer et produkts holdbarhet, taktile følelse og til og med kjernefunksjonalitet.
NOBLE utfører rutinemessig materialkompatibilitetstesting for kunder innen spesialtilpasset produksjon, da det ville være en katastrofe å oppdage at et bestemt kjemikalie forårsaker spenningssprekker etter å ha produsert femti tusen enheter.
Kvalitetskontroll i blåsestøpeprosessen
Undervurder aldri viktigheten av kvalitetskontroll. Konsistens er navnet på blåsestøpeprosessen. Hvis du spør meg: «Hvordan sikrer du at den 50 000. delen er identisk med den første?» – ligger nøkkelen i formen.
Vi må sørge for at dere utfører regelmessig vedlikehold og inspeksjon for å stoppe flash- eller dimensjonsavvik. Når vi er på produksjonslinjen, holder vi alltid øye med viktige ting som parisontemperatur og blåsetrykk. Vi gjør dette ved hjelp av noe som kalles statistisk prosesskontroll. Vi utfører også destruktiv testing på et utvalg av deler – vi skjærer dem opp for å fysisk måle veggtykkelsen med skyvelære.
Blåsestøpeprosess vs. rotasjonsstøping Prosess
NOBLE-kunder spør meg noen ganger: «Hvorfor skal jeg velge blåsestøping fremfor rotasjonsstøping eller andre prosesser?» Det er et godt spørsmål. Sannheten er at det ikke handler om hvilken prosess som er bedre; det handler om å finne den som passer best til dine behov. Å velge feil verktøy er som å bruke en hammer til å stramme en skrue – det vil få jobben gjort, men det er ikke den beste måten å gjøre det på. La meg forklare.
Oversikt over Rotasjonsforming
Tenk deg å plassere plastpulver i en hul form. Deretter varmes formen opp og roteres sakte langs to akser, og veltes gjennom en gigantisk ovn. Pulveret smelter og dekker gradvis innsiden av formhulrommet, lag for lag, til det danner en fast del.
Viktige forskjeller mellom blåsestøping og rotasjonsstøping
-
Prosesssammenlikning
Kjerneprosessens mekanikk er helt unik. Blåsestøping er som å blåse opp en ballong inni en flaske. Vi starter med et smeltet plastrør (parisonen), klemmer en form rundt det, og injiserer deretter høytrykksluft for å presse materialet ut mot formveggene. Det er raskt og rettet mot storvolumproduksjon. Rotasjonsstøping, derimot, innebærer at materialet sintres og bygges opp fra innsiden og ut. Denne grunnleggende forskjellen dikterer alt som følger.
-
Kostnad og effektivitet
Når det gjelder kostnad og effektivitet, er de betydelig forskjellige. Blåsestøping er spesielt utviklet for høyhastighets- og volumproduksjon. Når formen er lastet inn i maskinen, måles produksjonssyklusene i minutter, noen ganger til og med sekunder. Dette gjør prosessen ekstremt kostnadseffektiv for masseproduksjon.
Rotasjonsstøping er imidlertid tregere. Tross alt stammer ikke den økonomiske fordelen fra hastighet, men snarere fra ekstremt lave støpekostnader. Formene for rotasjonsstøping er ofte mye billigere å produsere enn de herdede stålformene som kreves for blåsestøping.
-
Designfleksibilitet og kompleksitet
Det er når ting blir virkelig interessante at man begynner å se fordelene med designfleksibilitet. Blåsestøping er flott for komplekse prosjekter. Men det kan være litt vanskelig å få riktig veggtykkelse.
Rotasjonsstøping er den beste måten å få konsistente vegger på. Den langsomme, tumlende bevegelsen gjør tykkelsen på delen jevn, noe som er et stort pluss for store, strukturelle gjenstander som kjemikalietanker eller marinebøyer.
-
Material egnethet
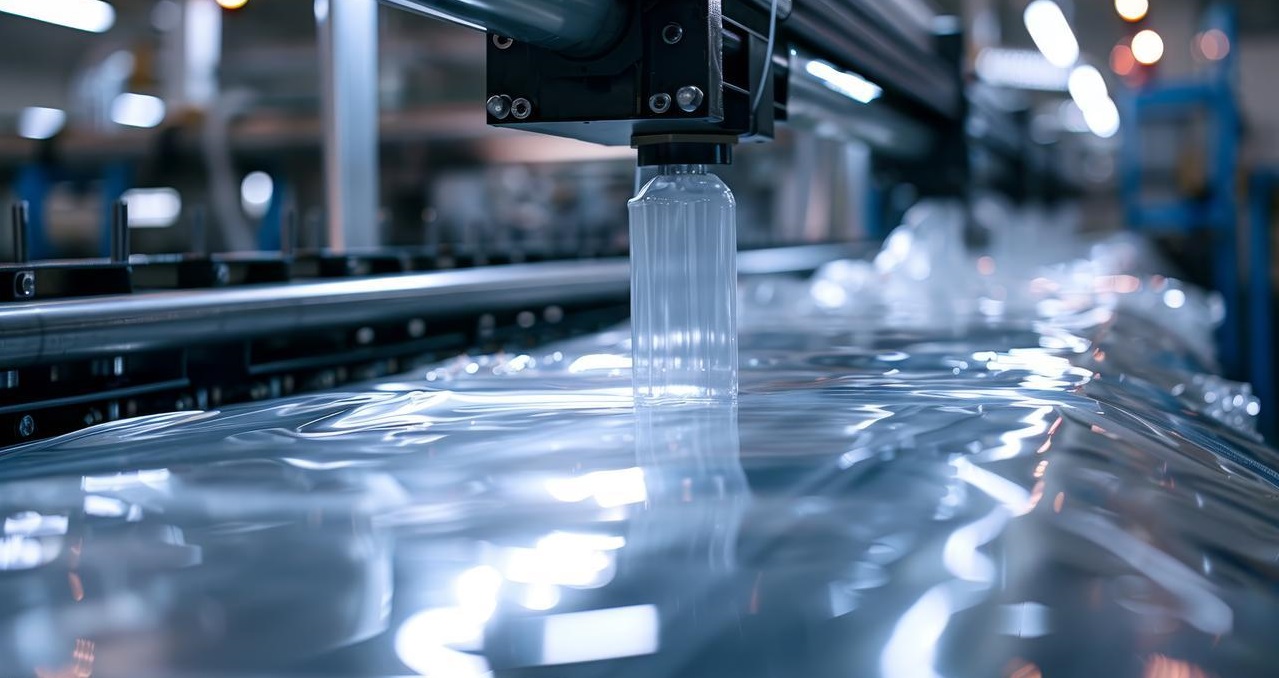
En annen faktor NOBLE må vurdere er materialegnethet. Blåsestøping bruker vanligvis materialer som kan ekstruderes til sterke, elastiske smeltede parisoner, der våre primære råmaterialer er PET, HDPE og PP. Rotasjonsstøping bruker imidlertid primært pulverisert polyetylen, spesielt LDPE og MDPE. Utvalget er litt mer begrenset. Hvis applikasjonen din trenger de spesifikke kjemiske egenskapene eller klarhetsegenskapene til PET, kan blåsestøpingsprosessen være det eneste alternativet.
Når du skal velge blåsestøpeprosess kontra rotasjonsstøping
Så, når velger du den ene fremfor den andre? Beslutningstreet er faktisk ganske tydelig når du vet hvilke spørsmål du skal stille.
- Velg blåsestøpeprosessen når: Du kan velge blåsestøping når du trenger å produsere store mengder, bruke komplekse former og vanlige termoplaster som HDPE eller PET. Dette kan være alt fra å lage bildeler til medisinske flasker eller emballasje for produkter. Denne tilnærmingen finner en balanse mellom effektivitet og kompleksitet i storskala produksjon. NOBLE har produsert millioner av deler, og anleggene deres er veldig gode på dette fordi de legger mye penger i støpeformer.
- Velg rotasjonsstøping når: Du trenger en veldig stor, enkel, hul del med kritisk jevn veggtykkelse, men produksjonsvolumet ditt er lavt til middels. Tenk på ting som landbruksvanntanker, kajakker eller store industricontainere. Det er perfekt for å sørge for at ting har samme størrelse og form, selv når du ikke har mye penger til dyre verktøy.
Typer av blåsestøpte produkter
Når du først har fått oversikt over blåsestøpeprosessen, begynner du å se dens innflytelse overalt. Blåsestøpeprosessen er så allsidig at den er en hjørnestein i moderne produksjon. Her hos NOBLE ser vi ikke bare rå plast; vi ser potensialet for et stort utvalg av essensielle varer.
| produktkategori | Eksempler | Betraktninger |
| Plastflasker og -beholdere | Drikkeflasker, vaskemiddelkanner, matbeholdere. | Krever presisjonsproduksjon for jevn gjengekvalitet og veggtykkelse. |
| Bildeler | Luftkanaler, dashbord, væskebeholdere, støtfangere. | Vektreduksjon er kritisk. Innebærer ofte spesialbearbeiding for delkonsolidering. |
| Medisinsk utstyr og emballasje | Saltvannsflasker, medisinhetteglass, beholdere med diagnostisk væske. | Krever materialrenhet og biokompatibilitet; streng overholdelse av regelverk; produksjon i kontrollerte miljøer. |
| Forbruksvarer og leker | Sjampoflasker, kosmetikkemballasje, hule leker (f.eks. gyngehester). | Holdbar og trygg for sluttbrukere; utnytter profesjonell maskinering for estetiske detaljer. |
Vi kan hjelpe med blåsestøpingsprosessen
Her hos NOBLE er vi ikke bare en hvilken som helst kinesisk produsent; vi er et team som jobber langsiktig og tett med deg hvert steg på veien for å realisere ideene dine og bringe dem ut på markedet.
Vår ekspertise innen blåsestøping
NOBLE har deg dekket fra start til slutt. Vi har en ganske enkel tilnærming til det vi gjør: vi gjør det enkelt å gå fra prototype til produksjon. Vi tilbyr en rekke tjenester, inkludert CNC-maskinering, som er flott for rask produksjon av små partier med prototyper. Vi lager formene for produksjon på fabrikken vår, og vi har svært strenge kvalitetskontrolltiltak på plass i hvert trinn. NOBLE håndterer hele økosystemet for deg, slik at du ikke trenger å forholde deg til mange forskjellige leverandører.
Hvordan vi kan forbedre formblåsingen dinrocess Prosjekter
Først fordyper vi oss i prosjektet ditt i konsultasjons- og designfasen. Våre ingeniører vil møte teamet ditt – online eller ansikt til ansikt – for å se nærmere på designet ditt og se om det faktisk er mulig. Vi kan oppdage de små problemene som kundene kanskje har oversett, som tynnveggede områder eller avfasede defekter som kan hindre deler i å fungere. Dette bidrar til å unngå dyre muggskift senere.
Hvorfor velge oss for dine blåsestøpebehov
Svaret ligger i en forpliktelse som går utover en enkel transaksjon.
Vi beskytter dine blåsestøpeprosjekter med urokkelig kvalitet, praktisk innovasjon og vedvarende verdi. NOBLEs produksjonsprosesser følger strengt ISO 9001:2015-standardene, noe som sikrer at hver sprøytestøpte del forlater anlegget vårt med konsistent og pålitelig kvalitet.
Vi forstår at produkter som mangler rettferdig pris hindrer kundenes valg. Som en erfaren produsent optimaliserer vi produksjonskostnadene gjennom effektiv drift, og gir besparelser direkte til kundene uten at det går på bekostning av standarder.
Hver handling vi tar er utformet for å sikre din fulle tilfredshet. Hver bestilling får urokkelig fokus og behandles som om det var vårt første samarbeid. Dette betyr tydelig kommunikasjon, transparent prising og virkelig responsiv ettersalgsservice fra NOBLE-teamet. Når du velger NOBLE som din partner for tilpassede maskinerings- og blåsestøpeprosjekter, velger du et team som er like forpliktet til din suksess som deg selv. La oss starte samtalen og skape noe ekstraordinært sammen.
Vanlige spørsmål om blåsestøping
Hvordan utkonkurrerer blåsestøpeprosessen andre prosesser?
Blåsestøpeprosessen er svært effektiv for masseproduksjon av hule komponenter, og den gir betydelig fleksibilitet i utformingen av komplekse former.
Hva er forskjellen mellom ekstruderingsblåsestøpingsprosessen og sprøytestøpingsblåsestøpingsprosessen?
Ekstruderingsblåsestøpingsprosessen danner et hult rør (parison) og blåser det deretter opp, ideelt for uregelmessige former som beholdere. Sprøytestøping sprøyter plast inn i en form for å danne en presis preform først.
Kan blåsestøpingsprosessen brukes til å produsere komplekse eller spesialformede produkter?
Absolutt. Blåsestøpeprosessen er ideell for å produsere komplekse, tilpassede geometrier, som integrerte håndtak, avfasninger og dobbeltveggede strukturer. Denne teknikken muliggjør produksjon av sømløse komponenter i ett stykke i én operasjon, noe som eliminerer behovet for kostbare separate deler og monteringsprosesser.
Hvilke materialer kan brukes i blåsestøpeprosessen?
Du kan velge mellom HDPE, PET, PP og PVC – velg alternativet som passer best til dine behov.
Hvordan bestemmer NOBLE kostnaden for blåsestøpte produkter?
Kostnaden er primært drevet av den første forminvesteringen og råvareforbruket per del.
Er blåseformingsprosessen miljømessig bærekraftig?
Det kan det være, ettersom de vanligste materialene som HDPE og PET er svært resirkulerbare. I tillegg reduserer NOBLE avfall ved systematisk å male om og gjenbruke produksjonsavfall, og dermed redusere den generelle miljøforurensningen.
Hvor lang tid tar blåseprosessen vanligvis?
Det kan ta lang tid og mye arbeid å designe og bearbeide former, og det kan ta flere uker å få dem ferdige, avhengig av hva du trenger. Men når formen er ferdig og har bestått inspeksjonen, kan vi produsere flere partier veldig raskt. Dette betyr at vi kan levere mange produkter på kort tid.
Hvis jeg har et stramt budsjett, hvordan kan jeg få mest mulig ut av blåsestøpeprosessen for å øke effektiviteten?
Vi gjør vanligvis dette ved å følge nøye med på hvordan formene brukes, slik at vi sikrer at veggene har riktig tykkelse og at vi ikke bruker for mye materiale. Vi har også et strengt program for å ta vare på formene. Hvis det ikke fungerer, vil ingeniørene våre ta en prat med deg for å finne den beste løsningen for dine behov.






