
Hva er Injeksjonsstøping for biler?
Sprøytestøping av biler er en effektiv produksjonsprosess, hovedsakelig brukt til masseproduksjon av plastkomponenter som kreves for biler. Denne prosessen innebærer oppvarming og smelting av termoplastiske eller termoherdende plastmaterialer og deretter injisering av dem under høyt trykk i presist utformede formhulrom. Etter avkjøling og størkning formes det til deler med spesifikke former og tas til slutt ut av formen.
Innen bilindustrien er sprøytestøpeteknologi av avgjørende betydning, ettersom den kan produsere komponenter som er lette, har høy styrke, har komplekse geometrier og et godt utseende.
Vanlige bilkomponenter laget med sprøytestøping
| Interiørdeler | Utvendige detaljer | Motorens innsugningsmanifold |
| Dashbord | Luftinntaksgitter | Motorpanser |
| Setekomponenter | Hjuløypebryn | Kjølevifte |
| Komponenter i klimaanlegget | lampeskjerm | Luftfilterhus |
| Innvendig dørpanel | Ryggespeilhus | Elektroniske og elektriske komponenter |
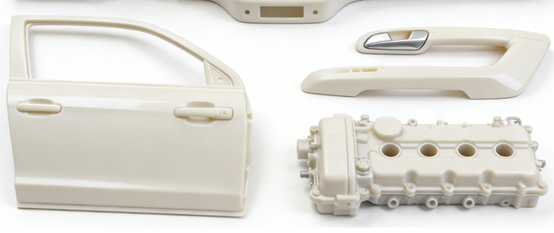
Instrumentpanel
Instrumentpanelet er kjernekomponenten i bilens interiør og er direkte relatert til kjøreopplevelsen og sikkerheten. Instrumentpanelet formes vanligvis i ett stykke av en stor sprøytestøpemaskin av materialer som modifisert polypropylen. Sprøytestøping kan produsere store deler med komplekse strukturer og høy integrasjon, med presise installasjonspunkter reservert inni.
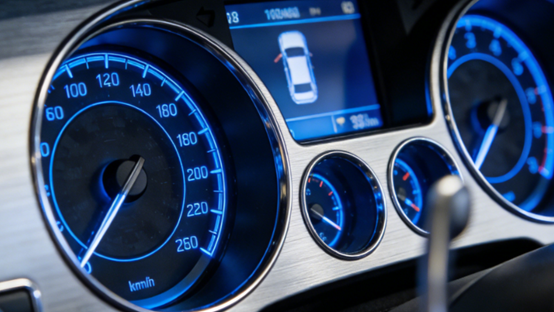
Luftinntaksgitter
Luftinntaksgrillen er en viktig utseendemessig og funksjonell komponent på kjøretøyets front. Luftinntaksgriller er vanligvis sprøytestøpt av teknisk plast med god værbestandighet, som ABS eller ASA. Disse materialene kan motstå ultrafiolette stråler, temperatur- og fuktighetsendringer i lang tid uten å eldes eller falme lett.
Dørens indre panel
Bildørens innerpanel er den viktigste strukturelle komponenten som utgjør interiøret i bildøren. Bildørenes innerpaneler er for det meste sprøytestøpt av materialer som lang glassfiberforsterket polypropylen for å opprettholde lav vekt. Dette materialet kan gi tilstrekkelig styrke og stivhet til å støtte komponenter som rekkverk, bryterpaneler, lydsystemer og til og med sidekollisjonsputer.
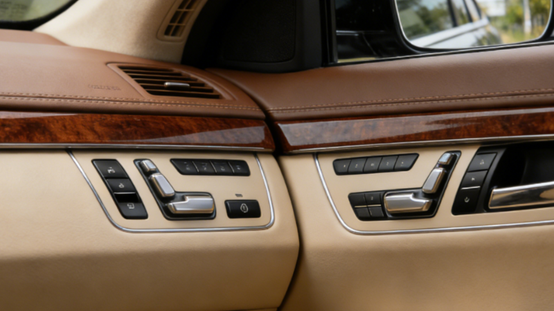
Billampehus
Bilskjermer har ekstremt høye krav til optisk ytelse og værbestandighet. De er vanligvis laget av svært gjennomsiktig og varmebestandig polykarbonat (PC) materiale gjennom presisjonssprøytestøping.
Sprøytestøping kan danne fine strukturer direkte inne i lampeskjermen og feste seg presist til komponenter som reflektorskålen inne i billykten, noe som effektivt forhindrer vann og støv.
Motorens inntaksmanifold
Innsugningsmanifolden til en motor er en av nøkkelkomponentene i en motor. Moderne biler bruker mye glassfiberforsterket nylon (PA+GF) for produksjon gjennom sprøytestøpeprosesser.
Sammenlignet med tradisjonelle metallmanifolder er plastmanifolder lettere i vekt, har glattere innervegger, noe som bidrar til å forbedre innsugseffektiviteten og gir høyere designfrihet.
Senterkonsoll
Midtkonsollen er en viktig interiørkomponent som integrerer funksjonalitet og dekorasjon. Hovedrammen og oppbevaringsboksen er ofte sprøytestøpt av polypropylen (PP) eller ABS.
Sprøytestøping kan effektivt produsere strukturer med komplekse indre skillevegger, koppholderformer, hengselmonteringsposisjoner og kabelhåndteringskanaler.
Ocuco Sprøytestøping Prosess for bilproduksjon
Muggdesign
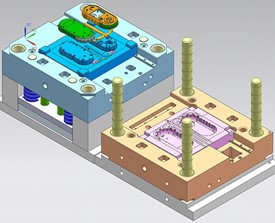
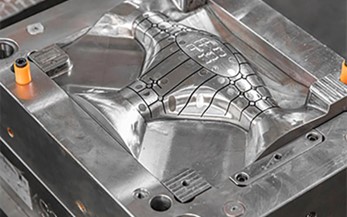
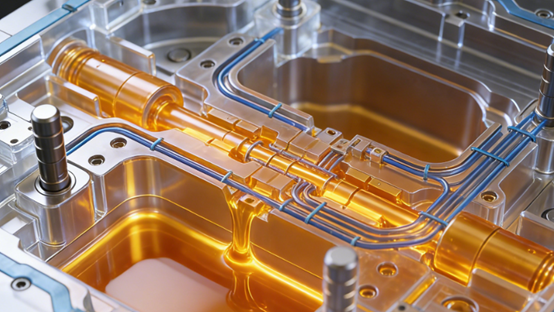
Ingeniører designer en presisjonsstålform bestående av et hulrom og en kjerne basert på den digitale 3D-modellen av delen. Innsiden av formen inneholder kjølevannskanaler, utkastningssystemer og komplekse løpesystemer. Kvaliteten på formen bestemmer direkte presisjonen og utseendet til sluttproduktet.
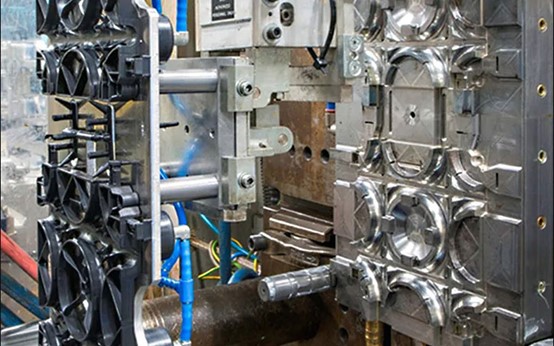
Formklemming
I begynnelsen av støpesyklusen lukker klemmekanismen til sprøytestøpemaskinen de to halvdelene av formen tett og påfører høyt trykk for å låse dem på plass, noe som motstår det enorme indre trykket som genereres under påfølgende injeksjon, forhindrer at plast søler ut og sikrer delenes dimensjonsstabilitet.
Injeksjon
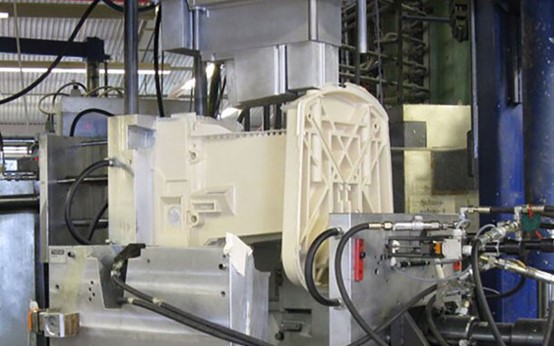
Plastpellets varmes opp til smeltet tilstand i fatet. Skruen eller stempelet i en sprøytestøpemaskin sprøyter nøyaktig målt smeltet plast inn i det lukkede formhulrommet med høy hastighet og høyt trykk.
Etter at injeksjonen er fullført, opprettholder skruen et visst trykk. Den fortsetter å tilføre materiale inn i hulrommet for å motvirke effekten av plastisk avkjøling og krymping, og forhindrer at delene får krympemerker eller utilstrekkelige dimensjoner.
Avkjøling og størkning
Den smeltede plasten begynner å avkjøles i formen og størkner gradvis for å ta form. Avkjølingstiden avhenger av delens veggtykkelse, materialtypen og kjølesystemets effektivitet. Effektiv design av kjølevannskanaler er avgjørende for å forkorte syklustiden, forbedre produksjonseffektiviteten og kontrollere deformasjon av delene.
utkastelse
Etter at avkjølingen er fullført, åpner formlukkemekanismen formen. Formens innebygde utstøtingssystem skyver de formede plastdelene jevnt ut av formhulrommet, slik at de løsner fra formen.
Kvalitets inspeksjon
Delene som er sprøytestøpt kan kreve etterfølgende maskinering, for eksempel trimming av overflødige materialhoder på port- og løpesystemet, avgrading eller overflatedekorering som sprøyting og galvanisering.
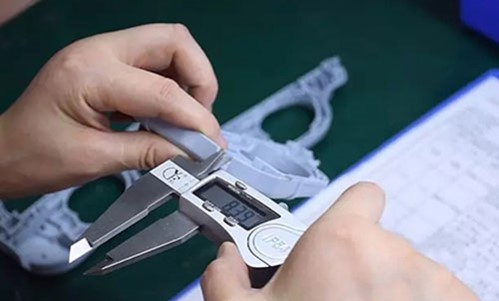
Delene trenger også strenge kvalitetskontroller, inkludert dimensjonsmåling, utseendeinspeksjon og funksjonstesting, for å sikre samsvar med de strenge standardene i bilindustrien.
Fordeler med sprøytestøping for bildeler
Eksepsjonell produksjonseffektivitet
Sprøytestøpeteknologi har en høy grad av automatisering og en kort produksjonssyklus for en enkelt del, fra titalls sekunder til flere minutter. Den er spesielt egnet for storskala- og høyvolumproduksjonsbehovene i bilindustrien. Når formutviklingen er fullført, reduseres produksjonskostnaden per enhet betydelig.
Designfrihet
Sprøytestøpeteknologi kan produsere deler med ekstremt komplekse former og fine strukturer, noe som er vanskelig å oppnå med mange andre prosesser. Den kan integrere funksjonelle komponenter som opprinnelig krever at flere deler monteres til én integrert del gjennom «innsatsforming» eller kompleks formdesign. Dette reduserer monteringsprosesser, senker vekten og forbedrer den generelle strukturelle påliteligheten.
Enestående dimensjonsnøyaktighet
Presise former og maskineringsparametere som er presist kontrollert av datamaskiner, sikrer at de titusenvis av produserte delene har svært konsistente dimensjoner og geometrier. Denne stabiliteten og repeterbarhetsnøyaktigheten er avgjørende for krevende bilmonteringslinjer som krever presis koordinering, noe som sikrer monteringskvalitet og utskiftbarhet.
Overlegen materialytelse
Det finnes et bredt utvalg av tekniske plastmaterialer og komposittmaterialer tilgjengelig for sprøytestøping, som kan oppfylle de ulike ytelseskravene til bildeler. For eksempel kan bruk av glassfiberforsterkede materialer oppnå høy styrke og høy stivhet.
Høytemperaturbestandige materialer kan brukes i motorrommet. Myke komponenter kan produseres ved hjelp av elastomermaterialer. Materialformelen kan justeres fleksibelt for å møte spesifikke krav.
Utmerket overflatekvalitet
Sprøytestøpte deler har vanligvis utmerket overflatefinish, noe som direkte kan oppnå en glatt overflate eller en kompleks tekstureffekt, noe som reduserer etterfølgende maskinering. Samtidig er tettheten til plastdeler mye lavere enn metalldeler, noe som er et av de viktigste virkemidlene for å oppnå lettvekt i bilindustrien for å redusere energiforbruket og øke rekkevidden. Det bidrar også til å forbedre håndtering og drivstofforbruk.
Post-prosessering
Etter at delene er dannet, er det vanligvis bare nødvendig med enkel trimming av porten, og mange komponenter trenger ikke sekundær maskinering. Avfallsmaterialer som genereres under produksjonsprosessen kan enkelt resirkuleres, knuses og gjenbrukes, noe som forbedrer materialutnyttelsesgraden og er i samsvar med bærekraftskonseptet for moderne produksjon.
Sprøytestøpingens rolle i produksjon av elektriske kjøretøy
Lettvektsmål
- Reduser kjøretøyets totalvekt: Sprøytestøpte plast- og komposittmaterialekomponenter kan erstatte tyngre metalldeler betydelig og er et av hovedmidlene for å oppnå lettvekt.
- Innovativ bruk av materialer: I tillegg til tradisjonell teknisk plast kan høypresterende komposittmaterialer som karbonfiberforsterket plast brukes gjennom sprøytestøping for å produsere nøkkelkomponenter som ikke bare oppfyller krav til strukturell styrke, men som også oppnår ekstrem lettvekt.
Produksjon av elektriske komponenter
- Batterisystemets komponenter: Dette er en av de raskest voksende bruksområdene for sprøytestøping innen elbilfeltet. Den brukes til å produsere:
- Batterimodulhus og ramme: Gi isolasjon, beskyttelse og strukturell støtte.
- Det øvre dekselet og det nedre skallet på batteripakken: De må ha høy stivhet, være lette, flammehemmende (V0-klasse) og ha god tetningsevne.
- Motor- og elektroniske kontrollkomponenter: Disse brukes til å produsere motorendedeksler, kontakter og skall og isolerende deler til kraftelektroniske enheter. Disse komponentene krever ofte bruk av spesielle tekniske plasttyper med høy temperaturbestandighet og høye isolasjonsegenskaper.
- Komponenter i ladesystemet: Produksjon av ladepistolhåndtak, hylser osv., som må ha utmerket elektrisk sikkerhet og holdbarhet.
Interiør Design
- Intelligent interiørintegrasjon: Interiøret i elbiler er i ferd med å bli mer enkel, intelligent og integrert. Store, sømløse, sprøytestøpte interiørdeler har blitt vanlige.
- Nye funksjonelle komponenter: For å møte brukernes jakt på teknologi blir bruken av lysgjennomsiktige dekorative deler og smarte overflater også stadig mer utbredt.
Optimalisering av termisk styring
- Rørledninger for kjølesystemet: Komplekse kjølevæskerør kan produseres integrert ved sprøytestøping, noe som reduserer risikoen for lekkasje og forbedrer systemets pålitelighet.
- Aerodynamiske komponenter: Til reduserer luftmotstanden og øker rekkevidden, elbiler legger mer vekt på aerodynamisk design. Sprøytestøping kan økonomisk produsere ulike lette eksteriørdeler.
Økning i kostnadseffektivitet
- Svært integrerte komponenter: Gjennom teknologier som «flerkomponentsprøytestøping» integreres flere funksjoner eller materialer i ett produksjonstrinn, noe som reduserer antallet deler, forenkler forsyningskjeden og monteringsprosessen.
- Skala og konsistens: Andre komponenter i elektriske kjøretøy må fortsatt produseres i stor skala, med høy kvalitet og lave kostnader. De iboende fordelene med høy effektivitet og høy konsistens ved sprøytestøping kan fortsatt utnyttes.
Kostnadshensyn for sprøytestøping av biler
Mugg kostnad
Bildelformer er vanligvis laget av høyfast stål gjennom presis CNC-maskinering, elektrisk utladningsmaskinering og polering. De har en kompleks struktur og inkluderer glidere, kjølesystemer og eksosanlegg.
Kostnaden for et sett med mellomstore former for interiørdeler kan nå hundretusenvis til millioner av yuan. Formens levetid og dens evne til å produsere kvalifiserte deler bestemmer direkte avkastningen på denne investeringen. Optimalisering i design kan spare enorme kostnader i langsiktig produksjon.
Materiell kostnad
Materialer er den største kostnaden for bærekraft. Bildeler bruker i stor grad tekniske plasttyper som PP, ABS og PA, samt deres modifiserte materialer. Ved valg av materialer bør man finne en balanse mellom ytelse og kostnad. I tillegg er materialutnyttelsesgraden avgjørende.
Ved å optimalisere utformingen av strømningskanalen og redusere veggtykkelsen, kan materialforbruket for hver del reduseres. Dessuten påvirker det direkte materialkostnadene om innløpsmaterialet i produksjonen kan resirkuleres og gjenbrukes.
Produksjonskostnad
Jo kortere syklustid, desto høyere produksjon per tidsenhet, og desto lavere blir de tildelte maskin- og arbeidskostnadene. Syklustiden er begrenset av faktorer som delens veggtykkelse, formens kjøleeffektivitet og injeksjonshastigheten.
Bruk av støpeform med høyere ytelse for å forbedre kjøling og bruk av flerhulromsformer for å produsere flere deler samtidig er begge viktige tiltak for å forbedre produksjonseffektiviteten og redusere kostnaden per stykk.
Del kompleksitet
Utformingen av delene driver direkte alle de nevnte kostnadene. Utforminger som er for komplekse i struktur, ujevne i veggtykkelse, utilstrekkelige i trekkvinkel eller krever spesielle overflateteksturer, vil øke vanskeligheten og kostnadene ved formproduksjon, forlenge produksjonssyklusen og kan øke andelen defekte produkter.
Post-prosessering
Kostnaden genereres etter at delene er tatt ut av formen. Dette inkluderer trimming av porten, fjerning av grader, sprøyting, galvanisering eller montering med andre deler som metallinnsatser. Hver ekstra prosess vil øke kostnadene for arbeidskraft, utstyr, plass og kvalitetskontroll.
Kvalitetssikring:
For å sikre at delene oppfyller bilindustriens strenge sikkerhets- og ytelsesstandarder, må det investeres betydelige testkostnader.
Testingen omfatter innledende prototyping og feilsøking av støpeformen, inspeksjon under produksjon, periodisk tredjeparts materialytelsestesting og nødvendige fullskala inspeksjoner av koordinatmålemaskiner.
Designtips for sprøytestøpte deler til bilindustrien
Ensartet veggtykkelse
Veggtykkelsen på delene bør holdes så jevn som mulig for å unngå situasjoner der noen deler er for tykke eller for tynne.
Ujevn veggtykkelse kan føre til ulik kjølehastighet, noe som forårsaker krympemerker og fordypninger i tykkveggede områder, og intern spenningskonsentrasjon i krysset mellom tynne og tykke vegger, noe som resulterer i vridning, deformasjon eller til og med sprekkdannelser i deler.
Riktige utkastvinkler
For å legge til rette for jevn utstøting av deler fra formen etter avkjøling, må alle sider vinkelrett på skilleflaten utformes med tilstrekkelige trekkvinkler. Generelt anbefales det at de glatte overflatene på innvendige og utvendige deler har en helning på 1.5° til 2° på hver side.
For etsede overflater, for å forhindre at teksturen blir ripet opp under avforming, bør hellingen økes i henhold til teksturens dybde.
Optimalisert ribbedesign
Forsterkningsribber brukes til å forbedre stivheten og styrken til deler uten å øke den totale veggtykkelsen betydelig. Tykkelsen på ribbene bør være 50 % til 60 % av hovedveggtykkelsen for å unngå krympemerker på baksiden.
Ribbenes høyde bør ikke være for høy, vanligvis ikke over tre ganger tykkelsen på hovedveggen. Ribbens rot må utformes med en avrundet overgang for å fordele spenninger, og toppen må også ha en avrundet form.
Radiusoverganger
Både de indre og ytre hjørnene bør ha jevn overgang med avrundede hjørner. Avrundinger kan redusere spenningskonsentrasjonen betydelig, forbedre delenes strukturelle styrke og slagfasthet, og samtidig forbedre flytetilstanden til smeltet plast i formhulrommet, noe som gjør fyllingen jevnere.
Avrundede hjørner er også fordelaktige for mekanisk maskinering og varmebehandling av former, og dermed forlenger de levetiden.
NOBLEs sprøytestøping av bildeler
Sprøytestøping av plast er en kostnadseffektiv metode for å skaffe både små og store mengder plastdeler. NOBLE er et førsteklasses selskap innen sprøytestøping av plast som kan tilby komplette produksjonsløsninger for prosjektet ditt. Vi er forpliktet til kundetilfredshet, og våre tilpassede sprøytestøpingstjenester for plast involverer prototyping og produksjon på forespørsel. Du kan forvente sprøytestøpte deler av høyeste kvalitet, uavhengig av størrelse og kompleksitet.
NOBLEs spesialtilpassede sprøytestøpetjenester er ideelle for å lage konkurransedyktig prisede og høykvalitets støpte deler med rask leveringstid, fra prototyping av plast til produksjonsstøping. Betydelige produksjonsanlegg med kraftige presisjonsmaskiner sikrer at de samme støpeverktøyene brukes til å lage kompatible deler. Enda bedre, vi tilbyr gratis ekspertkonsultasjon med hver sprøytestøpebestilling, inkludert råd om støpedesign, valg av materiale og finish for sluttbruksapplikasjoner og fraktmetoder.
- Avansert utstyr og kostnadseffektiv pris
- 10+ år med sprøytestøping av plastdeler
- ISO 9001- og ISO13485-sertifisert fabrikk
- Tilbud på øyeblikkelig plastsprøytestøping
- Plastsprøytestøping så raskt som 2 uker
- Gi en gratis DFM-rapport innen 12 timer
FAQ
Hva er sprøytestøping i bilindustrien?
Sprøytestøping av biler er en spesialisert produksjonsprosess der termoplastiske eller termoherdende materialer smeltes og sprøytes under høyt trykk inn i en presisjonsform for å produsere plastdeler til kjøretøy. Denne prosessen brukes til å lage et bredt spekter av komponenter, fra små innvendige knapper og kontakter til store utvendige deler som støtfangere og dashbordpaneler.
Hvilke typer plastmaterialer brukes vanligvis i sprøytestøping av biler?
Vanlige materialer inkluderer polypropylen (PP), akrylnitrilbutadienstyren (ABS), polyamid (nylon, PA), polykarbonat (PC) og polyetylen (PE). Tekniske plastmaterialer og kompositter, som glassfylte nyloner, er også mye brukt til deler som krever ekstra styrke, varmebestandighet eller dimensjonsstabilitet.
Hva er de viktigste fordelene med sprøytestøping for bildeler?
De viktigste fordelene er høy produksjonseffektivitet, utmerket repeterbarhet og delkonsistens, evnen til å produsere komplekse geometrier med små toleranser og et sterkt kostnad-per-del-forhold for store volumserier.
Hva er noen eksempler på bildeler laget med sprøytestøping?
Eksemplene er mange og inkluderer interiørkomponenter som instrumentpaneler, dørpaneler, koppholdere og ventiler. Utvendige deler inkluderer støtfangere, griller, lyshus og hjulkapsler. Deler under panseret og funksjonelle deler bruker også denne prosessen, for eksempel væskebeholdere, luftinntaksmanifold, kontakthus og diverse braketter.
Hvordan bidrar sprøytestøping til lettvekt i kjøretøy?
Sprøytestøping muliggjør design og produksjon av tynnveggede, sterke plastdeler som erstatter tyngre metallkomponenter. Dette reduserer kjøretøyets vekt direkte, noe som forbedrer drivstoffeffektiviteten og batteriets rekkevidde i elektriske kjøretøy.






